
Как обеспечить герметичность резьбовых соединений при высоких температурах
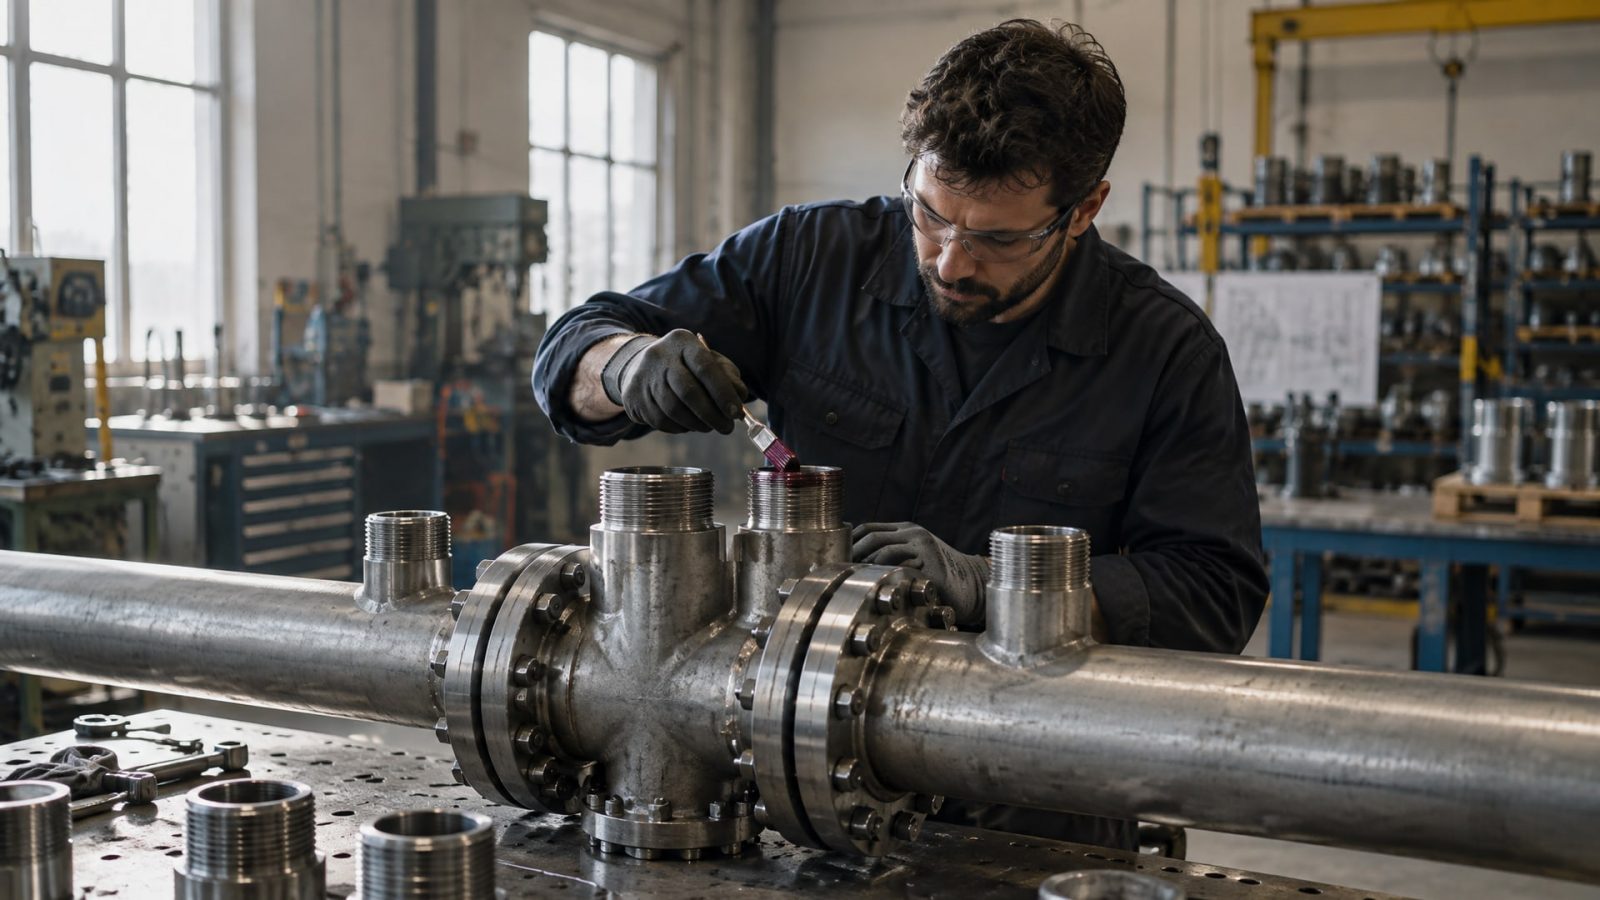
Герметизация резьбовых соединений при высоких температурах - одна из самых сложных задач в машиностроении и ремонте оборудования. Стандартные герметики не выдерживают термонагрузку, смываются внутренним давлением или теряют прочность. Решение существует, но требует правильного выбора материала и соблюдения технологии нанесения. В этой статье мы разберемся, какой герметик выбрать для работы при 200–316°C, как подготовить поверхность и когда можно запускать систему под давлением.
Статья адресована техническим специалистам, инженерам и закупщикам, которые сталкиваются с герметизацией резьб в системах отопления, котлах, выхлопных системах автомобилей и промышленном оборудовании. Вы узнаете о типах герметиков, их температурных пределах, правилах применения и типичных ошибках при монтаже.
Типы высокотемпературных герметиков и их характеристики
На рынке представлены два основных типа высокотемпературных герметиков, каждый с собственной областью применения.
Анаэробные резьбовые герметики рассчитаны на работу в трубных конических резьбах и стандартных резьбах под давлением. Они полимеризуются в отсутствие кислорода, заполняя микрозазоры между витками. Типичный температурный предел анаэробного герметика составляет 200–204°C в непрерывной эксплуатации. Такие материалы применяют на линиях топливных, масляных и водяных систем, где требуется надежное уплотнение без болтов и шайб.
Высокотемпературные силиконовые герметики предназначены для швов, фланцевых соединений и корпусных уплотнений. Они выдерживают 260°C в непрерывном режиме и до 316°C кратковременно. Силикон чаще применяют для герметизации печей, котлов, дымоходов, нагревательных элементов и выхлопных систем. В отличие от анаэробных, силиконовые герметики не требуют окружающей влаги для отверждения и допускают большие зазоры.
Третий тип - резьбовые герметики на основе других формул (например, полиуретановые или эпоксидные) - встречается реже, но может применяться в специальных условиях с повышенной химической агрессивностью среды. Однако для стандартных промышленных задач выбор ограничивается анаэробными и силиконовыми материалами.
При выборе важно учитывать не только максимальную температуру, но и присутствие в среде топлива, масел, растворителей или едких веществ. Один и тот же герметик может работать стабильно при 200°C в масле и выйти из строя при 180°C в присутствии активных растворителей.
Герметик красный и черный высокотемпературный: в чем разница
Цвет герметика часто становится ориентиром при покупке, но на самом деле это лишь визуальный признак.
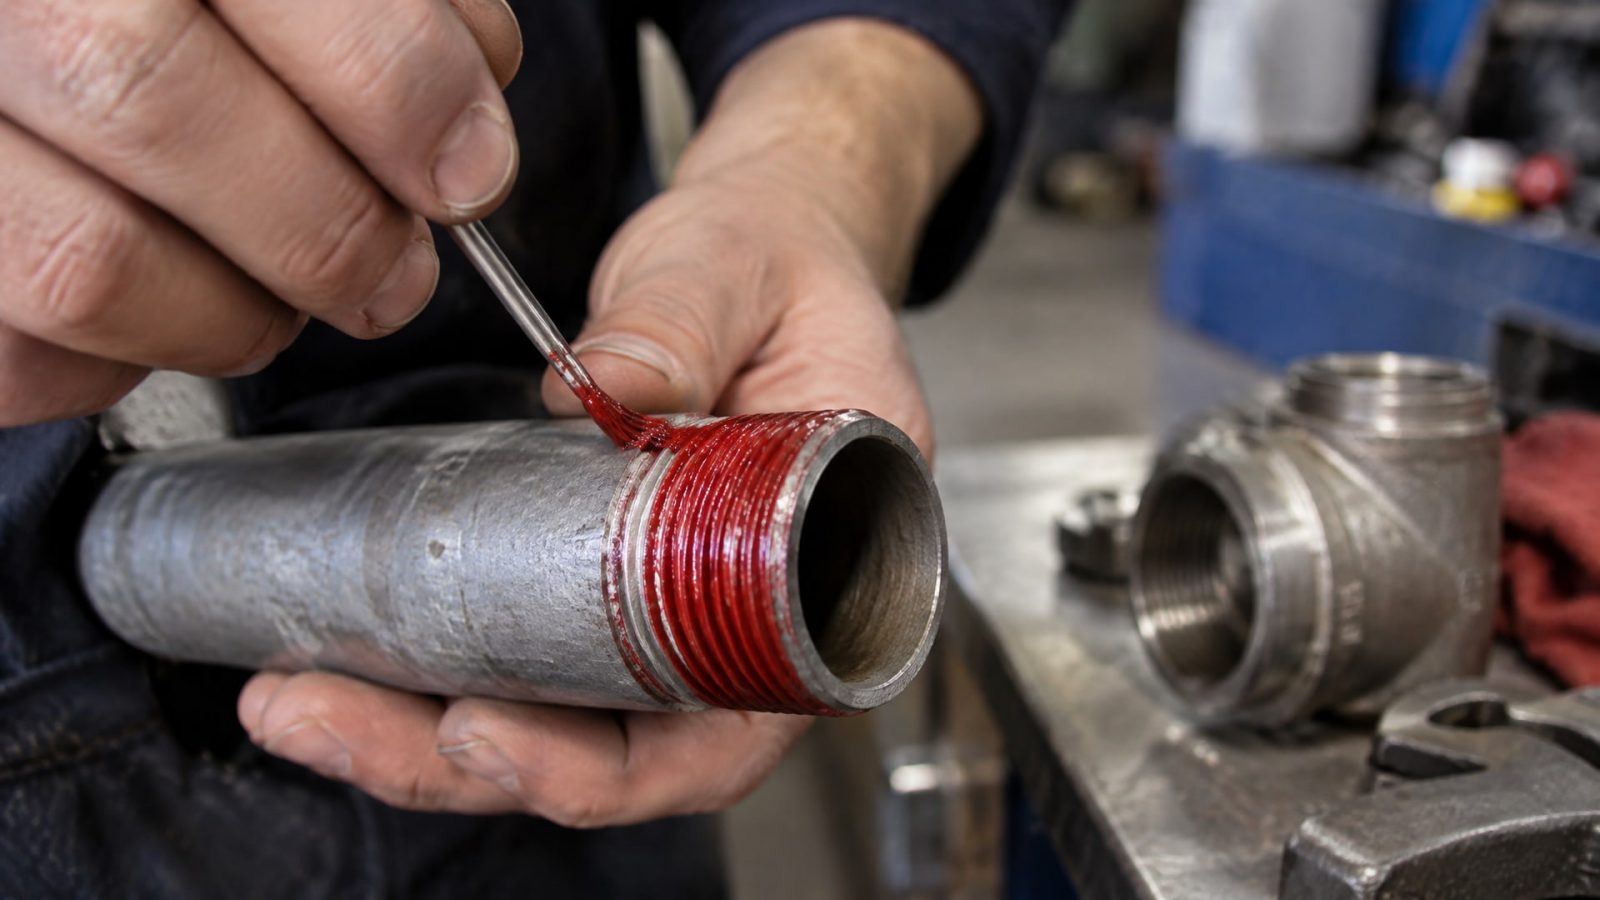
Красный герметик - традиционно анаэробный резьбовой герметик среднего качества. Красная окраска добавлена для визуального контроля: когда вы видите красные следы на резьбе, понятно, что материал нанесен правильно. Красные герметики рассчитаны на температуры до 200–204°C и широко применяются в автомобилестроении и ремонте. Они хорошо видны при контроле, не требуют сложного оборудования для нанесения и позволяют быстро идентифицировать заранее запломбированные соединения.
Черный герметик - обычно это или высокотемпературный анаэробный материал с расширенным диапазоном (или силиконовый состав для особо высоких температур). Черный цвет часто указывает на специальную формулу с добавками против окисления и усилением адгезии к железу и чугуну. В табличных выборках производителей черные герметики встречаются чаще для печей и котлов.
Однако цвет не гарантирует производительность. Надежный способ - изучить техдатлист (TDS): там указаны точные температурные пределы, время отверждения, совместимость с материалом и максимальный диаметр резьбы. На цвет полагаться нельзя; нужно сверить спецификацию с условиями вашего оборудования.
Герметик силиконовый высокотемпературный для печей и котлов
Печи, котлы, дымоходы и нагревательные системы требуют особого подхода, потому что нагрев локальный и неравномерный.
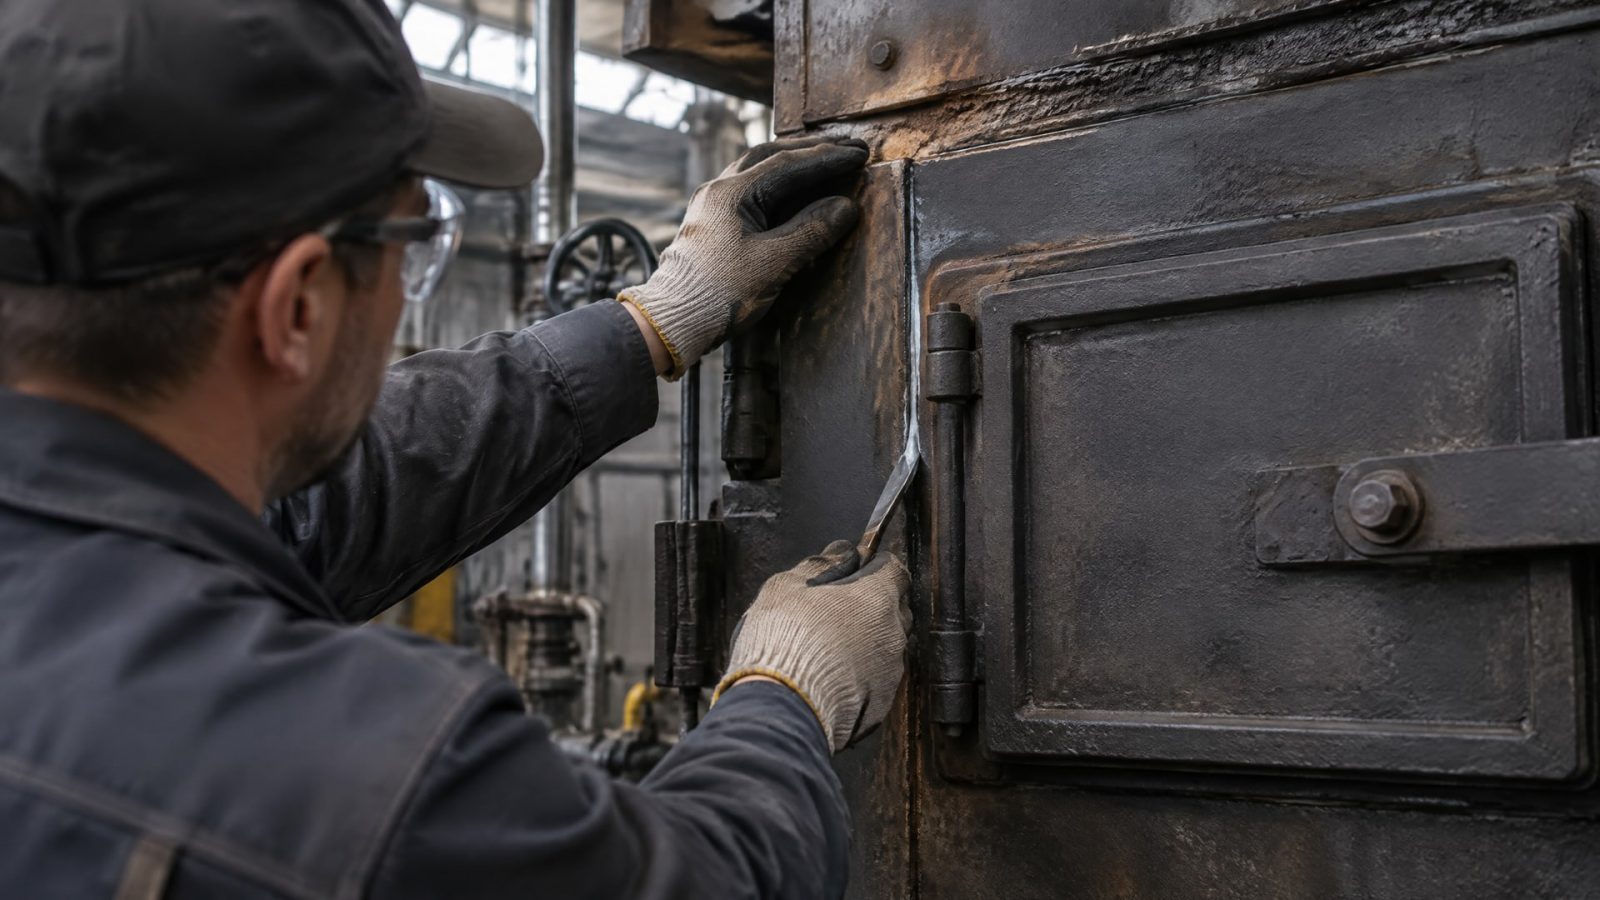
Силиконовые высокотемпературные герметики выбирают для герметизации швов печных дверей, стыков между секциями котлов, зазоров вокруг горелок и примыканий дымоходов к стенам. Они выдерживают до 316°C на прямом огне и не теряют эластичность при циклических перепадах температуры (холодный пуск - горячая работа - остывание).
Силикон не вступает в реакцию с продуктами сгорания и сохраняет герметичность даже при контакте с сажей и конденсатом. Такие герметики наносят при температуре поверхности +5…+40°C, но работать начинают только после полного высыхания (обычно 24 часа в нормальных условиях). Наносить на горячую поверхность нельзя: материал свернется и потеряет герметизирующие свойства.
Для печей важна также стойкость к термическому расширению. Силикон допускает деформацию материала поверхности без трещин - это дополнительное преимущество перед жесткими герметиками. При монтаже печных систем часто применяют силиконовые герметики-герметизирующие пасты, которые образуют защитный слой и сохраняют подвижность при линейном расширении кирпича и металла.
Подготовка поверхности: почему очистка решает половину проблемы
Частая ошибка закупщиков и монтажников - пренебрежение очисткой резьбы перед нанесением герметика.
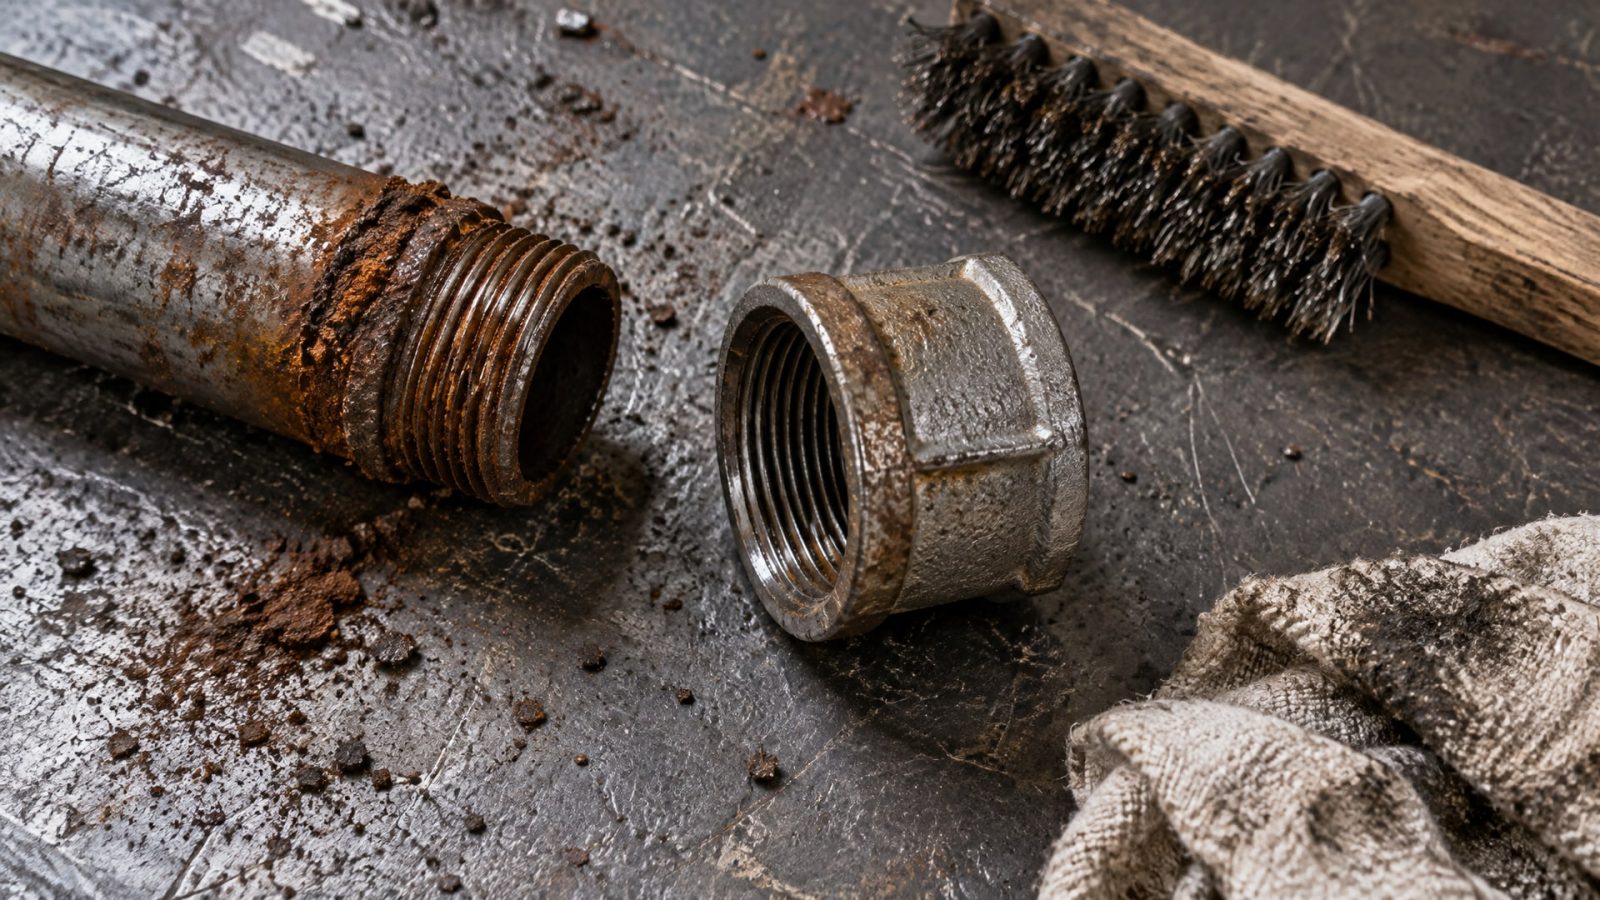
Результат: герметик держится 2–3 недели, после чего выдавливается или трескается.
Процедура проста, но обязательна:
удалить грязь, ржавчину и отложения щеткой или тканью;
обезжирить поверхность растворителем (ацетон, спирт, уайт-спирит - в зависимости от материала резьбы);
дать поверхности высохнуть полностью (особенно для анаэробных герметиков, чувствительных к влаге);
убедиться, что нет остатков смазки, краски или защитного покрытия.
Адгезия герметика к металлу зависит от молекулярного контакта. Если между герметиком и резьбой находится пленка масла или окисла толщиной в несколько микронов, молекулы не соединяются, и через несколько циклов нагрева-охлаждения герметик отслаивается. Производители в техдатлистах прямо указывают: «Поверхность должна быть чистой, сухой и обезжиренной».
Для резьб большого диаметра подготовка займет больше времени, но экономить нельзя. На крупной резьбе даже тонкая пленка масла может препятствовать затеканию герметика в глубокие зазоры.
Нанесение и режим отверждения: почему нельзя спешить
После очистки поверхности герметик наносят целенаправленно: на рабочую часть резьбы, в достаточном количестве для заполнения витков, но без излишков.
Правила нанесения анаэробного герметика
Анаэробный материал наносят спирально по виткам резьбы, начиная со второго витка (первый часто оставляют свободным для контроля качества нанесения). Количество наносимого герметика рассчитывают так: его должно быть достаточно, чтобы просочиться сквозь все зацепления, но не настолько, чтобы вытечь наружу при затяжке. На крупных резьбах производители отдельно предупреждают о замедлении отверждения: в зазорах более 0,1–0,15 мм процесс полимеризации может растянуться, и прочность будет ниже расчетной.
После нанесения деталь сразу собирают и затягивают. Первые часы герметик еще мягкий, но уже начинает держать. Полная герметичность достигается за 24 часа в нормальных условиях. Именно поэтому производители предупреждают: не заполняйте систему давлением раньше 24 часов. Если спешить, герметик может быть вытеснен давлением, прежде чем он успеет отвердеть. Полная механическая прочность устанавливается за 72 часа.
Правила нанесения силиконового герметика
Силиконовый герметик наносят на осушенную и обезжиренную поверхность при температуре +5…+40°C. Слой должен быть ровным и непрерывным, но не толще 3–5 мм (очень толстый слой сохнет неравномерно). Силикон наносят шпателем, специальным пистолетом-дозатором или вручную в зависимости от размера шва.
После нанесения герметик застывает за 24 часа в сухом помещении. На холоде или во влажности процесс замедляется. Нельзя применять тепловую сушку для ускорения: силикон сохнет за счет влаги воздуха, и принудительный нагрев нарушает химию процесса.
Высокотемпературный герметик для автомобильных систем
В автомобилестроении и авторемонте высокотемпературные герметики нужны для герметизации выхлопных систем, каталитических нейтрализаторов, прокладок коллектора и блока двигателя.
Для выхлопных систем стоит понимать разницу между герметиком и прокладкой. Прокладка уже предоформирована (например, из паронита или резины) и устанавливается как готовый элемент. Герметик же наносится на плоскую поверхность соединения и служит для заполнения микронеровностей. Силиконовые герметики здесь рабочий стандарт: они не размягчаются при 200–250°C (обычная температура выхлопной трубы), не вступают в реакцию с продуктами сгорания и допускают вибрацию двигателя.
Для коллектора и других узлов, где температура может достигать 316°C, выбирают специальные высокотемпературные составы. После нанесения герметик требует выдержки перед запуском двигателя; минимум 24 часа в холодном состоянии. Включение двигателя раньше срока может привести к выдавливанию герметика или его неполному отверждению.
В ремонтных мастерских часто возникает вопрос: можно ли использовать один герметик повторно после демонтажа? Ответ зависит от типа материала. Анаэробные герметики после отверждения превращаются в прочный полимер, и повторное применение потребует их полного удаления и нанесения свежего материала. Силиконовые герметики демонтируют легче, но старый слой все равно лучше удалить полностью и нанести новый для гарантии герметичности.
Частые ошибки при герметизации резьбовых соединений
Анализ отказов показывает, что большинство проблем - не в самом материале, а в его применении.
Ошибка 1: спешка при сборке. Герметик требует времени на отверждение. Если дать ему только 2–3 часа и сразу заполнить систему давлением, герметик вытечет или потеряет герметичность при первом же скачке давления. На производстве и в ремонтных мастерских строго соблюдают 24-часовой режим: собрал - отложил в сторону - через сутки заполнил.
Ошибка 2: избыточное нанесение. Чем больше герметика, тем лучше - это убеждение неправильно. Излишек материала препятствует нормальному смыканию резьбы, образует наружные подтеки, которые затвердевают и мешают разборке, и может вызвать давление внутри соединения при тепловом расширении.
Ошибка 3: использование герметика без подготовки поверхности. Даже лучший высокотемпературный герметик не прилипнет к грязной или замасленной резьбе. Результат - через 2–3 недели герметизация пропадает.
Ошибка 4: выбор материала только по температурному пределу. Герметик на 300°C не поможет, если вы не учли размер зазора, тип резьбы или присутствие химических агентов. Нужно изучить техдатлист полностью, а не выбирать по одной цифре.
Ошибка 5: применение анаэробного герметика на пластиковых резьбах. Техдатлисты прямо предупреждают: анаэробные герметики рассчитаны только на металлические резьбы с медью, чугуном, сталью. На пластике они могут вызвать химическое напряжение и трещины.
Для герметизации плоских разборных металлических фланцевых соединений, работающих при высоких температурах, эффективным решением будет применение термостойкого гелеобразного анаэробного жидкого уплотнителя. Такие материалы заполняют микронеровности поверхности, создавая слой герметизации толщиной в несколько десятков микронов, и способны выдерживать циклические нагрузки на фланцевых узлах.
Таблица выбора герметика по типу соединения и температуре
| Тип соединения | Материал резьбы/шва | Температурный диапазон | Рекомендуемый герметик | Время отверждения | Примечания |
|---|---|---|---|---|---|
| Трубное коническое соединение (NPT) | Сталь, чугун | 0…+200°C | Анаэробный резьбовой | 24–72 часа | Наносить на витки, дать выстояться 24 часа перед давлением |
| Метрическая резьба под давлением | Сталь, медь | 0…+204°C | Анаэробный (красный или черный) | 24–72 часа | Подходит для масляных и топливных линий |
| Фланцевое соединение печи/котла | Чугун, углеродистая сталь | 0…+260°C (непрерывно) | Силиконовый высокотемпературный | 24 часа | Нанести на осушенную поверхность, избежать толстого слоя |
| Шов дымохода/коллектора | Черный металл, сталь нержавеющая | 0…+316°C (кратковременно) | Силиконовый специальный (hi-temp) | 24 часа | Допускает вибрацию, не размягчается при циклических перепадах температуры |
| Выхлопная труба автомобиля | Сталь, алюминий | 0…+250°C | Силиконовый или анаэробный (для резьбы) | 24 часа | Для резьбы - анаэробный; для швов - силикон |
| Соединение печной дверцы | Чугун | 0…+280°C | Силиконовый жаростойкий | 24 часа | Нанести герметик и герметизирующую ленту; избежать попадания герметика в полость дверцы |
Часто задаваемые вопросы
Какой герметик выбрать для резьбы, если нет информации о точной температуре?
Если точная температура неизвестна, начните с анаэробного герметика стандартного диапазона (до 200°C). Это наиболее универсальный вариант для промышленных резьб. Если позже выяснится, что температура выше 220°C, перейдите на высокотемпературный анаэробный или силиконовый материал. Не пренебрегайте справкой у производителя оборудования: там обычно указаны допустимые диапазоны давления и температуры.
Можно ли наносить герметик на влажную или замасленную резьбу?
Нет. Вода и масло препятствуют адгезии герметика. Для анаэробных материалов влага особенно критична: анаэробные герметики полимеризуются без кислорода, но в присутствии воды процесс нарушается. Силиконовые менее требовательны, но тоже нуждаются в чистой сухой поверхности. Всегда очищайте резьбу растворителем и дайте ей высохнуть минимум 5–10 минут перед нанесением.
Почему герметик выдавливается из резьбы при затяжке?
Это указывает на два возможных дефекта: либо герметика нанесено избыточно, либо резьба слишком крупная (большой зазор). На крупных резьбах (диаметр более 20 мм) производители рекомендуют наносить герметик точнее и соблюдать рекомендуемое количество. Выдавливание также может указывать на неправильную усилие затяжки: слишком большое усилие сдавливает герметик. Используйте момент затяжки, указанный в спецификации соединения.
Сколько времени герметик держит герметичность после применения?
При правильном применении герметик сохраняет герметичность 5–10 лет в нормальных условиях. На срок влияют циклические нагрузки, перепады температуры и химическая агрессивность среды. Выхлопные системы из-за постоянной вибрации и перепадов температуры часто требуют перегерметизации каждые 2–3 года. Для печей и котлов, где нагрузка более стабильна, герметик служит дольше.
Какой герметик лучше: красный или черный?
Ни один из них не лучше априори. Красный герметик - стандартный анаэробный материал среднего качества, хорошо подходит для автомобильного сервиса и резьб общего назначения. Черный герметик часто содержит усилители адгезии и применяется для печей, котлов и железных резьб. Решающий фактор - не цвет, а соответствие материала вашему диапазону температур и типу резьбы. Проверьте техдатлист.
Заключение
Герметизация резьбовых соединений при высоких температурах не требует экзотических материалов, но требует четкого соблюдения технологии. Выберите герметик в соответствии с температурным диапазоном, типом резьбы и химической средой. Обязательно подготовьте поверхность - очистите от грязи и жира. Наносите герметик точно, без излишков, и дайте ему полное время на отверждение (минимум 24 часа) перед заполнением системы давлением.
Для герметизации резьбовых соединений при экстремально высоких температурах, где традиционные материалы не справляются, рекомендуется обратить внимание на высокотемпературные специализированные составы, которые выдерживают до +280°C и сочетают прочность с надежной адгезией к стали и чугуну. Правильно выбранный и правильно нанесенный герметик - это залог надежности оборудования на годы работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать разъемный фиксатор резьбы, чтобы обеспечить прочность соединения и возможность его демонтажа.
Узнайте, как осуществить переход с индустриальных на пищевые масла без промывки системы, минимизируя риски и затраты.
Проникающая смазка для резьбовых соединений поможет открутить закисшую гайку, предотвращая срыв граней и поломку болтов.