
Как пищевые смазки H1 защищают оборудование от агрессивных моющих средств
Пищевое производство требует от смазочных материалов парадоксального сочетания свойств: безопасности при случайном контакте с продуктом и одновременной стойкости к интенсивной влажной мойке. Смазки NSF H1 решают эту задачу не потому, что просто «пищевые», а потому что разработаны специально для защиты узлов трения в условиях химического и водного воздействия, которое неизбежно на производстве. Статья объясняет, как устроена эта защита, какие компоненты обеспечивают водостойкость и антикоррозионные свойства, и как подобрать смазку под конкретное оборудование, чтобы она прослужила весь межсервисный интервал между CIP-мойками.
Материал полезен техническим специалистам и закупщикам, которые отвечают за надежность пищевого оборудования и хотят понять, почему H1-статус - это только часть истории выбора.
Что означает H1 и почему это недостаточно для мойки
NSF H1 - это регулярный номер в каталогах пищевых смазок, но его значение часто неправильно толкуется.
Согласно FDA 21 CFR 178.3570, H1-смазка может иметь случайный контакт с пищей, но остаток в продукте не должен превышать 10 ppm (10 мг/кг) для минеральных и синтетических составов. Это означает, что смазка не токсична и не навредит продукту, если капля упадет на конвейер, но это не говорит о ее способности выдерживать щелочную мойку.
На практике многие закупщики путают два разных требования: допуск к пищевому контакту и защиту от вымывания. Первое регулируется стандартом ISO 21469, второе - это техническое свойство базового масла и загустителя. Смазка может быть официально H1-сертифицирована, но при этом терять адгезию (липкость) во влажной среде, если не содержит специальных гидрофобных присадок. Именно поэтому при выборе смазки для влажной среды смотрят не только на допуск, но и на данные производителя о водостойкости и химической резистентности.
Как составляют пищевые смазки для защиты от мойки
Для устойчивости к агрессивным моющим средствам производители используют несколько решений.
Во-первых, выбирают базовое масло с низкой полярностью - такое масло плохо растворяется в воде и лучше прилипает к металлу даже при мойке. Во-вторых, в качестве загустителей отдают предпочтение алюминиевым комплексам и кальциевым сульфонатным комплексам, которые более гидрофобны, чем простые литиевые загустители, и образуют более прочную пленку.
В-третьих, добавляют присадки с антикоррозионными свойствами, которые защищают металл от агрессивного воздействия щелочей и органических кислот, содержащихся в моющих растворах. Эти присадки работают как буфер: они образуют тонкий пассивирующий слой на поверхности металла, который препятствует атаке. В-четвертых, используют ингибиторы окисления, чтобы смазка не разлагалась под действием остаточного кислорода, который остается после мойки и сушки.
Все эти компоненты вместе обеспечивают то, что называют стойкостью к мойке. Но нельзя просто смешать их и получить универсальный продукт для всех узлов. Подшипники требуют тонкой пленки и низкой консистенции, цепи - более вязкого покрытия, а высоконагруженные редукторы - специальных противозадирных присадок, которые совместимы с пищевым допуском.
Влияние CIP-мойки на смазочную пленку
CIP (Cleaning In Place) - это автоматизированная система мойки, которая по циклам пускает через оборудование горячие щелочные и кислотные растворы, демонтаж и разборку не требует.
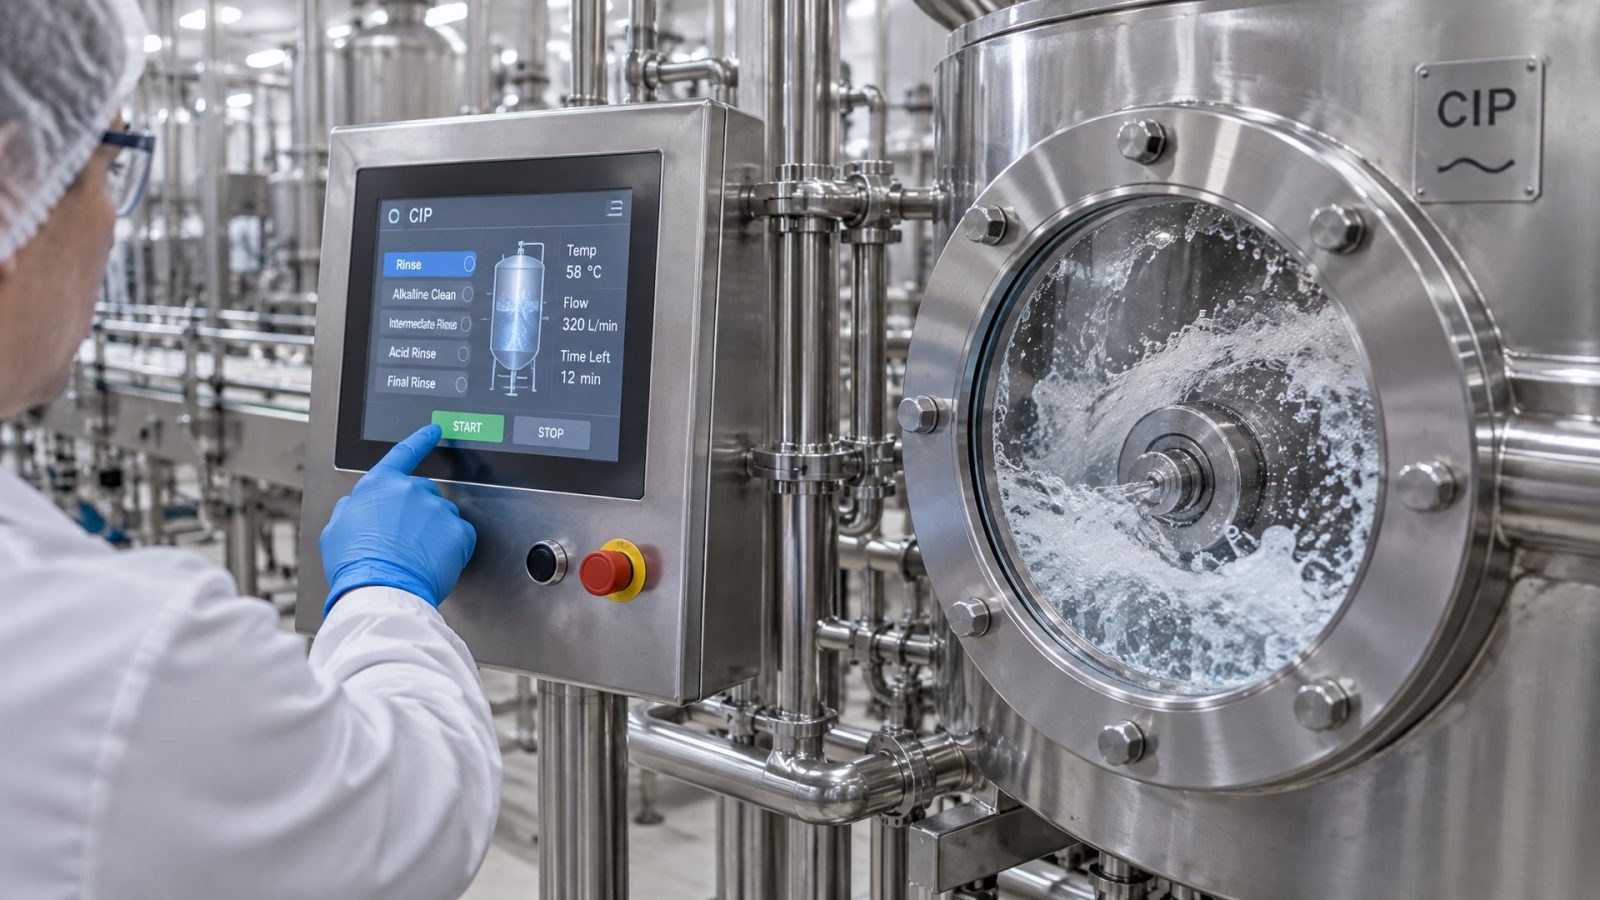
Это удобно для производительности, но критично для смазки. Горячая (60-80°C) щелочь действует как растворитель, вытягивая молекулы смазки из узлов трения, а затем горячая вода смывает остатки. За одну CIP-мойку смазка может потерять до 30-50% своей пленки, особенно если она неправильно выбрана.
После мойки подшипники, цепи и редукторы остаются сухими, и при холодном пуске (перед первым оборотом) возникает граничное трение - режим, при котором масляная пленка полностью разрушена и металл скользит по металлу. Это критический момент. Если смазка плохо адгезирует (не прилипает хорошо), холодный пуск приведет к микросваркам и фреттингу (абразивному износу на месте). Поэтому после CIP важно восстановить смазочный слой, и для этого смазку подбирают с учетом скорости повторного смазывания и температурного диапазона оборудования.
В практике многих производств смазку наносят тонкой пленкой прямо после мойки, когда оборудование еще влажно, чтобы смазка распределилась по узлам и создала защитный барьер до начала работы. Если процесс настроен правильно, смазка успевает вытеснить остаток влаги и закрепиться на поверхности за счет антиадгезионных свойств своего базового масла.
Выбор консистенции и типа загустителя для пищевого оборудования
NLGI-класс смазки определяет только консистенцию (мягкость), а не защитные свойства.
Однако для пищевого оборудования класс NLGI тесно связан с условиями работы и мойки. Смазки NLGI 0 и NLGI 1 (мягкие) обычно используют для высокоскоростных подшипников, которые требуют минимального сопротивления вращению. Они быстро вымываются при мойке, поэтому для пищевого производства их реже выбирают. Напротив, NLGI 2 (консистенция типа арахисового масла) - это стандарт для низко- и среднескоростных узлов, цепей и редукторов. Смазка NLGI 2 держится дольше и медленнее вымывается.
Для цепей на конвейерах и передачах редукторов часто рекомендуют NLGI 1 или мягкие смазки со специальными противозадирными присадками, чтобы они распределялись более равномерно и не создавали излишнего сопротивления. Однако при частой мойке такие смазки требуют более частого переприменения.
Тип загустителя играет решающую роль. Простые литиевые загустители (Li) дешевле, но они гигроскопичны - впитывают влагу, что приводит к окислению и потере адгезии. Алюминиевые комплексные загустители (Al-complex) лучше переносят воду, чем литий, но требуют большей аккуратности при хранении. Кальциевые сульфонатные комплексы (Ca-sulfonate complex) считаются наиболее устойчивыми к вымыванию и химической атаке. Для смазок для влажной среды, где нужна максимальная стойкость к мойке, часто выбирают именно кальциевые комплексы.
Пример выбора смазки для типичного узла пищевого оборудования
Представим сценарий: на пищеперерабатывающем предприятии есть редуктор, который передает мощность от электромотора к конвейеру, работает при температурах 20-40°C, подвергается ежедневной CIP-мойке и требует простоты подбора.
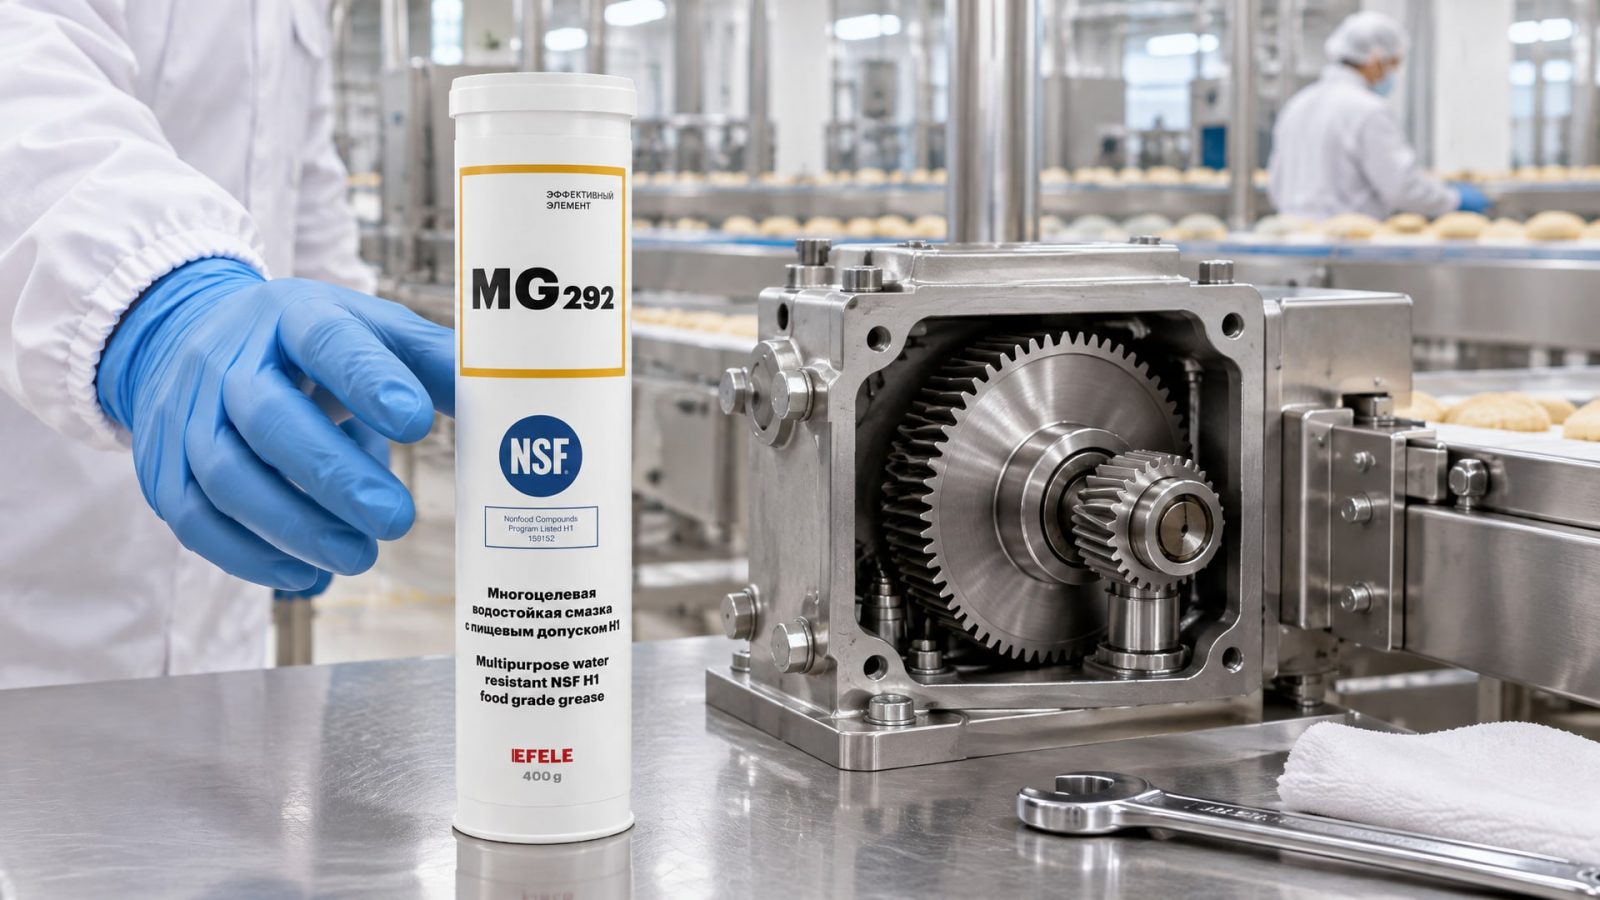
Редуктор - это узел с относительно низкой скоростью (несколько сотен оборотов в минуту), но с высокими нагрузками и постоянным контактом с влагой.
Правильный выбор здесь: смазка NSF H1, NLGI 2, с кальциевым комплексным загустителем или алюминиевым комплексом, с антикоррозионными присадками и гарантированной водостойкостью, подтвержденной ISO 21469. Для таких высоконагруженных узлов трения пищевого оборудования, подвергающегося частой CIP-мойке, рекомендуется использовать водостойкую смазку EFELE MG-292 с допуском NSF H1, которая обеспечивает надежную защиту от агрессивных моющих средств и сохраняет смазывающую пленку даже при контакте с щелочными и кислотными растворами.
Такая смазка наносится тонким слоем один раз в неделю (или по рекомендации производителя оборудования), сразу после завершения CIP-цикла, пока оборудование еще влажное. При правильном применении она служит весь межсервисный интервал и не требует переделок или переподсмазки в середине цикла.
Температурный диапазон и окисление в условиях мойки
Температурный диапазон смазки для пищевого оборудования часто указывают как -10°C до +80°C или -5°C до +60°C в зависимости от типа базового масла.
На практике это означает минимальную вязкость при холодном пуске (после мойки и охлаждения) и максимальную при нормальной работе.
Окисление смазки ускоряется при повышенных температурах и в присутствии кислорода, который остается на оборудовании после мойки. Поэтому смазки для пищевого производства содержат ингибиторы окисления, которые замедляют деградацию базового масла. В источниках часто рекомендуют выбирать смазку с запасом по температурному диапазону - то есть если оборудование работает при 50°C, лучше выбрать смазку, рассчитанную на 60-80°C. Это обеспечивает запас прочности на случай, если в теплый день или при интенсивной работе температура подскочит выше нормы.
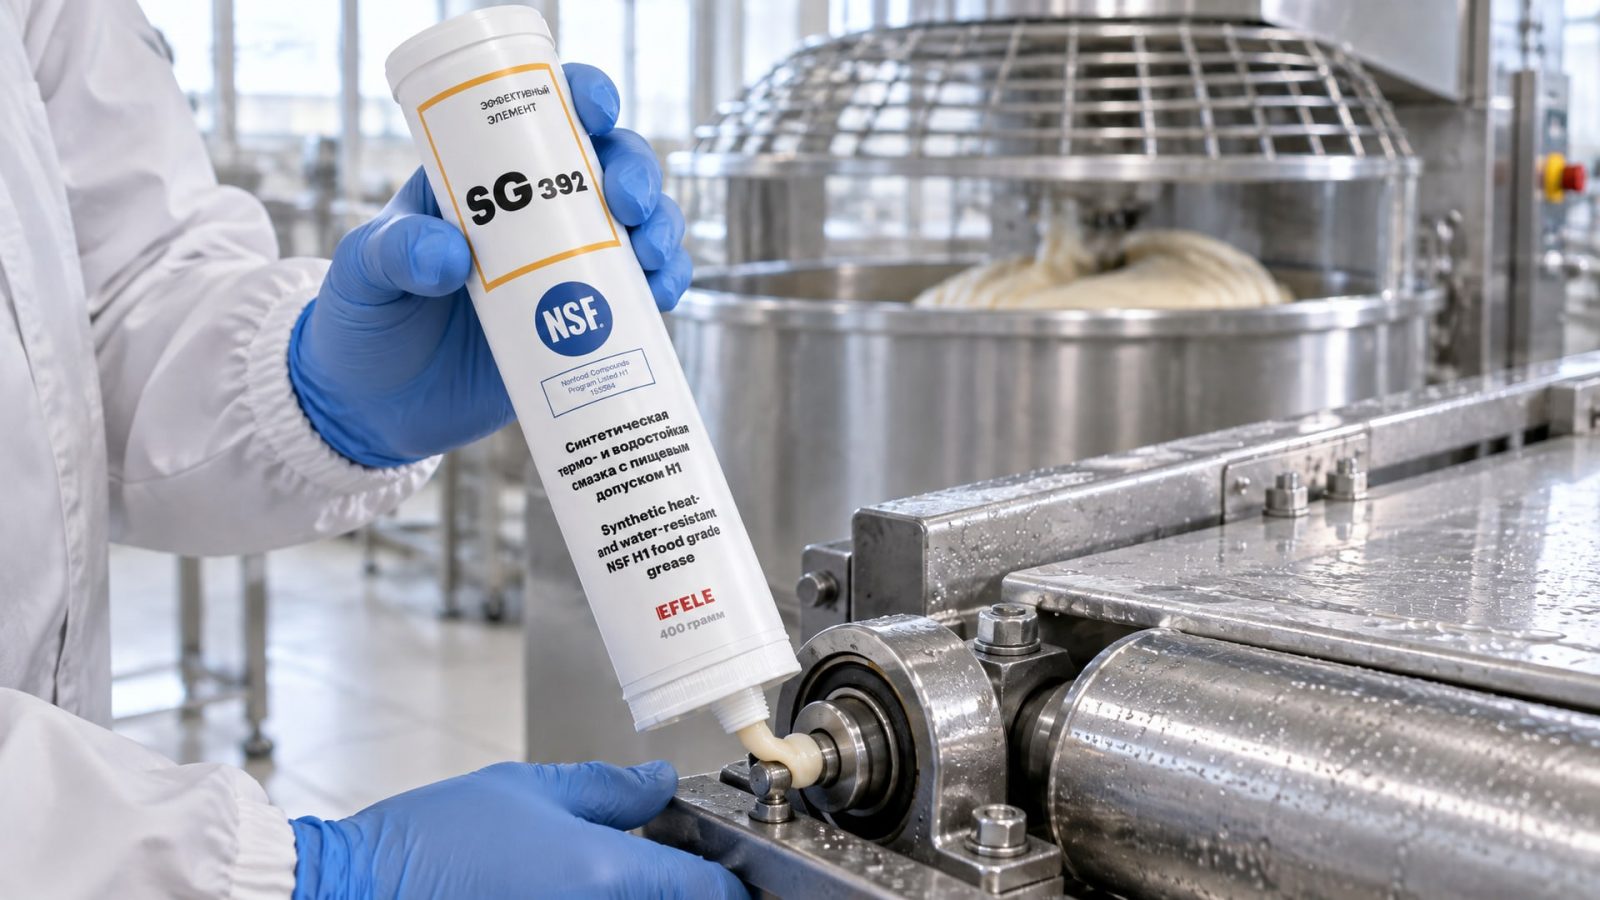
Для особо требовательных узлов, таких как тестомесы, миксеры и термоформовочные машины, которые работают при повышенных температурах (40-60°C) и одновременно подвергаются CIP-мойке, требуется смазка с повышенной термостойкостью. В случаях, когда требуется термо- и водостойкая смазка для высоконагруженных узлов, таких как тестомесы и термоформовочные машины, EFELE SG-392 с допуском NSF H1 станет оптимальным выбором, гарантируя стабильную работу в условиях повышенных температур и влажности. Такие смазки часто содержат синтетические базовые масла вместо минеральных, что обеспечивает лучшую температурную стабильность и окисляемость.
Часто задаваемые вопросы
Чем отличается H1 от H2 и какой выбрать для пищевого производства?
H1 допускает случайный контакт с пищей (до 10 ppm в большинстве случаев) и соответствует FDA 21 CFR 178.3570. H2 - это смазка для зон без контакта с пищей, например для электромоторов вдали от конвейера. Для пищевого оборудования, которое иногда касается пищи или работает в зонах с брызгами, выбирают H1. Правильно подобранная H1 защищает и от мойки, и от пищевого контакта одновременно.
Как часто нужно переприменять смазку после CIP-мойки?
Частота зависит от типа оборудования, скорости вращения и температуры. В большинстве случаев рекомендуется переприменение один раз в неделю или сразу после завершения CIP-цикла, если процесс происходит каждый день. Для высоконагруженных редукторов может потребоваться переприменение два раза в неделю. Точные интервалы должны быть указаны в технической документации оборудования.
Может ли обычная смазка (не пищевая) использоваться на пищевом производстве, если ее наносить там, где нет контакта с пищей?
Да, но с оговорками. На участках, которые никогда не соприкасаются с пищей (например, на электромоторах вдали от конвейера), можно использовать обычную смазку. Однако при реорганизации или модернизации производства такая граница может стереться, поэтому на практике многие предприятия используют H1-смазку повсеместно для упрощения контроля и снижения риска путаницы.
Почему H1-смазка все равно может вымываться при мойке, если она «пищевая»?
H1-статус не означает водостойкость. Это означает только, что смазка безопасна при контакте с пищей. Водостойкость - это отдельное свойство, которое зависит от типа базового масла, загустителя и присадок. Хорошая H1-смазка для влажной среды должна иметь подтвержденную водостойкость и антикоррозионные свойства, которые указывает производитель.
Можно ли использовать спрей-смазку H1 вместо пластичной смазки для подшипников?
В целом можно, но это не рекомендуется для высоконагруженных узлов. Спрей-смазка (обычно масло с низкой вязкостью в аэрозольной форме) быстрее вымывается при мойке, чем пластичная смазка NLGI 2. Спреи подходят для быстрого ремонта, защиты цепей и облегчения сборки узлов, а пластичные смазки рекомендуются для длительной защиты подшипников и редукторов.
Заключение
Смазки NSF H1 защищают пищевое оборудование от агрессивных моющих средств не потому, что они просто «пищевые», а потому что разработаны с использованием гидрофобных загустителей, антикоррозионных присадок и специальных базовых масел, которые сохраняют защитную пленку даже в условиях интенсивной влажной мойки. H1-допуск гарантирует безопасность при случайном контакте с пищей, но стойкость к вымыванию - это второе, независимое требование, которое нужно проверять отдельно.
При выборе смазки для пищевого оборудования всегда проверяй четыре параметра сразу: допуск ISO 21469 и NSF H1, подтвержденная водостойкость, соответствие NLGI-класса типу узла, и температурный диапазон, который подходит условиям работы. Такой систематический подход гарантирует, что смазка прослужит полный межсервисный интервал и оборудование будет работать без простоев и дорогостоящих ремонтов. Начни с проверки технической документации своего оборудования на предмет рекомендуемого типа смазки, затем сопоставь эту рекомендацию с фактическими условиями мойки на твоем производстве, и подбери смазку, которая учитывает обе переменные.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коррозию и защитить антикор автомобиля весной от разрушительного воздействия реагентов и влаги.
Узнайте, когда анаэробные фиксаторы подходят для крепления пластиковых деталей, а когда следует выбрать другие методы.
Как обеспечить биостойкость СОЖ и избежать роста бактерий в сож, появления резкого запаха и снижения качества обработки.