
Как подобрать полусинтетическую СОЖ для фрезерования алюминиевых сплавов
Выбор правильной сож для обработки алюминия - это не просто формальность, а ключ к качеству готовой детали и долговечности инструмента. При фрезеровании алюминиевых сплавов класса 2xxx–7xxx обработка идет на высоких скоростях, и отвод стружки должен быть четким; при этом избыточное масло забивает направляющие, замедляет охлаждение и создает пену, которая размывает видимость зоны резания. Инженеры и снабженцы часто ошибаются, выбирая универсальные составы вместо специализированных, а затем сталкиваются с налипанием материала на инструмент, преждевременным износом и перерасходом СОЖ. Эта статья разбирает, как правильно подобрать полусинтетическую смесь - по концентрации, составу, режиму подачи и типу сплава, чтобы обработка была стабильной и экономичной.
Почему для алюминия нужна специальная полусинтетическая СОЖ
Алюминий и его сплавы имеют свойства, которые отличают их от стали и чугуна.
Материал мягкий, с низкой температурой плавления (примерно 660 °C) и высокой теплопроводностью. При фрезеровании на большой скорости стружка нагревается интенсивно и, если подача охлаждающей жидкости нарушена, налипает на режущий край инструмента, образуя наросту. Эта наросту быстро разрушается, унося с собой микрокровельную часть лезвия, и инструмент тупеет.
Минеральные масла, насыщенные масловыми присадками (обычно для тяжелых условий на стали), создают на поверхности алюминия слишком вязкую пленку, которая плохо смывается потоком стружки и охлаждающей жидкости. Водоразбавляемые СОЖ на чистой воде для алюминия неэффективны: вода быстро испаряется, и охлаждение пропадает. Полусинтетическая СОЖ - оптимальный компромисс: она содержит достаточно синтетического масла для смазки, но при этом содержит воду и ПАВы, которые обеспечивают низкое пенообразование, хороший отвод стружки и видимость рабочей зоны.
Концентрация СОЖ в зависимости от операции
Правильная концентрация - это не деталь, а фундамент.
Если разбавить СОЖ слишком сильно (ниже 6%), смазывающая способность упадет, инструмент будет проскальзывать по материалу, и возникнет холодная сварка стружки с режущей кромкой. Если налить слишком много (свыше 12%), эмульсия разваливается, окружающее оборудование покрывается маслом, а охлаждение становится хуже.
Для алюминиевых сплавов класса 2xxx–7xxx при фрезеровании на высокооборотных станках практика показывает:
Фрезерование (развертывание, фреза для снятия припуска): концентрация 7–10%, в зависимости от глубины резания и скорости подачи. На чистовых проходах ближе к 7%, на черновых - к 10%.
Шлифование алюминия: концентрация 4–6%, потому что скорость вращения абразива выше, пена образуется быстрее, и излишняя жидкость ухудшает центровку и точность.
Сверление и нарезание резьбы: концентрация в пределах 7–9%, так как стружка образуется спиралью и должна надежно вывариваться из зоны реза.
Рабочую концентрацию проверяют рефрактометром перед началом смены и корректируют добавлением концентрата или воды. На большинстве производств с централизованной подачей эту проверку проводят два-три раза в неделю; на фрезерных центрах с местным баком - по мере «выветривания» воды.
Свойства полусинтетической СОЖ, критичные для алюминия
Низкое пенообразование - первое требование.
Если на поверхности жидкости образуется устойчивая пена толщиной в несколько сантиметров, она перекрывает контакт инструмента с жидкостью. Охлаждение становится локальным, инструмент перегревается, режущая кромка микротрескивается, и срок его службы сокращается вдвое. Для алюминия, обрабатываемого на скоростях 500–2000 об/мин и выше, используют СОЖ с низким коэффициентом пенообразования (обычно ≤ 120 мл по стандартной пробе), в то время как для стали допустимо 150–200 мл.
Вязкость при рабочей температуре (обычно 40 °C) должна быть в диапазоне 30–50 мм²/с. Это обеспечивает скольжение инструмента без заеданий и одновременно достаточную защиту от микроконтактов. Слишком вязкая полусинтетика (70 мм²/с и выше) ведет себя как масло для закаленной стали, и при фрезеровании алюминия она налипает на пазуху инструмента.
Смазывающая способность измеряется в условиях граничного трения (тесты типа Timken OK Load, Falex Four-Ball). Для алюминия достаточно 200–300 Н нагрузки на четыре шарика; для черных металлов требуют 400 Н и выше. Если смазывающая способность выше необходимого, это сигнал, что в состав добавлено избыточное количество ПАВов и масла, что опять же ведет к пене и налипанию.
Химическая стабильность при контакте с алюминием важна: некоторые присадки (особенно хлорорганические) могут вызвать коррозию или локальное травление поверхности. Если в техзадании требуется отсутствие хлора (например, при последующем анодировании или если на участке экологический контроль), в документации на СОЖ должна быть явно указана маркировка chlorine free, а не просто совместимость с алюминием.
Режимы подачи СОЖ и их влияние на качество
Даже идеальная по составу полусинтетическая смесь не спасет обработку, если ее подавать неправильно.
На фрезерных центрах с числовым программным управлением есть три основных варианта:
Через шпиндель (Through-Spindle Coolant Delivery, TSCD) - жидкость подается внутри шпинделя, поступает в центр инструмента и выходит через канал в режущей кромке. Этот режим идеален для алюминия: струя хорошо смывает горячую стружку из зоны резания, охлаждение максимально, видимость зоны не теряется. На высоких скоростях (2000 об/мин и выше) это лучший выбор.
Наружный флад (Flood Coolant) - жидкость подается со стороны, струей обливает инструмент и деталь. Эффективен, если канал подвода расположен правильно (обычно сверху или сбоку зоны резания, но не в направлении выхода стружки, чтобы не загораживать ее). На фрезеровании карманов и закрытых полостей флад менее эффективен, чем TSCD, потому что стружка может задерживаться в полости.
MQL (Минимальное количество смазки) - микрокапсульная подача масло-воздушной смеси в зону резания. Для алюминия MQL менее популярен, чем для сухого фрезерования стали, но в некоторых системах используется полусинтетическое масло неводоразбавляемого типа, разведенное воздухом. При MQL концентрация мер не используется: подача - это расход смазки в миллилитрах в час.
На практике большинство участков обработки алюминия работают либо с TSCD на высоких скоростях, либо с настроенным наружным фладом на средних скоростях (600–1200 об/мин). Переход с одного режима на другой требует переподбора концентрации: при TSCD часто берут верхнюю границу (10%), при фладе - среднюю (8–9%).
Выбор полусинтетической СОЖ в зависимости от типа алюминиевого сплава
Алюминиевые сплавы различаются по системе легирования, и это влияет на требования к СОЖ.
Серия 2xxx содержит медь, которая делает сплав более твердым и требует более «упругой» смазки; серия 7xxx легирована цинком, хрупче и требует более мягкого режима резания. Для 6xxx (кремний, магний) режимы промежуточные.
При выборе состава учитывают:
Для 2xxx и 7xxx: часто берут низкомасляные или полусинтетические составы, потому что эти сплавы чувствительны к налипанию и требуют хорошего охлаждения. На этих сплавах полусинтетика с концентрацией 8–10% показывает лучшие результаты по чистоте обработки.
Для 6xxx и литейных сплавов: допускается немного более «тяжелая» полусинтетика с концентрацией 7–8%, так как эти материалы менее склонны к налипанию.
Если сплав неизвестен или смешанный: берут универсальную полусинтетику для многометаллической обработки, но тогда концентрацию устанавливают по режиму алюминия (7–10%), так как он критичнее.
Для обработки смешанных партий (алюминий + медь, алюминий + чугун) нужна многофункциональная полусинтетика. При этом важно убедиться, что на алюминии качество не упадет: многие универсальные составы содержат добавки для стали (EP-присадки), которые на алюминии снижают чистоту. На производствах, где одна смена работает алюминием, а другая - сталью, часто используют две отдельные емкости.
Отсутствие хлора и другие экологические требования
Хлорорганические соединения в составе СОЖ (обычно добавляют как присадки для давления-крайнего граничного смазывания на черных металлах) могут вызывать коррозию алюминия и загрязнение сточных вод.
Если обработанный алюминий предназначен для анодирования или других химических обработок, остатки хлора повреждают окисную пленку, и деталь отправляется в брак.
Европейские и российские нормативы при обработке алюминия в пищевой промышленности требуют либо H1-смазки (допуск на случайный контакт с пищей), либо явного отсутствия хлора и тяжелых металлов. Это касается машин, на которых позже обрабатывают пищевые ингредиенты.
На производствах с экологическим мониторингом проверяют состав СОЖ перед поступлением в канализацию: показатели химического потребления кислорода (ХПК) и биохимического потребления кислорода (БПК). Полусинтетические СОЖ без хлора имеют лучшую разлагаемость. Если стоит требование chlorine free, при заказе нужно просить у поставщика декларацию или техлист, где явно сказано: «без хлора», «chlorine free», «не содержит хлоргалогенсодержащих соединений», иначе риск ошибки высок.
Практические советы по подбору и применению
На первый взгляд, выбор полусинтетической СОЖ для фрезерования алюминия кажется простым: попросить «для алюминия» и получить нужное.
На деле нужно проверить несколько пунктов перед покупкой.
Шаг 1: Уточнить режим подачи СОЖ на станке. Если это TSCD, производитель может рекомендовать концентрацию 8–10%; если флад, то часто хватает 7–8%. При переходе с одного режима на другой эталонный расход может отличаться на 20–30%.
Шаг 2: Проверить состав. В карточке товара (Technical Data Sheet, TDS) должны быть указаны: тип базовой жидкости (полусинтетика, синтетика), диапазон вязкости (обычно ISO VG 32 или VG 46 для водоразбавляемых), коэффициент пенообразования (стремиться к ≤ 120 мл), наличие хлора или отсутствие. Если TDS нет - не заказывать.
Шаг 3: Согласовать с типом сплава. Если обработка смешанная, лучше уточнить у закупщика инженерный отдел: есть ли приоритет по материалу. Если алюминий - главное, остальные металлы во вторую очередь, то выбирают СОЖ, оптимизированную именно для алюминия, даже если на стали она будет чуть менее эффективна.
Шаг 4: Проверить совместимость с материалом скольжения станка. Направляющие и быстроходные узлы часто покрыты полимерами (полиуретан, ПТФЕ). Некоторые полусинтетические составы содержат активные ПАВы, которые со временем набухают эти материалы. На станке должна стоять полусинтетика, совместимая с его конструкцией; об этом пишут в паспорте станка.
Для фрезерования алюминиевых сплавов на станке с TSCD и вязкостью шпиндельной масляной подаче 10 мм²/с часто выбирают полусинтетические СОЖ класса ISO 32, которые при разбавлении до 8–10% дают эффективное охлаждение и смазку без пены. На производствах, где обработка идет в цехе с повышенной влажностью или высокой температурой воздуха, рабочую концентрацию корректируют в сторону увеличения на 1–2% для компенсации испарения.
Часто задаваемые вопросы
Какая концентрация СОЖ нужна для фрезерования алюминия?
Для фрезерования алюминиевых сплавов класса 2xxx–7xxx рекомендуется концентрация 7–10% в зависимости от типа операции. На черных проходах и при большой глубине резания берут верхний предел (9–10%), на чистовых и при меньшей нагрузке -7–8%. Регулировка делается по результатам: если вымывание стружки хорошее и видимость не теряется, концентрация подобрана верно. Проверяют рефрактометром.
Почему на алюминии нельзя использовать обычную минеральную смазку?
Минеральное масло на воде (эмульсия для стали) при фрезеровании алюминия образует вязкую пленку, которая плохо смывается стружкой и потоком охлаждающей жидкости. Это ведет к налипанию мягкого алюминия на режущую кромку инструмента, образованию нароста и преждевременному износу. Плюс теряется видимость зоны резания из-за пены. Полусинтетика содержит синтетические компоненты, благодаря которым пенообразование контролируется, и эффективность охлаждения выше.
Нужна ли СОЖ без хлора для алюминия?
Если деталь после обработки должна быть анодирована, окрашена химическим способом или используется в пищевой промышленности, требуется полусинтетическая СОЖ с маркировкой chlorine free. Совместимость с алюминием (то есть отсутствие коррозии во время обработки) не гарантирует отсутствия хлора в составе. При наличии требования это должно быть явно указано в техлисте поставщика.
Как выбрать СОЖ, если на одном участке фрезируют алюминий и медь?
Лучше уточнить у инженерного отдела, какой из материалов критичнее по качеству обработки. Если алюминий - используют полусинтетику, оптимизированную для алюминия, концентрация 7–10%. Если оба материала одинаково важны, ищут многофункциональный состав (multimetal), но перед заказкой обязательно получить согласие отдела технического контроля, что качество на обоих материалах приемлемо.
Что такое пенообразование и почему оно вредит обработке алюминия?
Пенообразование - это образование устойчивой пены на поверхности жидкости при перемешивании. При высокооборотном фрезеровании алюминия (1500 об/мин и выше) пена перекрывает контакт инструмента с жидкостью, охлаждение становится локальным, и режущая кромка перегревается. Инструмент микротрескивается и быстро тупеет. Для алюминия берут полусинтетику с коэффициентом пенообразования не более 120 мл (по стандартной пробе).
Заключение
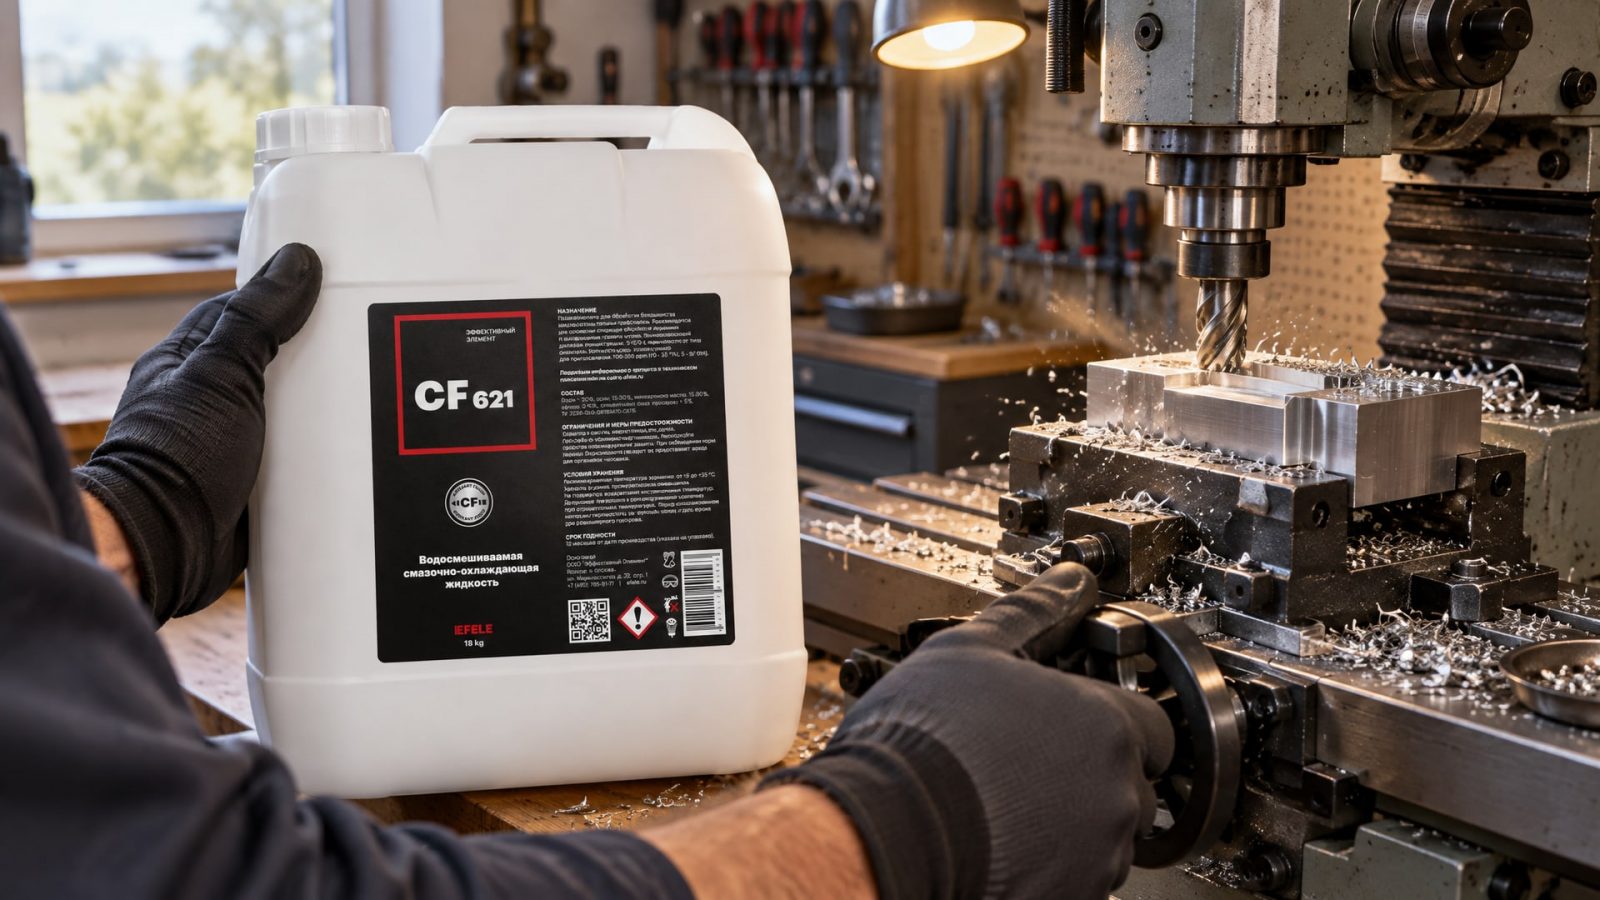
Выбор полусинтетической сож для обработки алюминия - это практическое решение, которое зависит от режима подачи, типа сплава, концентрации и состава жидкости. Универсальной формулы нет, но есть проверенные направления: ориентируйтесь на концентрацию 7–10% при фрезеровании, убедитесь в низком пенообразовании (≤ 120 мл), проверьте совместимость с алюминием и наличие хлора, если это требуется техзаданием. На производствах с централизованной подачей регулярная проверка концентрации рефрактометром - минимальная необходимость для стабильности. Полусинтетические СОЖ, специально разработанные для алюминия - такие, как EFELE CF-621, которые зарекомендовали себя на участках фрезерования, обеспечивают предсказуемый результат: чистоту обработки, минимальный износ инструмента и контролируемый расход.
Следующий шаг: запросите у поставщика техлист (TDS) с указанием коэффициента пенообразования, совместимости с типом алюминиевого сплава и режимом подачи СОЖ на вашем станке, а затем согласуйте концентрацию с технологом участка.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как пищевые смазки H1 влияют на аудит HACCP и ISO 22000, и как правильно выбрать и применять их для соответствия стандартам.
Узнайте, как выполнить восстановление пластика салона автомобиля: выбрать смазку, устранить скрипы и восстановить царапины на пластиковых деталях.
Изучите аналоги пищевых смазок H1, чтобы выбрать оптимальное решение для вашего производства с учетом цены и качества.