
Как удалить анаэробный герметик и демонтировать зафиксированное резьбовое соединение
Анаэробные фиксаторы резьбы - мощные полимерные материалы, которые после полимеризации создают неразъемное или сложноразъемное соединение. Когда возникает необходимость в демонтаже болта, шпильки или винта, зафиксированного таким составом, стандартный ручной инструмент часто оказывается недостаточным. На практике удалить анаэробный герметик удается в два этапа: сначала пробуют обычный инструмент, затем, если соединение сопротивляется, применяют локальный нагрев узла до 250–260 °C и разбирают детали, пока они горячие. Этот метод работает для большинства промышленных составов и признан наиболее надежным в инженерной практике.
Статья раскрывает пошаговый процесс демонтажа, объясняет, почему нагрев эффективнее, чем попытки силового разрушения, и показывает, как правильно очистить резьбу от остатков полимера после разборки.
Почему ручной инструмент часто не срабатывает
Анаэробные фиксаторы работают через полимеризацию в анаэробной среде; после отвержения они образуют микрозаполнение по всей длине резьбового соединения.
Прочность зависит от типа состава: низкопрочные фиксаторы обладают усилием разборки около 5–10 N·m на крепеже M10, среднепрочные -10–15 N·m, а высокопрочные композиции могут значительно превышать эти значения. Когда болт или винт затянуты нормально и покрыты анаэробным составом, остатки полимера срастаются с поверхностью впадин резьбы настолько, что простое вращение ключом не преодолевает адгезию материала.
Эффект усугубляется, если соединение находилось в условиях циклических нагрузок или вибрации. В таких случаях фиксатор еще глубже проникает в зазоры, создавая механическую блокировку, которая может быть даже прочнее, чем химическая адгезия.
Когда достаточно ручного демонтажа
Для низкопрочных фиксаторов, если болт не был перетянут и соединение свежее, обычный ключ нужного размера и контролируемое усилие позволяют откручивание без нагрева. Критично использовать инструмент точно по размеру головки: недоразмерный ключ проскальзывает и портит грани, переразмерный может повредить саму головку. На практике закупщики и инженеры проверяют сначала именно инструмент, затем плавно увеличивают момент, и только если сопротивление высокое, переходят к нагреву.
Локальный нагрев: температура и техника разборки
Основной промышленный метод удаления анаэробного герметика с резьбы - локальное нагревание до 250–260 °C с последующей разборкой соединения на горячую.
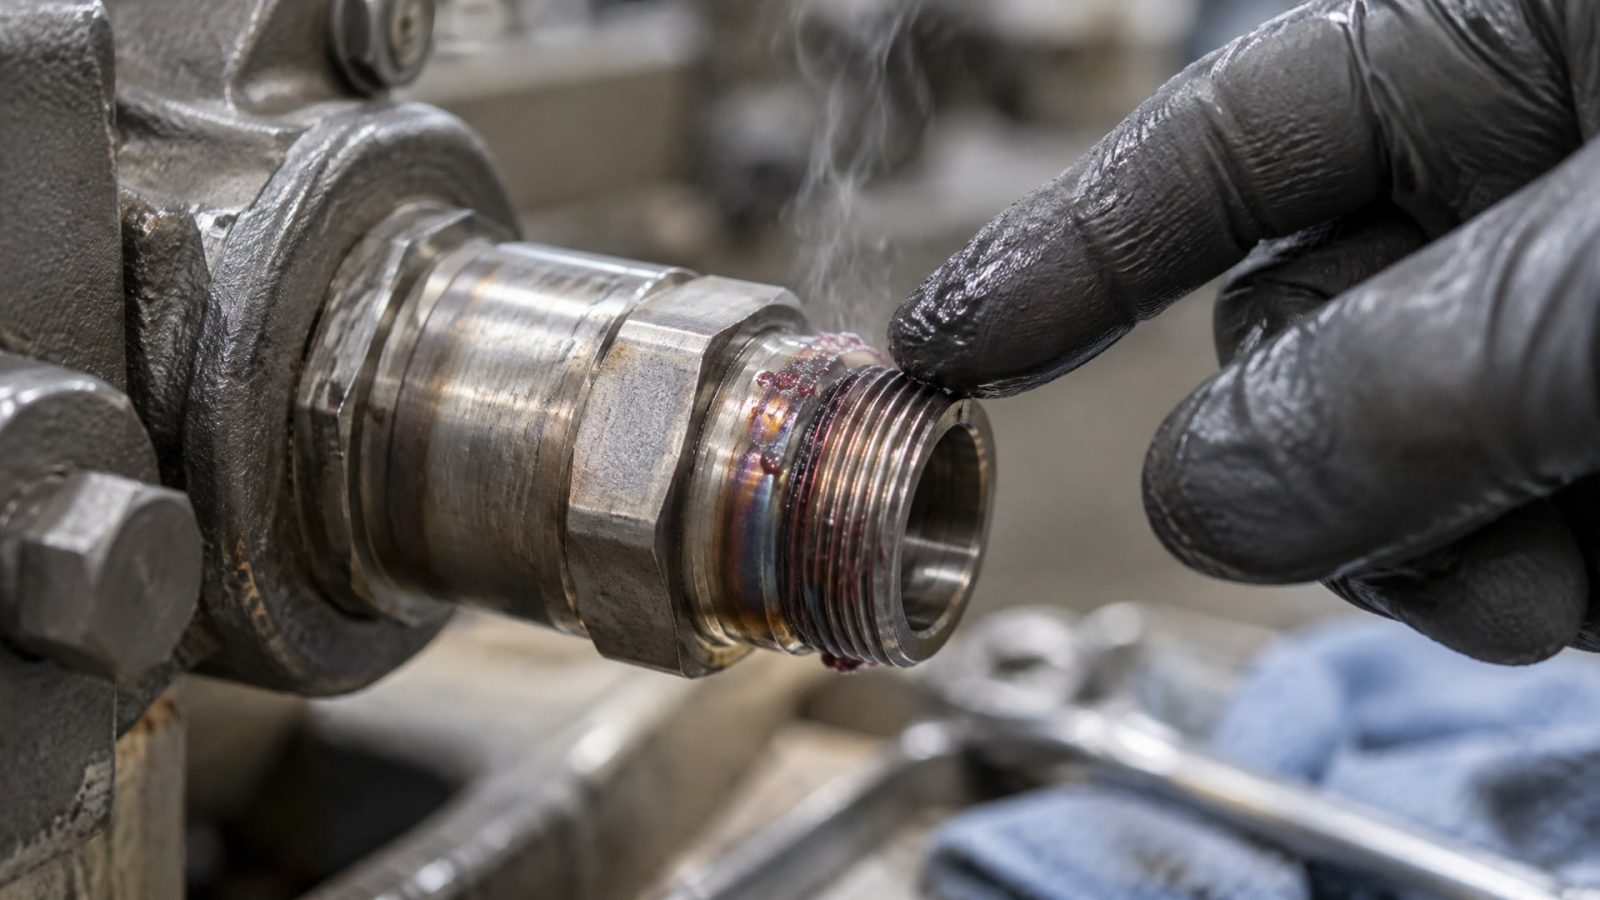
При такой температуре полимер размягчается, теряя большую часть адгезии, а материал детали остается в пластичном состоянии, что снижает риск хрупкого разрушения. Рекомендуемая температура варьируется между 250 °C и 254 °C в зависимости от конкретного состава; для некоторых высокопрочных фиксаторов некоторые производители указывают до 300 °C, но чаще останавливаются на 250–260 °C как оптимум.
Инструменты и источники тепла
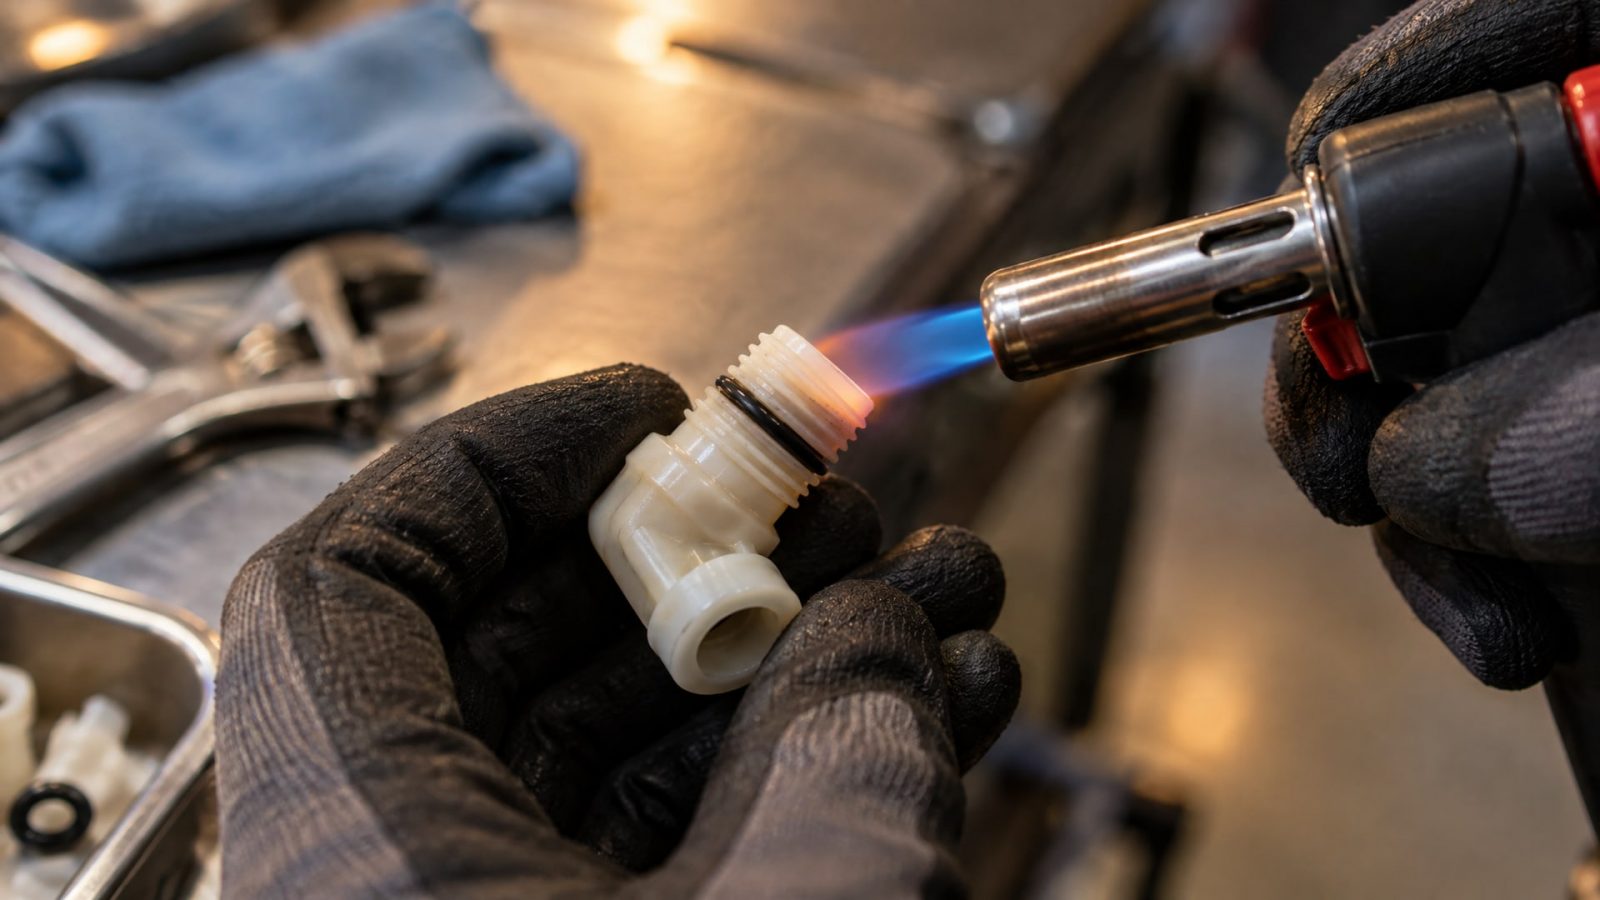
Для локального нагрева используются газовые портативные горелки, тепловые пушки, паяльники мощностью от 60 Вт и выше, либо электрические нагреватели. Важно направлять тепло на сам узел соединения, а не на весь агрегат: это предохраняет соседние детали, уплотнители и электронику от перегрева. При работе с нагревом нужна тепловая защита рук (термостойкие перчатки), так как температура поверхности крепежа достигает указанного значения за 2–5 минут.
Для чувствительных к температуре деталей (например, в электрических модулях или рядом с полимерными уплотнениями) рекомендуют обертывание соседних элементов теплоотражающей фольгой или асбестовой лентой.
Процесс разборки на горячую
Разборку необходимо начинать сразу после достижения нужной температуры, пока состав остается размягченным. Используют подходящий по размеру ключ или отвертку с контролируемым усилием - быстрое, резкое вращение может повредить крепеж. Разборка должна занять не более 30–60 секунд; если болт не поддается, его нагревают повторно. После извлечения крепежа дают узлу остыть естественным путем (примерно 10–15 минут), не охлаждая принудительно.
Если после остывания узел снова прихватится остатками фиксатора, цикл нагрева и разборки повторяют. В практике инженеров чаще всего требуется 1–2 цикла.
Методы удаления остатков фиксатора с резьбы
После разборки на поверхности резьбы остаются частицы полимера - как мягкие включения, так и отвердевшие кусочки.
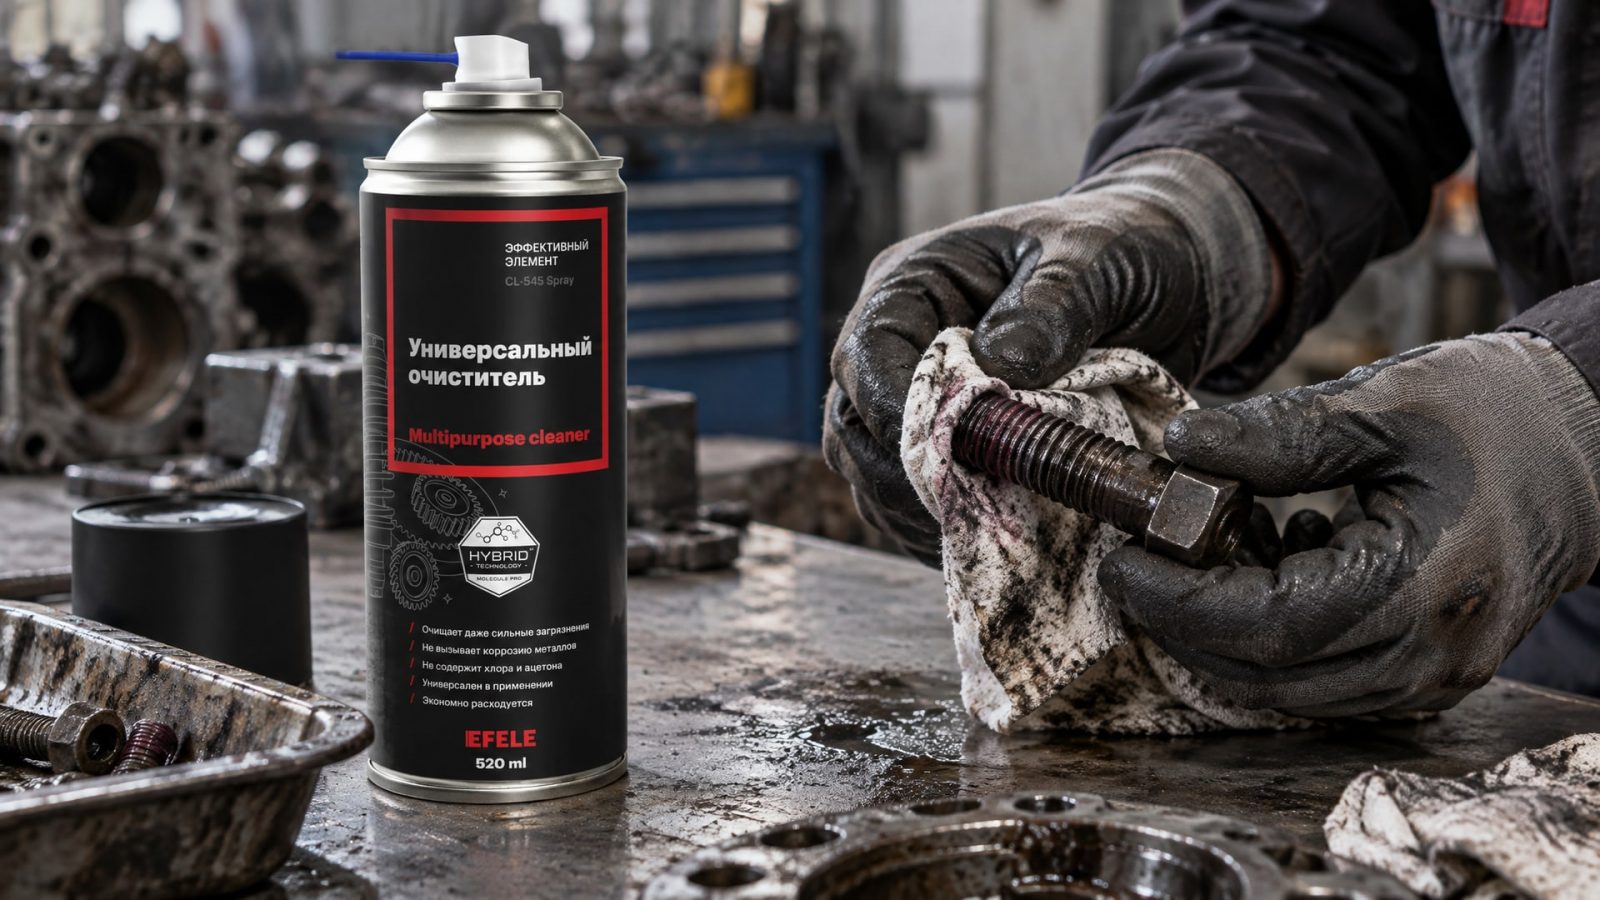
Их необходимо удалить перед повторной сборкой или перед использованием крепежа в новом соединении, иначе новый фиксатор не обеспечит надежное крепление.
Механическая очистка
Щетки из нержавеющей стали с жесткой щетиной, щетки с латунными волокнами или мягкий абразив (наждачная бумага 120–180) удаляют большинство видимых остатков. Щетку вращают под углом к резьбе, осторожно проходя по впадинам. Для мелкого крепежа (M3–M6) подходят портативные щеточные насадки на электродрель на низких оборотах (500–1000 об/мин); для крупного крепежа допустимы более высокие обороты.
Альтернатива - погружение крепежа в ультразвуковую ванну на 10–30 минут: звуковая вибрация помогает отслаивать остатки от металла, хотя полностью не заменяет механическую щетку.
Химическая очистка
Остатки анаэробного полимера хорошо удаляются ацетоном, метиленхлоридом или универсальными обезжиривающими очистителями. После механического удаления основной части загрязнений крепеж замачивают на 5–15 минут в растворителе, затем протирают щеткой или тканью. Для эффективного удаления остатков анаэробного фиксатора с резьбы рекомендуется использовать универсальный очиститель EFELE CL-545 Spray, который быстро обезжиривает поверхности и удаляет загрязнения без агрессивного воздействия на материал крепежа. После химической очистки детали промывают чистой водой или дополнительной порцией растворителя, затем просушивают сжатым воздухом или мягкой тканью.
Для глубоких резьб, где остатки забились в впадины, комбинированный подход - механическая щетка плюс химический растворитель - дает наиболее полный результат.
Чем удалить анаэробный герметик, если соединение очень прочное
Если стандартный нагрев до 250–260 °C не привел к разборке, инженеры пробуют несколько подходов.
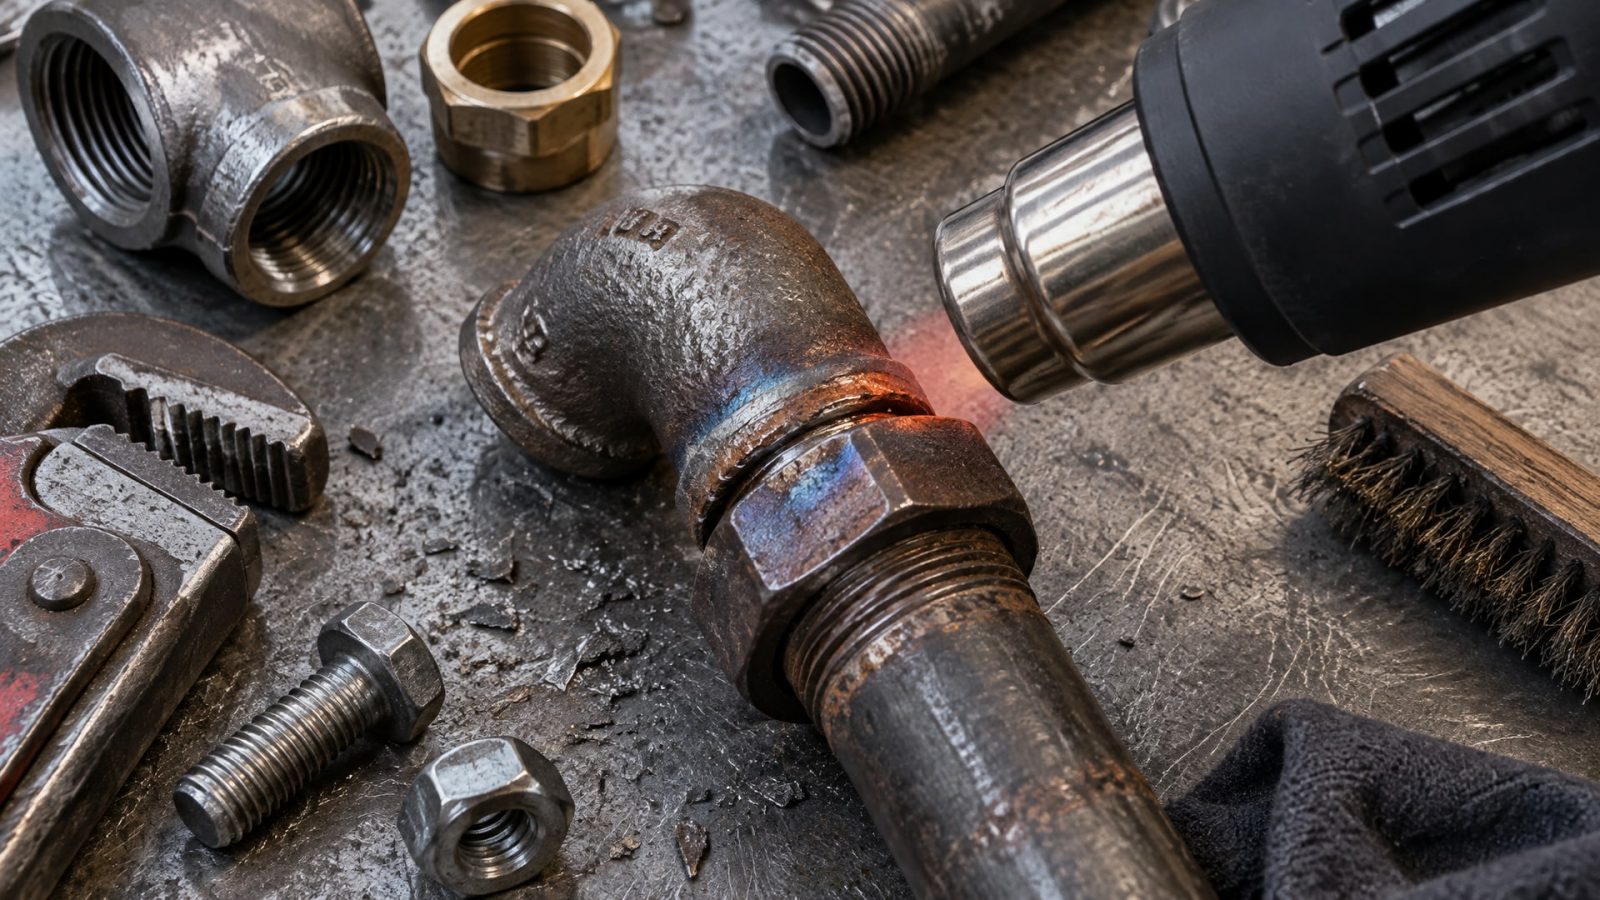
Повторный цикл нагрева с повышением температуры
Некоторые высокопрочные анаэробные составы требуют нагрева до 300 °C. Это допустимо, если материал деталей выдерживает такую температуру (сталь переносит нормально, алюминий и латунь требуют осторожности). После нагрева до более высокой температуры вероятность размягчения полимера растет, но и риск деформации крепежа увеличивается. Используют такой способ как последнюю меру перед демонтажом за счет отпиливания или сверления болта.
Предварительное воздействие растворителем перед нагревом
В некоторых случаях капают ацетоном или другим растворителем в область соединения за 10–20 минут до нагрева. Растворитель проникает в микротрещины и начинает размягчать полимер; после этого нагрев работает эффективнее. Однако для глубоко сидящих соединений эффект часто бывает ограничен.
Контролируемый ударный инструмент
Для болтов большого диаметра можно использовать ударный гайковерт на минимальной мощности в сочетании с нагревом. После подогрева узла до 250–260 °C несколько коротких импульсов ударного инструмента иногда помогают сдвинуть крепеж. Этот метод требует осторожности, так как рискует повредить головку болта, особенно если она малого размера относительно хвостовика.
Особые случаи и предосторожности
Тонкие или хрупкие детали
При работе с хрупкими материалами (серый чугун, пластик, керамика) нагрев нужно проводить медленнее и на более низкой температуре. Рекомендуется локальный нагрев зоны крепежа, а не всего узла, и контролируемое плавное вращение, чтобы не создавать ударных нагрузок.
Крепеж рядом с полимерными уплотнениями или электроникой
В узлах, где рядом расположены уплотнительные кольца, кабели или электронные компоненты, нагрев требует дополнительной защиты. Используют тепловые экраны из фольги или асбеста; проводят нагрев короче, ограничивая время воздействия до 2–3 минут.
Чувствительные покрытия на крепеже
Если болт или гайка имеют защитное покрытие (никелирование, хромирование, цинкование), интенсивный нагрев может повредить слой. В таких случаях температуру снижают до 200–220 °C, а разборку проводят медленнее, с повторными циклами нагрева если требуется.
Демонтаж анаэробного фиксатора: пошаговый алгоритм
1. Определение прочности фиксатора: осмотрите резьбовое соединение и попытайтесь откручивание обычным ключом с контролируемым усилием. Если соединение поддается легко, механическая очистка не требуется. Если сопротивление высокое - переходите к нагреву.
2. Подготовка инструмента: приготовьте локальный источник тепла (газовую горелку, фен или паяльник), ключ нужного размера, термостойкие перчатки и при необходимости - тепловой экран для соседних деталей.
3. Локальный нагрев: направьте пламя или тепло на зону крепежа (гайка, болт, шпилька) до достижения температуры 250–260 °C. Для контроля используйте пирометр или судите по цвету нагрева (светло-желтый или светло-оранжевый оттенок металла).
4. Немедленная разборка: не теряя времени, начните вращение ключа плавным, контролируемым движением. Разборка должна занять 30–60 секунд. Если крепеж не сдвигается, повторите нагрев.
5. Охлаждение и проверка: дайте узлу остыть естественным путем. Извлеките болт и проверьте полноту разборки.
6. Механическая очистка резьбы: используйте щетку из нержавеющей или латунной щетины для удаления видимых остатков полимера из впадин резьбы.
7. Химическая обработка: замочите крепеж в ацетоне или универсальном растворителе на 5–15 минут, затем протрите щеткой и просушите.
8. Финальная проверка: убедитесь, что резьба чистая и не имеет остатков. При необходимости повторите щеточку или ванну с растворителем.
Часто задаваемые вопросы
Как разобрать резьбу на фиксаторе, если она слишком прочная?
Если стандартный нагрев до 250–260 °C не сработал, повторите цикл нагрева, увеличив температуру до 280–300 °C, или используйте комбинированный метод: предварительно капните ацетон на соединение, дайте ему 10–15 минут на впитывание, затем нагревайте и разбирайте. Для очень жестких соединений требуется 2–3 цикла нагрева.
Чем удалить остатки анаэробного герметика после демонтажа?
Сначала используйте щетку из нержавеющей стали средней жесткости для механического удаления видимых кусков. Затем замочите крепеж в ацетоне или метиленхлориде на 10–15 минут и снова протрите щеткой. Просушите сжатым воздухом. Для полной очистки мелкого крепежа подходит ультразвуковая ванна с растворителем.
Можно ли использовать только химический remover без нагрева?
Только для свежих, не полностью отвердевших соединений. Для уже полимеризованного анаэробного фиксатора химический remover требует длительного времени (часы или дни) и часто оказывается неэффективным для глубокой резьбы. Нагрев остается более надежным методом.
Есть ли риск повредить болт при нагреве?
Риск низкий, если использовать локальный нагрев до 250–260 °C и сталь нужной марки. Для алюминия, латуни и чугуна температуру желательно снизить до 200–220 °C. Главное - не применять ударный инструмент и не прилагать чрезмерное усилие; разборку выполняют плавным, контролируемым вращением.
Разобрать резьбовое соединение - нужно ли новое покрытие после очистки?
После химической очистки и просушки крепеж готов к использованию. Если требуется защита от коррозии, можно нанести тонкую масляную пленку или использовать защитное масло. Перед повторной сборкой убедитесь, что поверхность полностью суха и обезжирена.
Заключение
Демонтаж анаэробного фиксатора требует методичного подхода: сначала пробуют ручной инструмент, затем переходят к локальному нагреву до 250–260 °C и разборке в горячем состоянии. Этот проверенный промышленный метод работает для большинства типов фиксаторов и значительно безопаснее, чем попытки силового разрушения крепежа. После разборки остатки полимера удаляют комбинированным методом: механическая щетка плюс химическая очистка в растворителе.
Следующий шаг - тщательно очистить резьбу от остатков фиксатора, просушить и проверить перед повторной сборкой. Если соединение требуется демонтировать повторно в будущем, используйте низко- или среднепрочный анаэробный фиксатор вместо высокопрочного, чтобы облегчить следующий ремонт.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать секатор, чтобы защитить его от ржавчины и сохранить остроту режущей кромки надолго.
Узнайте, как контроль СОЖ помогает снизить расход и продлить срок службы водосмешиваемых жидкостей, обеспечивая стабильность работы оборудования.
Узнайте, что смазать дома универсальной смазкой, чтобы решить бытовые проблемы и продлить срок службы вещей.