
Как увеличить стойкость фрезы при фрезеровании закаленной стали
Фрезерование закаленной стали - одна из самых сложных операций современного машиностроения. Материалы твердостью 45–65 HRC требуют принципиально иного подхода, чем обычные конструкционные стали. Износ режущей кромки происходит в несколько раз быстрее, сколы и выкрашивание становятся регулярной проблемой, а выбор неправильной схемы охлаждения может сократить стойкость инструмента на 30–50%. Увеличить стойкость фрезы при работе с такими материалами возможно, но это требует комплексного подхода: выбор правильного инструмента, контроль режимов резания, правильная подача смазочно-охлаждающей жидкости и стабилизация температурного режима. Статья рассчитана на технических специалистов, инженеров процесса и закупщиков, которые ищут конкретные решения для повышения экономичности производства.
Практика показывает, что на результат влияют не столько дорогостоящие инновации, сколько дисциплина в выборе параметров. Именно поэтому мы разберем, какие факторы критичны при обработке закаленных сталей, как правильно выбрать материал фрезы и какие ошибки в управлении охлаждением приводят к преждевременному выходу инструмента из строя.
Почему стойкость фрезы при закаленной стали зависит от схемы охлаждения
Закаленная сталь - материал группы ISO H, который радикально отличается от обычных конструкционных сталей (ISO P) по требованиям к режимам резания и охлаждению.
Главное отличие: для твердых материалов гораздо больше рисков от термошока, чем от недостатка смазки. Когда холодная жидкость попадает на раскаленную кромку инструмента, кромка испытывает не охлаждение, а резкое сжатие, что приводит к образованию микротрещин и ускоренному выкрашиванию.
Для инструмента из PCBN (поликристаллический кубический нитрид бора) риск особенно высок: подача СОЖ способна сократить стойкость на 30–50% именно за счет циклических термоударов. Поэтому для PCBN часто отказываются от традиционной подачи охлаждающей жидкости в пользу сухой обработки или обдува сжатым воздухом.
Для твердосплавных фрез ситуация мягче: они работают как при flood cooling (постоянная подача), так и при MQL (минимальная количество смазочного материала), так и в сухом режиме. Выбор зависит от конкретной твердости материала детали, глубины резания и геометрии кромки инструмента. Но во всех случаях главная цель - избежать резких колебаний температуры в зоне резания.
Оптимальные параметры подачи СОЖ для фрезерования твердой стали
Если задача стоит в увеличение стойкости фрезы через управление охлаждением, то первый шаг - определить, какой объем и тип подачи жидкости подходит вашему инструменту и оборудованию.
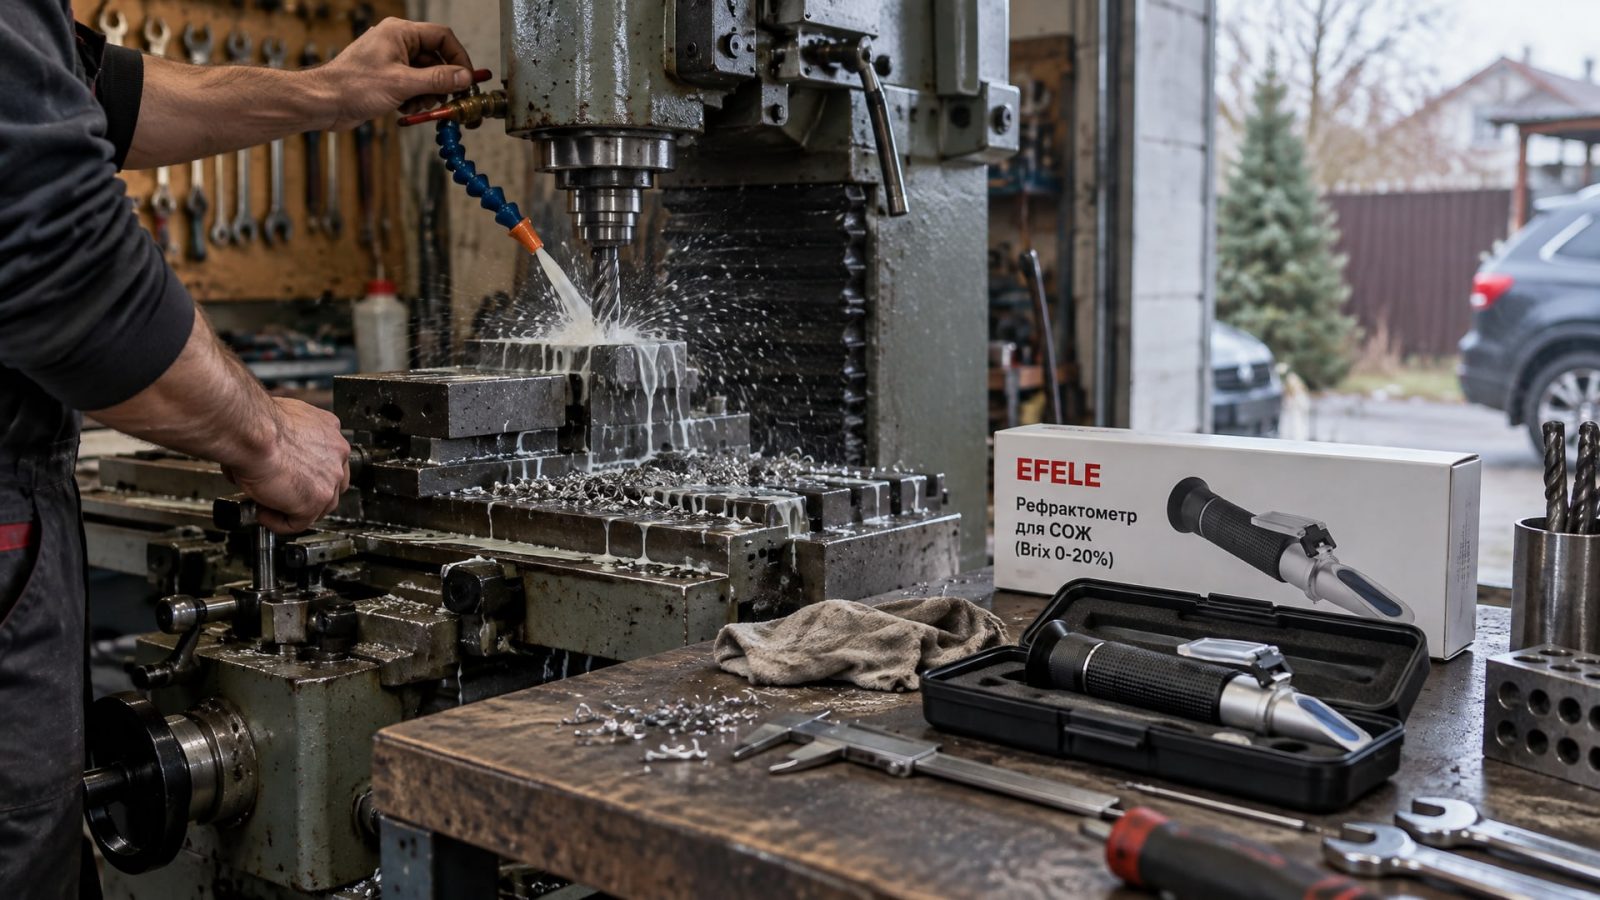
При традиционном flood cooling (полная ванна) для закаленной стали расход составляет 20–50 л/мин. Однако это верхняя граница: реальная оптимальная подача часто ниже и зависит от диаметра фрезы, глубины резания и системы отвода стружки.
Для высокопроизводительного охлаждения (HPC - High Pressure Coolant) рекомендуется подавать 5–10 л/мин на каждый сопло. HPC предпочтительнее при узких зазорах и при необходимости вытеснить стружку из глубоких карманов.
Концентрация смазочной жидкости критична: - Для эмульсий (на масляной основе) -8–10%; - Для синтетических жидкостей -3–5%.
Слишком низкая концентрация теряет смазывающую способность, слишком высокая - усиливает теплоотвод и риск термошока. Контроль концентрации через рефрактометр - необходимый элемент дисциплины на участке.
Температура рабочей жидкости должна держаться в диапазоне 20–25°C с допуском ±2°C. Холодная свежая жидкость, попадающая в зону резания, создает термоудар; слишком теплая жидкость теряет охлаждающий эффект.
Давление обдува при воздушном охлаждении или вспомогательном воздействии -0,5–0,8 МПа. Давление ниже не обеспечивает эффективное вытеснение стружки; выше 0,8 МПа может привести к нестабильности потока воздуха и завихрениям.
Правила режима резания для прерывистого фрезерования закаленной стали
Прерывистое фрезерование (когда фреза периодически входит и выходит из материала) - один из самых агрессивных режимов для инструмента.
При каждом входе происходит ударная нагрузка, которая может выкрошить кромку, если она недостаточно прочна.
Для снижения риска выкрашивания кромки при прерывистом резании опытные технологи снижают скорость резания на 20–30% по сравнению с режимом непрерывного фрезерования. Это звучит парадоксально - медленнее значит лучше? - но объяснение простое: при меньшей скорости удар при входе фрезы в материал менее резкий, нагрузка на кромку распределяется равномернее.
Параллельно со снижением скорости стоит избегать резких входов и выходов. Если конструкция детали позволяет, геометрия траектории фрезерования должна быть плавной, без прямых углов. Проходы со скругленными переходами заметно снижают пиковые нагрузки на инструмент.
Стабильная подача - еще один ключ. Колебание подачи на мм или даже на доли миллиметра создает нестабильность нагрузки и может спровоцировать скол. На современных станках с ЧПУ это контролируется мягко, но на ручных и старых машинах требует внимания оператора.
Вибрации, жесткость и установка инструмента как факторы износа
Многие закупщики и инженеры ошибочно думают, что если инструмент дорогой и качественный, то он будет работать долго независимо от условий.
На практике вибрации и неправильная установка часто виноваты в преждевременном выходе фрезы из строя больше, чем качество самого инструмента.
При фрезеровании закаленной стали жесткая установка - не опция, а обязательность. Вылет инструмента из цанги должен быть минимальным. Каждый лишний миллиметр вылета увеличивает амплитуду вибраций, особенно заметно на инструментах малого диаметра (до 6 мм).
Вибрации приводят к следующему: - Колебание нормальной нагрузки на кромку, что создает микротрещины; - Неравномерное распределение стружки на разных зубьях фрезы; - Усиление термошока, если подача жидкости не синхронизирована с вибрацией.
Контроль вибраций требует комплексного подхода: проверка биения цанги (рунаута), состояние шпинделя, жесткость крепления заготовки, соответствие геометрии фрезы расчетной нагрузке.
Практика показывает, что при одинаковом инструменте и режимах стойкость на жестком, хорошо отрегулированном станке может быть на 40–60% выше, чем на машине с повышенными вибрациями. Это часто упускается при анализе причин износа фрезы на старых участках производства.
MQL как альтернатива flood cooling: когда это работает
Минимальное количество смазочного материала (MQL) - подача очень малого объема масла в виде аэрозоля в сочетании со сжатым воздухом - прижилась в фрезеровании закаленной стали как альтернатива traditional flood cooling.
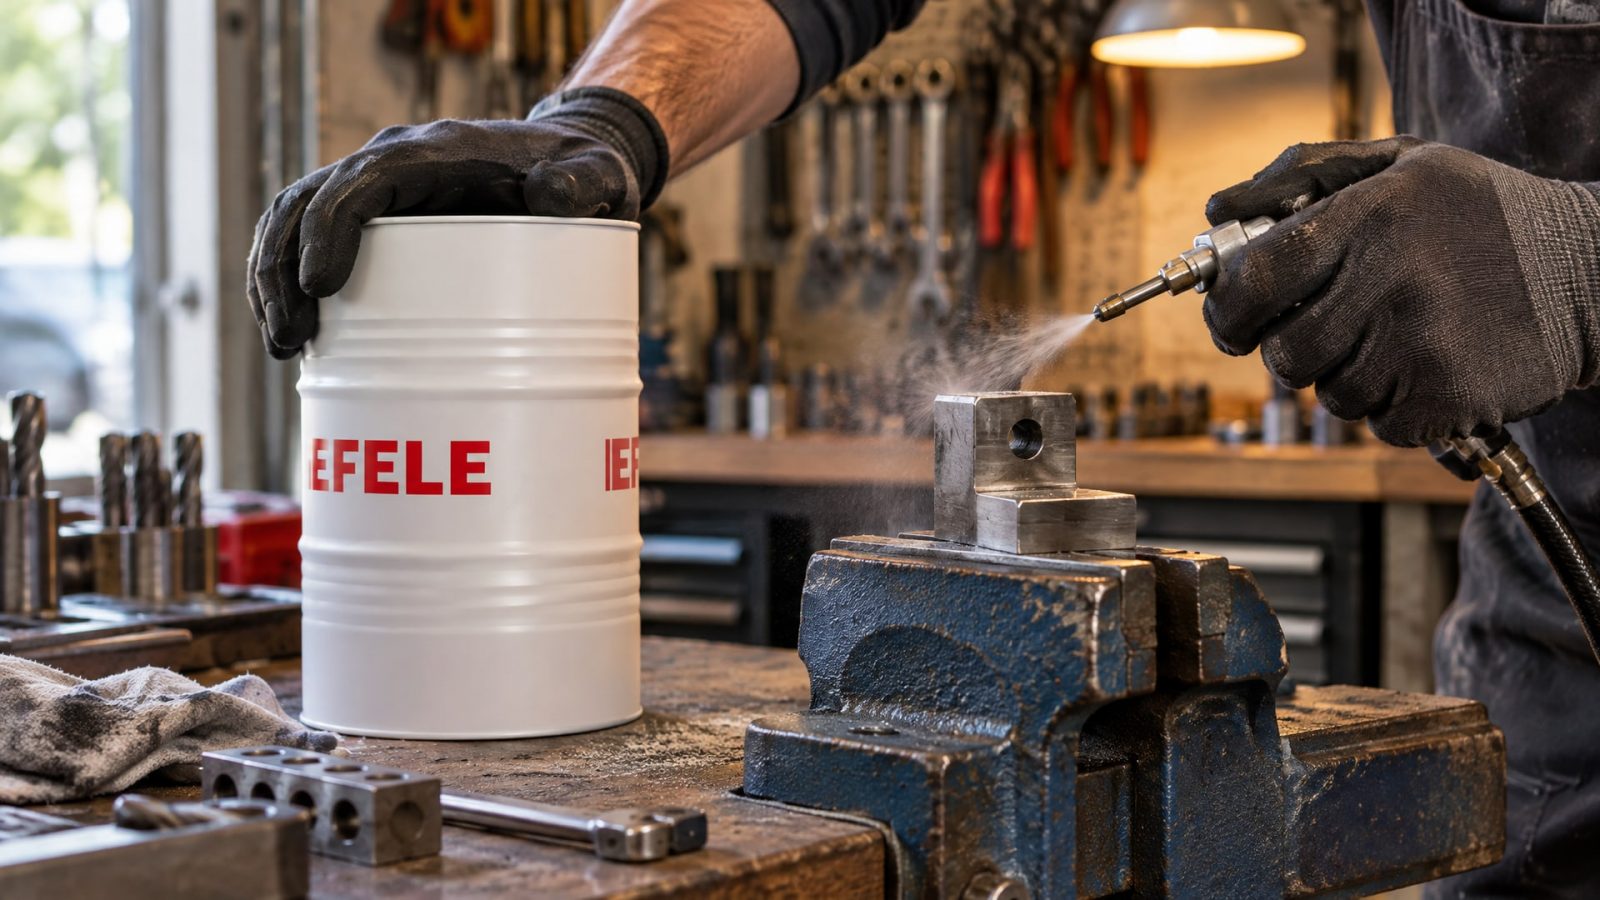
На первый взгляд это выглядит экстравагантно: как столь малое количество масла может заменить полноценную ванну жидкости?
Ответ кроется в том, что при правильной организации MQL (точная подача в зону резания, оптимальная дозировка, стабильная концентрация воздуха и масла) стойкость инструмента оказывается сравнима с flood cooling, а в ряде случаев превышает ее в 3–10 раз. Почему? Потому что MQL почти исключает термошок: масло попадает тонкой пленкой, воздух отводит тепло мягче, чем холодная жидкость, и нет резких температурных колебаний.
Ключевое условие - правильное расположение сопла. Оптимальный угол подачи составляет 135° от зоны резания по направлению вращения инструмента. Это обеспечивает попадание масло-воздушной смеси точно в момент, когда зуб входит в материал, и исключает завихрения.
MQL требует более дисциплинированного подхода к выбору масла: оно должно иметь строго определенную вязкость и смазывающую способность. Масляные жидкости типа EFELE CF-632, предназначенные для фрезерования и обработки твердых материалов, обеспечивают превосходное смазывание в условиях MQL благодаря молекулярной структуре, оптимизированной для минимальной подачи.
Когда MQL оправдан: - Мелкое фрезерование (диаметр до 10 мм); - Закрытые участки, где отвод традиционной жидкости затруднен; - Необходимость снизить расход охлаждающей жидкости из-за ограничений утилизации; - Операции, где термошок критичнее обычного (например, при обработке уже термообработанных деталей или при использовании PCBN).
Контроль концентрации и температуры: практический подход к дисциплине
Многие участки производства упускают из виду простейшие операции контроля: проверку концентрации смазочной жидкости и ее температуру.
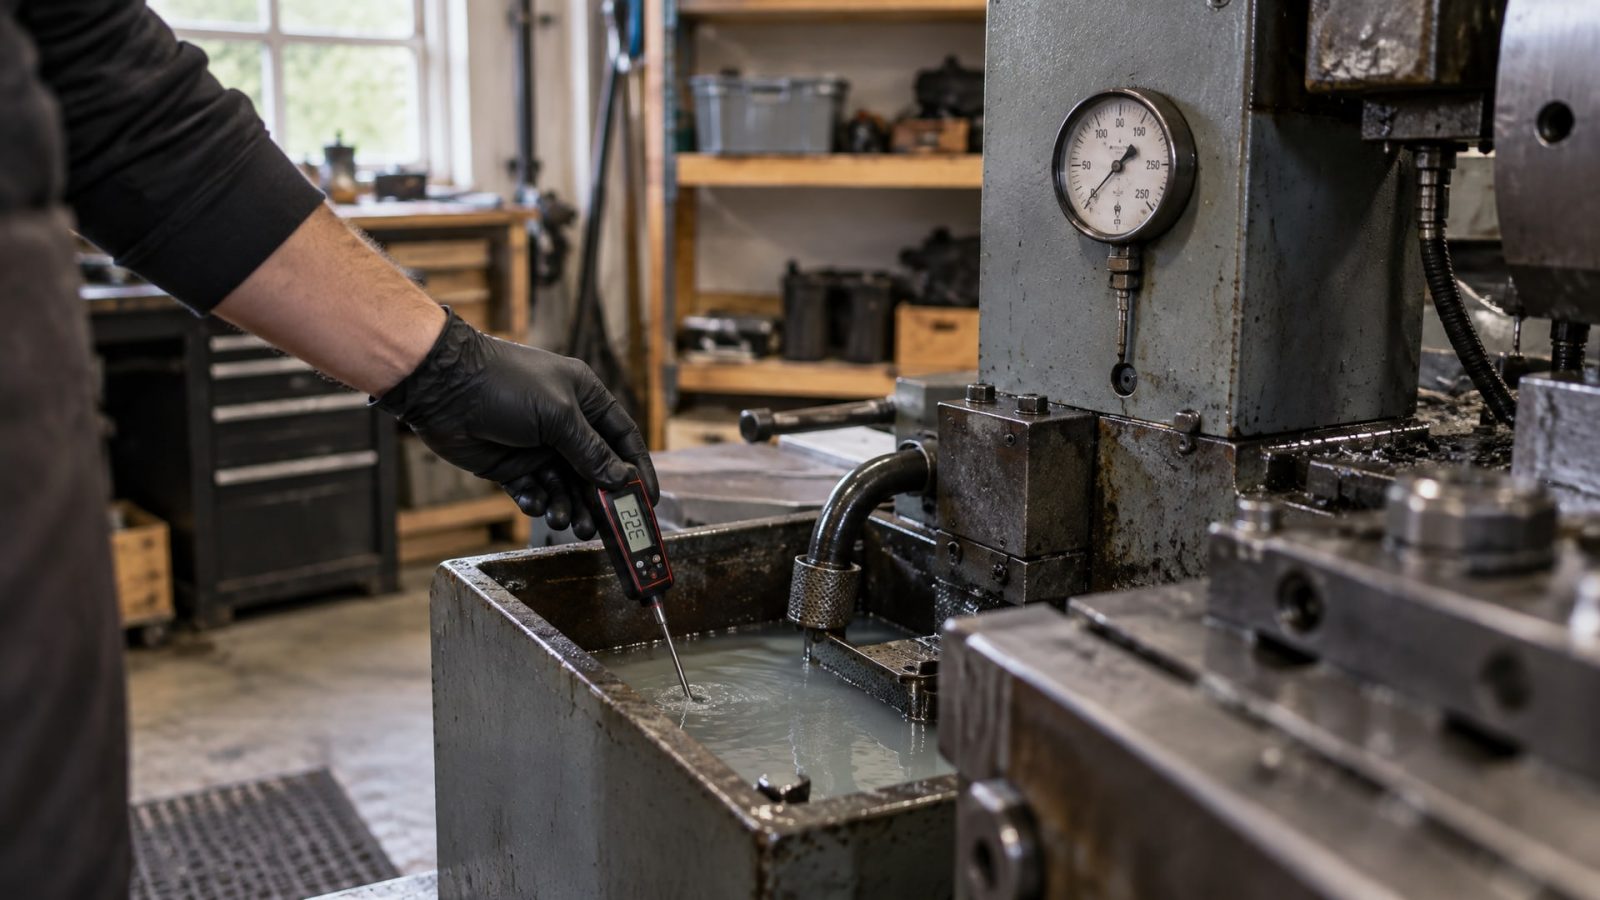
Это кажется мелочью, но именно нарушения в этих параметрах становятся причиной 40–60% преждевременных выходов инструмента из строя.
Концентрация СОЖ влияет на смазывающую способность, вязкость и теплоемкость. Слишком низкая концентрация (ниже 6% для эмульсии) - и инструмент испытывает масляное голодание, кромка быстро нагревается и изнашивается. Слишком высокая (выше 12%) - жидкость становится слишком вязкой, отвод тепла ухудшается, возрастает риск термошока.
Проверку концентрации выполняют рефрактометром. Для водосмешиваемых СОЖ, включая синтетические эмульсии, используют рефрактометр с диапазоном Brix 0–20%. Процедура занимает минуту, но дает объективную картину состояния ванны. Снижение концентрации часто происходит не только из-за испарения воды, но и из-за загрязнения стружкой и продуктами окисления. Если концентрация упала ниже минимума несколько раз подряд, это сигнал о необходимости замены или очистки ванны.
Температура жидкости контролируется термометром. Диапазон 20–25°C считается оптимальным для большинства операций на закаленной стали. При температуре выше 30°C жидкость начинает терять охлаждающий эффект, и термошоки становятся более вероятными. Холодная жидкость (ниже 15°C) при попадании в зону резания тоже создает резкие термоудары.
На крупных производствах установка систем охлаждения и циркуляции жидкости с автоматическим контролем температуры и концентрации полностью окупается за счет снижения брака инструмента и повышения предсказуемости процесса. На малых участках достаточно простого графика проверок и дневника наблюдений.
Часто задаваемые вопросы
Правда ли, что для PCBN фреза нужна только сухая обработка?
Не совсем. Для PCBN при закаленной стали flood cooling действительно может сократить стойкость на 30–50% из-за термошока. Но это не значит, что жидкость полностью запрещена. Альтернативы - воздушный обдув (0,5–0,8 МПа) или MQL. Если жидкость все же необходима, то только при строгом контроле температуры и плавном входе в зону резания, чтобы минимизировать температурный скачок.
Как понять, что износ фрезы вызван неправильным охлаждением, а не качеством инструмента?
Признаки износа от термошока - микротрещины на кромке, выкрашивание, сколы по краям. Признаки от масляного голодания - равномерное затупление, избирательный износ одного зуба (признак вибрации). Если фреза выходит из строя за 2–3 часа работы вместо ожидаемых 8–10 часов, и это происходит систематически, причина часто в режиме охлаждения или вибрации, а не в качестве инструмента.
Можно ли использовать одну и ту же СОЖ для обычной стали и для закаленной?
Теоретически да, если жидкость универсальна. Но на практике композиция, подобранная для ISO H, будет отличаться от композиции для ISO P: для закаленной стали нужна лучше температурная стабильность, меньше риск окисления при высоких температурах в зоне резания, особенная смазывающая способность. Использование узконаправленной жидкости даст лучший результат.
Какой расход СОЖ выбрать: 20 л/мин или 50 л/мин?
Выбор зависит от диаметра фрезы, глубины резания и типа обработки. Для черновой обработки глубокого кармана на твердом материале может потребоваться ближе к 50 л/мин. Для мелкого чистового фрезерования твердосплавной фрезой достаточно 20–25 л/мин. Избыток жидкости не улучшает результат, а усиливает риск термошока. Начните с рекомендации от производителя инструмента, а затем подстраивайте под реальные результаты.
Нужен ли мне рефрактометр, если я работаю на маленьком участке?
Да, если вы хотите предсказуемый результат. Рефрактометр EFELE для СОЖ с диапазоном Brix 0–20% - простой инструмент, который занимает минуту времени на проверку. Это дешевле, чем одна испорченная фреза из-за низкой концентрации жидкости. Дневник проверок концентрации и температуры - первый шаг к контролю качества процесса.
Заключение
Увеличить стойкость фрезы при фрезеровании закаленной стали возможно при комплексном подходе: выбор правильного материала инструмента (ISO H, твердый сплав или PCBN в зависимости от твердости материала), контроль режимов резания (снижение скорости на 20–30% при прерывистом фрезеровании), правильная подача смазочно-охлаждающей жидкости и стабилизация температурного режима. Ключевой момент - понять, что для закаленной стали объем подачи жидкости менее важен, чем ее тип, концентрация, температура и точка доставки в зону резания.
Практический первый шаг: проверьте жесткость установки инструмента, измерьте концентрацию и температуру текущей СОЖ, снизьте вылет фрезы из цанги и убедитесь, что режим обработки соответствует рекомендациям производителя инструмента. Если параметры оптимизированы, а результат все еще неудовлетворителен, тогда переходите на альтернативные схемы охлаждения (MQL, воздушный обдув, сухая обработка). На большинстве участков именно дисциплина в управлении базовыми параметрами дает 70–80% результата.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы продлить срок службы форм и противней.
Узнайте, как глицерин влияет на твердосмазочные покрытия, их свойства и стабильность работы оборудования в пищевой промышленности.
Пищевая смазка: обслуживание, гигиена оборудования и выбор составов для пищевых производств. Снижение рисков загрязнения и повышение надежности.