
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
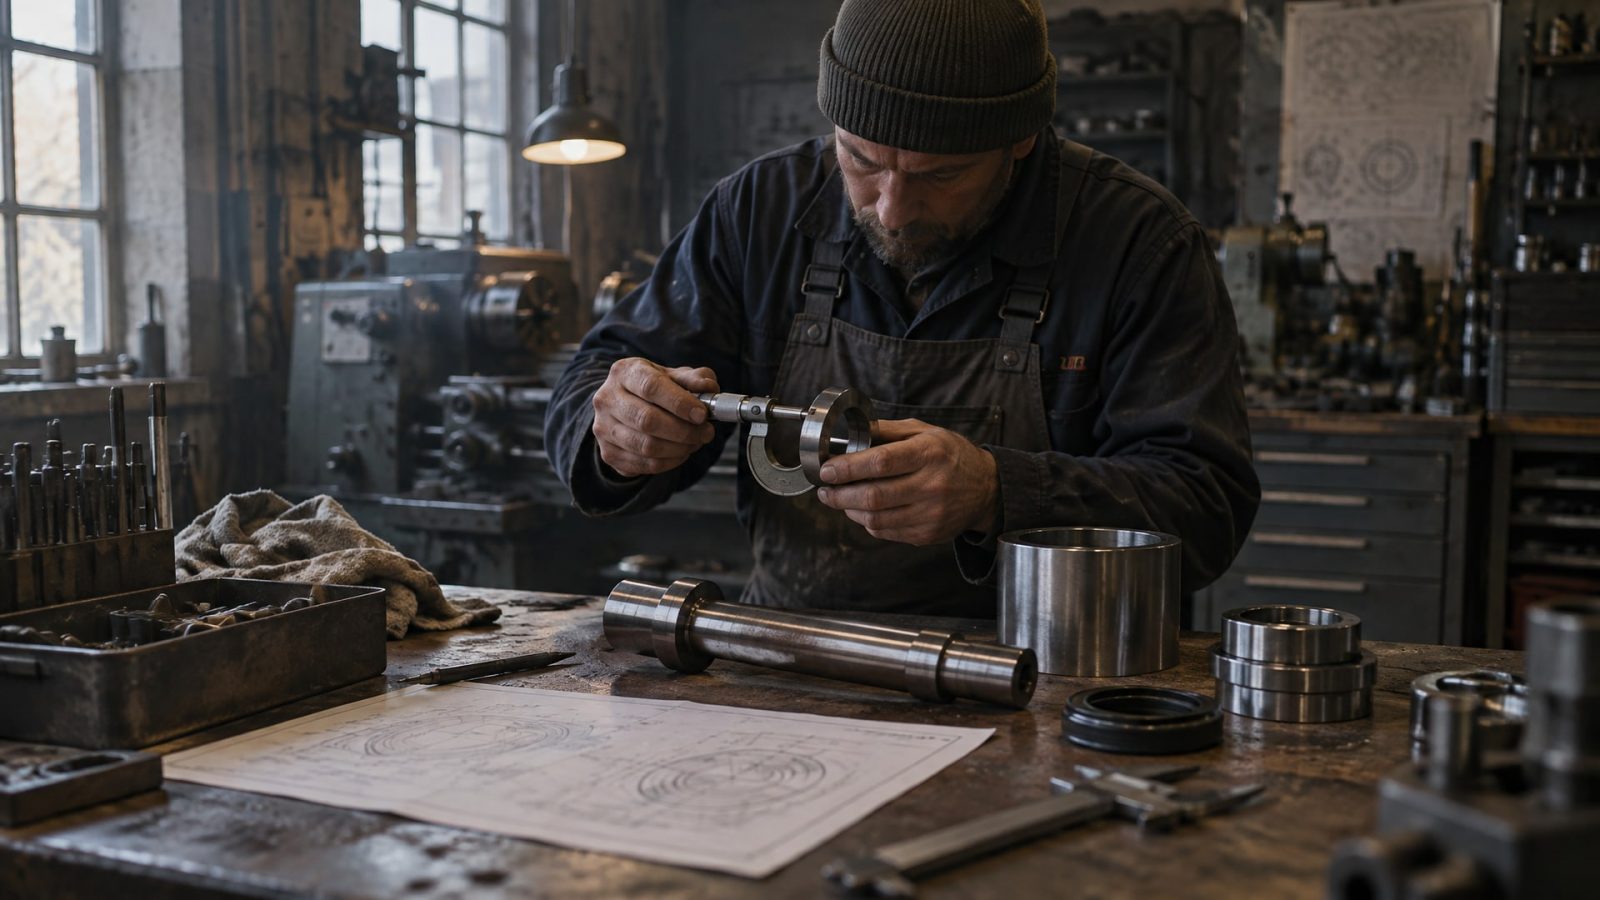
Вал-втулочный фиксатор - анаэробный состав, который создает надежное соединение между валом и втулкой без механических крепежных элементов. Правильный выбор этого материала критически влияет на долговечность и безопасность оборудования: неверно подобранный фиксатор может либо не обеспечить необходимую фиксацию, либо разрушиться при рабочей температуре. Инженеры и закупщики часто сталкиваются с вопросом, как согласовать вязкость состава с реальным зазором в соединении и учесть температурный режим работы узла. Эта статья даст вам четкий алгоритм подбора, опираясь на измеренные параметры и проверенные практикой критерии.
Статья рассчитана на технических специалистов, инженеров ремонтных служб и закупщиков, которые отвечают за выбор расходных материалов для сборки и обслуживания подшипников, муфт, шкивов и других вал-втулочных соединений.
Измерение радиального зазора как основной критерий подбора
Радиальный зазор между валом и втулкой - это главный параметр, определяющий выбор вязкости фиксатора.
Для стандартных вал-втулочных соединений оптимальный зазор находится в диапазоне 0,02–0,07 мм. Этот параметр легко измеряется штангенциркулем или микрометром: вычисляют разницу между внутренним диаметром втулки и наружным диаметром вала.
Практическая рекомендация: если вы замеряете зазор меньше 0,1 мм, подходят низковязкие анаэробные фиксаторы, которые быстро втекают в щель и обеспечивают тонкую равномерную пленку. При зазорах 0,13–0,15 мм переходят на средневязкие составы, при 0,25 мм и больше - на высоковязкие или специализированные заполняющие продукты, рассчитанные на зазоры до 0,5 мм и более.
Важно понимать, что при превышении 0,25–0,30 мм стандартный фиксатор может не затечь капиллярно в соединение полностью. Результат - неравномерная полимеризация, потеря фиксирующей способности и риск проворачивания вала. Если зазор неизвестен или варьируется на разных участках втулки, измерьте несколько точек и ориентируйтесь на максимальное значение.
Таблица подбора по радиальному зазору
| Радиальный зазор | Вязкость фиксатора | Допустимый предел |
|---|---|---|
| 0,02–0,07 мм | Низковязкий | Стандартное заполнение |
| 0,10–0,15 мм | Низко-средневязкий | Стандартные составы подходят |
| 0,13–0,25 мм | Средневязкий | Рекомендуется выбирать явно средневязкие |
| Свыше 0,25–0,30 мм | Высоковязкий/заполняющий | Требуется специальный состав до 0,5 мм |
Учет температурного режима при выборе состава
Температурный диапазон работы узла не менее важен, чем зазор.
Типовой вал-втулочный фиксатор рассчитан на температуры от −55 °C до +150 °C. Однако на практике встречаются узлы, работающие при +180 °C, +230 °C и даже более высоких температурах. Для таких случаев производители предлагают высокотемпературные или специальные термостойкие составы.
Критическое правило: если узел нагревается выше 100 °C, следует выбирать фиксатор с запасом по верхнему температурному пределу. Рекомендуемый запас -20–30 °C. Например, если реальная рабочая температура вала составляет 160 °C, нужно выбрать состав, рассчитанный минимум на +180 °C, а лучше на +200 °C. Это гарантирует, что при кратковременных скачках температуры или локальном нагреве полимеризованное соединение останется стабильным.
Температура, которая имеет значение, - это температура самого металлического узла, а не окружающей среды. При сборке детали могут быть горячими или холодными, и это влияет на скорость отверждения. При предварительном нагреве вала до 200 °C и выше соединение начинает затвердевать очень быстро, что может помешать монтажу; в этом случае нужно дать деталям немного остыть после нагрева перед нанесением фиксатора.
Влияние температуры сборки на время отверждения и ускорение процесса
Время полного затвердевания анаэробного фиксатора зависит от температуры.
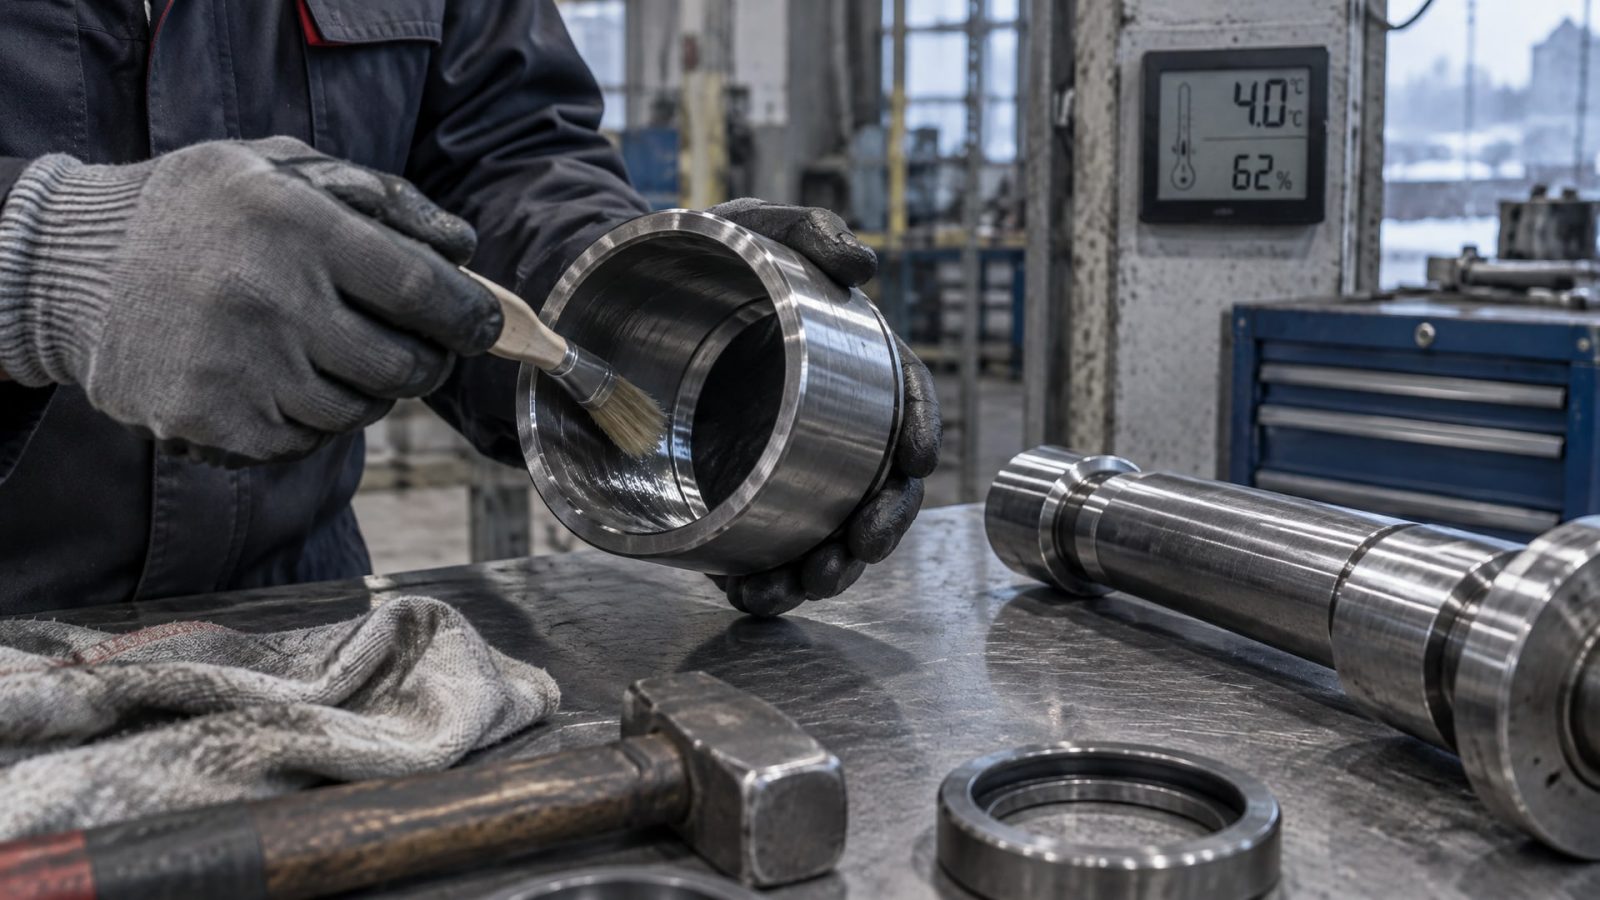
При комнатной температуре (примерно +22–23 °C) полная полимеризация вал-втулочного фиксатора занимает около 24 часов. При температуре ниже +5 °C процесс значительно замедляется и может растянуться до 36–48 часов, поэтому в холодных условиях рекомендуется использовать активатор, который ускоряет отверждение.
Обратная ситуация - при температуре окружающей среды и металла выше +50 °C схватывание начинается слишком быстро, что затрудняет сборку. Оптимальный диапазон для работы - около +15…+25 °C. Если производство ведется в холодном цехе или на улице при низких температурах, нужно закладывать в график дополнительное время на полимеризацию или применять ускорители.
Совет инженера
На сборочных участках с нестабильным температурным режимом практикуется предварительное нагревание деталей до +60…+80 °C и их быстрый монтаж с последующим охлаждением на воздухе. Для таких узлов, работающих при повышенных рабочих температурах (свыше 100 °C), закупщики выбирают высокотемпературные составы, например EFELE 126, который обеспечивает надежную фиксацию при температурах до +180 °C, позволяя безопасно работать с нагретыми деталями и не опасаться разрушения при пиковых колебаниях температуры.
Практический алгоритм подбора вал-втулочного фиксатора
Пошаговый процесс выбора состава:
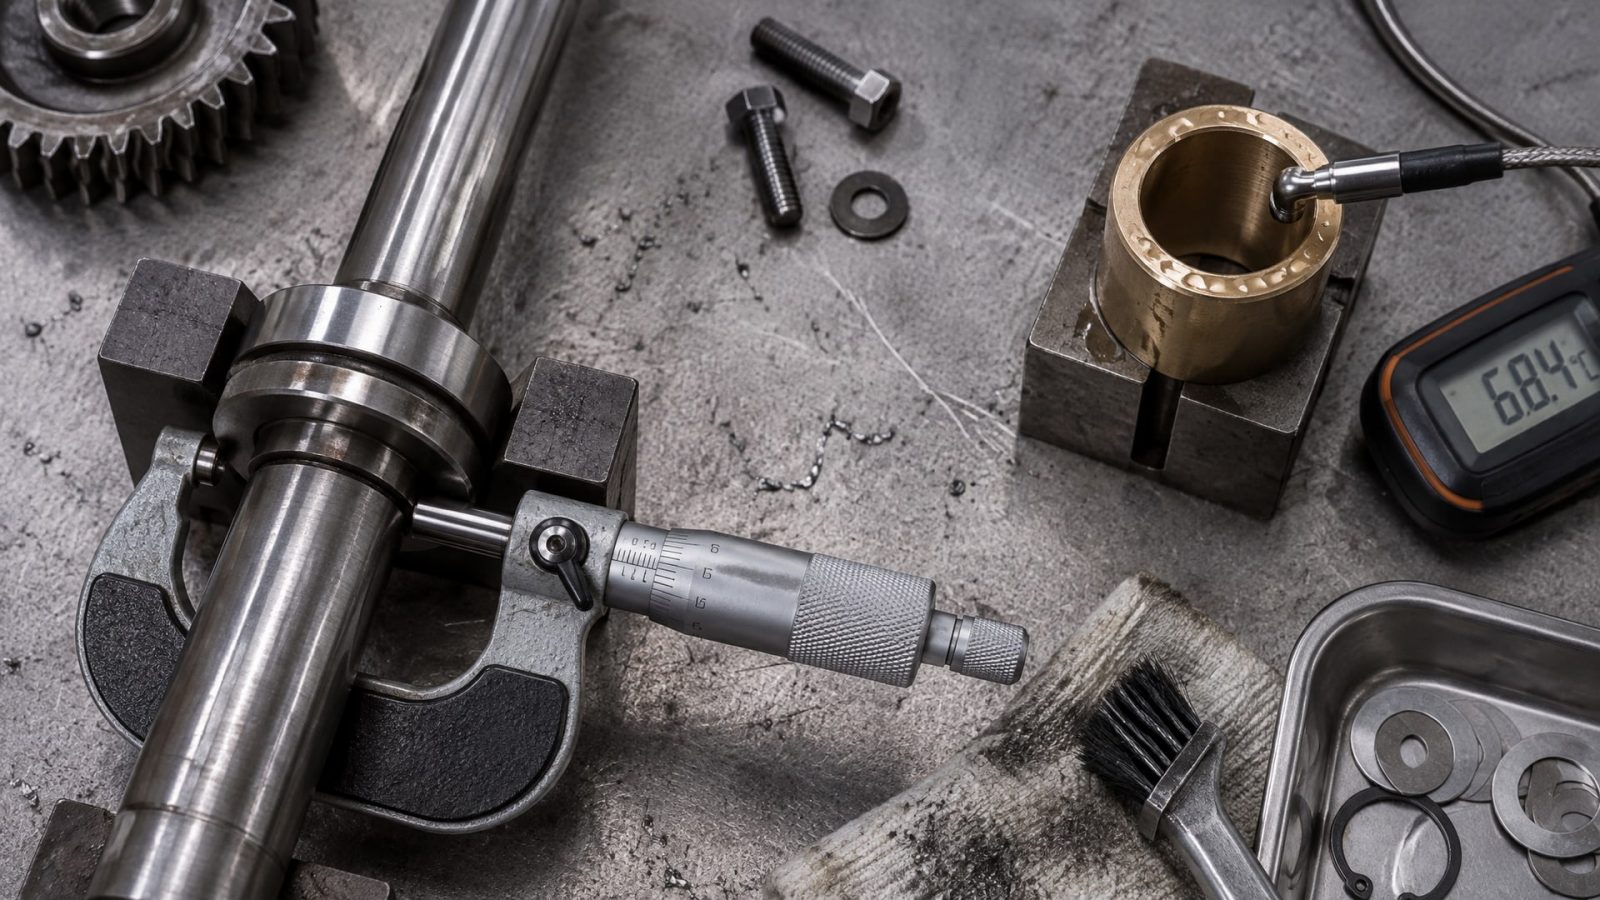
Измерьте радиальный зазор между валом и втулкой в нескольких точках (не менее трех). Используйте наибольшее значение.
Определите максимальную рабочую температуру узла из технического паспорта оборудования. Это температура металла вала или втулки в рабочем режиме, а не температура воздуха в цехе.
Сверьте зазор с таблицей вязкостей: выберите низковязкий (до 0,1 мм), средневязкий (0,1–0,25 мм) или высоковязкий состав (свыше 0,25 мм).
По температуре определите требуемый паспортный температурный предел. Если рабочая температура 120 °C, выбирайте фиксатор с пределом минимум +150 °C (запас 30 °C).
Сверьте оба параметра со спецификацией выбранного фиксатора. Если есть несоответствие - найдите другой состав.
Учтите условия сборки: при низкой температуре (+5 °C и ниже) подготовьте активатор; при высокой температуре (+50 °C и выше) учтите ускорение схватывания и дайте больше времени на монтаж.
Типовая ошибка: выбор по одному параметру. Например, закупщик нашел фиксатор с нужной температурой +180 °C, но не проверил, рассчитан ли он на реальный зазор 0,2 мм. Результат - соединение работает нестабильно. Всегда проверяйте оба критерия параллельно.
Стандартные и специализированные составы: когда менять вязкость
На производствах обычно работают со стандартными вал-втулочными фиксаторами, рассчитанными на небольшие зазоры и умеренные температуры.
Типовой диапазон - это зазоры до 0,15 мм и температуры до +150 °C. Такие составы доступны, недороги и хорошо зарекомендованы в цехах.
Когда появляются нестандартные условия - большие зазоры (0,25 мм и больше), высокие температуры (+180 °C, +230 °C и выше) или комбинированные требования (зазор 0,2 мм + температура +170 °C), переходят на специальные высоковязкие или высокотемпературные формулы. Они стоят дороже, но гарантируют равномерное заполнение и стабильность при экстремальных условиях.
Если вы работаете с подшипниковыми узлами, особенно на быстровращающихся валах, рекомендуется сверяться с техпаспортом подшипника и получать рекомендацию производителя подшипника по зазору и типу фиксатора. Некоторые подшипниковые серии требуют низкого зазора и нечувствительны к высокой температуре, другие - наоборот. Не полагайтесь на общую фразу «подходит для посадок»; четко сверяйте цифры.
Частые ошибки при подборе и их последствия
Слишком большой запас по вязкости при малом зазоре.
Если зазор всего 0,05 мм, а выбран средневязкий фиксатор, вместо низковязкого, состав может не втечь в щель полностью и останется на поверхности. После полимеризации фиксирующая способность падает, вал проворачивается.
Недостаток температурного запаса. Выбор фиксатора с пределом +150 °C для узла, работающего при +145 °C, оставляет только 5 °C запаса. При кратковременном перегреве (например, из-за трения) полимер начинает размягчаться. Правильное решение - выбрать +180 °C или выше.
Игнорирование реальной температуры металла. Многие ошибочно считают, что важна температура воздуха в цехе. На самом деле вал может разогреваться трением и достигать 80–100 °C, даже если в цехе прохладно. Всегда измеряйте или запрашивайте температуру самого узла.
Нанесение фиксатора на неочищенную поверхность. Ржавчина, масло, пыль препятствуют адгезии состава. Перед нанесением вал и внутреннюю поверхность втулки следует обезжирить и очистить от загрязнений.
Слишком большое количество состава. Избыток фиксатора не улучшает фиксацию; лишний материал выдавливается и застывает, создавая грязь. Наносят тонкий слой - достаточный для влажного соединения поверхностей.
Часто задаваемые вопросы
Какой запас по температуре безопасен при выборе вал-втулочного фиксатора?
Практическая рекомендация: если максимальная рабочая температура узла составляет 120 °C, выбирайте фиксатор с рассчитанным на него температурным пределом минимум +150 °C (запас 30 °C). Это предотвращает деградацию полимера при кратковременных скачках температуры и обеспечивает стабильность соединения на весь срок службы оборудования.
Почему вал-втулочный фиксатор не затвердевает в холодном цехе?
При температуре ниже +5 °C анаэробная полимеризация замедляется намного сильнее, чем при комнатной температуре. Вместо обычных 24 часов полное затвердевание может занять 36–48 часов. Решение: использовать активатор, который ускоряет схватывание, или предварительно нагреть металлические детали перед сборкой.
Что делать, если радиальный зазор больше стандартного (свыше 0,25 мм)?
При зазорах 0,25–0,30 мм и больше стандартный вал-втулочный фиксатор может не заполнить соединение равномерно. Нужно переходить на высоковязкие или специальные заполняющие составы, рассчитанные на большие зазоры (до 0,5 мм и более). Сверьте спецификацию конкретного продукта перед применением.
Можно ли использовать быстроотверждаемый фиксатор для всех видов посадок?
Быстроотверждаемые составы схватываются за 5–10 часов вместо обычных 24 часов, что ускоряет производственный процесс. Однако они часто отличаются вязкостью и температурными пределами от стандартных. Выбирайте быстроотверждаемый фиксатор, сверяя его по зазору и температуре так же тщательно, как и обычный.
Нужен ли герметик для вал-втулочного соединения, или фиксатор достаточен?
Анаэробный вал-втулочный фиксатор одновременно герметизирует и фиксирует соединение - отдельный герметик обычно не требуется. Однако если соединение находится на границе герметичной и негерметичной зоны, уточните в техпаспорте оборудования, требуется ли дополнительная герметизация.
Заключение
Выбор вал-втулочного фиксатора - это задача, требующая учета двух взаимосвязанных параметров: радиального зазора и максимальной рабочей температуры узла. Измерьте зазор, определите температуру, найдите соответствующий состав в спецификации производителя - и вы гарантировано получите надежное соединение на весь срок эксплуатации. Проверьте оба параметра, не полагайтесь на общие рекомендации, оставляйте запас по температуре и учитывайте условия сборки.
Следующий шаг: соберите техпаспорт на используемое вами оборудование, в котором указана максимальная рабочая температура вала и подшипников, измерьте зазоры в существующих соединениях, и составьте внутреннюю таблицу подбора фиксаторов для вашего производства. Это займет несколько часов, но избавит от проблем и удержит качество сборки на высоком уровне годами.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как повысить биостойкость СОЖ, устранить неприятный запах и предотвратить микробный рост в смазочно-охлаждающей жидкости.
Узнайте, как смазки H1 влияют на успешное прохождение аудита HACCP, и какие аспекты проверяют аудиторы.
Узнайте, как влияние pH на СОЖ сказывается на коррозии, стабильности эмульсии и сроке службы режущего инструмента.