
Как заменить вырубные прокладки фланцев анаэробными герметиками
Замена прокладок фланцевых соединений - одна из самых частых операций при техническом обслуживании и ремонте оборудования. Вырубные прокладки со временем теряют упругость, трескаются, выдавливаются из-под фланца или вымываются рабочей средой. Вместо того чтобы искать прокладку нужного размера и толщины, многие инженеры и закупщики переходят на анаэробные герметики - жидкие составы, которые отверждаются без доступа воздуха прямо в зазоре между металлическими поверхностями. Такой подход экономит время, упрощает складской учет и часто дает более надежное соединение на жестких, точно обработанных фланцах. Но замена работает не всегда: все зависит от типа металла, величины зазора, температуры в узле и качества поверхности. В этой статье мы разберемся, когда анаэробные герметики действительно заменяют прокладку, как правильно их применять и на что обращать внимание при выборе состава.
Когда анаэробный герметик действительно заменяет прокладку
Анаэробные фланцевые герметики разработаны специально для жестких металлических соединений - стали, чугуна, алюминия - где две обработанные плоские поверхности плотно прилегают друг к другу.
Герметик заполняет микронеровности и капиллярный зазор между фланцами, затем полимеризуется благодаря отсутствию кислорода в этом промежутке. Вырубная прокладка при этом становится ненужной.
Главное условие замены - наличие жесткого, точно обработанного фланца. Если поверхности грубые, сильно изношены, искривлены или не плотно прилегают друг к другу, анаэробный герметик не обеспечит герметичность: он не заполнит крупные неровности и не создаст прочный затвор. На штампованных, литых с грубой обработкой или деформированных фланцах нужна традиционная прокладка.
Зазор между фланцами - еще один ключевой параметр. Типовые анаэробные составы рассчитаны на рабочий зазор не более 0,25 мм для стали и чугуна и до 0,5 мм для некоторых алюминиевых фланцев. Если зазор больше, герметик не будет должным образом полимеризоваться, и соединение не герметизируется. Точно обработанные фланцевые соединения газопроводов, где периодичность замены прокладок фланцевых соединений определяется стандартами, также подходят для перехода на анаэробные составы при соблюдении всех предосторожностей.
Температурный диапазон узла должен соответствовать характеристикам выбранного герметика. Большинство анаэробных фланцевых герметиков работают в диапазоне от -55 °C до 150 °C, что покрывает большинство промышленных приложений. Однако для высокотемпературных систем нужно проверить техдокументацию конкретного состава и убедиться, что полимеризованный слой не будет деградировать.
Если фланцевое соединение должно быть разборным и обслуживаемым (например, для замены уплотняющих прокладок фланцевых соединений при техническом обслуживании), анаэробные герметики подходят: соединение разбирается, старый герметик удаляется, поверхности очищаются, и можно нанести свежий состав.
Время отверждения и фиксация герметика
Одна из главных особенностей анаэробных герметиков - разница между фиксацией и полным отверждением.
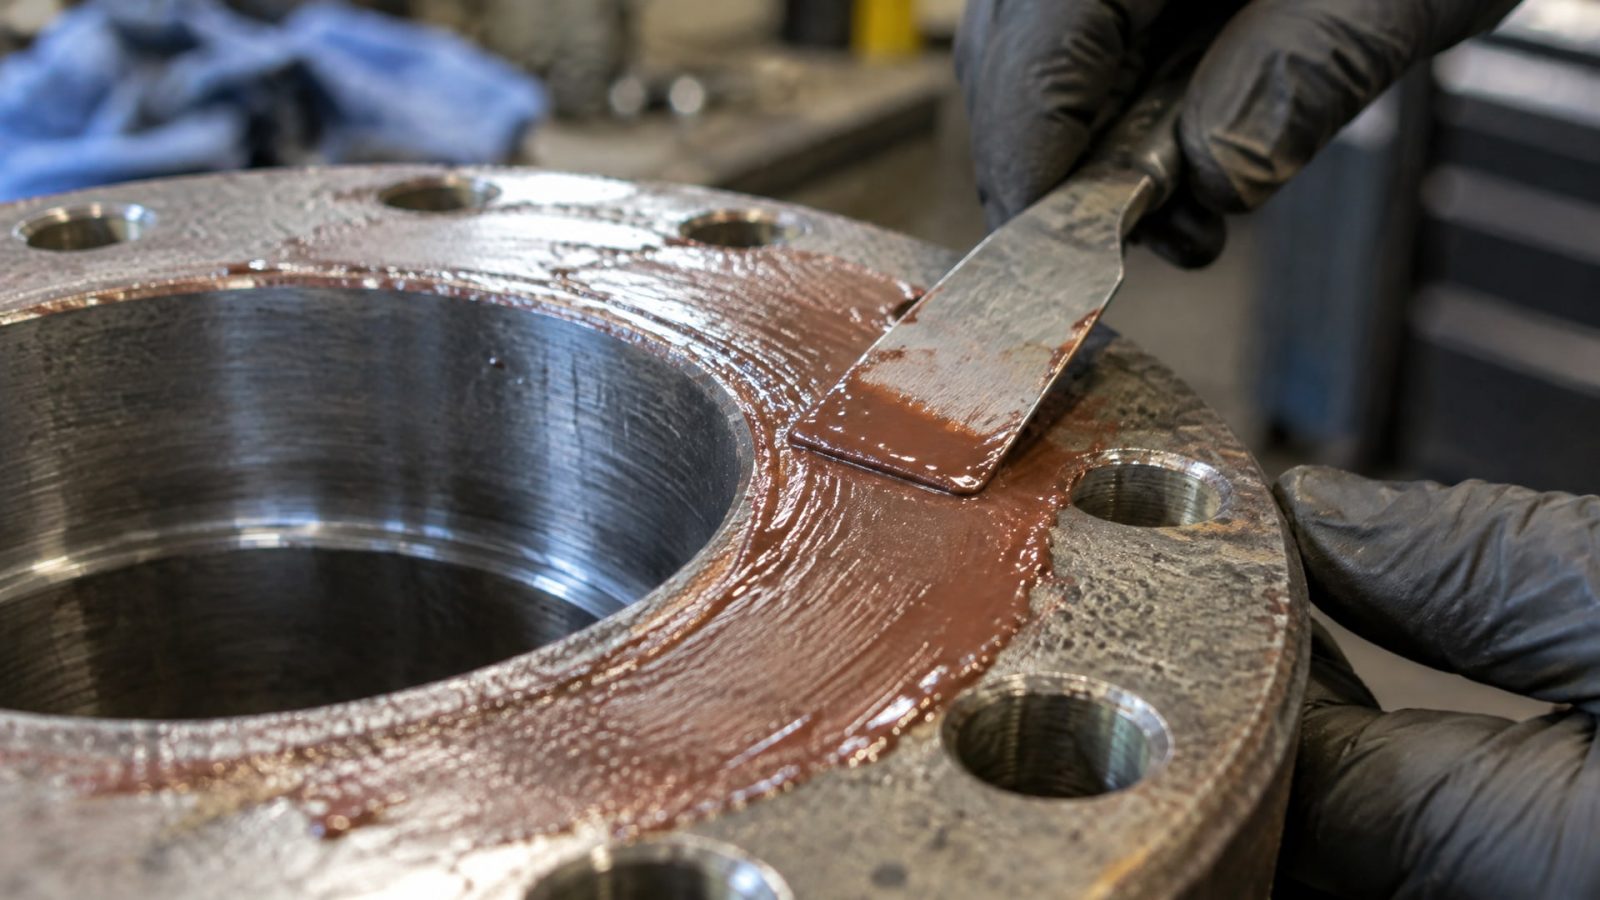
Фиксация - это момент, когда герметик схватывается настолько, что соединение можно начинать нагружать и не боятся смещения. Полное отверждение - это достижение максимальной прочности и стойкости к воздействиям.
Для типовых составов фиксация происходит в течение 15 минут–2 часов, в зависимости от зазора между фланцами, типа металла и применения праймера. На узких зазорах (0,05–0,1 мм) герметик схватывается быстрее; на широких (до 0,25–0,5 мм) процесс замедляется. Если использован активатор или праймер, рекомендуемый производителем, время фиксации сокращается.
Полное отверждение обычно требует 24 часов при комнатной температуре и может занять несколько дней при низких температурах. В технических картах указывается, через какое время узел готов к работе в полном режиме. Преждевременное включение оборудования или воздействие высокого давления может вызвать частичное разрушение еще не полностью полимеризованного герметика.
Время отверждения тесно связано с величиной зазора: в узких зазорах герметик полимеризуется быстрее благодаря более полному перекрытию доступа воздуха. На широких зазорах процесс замедляется, и требуется больше времени на фиксацию.
Подготовка фланцевого соединения перед нанесением герметика
Успех замены прокладки герметиком на 70% зависит от подготовки поверхностей.
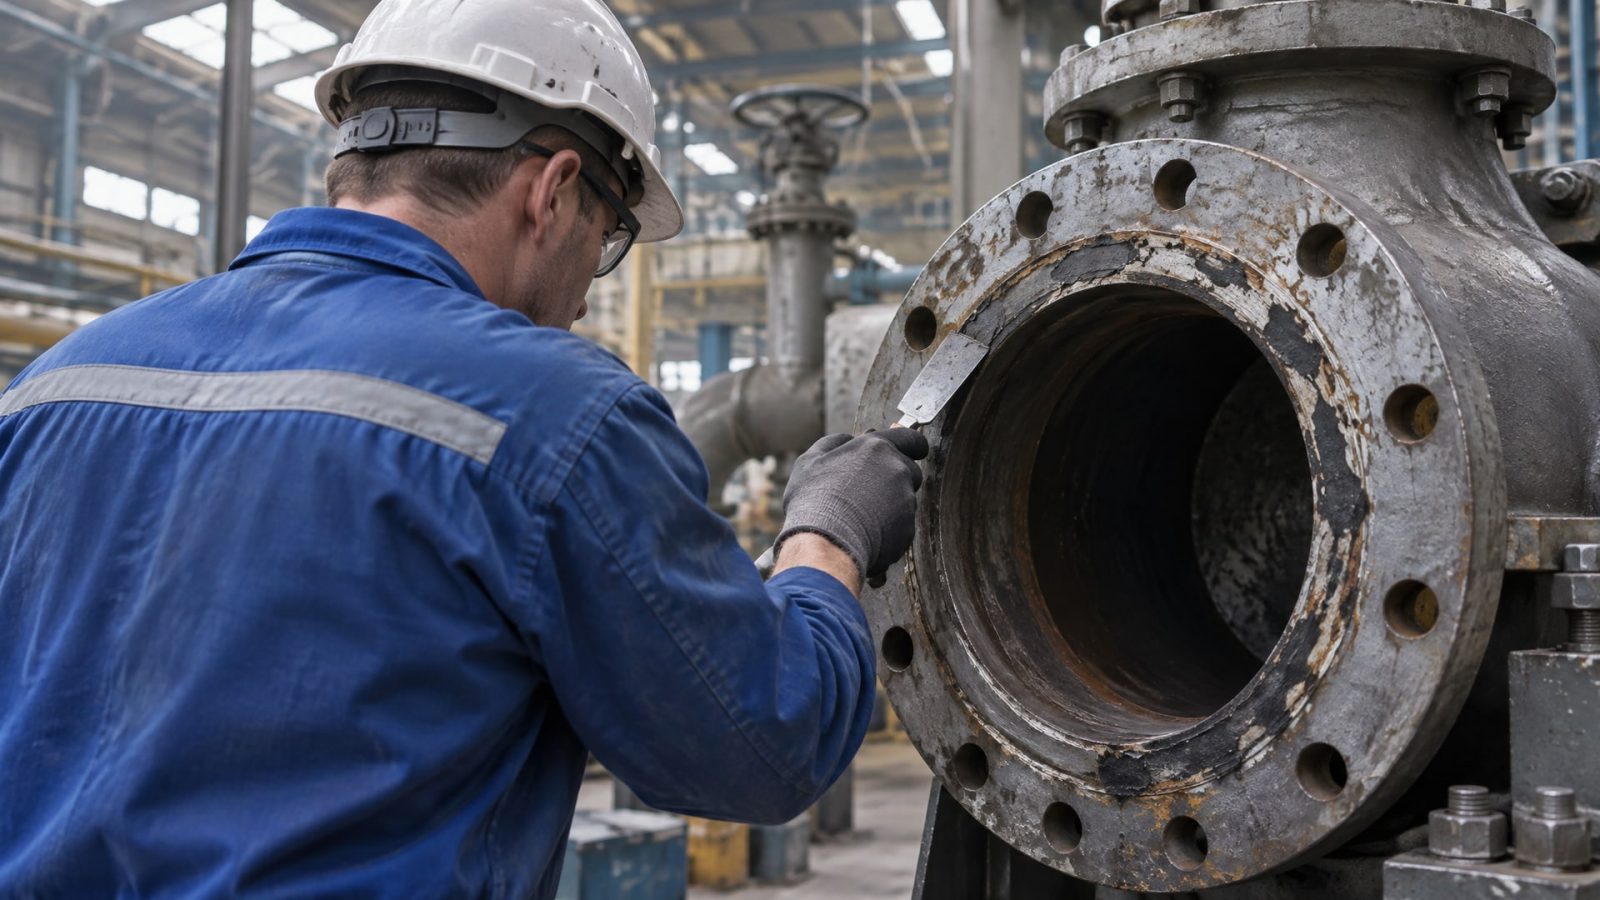
Любые остатки старой прокладки, ржавчина, пыль, масло или влага будут препятствовать полимеризации и создадут слабые точки в затворе.
Последовательность работ:
Полностью удалить остатки старой прокладки с обеих поверхностей фланца. Для этого используют скребки, щетки или абразивные губки; важно не повредить саму обработанную поверхность фланца.
Очистить поверхности обезжиривателем. В источниках рекомендуется удалить все следы масла, грязи и окислов, так как они блокируют контакт герметика с металлом.
Визуально проверить фланцы на наличие глубоких царапин, выбоин или деформаций. Если неровности явно видны или ощутимы, это может помешать герметизации.
При необходимости применить праймер или активатор, указанный в технической документации герметика. Праймер ускоряет полимеризацию и улучшает адгезию на некоторых металлах и при широких зазорах.
Дать поверхностям высохнуть перед нанесением герметика.
Одна из типичных ошибок - нанесение герметика на влажную или грязную поверхность в надежде, что герметик все исправит. Это приводит к тому, что полимеризация не происходит, или соединение получается непрочным и протекает через несколько дней.
Как наносить анаэробный герметик на фланец
Нанесение герметика требует точности и аккуратности.
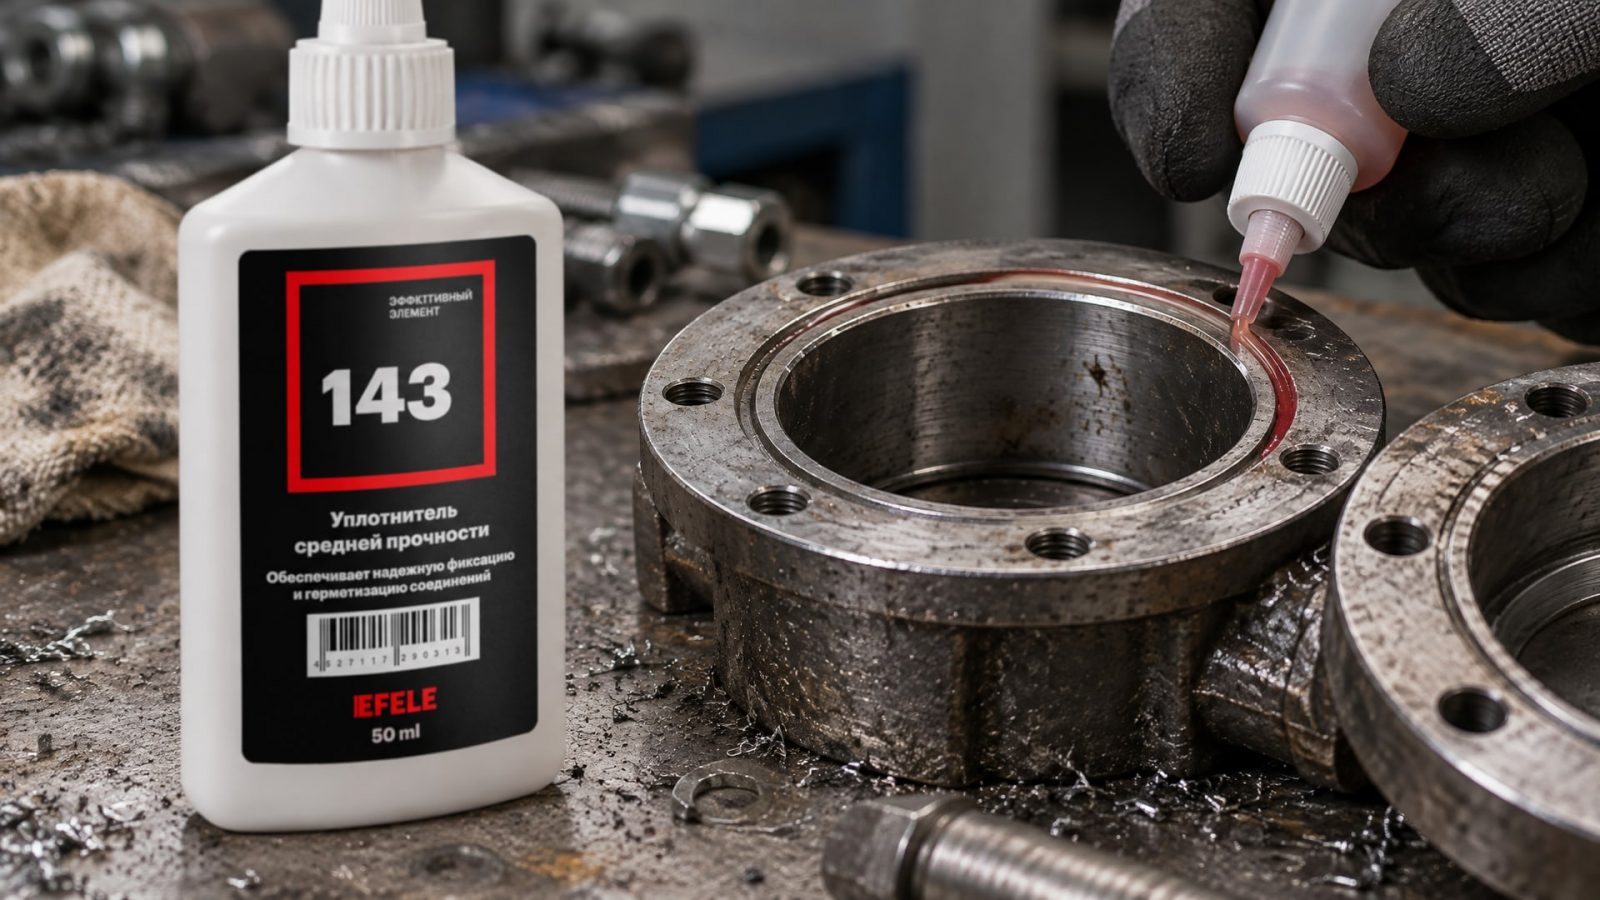
Слишком тонкий слой может не обеспечить полную герметичность; слишком толстый начнет выдавливаться внутрь узла при сборке, попадать в рабочие полости и создавать засорения.
Рекомендуемый способ нанесения:
Наносить непрерывный валик герметика вокруг контура фланца, на расстоянии 3–5 мм от внешнего края и на 3–5 мм наружу от краев отверстий для болтов. Толщина валика должна быть такой, чтобы при сжатии двух фланцев герметик равномерно распределялся в зазоре без значительного выдавливания.
Избегать избытка материала. В технических гайдах прямо указано на необходимость минимизировать выдавливание лишнего герметика (squeeze-in); если через край выглядывает больше чем небольшой валик, было нанесено слишком много.
После нанесения герметика немедленно собрать фланцевое соединение, затянув болты равномерно, в соответствии с рекомендациями производителя узла. Затягивание должно быть равномерным, чтобы зазор остался одинаковым по всему периметру.
Излишки герметика, вытекшие из-под фланца, аккуратно удалить чистой тканью или тряпкой сразу после сборки, пока материал еще жидкий. Дождаться полной фиксации, прежде чем вводить узел в работу.
Для герметизации плоских разборных металлических фланцевых соединений, где требуется высокая прочность и устойчивость к высоким температурам, многие инженеры используют жидкие уплотнители, такие как EFELE 143. Этот состав обеспечивает надежный затвор в узких зазорах и выдерживает температурные колебания от -55 °C до 150 °C, что позволяет применять его в системах с критичными условиями.
Выбор герметика по типу металла и зазору
Разные анаэробные герметики предназначены для разных металлов и зазоров.
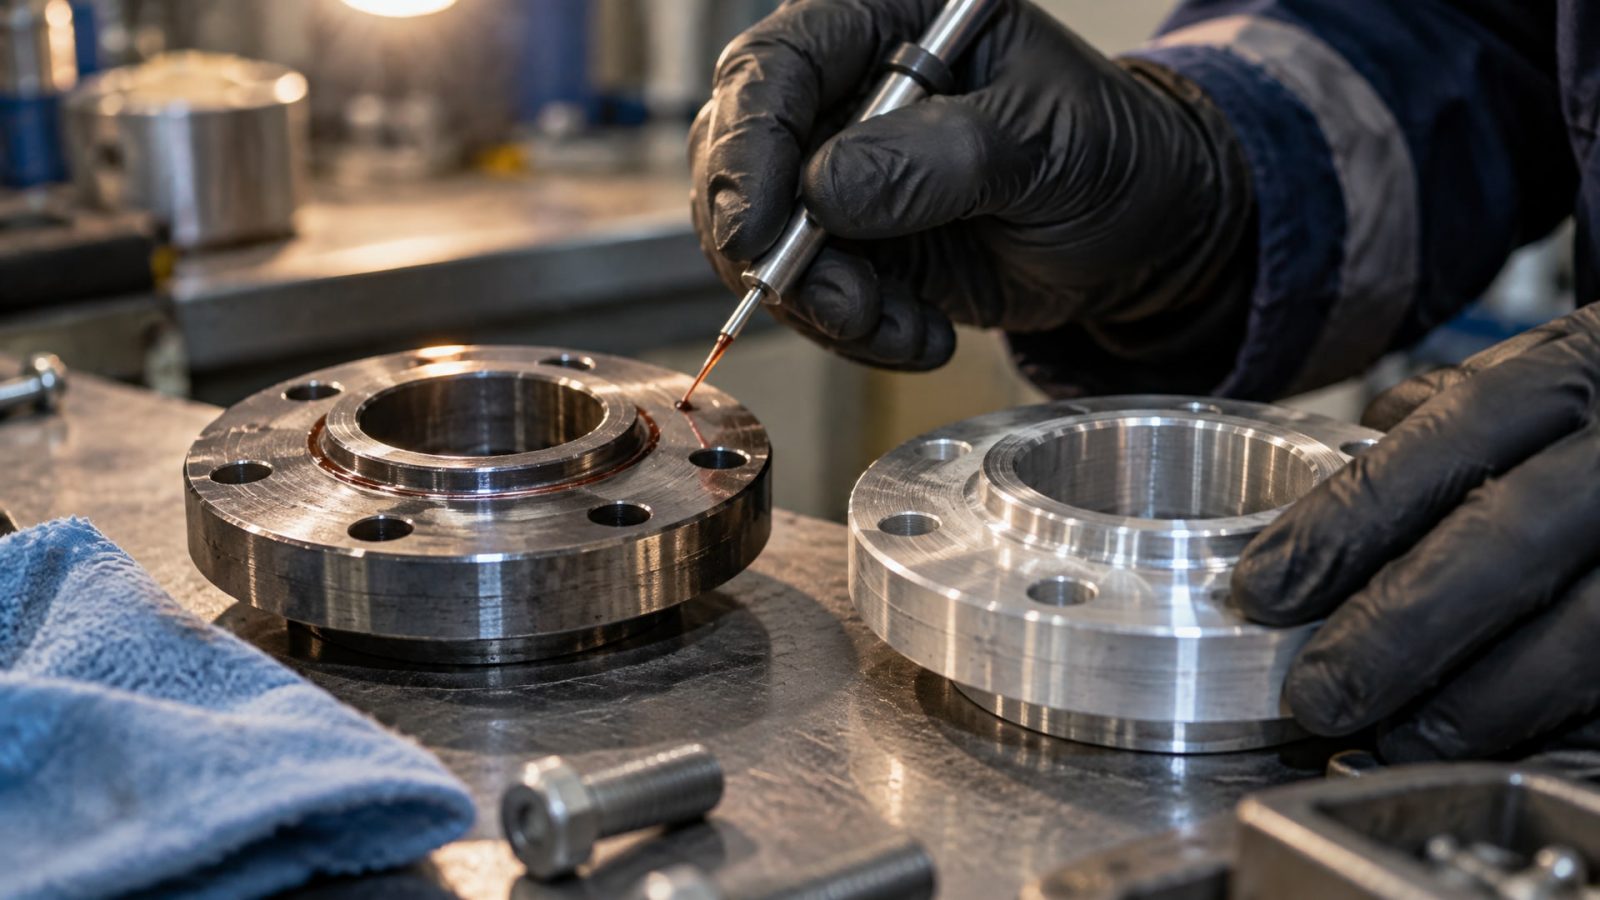
Правильный выбор - залог герметичного и долговечного соединения.
| Параметр | Для стали и чугуна | Для алюминия и латуни |
|---|---|---|
| Рекомендуемый зазор | До 0,25 мм | До 0,5 мм |
| Типовой температурный диапазон | -55 до 150 °C | -55 до 150 °C |
| Время фиксации без праймера | 1–12 часов | 1–12 часов |
| Время фиксации с праймером | 15 мин–2 часа | 15 мин–2 часа |
| Особенности | Работают на точно обработанных, немагнитных и магнитных поверхностях | Требуют внимания к чистоте; широкие зазоры требуют более мягких составов |
Для стали и чугуна выбирают герметики с меньшим диапазоном зазора (до 0,25 мм), так как эти металлы имеют хорошую адгезию с анаэробными составами. Для алюминия и цветных металлов нередко требуются специальные составы, которые работают на более широких зазорах (до 0,5 мм) и имеют лучшую адгезию к неферромагнитным поверхностям.
Если зазор непредсказуем или фланцы неравномерно обработаны, нужно выбрать герметик с большим допуском по зазору, хотя это может замедлить фиксацию. Праймер в таких случаях становится необходимостью: он ускоряет полимеризацию и улучшает результат.
Допустимость замены прокладок фланцевых соединений в разных системах
Не все фланцевые соединения подходят для замены прокладки герметиком.
Выбор метода герметизации зависит от назначения узла, давления, температуры и требований безопасности.
В газопроводах и системах высокого давления допускается ли замена прокладок фланцевых соединений герметиком? Ответ зависит от конкретного стандарта и нормы, которой следует система. Многие отраслевые нормы и техусловия требуют, чтобы узлы высокого давления и критичные соединения были герметизированы одобренными прокладками, а не жидкими герметиками. Замена допускается только с письменного разрешения разработчика оборудования или с учетом требований нормативных документов конкретной отрасли.
В системах среднего давления, водопроводе, паропроводе среднего давления и в подавляющем большинстве промышленного оборудования замена прокладки герметиком допускается при соблюдении условий на жесткость фланца и величину зазора.
На наружных газопроводах замена прокладок фланцевых соединений наружных газопроводов требует проверки в соответствии с инструкциями по эксплуатации конкретной системы.
Критичные узлы (высокотемпературные, вакуумные, работающие в агрессивных средах) часто остаются под традиционными прокладками даже при наличии возможности применить герметик, так как риск отказа слишком велик.
Часто задаваемые вопросы
Какой зазор оптимален для замены прокладки анаэробным герметиком?
Оптимальный зазор для большинства анаэробных герметиков составляет 0,05–0,2 мм. На этом диапазоне герметик полимеризуется быстро и равномерно, обеспечивая надежный затвор. Максимально допустимый зазор -0,25 мм для стали и 0,5 мм для алюминия; при больших зазорах герметик может не схватиться полностью.
Нужен ли праймер для замены прокладки герметиком?
Праймер не всегда обязателен, но ускоряет фиксацию и улучшает адгезию, особенно на алюминии или при широких зазорах. Если герметик работает в нормальных условиях (тонкий, чистый зазор между сталью), можно обойтись без праймера, но это замедлит процесс. Прочитайте техспецификацию выбранного герметика.
Как долго ждать перед включением оборудования после замены прокладки герметиком?
Фиксация обычно происходит за 15 минут–2 часа в зависимости от зазора и наличия праймера. Однако полное отверждение требует 24 часа. Рекомендуется дождаться полного отверждения перед работой под давлением или при высоких температурах.
Можно ли разобрать фланцевое соединение, если прокладку заменили герметиком?
Да, в этом отличие анаэробных герметиков от герметичных прокладок: соединение разбирается, герметик полностью удаляется, поверхности очищаются, и можно нанести свежий состав. Это позволяет обслуживать и ремонтировать узлы при необходимости.
Допускается ли замена прокладок фланцевых в системах высокого давления?
В системах высокого давления замена допускается только при соблюдении конструктивных требований (жесткие фланцы, малый зазор) и с согласованием по отраслевым нормам или техусловиям конкретного узла. Во многих случаях требуется письменное одобрение производителя оборудования.
Заключение
Замена прокладок фланцевых соединений на анаэробные герметики - это реальная и часто более удобная альтернатива при соблюдении ряда условий: жесткие, точно обработанные фланцы, малые зазоры до 0,25–0,5 мм, соответствие температуры рабочему диапазону герметика и полная очистка поверхностей перед нанесением. Время полной полимеризации составляет 24 часа, фиксация наступает раньше - за 15 минут–2 часа. На узлах низкого и среднего давления с хорошей обработкой фланцев такой метод герметизации работает надежно и снижает затраты на хранение прокладок разных размеров.
Приступая к замене, убедитесь, что конструкция вашего узла это допускает, выберите герметик по типу металла и зазору, тщательно подготовьте поверхности, наносите герметик тонким равномерным валиком и дождитесь полного отверждения. Если система критична или требует согласования по стандартам, проконсультируйтесь с технической службой производителя оборудования перед переходом на герметик.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте правильную смазку для холодильного оборудования, работающего при -40 °C, с учетом допуска NSF H1 и реальных низкотемпературных характеристик.
Узнайте, как правильное хранение инструмента и уход за ним помогут избежать ржавчины и продлить срок службы.
Узнайте, как открутить болт глушителя, используя правильную антизадирную смазку для высокотемпературных соединений и предотвратить закисание в будущем.