
Обработка титана с СОЖ: как повысить стойкость инструмента при фрезеровании
Стойкость инструмента при фрезеровании титана повышают совместной настройкой режимов резания, жесткости системы и подачи смазочно-охлаждающей жидкости. СОЖ должна попадать в зону резания, снижать трение и помогать удалять стружку. Просто увеличить ее расход недостаточно: если поток не достигает режущей кромки, ожидаемого эффекта может не быть.
Материал будет полезен инженерам, технологам и снабженцам, которые подбирают СОЖ для титановых сплавов или пересматривают режимы обработки. Разберем, почему титановая стружка ускоряет износ, как оценивать скорость и подачу, когда выбирать направленную подачу, MQL или криогенное охлаждение и какие параметры жидкости контролировать.
Почему обработка титана требует отдельного подхода
Титан плохо отводит тепло.
При фрезеровании значительная его часть остается в зоне резания, из-за чего повышается тепловая нагрузка на режущую кромку и ускоряется износ. Поэтому режимы, подходящие для стали или алюминия, нельзя автоматически переносить на титановый сплав.
Сухая обработка особенно чувствительна к этому фактору. В исследовании фрезерования Ti-6Al-4V инструмент при сухом резании выходил из строя примерно после 59,4 м пути. В том же исследовании криогенное охлаждение увеличило стойкость минимум в 1,5 раза. Эти данные относятся к конкретным условиям эксперимента, а не задают универсальный ресурс для любого инструмента и станка.
Что происходит с режущей кромкой
В титановой обработке важно уменьшать время контакта кромки с горячей стружкой и не допускать ее повторного попадания в зону резания. Если стружка задерживается у инструмента, теплоотвод ухудшается, а вероятность повреждения кромки возрастает. Поэтому стойкость зависит не только от свойств сплава и инструмента, но и от направления потока СОЖ и эвакуации стружки.
Жесткость станка, оснастки и закрепления детали также входит в число значимых условий. Вибрации и нестабильное резание осложняют работу режущей кромки. При настройке процесса проверяют всю технологическую систему, а не только марку жидкости.
Фрезерование титана: режимы, влияющие на стойкость инструмента
Режимы резания для титана подбирают с учетом теплообразования и особенностей удаления стружки.
В источниках по обработке Ti-6Al-4V ресурс инструмента связывается с низкой скоростью резания; в одном исследовании наилучший результат получили примерно при 70 м/мин. Это ориентир для конкретного исследования, а не готовое значение для любой операции.
Снижать скорость следует не изолированно. На стойкость также влияют подача на зуб, жесткость системы и траектория фрезы. Слишком высокая скорость усиливает тепловую нагрузку, а недостаточная подача на зуб не решает проблему контакта кромки с материалом. Рабочее сочетание параметров определяют испытанием на конкретной детали и инструменте.
Выбор инструмента и контроль процесса
При высоких скоростях резания керамика и CBN могут быть нежелательны: в исследовании по Ti-6Al-4V отмечены сколы и разрушение режущей кромки. Следовательно, твердость инструмента сама по себе не гарантирует больший ресурс. Важно учитывать, как материал режущей части ведет себя при выбранной скорости, подаче СОЖ и характере стружкообразования.
Практически полезно менять параметры последовательно. Если одновременно изменить скорость, подачу, инструмент и способ охлаждения, будет трудно понять, что именно повлияло на стойкость. Фиксируйте условия обработки и сравнивайте результаты на одинаковой операции: ресурс инструмента, состояние кромки и качество поверхности.
СОЖ для обработки титана: как организовать подачу
Для фрезерования титана важны смазывающая способность СОЖ и попадание потока в зону резания.
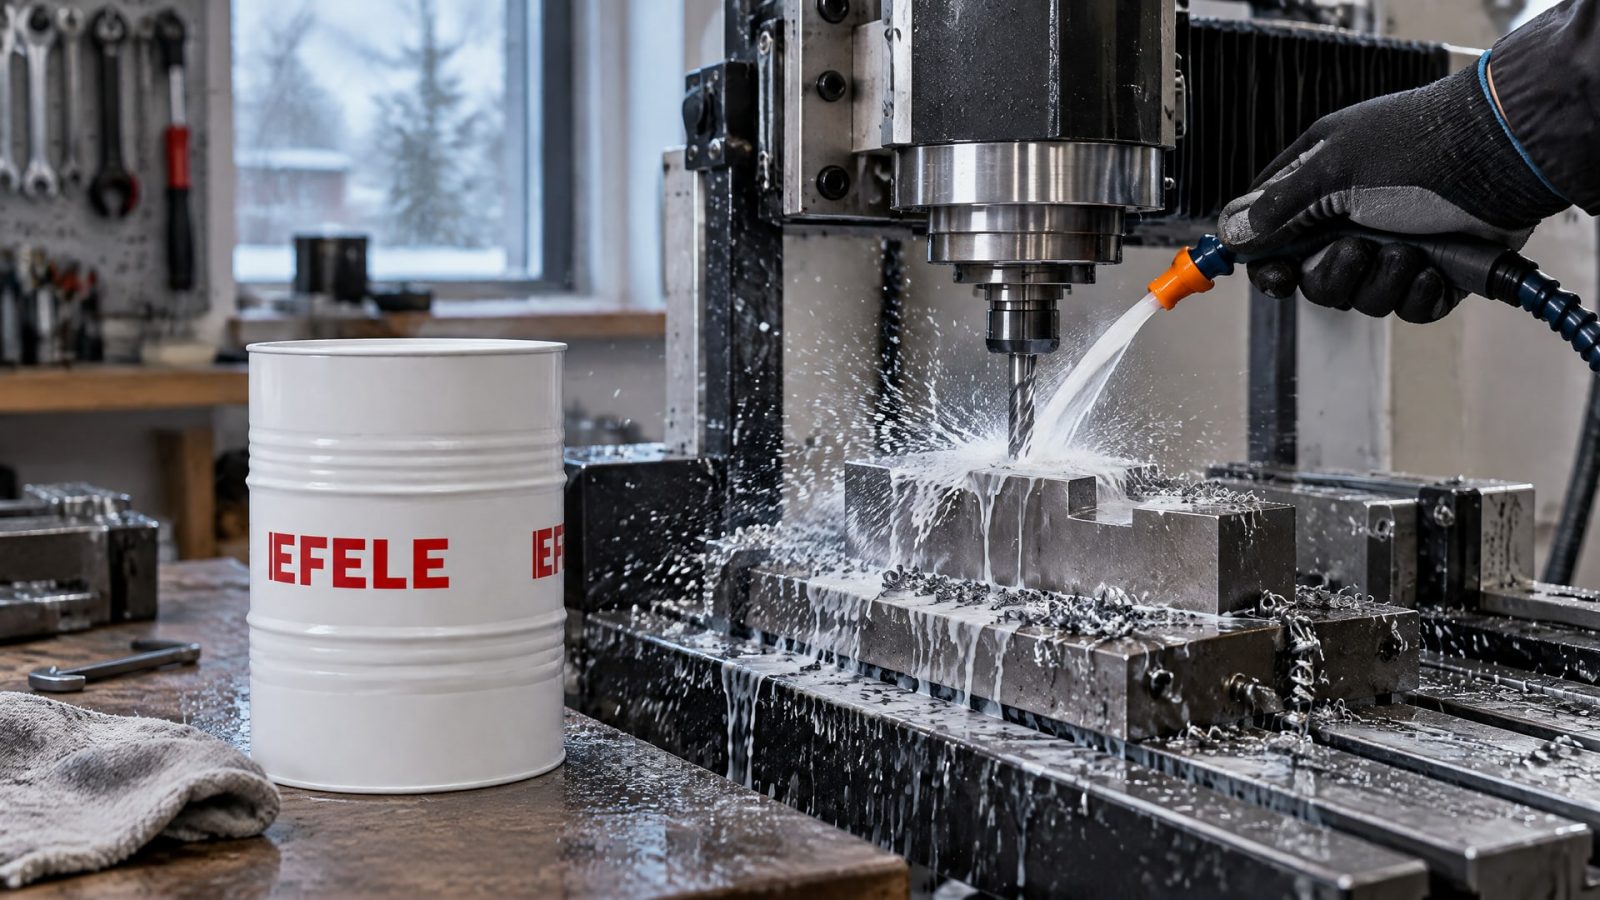
Направленная подача или подвод через инструмент помогают доставить жидкость к режущей кромке и вымывать стружку. Если станок поддерживает высоконапорную подачу, ее стоит оценить как способ улучшить охлаждение и эвакуацию стружки.
При этом «лить больше» не означает автоматически получить лучшую стойкость. В одном исследовании с покрытым инструментом подача flood дала примерно на 50% худшую стойкость, чем сухая обработка или MQL. Это результат отдельного испытания, а не доказательство, что flood всегда уступает другим способам. Он показывает, что важны качество подачи, условия резания и сочетание жидкости с инструментом.
Что учитывать при выборе жидкости
Для титана рассматривают СОЖ с хорошей смазывающей способностью и EP-пакетом, который помогает снижать трение и адгезионный износ. Не менее важны чистота системы, контроль концентрации и pH, а также удаление посторонних масел. Загрязнение или нестабильное состояние жидкости могут мешать предсказуемой работе процесса.
Если при обработке не удается получить нужное снижение трения, масляный вариант стоит оценивать по документации и совместимости с конкретной операцией. EFELE CF-632 обозначен как масляная СОЖ; перед применением нужно сверить характеристики продукта с требованиями станка, сплава и способа подачи. Одного типа жидкости недостаточно, чтобы гарантировать прирост стойкости.
Как выбрать между flood, MQL и криогенным охлаждением
Единого способа охлаждения для всех операций нет.
Flood-подача удобна, если поток направлен в зону резания и эффективно удаляет стружку. При MQL жидкость подается в малом количестве, а исследования по титану показывают, что этот вариант может обеспечивать сопоставимую или лучшую стойкость, чем обычная жидкостная подача. Результат зависит от конкретных условий процесса.
Криогенное охлаждение и гибридные схемы рассматривают, когда требования к стойкости или качеству поверхности особенно высоки. Они могут потребовать более сложной инфраструктуры и настройки. В исследовании обработки медицинского титана сочетание scCO2 и MQL увеличило стойкость до 245% относительно flood cooling в одном из режимов. Этот результат нельзя переносить на любую деталь или станок без проверки.
| Способ подачи | Что оценить | Ограничение |
|---|---|---|
| Flood | Попадание струи в зону резания и вынос стружки | Сам по себе большой расход не гарантирует улучшения |
| MQL | Снижение трения и фактический ресурс инструмента | Результат зависит от режима и организации подачи |
| Криогенное охлаждение | Потенциал увеличения стойкости и требования к инфраструктуре | Нужна отдельная настройка процесса |
| Гибридная схема | Совместный эффект способов охлаждения и смазки | Эффект подтверждают для конкретного режима |
При сравнении методов сохраняйте одинаковыми сплав, инструмент и условия резания, насколько это возможно. Иначе невозможно отделить влияние охлаждения от остальных переменных. Сопоставляйте не только стойкость инструмента, но и стабильность удаления стружки и качество обработанной поверхности.
Как проверить эффект СОЖ на производстве
Подбор СОЖ для титановых сплавов лучше вести как проверку технологического процесса, а не как поиск универсальной жидкости.
Сначала зафиксируйте исходные условия: сплав, инструмент, режимы, способ и направление подачи, состояние системы. Затем меняйте один значимый параметр за раз. Такой подход помогает определить, связан ли результат с жидкостью, давлением подачи или режимом резания.
Что контролировать во время испытания
Ресурс инструмента и состояние режущей кромки.
Наличие сколов, налипания стружки и других признаков нестабильного резания.
Удаление стружки из зоны обработки.
Концентрацию и pH водосмешиваемой жидкости, если она применяется.
Чистоту системы и наличие посторонних масел.
Качество поверхности после обработки.
В обзорных и прикладных материалах правильно подобранной СОЖ приписывают прирост стойкости на 15-30%; в отдельных процессах снижение износа связывают с жидкостью на уровне 20-50%. Эти диапазоны описывают результаты разных условий и не служат гарантией для конкретного производства. Ожидаемый эффект нужно подтверждать сравнением на своей операции.
Снабженцу и инженеру полезно обсуждать не только стоимость поставки жидкости, но и предсказуемость расхода, требования к обслуживанию системы и стабильность результата. Для проверки запросите техническую документацию на продукт, уточните рекомендуемый способ подачи и согласуйте пробную обработку с технологом. Решение о переходе принимайте по итогам сравнения ресурса инструмента и качества детали.
Часто задаваемые вопросы
Какая СОЖ подходит для обработки титана?
Для обработки титана выбирают жидкость с хорошими смазывающими свойствами и подходящим EP-пакетом. Важны также чистота системы, стабильность концентрации и попадание потока в зону резания. Конкретный выбор проверяют на используемом сплаве, инструменте и станке, поскольку универсальной жидкости для всех операций нет.
Обязательно ли использовать высоконапорную подачу СОЖ?
Нет, она не обязательна для каждой операции. Однако направленный высоконапорный поток может улучшить подачу жидкости к режущей кромке и удаление стружки. Если станок поддерживает такой способ, сравните его с текущей подачей на одинаковой операции и оцените стойкость инструмента, состояние кромки и качество поверхности.
Что лучше для фрезерования титана: flood, MQL или криогенное охлаждение?
Универсального ответа нет. MQL в некоторых исследованиях показывал сопоставимую или лучшую стойкость, чем обычная жидкостная подача, а криогенное охлаждение и гибридные схемы давали высокий потенциал в отдельных режимах. Выбор зависит от станка, сплава, инструмента, требований к детали и доступной инфраструктуры.
Можно ли фрезеровать титан без СОЖ?
Можно, но сухая обработка повышает тепловую нагрузку на режущую кромку, поскольку титан плохо отводит тепло. В исследовании Ti-6Al-4V при сухом фрезеровании отказ инструмента произошел примерно после 59,4 м пути. Этот показатель относится к конкретному испытанию и не предсказывает ресурс на другом оборудовании.
Заключение
Чтобы повысить стойкость инструмента при обработке титана с СОЖ, согласуйте режимы резания с жесткостью системы и организуйте подачу жидкости непосредственно в зону резания. Контролируйте стружкоудаление и состояние СОЖ, а способы охлаждения сравнивайте на конкретной операции. Ни большой расход жидкости, ни отдельная характеристика инструмента сами по себе не гарантируют прироста ресурса.
Следующий шаг - зафиксировать текущие режимы, проверить направление и эффективность подачи СОЖ, затем провести сравнение выбранного варианта на одной повторяемой операции. Оценивайте ресурс инструмента, состояние режущей кромки и качество поверхности, прежде чем менять процесс на всем участке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить надежную адгезию герметика к краске и избежать проблем при герметизации окрашенных деталей.
Узнайте, как предотвратить смолу в СОЖ при обработке меди, контролируя состав жидкости, качество воды и чистоту системы.
Выбирайте смазку для мясорубки и куттера с допуском NSF H1, учитывая особенности узлов и правила нанесения.