
Пищевая смазка высокие температуры: как выбрать для печей и конвейеров
Пищевая смазка с допуском NSF H1 - это не просто смазочный материал, а гарантия соответствия пищевому законодательству при случайном контакте с продуктом. Однако допуск H1 описывает только безопасность, а не термостойкость: на пекарне, колбасном заводе или при работе с сушильными камерами нужна смазка, которая одновременно выдерживает высокие температуры и сохраняет пищевой допуск. Температурный диапазон, вязкость, окислительная стабильность и совместимость с эластомерами - все это нужно проверить отдельно. Статья помогает закупщикам и инженерам разобраться, на какие параметры смотреть при выборе высокотемпературной пищевой смазки для конкретного узла.
Что означает допуск NSF H1 и почему его недостаточно для высоких температур
NSF H1 - это классификация смазочных материалов, допускающих случайный, incidental контакт с пищей в соответствии с FDA 21 CFR 178.3570 и нормативной базой пищевой промышленности.
Ключевое слово здесь - «случайный»: смазка может попасть на оборудование, которое впоследствии контактирует с продуктом, но это считается допустимым при наличии H1-регистрации. Прямое технологическое смешивание со съедобной массой - это совсем иная задача и требует иного подхода.
Однако многие закупщики ошибочно полагают, что H1-статус автоматически означает пригодность при любых высоких температурах. На практике допуск H1 охватывает только пищевую безопасность, а термостойкость остается отдельным свойством продукта. Смазка может иметь H1 и при этом деградировать уже при +100 °C, если ее базовое масло или загуститель не рассчитаны на такой нагрев. Поэтому первое правило выбора: проверь в технической карточке не просто наличие H1, но и фактический рабочий диапазон (например, «от −20 до +260 °C»), тесты на окислительную стабильность и вязкость при рабочей температуре.
Многие производители для подтверждения качества добавляют в реквизиты продукта соответствие ISO 21469 - стандарту, который охватывает гигиенические требования на весь жизненный цикл смазки, от формулировки и производства до упаковки и применения. Если в карточке есть и H1, и ISO 21469, это означает, что смазка прошла дополнительный контроль и пригодна даже для критичных участков пищевого производства.
Рабочая температура: реальный диапазон и практические пределы
Когда инженер говорит «высокие температуры», он может иметь в виду диапазон 80–350 °C - в зависимости от типа оборудования.
Для пищевого производства условно выделяют три температурных окна:
Умеренные температуры (60–100 °C): направляющие упаковочного оборудования, подшипники светлых линий, редукторы в холодных цехах. Большинство стандартных H1-смазок подходят.
Средние температуры (100–180 °C): печи для выпечки, ленточные конвейеры в зонах обработки, редукторы с повышенной нагрузкой, паровые системы без прямого контакта.
Высокие температуры (выше 180 °C): металлические цепи в печах, сушильные камеры, поверхности контакта с паром, узлы открытого пламени. Это уже область специализированных H1-масел и смазок.
Эксперты советуют при выборе ориентироваться не на пиковую температуру (в цехе может быть 230 °C, но узел работает при таком нагреве редко), а на среднюю рабочую температуру. Смазка, которая выдерживает пиковые 260 °C три раза в смену, деградирует быстрее, чем смазка, которая постоянно работает при +140 °C и изредка видит +180 °C. Это связано с кумулятивным воздействием окисления: каждый градус выше оптимума ускоряет старение молекул базового масла.
Заодно нужно учесть вентиляцию узла. Закрытый редуктор в печи удерживает тепло, и локальная температура смазки может быть на 20–40 °C выше, чем температура корпуса. Открытые цепи, напротив, охлаждаются воздухом, и смазка может выдержать нагрев лучше, чем в закрытом объеме. Поэтому перед заказом уточни не только среднюю и пиковую температуру, но и конструкцию узла: закрытый или открытый, есть ли циркуляция воздуха, есть ли контакт со льдом или холодным продуктом.
Вязкость, загустители и окислительная стабильность при высоких температурах
Вязкость смазки при рабочей температуре - один из ключевых параметров, часто игнорируемый при первичном выборе.
Смазка, которая имеет вязкость ISO VG 150 при +40 °C, при +180 °C может стать совсем жидкой, и прочность пленки упадет. И наоборот: плотная смазка NLGI 2 при +250 °C может оставаться липкой, что приведет к образованию отложений и лакообразованию.
Для высокотемпературных применений производители часто предлагают:
PAO-основания (полиальфаолефины) с вязкостью ISO VG 150–320. Они стабильнее минеральных масел, лучше переносят окисление и дают предсказуемую вязкость при нагреве. Встречаются в H1-смазках для печей и редукторов.
Полиэфирные смазки и масла (ISO VG 220–460). Они работают при температурах до +177 °C и выше, но требуют проверки совместимости с эластомерами и лакокрасочными покрытиями.
Специальные диапазоны NLGI для узлов. H1-смазка NLGI 1 (более текучая) рекомендуется для подшипников в печах, а NLGI 2 - для открытых механизмов и редукторов, где смазка должна держаться на месте.
Загуститель - это еще одна составляющая. Традиционные литиевые загустители теряют структуру выше +120 °C, поэтому для высокотемпературных H1-смазок часто применяют calcium sulfonate, aluminum complex или полиуретановые системы. Эти загустители дороже, но лучше выдерживают нагрев и не плывут при пиковых температурах.
Окислительная стабильность проверяется тестом ASTM D2272 (RPVOT - окислительная устойчивость) или аналогичными: чем выше значение (часто от 200 до 1000 минут для высокотемпературных смазок), тем дольше смазка сохраняет работоспособность в нагреве. Прочность пленки контролируется методом ASTM D2596 (четырехшариковый износ) и каплепадением ASTM D2265: чем выше числа, тем надежнее смазка под нагрузкой.
Смазки для печей и цепей: специализированные решения
Печное оборудование - традиционная горячая точка пищевого производства.
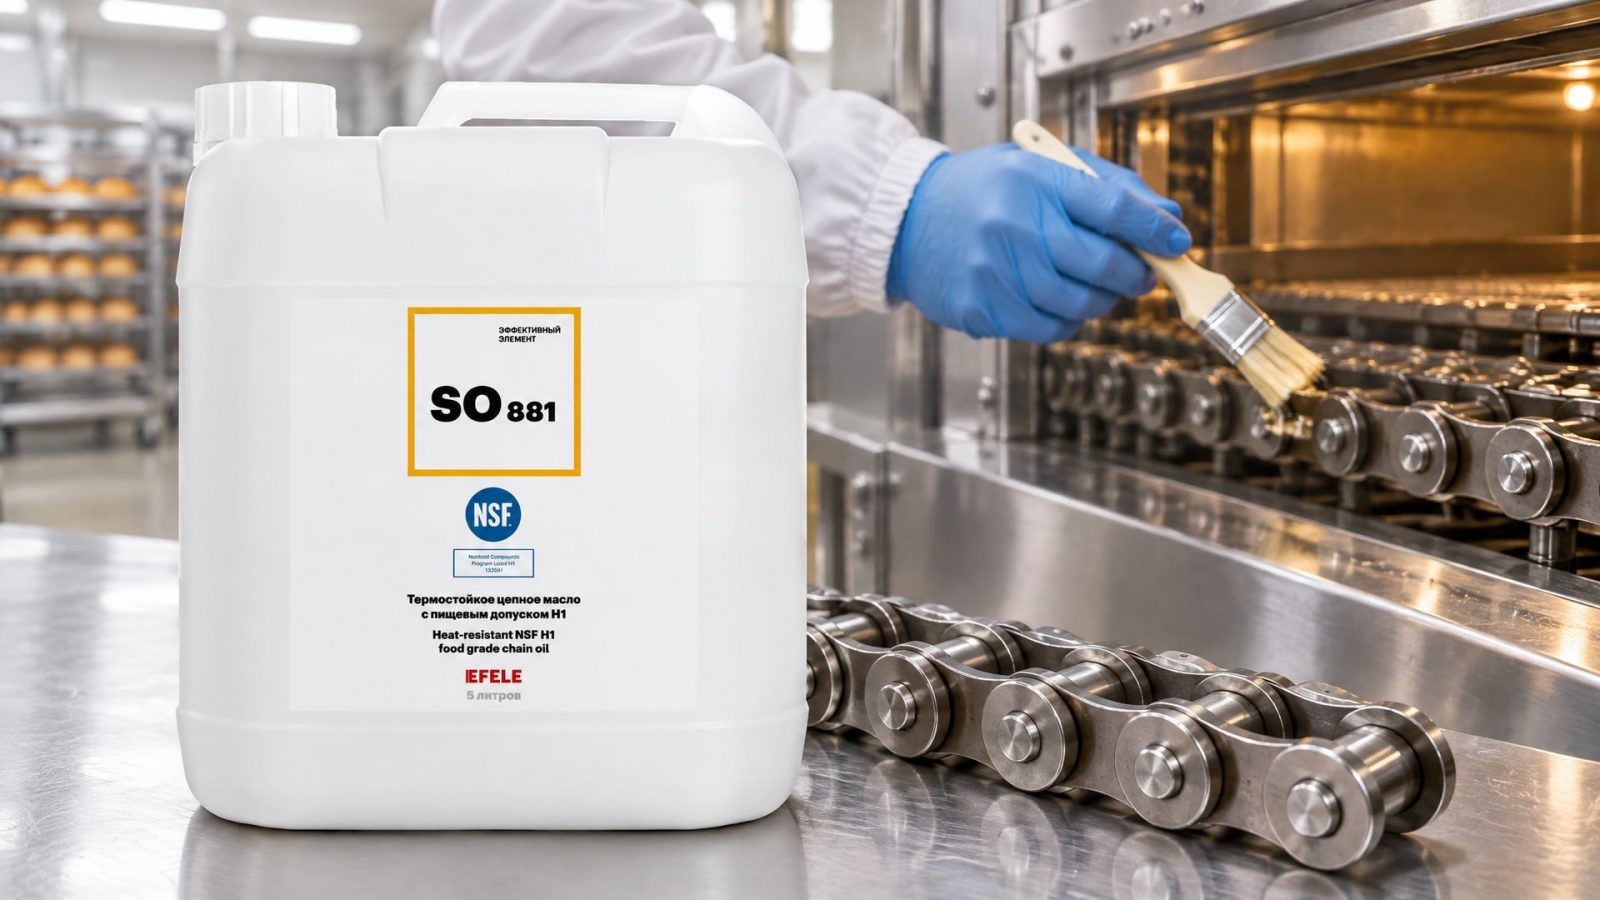
Цепи, валики, редукторы и подшипники в зоне выпечки работают при температурах 140–250 °C и выше. Для таких узлов универсальная консистентная смазка часто неэффективна: высокая вязкость приводит к лакообразованию, а обычные загустители теряют структуру.
Специализированные высокотемпературные H1-масла и смазки для цепей спроектированы иначе. Они имеют сниженную вязкость при +40 °C (часто ISO VG 100–220), но при +180–230 °C сохраняют прочную пленку благодаря полиэфирным основаниям и специальным загустителям. Такие масла лучше текут в цепи, распределяются между звеньями, и при испарении не оставляют твердого нагара, как обычная смазка.
На практике закупщики часто сталкиваются с дилеммой: цепное масло работает лучше, но его нужно пополнять чаще, иначе оно испаряется. Консистентная смазка держится дольше, но требует регулярной очистки от отложений. Для печей эксперты советуют гибридный подход: использовать специализированное высокотемпературное масло (а не универсальное консистентное) и соблюдать график пополнения - минимум раз в смену или в соответствии с рекомендациями производителя.
EFELE SO-881 - пример высокотемпературного цепного масла с допуском NSF H1, предназначенного для цепей, работающих при температурах до +230 °C на пищевых производствах. Его применяют на пищевых предприятиях и в ремонтных службах, где нужна надежность и предсказуемый расход при экстремальном нагреве.
Специальные свойства: совместимость, адгезия и защита от коррозии
При выборе высокотемпературной пищевой смазки часто упускают вопрос совместимости с предыдущей смазкой.
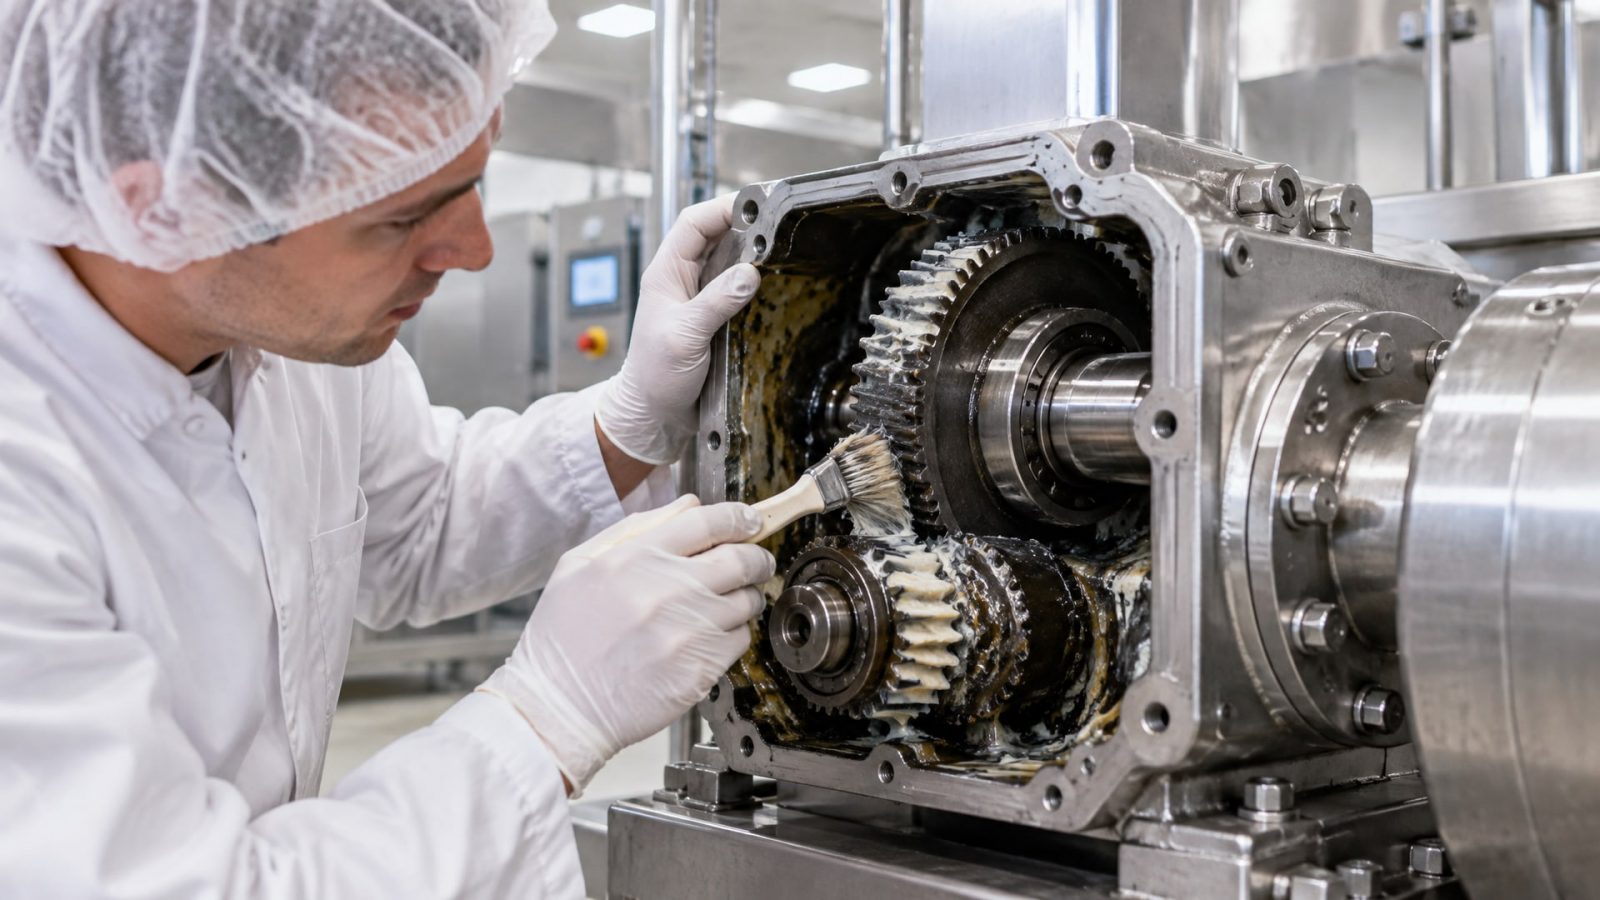
Если в редукторе печи долго работала обычная минеральная NLGI 2, а теперь хочешь перейти на PAO-основание NLGI 1, остатки старой смазки могут вступить в реакцию с новой и образовать осадок или пену. Это не драматично, но замедляет ввод новой смазки и требует более тщательной промывки.
Адгезия (способность смазки прилипать к поверхности и не стекать при вибрации и нагреве) - критична для печных цепей. Плохая адгезия означает, что смазка соскользнет с цепи и соберется в неправильном месте. Хорошая адгезия позволяет смазке оставаться на поверхности контакта длительное время, даже при вибрации и динамических нагрузках.
Для узлов в пищевом производстве, где возможен контакт с влагой, паром или санитарными средами (моющие и дезинфицирующие растворы), выбирай смазку с доказанной защитой от коррозии и ржавления. Это особенно важно для открытых механизмов и цепей, которые регулярно вымываются водой. Проверь в карточке тест на ржавление и окисленность (ASTM D665 или аналог): значение типа «Pass» или «No rust» подтверждает, что смазка защищает металл при влажности и воде.
Критерии выбора: порядок проверки при закупке
Когда перед закупщиком стоит задача подобрать пищевую смазку для печи или конвейера с температурами выше 150 °C, полезно следовать пошаговому чек-листу:
Шаг 1. Определи рабочую температуру и режим. Уточни у производителя оборудования или у инженера, какова средняя температура узла, пиковые значения, частота пиков и есть ли периоды охлаждения. Если информация неполная, промеры термопарой - быстрый способ уточнить.
Шаг 2. Проверь допуск NSF H1 и ISO 21469. Убедись, что в карточке продукта явно указаны оба допуска (или хотя бы H1 с высокой уверенностью). Номер регистрации NSF (если указан) позволит свериться с открытым реестром.
Шаг 3. Сопоставь температурный диапазон. Если смазка указана как «рабочий диапазон −20 до +260 °C», это не означает, что она одинаково хороша при обоих концах. Посмотри на рекомендацию производителя для твоего режима: печь при +200 °C - это в пределах диапазона, но нужны дополнительные тесты на окислительную стабильность и вязкость при этой температуре.
Шаг 4. Сравни вязкость и NLGI. Если ты переходишь с NLGI 2 на NLGI 1, уточни, совместимы ли они с узлом. Для цепей часто необходимо NLGI 1 или 0, а для редукторов - NLGI 2 с высокой термостойкостью.
Шаг 5. Проверь методы испытаний. В карточке должны быть результаты ASTM D92/D93 (температура вспышки), ASTM D445 (вязкость), ASTM D2265 (каплепадение), ASTM D2596 (четырехшариковый износ). Более высокие значения (вспышка выше +200 °C, каплепадение выше +170 °C) - признак хорошей термостойкости.
Шаг 6. Уточни совместимость и остатки. Если в узле уже была смазка, узнай ее марку и производителя. Свежую смазку вводи только после очистки узла специальным растворителем или промывкой, согласно регламенту производителя оборудования.
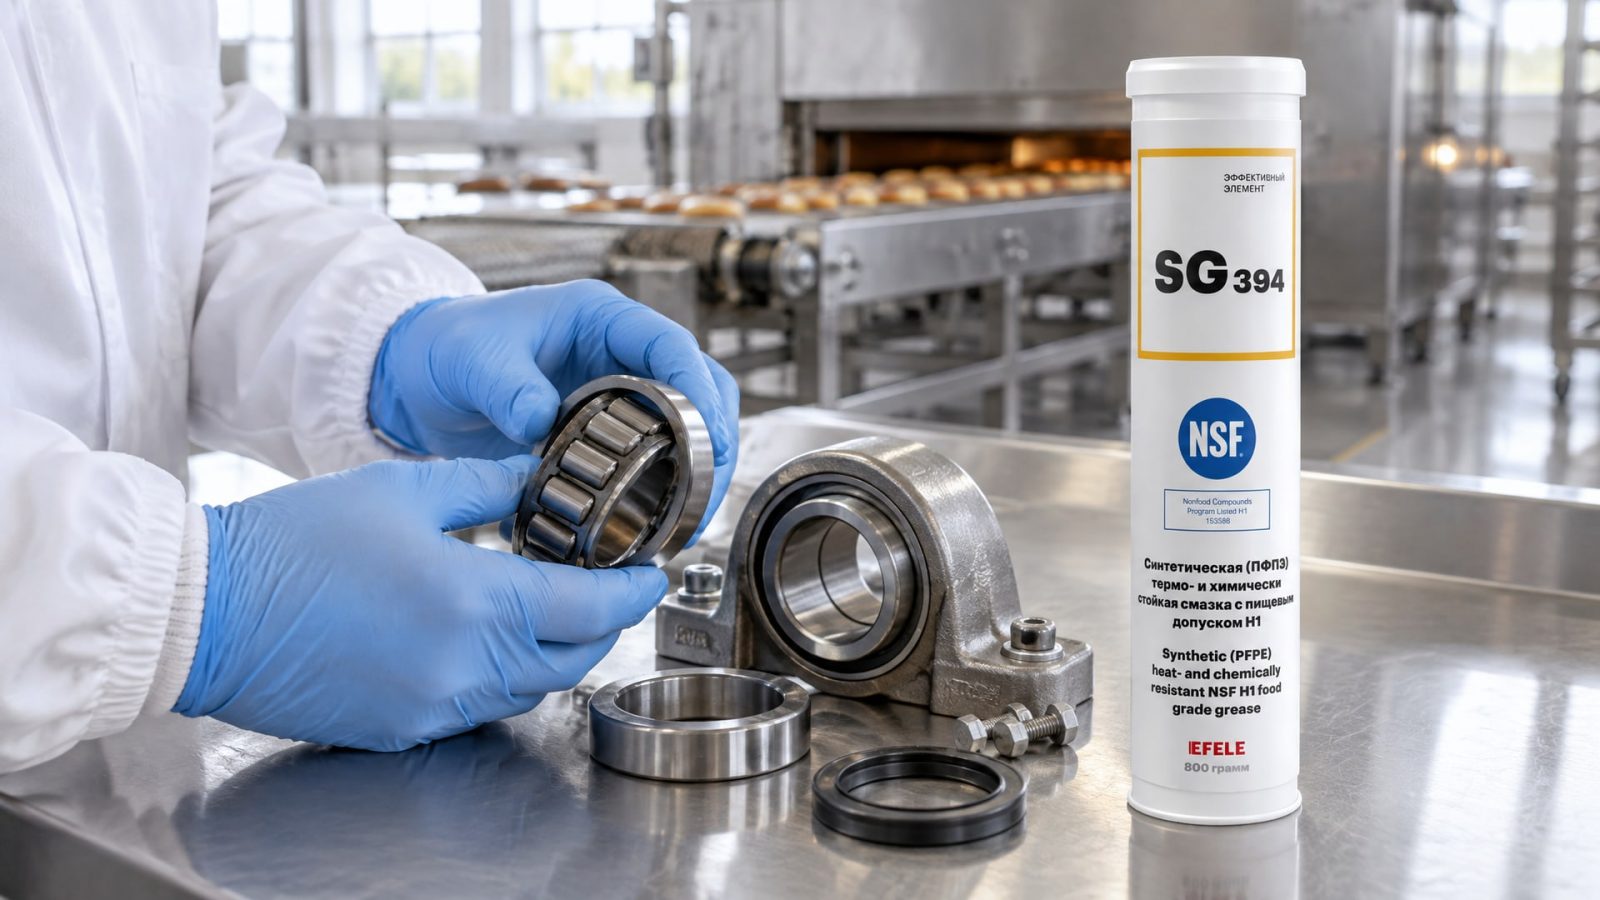
EFELE SG-394 - пример пластичной смазки, термо- и химстойкой, NSF H1, разработанной для подшипников и направляющих печей, запаечного и упаковочного оборудования. Закупщики часто выбирают ее благодаря предсказуемому поведению при температурах до +260 °C, совместимости с эластомерами и доступности техподдержки при подборе и применении.
Часто задаваемые вопросы
Почему смазка H1, но перестала работать при +180 °C?
H1 - допуск пищевой безопасности, а не гарантия термостойкости. Окисление и испарение зависят от базового масла, загустителя и условий (нагрузка, вентиляция, регулярность пополнения). Проверь в карточке температурный диапазон, окислительную стабильность (RPVOT) и вязкость при рабочей температуре. Возможно, нужна смазка с иным составом или загустителем.
Нужен ли ISO 21469, если уже есть H1?
H1 закрывает случайный контакт с пищей; ISO 21469 подтверждает гигиенический контроль производства и обращения смазкой. Для критичных участков пищевого производства (упаковка, близость к продукту) наличие ISO 21469 снижает риск нарушения комплаенса и упрощает аудит.
Можно ли переходить с NLGI 2 на NLGI 1 при высоких температурах?
Да, если узел спроектирован под текучую смазку. NLGI 1 лучше распределяется в цепях и подшипниках при нагреве и реже образует отложения. Но при переходе обязательно очисти узел от остатков старой смазки, иначе смешение двух консистенций приведет к пене и неправильной работе.
Как часто менять высокотемпературную смазку при +200 °C и выше?
Это зависит от типа узла, нагрузки и регулярности пополнения. Для цепей в печах эксперты рекомендуют пополнение минимум раз в смену и полную замену каждые 1–3 месяца (в зависимости от объема испарения). Для редукторов график замены может быть реже, но текущий контроль цвета и вязкости обязателен.
Есть ли разница между «пищевой смазкой» и «H1-смазкой»?
Не всегда. Смазка может быть пищевого применения (использоваться на производстве), но не иметь H1-регистрации, если контакт с продуктом исключен конструкцией. H1 - это формальный допуск, требующий регистрации в NSF и соответствия FDA 21 CFR 178.3570. Если вероятен случайный контакт, H1 обязателен.
Заключение
Выбор пищевой смазки для высокотемпературных применений - это не просто поиск продукта с маркировкой H1. Допуск H1 гарантирует только безопасность при случайном контакте с пищей; термостойкость, вязкость, адгезия и долговечность проверяются отдельно через температурный диапазон, результаты испытаний на окисление и прочность пленки. Для узлов печей, цепей и конвейеров, работающих выше 150–180 °C, необходимы специализированные H1-смазки с PAO или полиэфирными основаниями, калиевыми или алюминиевыми загустителями и доказанной окислительной стабильностью.
Начни с уточнения рабочей температуры и режима узла, затем проверь карточку продукта на соответствие ISO 21469, результаты тестов на вспышку, каплепадение и износ, и обязательно уточни совместимость с предыдущей смазкой перед вводом новой. Правильный выбор снизит риск отказа оборудования, упростит комплаенс с пищевым законодательством и предсказуемо сократит расходы на техническое обслуживание.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как снять анаэробный герметик с болтов, используя проверенные методы, которые не повредят резьбовые соединения.
Узнайте, как правильно выполнить утилизацию СОЖ, чтобы избежать крупных штрафов и проблем с законом.
Узнайте, как выбрать цепное масло пищевое для конвейеров, чтобы снизить износ оборудования и обеспечить безопасность продукции.