
Подготовка поверхности деталей с внутренними диаметрами: микропескоструй или химическая обработка
Для деталей с внутренними диаметрами выбор между микропескоструйной и химической подготовкой зависит от геометрии, требуемого профиля поверхности и допустимого воздействия на металл. Если важно получить шероховатость для адгезии покрытия, обычно рассматривают абразивную обработку. Если инструменту трудно добраться до полости или нельзя рисковать изменением геометрии, может подойти химический метод, но после него необходимо контролировать промывку и остатки реагентов.
Статья поможет инженерам, техническим специалистам и снабженцам оценить оба подхода для внутренних каналов и отверстий. Разберем, что учитывать при подготовке поверхности детали под покрытие, как выбирать метод для стали и сварных элементов, а также почему визуально чистая поверхность не всегда готова к нанесению защитного слоя.
Как выбрать подготовку поверхности деталей с внутренними диаметрами
Внутренний диаметр усложняет подготовку не сам по себе, а из-за ограниченного доступа.
В глухом отверстии, канале или глубокой полости сложнее равномерно обработать стенки, удалить загрязнения и проверить результат. Поэтому сначала нужно определить, какая именно зона должна быть подготовлена и какие требования к ней предъявляет последующее покрытие или соединение.
Для выбора метода важны три критерия:
Геометрия: доступен ли инструменту весь участок, включая глубину и переходы.
Требования к поверхности: нужна ли заданная шероховатость или достаточно очистки от загрязнений.
Допустимость воздействия: может ли обработка изменить размеры, форму или состояние поверхности внутреннего диаметра.
Абразивная обработка уместна, когда нужен контролируемый профиль поверхности и абразив можно направить на целевую зону. Для хорошей адгезии в техническом документе по подготовке металлов приведен ориентир шероховатости Rz 40-80 мкм. Это не универсальное требование для любой детали: профиль нужно сверять с требованиями конкретного покрытия и технологическим процессом.
Химическая подготовка может быть предпочтительнее, если абразивный инструмент не обеспечивает доступа или механическое воздействие создает риск повреждения геометрии. При этом химический способ не отменяет проверку чистоты. Нужно учитывать, как реагенты удаляются из внутренних полостей и можно ли качественно промыть деталь после обработки.
| Критерий | Микропескоструйная обработка | Химическая подготовка |
|---|---|---|
| Внутренние каналы и глухие отверстия | Требуется обеспечить доступ абразива и его удаление | Может охватить сложную геометрию, но нужна тщательная промывка |
| Формирование шероховатости | Позволяет работать над профилем поверхности | Не следует считать автоматической заменой заданной шероховатости |
| Риск для геометрии | Возможны изменение профиля и повреждение детали | Может быть ниже риск механического воздействия |
| Контроль после обработки | Проверяют состояние поверхности и отсутствие абразивного остатка | Контролируют промывку и остатки реагентов |
Практический вывод прост: метод определяет не название операции, а сочетание доступа, чистоты и результата, который требуется получить на конкретной детали.
Микропескоструйная обработка стали: когда важен профиль поверхности
Пескоструйная обработка стали помогает подготовить поверхность к нанесению защитного слоя, когда важно не только удалить загрязнения, но и получить профиль, подходящий для адгезии.
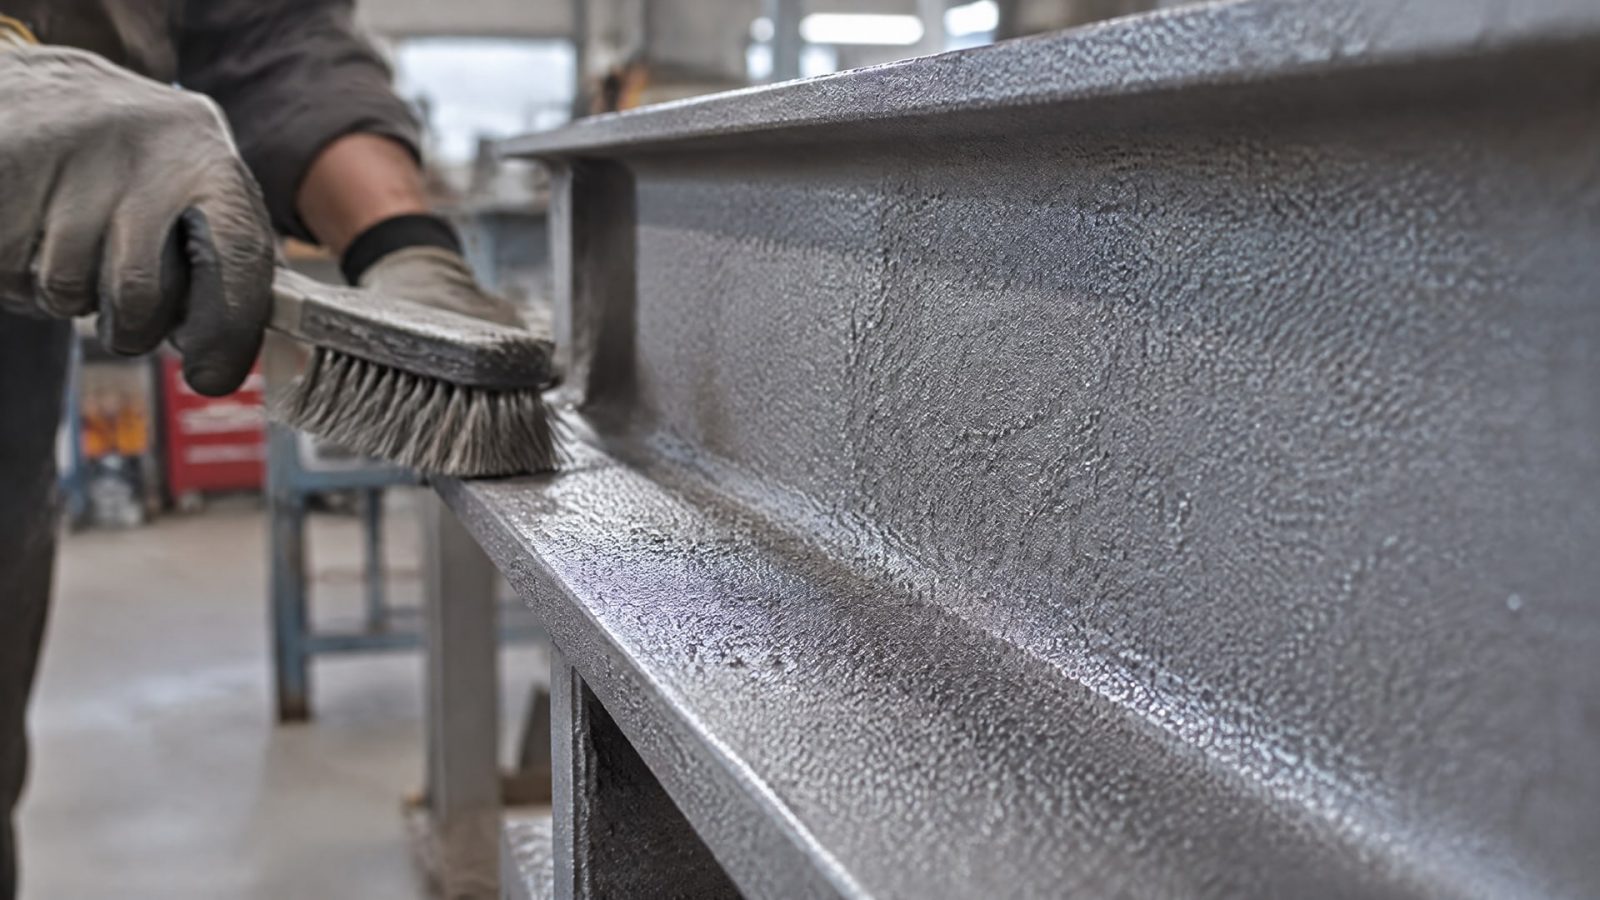
В рекомендациях по подготовке стали под покрытия в качестве базового ориентира для абразивной очистки при высокой долговечности приводится степень Sa 2½. Ее нельзя автоматически назначать каждой детали: требование зависит от системы покрытия и спецификации процесса.
Перед абразивной обработкой сталь нужно полностью очистить от масла и жира. Если оставить масляное загрязнение, абразивная операция не решит задачу чистоты. Кроме того, загрязнения могут повторно попасть на уже подготовленную поверхность. Поэтому участок обрабатывают с контролем чистоты до и после операции, а абразив и его остатки не должны оставаться в полости.
Для внутренних диаметров особенно важны направленность и локальность воздействия. Абразивная струя должна достигать обрабатываемой зоны, но не создавать нежелательных изменений формы. Риск выше у тонкостенных деталей и участков, где отклонение геометрии недопустимо. Локальная обработка также не гарантирует равномерный результат по всей длине канала: его нужно оценивать по фактической доступности и контролируемости процесса.
При выборе абразива учитывают, что более крупный и угловатый материал формирует более высокую шероховатость. Ориентир Rz 40-80 мкм помогает связать подготовку с требуемым профилем, но не заменяет требований к конкретному покрытию. Если нужная шероховатость не задана, ее нельзя выбирать только по принципу «чем больше, тем лучше».
Микропескоструй также не универсален для сварных элементов. Сначала удаляют шлак, брызги и грубые дефекты, затем решают, нужна ли дальнейшая обработка до степени P2 или P3. Чрезмерная шлифовка и абразивное воздействие могут повредить металл или зону термического влияния. Поэтому задача состоит не в максимальном снятии материала, а в достижении заданного состояния поверхности без ущерба детали.
Химическая подготовка внутренних поверхностей: ограничения и контроль
Химическая подготовка рассматривается, когда механический доступ ограничен или риск абразивного воздействия на геометрию слишком высок.
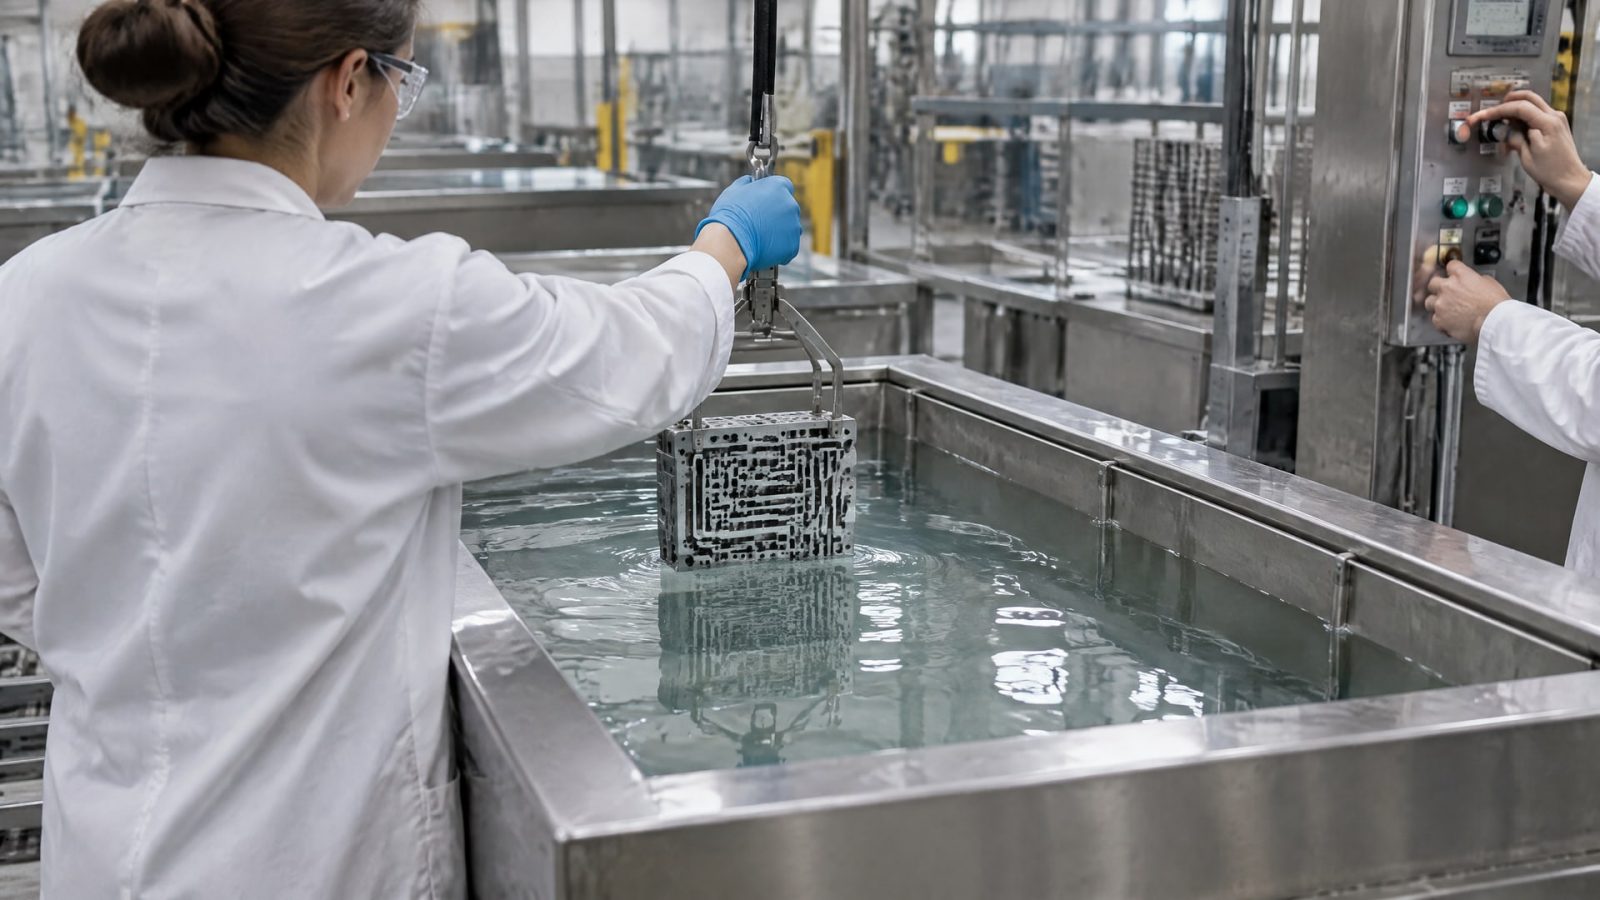
Для сложных каналов и внутренних полостей это может быть практичным решением, но сам факт контакта реагента с поверхностью еще не подтверждает готовность детали к покрытию. После обработки нужно убедиться, что состав удален и внутри не осталось реагентов.
Ключевое ограничение химического метода связано с промывкой. Внутренние диаметры, глухие отверстия и переходы могут затруднять удаление остатков. Если промыть поверхность недостаточно, результат подготовки будет непредсказуемым. Поэтому при выборе процесса заранее оценивают, можно ли обеспечить доступ моющей среды ко всем участкам и контролировать состояние детали после промывки.
Химический способ также не следует автоматически приравнивать к формированию нужного профиля поверхности. Если покрытию требуется заданная шероховатость, химическую обработку нельзя считать полноценной заменой абразивной только потому, что детали после нее выглядят чистыми. Требования к чистоте и профилю рассматривают отдельно и сверяют со спецификацией покрытия.
При подготовке под адгезивное соединение ASTM D2651 описывает как механические методы, включая абразивную обработку, шлифование и ручную зачистку, так и химическое травление для ряда составов. Это подтверждает, что универсального способа для всех металлов и задач нет. Метод выбирают по материалу, условиям обработки и требованиям к соединению.
Если речь идет о фосфатировании перед покрытием, его нужно рассматривать как часть конкретного технологического процесса, а не как универсальную замену очистке или абразивной подготовке. Доступные рекомендации не задают режим фосфатирования для внутренних диаметров. Поэтому последовательность операций, требования к промывке и критерии готовности определяют по технологической документации на покрытие и деталь.
Подготовка поверхностей деталей под сварку и перед окраской
Для сварных деталей подготовка начинается с удаления дефектов, загрязнений и остатков сварочного процесса.
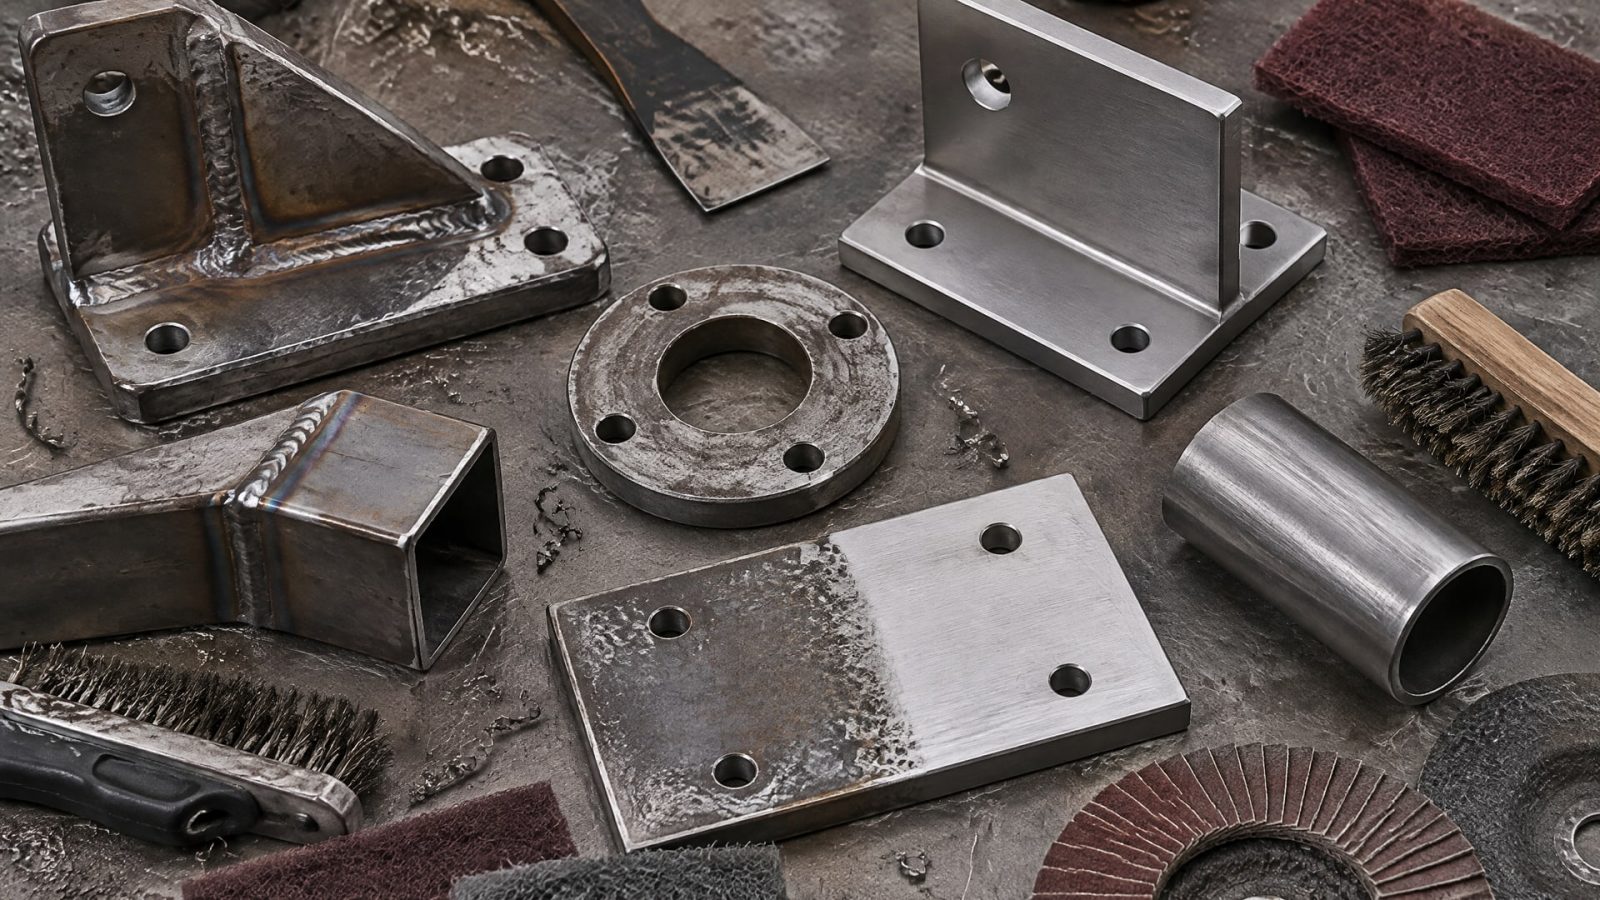
ISO 8501-3 задает визуальные степени подготовки P1, P2 и P3 для сварных швов, кромок и участков с дефектами на стальных поверхностях перед нанесением красок и родственных материалов. P1 соответствует минимальной подготовке, P2 - тщательной, при которой устраняют большинство видимых дефектов, P3 - очень тщательной подготовке с удалением значимых дефектов и получением более гладкой топографии.
К типовым дефектам, которые нужно устранить или ослабить, относятся брызги сварки, шлак, поры, подрезы, кратеры, острые кромки, заусенцы и следы окалины. Для сварных соединений важно не шлифовать все участки без разбора, а устранить именно те дефекты, которые влияют на качество поверхности и нанесение покрытия. Чрезмерная обработка может повредить металл или зону термического влияния.
Практическая последовательность подготовки выглядит так:
Осмотреть шов, кромки и прилегающие участки, определить видимые дефекты.
Удалить шлак, брызги и загрязнения, устранить острые кромки и заусенцы.
Оценить, достаточно ли достигнутой степени подготовки или требуется абразивная обработка до P2 или P3.
Перед нанесением покрытия проверить чистоту поверхности и соответствие требованиям технологической документации.
Инструкция по подготовке поверхностей деталей к сварке должна учитывать, идет ли речь о подготовке к выполнению шва или об обработке сварной детали перед окраской. Это разные задачи. В первом случае важны требования технологии сварки, а во втором - состояние шва, кромок и поверхности перед защитным покрытием.
Подготовка поверхности детали и заготовки к разметке также не равна подготовке под покрытие или сварку. Для разметки важна видимость и пригодность поверхности для нанесения отметок, тогда как для покрытия имеют значение чистота и требуемый профиль. Объединять эти операции в одну инструкцию без разграничения целей не стоит.
Контроль адгезии покрытия к стали и последовательность операций
Адгезия покрытия к стали зависит не только от того, применили ли абразивный или химический метод.
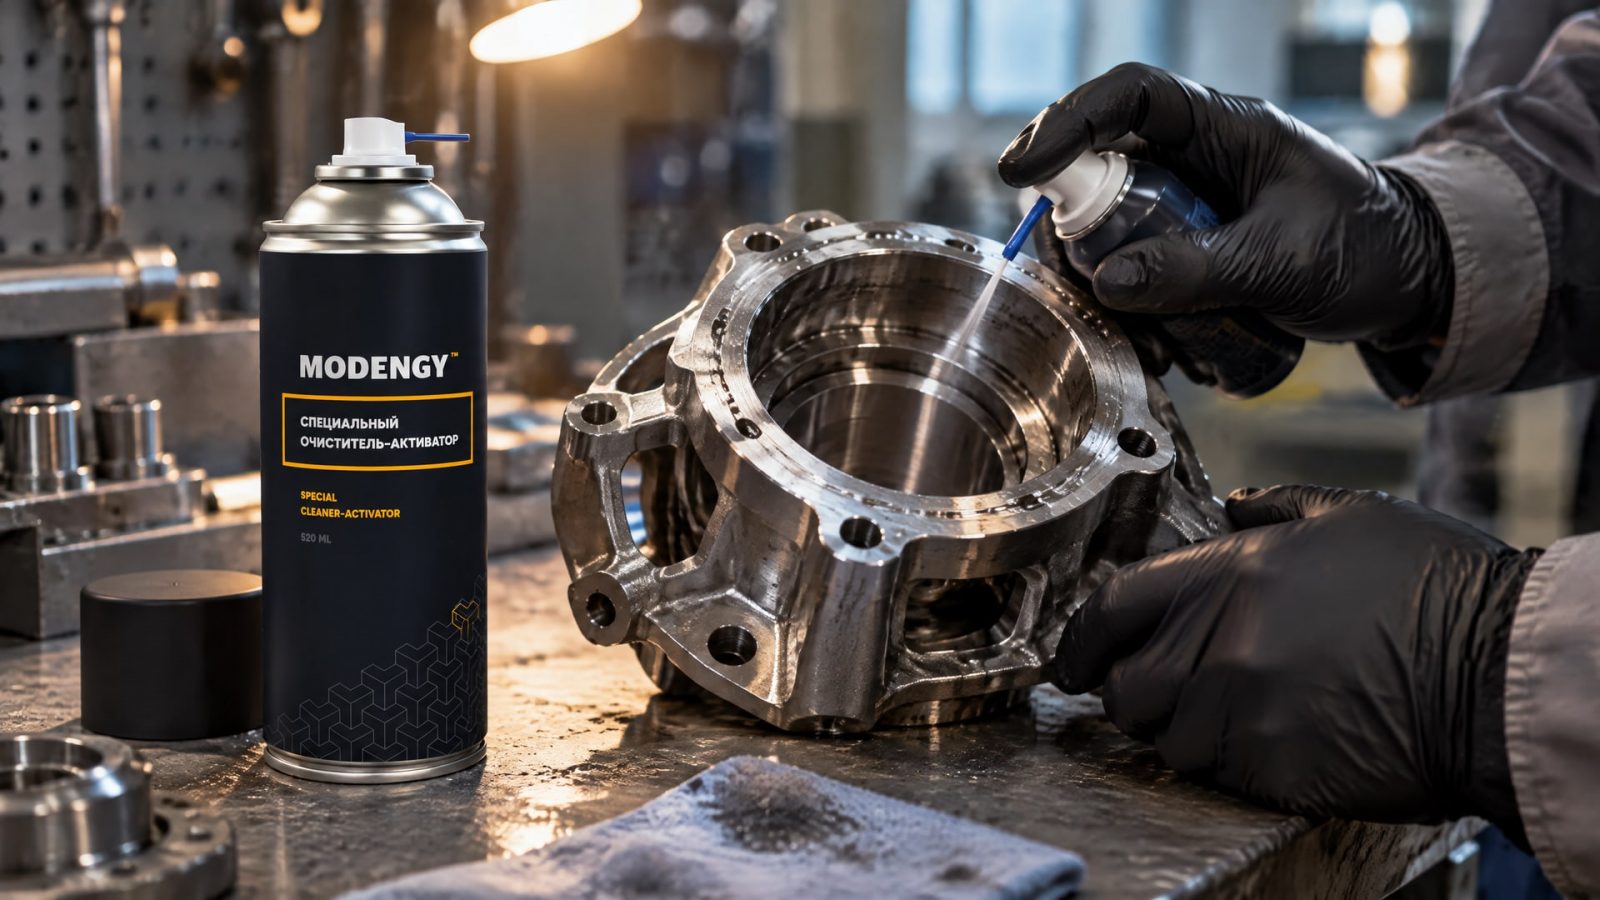
Важны исходная чистота, удаление масел и жиров до обработки, отсутствие остатков после нее и соответствие профиля требованиям покрытия. Поэтому подготовку поверхности детали оценивают как последовательность операций, а не как одну очистку.
Для защитных покрытий по стали в документах по коррозионной защите указывается необходимость предварительной подготовки поверхности. Если требуется высокая долговечность, в качестве базового ориентира для абразивной очистки приводится Sa 2½. Для сварных элементов отдельно применяют степени подготовки ISO 8501-3 - P1, P2 и P3. Эти обозначения относятся к разным аспектам подготовки, поэтому их не следует смешивать: степень подготовки сварных участков не заменяет требования к очистке стали под покрытие.
Когда на подготовленную поверхность наносят антифрикционное покрытие, недостаточная очистка может помешать получить требуемую адгезию. Для покрытий MODENGY важна тщательная подготовка поверхности. На этапе финишной очистки в такой технологической цепочке используют MODENGY Очиститель-активатор: его назначение - окончательная очистка и подготовка поверхности перед покрытием.
Совет инженера
Сценарий: деталь прошла основную подготовку, но перед нанесением антифрикционного покрытия необходимо выполнить финишную очистку. Что сделали: проверили, что выбранный метод обеспечил доступ ко всем нужным участкам, удалили остатки предыдущих операций и применили MODENGY Очиститель-активатор для завершающей подготовки. Итог: поверхность подготовлена к нанесению покрытия по выбранной технологии; соответствие требованиям подтверждают установленным для процесса контролем.
Если после основной обработки остаются сомнения в чистоте внутреннего диаметра, сначала решают вопрос контроля и удаления остатков, а не переходят сразу к нанесению покрытия. При абразивном методе проверяют наличие абразива, при химическом - качество промывки и остатки реагентов. Такой порядок снижает риск того, что дефект подготовки обнаружится уже после нанесения защитного слоя.
Часто задаваемые вопросы
Что выбрать для обработки внутренних диаметров: микропескоструй или химическую подготовку?
Микропескоструй выбирают, когда абразив можно направить на нужную поверхность и требуется контролируемый профиль. Химический метод рассматривают при сложном доступе или риске механического изменения геометрии. В обоих случаях оценивают чистоту после обработки: для абразива важны остатки материала, для химии - промывка и остаточные реагенты.
Можно ли ограничиться обезжириванием перед покрытием стали?
Для ответственных покрытий одного обезжиривания может быть недостаточно. Требования к подготовке могут включать удаление окалины и дефектов, абразивную или химико-механическую обработку и получение заданного профиля. Метод и степень подготовки определяют по требованиям конкретного покрытия, а не только по внешнему виду очищенной детали.
Как выполняют подготовку поверхностей деталей под сварку?
Сначала определяют, идет ли речь о поверхности перед выполнением сварки или о сварном изделии перед окраской. При подготовке шва к нанесению покрытия удаляют шлак, брызги, загрязнения и грубые дефекты. Для оценки сварных швов, кромок и участков с дефектами применяют степени P1, P2 и P3 по ISO 8501-3.
Обязательно ли применять абразивную обработку, если деталь выглядит чистой?
Нет. Визуально чистая поверхность не подтверждает, что с нее удалены масло и жир, устранены дефекты и получен нужный профиль. Необходимость абразивной обработки зависит от требований покрытия и состояния стали. Если задана шероховатость, ее оценивают отдельно, а не определяют по внешнему виду детали.
Заключение
Для подготовки поверхности деталей с внутренними диаметрами микропескоструй выбирают, когда можно контролировать доступ абразива, профиль и сохранность геометрии. Химическая обработка уместна при сложном доступе или ограничениях на механическое воздействие, но требует надежной промывки и контроля остатков. В обоих случаях важны исходная чистота и соответствие поверхности требованиям покрытия.
Следующий шаг - зафиксировать требования к внутреннему диаметру, покрытию и допустимому воздействию на металл, а затем сопоставить их с доступностью детали для обработки и контроля. Для сварных участков отдельно задают степень подготовки по ISO 8501-3, для защитного покрытия сверяют чистоту и профиль со спецификацией процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как подготовка поверхности фосфатированием влияет на совместимость с покрытиями MODENGY и повышает адгезию.
Защита внутренних диаметров: узнайте, как правильно подготовить поверхность для нанесения твердосмазочного покрытия.
Подбираем пищевую смазку: разбираем маркировку H1, класс NLGI, водостойкость и совместимость с материалами оборудования для защиты от коррозии.