
Смазка подшипников конвейера на пищевом производстве: выбор и обслуживание
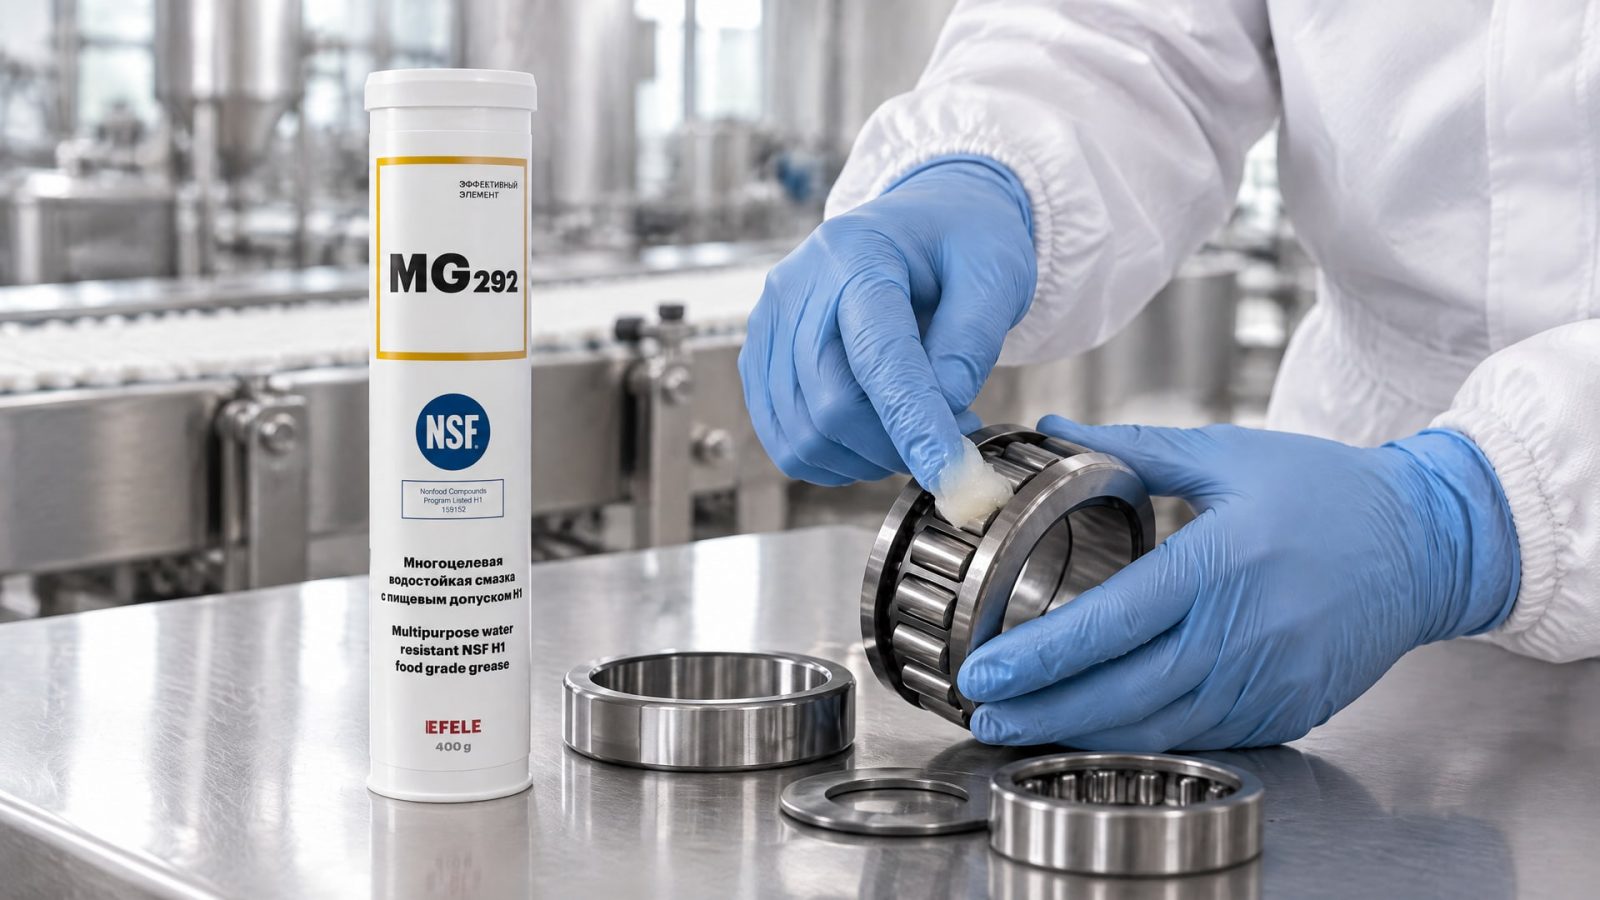
Смазку подшипников конвейера на пищевом производстве выбирают по двум группам требований: пищевому допуску и условиям работы узла. Если возможен случайный контакт смазки с продуктом, нужен класс NSF H1. Дополнительно оценивают нагрузку, скорость, температуру, воздействие воды, пара и моющих растворов. Одного обозначения «пищевая» для выбора недостаточно.
Статья поможет инженерам, техническим специалистам и закупщикам разобраться, как подобрать смазку для сухих и моечных зон, когда допустима повторная смазка и как снизить риск перегрева и загрязнения линии. Отдельно рассмотрим совместимость с заводской смазкой и подшипники на газовых затворах конвейера.
Как выбрать смазку подшипников конвейера
Сначала определяют, может ли смазка случайно попасть на продукт или поверхности, контактирующие с ним.
В таком случае подбирают материал с допуском NSF H1. Этот класс не разрешает наносить смазку на пищу: он относится только к возможности случайного контакта. NSF H2, напротив, предназначен для зон, где контакт смазки с пищей запрещен. Категории 3H и H3 также нельзя смешивать: 3H относится к разделительным агентам для прямого контакта, а H1 - к смазкам для случайного контакта.
Для пищевых смазочных материалов важен и ISO 21469. Стандарт устанавливает гигиенические требования к смазочным материалам и их производству. При этом допуск не заменяет проверки эксплуатационных характеристик: смазка должна соответствовать нагрузке, скорости и температуре подшипника, а также условиям мойки и увлажнения.
Перед закупкой полезно собрать параметры конкретной точки смазывания. Нужно выяснить, открыт ли узел для воды и пара, как часто оборудование моют, насколько подшипник нагревается в работе и предусмотрена ли подача новой смазки. Для быстроходных узлов и для участков с химической мойкой могут потребоваться разные решения. Универсальная маркировка не подтверждает пригодность смазки для любого режима.
Когда выбирать
Если возможен случайный контакт с пищей, проверяют наличие NSF H1.
Если подшипник находится в зоне мойки, учитывают воздействие воды, пара и моющих растворов.
Если важна водостойкость при наличии пищевого допуска, EFELE MG-292 обозначена как водостойкая смазка NSF H1. Ее рассматривают в рамках этих критериев, а пригодность для конкретного подшипника проверяют по его режиму и требованиям производителя.
Если узел быстроходный или нагруженный, отдельно проверяют соответствие смазки скорости и нагрузке.
Смазка для подшипников мойки: вода, пар и моющие растворы
На моечном участке подшипник испытывает воздействие воды, пара и моющих средств.
Эти факторы влияют на выбор смазки наряду с нагрузкой, скоростью и температурой. Поэтому для зоны мойки нельзя выбирать материал только по обозначению NLGI: класс консистенции характеризует густоту пластичной смазки, но сам по себе не подтверждает водостойкость или пригодность для санитарной зоны.
Перед подбором уточняют, как устроен подшипниковый узел и насколько он открыт для воды. Также выясняют, какой тип заводской смазки использовался ранее и допускает ли конструкция повторную подачу. Если новая смазка несовместима с остатками прежней, простое добавление поверх старой может привести к проблемам в работе. Без сведений о заводском материале безопаснее свериться с документацией изготовителя подшипника или оборудования.
Важно не компенсировать воздействие мойки чрезмерным количеством смазки. Избыток может повысить нагрев и увеличить риск попадания смазочного материала на поверхности оборудования. В пищевой зоне ориентируются на минимальное количество, достаточное для технического эффекта. H1 не отменяет этого требования и не делает допустимым избыточное нанесение.
Для узла, которому требуется регулярная подача смазки, можно рассмотреть автоматическую систему смазывания. Она помогает поддерживать подачу в труднодоступной точке и уменьшить объем ручного обслуживания. Однако сначала проверяют, предусмотрена ли повторная смазка конструкцией подшипника и подходит ли выбранная система для конкретной точки. Если подшипник заполнен твердым смазочным материалом или закрыт пробкой, пересмазывать его не следует.
Как смазывать подшипник и не допустить избытка
Перед обслуживанием проверяют конструкцию подшипника.
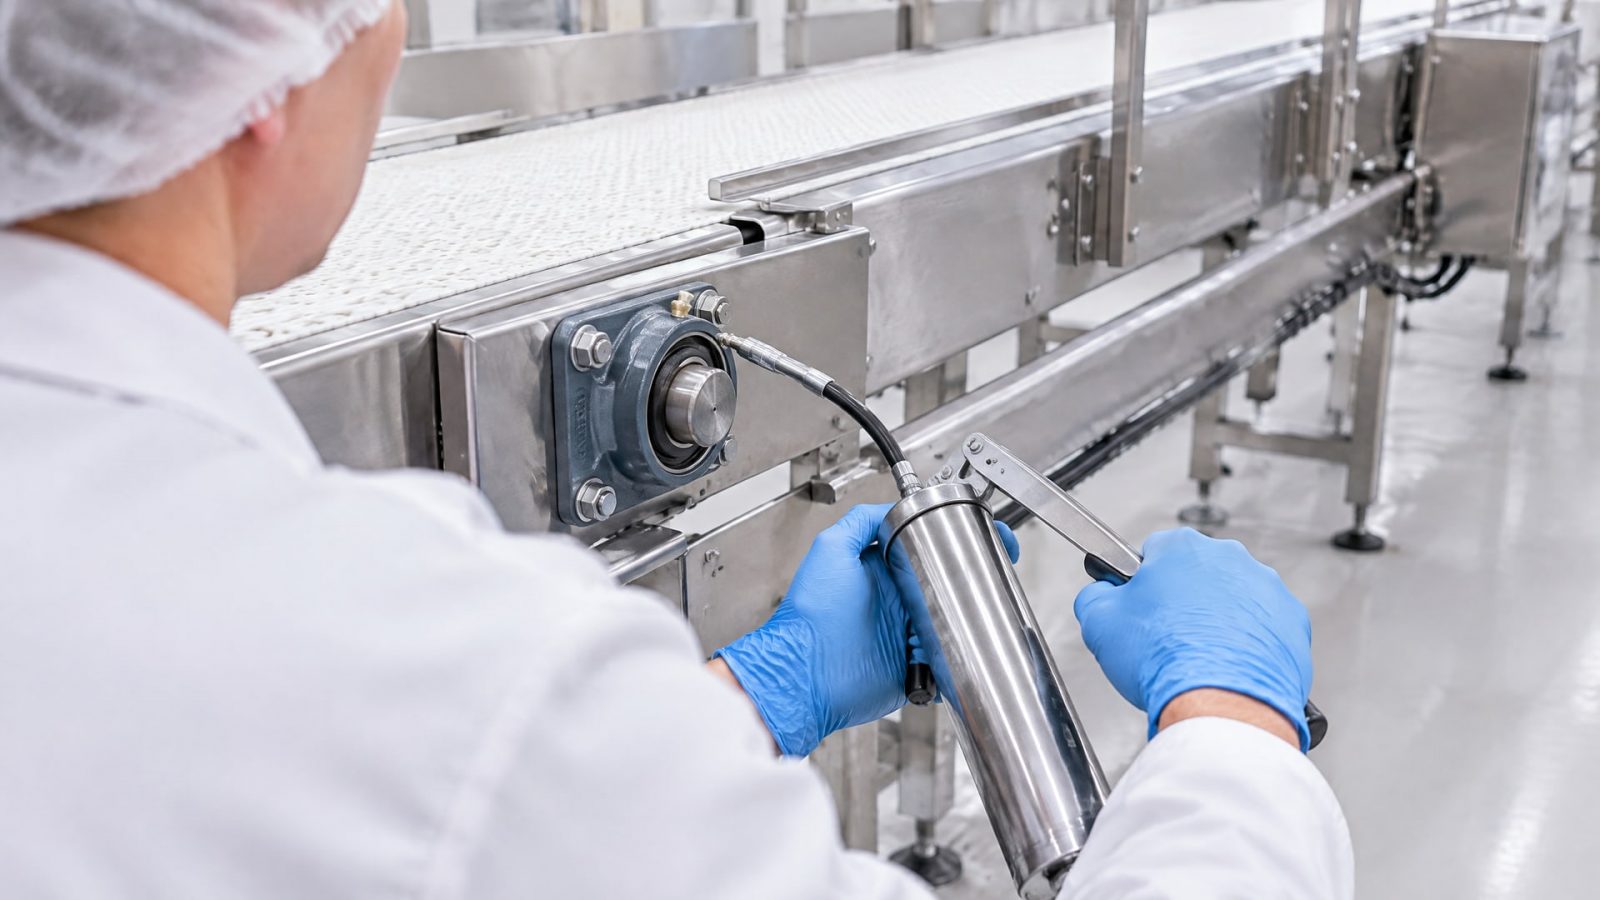
Не все исполнения рассчитаны на повторную смазку: если узел оснащен твердым смазочным материалом или закрыт пробкой, подавать в него дополнительную смазку не нужно. Для обслуживаемого подшипника уточняют тип заводской смазки и ее совместимость с новой. Это особенно важно, если материал ранее меняли или сведения о нем отсутствуют.
Если повторная смазка допустима, количество ограничивают минимумом, достаточным для работы узла. Избыток не повышает надежность автоматически: он может способствовать нагреву и загрязнению оборудования. Для пищевой линии это также означает больший риск нежелательного попадания смазки на продукт или контактные поверхности. Допуск NSF H1 не отменяет необходимости аккуратного дозирования.
После обслуживания наблюдают за работой конвейера и состоянием подшипника. Изменение температуры, шум или следы утечки требуют проверки причины, а не немедленного добавления новой порции. При оценке учитывают режим оборудования, условия мойки и рекомендации изготовителя узла. Универсальный интервал обслуживания без этих данных назначать нельзя.
Если подшипник расположен в труднодоступном месте, автоматическая подача может упростить обслуживание. Но она не подходит безусловно для каждого узла: сначала проверяют, допускает ли конструкция повторную смазку и можно ли обеспечить требуемую подачу. В пищевой зоне также оценивают, как размещение системы повлияет на риск утечки и загрязнения.
Как учитывать скорость, нагрузку и ресурс подшипников
Пищевой допуск отвечает на вопрос о допустимости случайного контакта, но не описывает все рабочие свойства смазки.
Для подшипника важны скорость, нагрузка и температура, а для участка мойки - также вода, пар и моющие растворы. Поэтому смазка с NSF H1 может быть неподходящей для конкретного узла, если ее характеристики не соответствуют его режиму.
Для быстроходных подшипников пищевого оборудования встречаются смазки на полимочевинном загустителе. Такие решения применяют, в частности, в электродвигателях и вентиляторах. Этот факт не означает, что полимочевинная смазка подойдет любому конвейерному подшипнику: выбор зависит от параметров узла и требований его изготовителя. Если тип загустителя указан в документации, его учитывают при проверке совместимости.
Ресурс подшипников в пищевой зоне зависит не только от маркировки смазки. На него влияют условия работы, воздействие воды и пара, химическая мойка, корректность дозирования и возможность загрязнения. Если подшипник работает нестабильно, сначала сопоставляют фактические условия с требованиями к узлу и смазке. Простое увеличение объема смазки не заменяет диагностику.
Для снижения ручного обслуживания в труднодоступных точках рассматривают автоматические системы подачи. Альтернативой для отдельных задач могут быть подшипники с предварительной заправкой H1-смазкой. Такие решения способны сократить необходимость обслуживания, но не отменяют контроля состояния узла и проверки требований к эксплуатации. Выбор делают по документации оборудования и конкретным условиям участка.
Смазка подшипников на газовых затворах конвейера
Подшипники на газовых затворах конвейера требуют того же последовательного подбора, что и другие узлы линии: сначала уточняют вероятность случайного контакта с пищей, затем оценивают нагрузку, скорость, температуру и условия мойки.
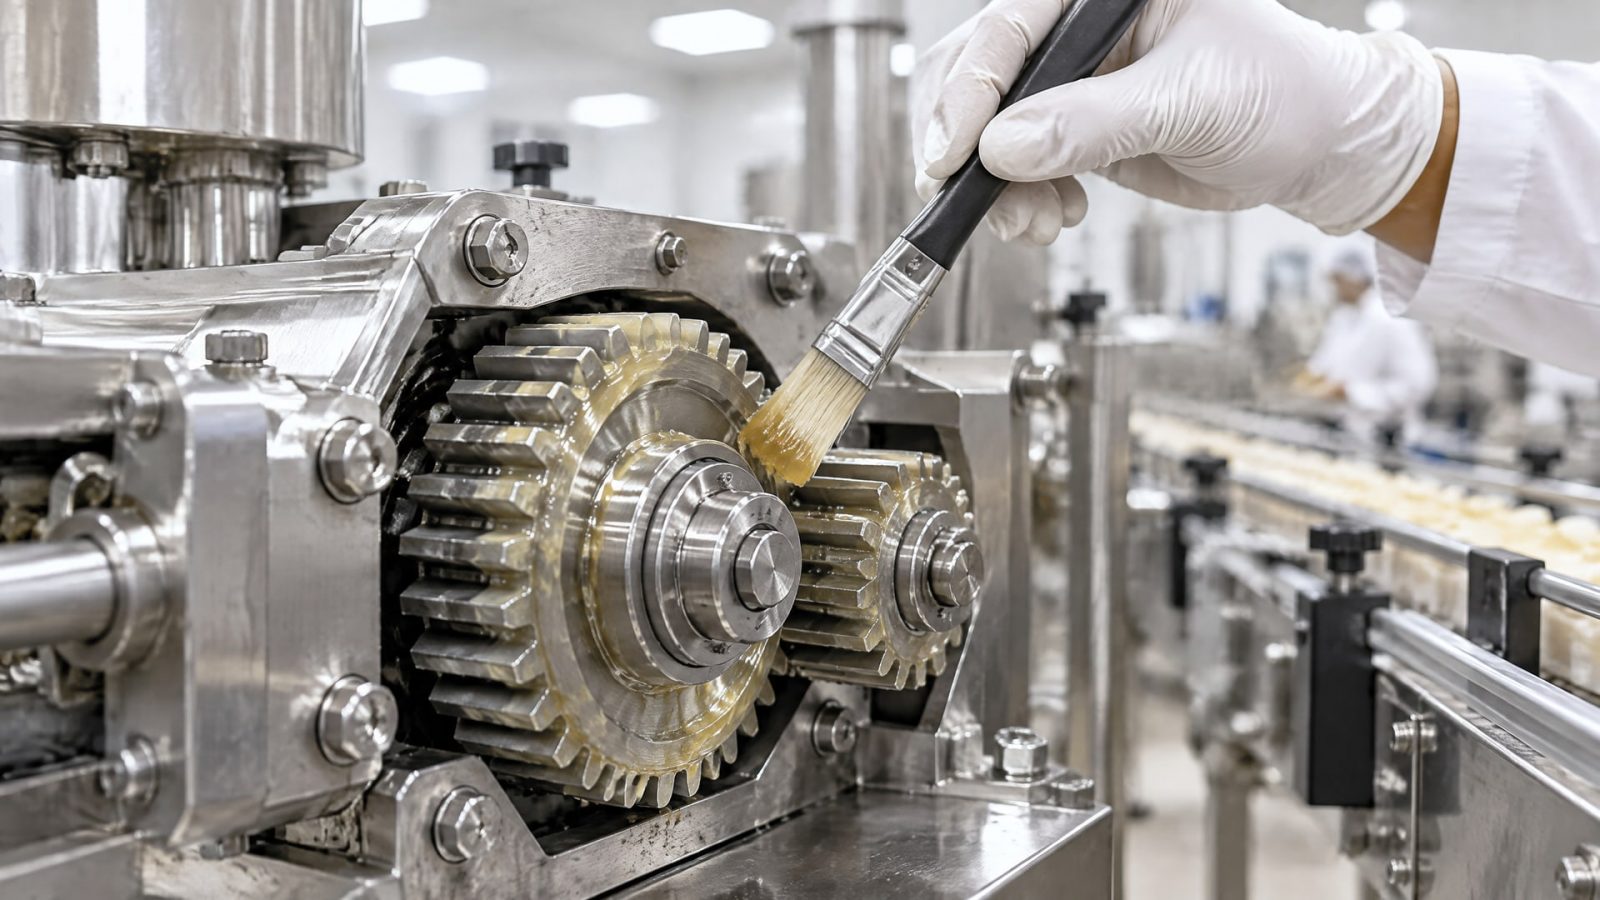
Само название узла не определяет отдельный класс NSF или тип смазки. Эти параметры зависят от конструкции и места установки.
Если возможен случайный контакт смазки с продуктом, проверяют наличие NSF H1. Если контакт исключен, требования к допуску определяют по санитарному зонированию участка и документации предприятия. При этом H2 нельзя рассматривать как более строгий вариант H1: смазки H2 предназначены для зон без контакта с пищей. Для пищевого оборудования рядом с продуктом важно не подменять проверку конкретного допуска общим обозначением «пищевая смазка».
До обслуживания выясняют, можно ли повторно смазывать установленный подшипник. Если он закрыт пробкой или содержит твердый смазочный материал, пересмазка не предусмотрена. В обслуживаемом узле проверяют тип заводской смазки и совместимость с новой. Если данных нет, следует обратиться к документации подшипника или конвейера, а не смешивать материалы наугад.
Для труднодоступного узла можно оценить применимость автоматической системы подачи. Перед установкой проверяют, допускает ли подшипник повторную смазку и можно ли контролировать подачу без риска избытка. В любом случае осмотр и обслуживание планируют с учетом санитарного режима и рекомендаций изготовителя оборудования. Отдельный срок замены или дозу смазки без этих данных назначать нельзя.
Часто задаваемые вопросы
Какая смазка нужна для подшипника конвейера рядом с пищей?
Если возможен случайный контакт смазки с продуктом, выбирают смазку с допуском NSF H1. Затем проверяют соответствие нагрузке, скорости, температуре и условиям мойки. H1 не разрешает прямое нанесение на пищу и не заменяет проверку характеристик для конкретного подшипника.
Чем смазывать подшипники конвейера в зоне мойки?
Учитывают воздействие воды, пара и моющих растворов, а также рабочую нагрузку, скорость и температуру. Если возможен случайный контакт с пищей, требуется NSF H1. Перед повторной смазкой проверяют, допускает ли ее конструкция подшипника, и сверяются с типом заводской смазки.
Какую смазку выбрать для подшипников на газовых затворах конвейера?
Отдельный тип смазки только по названию узла определить нельзя. Проверяют вероятность контакта с пищей, режим работы и условия мойки, затем сверяются с документацией изготовителя подшипника или конвейера. Если узел закрыт пробкой или содержит твердый смазочный материал, повторно смазывать его не следует.
Заключение
Смазку подшипников конвейера выбирают по пищевому допуску и рабочему режиму узла. NSF H1 нужен при возможном случайном контакте с пищей, а водостойкость, температурную пригодность, совместимость и допустимость повторной смазки проверяют отдельно. Избыток смазки не повышает надежность и может усилить нагрев и риск загрязнения.
Следующий шаг - составить перечень подшипников по участкам линии и для каждого уточнить условия мойки, наличие заводской смазки и возможность повторной подачи. После этого сверить выбранный материал с документацией оборудования и требованиями к пищевой зоне.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какой герметик для пластика подходит для резьбовых соединений и почему анаэробные составы не всегда применимы.
Узнайте, как смазки H1 снижают риск загрязнения продукции на пищевых производствах и как их правильно выбирать.
Запах СОЖ: что делать, если появился неприятный запах? Узнайте, как оценить состояние эмульсии и устранить проблему без полной замены.