
Смазка шпинделя станка с ЧПУ: выбор материала и обслуживание подшипников
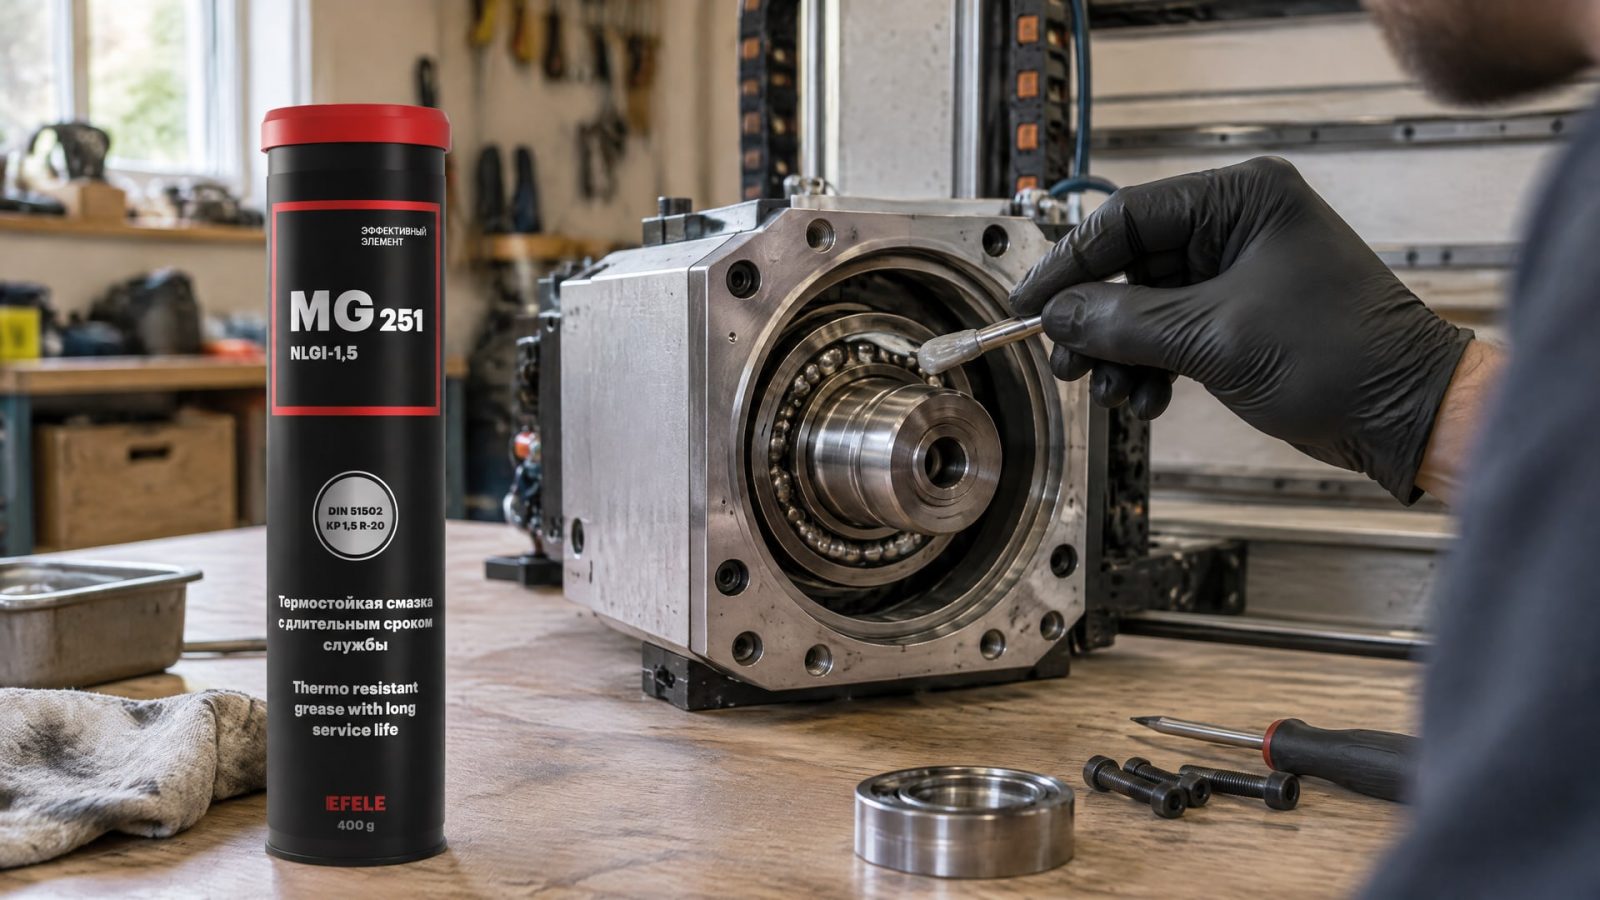
Долгая работа шпинделя зависит не от количества смазки, а от ее соответствия конструкции подшипников, скорости вращения, нагрузке и системе подачи. Для смазки шпинделя станка нужно сверяться с документацией изготовителя, соблюдать заданный объем и интервалы, а также регулярно контролировать шум, температуру, вибрацию и биение.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые отвечают за обслуживание подшипников шпинделя. Разберем, как выбирать смазочный материал, чем отличаются системы с пластичной смазкой и oil-air, как организовать проверки и что учитывать для токарных и горизонтально-расточных станков.
Как выбрать смазку для шпинделя станка
Выбор начинают с руководства изготовителя станка или шпиндельного узла.
Универсального состава и интервала для всех шпинделей нет: учитывают тип подшипника, скорость вращения, нагрузку, температуру и схему смазывания. Важно также проверить совместимость материала с уже применяемой смазкой. Замена без такой проверки может привести к проблемам в узле.
Для пластичных смазок консистенцию обозначают классом NLGI. Это характеристика консистенции, а не показатель липкости или пригодности для конкретных оборотов. В профильных материалах NLGI Grade 2 назван распространенным классом, а NLGI Grade 3 упоминается как вариант, который нередко рассматривают для очень высокоскоростных подшипников. Это не отменяет проверки требований изготовителя. Консистенцию смазок оценивают по ASTM D217, а шкала NLGI охватывает классы от 000 до 6.
Для высокоскоростных шпинделей с масляной смазкой в материалах по теме часто приводится вязкость ISO VG 100. ISO VG 220 относят к более общим областям применения. Эти значения не служат готовой рекомендацией для любого станка: подбор должен соответствовать спецификации конкретного узла. Нельзя выбирать масло только по тому, что оно уже используется в другом механизме на предприятии.
Смазка подшипников шпинделя ЧПУ: что проверить перед выбором
Перед закупкой сверьте характеристики в документации и карточке товара. Если информации недостаточно, запросите подтверждение совместимости с конструкцией шпинделя и его режимом работы. Закупщику стоит зафиксировать выбранный материал и требования к подаче, чтобы при повторном заказе не подменить его составом с другими характеристиками.
В высокоскоростных узлах рассматривают специализированные шпиндельные смазки. В такой задаче EFELE MG-251, термостойкая смазка на полимочевинной основе с противозадирными свойствами, может быть кандидатом для подбора. Решение принимают после сверки требований шпинделя, режима и интервала обслуживания.
Совет инженера
Сценарий: шпиндель работает на высокой скорости, а действующая смазка не подтверждена документацией для такого режима.
Что делают: уточняют требования изготовителя и сопоставляют их с характеристиками смазки, включая тип загустителя и рабочие условия.
Итог: материал выбирают по спецификации узла, а не только по названию станка или классу NLGI.
Система подачи: пластичная смазка или oil-air
Способ смазывания задает конструкция шпинделя.
Если узел рассчитан на пластичную смазку, нельзя самостоятельно переводить его на масло или менять порядок обслуживания. Аналогично, система oil-air требует стабильной подачи масла и воздуха: ее нельзя обслуживать как подшипник, который смазывают вручную.
Для высокоскоростных шпинделей применяют разные схемы, в том числе масляный туман и oil-air. Для oil-air в материалах по обслуживанию указан типичный расход 0,5-2 мл/ч. Это ориентир для понимания малых объемов подачи, но не настройка для любого оборудования. Фактический расход задают по документации системы.
При обслуживании масляной подачи проверяют не только наличие масла. Важны расход, целостность линий и фитингов, давление и чистота воздуха, точка росы и состояние фильтрации. В масляных системах также контролируют уровень. Если подача нарушена, увеличивать расход без диагностики не следует: сначала нужно найти причину и сверить параметры с требованиями изготовителя.
| Система смазывания | Что контролировать | На что ориентироваться |
|---|---|---|
| Пластичная смазка | Тип материала, совместимость, объем и интервал пополнения | Документация шпинделя |
| Oil-air | Расход, воздушные линии, давление, фильтрацию и чистоту воздуха | Настройки и руководство системы |
| Масляная подача | Уровень масла, линии и фитинги | Регламент изготовителя |
Регламент смазки шпинделя зависит от режима
Интервал нельзя задавать только календарем. На него влияют часы работы, скорость, нагрузка и температура. Если станок работает в пыли, под воздействием СОЖ или в другой тяжелой среде, интервалы обслуживания сокращают. В одном из практических руководств для неблагоприятных условий указан ориентир сокращения до 50%, однако конкретный график необходимо согласовать с документацией оборудования.
Для каждой машины ведут отдельную карту смазки. В ней фиксируют тип материала, класс вязкости для масла, точки подачи и интервалы пополнения. Такая запись помогает инженеру контролировать обслуживание, а снабженцу - заказывать материал без риска случайной замены на несовместимый.
Как подавать смазку и не допустить избытка
Точный объем подачи для конкретного подшипника берут из документации изготовителя.
Определять его «на глаз» нельзя: избыток пластичной смазки вызывает перемешивание, нагрев и повышает риск отказа подшипника. Недостаточная подача также опасна, поэтому корректировать количество без установленной нормы не следует.
Если шпиндель смазывается через автоматическую систему, проверяют ее работу и фактическую подачу. Для oil-air дополнительно осматривают линии и фитинги, контролируют расход и параметры воздуха. При ручном пополнении соблюдают указанный изготовителем объем и интервал, не добавляя новую смазку поверх старой без проверки совместимости.
Перед заменой материала выясняют, допускает ли изготовитель такую операцию и совместимы ли составы. Даже небольшая несовместимость может повредить шпиндельный узел. Если совместимость не подтверждена, безопаснее не смешивать смазки и получить технические указания для конкретной модели.
После обслуживания фиксируют выполненную операцию в карте смазки: дату, наработку, материал, количество, если оно предусмотрено регламентом, и замеченные отклонения. Для масляной системы отдельно записывают результаты контроля уровня и подачи. Это позволяет сопоставлять изменения шума, температуры или вибрации с обслуживанием, а не полагаться на память смены.
Смазка шпинделя токарного станка
Для токарного станка действуют те же принципы: конкретный состав и способ подачи определяют по документации шпинделя. Нельзя переносить смазку и интервал с другого станка только потому, что оборудование выполняет похожие операции. Различия в конструкции, подшипниках и скорости вращения меняют требования к смазке.
Плунжерный шприц подходит лишь тогда, когда ручная подача предусмотрена конструкцией и установлен ее объем. Само наличие инструмента не определяет, куда и сколько смазки подавать. Если точки обслуживания или количество неясны, их уточняют по схеме изготовителя, а не проверяют методом проб.
Обслуживание подшипников шпинделя: график проверок
Плановый контроль помогает заметить отклонения до того, как они приведут к остановке оборудования.
В практических рекомендациях приводятся ежедневный слуховой контроль, еженедельный осмотр конуса и ежемесячный анализ тренда нагрузки. Измерение биения в одном из руководств предлагают выполнять раз в 6 месяцев. Это ориентиры, которые следует сопоставить с графиком и требованиями изготовителя конкретного станка.
| Периодичность | Проверка |
|---|---|
| Ежедневно | Прислушаться к работе шпинделя; для автоматической системы смазки проверить уровень |
| Еженедельно | Осмотреть конус, линии и фитинги системы подачи |
| Ежемесячно | Проанализировать тренд нагрузки |
| Раз в 6 месяцев | Измерить биение, если такой график подходит требованиям оборудования |
Для контроля биения в одном из материалов указан целевой показатель TIR ниже 0,0002 дюйма, то есть примерно 5 мкм. Это не универсальный допуск для всех станков: его нужно сверить с документацией изготовителя. Ведение записей о шуме, нагрузке и биении помогает видеть тенденции, а не оценивать состояние по одному измерению.
При холодном запуске высокоскоростного шпинделя в руководстве по обслуживанию описан прогрев продолжительностью 10-15 минут на 500-1 500 об/мин с поэтапным повышением оборотов. Перед применением такого режима проверяют инструкции именно к своему оборудованию. Прогрев не заменяет контроль смазки и не служит основанием менять заданный изготовителем порядок запуска.
Отдельно следят за стабильностью условий работы. Если изменились нагрузка, скорость или температура, пересматривают график совместно с требованиями изготовителя. При пыли, попадании СОЖ и других неблагоприятных факторах плановые интервалы сокращают, а результаты проверок фиксируют в карте обслуживания.
Станок горизонтально-расточной 2А622-1: как уточнить смазку шпинделя
Для горизонтально-расточного станка 2А622-1 нельзя определить тип смазки и порядок подачи только по модели из поискового запроса. Требуются руководство конкретного исполнения и схема смазки. До получения этих данных не следует переносить объемы, интервалы или материал с другого станка.
Признаки проблем со смазкой и действия при отклонениях
Шум, нагрев и вибрация могут указывать на недостаток смазки, загрязнение или неисправность подшипника.
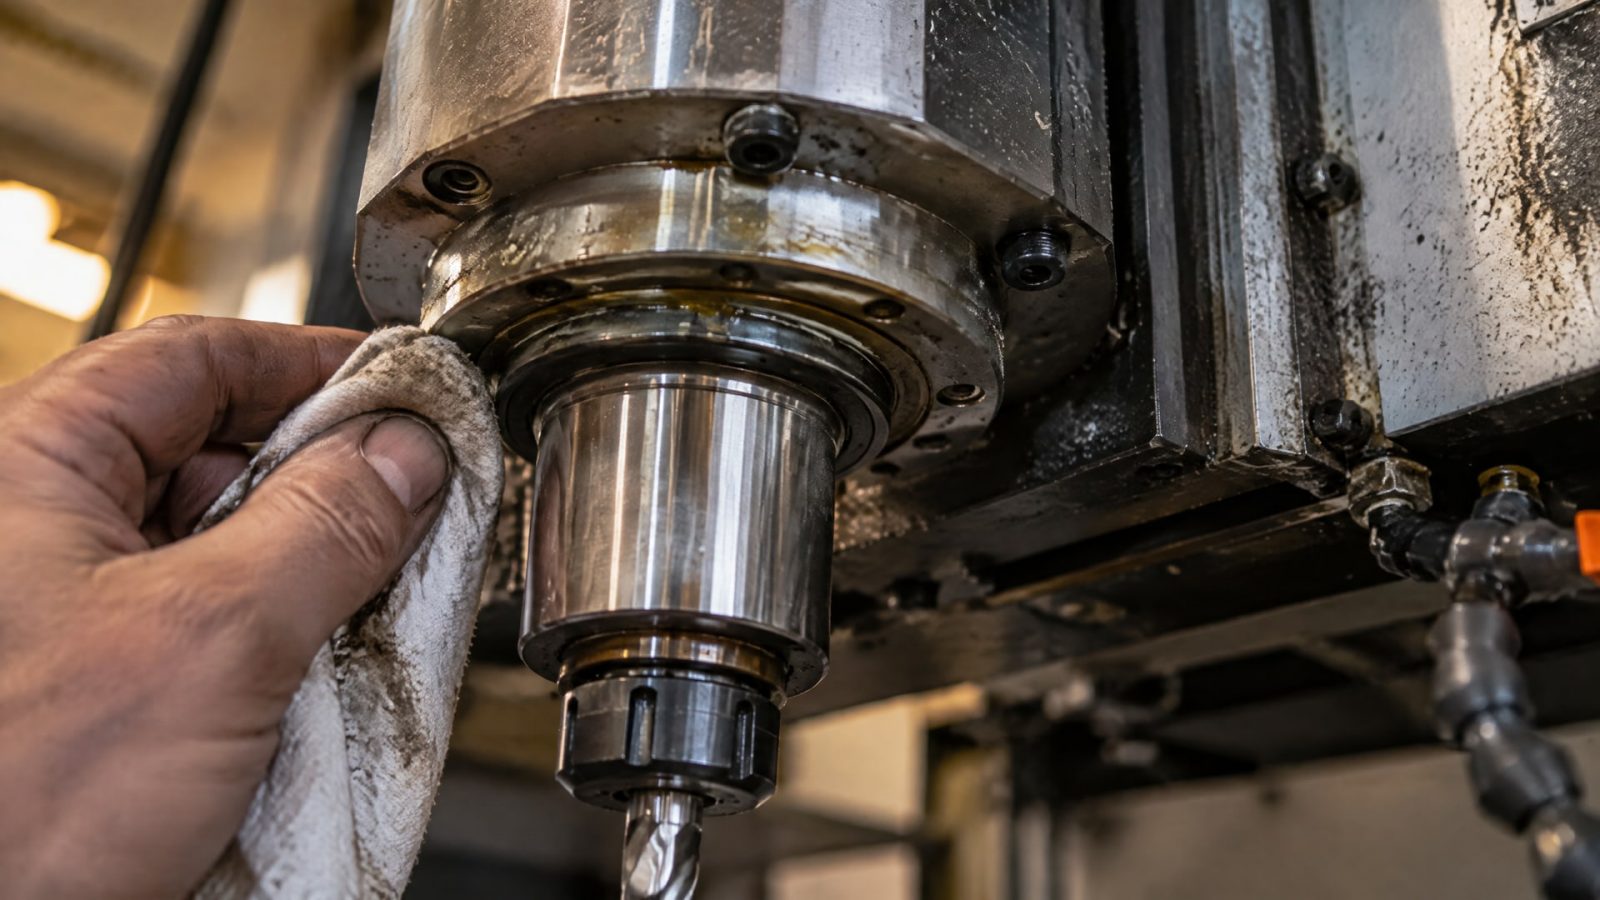
Эти признаки сами по себе не позволяют установить причину. Не нужно сразу менять подшипник или, наоборот, добавлять смазку: сначала проверяют систему подачи, состояние линий, расход и условия охлаждения.
| Признак | Что проверить в первую очередь |
|---|---|
| Необычный шум | Слуховые наблюдения, подачу смазки, состояние линий |
| Повышение температуры | Соответствие объема и режима подачи требованиям изготовителя |
| Вибрация или изменение биения | Показания контроля, нагрузку и состояние шпиндельного узла |
| Отклонение в работе oil-air | Расход, давление и чистоту воздуха, фильтрацию, линии и фитинги |
Проверки выполняют последовательно, не меняя сразу несколько параметров. Например, если одновременно увеличить расход и изменить материал, будет сложнее установить причину улучшения или ухудшения работы. При подтвержденной подаче и сохранении отклонений дальнейшую диагностику проводят по документации станка и рекомендациям изготовителя шпинделя.
Для каждого станка полезно хранить карту смазки рядом с записями осмотров. В нее вносят выбранный материал, точки подачи, интервалы и результаты контроля. Если в производстве несколько станков, карты ведут отдельно: общий перечень масел и смазок не заменяет требований для конкретного шпинделя.
Часто задаваемые вопросы
Как часто проверять шпиндель станка с ЧПУ?
В практических рекомендациях встречаются ежедневный слуховой контроль, еженедельный осмотр конуса и ежемесячный анализ тренда нагрузки. Измерение биения в одном руководстве указано раз в 6 месяцев. Эти интервалы нужно сверить с документацией станка и скорректировать с учетом режима работы, нагрузки и условий среды.
Можно ли использовать одну смазку для всех шпинделей?
Нет, универсального решения для всех шпинделей нет. Подбор зависит от типа подшипника, скорости, температуры, нагрузки и системы подачи. Перед заменой проверяют требования изготовителя и совместимость материалов. Класс NLGI или вязкость масла сами по себе не подтверждают пригодность смазки для конкретного шпинделя.
Что делать, если шпиндель шумит или нагревается?
Сначала проверьте систему смазки: уровень, расход, линии и фитинги, а для oil-air также параметры воздуха и фильтрацию. Зафиксируйте шум, температуру и другие отклонения, затем сверьте их с требованиями изготовителя. Не добавляйте смазку наугад: избыток тоже может вызвать нагрев и ускорить износ.
Какая смазка шпинделя нужна токарному станку?
Состав выбирают по документации шпинделя токарного станка, а не только по типу оборудования. Важны конструкция подшипников, скорость, нагрузка и схема подачи. Если руководство не указывает материал или его характеристики, сначала уточните требования у изготовителя. Не переносите смазку и интервал с другого станка без проверки.
Как определить смазку шпинделя станка горизонтально-расточного 2А622-1?
По одной модели нельзя надежно установить состав, объем и интервал подачи: они зависят от исполнения и требований к узлу. Найдите руководство и схему смазки именно вашего станка. До подтверждения этих данных не применяйте параметры от другого оборудования и не меняйте тип смазки самостоятельно.
Заключение
Чтобы смазка шпинделя станка поддерживала долгую работу подшипников, подбирайте ее по требованиям изготовителя, соблюдайте объем и интервалы подачи, учитывайте часы работы и режим нагрузки. Ежедневно проверяйте работу шпинделя, планируйте осмотры и измерения, а при шуме, нагреве или вибрации сначала диагностируйте подачу и условия работы узла.
Следующий шаг - подготовить для каждого станка отдельную карту смазки: перенести в нее материал, точки подачи, объемы и интервалы из документации, затем добавить график проверок и записи о выявленных отклонениях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот, чтобы петли не скрипели и не ржавели, а замок и тросик работали без сбоев.
Узнайте, какие документы, помимо NSF, подтверждают безопасность смазки с допуском H1 и что в них проверять.
Узнайте, как выбрать СОЖ для обработки жаропрочных сплавов при глубоком сверлении, чтобы избежать налипания и повысить эффективность процесса.