
Цепное масло пищевое для конвейерных приводов: подбор по нагрузкам и температурам
Пищевое цепное масло - это не просто смазка, а решение, которое должно одновременно защищать оборудование и соответствовать жесткким стандартам гигиены. На цехах с интенсивной мойкой и высокими требованиями к безопасности продукта выбор правильного масла определяет срок службы цепи, надежность конвейера и, в конечном счете, остановку производства.
Смазка для конвейерных цепей в пищевом производстве должна соответствовать допуску NSF H1, который разрешает случайный, технически неизбежный контакт с пищей - но не произвольное применение где угодно. Вязкость, температурный диапазон, способ нанесения и режим мойки - это не второстепенные параметры, а факторы, от которых напрямую зависит, прослужит ли цепное масло неделю или сезон.
Что значит NSF H1 и почему это критично для пищевого производства
NSF H1 - это допуск, который подтверждает, что смазка может находиться в контакте с пищей случайно и в минимальных количествах, если такой контакт технически неизбежен.
Это не означает, что масло безопасно для произвольного использования во всех узлах пищевого оборудования или что можно наносить его на влажные части, контактирующие напрямую с продуктом.
Стандарт опирается на список ингредиентов, одобренных FDA (21 CFR 178.3570), и дополняется требованиями ISO 21469, которые регулируют гигиену и чистоту процесса производства смазки. Во многих государственных инспекциях и аудитах именно наличие сертификата H1 и чистоты конечного продукта служит доказательством соответствия.
Важно понимать: H1 не гарантирует, что смазка останется на цепи. При интенсивной мойке горячей водой или щелочными растворами пленка размывается, и цепь требует переподачи смазки. Поэтому выбор должен учитывать не только допуск, но и стойкость к смыванию и окислительную стабильность.
Вязкость цепного масла: как выбрать класс для разных условий
Вязкость цепного масла подбирают в зависимости от температуры в зоне работы, скорости цепи и нагрузки на звенья.
Неправильный выбор приводит либо к недостаточной пленке и ускоренному износу, либо к загрязнению оборудования и перерасходу смазки.
Холодные и умеренные конвейеры (15–40 °C)
Для конвейеров фасовки, упаковки и холодильных камер обычно рекомендуют ISO VG 46–68. Эти масла достаточно текучи, чтобы проникнуть в шарниры цепи при распылении или капельной подаче, но при этом обеспечивают стабильную пленку на звеньях. На таких конвейерах цепь движется с умеренной скоростью, и излишне густое масло только прилипнет грязь.
Практически: если у вас конвейер в умеренном климате, без печей и горячей мойки буквально по цепи, начните с ISO VG 46. Если после первого сезона цепь при осмотре кажется сухой или возникает шум при натяжении, перейдите на ISO VG 68.
Конвейеры с регулярной горячей мойкой (обычная температура, но интенсивный washdown)
Здесь критична не столько вязкость, сколько стойкость к смыванию и окислительная стабильность. Горячая вода (60–80 °C) и щелочные мойные растворы разрушают минеральные базовые масла и размывают пленку. Для таких условий выбирают синтетические смазки на PAO- или ester-базе, которые держат пленку крепче и дольше сохраняют вязкость после контакта с водой и щелочами.
В этом случае вязкость часто остается ISO VG 46–68, но речь идет уже не о минеральном масле, а о синтетическом составе. После каждой мойки важно проверить остаток смазки и при необходимости нанести свежий слой, не дожидаясь календарного графика.
Печные и высокотемпературные цепи (выше 100 °C)
Для цепей печей, кулинарных линий и сушилок требуются масла с классом вязкости ISO VG 100–460, в зависимости от точной температуры и нагрузки. При нагреве масло становится тоньше, поэтому для высоких температур нужна изначально более высокая вязкость, чтобы пленка сохранилась.
Для печных цепей с допуском H1 обычно рекомендуют специализированные синтетические составы, которые не только сохраняют вязкость, но и противостоят окислению, лакообразованию и испарению. Практический выбор: для печей, работающих в диапазоне 100–150 °C, начните с ISO VG 150–220; для более горячих участков (свыше 150 °C) - с ISO VG 220–460. В документации или техподдержке поставщика всегда указана максимальная рабочая температура масла, ее нужно сверить со спецификацией печи.
Синтетические масла против минеральных: что выбрать для пищевого производства
Базовое масло (минеральное, PAO, ester) определяет стойкость смазки к температурным скачкам, окислению, смыванию и испарению.
Для пищевого производства с режимом washdown и переменными температурами часто выбирают именно синтетику.
Минеральные цепные масла дешевле, проверены временем и подходят для стабильных холодных конвейеров без интенсивной мойки. Однако при контакте с горячей водой и щелочными средами они быстро теряют пленку и окисляются.
Синтетические масла на базе PAO (полиальфаолефины) - выбор для закупщиков, которые хотят минимизировать переподачу смазки. Они устойчивы к окислению, держат вязкость в широком температурном диапазоне (примерно от -40 до +150 °C) и лучше переносят контакт с водой. Для конвейеров с интенсивной мойкой в пищевом цехе PAO-масла часто становятся стандартом за счет предсказуемого расхода и длительного срока службы цепи.
Ester-масла (полиол-эстеры) - максимальная термостойкость и полярность (лучше прилипают к металлу), что особенно важно для вертикальных цепей или цепей с очень высокой нагрузкой. Ester дороже PAO, но при работе на краю температурного диапазона или при экстремальных условиях именно ester часто возвращает надежность.
На практике: если конвейер работает в холодильнике или при комнатной температуре, без фанатичной мойки - подойдет качественное минеральное ISO VG 46 с H1. Если цепь моют каждый день горячей водой, или если работаете в диапазоне 50–100 °C - переходите на синтетику (PAO или ester, в зависимости от температуры).
Как определить, нужна ли переподача смазки при мойке
Режим washdown (горячая вода, щелочные или кислотные растворы) - это главный враг цепной смазки.
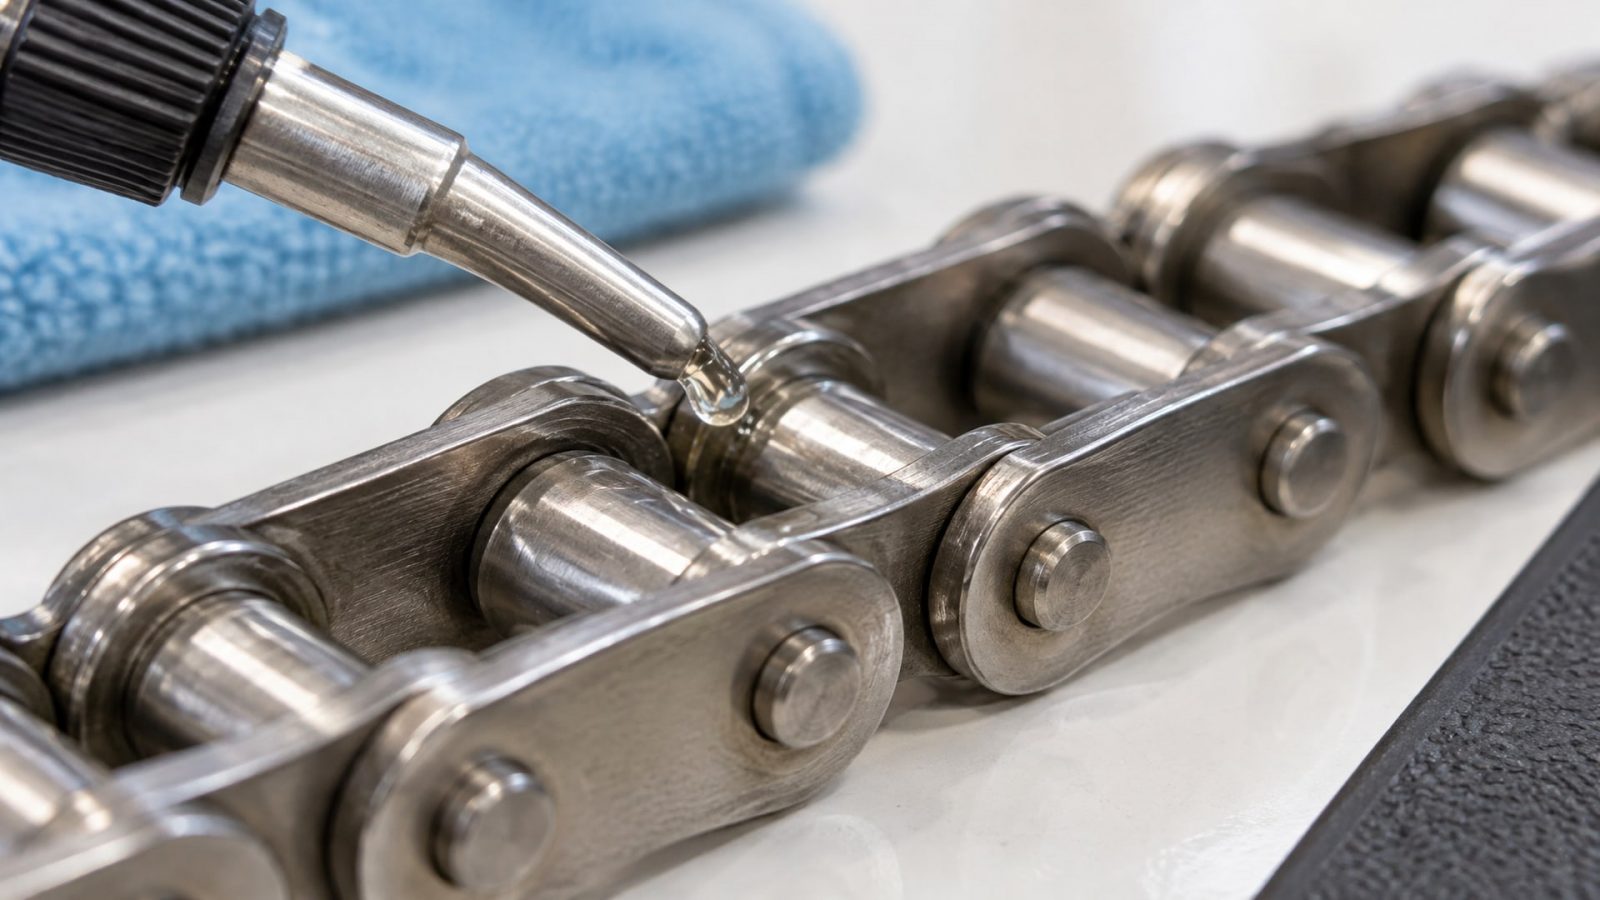
В пищевом производстве невозможно обойти без мойки, но можно минимизировать урон, если контролировать остаток масла на цепи.
Визуальный контроль: после мойки и сушки осмотрите цепь. Если звенья выглядят блестящими и «мокрыми» - пленка в порядке, переподача не требуется. Если звенья матовые, сухие или слегка ржаво-коричневые - нужна срочная переподача. Не ждите календарного интервала, ориентируйтесь на состояние.
Физический контроль: когда цепь работает, прислушайтесь к звуку. Скрипящий, сухой звук указывает на недостаток смазки. Тихий, равномерный стук говорит о нормальной пленке.
Практический график: на конвейерах с ежедневной горячей мойкой переподача часто требуется один раз в день после мойки или через день - в зависимости от интенсивности. На конвейерах без мойки или с редкой холодной мойкой достаточно один раз в неделю или в две недели.
Способ нанесения тоже имеет значение. Если вы используете распыление (например, аэрозоль), пленка тоньше, чем при капельной подаче, и потребуется более частая переподача. Если у вас центральная система смазки, график может быть более редким.
Как выбрать правильную смазку для вашего оборудования: практический чек-лист
При выборе цепного масла с пищевым допуском учитывайте четыре главных фактора:
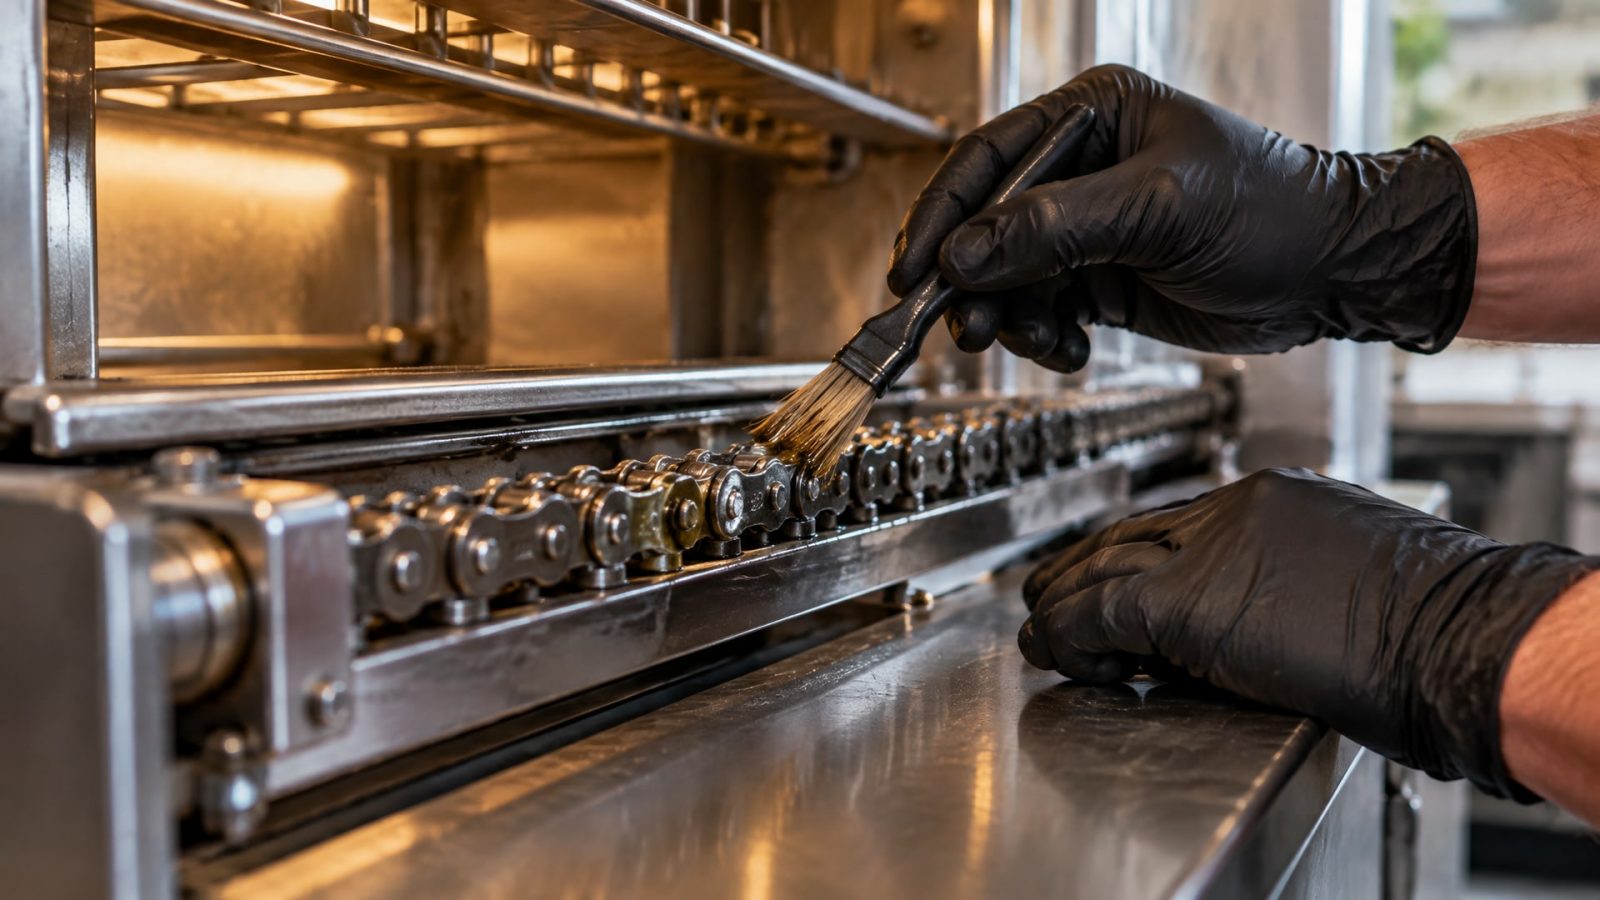
| Параметр | Холодный/умеренный конвейер | Конвейер с горячей мойкой | Печная цепь |
|---|---|---|---|
| Температура работы, °C | 15–40 | 15–60 (но мойка 60–80) | 100–230 |
| Рекомендуемый ISO VG | 46–68 | 46–68 | 150–460 |
| Базовое масло | минеральное или PAO | PAO/Ester | Синтетическое (PAO/Ester) |
| Интервал переподачи | 1–2 недели | после каждой мойки | 1–2 недели или по графику ТО |
| Стойкость к щелочам | хорошая (базовая) | отличная (критична) | отличная |
Первый вопрос: какова температура цепи в зоне работы?
Это основной параметр. Если цепь работает при 15–40 °C без контакта с горячей водой, начните с ISO VG 46. Если диапазон 50–100 °C - переходите на ISO VG 100–150. Если выше 100 °C - уже требуется специализированное высокотемпературное масло класса ISO VG 220 и выше.
Второй вопрос: какова интенсивность мойки и какие моющие средства применяют?
Холодная вода раз в месяц - минеральное масло подходит. Горячая вода или щелочные растворы ежедневно - нужна синтетика. Если к тому же используют кислотные дезинфицирующие растворы, убедитесь, что выбранное масло совместимо со средством (проверьте техлист или посоветуйтесь с поставщиком смазки).
Третий вопрос: как наносится смазка?
Если аэрозоль или распыление - требуется более текучее масло (ISO VG 46 лучше, чем ISO VG 68). Если кистевое нанесение или капельница - допустима более высокая вязкость. Для центральной системы подачи следует согласовать вязкость со спецификацией системы.
Четвертый вопрос: есть ли требования к запаху и остаткам?
Некоторые пищевые производства работают с продуктами, чувствительными к запаху (например, молочная или рыбная продукция). В таких случаях выбирают практически без-запах синтетические масла. На других производствах этот фактор не критичен.
Часто задаваемые вопросы
Можно ли использовать обычное масло с H1-допуском везде на оборудовании?
Нет. H1 разрешает только случайный, технически неизбежный контакт с пищей. Это означает, что масло можно применять на цепях в пищевом цехе, но не на направляющих движущихся частей, которые напрямую касаются продукта. Для каждого узла нужно сверить требования по допускам и назначению смазки - пищевой допуск не универсален.
Почему после мойки горячей водой цепь становится сухой, если я только что нанес смазку?
Потому что горячая вода размывает слой смазки. Это особенно заметно с минеральными маслами. При температуре выше 60 °C и контакте с щелочными растворами даже качественная минеральная смазка может размыться за одну мойку. Решение: переходите на синтетику и планируйте переподачу сразу после мойки, когда цепь подсохла.
Какой интервал смазки считается нормой для пищевого конвейера?
Это зависит от режима работы. На конвейерах без мойки - один раз в 1–2 недели. На конвейерах с ежедневной горячей мойкой - после каждой мойки, плюс можно добавить осмотр через 3–4 дня работы. Не ориентируйтесь только на календарь: контролируйте фактическое состояние цепи визуально и по звуку.
Может ли пищевое цепное масло вредить уплотнениям и резиновым деталям?
Качественные масла с допуском H1 обычно совместимы с стандартными материалами уплотнений (NBR, FKM). Однако некоторые синтетические составы могут вызывать набухание определенных типов резины. Перед выбором смазки проверьте ее совместимость с материалами уплотнений вашего оборудования - эту информацию дает техлист смазки.
В чем разница между пищевой смазкой для цепей и смазкой для других узлов пищевого оборудования?
Цепное масло подбирают по вязкости, адгезии и способности проникать в шарниры цепи. Смазки для направляющих, подшипников или винтов могут быть гуще или иметь другие физико-химические свойства. Каждый узел имеет собственные требования по вязкости и допускам - не применяйте одну смазку ко всему подряд, даже если она имеет общий H1-допуск.
Заключение
Выбор цепного масла пищевого назначения - это не просто поставка смазки по прайсу, а решение, которое влияет на надежность всей линии. NSF H1 - это необходимое условие, но не достаточное. Вязкость, базовое масло, стойкость к смыванию и способ нанесения должны подбираться под конкретные условия работы: температуру, интенсивность мойки, скорость и нагрузку на цепь.
Для умеренных конвейеров без экстремальной мойки подходит качественное минеральное ISO VG 46 с H1. Для цехов с ежедневной горячей мойкой переходите на синтетику (PAO или ester). Для печных цепей выше 100 °C требуется специализированное высокотемпературное масло с гарантированной окислительной стабильностью. В случае, когда требуется универсальное масло с пищевым допуском для легконагруженных узлов, EFELE MO-841 станет оптимальным выбором благодаря своей высокой очистке и отсутствию запаха. Главное - регулярный контроль состояния цепи (визуально и по звуку) и готовность переподать смазку, не дожидаясь календарного графика, если того требует режим мойки.
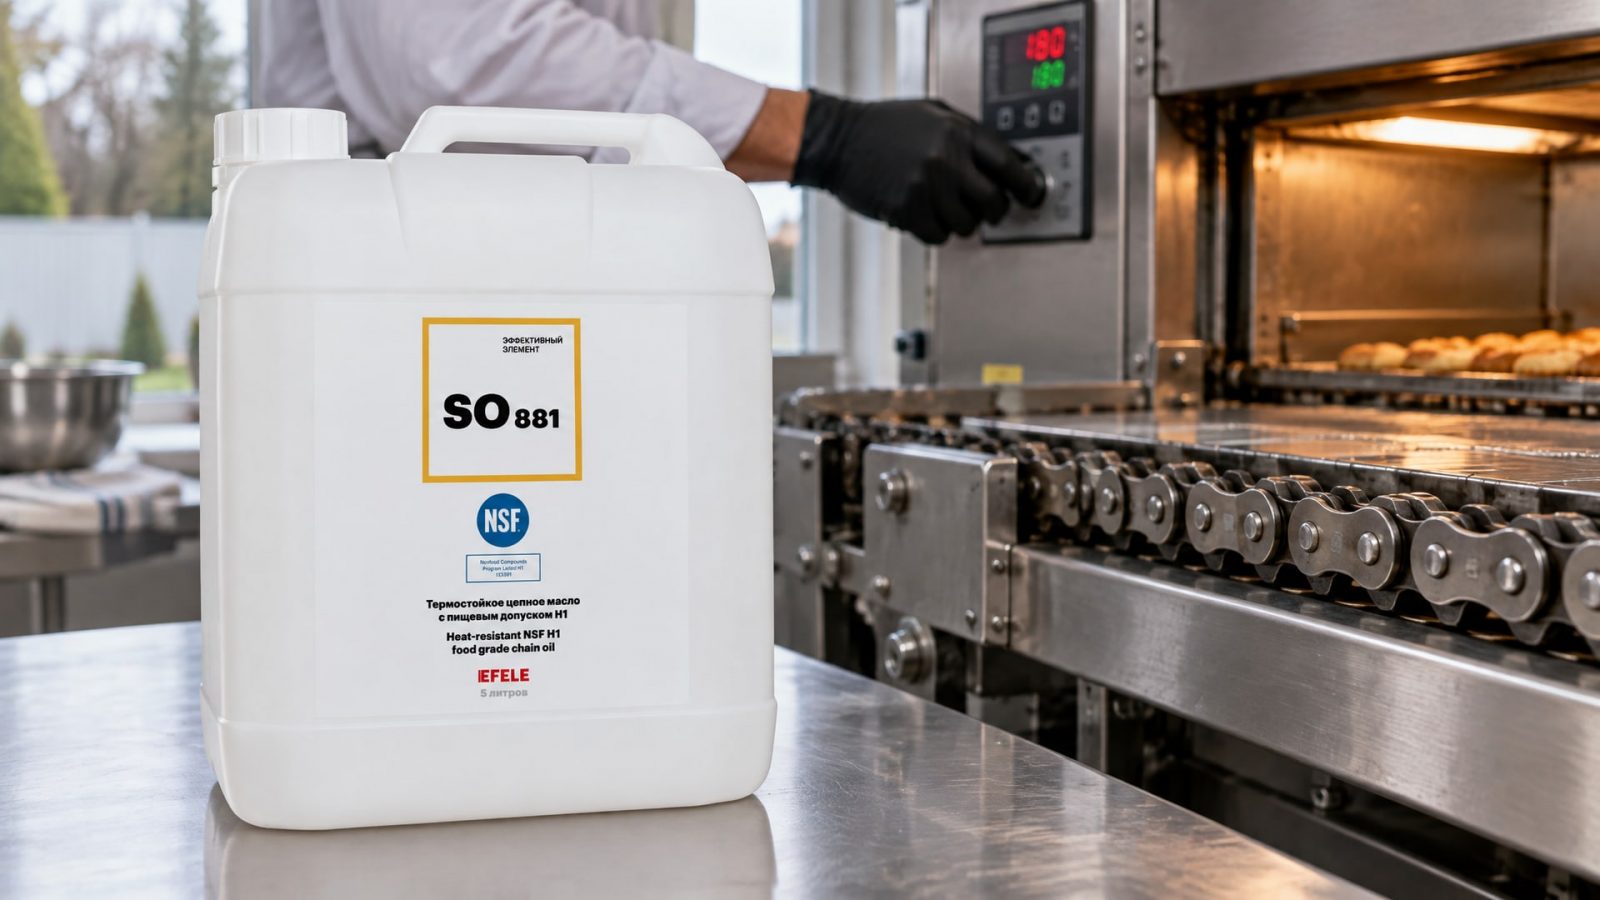
Для высокотемпературных цепных приводов, работающих в условиях пищевого производства, рекомендуется использовать EFELE SO-881, которое обладает пищевым допуском NSF H1 и сохраняет стабильность при температурах до +230 °C. Такой подход минимизирует простои из-за недостаточной смазки, продлевает срок службы цепей и упрощает соответствие нормативным требованиям к гигиене производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать анаэробный герметик для химии, чтобы обеспечить надежную герметичность трубопроводов с агрессивными жидкостями.
Узнайте, почему сож сильно пенится при обработке металла, и как эффективно устранить эту проблему, избегая простоев производства.
Узнайте, какое масло для пневмоинструмента выбрать, как часто его заливать и избежать ошибок для продления срока службы оборудования.