
Вязкость смазки подшипников: как снизить износ качения
Повышенный износ подшипников качения при использовании специализированной смазки нередко связан с тем, что ее рабочая вязкость не соответствует температуре, скорости и нагрузке узла. Слишком низкая вязкость мешает сформировать несущую масляную пленку, а слишком высокая повышает трение, нагрев и потери. Поэтому вязкость смазки подшипников оценивают не по одному паспортному значению, а с учетом рабочего режима.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые разбирают причины преждевременного износа и выбирают смазочные материалы для оборудования. Ниже рассмотрены коэффициент вязкости κ, различия между вязкостью и консистенцией, факторы подбора и особенности пищевых смазок. Это поможет составить список параметров для проверки до замены материала или корректировки дозировки.
Почему повышенный износ возникает при использовании специализированной смазки
Специализированное назначение само по себе не гарантирует, что смазка подходит конкретному подшипнику.
Материал может соответствовать требованиям процесса, но не обеспечивать нужный режим смазывания при фактической температуре, скорости и нагрузке. Поэтому при разборе износа важно проверять не только название или назначение продукта, но и его рабочие характеристики.
При недостаточной вязкости несущая масляная пленка формируется хуже. Контактные поверхности получают недостаточную защиту, что может привести к ненормальному износу и смазывающему проскальзыванию. При чрезмерной вязкости растут трение, температура и потери. Оба отклонения способны ускорить деградацию узла, хотя причина в каждом случае разная.
Неподходящая смазка - не единственное возможное объяснение. Повышенный нагрев и износ могут быть связаны с избытком или недостатком смазочного материала, а также с неправильным классом консистенции. Поэтому вывод «подшипник неисправен» без проверки режима смазывания может привести к повторению отказа после замены узла.
Что проверить при поиске причины
Сначала сопоставьте параметры фактической эксплуатации с требованиями к смазочному материалу. Учитывайте тип подшипника, температуру в зоне работы, частоту вращения и нагрузку. Уточните, сколько смазки подают и как соблюдают интервалы пополнения: избыток способен повысить нагрев, особенно на высоких скоростях.
Если в подшипнике используют пластичную смазку, не сводите проверку к формулировке «гуще» или «жидче». Вязкость базового масла и класс консистенции NLGI описывают разные характеристики. Класс NLGI помогает оценить консистенцию, но сам по себе не показывает, будет ли достаточной рабочая вязкость для формирования пленки.
Почему общего решения для всех подшипников нет
Требуемая вязкость меняется вместе с геометрией подшипника и скоростью вращения. В практических рекомендациях для разных типов подшипников приведены разные минимальные значения, а значит, один показатель нельзя автоматически переносить на весь парк оборудования. Даже для узлов одного типа условия работы могут различаться по нагрузке и температуре.
При высоких скоростях обычно требуется более низкая вязкость, поскольку избыток вязкого материала увеличивает потери и тепловыделение. При тяжелой нагрузке, ударном режиме и медленном вращении, напротив, обычно выбирают более высокую рабочую вязкость. Это не готовая таблица подбора, а направление для проверки параметров конкретного узла.
Как вязкость смазки подшипников влияет на масляную пленку
Для подшипника важна вязкость при рабочей температуре: именно она влияет на формирование масляной пленки, которая разделяет контактирующие поверхности и несет нагрузку.
Паспортная вязкость при 40 °C не дает полного ответа, если фактическая температура узла отличается. По мере изменения температуры меняется и вязкость, поэтому материал нужно оценивать в условиях эксплуатации.
Для количественной оценки режима смазывания используют коэффициент вязкости κ. Он показывает отношение фактической рабочей вязкости к расчетной вязкости, необходимой для данного подшипника и скорости:
κ = ν / ν1, где ν - фактическая рабочая вязкость, а ν1 - расчетная вязкость для подшипника и частоты вращения.
Для долгого ресурса приводится ориентир κ = 3-4. Это ориентир для оценки режима, а не универсальное требование, которое можно применить без учета конструкции и условий эксплуатации. Сначала определяют требуемую вязкость, затем проверяют, обеспечивает ли выбранный материал достаточное значение κ при рабочей температуре.
Как рассчитывают требуемую вязкость
При определении расчетной вязкости учитывают средний диаметр подшипника и частоту вращения. Средний диаметр рассчитывают по формуле: dm = 0,5 x (d + D), где d - внутренний диаметр, а D - наружный диаметр подшипника. Расчетное значение ν1 также зависит от частоты вращения n.
Из этого следует практический вывод: одной характеристики «смазка для подшипников» недостаточно для выбора. Нужно знать размеры узла и его скорость, а также сопоставить расчет с температурой, при которой подшипник работает. Если этих параметров нет, оценка только по вязкости из паспорта может привести к ошибочному выбору.
Для минеральных масел указывается индекс вязкости VI не ниже 95. Этот параметр помогает оценивать изменение вязкости при изменении температуры, однако он не заменяет проверку фактической рабочей вязкости и расчет κ. При высоких скоростях избыток вязкости повышает тепловыделение и потери на перемешивание; при высокой нагрузке обычно требуется более высокая рабочая вязкость.
Как читать численные ориентиры
Значения из рекомендаций для разных подшипников полезны как начальная проверка, но не заменяют расчет для конкретного оборудования. Например, для шариковых и цилиндрических роликовых подшипников приводится вязкость 13 мм²/с и выше, для конических и сферических роликовых - 20 мм²/с и выше, а для упорных сферических роликовых - 30 мм²/с и выше. Тип подшипника здесь принципиален: ориентиры заметно различаются.
Смазка для подшипников: вязкость, скорость и нагрузка
Вопрос «какая смазка для подшипников по вязкости подходит?» нельзя решить только по типу узла.
Нужно соотнести вязкость при рабочей температуре с требуемым значением для данного подшипника и скорости, а также учесть нагрузку. Одинаковая смазка может вести себя по-разному на быстроходном и тихоходном оборудовании.
Практический пример показывает, почему важно связывать выбор с режимом. Для подшипника DGBB 6352 M при частоте вращения 500 об/мин минимальная требуемая кинематическая вязкость составляет 11 мм²/с (сСт). Чтобы получить κ > 1, вязкость масла должна быть выше этого значения. Это пример для конкретного режима, а не универсальная норма для других подшипников.
При высоких скоростях обычно выбирают более низкую вязкость, чтобы не увеличивать трение, нагрев и потери на перемешивание. Для высоких нагрузок, ударной работы и низкой скорости обычно рассматривают более высокую рабочую вязкость. Подбор поэтому требует оценки компромисса между скоростью, нагрузкой и температурой, а не поиска одного «самого густого» материала.
Почему вязкость не равна консистенции
Для пластичных смазок проверяют не только вязкость базового масла, но и класс консистенции NLGI. Это отдельные параметры: NLGI характеризует консистенцию смазки и не заменяет сведения о вязкости базового масла. Поэтому сравнение только по классу NLGI не отвечает на вопрос, будет ли сформирована достаточная пленка в конкретном подшипнике.
Не стоит также считать, что более густая смазка всегда лучше защищает узел. Избыточная вязкость может увеличить трение и тепловыделение, а избыток самого материала - повысить нагрев, особенно при высокой частоте вращения. Недостаточная подача, в свою очередь, не обеспечивает нужный режим смазывания. Дозировку и интервалы пополнения сверяют с рекомендациями производителя оборудования.
Как использовать ориентиры при подборе
Сначала определяют тип подшипника, его размеры и частоту вращения. Затем уточняют температуру и нагрузку в реальном режиме, после чего находят требуемую вязкость и проверяют рабочее значение выбранного материала. Для шариковых и цилиндрических роликовых подшипников ориентир составляет 13 мм²/с и выше, для конических и сферических роликовых - 20 мм²/с и выше, а для упорных сферических роликовых - 30 мм²/с и выше.
Эти значения не следует механически переносить на любой узел: на итоговый выбор влияют также скорость и температура. Если подшипник работает на высокой скорости, высокая вязкость может оказаться не преимуществом, а причиной роста потерь. Если нагрузка тяжелая и вращение медленное, слишком низкая рабочая вязкость, напротив, может не обеспечить нужного режима пленки.
Пищевая смазка для подшипников: как различать H1 и H2
На пищевом производстве выбор смазки включает два отдельных вопроса: подходит ли материал по рабочим параметрам подшипника и какая категория допуска требуется из-за риска контакта с пищей.
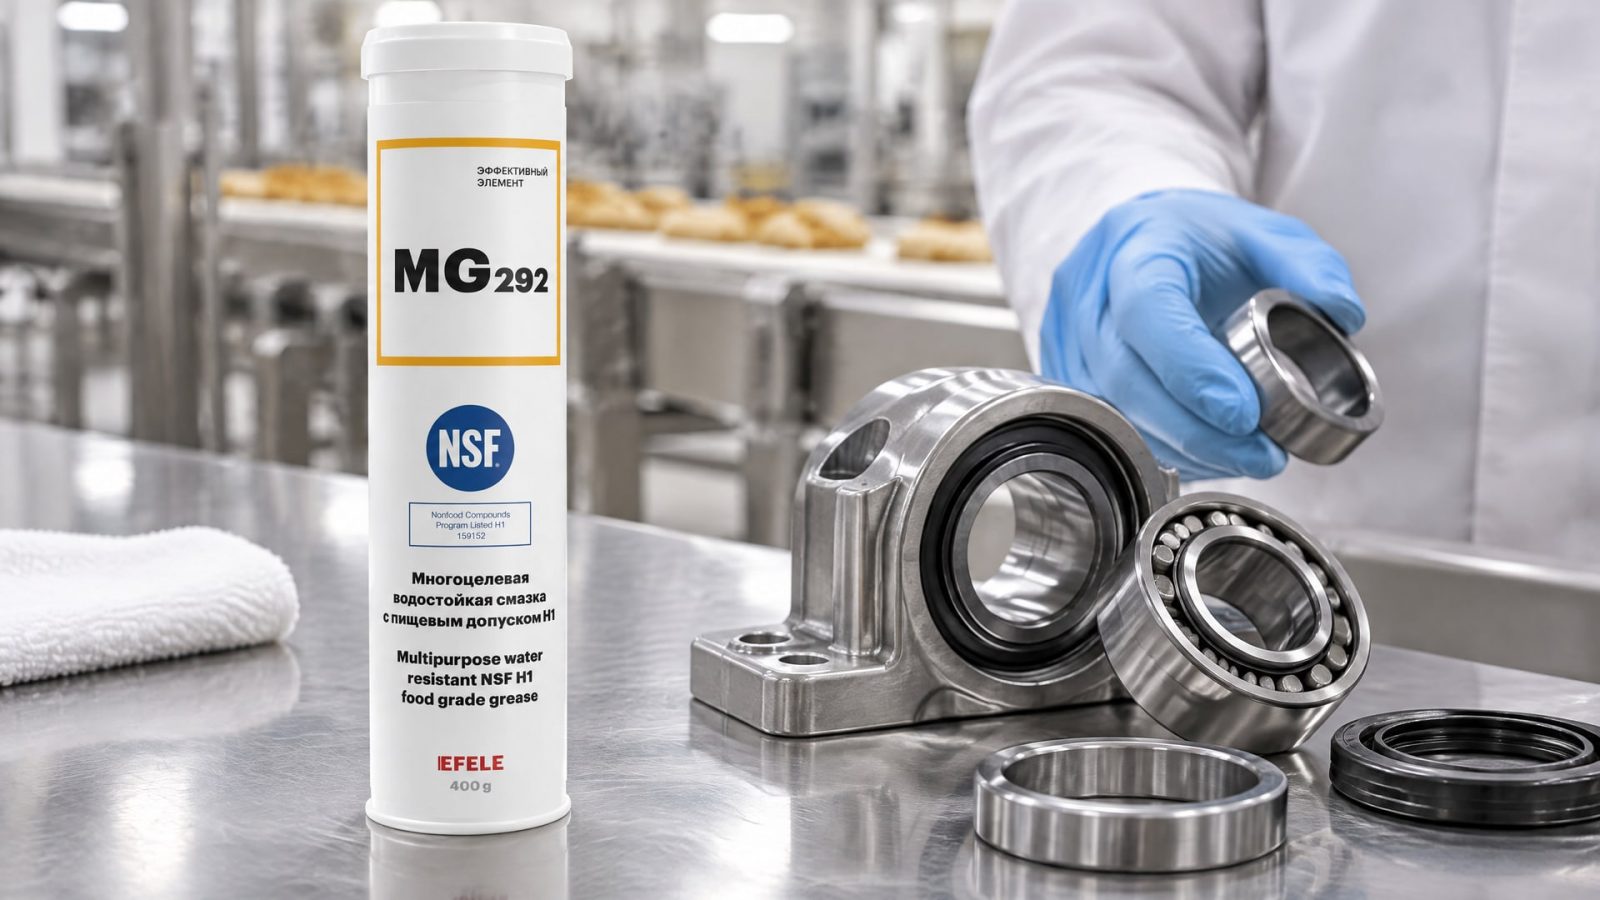
Пищевая маркировка сама по себе не означает, что смазка подходит для любого узла. Нужно отдельно проверить рабочую вязкость, температурный режим, частоту вращения, нагрузку и дозировку.
Категории NSF H1 и H2 различаются условиями контакта с пищей. H1 допускает только случайный контакт, а для H2 контакт с пищей запрещен: такие смазки применяют в зонах, где контакта быть не должно. Поэтому H2 не следует трактовать как «более строгую» категорию H1. При закупке важно сверить требуемый класс с фактическим расположением подшипника и возможным сценарием контакта.
Что проверять помимо пищевого допуска
Надпись о пищевом назначении не заменяет сопоставления смазки с режимом оборудования. Даже при правильном классе H1 или H2 неподходящая вязкость может привести к недостаточной пленке либо к повышенному трению и нагреву. Также учитывают температурную стабильность, скорость, нагрузку и требования производителя оборудования к дозировке и интервалам пополнения.
Если в пищевой зоне смазку вымывает, задача не сводится к выбору продукта с нужным допуском. Важны водостойкость и соответствие режиму высоконагруженного узла. В таком сценарии EFELE MG-292 сочетает допуск NSF H1 с водостойкостью и предназначено для защиты высоконагруженных узлов; соответствие вязкости и режима подшипника все равно проверяют отдельно.
Линейка пищевых смазок EFELE с допуском NSF H1 охватывает разные условия эксплуатации на пищевых производствах. При выборе конкретного материала снабженец и инженер сверяют категорию допуска, рабочую температуру, скорость, нагрузку и рекомендации по дозировке. Такой порядок не позволяет подменить технический подбор одной только отметкой о пищевом назначении.
Проверка смазки и подшипника перед заменой
Перед закупкой нового материала полезно зафиксировать условия, в которых работает узел.
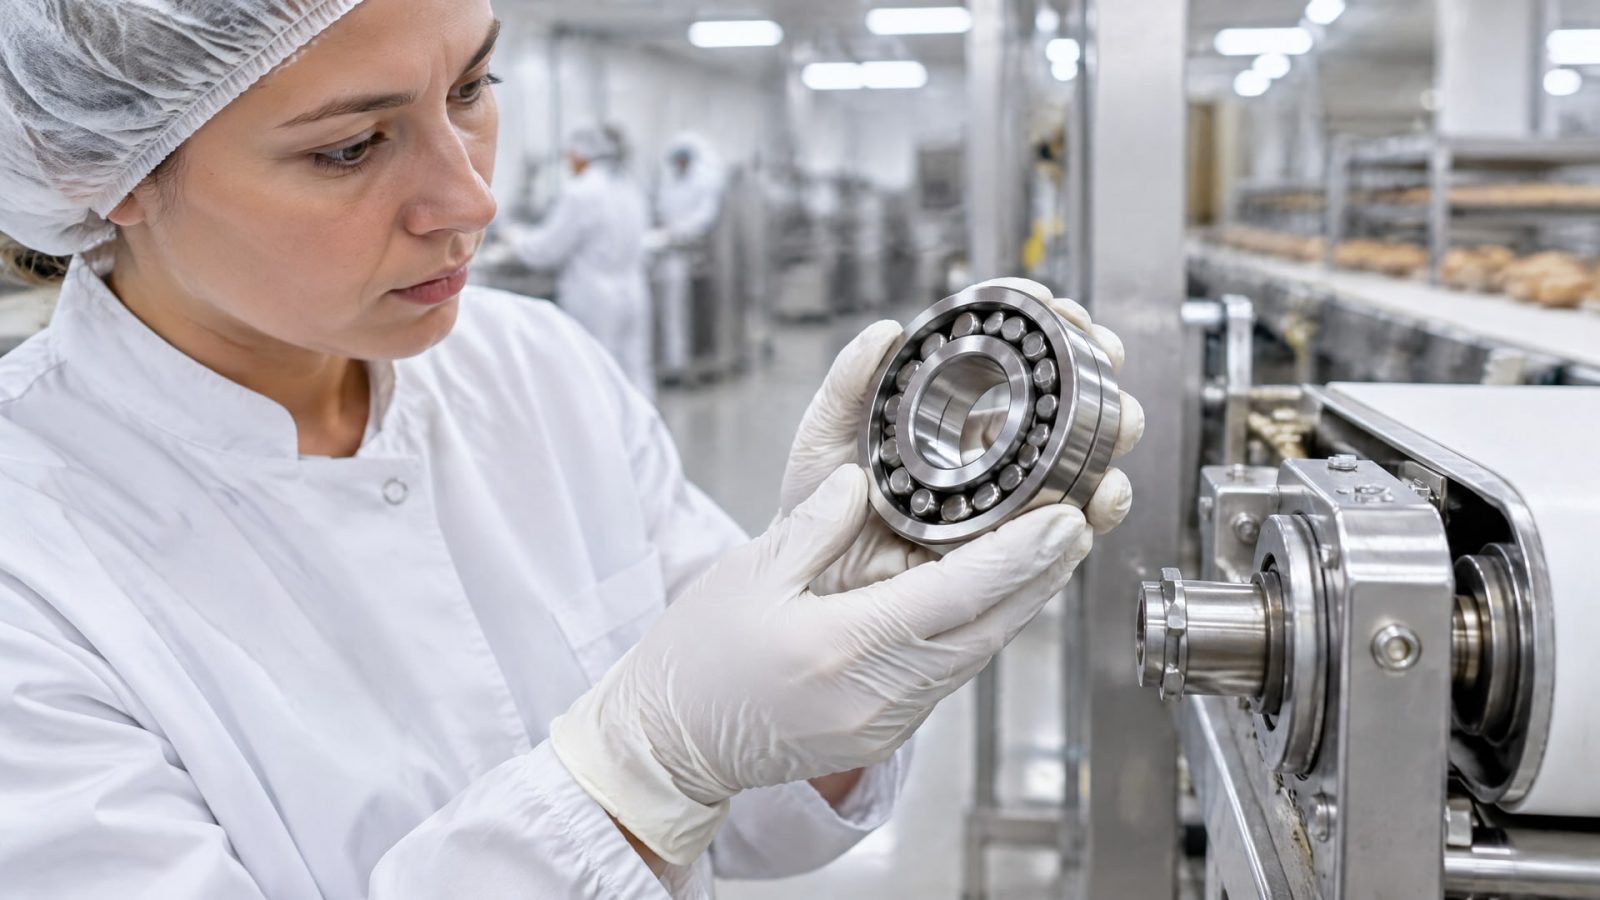
В перечень для проверки входят тип и размеры подшипника, частота вращения, нагрузка и температура в рабочем режиме. Если доступно значение вязкости при рабочей температуре, его сопоставляют с расчетной потребностью и оценивают коэффициент κ.
Затем проверяют, не вызван ли износ количеством смазки. Избыток может увеличивать нагрев, особенно на высоких скоростях; недостаточная подача способна ухудшить условия смазывания. Отдельно уточняют, соответствует ли класс консистенции NLGI требованиям узла и не подменяют ли им проверку вязкости базового масла.
Краткий порядок действий
Зафиксируйте тип, размеры и частоту вращения подшипника.
Уточните рабочую температуру и характер нагрузки.
Определите требуемую вязкость и сравните ее с фактической рабочей вязкостью смазочного материала.
Для оценки режима рассчитайте κ как отношение рабочей вязкости к расчетной.
Проверьте класс консистенции NLGI, дозировку и интервалы пополнения, не смешивая эти параметры с вязкостью.
Для пищевого оборудования уточните NSF H1 или H2 исходя из вероятности контакта с пищей.
При оценке численных ориентиров сверяйте тип подшипника: для шариковых и цилиндрических роликовых приводится значение 13 мм²/с и выше, для конических и сферических роликовых - 20 мм²/с и выше, для упорных сферических роликовых - 30 мм²/с и выше. Для конкретного узла важны также скорость и температура, поэтому эти ориентиры не заменяют расчет.
Если подшипники изнашиваются быстрее ожидаемого, не ограничивайтесь заменой марки смазки. Сначала сопоставьте фактический режим с требованиями оборудования, проверьте рабочую вязкость, количество материала и соответствие консистенции. Такой разбор помогает отличить ошибку подбора от проблемы дозировки или эксплуатации и не повторить ее при следующей закупке.
Часто задаваемые вопросы
Какая вязкость смазки нужна для ступичных подшипников?
Универсального значения для всех ступичных подшипников нет. Требуемая вязкость зависит от типа и размеров подшипника, частоты вращения, рабочей температуры и нагрузки. Для выбора нужно сверить режим конкретного узла с рекомендациями производителя оборудования и оценить рабочую вязкость материала, а не ориентироваться только на значение при 40 °C.
Чем опасна слишком высокая вязкость смазки?
Избыточная вязкость может повысить трение, температуру и потери в подшипнике. На высоких скоростях также возрастают тепловыделение и потери на перемешивание. Это не означает, что для любого узла нужна низкая вязкость: при тяжелой нагрузке и медленном вращении обычно рассматривают более высокую рабочую вязкость.
Чем отличаются H1 и H2 для пищевой смазки?
H1 допускает только случайный контакт смазки с пищей. H2 применяют там, где контакт с пищей должен быть исключен; сама категория не означает более строгий вариант H1. Помимо допуска, для подшипника проверяют вязкость, температурный режим, скорость, нагрузку, дозировку и требования производителя оборудования.
Может ли неподходящая вязкость привести к износу или заклиниванию подшипника?
Слишком низкая вязкость может ухудшить формирование пленки и привести к ненормальному износу и смазывающему проскальзыванию. Слишком высокая повышает трение и нагрев. Эти факторы способны ускорить деградацию узла, но по одним симптомам нельзя установить единственную причину: проверяют также дозировку и класс консистенции.
Заключение
Повышенный износ при использовании специализированной смазки может быть связан с несоответствием рабочей вязкости температуре, скорости и нагрузке, а также с неправильным количеством материала или классом консистенции. Для подбора учитывают фактическую вязкость при рабочей температуре, расчетную потребность подшипника и коэффициент κ. В пищевой зоне дополнительно проверяют категорию NSF H1 или H2 в соответствии с риском контакта с пищей.
Следующий шаг - собрать параметры конкретного узла: тип и размеры подшипника, частоту вращения, рабочую температуру, нагрузку и текущую дозировку. Затем сравнить требуемую и фактическую рабочую вязкость, проверить консистенцию и требования оборудования. Такой порядок помогает выбрать смазку под режим работы и предметно проверить причину износа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка с дисульфидом молибдена: как выбрать оптимальное решение для пар трения металл-пластик и металл-резина.
Узнайте, как правильно оценивать противозадирные присадки в масло, анализируя нагрузку сваривания и диаметр пятна износа.
Узнайте, почему смазка для высокоскоростных подшипников с твердыми присадками не всегда оптимальна и как правильно ее выбрать.