
Анаэробный герметик на пластиковой резьбе: когда его применять нельзя и какие есть альтернативы
Вопрос о совместимости анаэробных герметиков с пластиковыми резьбами возникает регулярно на производствах и в ремонтных службах. Прямой ответ: большинство анаэробных составов на пластиковых резьбах применять нельзя. Они отверждаются в отсутствие воздуха и при контакте с металлическими поверхностями или ионами металла. На пластике этот механизм работает неполно, возникает риск стресс-крекинга (растрескивания под напряжением), неравномерного отверждения и повреждения материала резьбы. Исключения существуют, но только для отдельных типов пластика и при подтвержденной совместимости по техдокументации производителя. В этой статье разбираем, почему анаэробные герметики опасны для пластика, на каких материалах они все же допустимы, и какие решения выбрать для герметизации пластиковых резьб.
Как работают анаэробные герметики и почему пластик - не их среда
Анаэробные герметики отверждаются в условиях, когда отсутствует кислород воздуха.
Полимеризация начинается при соприкосновении с металлической поверхностью или металлическими ионами и завершается в течение 24 часов в зависимости от типа материала, температуры окружающей среды и активности поверхности. На активных металлах (железо, сталь) отверждение происходит быстро; на инертных поверхностях применяют активаторы для ускорения процесса.
Пластмассы - полимерные материалы, и их поверхность не содержит ионов металла. Более того, некоторые жидкие анаэробные составы еще до отверждения способны проникать в структуру чувствительных пластиков и вызывать набухание или растрескивание. Это явление называют стресс-крекингом - появлением микротрещин под действием химического стресса. Полиметилметакрилат, поликарбонат, акрилонитрилбутадиенстирол и природный каучук особенно подвержены такому повреждению. Результат: герметик либо вообще не отверждается, либо отверждается неравномерно, оставляя зоны, где он остается вязким и теряет герметизирующие свойства.
Механизм отверждения анаэробных составов принципиально привязан к металлу. Без металлической поверхности полимеризация замедляется или прекращается, и герметик теряет функцию. На пластиковой резьбе, особенно если сама резьба изготовлена из полиамида или полипропилена, анаэробные составы демонстрируют непредсказуемое поведение.
Какие пластики все же совместимы с анаэробными герметиками
Некоторые пластмассы показывают лучшую химическую стабильность при контакте с анаэробными составами.
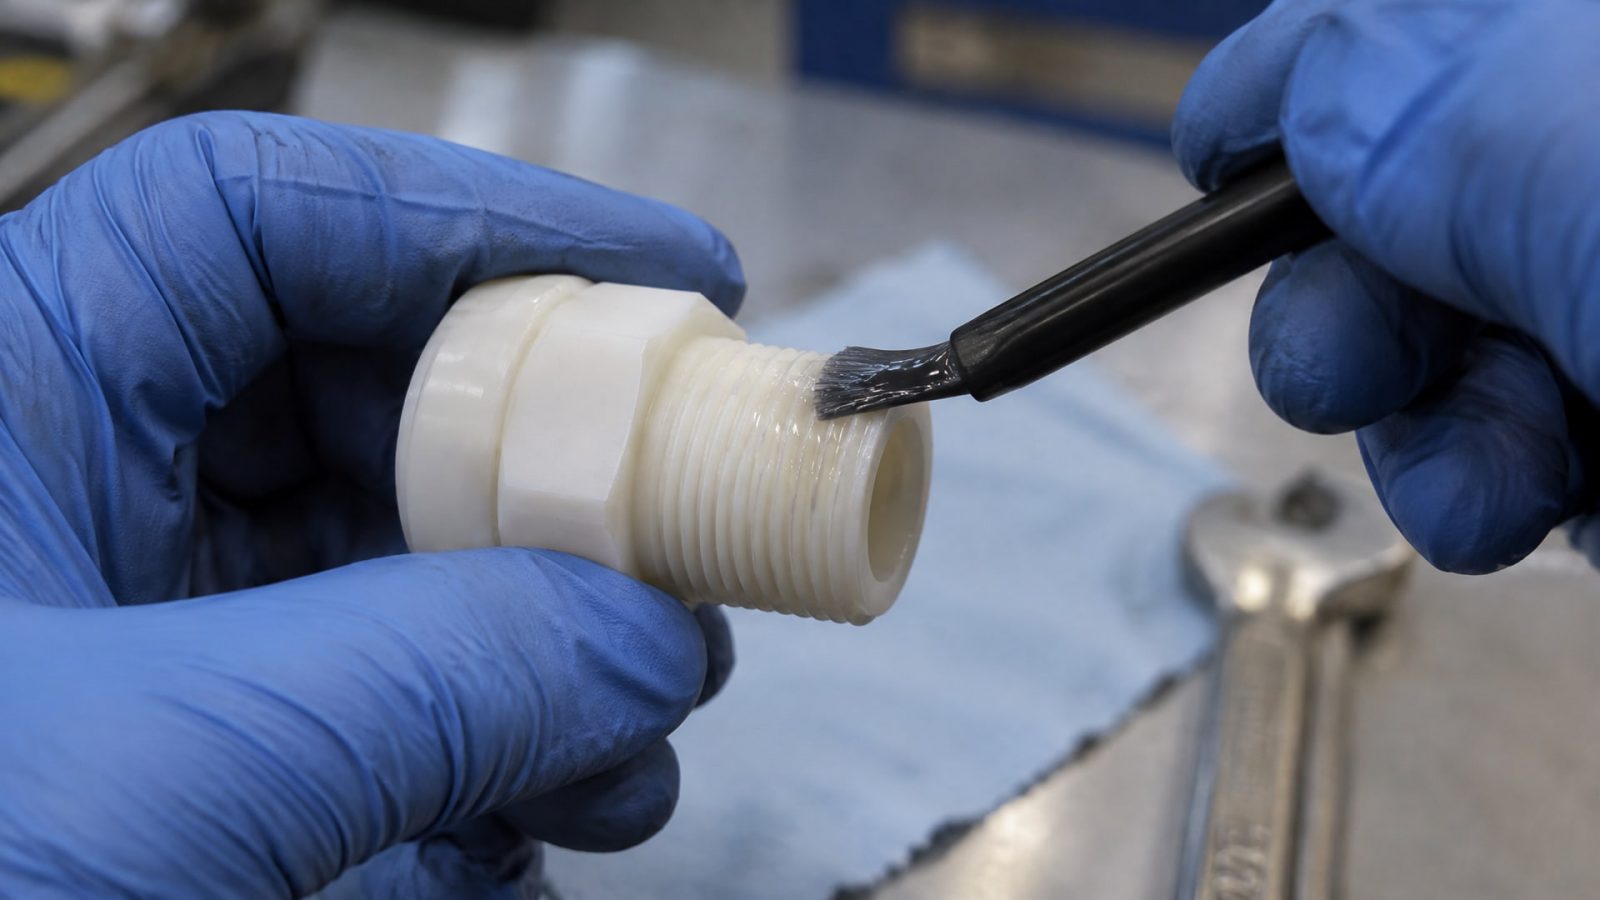
К более совместимым материалам относят полиамиды и полиметиленоксид. Однако даже для этих материалов совместимость не гарантирована без проверки: она зависит от конкретного герметика, степени наполнения пластика стабилизаторами и температурных условий эксплуатации.
Если пластиковая деталь имеет встроенные металлические вставки (например, резьба нарезана в металлическом гнезде, встроенном в пластиковое тело), то анаэробный герметик может сработать на металлической части соединения. Однако герметик не должен соприкасаться с пластиком, иначе риск повреждения материала останется.
Перед применением анаэробного герметика на пластиковой резьбе или фитинге необходимо провести предварительный тест совместимости. Испытание должно включать нанесение герметика на образец материала, выдержку в условиях, приближенных к эксплуатационным, и проверку целостности пластика визуально и методом измерения твердости по Шору (если применимо). Если образец остается неповрежденным, допускается пилотное применение на малой партии изделий перед переходом на серийное производство.
Герметизация пластиковых резьб: рекомендуемые решения
Для герметизации пластиковой резьбы индустрия предлагает несколько проверенных подходов.
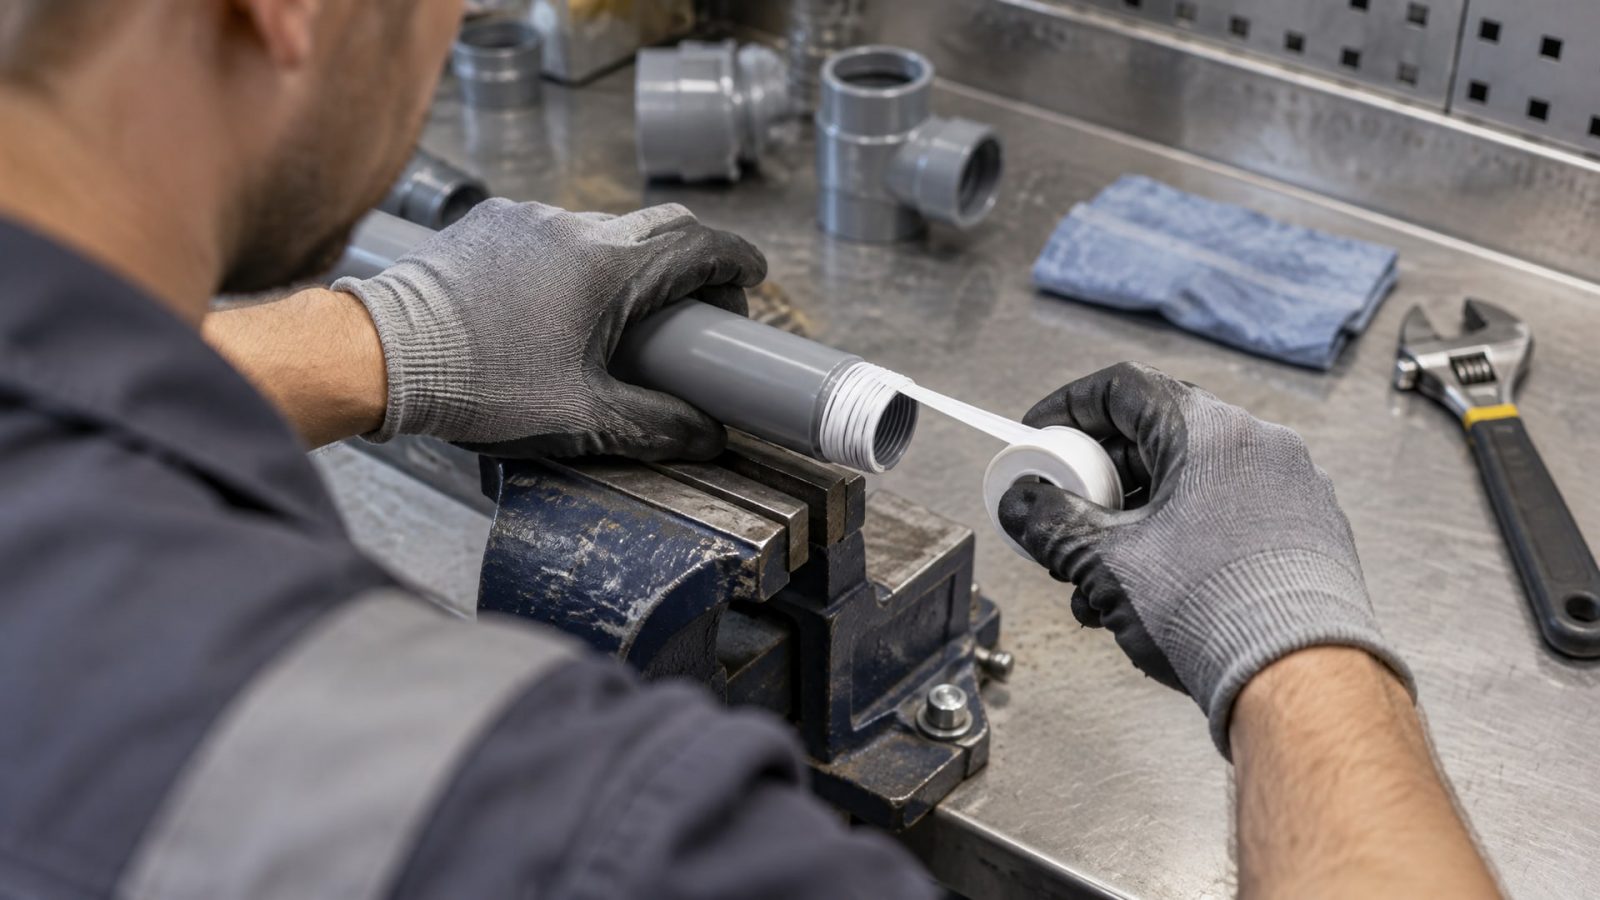
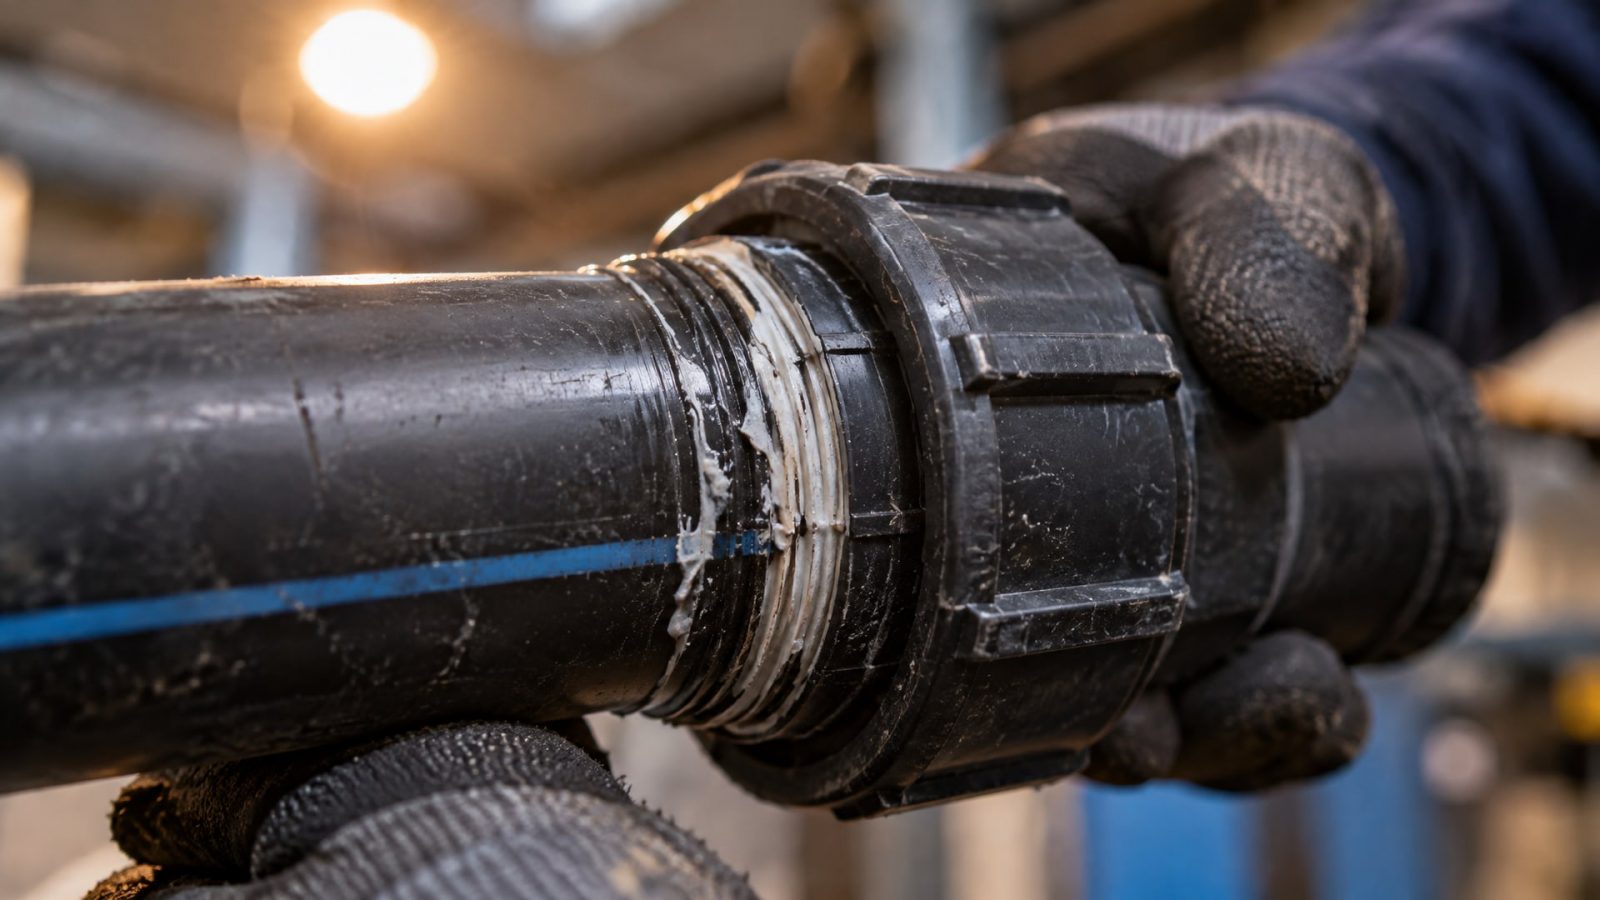
Первый и самый распространенный - тефлоновая лента (PTFE-лента). Она обертывается вокруг витков резьбы, создавая герметичный барьер и снижая коэффициент трения при навинчивании. PTFE-лента химически инертна к большинству пластиков и не вызывает повреждений.
Второй подход - неотверждаемые герметики на основе масло-восковой композиции. Они наносятся на резьбу, остаются пластичными после сборки и обеспечивают долгосрочную герметичность. Неотверждаемые герметики совместимы с пластиком благодаря отсутствию агрессивных растворителей и химических реагентов, запускающих полимеризацию.
Третий вариант - специализированные герметики для пластиковых труб и фитингов. Некоторые производители разработали составы, которые при правильном применении допускают контакт с пластиком без риска стресс-крекинга. Однако такие продукты требуют точной привязки к материалу (полипропилен, полиэтилен, полиамид) и среде (холодная вода, горячая вода, химические растворы). Перед закупкой необходимо убедиться, что выбранный герметик внесен в техдокументацию фитинга как допустимый.
Для трубопроводных систем с пластиковыми резьбовыми соединениями стандартная практика - комбинирование PTFE-ленты и неотверждаемого герметика. Это обеспечивает максимальную надежность без риска химического повреждения пластика. Расход герметика зависит от размера резьбы: для R 1/8" требуется 25–40 мл при автоматическом нанесении, для R 1/4" -45–60 мл, для R 1/2" -90–130 мл, для R 1" -190–250 мл при ручном нанесении.
Совет инженера: когда выбирать анаэробные герметики
На производствах, где нужна герметизация металлических резьбовых соединений (трубопроводы, топливные системы, гидравлические узлы), анаэробные герметики остаются лучшим выбором.
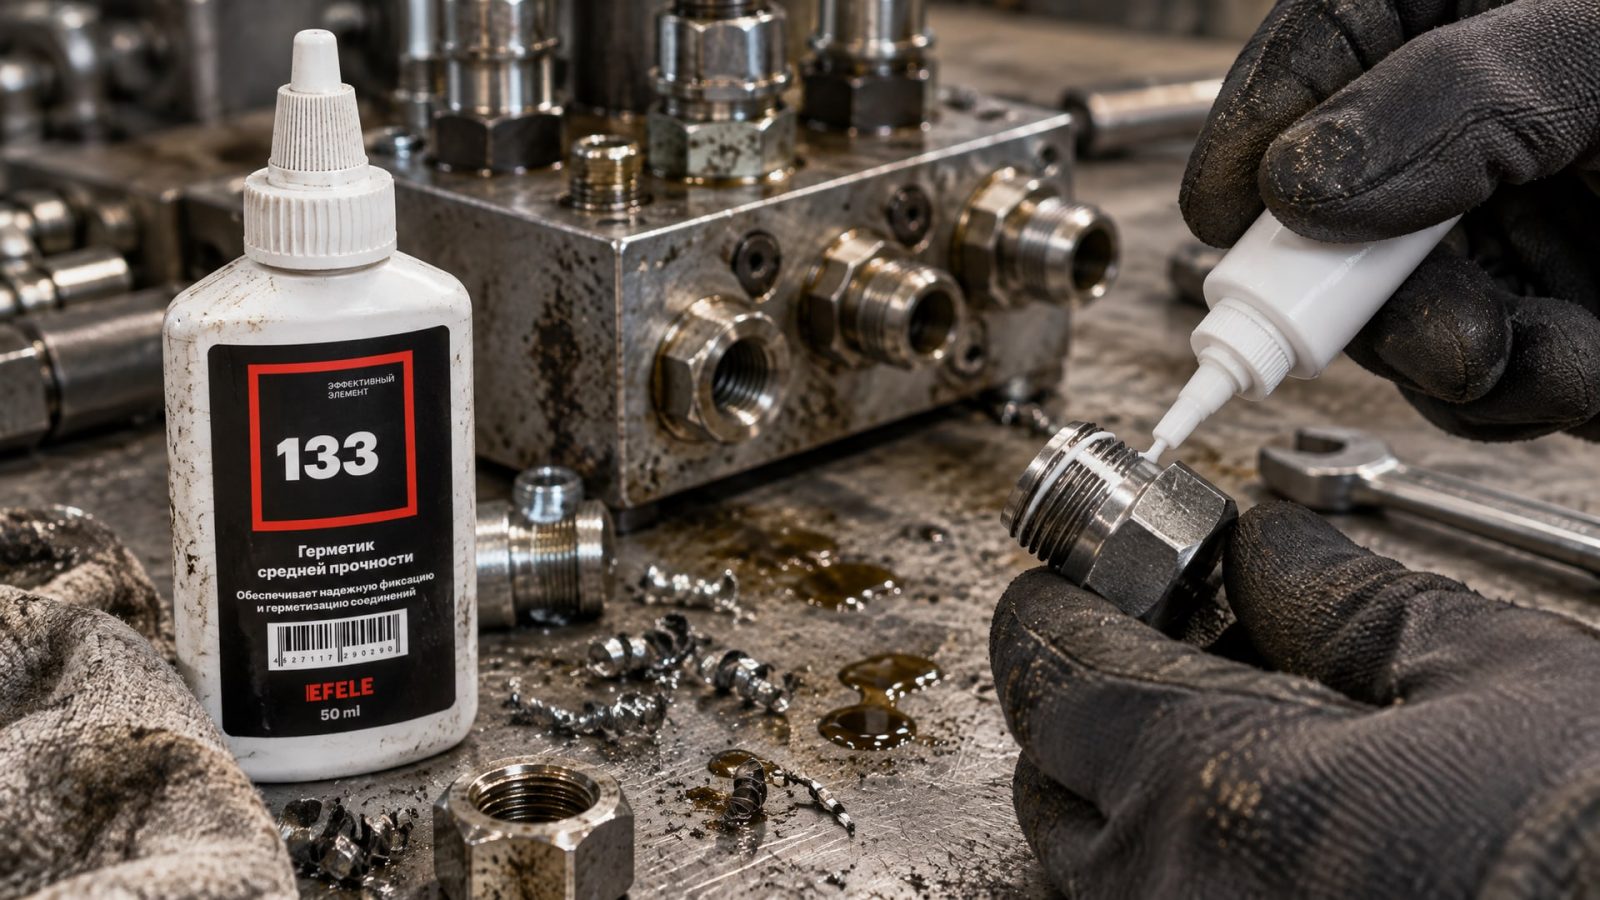
Процесс простой: поверхность очищается от масла и грязи, герметик наносится тонким слоем по 360 градусов вокруг витков резьбы, деталь собирается и выдерживается не менее 24 часов до полной полимеризации. На инертных металлах (нержавеющая сталь, алюминий) применяют активаторы-праймеры для ускорения отверждения.
Когда в одном соединении металлические и пластиковые части (например, металлическая трубка с пластиковым фитингом), герметик должен наноситься только на металлическую резьбу, а пластиковая часть остается без контакта с составом. В цехах часто применяют EFELE 133 для герметизации металлических резьбовых соединений, где анаэробные герметики доказали свою эффективность и предсказуемость результата: отверждение полное, герметичность стабильная, повторная разборка возможна с нагревом.
Закупщики и инженеры выбирают такие решения, когда нужна гарантия и прозрачность: применил по инструкции на металле, получил результат в 24 часа, система проходит испытание на герметичность. Для пластика же нужен другой подход - либо PTFE-лента, либо специальный герметик с верифицированной совместимостью.
Таблица совместимости: анаэробные герметики и основные пластики
| Материал пластика | Совместимость | Рекомендация | Примечание |
|---|---|---|---|
| Полиэтилен (PE) | Низкая | Не использовать | Риск неравномерного отверждения |
| Полипропилен (PP) | Низкая | Не использовать | Возможен стресс-крекинг |
| Полиамид (PA, Nylon) | Средняя | Тест перед применением | Лучшая совместимость среди пластиков, но требует проверки |
| Поликарбонат (PC) | Очень низкая | Не использовать | Высокий риск треснувания |
| Акрилонитрилбутадиенстирол (ABS) | Очень низкая | Не использовать | Чувствителен к химическому стрессу |
| Полиметилметакрилат (PMMA) | Очень низкая | Не использовать | Высокая склонность к крекингу |
| Полиметиленоксид (POM) | Средняя | Тест перед применением | Более стабилен, чем PA, но проверка обязательна |
| PTFE (Фторопласт-4) | Высокая | Возможно применение | Химически инертен, риск минимален |
Альтернативы анаэробным герметикам для пластиковых резьб
Для герметизации пластиковых резьб существует несколько апробированных альтернатив, каждая со своими преимуществами.
PTFE-лента (тефлоновая лента)
PTFE-лента наматывается на резьбу в направлении навинчивания и служит барьером против утечек. Материал химически инертен к пластику, не вызывает никаких повреждений и совместим с водой, маслом и большинством бытовых и технических жидкостей. Недостаток: лента может съезжать при сборке с высоким натяжением, поэтому требует опыта и навыка нанесения. Расход зависит от размера резьбы: на малых резьбах (M6–M10) достаточно 2–3 витков, на крупных (R 1"–R 2") требуется 4–6 витков.
Неотверждаемые герметики
Эти составы остаются пластичными после нанесения и обеспечивают герметизацию за счет вязкости и адгезии к поверхности. Они совместимы с пластиком, не требуют активации и не зависят от наличия металлических ионов. Неотверждаемые герметики используют в системах водоснабжения, отопления и в гидравлических узлах. Недостаток: герметичность со временем снижается, если соединение подвергается вибрации или циклическому нагружению.
Специальные герметики для пластиковых труб
На рынке доступны герметики, разработанные специально для трубных соединений из полипропилена, полиэтилена и полиамида. Они допускают прямой контакт с пластиком благодаря щадящему химическому составу. Такие герметики проходят тестирование на совместимость и отмечены в техдокументации производителя фитингов. Выбор их заужен - придется искать по рекомендации изготовителя пластикового узла.
Часто задаваемые вопросы
Можно ли применять анаэробный герметик, если я его уже купил?
Перед применением обратитесь к техдокументации герметика (Technical Data Sheet) и выясните, допускается ли контакт с вашим типом пластика. Если допуск указан, проведите предварительный тест на образце материала: нанесите герметик, выдержите в рабочих условиях 24–48 часов и проверьте целостность пластика визуально. При отсутствии повреждений можно переходить на серийное применение. Если допуска нет или вы не уверены, используйте PTFE-ленту или неотверждаемый герметик - это безопаснее.
Чем герметизировать пластик надежнее всего?
Для максимальной надежности рекомендуется комбинация: нанесите PTFE-ленту на витки резьбы пластикового фитинга, затем добавьте неотверждаемый герметик поверх ленты. Такой подход исключает прямой контакт анаэробного состава с пластиком и обеспечивает длительную герметичность. Расход герметика для резьбы R 1/2" составляет 90–130 мл при ручном нанесении.
Почему анаэробный герметик подходит для металла, но не для пластика?
Анаэробные составы отверждаются в отсутствие воздуха и при контакте с металлическими ионами или активной металлической поверхностью. Пластик не содержит этих ионов и не активирует полимеризацию. Кроме того, неотверженный герметик может проникать в структуру чувствительных пластиков и вызывать стресс-крекинг - появление микротрещин. На металле таких проблем нет.
Какой герметик выбрать для фитинга «пластик с металлом»?
Если фитинг сделан из пластика с встроенной металлической резьбой, герметик следует наносить только на металлическую часть соединения. На пластиковую часть контакт должен быть минимален или вообще отсутствовать. Рекомендуется сначала изучить техдокументацию производителя фитинга - там обычно указано, какие герметики допустимы. При отсутствии рекомендации используйте PTFE-ленту или неотверждаемый герметик.
Как провести тест совместимости герметика с пластиком?
Нанесите герметик тонким слоем на образец пластика такого же типа, из которого сделана резьба. Поместите образец в условиях, близких к эксплуатационным (температура, влажность, контакт с жидкостью, если применимо). Выдержите 24–48 часов. Затем проверьте пластик: нет ли трещин, вздутий, обесцвечивания или размягчения. Если пластик остался неповрежденным, герметик совместим. Если нет - откажитесь от его применения.
Заключение
Анаэробные герметики - это мощное и надежное решение для герметизации металлических резьбовых соединений, но они опасны для большинства пластиков. Механизм отверждения анаэробных составов привязан к металлу, а неотвержденный герметик может вызвать стресс-крекинг чувствительных пластмасс. Если вам нужна герметизация пластиковой резьбы, выбирайте специализированные альтернативы: PTFE-ленту, неотверждаемые герметики или составы, разработанные специально для пластиковых фитингов. Перед применением любого герметика сверьтесь с техдокументацией производителя изделия и при необходимости проведите предварительный тест совместимости.
Следующий шаг: если вы закупаете герметики для смешанных соединений (металл с пластиком), определитесь, где будет наноситься состав, и подберите герметик либо для металла, либо специализированный для пластика. Получите техдокументацию от поставщика, убедитесь в допусках, и проведите пилотный запуск на малой партии перед внедрением в производство.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Защита продукта от смазки – важная задача, решаемая правильным выбором смазочных материалов с допуском NSF H1 и грамотным применением.
Оптимизация СОЖ: узнайте, как правильно перейти с масляной жидкости на водосмешиваемую эмульсию, избегая ошибок и проблем.
Узнайте, как правильно смазать цепь велосипеда для летней и зимней эксплуатации, чтобы продлить срок службы трансмиссии и избежать ошибок.