
Защита продукта от смазки: как смазать упаковочное оборудование правильно
Смазка на фасовочной линии - необходимость, но опасность для продукта одновременно. Между тем, вопрос "как смазать упаковочное оборудование, чтобы смазка не попала в продукт" решается не сложнее, чем кажется: нужен правильный выбор смазки по стандарту NSF H1 и грамотное ее применение. На упаковочных и фасовочных линиях, где узлы работают рядом с открытым продуктом, первичной упаковкой или дозатором, смазка обязана иметь допуск к случайному контакту с пищей - это минимальное требование санитарии. Статья разбирает, какую смазку выбрать для каждого узла оборудования, как ее наносить, чтобы избежать загрязнения, и на какие стандарты ориентироваться.
Материал адресован инженерам, закупщикам и техническим специалистам, которые подбирают смазки для упаковочных и фасовочных участков и хотят снизить риск претензий по качеству.
Почему стандарт NSF H1 - основа выбора смазки для упаковки
На упаковочном оборудовании смазка находится в непосредственной близости к продукту.
Даже если напрямую контакта нет, риск загрязнения сохраняется: конденсат, микротечи, попадание капель при обслуживании. Международный стандарт NSF H1 рассчитан именно на такие ситуации - он допускает смазку для случайного, технически неизбежного контакта с пищевыми продуктами и первичной упаковкой.
H1 означает, что смазка прошла оценку на предмет токсичности и миграции, допуски утверждены и ограничены. Для минеральных и синтетических смазок допускается до 10 ppm случайного загрязнения, для силиконовых - до 1 ppm. Это не означает, что смазка будет попадать в продукт - это означает, что если она случайно попадет в допустимом количестве, продукт остается безопасным.
В США эту же функцию выполняет регулятор 21 CFR 178.3570, который относит смазки к пищевым контактным веществам. На упаковочных и фасовочных линиях H1 закупают для фасовочных головок, укупорочных механизмов, дозаторов, узлов формирования и запайки упаковки, маркировочного оборудования - всех мест, где смазка находится в рабочей зоне продукта.
Разница между H1, H2 и H3: когда какую смазку использовать
Классификация NSF включает три категории смазок, и их часто путают.
На упаковочном оборудовании каждая имеет свое место.
H1 - смазка для случайного контакта с пищей. Применяется на узлах, рядом с которыми находится открытый продукт, первичная упаковка или дозатор: фасовочные головы, укупорочные аппараты, направляющие, подшипники, винты привода. Если контакт технически неизбежен, это H1.
H2 - смазка для узлов, где контакт с пищей исключен конструктивно. Примеры: подвесные конвейеры в цехе без продукта, редукторы закрытых приводов над линией, опоры конвейера на удалении от зоны фасовки. H2 дешевле H1, но ее нельзя использовать рядом с продуктом - это нарушение.
H3 - антикоррозионные смазки (разделительные агенты, консервирующие масла). Они должны быть удалены с оборудования перед первым запуском. Их применяют при доставке и хранении оборудования на складе, но не во время работы.
Практический принцип прост: если смазка находится рядом с пищевой зоной, выбирают H1; если узел находится высоко, закрыт корпусом или удален от продукта - H2; если это консервирующее масло на новом оборудовании - H3 сразу удаляют перед монтажом.
ISO 21469 и его роль в гигиене упаковочного оборудования
Многие закупщики слышат о стандарте ISO 21469 и ошибочно думают, что это то же самое, что H1.
На деле это разные подтверждения.
NSF H1 сертифицирует сам продукт: его состав, токсичность, миграцию при случайном контакте с пищей.
ISO 21469 - это стандарт гигиены производства и обращения со смазкой. Он охватывает весь жизненный цикл: как смазка разработана, произведена, упакована, хранится, транспортируется и применяется. ISO 21469 подтверждает, что производитель смазки соблюдает гигиенические требования на каждом этапе, чтобы в готовый продукт не попали микробиологические загрязнения, тяжелые металлы, остатки производства.
Для аудитов и систем ХАССП (HACCP) и SQF часто требуют именно H1 + ISO 21469 одновременно. H1 - это допуск состава, ISO 21469 - подтверждение чистоты процесса. Вместе они дают полную гарантию. Одна только H1 означает, что смазка безопасна при контакте, но не говорит о том, как она производилась; одна ISO 21469 без H1 может быть просто хорошо сертифицированной, но не защищенной для пищевого контакта.
Выбор смазки по типам узлов упаковочного оборудования
Каждый узел упаковочного оборудования требует своего подхода к смазке.
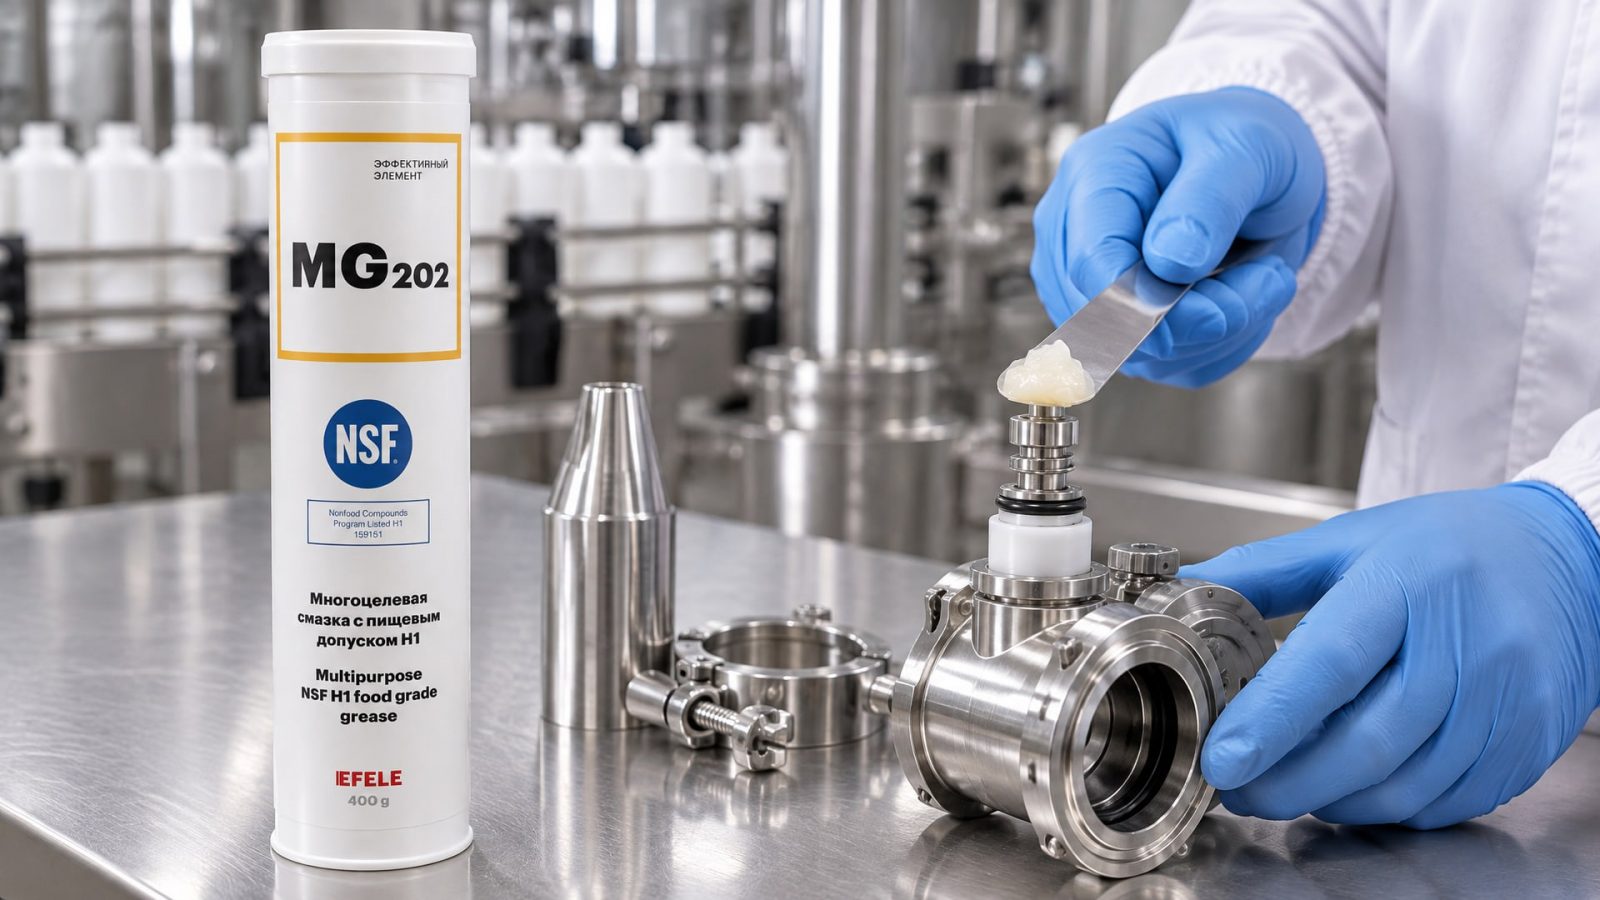
H1-допуск - необходимое условие, но недостаточное без учета рабочих параметров.
Фасовочные головы и дозаторы. Здесь смазка работает при прямом контакте с продуктом и часто подвергается контакту с влагой, если продукт жидкий или влажный. Нужна H1-смазка с хорошей адгезией (то есть способностью прилипать к поверхности и не вымываться) и стойкостью к воде. Консистенция NLGI 1 или NLGI 2 подходит лучше всего, потому что легко дозируется и не течет от вибрации. Для смазывания узлов, где возможен случайный контакт с продуктами питания, рекомендуется использовать многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1, которая сочетает водоустойчивость и стабильность в диапазоне от -20 до +60 °C.
Укупорочные аппараты. Узлы укупорки работают с повышенной нагрузкой и часто нагреваются от трения. Смазка здесь должна быть H1, но с высокой вязкостью и термостойкостью. NLGI 2 - стандартный выбор. Для смазок, контактирующих с горячей упаковкой или работающих в условиях высоких температур, выбирают составы с температурной устойчивостью до +80…+100 °C.
Направляющие каретки, рельсы. На направляющих смазка работает при скольжении и испытывает воздействие влаги и пыли. H1-смазка здесь защищает и сами направляющие, и окружающий продукт. Важна хорошая адгезия, чтобы смазка не стирала с поверхности при работе. Очень вязкие смазки (NLGI 3 и выше) нежелательны, потому что они затрудняют движение; NLGI 1-2 оптимальны.
Конвейерные цепи и приводы над продуктом. Если приводная цепь находится над открытой пищевой зоной, смазка должна быть H1. Обычно здесь требуется относительно жидкая масло-смазка, чтобы хорошо проникала в звенья цепи; вязкость ISO VG 32–68 подходит. При высоких температурах вблизи горячей упаковки или запайки требуется термостойкость до +120 °C.
Редукторы и подшипники. Если редуктор или подшипник расположены над пищевой зоной, смазка должна быть H1. Здесь уже можно выбирать по стандартной логике: вязкость, термостойкость, тип (масло или пластичная смазка) зависят от скорости, нагрузки и температуры. Редукторные масла часто дополняются молибденовым дисульфидом для снижения трения.
Маркировочное оборудование. На этапе маркировки (печать даты, кода, штрих-кода) смазка может попадать на упаковку, если узел работает вблизи печатающей головки. Здесь требуется H1-смазка с минимальным остатком и хорошей испаряемостью, чтобы не оставлять следов на упаковке.
Как правильно наносить H1-смазку, чтобы избежать загрязнения
Даже правильно выбранная H1-смазка может стать источником проблем, если ее применять неправильно.
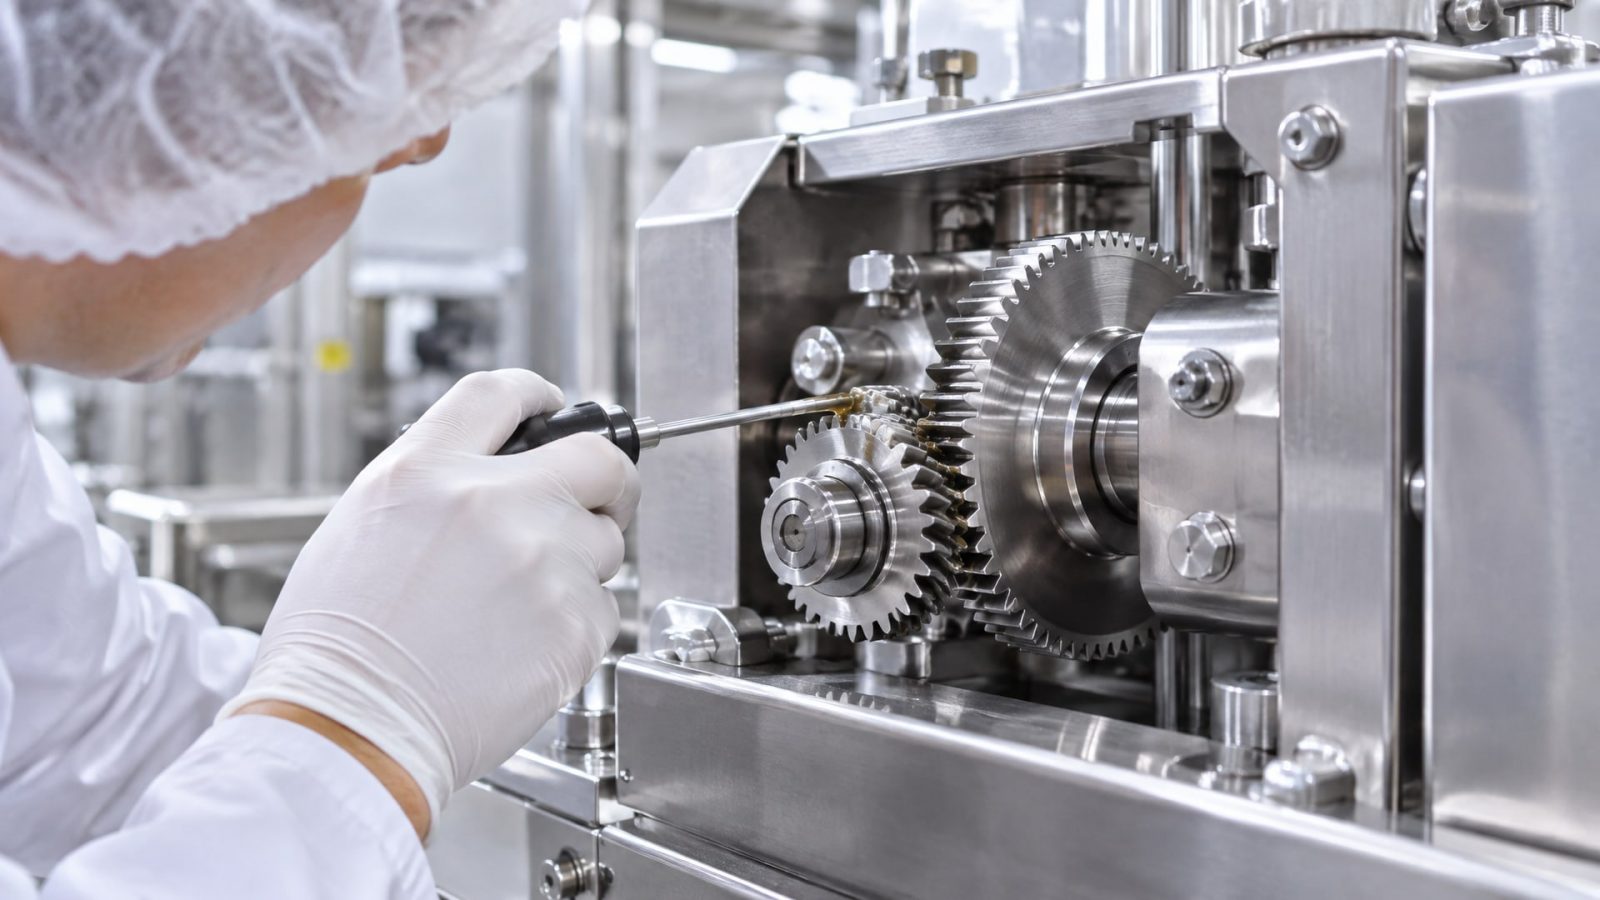
Минимально достаточное количество. Первое правило: не переполнять. Излишек смазки - главный источник утечек и попадания в продукт. Смазку наносят тонкой пленкой на рабочие поверхности, чтобы узел не скрипел и не тормозил, но не слой в несколько миллиметров. После нанесения лишнее удаляют и дают смазке закрепиться на поверхности. Частая ошибка: нанести много смазки, чтобы не приходилось обслуживать долго. В результате смазка давит на уплотнения, попадает в продукт, и этому способствует.
Регулярное переобслуживание. На упаковочных линиях смазка загрязняется быстрее, чем на других производствах: пыль, остатки продукта, влага. Это не значит, что нужно часто добавлять новую смазку - нужно удалять старую и загрязненную. График зависит от интенсивности работы: на высокоскоростных линиях может быть еженедельным, на менее загруженных - ежемесячным. Контроль: если смазка потемнела, стала липкой или пахнет прогоркло - это признак окисления и загрязнения, пора менять.
Контроль утечек. После нанесения смазки проверяют, не течет ли она из узла, не капает ли на продукт или упаковку. Если течит - либо нанесено слишком много, либо смазка не подходит по вязкости для данного узла. Текущие места придется протирать, но это временное решение; нужно пересмотреть выбор смазки или технику нанесения.
Использование дозирующих шприцев. Вместо туб или банок, где легко нанести слишком много, применяют специальные дозирующие шприцы с иглой. Они позволяют точнее контролировать количество и место нанесения, особенно на узлах со сложной геометрией.
Совместимость с материалами. Некоторые смазки (особенно синтетические и силиконовые) могут размягчать или набухать уплотнения. Перед применением проверяют совместимость с резиновыми уплотнениями, пластиковыми направляющими и другими материалами узла. H1-смазка должна быть совместима не только с пищей, но и с оборудованием.
Когда H1-смазка недостаточна: температура, агрессивные среды, высокие нагрузки
Не все узлы упаковочного оборудования одинаковые.
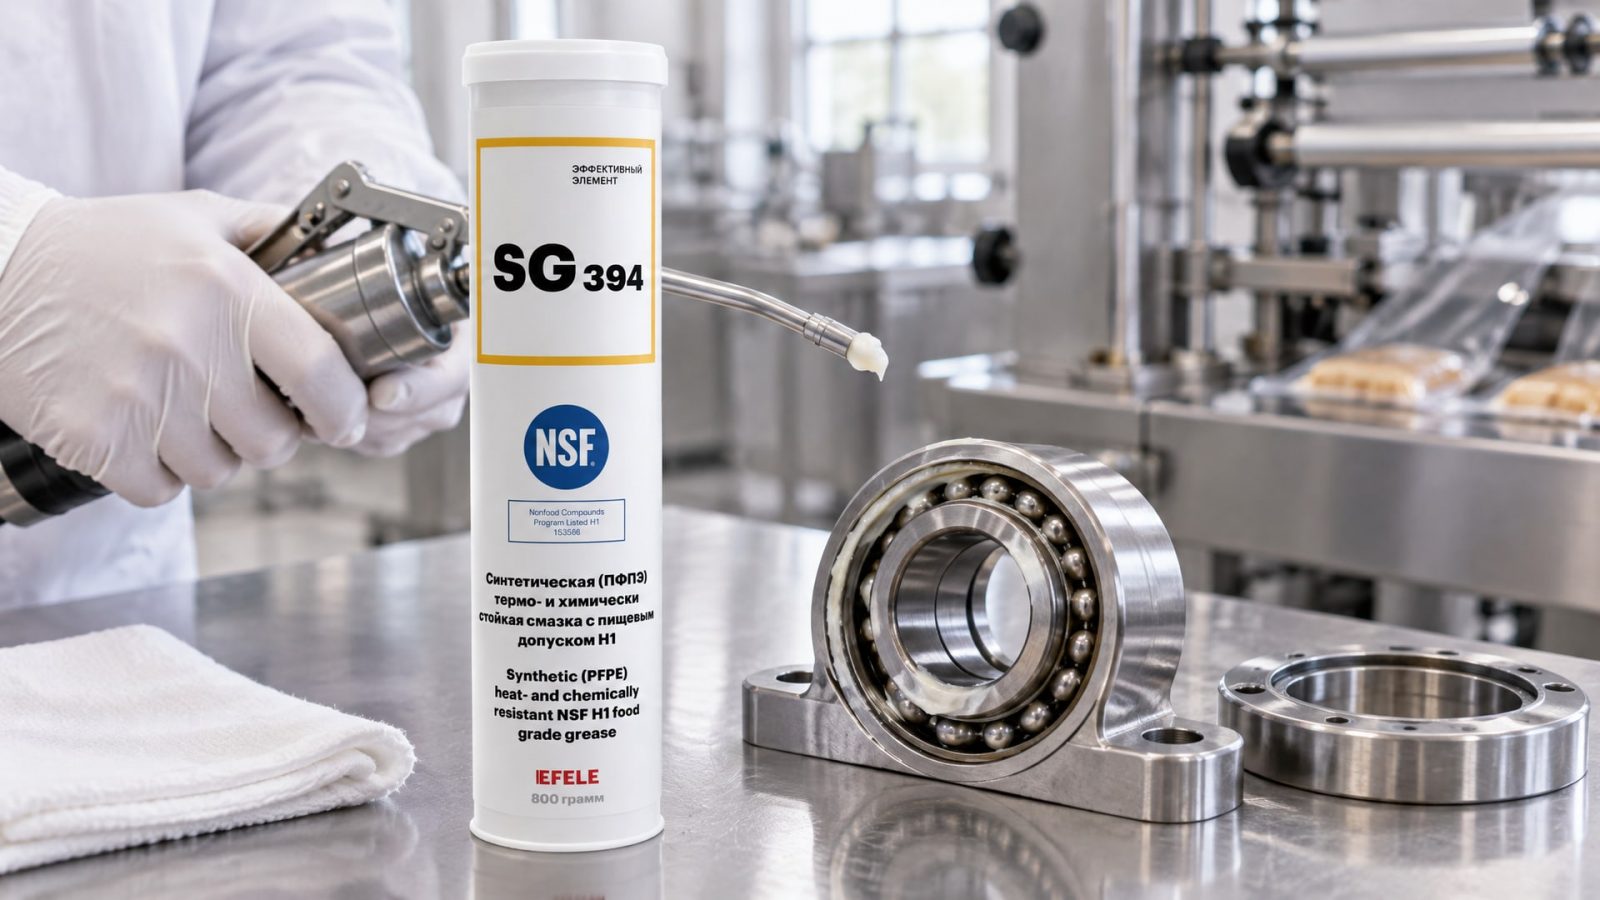
Иногда H1-смазка стандартного состава теряет свойства, и требуется специализированный состав.
Высокие температуры. Запаечное оборудование, стерилизационные линии, оборудование в горячих цехах работают при температурах выше +80…+100 °C. Обычная H1-смазка здесь окисляется быстро, теряет консистенцию, может испаряться. Требуется термостойкая H1-смазка, которая сохраняет свойства до +120…+150 °C. В условиях высоких температур и агрессивных сред, например, для подшипников запаечного оборудования, подойдет термо- и химстойкая пластичная смазка EFELE SG-394 с допуском NSF H1, которая рассчитана на нестабильную среду и сохраняет консистенцию при нагреве.
Агрессивные среды. На линиях обработки кислых или щелочных продуктов (маринованные овощи, моющие концентраты, дезинсекционные средства) смазка может реагировать с химией, разрушаться, вымываться. Здесь нужна H1-смазка, стойкая к кислотам и щелочам. Минеральные смазки здесь слабее синтетических и полусинтетических.
Высокие нагрузки и скорости. На высокоскоростных линиях (более 100 упаковок в минуту) фасовочные головы и дозаторы работают с интенсивным трением. Обычная смазка может выгорать, подшипники нагреваются. Требуется смазка с улучшенными противоизносными свойствами - например, с добавками молибденового дисульфида. H1-допуск при этом сохраняется.
Влажная среда. На линиях упаковки влажных продуктов или рядом с моечными установками влага постоянно контактирует со смазкой. Смазка должна быть водоустойчивой (не вымываться, не разбухать), но при этом оставаться H1. Минеральные и полусинтетические смазки справляются лучше, чем некоторые синтетики.
Проверка смазки и документирование для аудитов
На предприятиях с ХАССП или системой SQF забота о смазке на упаковочном оборудовании не ограничивается выбором и нанесением.
Требуется документирование и регулярная проверка.
Сертификаты и карточки товара. До закупки смазки важно убедиться, что у поставщика есть:
Копия сертификата NSF H1 для конкретного продукта (не просто "это H1-смазка", а именно номер сертификата для данного артикула);
Копия сертификата ISO 21469 (если требуется);
Техдокументация (TDS, техлист) с указанием температурного диапазона, NLGI, совместимости с материалами, информацией о миграции.
Карточка товара. На производстве составляют карточку с информацией: название смазки, артикул, поставщик, дата поступления, NSF H1/ISO 21469, назначение (какие узлы), интервал замены. Это упрощает отследить, какая смазка применяется где и когда ее нужно менять.
График обслуживания. График составляют для каждого узла, требующего смазки: фасовочная головка, укупорочный механизм, направляющие, цепь конвейера. В графике указывают интервал (например, "каждую неделю"), тип смазки (EFELE MG-202 NSF H1) и ответственного.
Журнал обслуживания. Техник, наносящий смазку, отмечает в журнале дату, время, тип смазки, количество, состояние узла (нормально / требует чистки / требует замены уплотнения). Это помогает выявить проблемы: если уплотнение часто требует замены, значит, смазка не совместима или выбрана неправильно.
Проверка попадания в продукт. На линиях с критично важным контролем (молоко, соки, детское питание) образцы продукта регулярно анализируют на предмет посторонних частиц или остатков смазки. Если что-то найдено, начинают с проверки узлов и смазки.
Часто задаваемые вопросы
Что означает H1 и обязательна ли она для упаковочного оборудования?
H1 - это допуск NSF к случайному контакту смазки с пищей. Она обязательна для упаковочного оборудования, где узлы находятся рядом с открытым продуктом, первичной упаковкой или дозатором: фасовочные головы, укупорочные механизмы, направляющие, конвейерные цепи над пищевой зоной. Если узел конструктивно отделен от продукта (редуктор внутри корпуса, далеко от зоны упаковки), можно использовать H2. H1 выбирают по риску контакта, а не по названию оборудования.
Разница между H1 и ISO 21469: какую выбрать?
H1 сертифицирует состав смазки и допускает ее при случайном контакте с пищей. ISO 21469 подтверждает гигиену производства и обращения со смазкой. Для полной защиты выбирают обе: H1 гарантирует безопасность смазки, ISO 21469 - чистоту ее производства. Если требуется только одна, ориентируются на требования предприятия: аудиторы часто просят обе, но минимум - H1.
Можно ли использовать обычную смазку, если ее наносить очень мало?
Нет. Если смазка не имеет H1-допуска, она остается токсичной даже в микроколичествах. NSF H1 - это не рекомендация, а регуляторный допуск. Количество влияет на риск попадания (много смазки - выше риск), но не на вопрос о допусках. Выбирают H1, а количество минимизируют.
Как часто нужно менять смазку на фасовочной линии?
Интервал зависит от типа узла, интенсивности работы и условий. На высокоскоростных линиях (более 100 упаковок/мин) смазку проверяют еженедельно и меняют, если она загрязнилась. На менее загруженных - раз в месяц. График составляют для каждого узла после испытаний и опыта; общего ответа нет, но принцип таков: если смазка изменила цвет, консистенцию или появился запах окисления, ее меняют.
Какую температуру должна выдерживать H1-смазка на запаечном оборудовании?
Это зависит от узла. Для узлов, непосредственно контактирующих с горячей упаковкой, требуется H1-смазка с термостойкостью до +120…+150 °C. Большинство стандартных H1-смазок рассчитаны на +60…+80 °C, что недостаточно. Перед выбором смазки проверяют техдокументацию оборудования: какая максимальная рабочая температура узла и требуется ли специализированный состав.
Заключение
Защита продукта от смазки на упаковочном оборудовании строится на двух столпах: правильный выбор H1-смазки и грамотное ее применение. NSF H1 - это минимальный стандарт, обязательный для узлов, работающих рядом с пищевой зоной. Выбор смазки по типу узла (фасовочная головка, укупорочный механизм, направляющие, конвейер), по температуре, нагрузкам и совместимости с материалами дополняет допуск. Минимальное количество, регулярная замена старой и загрязненной смазки, контроль утечек и документирование снижают риск загрязнения даже при использовании H1-смазки.
Для упаковочных предприятий логика подбора такова: определить, какие узлы находятся рядом с продуктом (туда - H1), какие конструктивно отделены (туда - H2 если применяется), проверить сертификаты поставщика (NSF H1 и по возможности ISO 21469), составить график обслуживания, обучить техников правильному нанесению и документировать результаты для аудитов. Этот подход позволит держать оборудование в рабочем состоянии, предотвратить попадание смазки в продукт и пройти любую проверку качества.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Оптимизация СОЖ: узнайте, как правильно перейти с масляной жидкости на водосмешиваемую эмульсию, избегая ошибок и проблем.
Узнайте, как правильно смазать цепь велосипеда для летней и зимней эксплуатации, чтобы продлить срок службы трансмиссии и избежать ошибок.
Узнайте, как смазки H1 защищают оборудование замороженных продуктов от износа в экстремальных условиях и обеспечивают безопасность производства.