
Как смазки H1 защищают оборудование при производстве замороженных продуктов
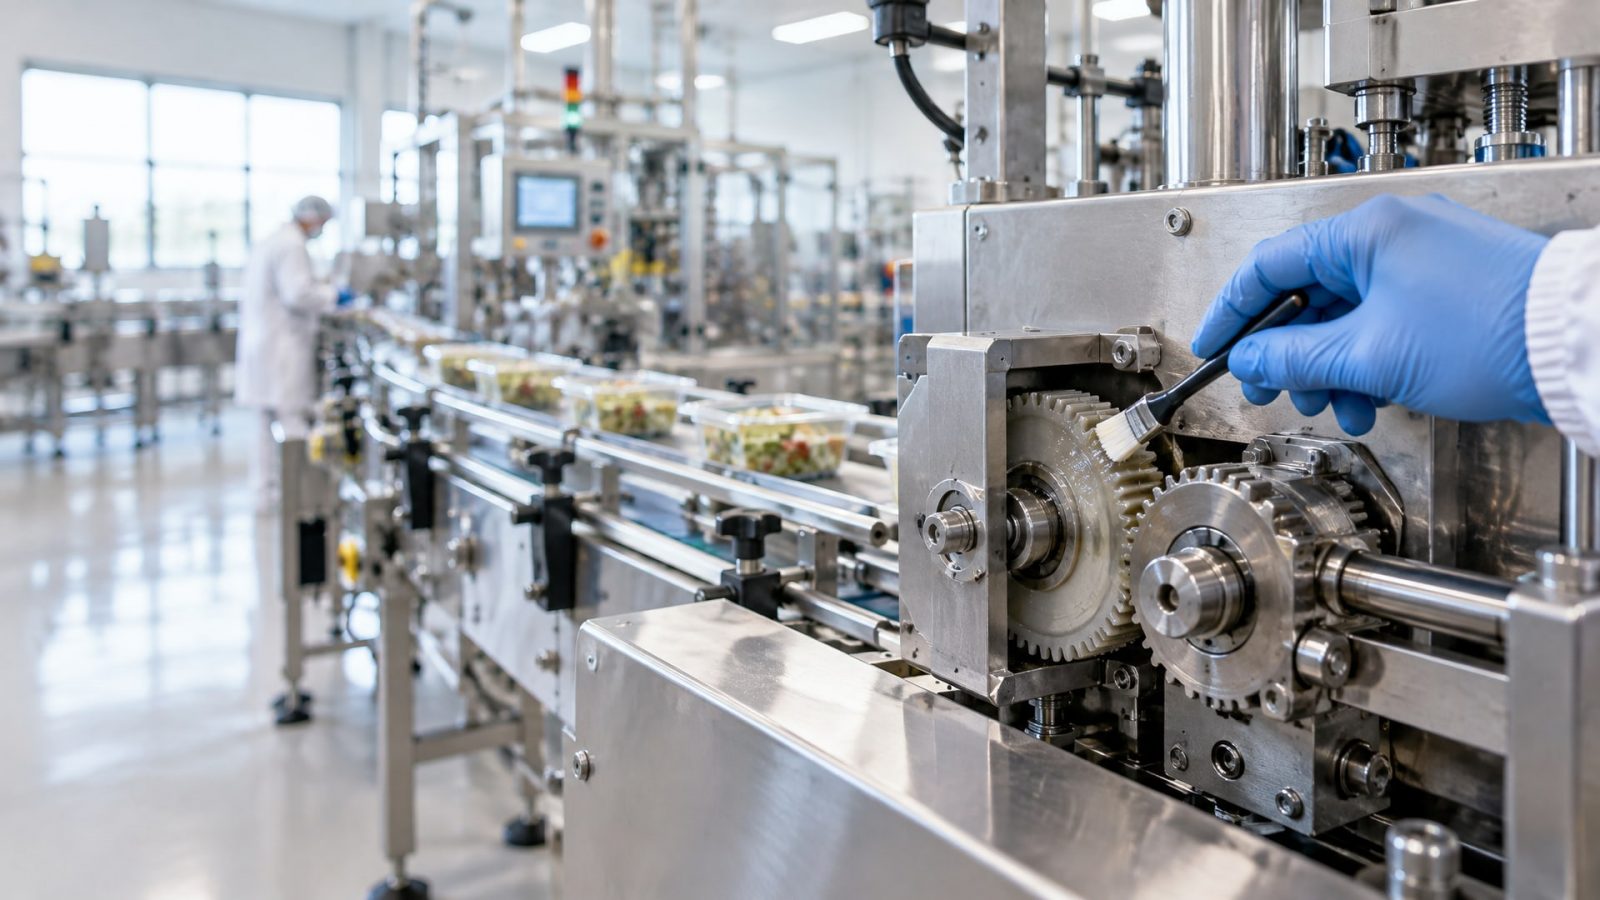
Оборудование для замороженных продуктов работает в экстремальных условиях: низкие температуры, влага, контакт с пищей и высокие динамические нагрузки требуют специальной защиты всех движущихся узлов. Обычная смазка просто "деревенеет" при минус 40–50 °C, теряя текучесть и оставляя подшипники, цепи и направляющие без защитной пленки. Смазки с пищевым допуском NSF H1 решают эту задачу: они сохраняют рабочие свойства при низких температурах, не вымываются водой и конденсатом при санитарной обработке, а главное - остаются безопасны при случайном контакте с продуктом. В статье разбираем, как выбирать и применять такие смазки, какие параметры проверять и почему универсальная пищевая смазка в морозилке работает хуже, чем специализированный состав.
Статья полезна техническим специалистам, инженерам и закупщикам, которые отвечают за надежность оборудования на линиях заморозки, в холодильных камерах и на складах замороженных полуфабрикатов.
Что такое NSF H1 и почему это важно для пищевого производства
NSF H1 - это регистрация, которая разрешает применение смазки при случайном, технически неизбежном контакте с пищей.
Это не означает, что смазка пищевая в смысле готовности к употреблению; это означает, что если капля смазки случайно попадет на продукт или поверхность оборудования, продукт останется безопасным для человека.
На производстве замороженных продуктов такой контакт технически неизбежен: расточка подшипников расположена близко к зоне контакта продукта с цепью или направляющей, конденсат и влага переносят смазку, а при обслуживании оборудования легко случается соприкосновение. Поэтому закупщики и инженеры выбирают смазки именно с маркировкой H1, а не обычные промышленные аналоги.
Однако сама маркировка H1 говорит только о безопасности при контакте. Она не гарантирует, что смазка будет работать при минус 45 °C, не высохнет под воздействием конденсата или останется пригодной после санитарной мойки. Для этого нужны дополнительные проверки технических параметров.
Низкотемпературная прокачиваемость и текучесть при морозе
Основная проблема обычной пищевой смазки в морозилке - потеря текучести.
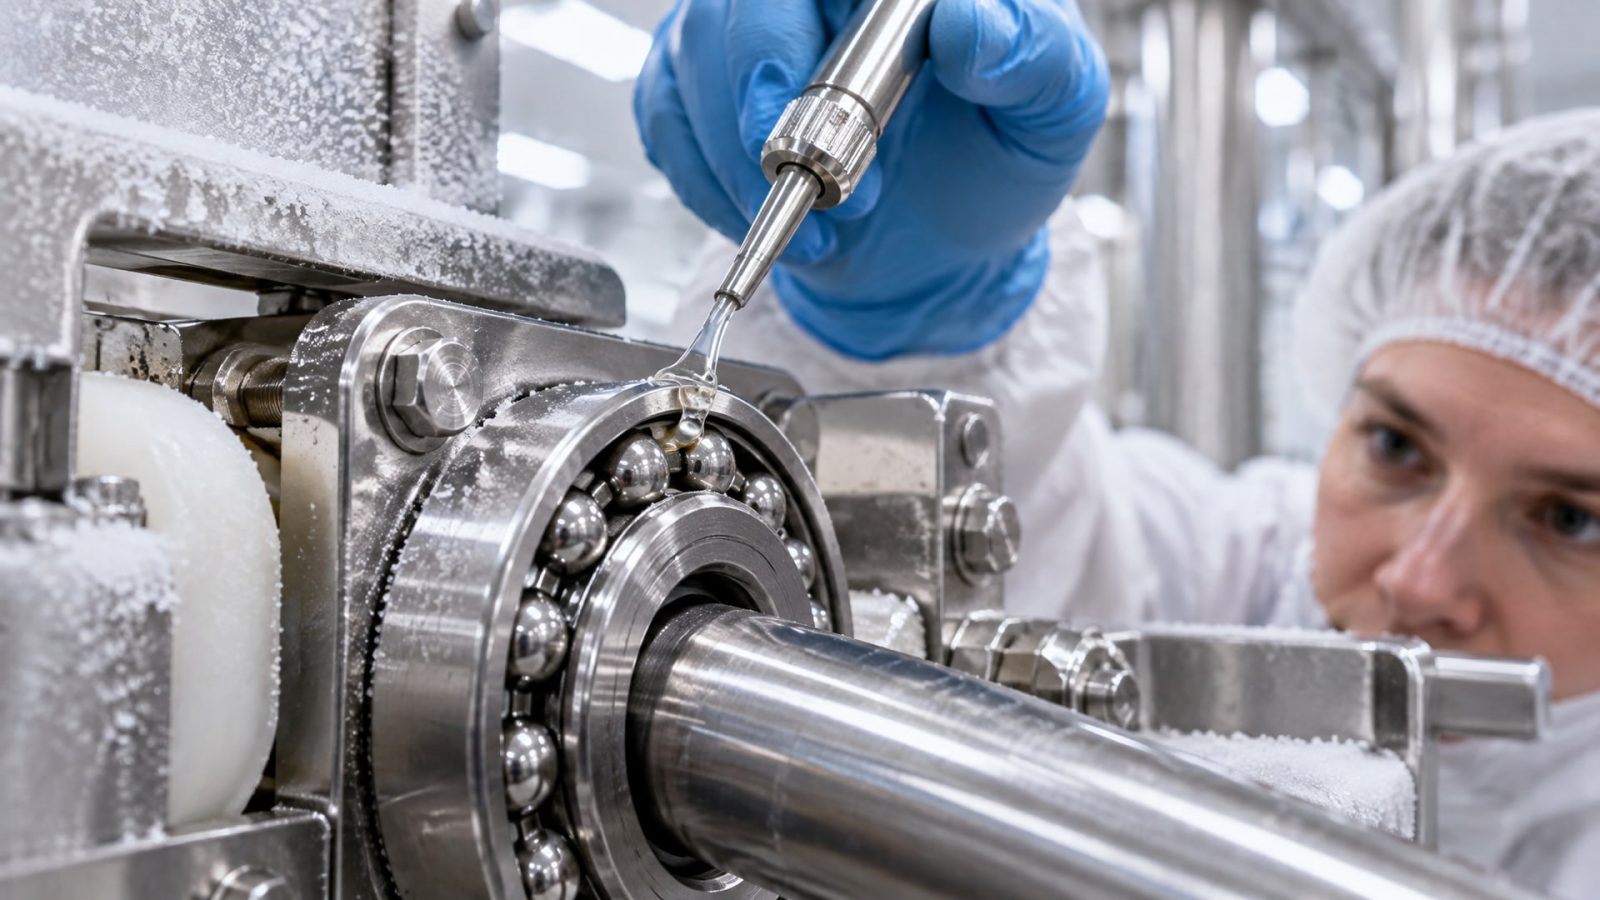
При низких температурах вязкость базового масла резко растет, структурирующие агенты смазки твердеют, и результат получается предсказуемый: подшипник не получает масло, цепь работает "на сухую", направляющие сопротивляются при запуске.
Специализированные low-temperature H1-смазки решают это за счет особого подбора базового масла. Обычно это ПАО-масла (синтетические углеводороды) с низкой температурой застывания - порядка минус 40–50 °C. В отличие от минерального масла, которое "замерзает" выше, ПАО сохраняет текучесть даже при экстремальном холоде.
Рабочий диапазон профессиональной low-temperature H1-смазки часто лежит в пределах минус 50–51 °C на нижнем пределе и плюс 60–202 °C на верхнем. Это позволяет одной смазкой защищать узлы как в морозильной камере при минус 40 °C, так и в редукторе мотора, где может быть плюс 80 °C.
Класс консистенции для морозильных применений обычно выбирают NLGI 1 - это более жидкая смазка, чем привычная NLGI 2. Такой выбор не случаен: NLGI 1 гарантирует, что смазка будет прокачиваться по централизованной системе подачи даже при холодном пуске, когда каждый градус вязкости имеет значение. Показатель water washout (вымывание водой) для таких смазок обычно держат ниже 4% при 38 °C - это подтверждает, что смазка не будет вымыта конденсатом или санитарными мойками.
Стойкость к вымыванию и конденсату
В условиях производства замороженных продуктов смазка постоянно контактирует с влагой: конденсат из воздуха, брызги при мойке полов, ледяная крошка при размораживании оборудования.
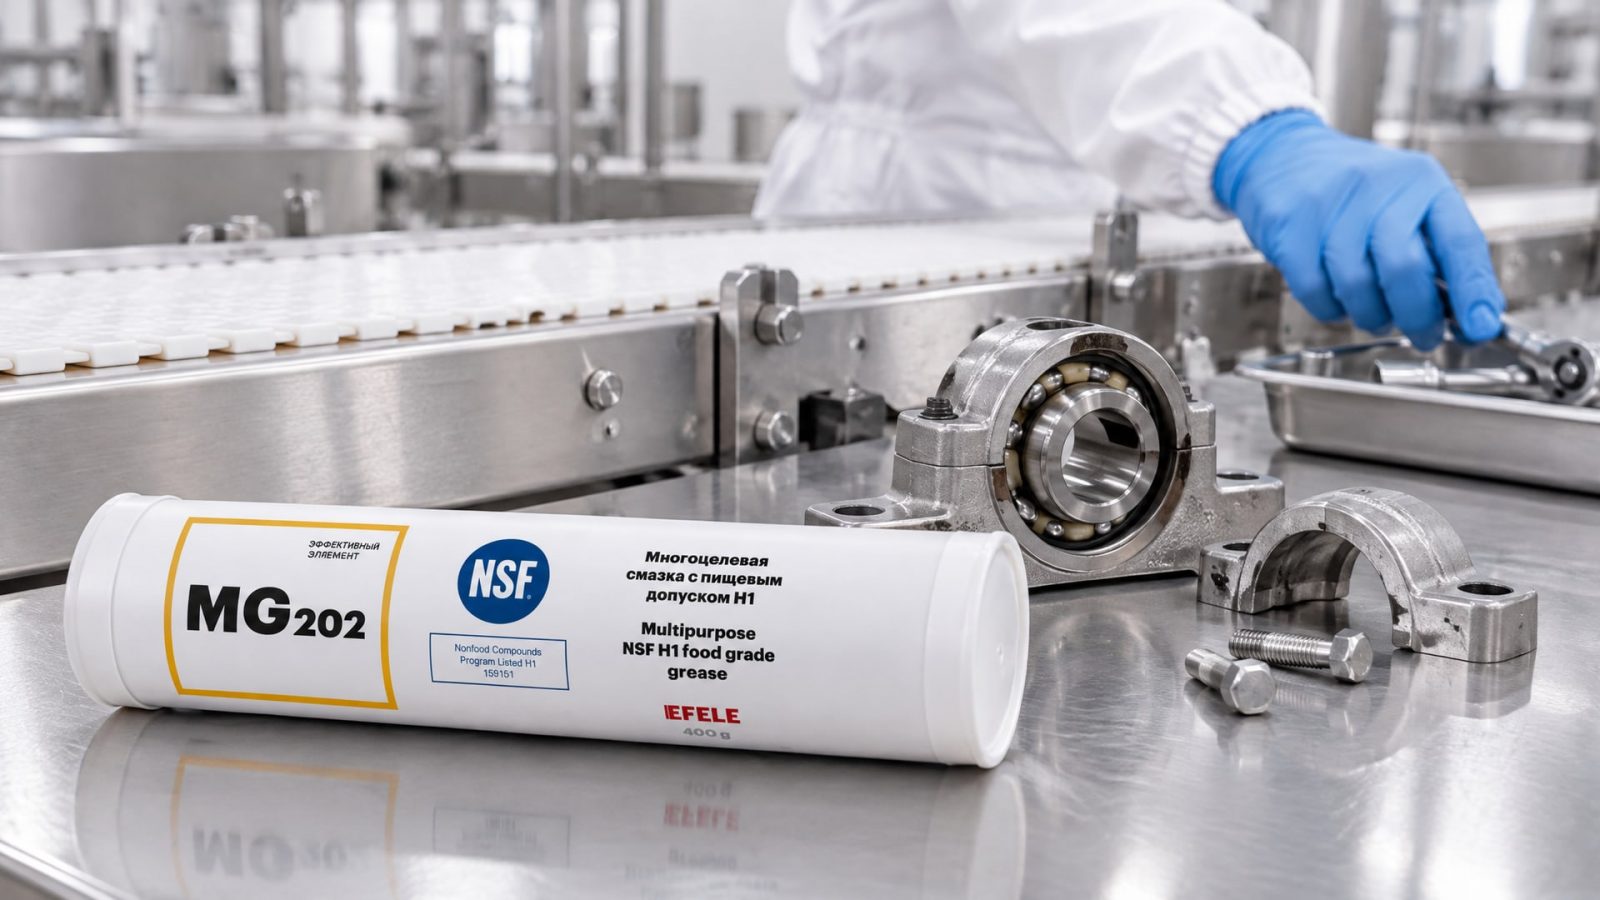
Обычная смазка в таких условиях теряет адгезию (способность прилипать к металлу), сгущается или расслаивается, а ее защитная пленка смывается прочь.
EFELE MG-202 - пример низкотемпературной пищевой смазки класса NLGI 1, разработанной именно для узлов, где требуется одновременно NSF H1 и устойчивость к вымыванию. Параметры вроде каплепадения выше 260 °C и water washout менее 4% показывают, что структура смазки остается целостной даже после многократного воздействия воды и холода; пленка не рассыпается при контакте с льдом или конденсатом.
Практический результат: подшипники не подвергаются коррозии, цепи не ржавеют под слоем смазки, направляющие скользят свободно даже после санитарной обработки. Это особенно важно для линий заморозки, где оборудование моют ежедневно, а простой на переналадку стоит дорого.
Защита подшипников и направляющих от холодного пуска и фреттинга
Холодный пуск - это момент, когда оборудование включают после ночного простоя или после размораживания при минус 45 °C.
В этот момент подшипники и направляющие должны получить смазку с первой же секундой вращения, иначе происходит микроскопическое проскальзывание - фреттинг.
При фреттинге микроскопические уплотнения в зазорах подшипника повреждаются миллионы раз в секунду, металл окисляется и истирается. За несколько дней такого режима подшипник может выйти из строя. Обычная густая смазка NLGI 2 при минус 40 °C может дать момент сопротивления в 2–3 раза выше номиналького, что почти гарантирует холодный пуск с фреттингом.
Низкотемпературная смазка NLGI 1 на ПАО-базе решает проблему заранее: даже при минус 50 °C она остается достаточно жидкой, чтобы попасть в зазор без задержки. Вязкость базового масла порядка 42 cSt при 40 °C позволяет смазке проникать в самые узкие щели, а параметр 4-ball wear (рубец износа меньше 0,9 мм в стандартном испытании) гарантирует, что даже при повышенном микроскольжении защитная пленка не разрушится.
Результат на производстве: линии замороженных продуктов разгоняются плавно, без рывков и шума, редко требуют аварийного ремонта подшипников, служат на 20–30% дольше, чем при использовании универсальной пищевой смазки.
Температурный диапазон и выбор под конкретный узел
Ошибка многих закупщиков в том, что они смотрят только на верхний предел температурного диапазона.
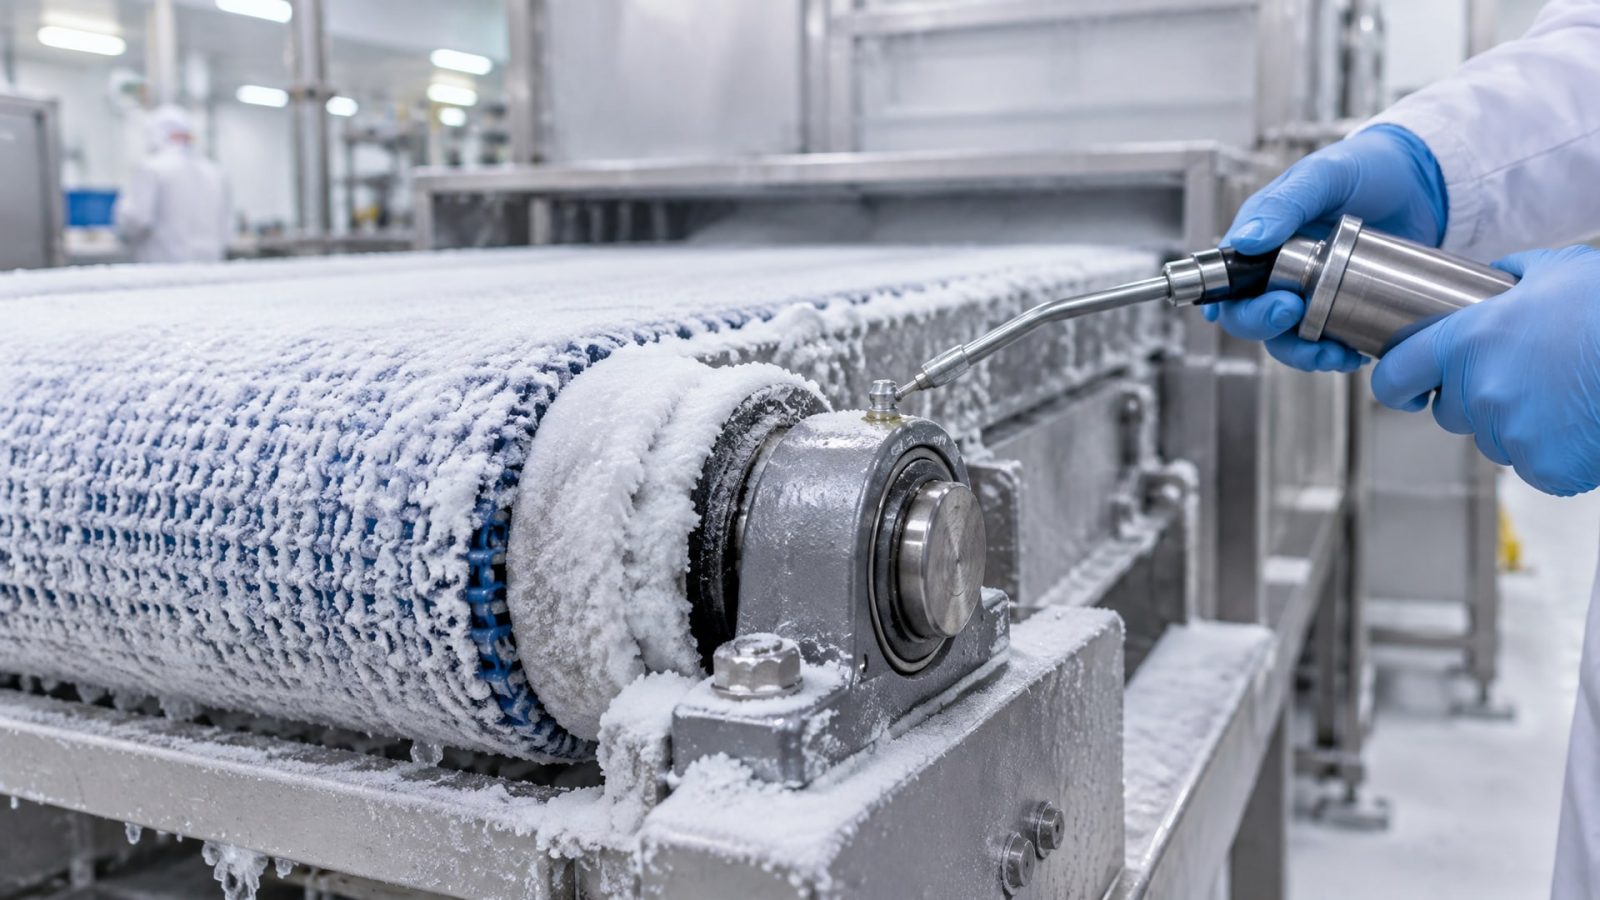
Если написано "до +200 °C", кажется, что смазка универсальна. На деле низкий предел часто оказывается неожиданностью: "работает до минус 40 °C", а оборудование у вас ставят в камеру с минус 50 °C.
Профессиональная подборка начинается с реальной температуры в зоне работы каждого узла. Подшипники вращающегося шнека в морозилке работают при минус 45 °C, но редуктор над полом получает немного тепла от двигателя и может быть при минус 20 °C. Централизованная система смазки пропускает смазку через трубы, которые неотапливаемы, так что на входе в узел смазка может быть холоднее, чем в резервуаре.
При выборе нужно ориентироваться не просто на диапазон, но и на гарантии производителя по прокачиваемости, вязкости при конкретных температурах (часто указывают кинематическую вязкость при минус 40 °C) и параметры адгезии. Маркировка ISO 21469 - это дополнительное подтверждение того, что производитель контролирует качество и готов ручаться за все заявленные параметры.
Разные узлы требуют разные смазки внутри одного оборудования. Цепные передачи часто берут менее вязкое масло (ISO VG 32), направляющие - смазку NLGI 1, подшипники турбокомпрессора - специализированную высокотемпературную. Замена одной смазкой всех узлов обычно приводит к компромиссам: где-то недостаточно защиты, где-то повышенное сопротивление.
Редукторы и трансмиссионные масла при низких температурах
Редукторы на оборудовании для замороженных продуктов часто находятся в зоне прямого холода или очень близко к ней.
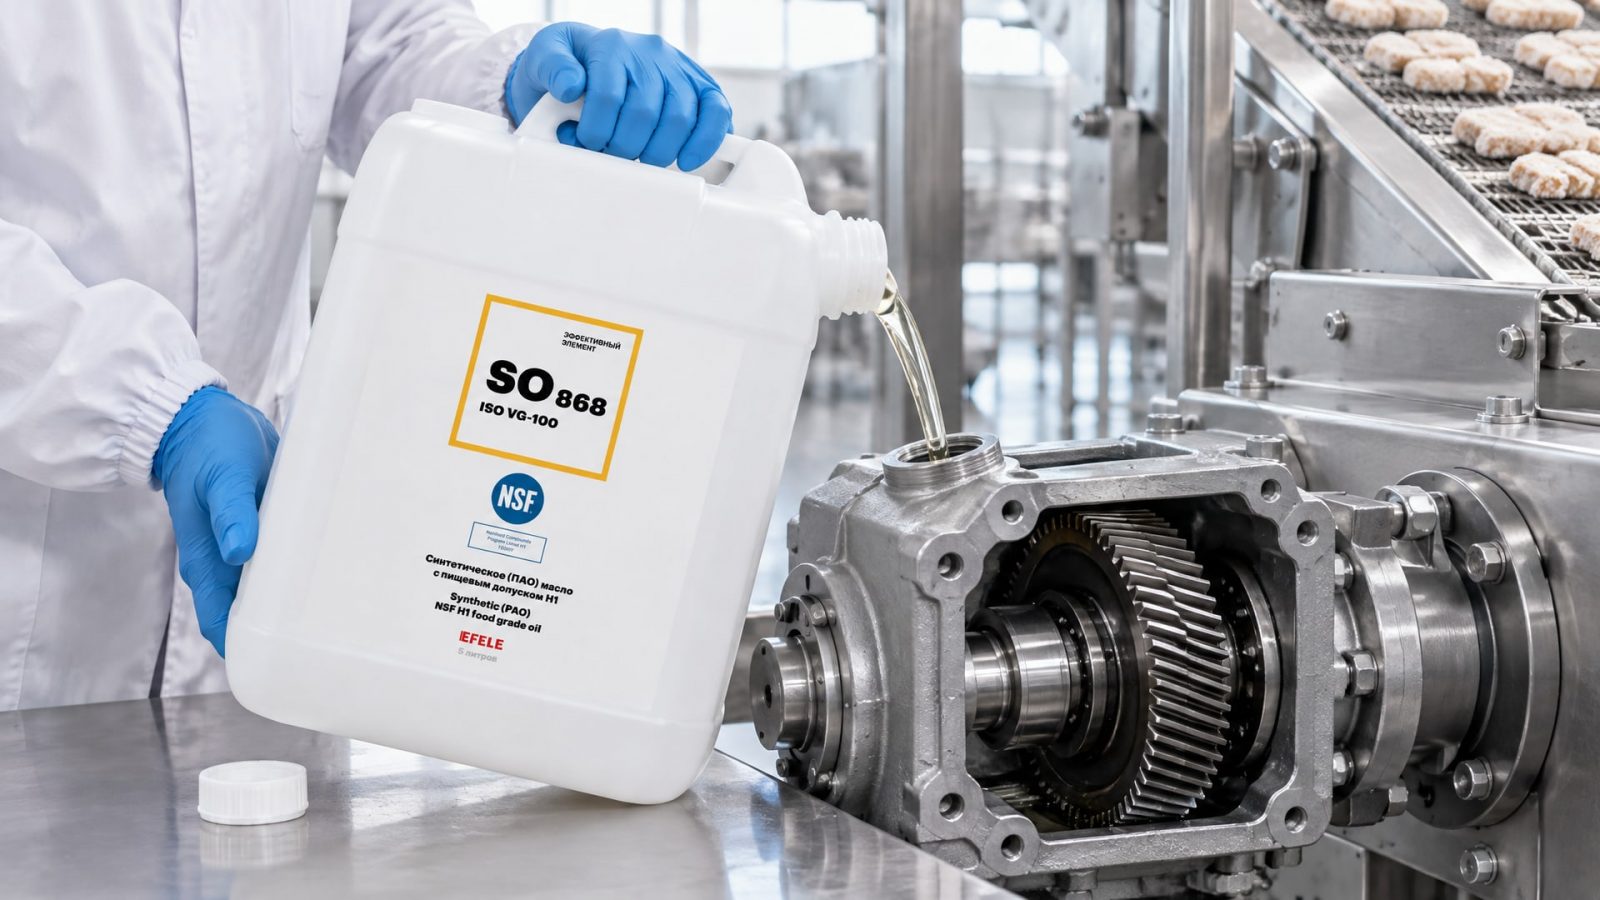
Традиционное трансмиссионное масло ISO VG 220 при минус 40 °C становится настолько вязким, что редуктор работает с повышенным нагревом, потребляя больше электроэнергии и создавая избыточную нагрузку на подшипники.
EFELE SO-868 - ПАО-масло NSF H1 для редукторов и трансмиссий, которые должны работать при низких температурах без потери защиты от износа. Такие масла разработаны специально для задачи: они остаются текучими при холоде, обеспечивают надежное смазывание при запуске, не теряют антиокислительные присадки при вымывании водой и безопасны при случайном контакте с продуктом.
Практическое преимущество: редуктор разгоняется без рывков, потребление электроэнергии на 15–20% ниже, чем с минеральным маслом, температура масла в картере не превышает допустимого, простои из-за перегрева редко случаются. Замена с универсального масла на специализированное low-temperature H1 окупается за один сезон повышенной надежностью.
Санитарные требования и ISO 21469
NSF H1 гарантирует безопасность при контакте, но не контролирует процесс производства смазки.
На пищевых предприятиях часто требуют дополнительное подтверждение - ISO 21469. Этот стандарт подтверждает, что смазка произведена в условиях гигиенического контроля, компоненты отслеживаются, нет загрязнений и риска микробиологического загрязнения.
Для закупщика это означает, что можно не только полагаться на маркировку, но и требовать от поставщика документацию о гигиенических процедурах. На крупных производствах замороженных продуктов такая проверка обязательна - это часть системы HACCP и аудитов по пищевой безопасности.
Смазки с двойной маркировкой NSF H1 и ISO 21469 стоят немного дороже универсальных H1-продуктов, но обеспечивают спокойствие при плановых проверках и упрощают документооборот с регуляторами.
Часто задаваемые вопросы
Чем низкотемпературная H1-смазка отличается от обычной пищевой смазки?
Обычная пищевая смазка класса NLGI 2 при минус 40 °C становится слишком вязкой и не попадает в зазоры подшипников при холодном пуске. Низкотемпературная H1-смазка класса NLGI 1 на ПАО-базе остается текучей, обеспечивает прокачиваемость по централизованным системам и защищает от фреттинга. Дополнительно такие смазки имеют повышенную стойкость к вымыванию конденсатом, что критично при санитарных мойках.
Какая температура должна быть в морозилке и как это влияет на выбор смазки?
Температура в морозилке может быть от минус 18 °C до минус 50 °C в зависимости от типа продукта (хранение, глубокая заморозка). Для оборудования замороженных продуктов нужна смазка с гарантией работы не менее чем на 5–10 °C ниже минимальной рабочей температуры в камере. Если камера при минус 45 °C, выбирайте смазку, рассчитанную на минус 50 °C или ниже.
Нужна ли смазке сертификация ISO 21469, если уже есть NSF H1?
NSF H1 подтверждает безопасность при контакте с пищей, но не контролирует гигиену производства. ISO 21469 добавляет гарантию гигиенического процесса и трассируемости. Для крупных производств замороженных продуктов обе маркировки желательны, особенно если оборудование проходит аудиты по пищевой безопасности и HACCP.
Как часто менять низкотемпературную H1-смазку в морозилке?
Интервал замены зависит от интенсивности использования, уровня загрязнения и условий санитарной обработки. На линиях заморозки обычно проверяют каждые 500–1000 часов работы. Признаки замены: потемнение смазки, появление посторонних примесей, увеличение шума подшипников, увеличение тока двигателя при том же режиме.
Чем грозит использование обычного минерального масла вместо ПАО в редукторе при низких температурах?
Минеральное масло при минус 40 °C теряет текучесть, редуктор разгоняется с перегрузкой, потребление электроэнергии растет на 20–30%, подшипники работают с фреттингом и изнашиваются быстрее. Помимо этого, минеральное масло слабо переносит вымывание конденсатом, и его защитные свойства падают после первой санитарной мойки.
Заключение
Смазки NSF H1 с низкотемпературной текучестью - это не просто допуск к пищевому производству, а инженерное решение для оборудования, которое работает в экстремальных условиях холода и влаги. Выбор между универсальной H1-смазкой и специализированным низкотемпературным составом означает выбор между компромиссом и надежностью: универсальная смазка дешевле, но при минус 50 °C она не защитит подшипник от холодного пуска, а специализированная гарантирует плавный запуск, устойчивость к вымыванию и долгий срок службы узла.
При подборе смазки для оборудования замороженных продуктов проверьте три ключевых параметра: минимальная рабочая температура (должна быть на 5–10 °C ниже реальной температуры в камере), класс консистенции (NLGI 1 для централизованных систем), стойкость к вымыванию водой (water washout менее 4%). Желательна двойная маркировка NSF H1 и ISO 21469. После подбора ознакомьтесь с техническим паспортом (TDS) производителя, согласуйте смазку с инженерным отделом и проведите испытание на одном узле перед массовой заменой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку для сучкореза, чтобы продлить срок службы инструмента и сохранить его работоспособность.
Узнайте, как правильно выбрать цепное масло пищевое H1 для конвейерных цепей, чтобы обеспечить безопасность продукта и продлить срок службы оборудования.
Узнайте, как правильно выбрать анаэробный герметик для химии, чтобы обеспечить надежную герметизацию трубопроводов с агрессивными жидкостями.