
Сравнение пищевых смазок H1 для цепных приводов: что лучше для разных нагрузок
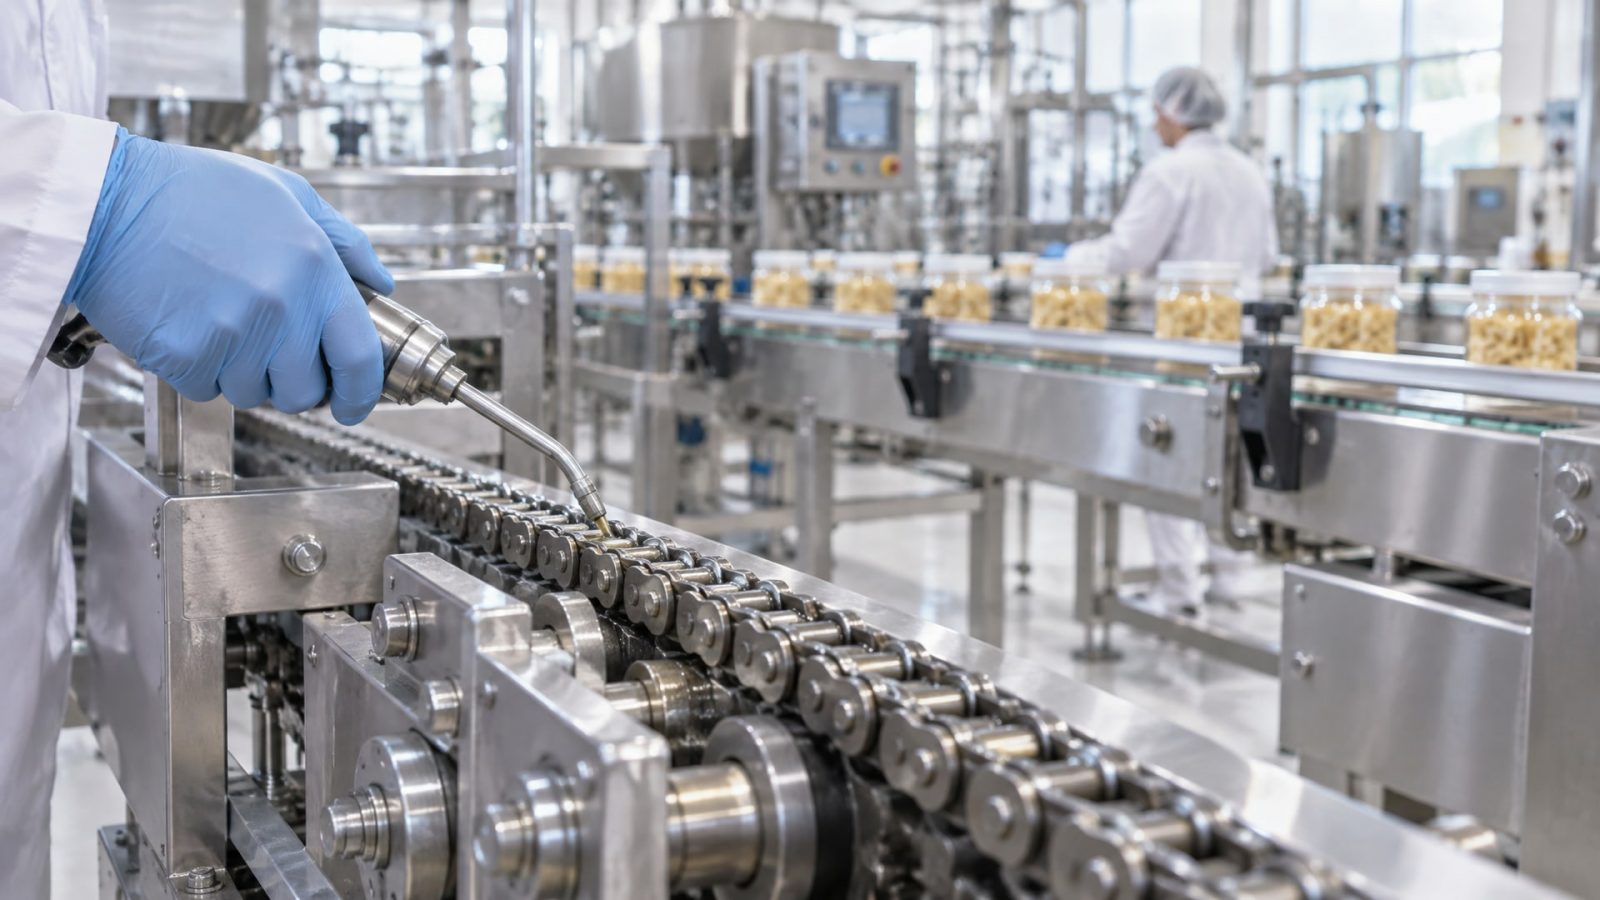
Выбор цепного масла с пищевым допуском - это не просто вопрос марки, а инженерная задача, от которой зависит безопасность продукта, ресурс оборудования и затраты на переработку. На пищевых производствах, где цепные приводы работают в зонах открытой переработки или вблизи продукта, используют смазки NSF H1 - те, которые допускают только случайный, технически неизбежный контакт с едой. При этом не все H1-смазки одинаковы: вязкость, температурный диапазон, способность держать пленку под нагрузкой и устойчивость к смыванию при санитарной мойке варьируются в зависимости от типа цепи и условий ее работы.
В этой статье разберем, как подбирать цепные масла пищевые для конвейерных цепей, роликовых цепей и высокотемпературных приводов, какие параметры проверять в техпаспорте и почему маркировка «food grade» на упаковке - недостаточный признак пищевого допуска.
Что означает пищевой допуск H1 и почему это важно для цепей
NSF H1 - это не синоним для всех смазок, проданных в пищевых цехах, а конкретный регуляторный статус.
H1 разрешает только случайный, технически неизбежный контакт смазки с едой; если контакт прямой или продолжительный, требуется допуск H3 (разделительные агенты) или вообще смазка категории H2 для зон без контакта.
В США пищевые смазки H1 должны соответствовать 21 CFR 178.3570, то есть содержать только ингредиенты, разрешенные управлением по контролю пищевых продуктов. В международной практике параллельно применяется ISO 21469, который охватывает весь жизненный цикл пищевой смазки: от формулирования и производства до применения и контроля на линии.
Для цепных приводов в пищевом производстве H1 требуется, потому что смазка, нанесенная на цепь, может попасть на ролики, звездочки и зоны, где обрабатывается продукт. Даже если это происходит редко, риск реален, и использование неправильной смазки может привести к загрязнению партии и отзыву продукции.
Критический момент: слово «food grade» на этикетке - это маркетинг, а не доказательство. Проверяют NSF H1 registration number в техпаспорте и перечень допущенных ингредиентов согласно 21 CFR 178.3570.
Вязкость и температурный диапазон: как выбрать класс для разных нагрузок
Выбор цепной смазки пищевое производство начинает с вопроса о рабочей температуре и типе цепи.
На практике используют следующие ориентиры:
Для конвейерных цепей и легконагруженных приводов при 15–40 °C подходят масла класса ISO VG 46–68. Такая вязкость хорошо проникает в шарниры и зазоры цепи, не создает избыточного сопротивления и не требует избытка смазки. Недостаток - при более высокой температуре эти масла текут и плохо удерживаются на поверхности.
Для высокотемпературных цепей (выше 60 °C и до 120–150 °C) используют вязкость ISO VG 150–320. Такие смазки держат пленку при нагреве, не испаряются и обеспечивают надежное смазывание под нагрузкой. Однако при низких температурах они становятся вязкими и плохо распределяются.
Смазка для конвейерных цепей в холодильных установках или неотапливаемых цехах может быть текучее, чтобы избежать проблем с холодным пуском и проникновением в зазоры. Когда же цепь работает рядом с печью, варочным аппаратом или подвергается прямому тепловому воздействию, требуется более густая и термостойкая смазка с синтетической базой.
Базовые масла и стабильность при нагреве
Обычные минеральные масла группы I–III, если они не внесены в одобренный NSF список пищевых базовых масел, не могут использоваться как H1, несмотря на кажущуюся универсальность. Для пищевых смазок H1, особенно при высоких температурах, применяют:
PAO (полиальфаолефины) - синтетические углеводороды, стойкие к окислению и распаду при нагреве; хорошо держат вязкость в широком температурном диапазоне.
Полиолэфиры - синтетические эфиры, обеспечивающие высокую снимаемость и адгезию к поверхности, устойчивы при экстремальных температурах.
Пищевые минеральные масла из разрешенных источников - но они требуют более тщательного отбора и проверки каждой партии на соответствие 21 CFR 178.3570.
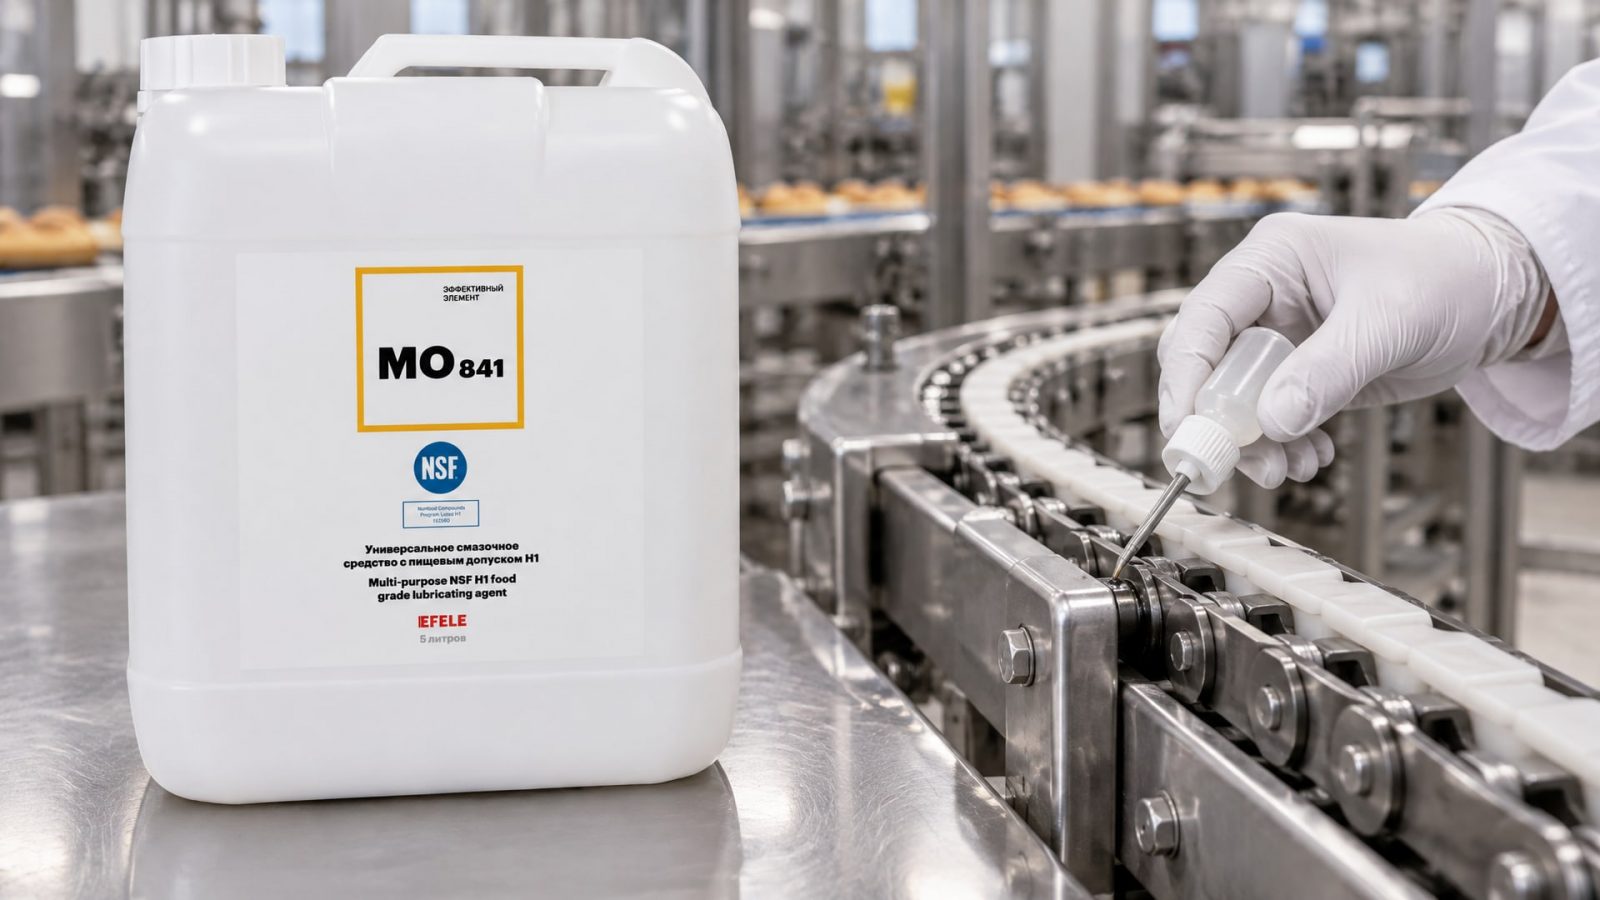
В условиях, где требуется универсальное масло с пищевым допуском для легконагруженных узлов, подойдет EFELE MO-841, которое сочетает растекаемость при комнатной температуре с приемлемой адгезией и одобрено NSF H1.
Как отличить настоящий пищевой допуск от маркетинга
Закупщик, получивший предложение по цепному маслу с пищевым допуском, должен проверить несколько пунктов, прежде чем размещать заказ.
Первое - номер регистрации NSF. На упаковке и в техпаспорте должен быть указан конкретный регистрационный номер, который можно верифицировать на сайте NSF International. Это единственный способ убедиться, что смазка действительно зарегистрирована и одобрена для контакта с пищей.
Второе - список допущенных ингредиентов. В техпаспорте (TDS) должны быть перечислены базовое масло, загустители, если это пластичная смазка, и добавки - все с указанием на их соответствие 21 CFR 178.3570 или NSF White Book (список разрешенных ингредиентов).
Третье - ISO 21469. Этот стандарт дополняет H1 и описывает гигиенический контроль производства. Если производитель работает по ISO 21469, это означает, что он соблюдает дополнительные требования по чистоте линии, отсутствию микробиологического загрязнения и контролю качества.
Четвертое - проверка применения в аналогичных условиях. Если в цехе работают конвейерные цепи в условиях частой мойки с горячей водой и дезинфицирующими средствами (washdown), нужна смазка, которая не вымывается и сохраняет адгезию. Обычное минеральное масло тут не подойдет.
Типичные ошибки при подборе цепного масла с пищевым допуском
Закупщики и инженеры часто попадают в ловушки, которые приводят к отказам оборудования или замечаниям от контроля качества.
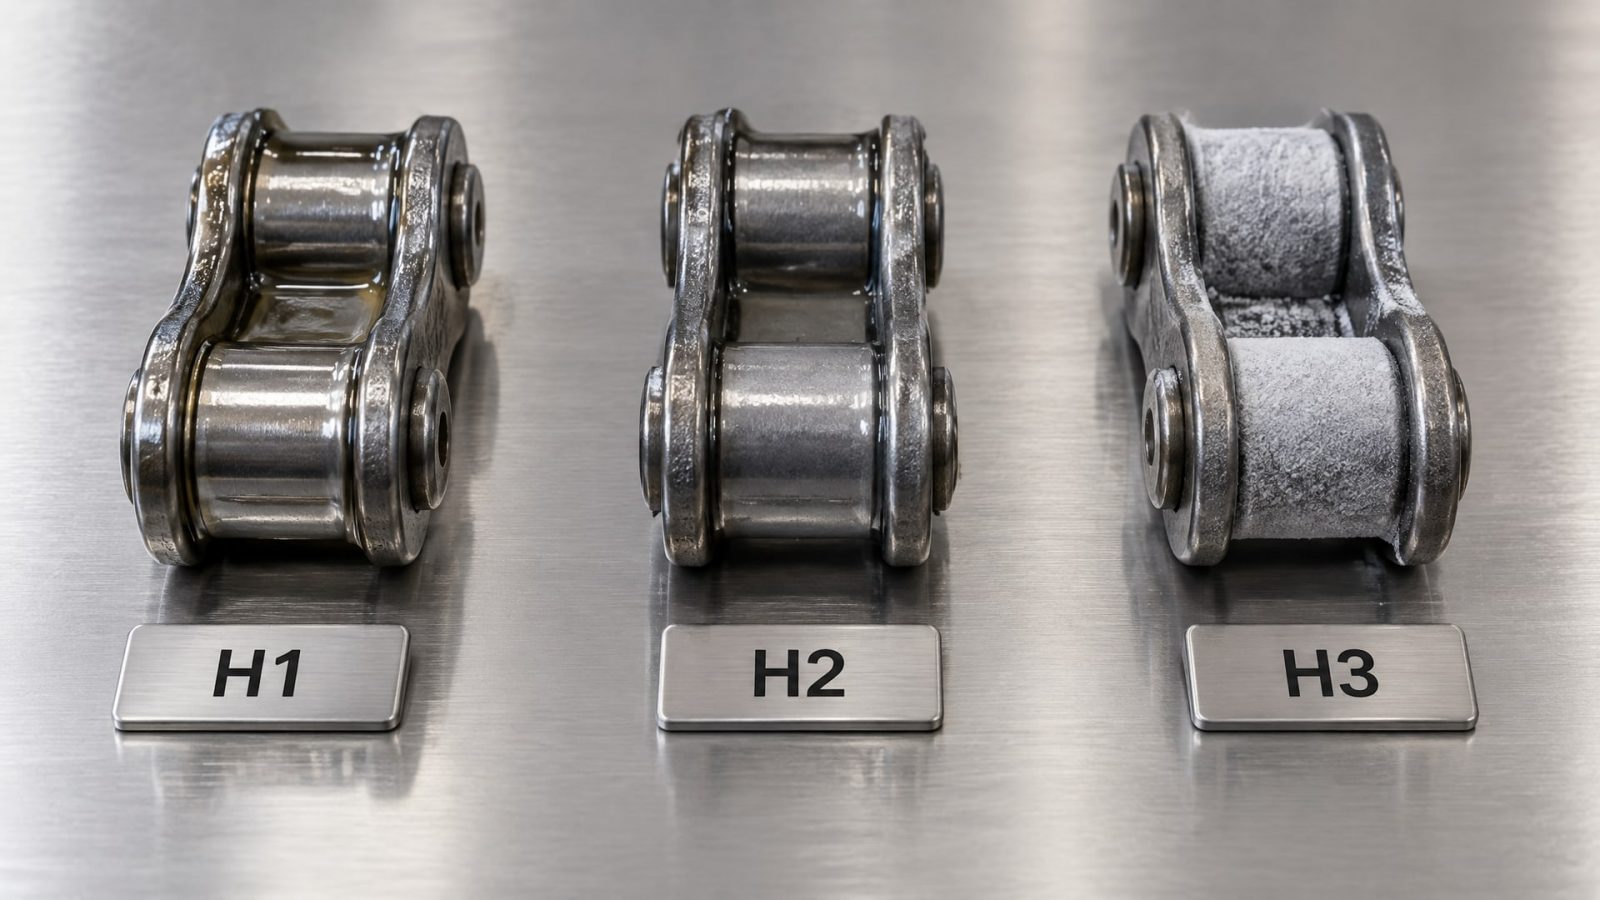
Ошибка 1: путаница между H1, H2 и H3. H1 - это допуск на случайный контакт. H2 - это смазка для мест, где контакта нет вообще (редуктор за закрытой крышкой). H3 - это разделительные агенты (например, присыпки для форм). Если использовать H2 в зоне, где возможен контакт с продуктом, это нарушение технического регламента. Если использовать смазку без любого пищевого допуска, высок риск санкций и отзыва.
Ошибка 2: слишком вязкое масло для обычных температур. Закупщик думает: «Сильнее масло - лучше защита». На деле ISO VG 320 при 20 °C может настолько плохо проникать в шарниры, что цепь начнет изнашиваться быстрее из-за недостатка смазки, а не избытка.
Ошибка 3: отсутствие проверки адгезии и водостойкости. Если линия промывается горячей водой, спирто-кислотными растворами или щелочными моющими средствами, смазка должна удерживаться на цепи и не вымываться. Обычное цепное масло здесь отказывает.
Ошибка 4: закупка по названию, а не по параметрам. На рынке много смазок, в названии которых есть слово «food» или «пищевое», но регистрации NSF при этом нет. Нужно требовать техпаспорт и проверять его лично.
Ошибка 5: попытка использовать одно масло для всех цепей. На одном производстве могут быть цепи конвейера при 25 °C, цепи печи при 120 °C, цепи холодильника при -5 °C. Для каждого типа нужно выбрать свой класс вязкости и состав.
Сценарии выбора для разных типов цепей и условий
Конвейерные цепи в условиях мойки и дезинсекции
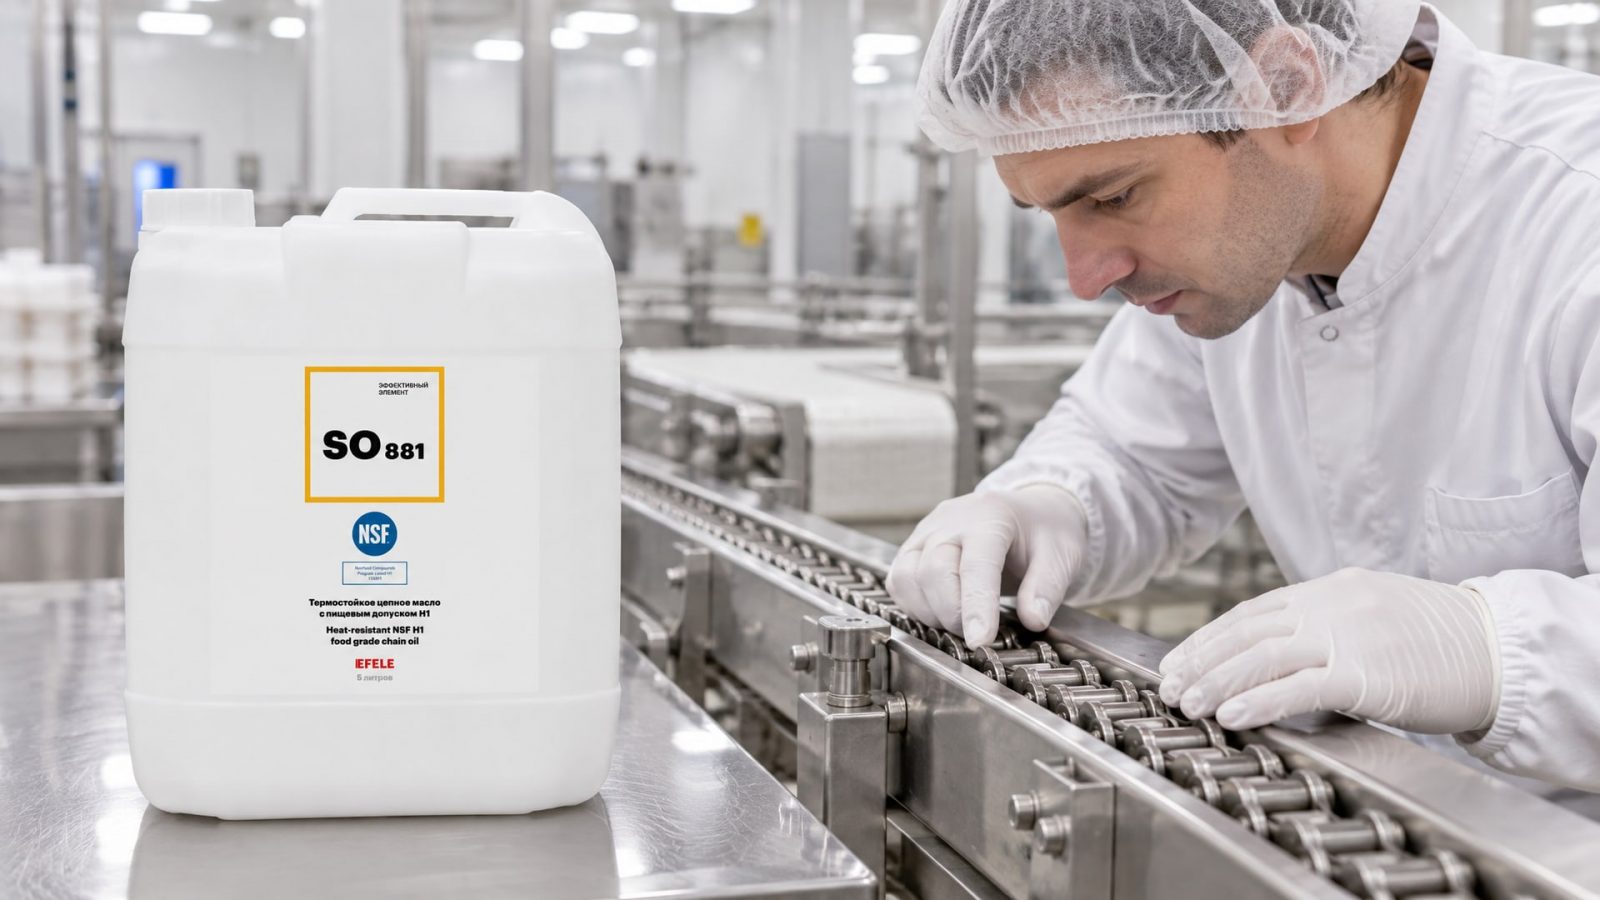
На большинстве участков пищевых производств конвейерные цепи работают при комнатной температуре, но регулярно подвергаются мойке горячей водой, паром и дезинфицирующими растворами. Требуется H1-смазка с хорошей адгезией и водостойкостью, которая не вымывается с первой же мойкой.
Выбор: ISO VG 46–68 на синтетической базе (PAO или полиолэфир) с высокой адгезией. Наносить тонкой пленкой, минимально необходимым количеством, чтобы смазка закрепилась на поверхности, но не создавала излишков, которые становятся очагом скопления микробов и загрязнений.
Высокотемпературные цепи печей и варочных линий
Цепи, работающие рядом с печами или в варочных аппаратах, испытывают нагрев от 80 до 150 °C и выше. Обычное масло здесь просто испарится или разложится, потеряв смазывающие свойства. Для цепных приводов, работающих при высоких температурах и требующих пищевого допуска H1, рекомендуется EFELE SO-881. Это синтетическое масло держит вязкость при нагреве, устойчиво к окислению и сохраняет адгезию на длительных интервалах между переносами. Выбор: ISO VG 220–320 на базе PAO или полиолэфиров, NSF H1, проверенные данные по долговечности пленки при 120–150 °C.
Холодильные цепи и низкотемпературные приводы
При минусовых температурах масло загущается и теряет текучесть. Для холодильных установок нужно выбирать более текучее масло с пониженной температурой потери текучести, чтобы оно оставалось жидким при -10 °C и ниже. Выбор: ISO VG 32–46 на синтетической базе, NSF H1, с гарантированной подвижностью при низких температурах.
Цепи с интенсивным трением и высокими нагрузками
Если цепь работает под высокой нагрузкой, с частыми ускорениями или остановками, требуется масло, которое держит граничную пленку и предотвращает фреттинг (микроскопическое взаимное скольжение под нагрузкой, приводящее к износу). Выбор: ISO VG 100–220 на синтетической базе с пакетом присадок, улучшающих несущую способность, NSF H1.
Часто задаваемые вопросы
Можно ли использовать обычное цепное масло в пищевом цехе, если наносить его очень мало?
Нет. В пищевом производстве смазка должна быть одобрена NSF H1, независимо от количества. Регулярные проверки и аудиты контроля качества выявят любое отступление от нормы. Риск невелик, но это нарушение технического регламента и может привести к замечаниям или штрафам. Пищевые смазки стоят немного дороже, но экономия здесь неправильная.
Как отличить H1 от H2 на упаковке?
На упаковке всегда указана категория: NSF H1, NSF H2 или другая. Проверьте техпаспорт и регистрационный номер на сайте NSF International. H2 - для мест без контакта с продуктом (редукторы, шпиндели за закрытыми крышками). H1 - для мест, где возможен случайный контакт (цепи, направляющие, открытые механизмы над продуктом).
Почему смазка вымывается при мойке, если написано H1?
H1 просто означает, что смазка разрешена для контакта с пищей. Это не гарантирует ее водостойкость. Если требуется смазка, которая не вымывается при горячей воде и дезинсекции, нужно специально выбирать масло с высокой адгезией, обычно синтетическое на базе PAO или полиолэфиров. При выборе обращайте внимание на параметр «адгезия» в техпаспорте.
Какую вязкость выбрать, если информация о температуре цепи неполная?
Начните с ISO VG 68 как универсального класса для диапазона 15–50 °C. Если цепь работает при комнатной температуре и не подвергается интенсивной мойке, это безопасный выбор. После месяца использования проверьте состояние цепи, скорость ее износа и остаток смазки. Если износ выше нормы или смазка быстро вымывается, переходите на VG 100–150 или на масло с другой базой (синтетическое вместо минерального).
ISO 21469 - это то же самое, что NSF H1?
Нет. NSF H1 - это статус смазки, означающий допуск на случайный контакт с пищей. ISO 21469 - это стандарт, который описывает требования к производству, хранению, применению и контролю пищевых смазок во всем их жизненном цикле. Смазка может быть NSF H1, но если производитель не следует ISO 21469, он может допустить микробиологическое загрязнение или ошибку в формулировке. Ищите обе отметки в техпаспорте: «NSF H1» и «ISO 21469».
Заключение
Выбор цепного масла пищевое - это не формальность, а инженерная задача, требующая внимания к деталям. NSF H1 - это не марка, а регуляторный статус, который гарантирует безопасность при случайном контакте с едой. Вязкость, температурный диапазон и тип базового масла подбирают в зависимости от условий работы цепи: конвейеры при комнатной температуре нуждаются в одном масле, печные цепи при 120 °C - в совсем другом, холодильные цепи - в третьем.
Начните с проверки техпаспорта: убедитесь в наличии регистрационного номера NSF H1, перечня допущенных ингредиентов согласно 21 CFR 178.3570 и соответствии ISO 21469. Сверьте вязкость с рекомендациями производителя оборудования, проверьте адгезию, если линия подвергается мойке. После внедрения смазки контролируйте скорость износа цепи и остаток смазки между переносами - это покажет, правильно ли сделан выбор. Если возникнут вопросы по подбору для конкретных условий, обратитесь к техподдержке поставщика с указанием температуры, типа цепи и режима мойки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать анаэробный герметик для химии, чтобы обеспечить надежную герметизацию трубопроводов с агрессивными жидкостями.
Восстановление пластика салона автомобиля своими руками: устранение царапин, возвращение блеска и избавление от скрипов.
Анаэробный герметик для резьбы обеспечивает надежное уплотнение, вибростойкость и фиксацию, превосходя ФУМ-ленту в ряде применений.