
Как выбрать пищевую смазку H1 для оборудования, работающего при постоянной мойке
На пищевых производствах смазка для оборудования - не вспомогательный материал, а критический элемент системы безопасности и HACCP. Если узел работает в зоне, где возможен случайный контакт с пищей, он требует смазки с допуском NSF H1. Но сам по себе H1-статус - это только гарантия безопасности при контакте с продуктом, а не обещание, что смазка выдержит постоянную мойку, пар и щелочную химию. Статья расскажет, какие параметры проверять при выборе смазки для оборудования, которое моют каждый день или даже несколько раз в смену, и как избежать ошибок, которые приводят к заклиниванию, коррозии и потерям производства.
Читатель узнает, что скрывается за формулировкой «пищевая смазка», как NSF H1 связана с водостойкостью, почему H1 и H2 нельзя смешивать, и как составить техзадание на смазку для своего оборудования так, чтобы она работала в условиях CIP-мойки и не вызывала вопросов на аудите HACCP.
Что такое NSF H1 и почему для пищевых производств это критично
NSF H1 - это допуск на применение смазки в зонах пищевого производства, где возможен случайный контакт с пищей.
Ключевое слово здесь - случайный: это означает, что смазка может попасть в продукт случайно, но не предполагается постоянный, прямой контакт. H1-смазка должна быть изготовлена из компонентов, допускаемых FDA 21 CFR 178.3570 и NSF, и не должна влиять на цвет, запах или вкус пищи.
Допустимые уровни загрязнения для H1-смазок зафиксированы в отраслевых стандартах: для минеральных и синтетических масел это не более 10 ppm, для силиконовых смазок - не более 1 ppm. Это означает, что состав H1-смазки принципиально отличается от обычных индустриальных смазок и требует использования чистых базовых масел, специальных загустителей и добавок.
Заблуждение, что H1-статус гарантирует пригодность смазки для любого узла пищевого оборудования, распространено и опасно. На практике H1 - это только маркер безопасности по риску контакта. Для каждого подшипника, цепи, направляющей или муфты нужно проверять вязкость, тип нагрузки, рабочий диапазон температур и интервал перезакладки, а для оборудования с постоянной мойкой - еще и устойчивость к воде и химии.
Пищевые производства работают под контролем HACCP, где каждая точка потенциального контакта смазки с продуктом - это критическая контрольная точка (CCP). Неправильный выбор смазки, смешение H1 и H2 или ошибка при закладке могут привести к отключению линии, утилизации партии и замечаниям аудита.
Водостойкость и устойчивость к мойке - главные критерии для washdown-зон
Мойка оборудования на пищевом производстве - это не просто ополаскивание водой.
Это агрессивный цикл: горячая вода (часто 60–80 °C), щелочные и кислотные моющие растворы, дезинфицирующие средства, пар под давлением (CIP-система). За один день смазка в открытых узлах может пережить десяток циклов мойки и дезинфекции.
При такой экспозиции обычная H2-смазка или даже неподходящая H1-смазка вымывается, теряет адгезию к поверхности, окисляется или набухает. Результат - увеличение зазоров в подшипниках, фреттинг, коррозия металла, заклинивание цепей, повышенный шум и отказ оборудования.
Для оборудования с постоянной мойкой эксперты требуют не просто H1, а H1 + высокая водостойкость. Технически это значит, что смазка:
не вымывается под струей воды и пара;
сохраняет адгезию к металлу при контакте с влагой;
не окисляется и не теряет вязкость при циклическом воздействии горячей воды;
совместима с щелочными и кислотными моющими химикатами, которые используют на производстве.
В технических паспортах (TDS) таких смазок указывают параметры вроде washdown resistance, устойчивости к вимешиванию водой (ASTM D1264) или испытаний по ISO 6883 (отделение масла из пластичной смазки под действием воды).
Для оборудования в зонах риска попадания продукта рекомендуется использовать H1-смазку по всей цепочке: от хранения и выдачи до закладки в узел. Это снижает риск путаницы и ошибочного применения H2 или смешения несовместимых продуктов. На производстве, где оборудование для мойки пищевых производств работает круглосуточно, такая сегрегация становится частью производственной дисциплины и документируется в HACCP-плане.
Как картировать точки смазки и определить критические зоны
Процесс выбора правильной смазки начинается задолго до покупки: нужно понять, где именно на вашем оборудовании возможен контакт с пищей или с посудой/тарой, которые соприкасаются с пищей.
Этап 1: Картирование точек смазки. Проходите каждый агрегат - конвейеры, упаковочные машины, порционные дозаторы, шнеки, редукторы, направляющие, цепные передачи. Для каждого узла отмечайте:
Тип узла (подшипник, цепь, направляющая, муфта, редуктор).
Расстояние до зоны контакта с пищей или тарой.
Возможность попадания смазки в продукт при нормальной работе и при неисправности.
Частота мойки и тип химии, которой моют узел.
Рабочие температуры и нагрузки.
Этап 2: Классификация по риску. Узлы разделяются на две категории:
Критические зоны (где возможен даже случайный контакт): требуют H1-смазки. Это, например, цепи над конвейерной лентой с продуктом, подшипники над посудой, движущиеся части упаковочного оборудования.
Защищенные зоны (где контакт с продуктом исключен конструктивно): могут использовать H2 при условии строгой сегрегации и четкой маркировки. Это, например, редукторы в герметичном кожухе, внутренние части приводов, цепи в закрытых нишах.
Этап 3: Подбор смазки для каждого узла. После картирования для каждой точки или группы однотипных точек вы определяете требуемые параметры:
Вязкость (для подшипников по ISO VG, для направляющих - обычно более текучие, для зубчатых передач - более вязкие).
NLGI-класс для пластичных смазок (обычно 1 или 2).
Рабочий диапазон температур.
Требуемая несущая способность (для нагруженных узлов - синтетика и комплексные загустители).
H1-статус - обязателен для критических зон.
Водостойкость - критична для узлов, которые находятся в зоне прямого попадания моющих растворов.
Для оборудования, которое постоянно моют, водостойкость не опция - это требование. В таких условиях смазка для пищевого производства из нержавейки или алюминия работает в среде щелочной химии, горячего пара и циклической влажности. Например, для цепей над конвейером с готовой продукцией, где мойка и дезинфекция проводятся несколько раз в смену, выбирают H1-смазку с повышенной водостойкостью и адгезией.
Этап 4: Документирование. Все результаты картирования и выбора смазок вносятся в план обслуживания и в тех-документацию оборудования. Это обязательно для HACCP и для аудитов по безопасности пищевых продуктов.
Требования к базовому маслу и загустителю в H1-смазках
Состав H1-смазки строго регламентирован: базовое масло и загуститель должны быть из списка компонентов, разрешенных FDA и NSF для пищевого контакта.
Для базовых масел в H1-смазках используют:
Минеральные масла высокой степени очистки: соответствуют FDA 21 CFR 178.3570, получаются из нефти, проходят гидроочистку или растворителемную рафинацию, чтобы удалить полициклические углеводороды и примеси. Это наиболее распространенный выбор.
PAO (синтетические углеводороды): полиальфаолефины, одобренные FDA. Дают лучшую термостойкость и текучесть при низких температурах по сравнению с минеральными маслами.
Растительные масла: редко встречаются в пищевых смазках из-за проблем со стабильностью, но допускаются в некоторых специализированных продуктах.
Типичные загустители для H1-смазок:
Aluminum complex (алюминиевый комплекс): обеспечивает хорошую водостойкость, адгезию, высокую температуру каплепадения. Часто встречается в H1-смазках для washdown-оборудования.
Calcium sulfonate (кальциевый сульфонат): хорошая устойчивость к воде, коррозионная защита, совместимость с щелочной средой.
Polyurea (полиуретан): синтетический загуститель, высокая термостойкость, хорошая водостойкость.
Обычный lithium (литиевый) загуститель часто встречается в стандартных индустриальных смазках, но не относится к H1-категории, так как его компоненты не входят в список разрешенных для пищевого контакта. Это частая ошибка при заказе смазки: недорогая литиевая смазка с маркировкой "food safe" может оказаться на самом деле H2.
Также важно учитывать совместимость загустителя с материалами оборудования. Например, некоторые загустители могут вызвать набухание резиновых уплотнений, если эластомер выбран неправильно. При выборе смазки нужно проверить, совместима ли она с уплотнениями конкретного оборудования.
Сегрегация H1 и H2: как избежать ошибок при закупке и применении
Одна из основных причин проблем на пищевых производствах - это перепутанная или случайно примененная в критической зоне H2-смазка вместо H1.
После обнаружения такой ошибки при аудите HACCP может потребоваться переработка больших партий готовой продукции или даже ее утилизация.
Для предотвращения таких инцидентов отраслевые стандарты требуют жесткой сегрегации H1 и H2:
Отдельное хранилище для H1-смазок, физически отделенное от H2.
Четкая маркировка и цветовое кодирование тары (например, зеленый цвет для H1, желтый для H2).
Разные инструменты для выдачи и закладки H1 и H2, чтобы исключить перекрестное загрязнение.
Проверочный лист при каждой закладке смазки: название, артикул, допуск (H1/H2), дата открытия упаковки, сроки.
Обучение персонала: механик и смазчик должны четко понимать, почему нельзя "вместо H1 взять похожую H2 из соседнего хранилища".
Большинство производителей промышленных смазок, которые работают на пищевых производствах, предлагают H1-серии с отличительной упаковкой и маркировкой именно для снижения риска путаницы. При выборе поставщика смазки это один из критериев: смотрите, как производитель организует идентификацию и сегрегацию продуктов.
На производствах, где оборудование закупляется от разных производителей и имеет разные точки смазки, часто встречается ситуация, когда для одного узла нужна H1, а для соседнего - H2. Правильный подход: всю смазку для критических зон перевести на H1, даже если это экономически менее выгодно. Экономия на смазке несопоставима с риском сбоя и репутационного ущерба при обнаружении контакта H2 с продуктом.
Чек-лист выбора смазки для оборудования с постоянной мойкой
Когда вы точно знаете, какой узел нужно смазать и при каких условиях он работает, используйте этот чек-лист, чтобы выбрать подходящую смазку:
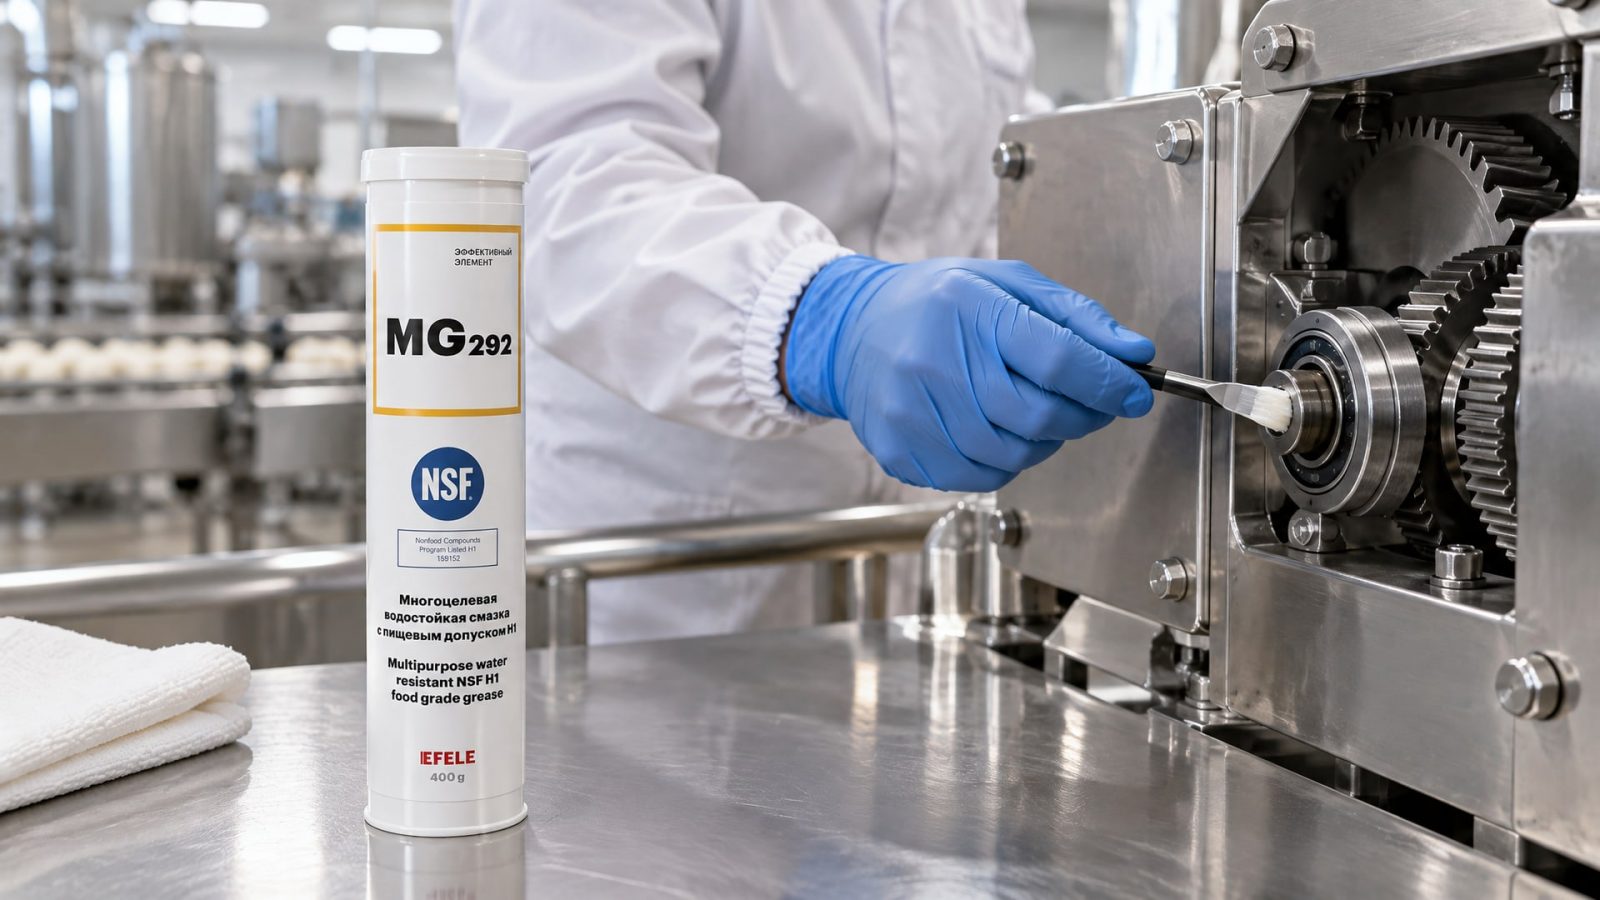
1. Допуск и нормативы - Смазка имеет допуск NSF H1 (обязательно). - Базовое масло и загуститель входят в FDA 21 CFR 178.3570 (проверить в паспорте). - По желанию - наличие ISO 21469 для дополнительной гигиенической гарантии.
2. Параметры узла - Вязкость смазки (по ISO VG для масел, по NLGI для пластичных смазок) соответствует рекомендациям производителя оборудования. - Рабочий диапазон температур смазки перекрывает реальные условия работы узла (от минимальной при холодном пуске до максимальной при нагреве). - Тип нагрузки (радиальная, осевая, ударная) соответствует характеру подшипника или механизма.
3. Водостойкость и химическая стойкость - В паспорте указана устойчивость к воде (washdown resistance или тест ASTM D1264). - Смазка совместима с типом щелочной/кислотной химии, которую используют на вашем производстве для мойки. - Смазка стойка к пару и циклической влажности (проверить при испытаниях по ISO 6883).
4. Консистенция и адгезия - Смазка имеет адгезию к металлу даже при контакте с водой (не слетает при первой же мойке). - Для открытых узлов предпочтительна более густая пластичная смазка (NLGI 1–2) вместо масла. - Смазка не забивает зазоры и не создает чрезмерного сопротивления вращению.
5. Совместимость с материалами - Смазка совместима с эластомерами уплотнений вашего оборудования (обычно NBR, FKM или PTFE). - Если в оборудовании есть пластиковые детали, убедитесь, что смазка их не набухает и не растворяет.
6. Сроки и интервалы - Интервал перезакладки смазки в условиях постоянной мойки указан в паспорте или уточнен у производителя. - Гарантийный срок хранения смазки в закрытой таре (обычно 2–3 года) достаточен для вашего графика закупок.
7. Доступность и стоимость владения - Смазка в наличии у поставщика без больших сроков доставки. - Стоимость владения (цена за количество смазки × частота закладки) учтена в бюджете.
При постоянной мойке оборудования для пищевых производств точный подбор смазки - это не вопрос комфорта, а вопрос надежности. Для оборудования, которое работает в условиях высокой влажности и частой CIP-мойки, необходима смазка, которая одновременно имеет NSF H1 и высокую водостойкость. EFELE MG-292 разработана именно для таких условий: она обладает водостойкостью, сохраняет консистенцию и адгезию при циклической влажности, и имеет полный допуск NSF H1, что критично для зон, где оборудование моют несколько раз в смену.
HACCP, верификация и документирование после обслуживания
На пищевых производствах любое обслуживание оборудования, связанное со смазкой, должно быть задокументировано и верифицировано в соответствии с HACCP-планом.
План HACCP включает несколько обязательных этапов в отношении смазочных материалов:
Анализ опасностей: определение точек, где смазка может попасть в продукт.
Выделение критических контрольных точек (CCP): обычно это сами точки смазки в критических зонах.
Установление критических пределов: например, "в этой точке используется только H1-смазка, не H2".
Мониторинг: регулярная проверка и документирование применяемой смазки.
Корректирующие действия: что делать, если на узел по ошибке была нанесена неправильная смазка.
Верификация: повторная проверка системы, например, при аудите.
После обслуживания оборудования в пищевых зонах следует:
Очистить узел от остатков старой смазки перед нанесением новой.
Нанести новую H1-смазку тонкой пленкой, избегая переподсмазки (излишки убирают после сборки узла, а не оставляют).
Дезинфицировать доступные части оборудования по протоколу производства.
При необходимости провести микробиологический тест или смыв для верификации.
Запустить оборудование вхолостую для распределения смазки и проверки нормальной работы.
Заполнить журнал обслуживания с указанием типа смазки, даты, ФИО исполнителя и результатами проверки.
Документирование важно не только для внутренней дисциплины, но и для демонстрации соответствия требованиям при внешних аудитах HACCP, ISO 22000 или других систем безопасности пищевых продуктов.
Частые ошибки при выборе пищевой смазки и как их избежать
Ошибка 1: «Если смазка H1, значит она подходит для любой пищевой линии»
Реальность: H1 - только допуск по риску контакта с пищей. Это не означает, что смазка водостойка, термостойка или подходит для конкретного типа подшипника. Результат ошибки: смазка вымывается при первой мойке, узел начинает скрипеть, появляется фреттинг на беговой дорожке подшипника.
Как избежать: Всегда проверяйте паспорт смазки (TDS). H1 - это только начало. Далее смотрите вязкость, NLGI, водостойкость, диапазон температур и совместимость с вашим узлом.
Ошибка 2: «H2-смазка тоже подойдет, если нанести побольше или чаще менять»
Реальность: H2 не допущена для контакта с пищей по определению. Даже если вы будете переподсмазывать, один раз выливаясь под готовый продукт, это нарушение HACCP и повод для замечания аудита. На больших производствах это может означать переработку партии.
Как избежать: Для всех критических зон используйте только H1. Да, H1-смазка может быть дороже, но это цена безопасности и репутации. Категорично: никакой H2 в зонах, где возможен контакт с пищей или упаковкой.
Ошибка 3: «Узел работает в условиях высокой влажности, поэтому беру максимально "жирную" смазку»
Реальность: Консистенция не главный фактор. При частой мойке важнее водостойкость смазки - ее способность сохранять адгезию и структуру при контакте с водой и щелочью. Очень густая смазка без водостойкости будет вытеснена водой и коррозию не предотвратит.
Как избежать: Ищите в паспорте параметры washdown resistance, устойчивость к ASTM D1264, испытания по ISO 6883. Это гарантирует, что смазка останется на месте при мойке. Консистенция (NLGI) должна быть подобрана по типу узла, а не по условиям мойки.
Ошибка 4: «Все смазки на полке магазина - пищевые, так что выбирать не нужно»
Реальность: Надпись "food grade" на русскоязычной этикетке не означает NSF H1. Многие продукты - это H2, которая находится в пищевой нише рынка, но не одобрена для контакта с пищей.
Как избежать: Требуйте от поставщика копию свидетельства NSF H1 (NSF certificate of registration). Проверьте в паспорте, входит ли базовое масло в FDA 21 CFR 178.3570. Контакт с производителем смазки по технической поддержке должен быть всегда доступен.
Ошибка 5: «Смешиваем старую H1-смазку с новой H1-смазкой разных производителей - беды не будет»
Реальность: Разные производители используют разные базовые масла и загустители. Смешение может привести к расслоению, окислению или потере консистенции. Также есть риск смешать H1 с H2, если тара плохо маркирована.
Как избежать: Перед закладкой новой смазки очищайте узел. Не смешивайте смазки разных производителей. Если по техническим причинам необходимо смешивание, уточняйте совместимость у производителя.
Часто задаваемые вопросы
Какая разница между H1 и H2?
H1 разрешена в зонах с возможностью случайного контакта с пищей; она изготовлена из компонентов, одобренных FDA и NSF. H2 используется там, где контакт с пищей исключен конструктивно - например, во внутренних редукторах или герметичных узлах. H2 дешевле и более универсальна по составу, но применять ее в критических зонах запрещено по HACCP.
Нужна ли смазка с ISO 21469, если уже есть H1?
ISO 21469 - это стандарт, который определяет гигиеническое качество и чистоту производства смазки. H1 гарантирует безопасность компонентов, ISO 21469 гарантирует, что смазка изготавливалась в чистых условиях без микробного загрязнения. Для большинства пищевых производств достаточно H1, но некоторые крупные производители требуют ISO 21469 при аудитах.
Что важнее - H1 или водостойкость?
Нужны оба признака. Смазка без H1 не подходит для критических зон. Смазка с H1, но без водостойкости, вымоется при первой же мойке и не защитит узел от коррозии. Для оборудования с постоянной мойкой требуется H1-смазка с подтвержденной водостойкостью (проверить в паспорте параметры по ASTM D1264 или ISO 6883).
Как часто нужно менять пищевую смазку в условиях постоянной мойки?
Интервал зависит от типа узла, нагрузки, температуры и агрессивности мойки. Обычно производитель оборудования указывает рекомендуемый интервал в техническом руководстве. Для узлов, которые моют несколько раз в смену, интервал может быть сокращен в 2–3 раза по сравнению с сухим производством. Точное значение уточняйте у производителя смазки для конкретных условий.
Можно ли применить силиконовую пищевую смазку вместо минеральной H1?
Силиконовые H1-смазки существуют и одобрены NSF. Они имеют еще более низкий предел загрязнения (1 ppm вместо 10 ppm) и отличную водостойкость. Но силикон несовместим с некоторыми пластиками и эластомерами. Перед заменой минеральной смазки на силиконовую проверьте совместимость с материалами уплотнений вашего оборудования.
Заключение
Выбор пищевой смазки H1 для оборудования, работающего при постоянной мойке, - это не техническая формальность, а ключевой элемент системы безопасности пищевого производства. NSF H1-допуск гарантирует, что смазка безопасна при случайном контакте с пищей, но он не означает, что смазка подойдет для вашего конкретного узла или выдержит агрессивную среду CIP-мойки.
Процесс выбора начинается с картирования точек смазки, определения риска контакта с пищей и анализа реальных условий работы каждого узла: нагрузки, температуры, интервала мойки и типа используемой химии. После этого нужно найти смазку, которая одновременно имеет H1-статус и документально подтвержденную водостойкость. Ошибки при выборе - смешение H1 и H2, применение обычной индустриальной смазки под видом пищевой, игнорирование водостойкости - приводят к отказам оборудования, нарушениям HACCP и потерям производства.
Следующий шаг: возьмите план обслуживания вашего оборудования, определите все критические точки смазки, составьте техническое задание на смазку (с указанием вязкости, NLGI, H1-статуса и требований водостойкости) и согласуйте его с производителем смазки. Документируйте каждую закладку смазки в журнале HACCP. Это минимум дисциплины, необходимый для безопасности пищевого производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать вал-втулочный фиксатор, учитывая зазор и температуру, для обеспечения долговечности оборудования.
Узнайте, как повысить биостойкость СОЖ, устранить неприятный запах и предотвратить микробный рост в смазочно-охлаждающей жидкости.
Узнайте, как смазки H1 влияют на успешное прохождение аудита HACCP, и какие аспекты проверяют аудиторы.