
Допуск H1 для редукторов: обязательные требования для прохождения аудита HACCP
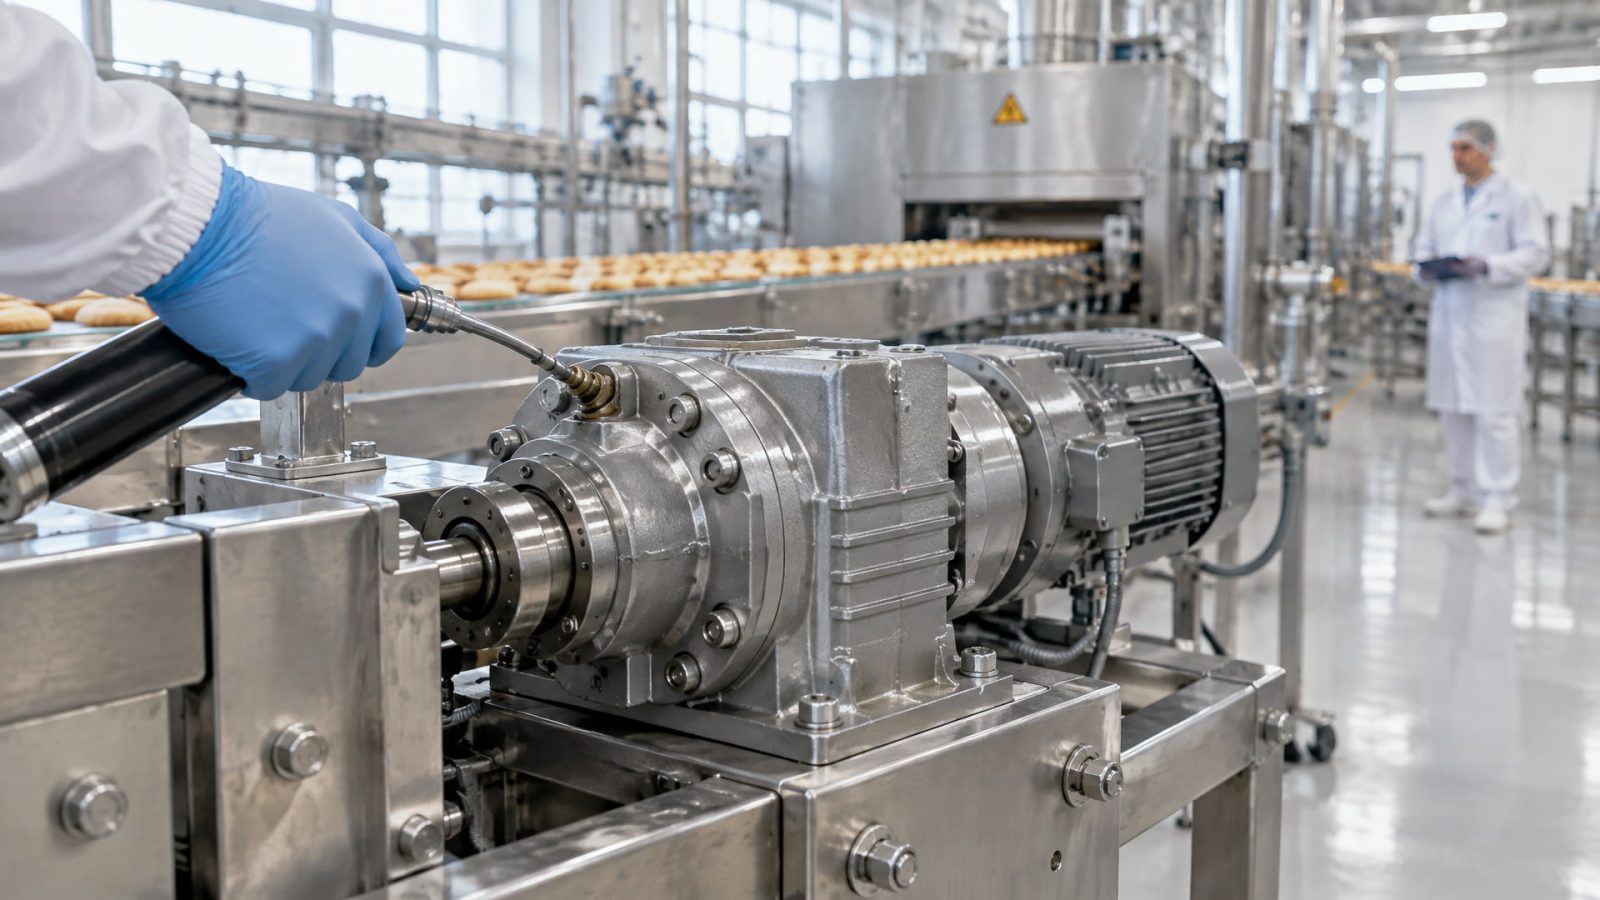
Редукторы в пищевом производстве - это не просто узлы передачи крутящего момента. Это потенциальные источники загрязнения, если в них используется неправильная смазка. Аудиторы HACCP проверяют каждый механизм на предмет того, может ли смазочный материал случайно попасть в готовый продукт. Допуск NSF H1 - это не маркетинговое название, а техническая регистрация, подтверждающая, что смазка безопасна при случайном, непреднамеренном контакте с пищей. Статья разбирает, как выбрать редукторную смазку с этим допуском, какие документы иметь под рукой и как предусмотреть конструктивные решения, чтобы замечания не повторялись год за годом.
Если ваше предприятие прошло аудит с критическими замечаниями о смазке редуктора, дело часто не в количестве смазки в узле, а в отсутствии правильной документации, герметичности оборудования или в использовании обычного промышленного масла вместо сертифицированного H1-состава.
Что такое NSF H1 и как это связано с аудитом HACCP
Допуск H1 существует именно для случаев, когда смазка может случайно, но неизбежно вступить в контакт с пищей.
Это не означает, что смазка может быть в продукте постоянно - это означает, что ее случайное попадание (например, при утечке из редуктора или во время обслуживания) не создаст угрозу здоровью.
В отличие от категории H2 (смазки для узлов без контакта с пищей), H1 предполагает использование компонентов, разрешенных FDA 21 CFR 178.3570 для incidental food contact. Это значит, что каждый ингредиент смазки - базовое масло, загуститель, пакет присадок - проходил отдельную оценку на токсичность и допустимость.
HACCP-аудитор проверяет редуктор не для того, чтобы убедиться, что смазка вкусная или полезная. Он смотрит, есть ли вероятность, что смазка попадет в продукт, и если да - то какие меры защиты в месте. Если редуктор расположен над линией фасовки или конвейером, если из него течет масло, если корпус потерт и в щели видна смазка - это замечание. Если вы используете обычное промышленное масло вместо H1, это тоже замечание, вне зависимости от герметичности.
Различие между H1-регистрацией и ISO 21469
Многие закупщики путают эти два документа и считают их эквивалентом.
На самом деле это разные уровни гарантии.
H1 - это регистрация продукта в NSF (Национальный фонд санитарии США). Это означает, что конкретный состав смазки (со всеми присадками и базовым маслом) был протестирован на безопасность при случайном контакте с пищей. H1-регистрация выдается на конкретный артикул и формулу.
ISO 21469:2006 - это международный стандарт, устанавливающий гигиенические требования к производству, формулированию и обращению со смазками, которые могут вступать в случайный контакт с пищей. Сертификат ISO 21469 получает производитель смазки, а не конкретный продукт. Он подтверждает, что на заводе соблюдаются процедуры санитарии, отслеживается чистота сырья, ведется документация, обучен персонал.
Для аудита HACCP обычно требуется минимум H1-регистрация. ISO 21469 просит при повышенных требованиях предприятия или если аудитор хочет видеть полную цепочку гарантий. Поэтому при выборе смазки в первую очередь проверьте наличие H1, а потом уже смотрите на ISO 21469 как на дополнительное подтверждение качества производства.
Вязкость, тип редуктора и выбор правильного класса
Не все редукторные смазки H1 взаимозаменяемы.
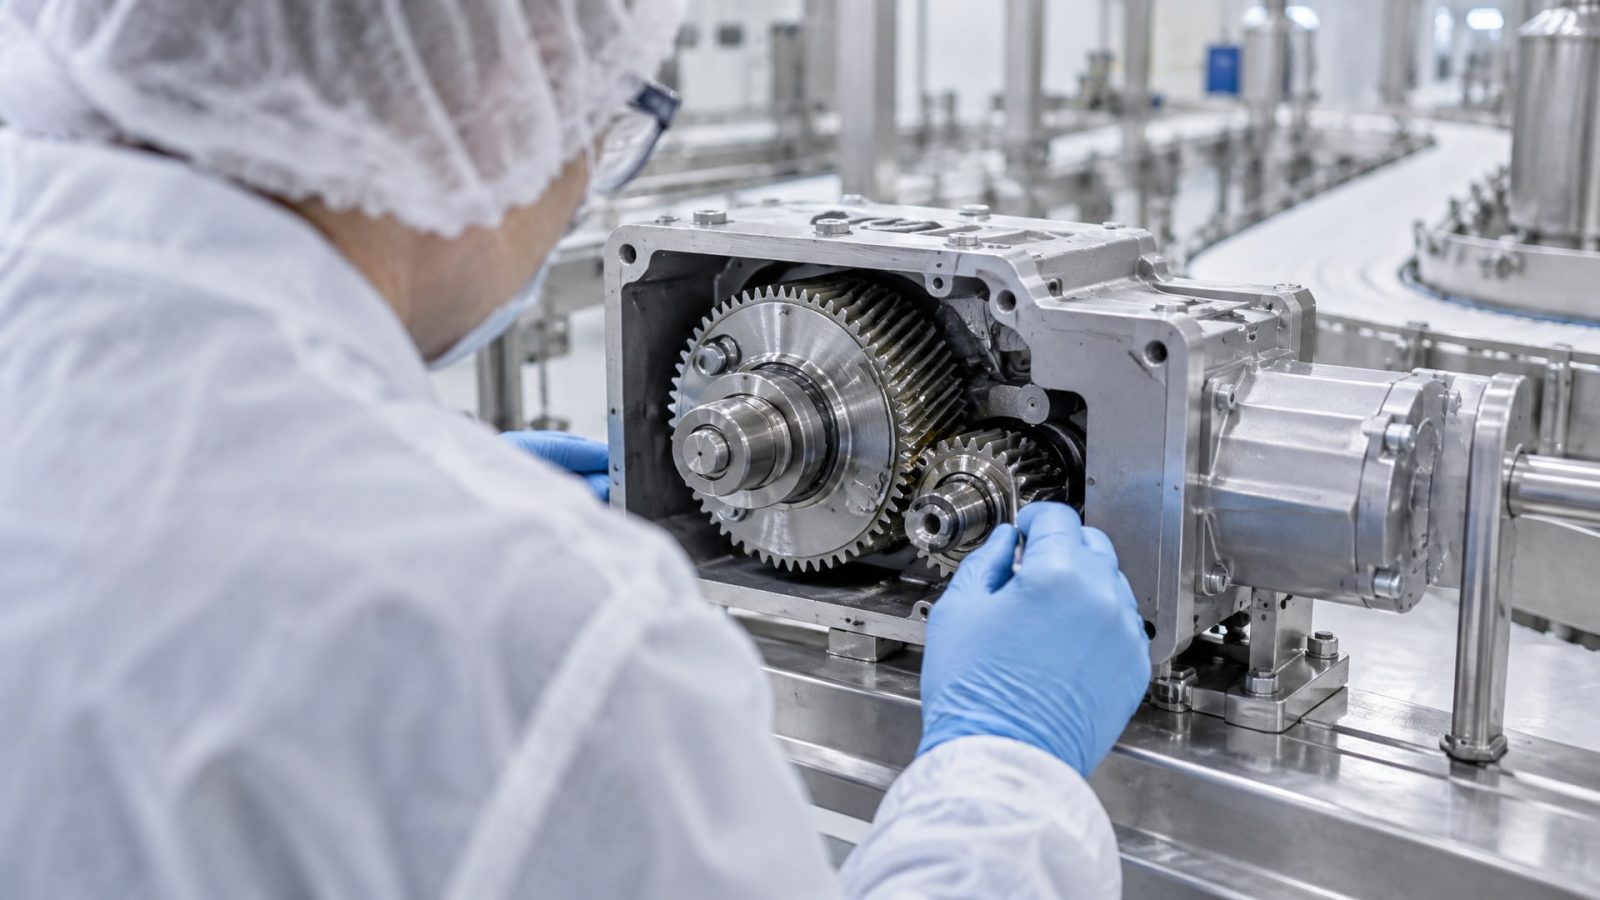
Выбор вязкости и типа базового масла зависит от конструкции редуктора, нагрузки и температурных условий.
Для пищевых редукторов чаще всего рекомендуются синтетические базовые масла PAO (полиальфаолефины) или полиэфиры. Они обеспечивают стабильную работу в широком температурном диапазоне, хорошую окислительную стойкость и предсказуемое поведение во влажной среде пищевого производства. Минеральные масла в пищевой промышленности используются реже именно из-за чувствительности к влаге и окислению.
Классы вязкости для редукторов колеблются в диапазоне ISO VG 68–680. Выбор зависит от типа редуктора: - Редукторы червячные и мотор-редукторы: часто VG 220–680. - Редукторы с коническими зубьями и малые редукторы: VG 68–150. - Редукторы планетарные: VG 32–150.
Слишком низкая вязкость приведет к ускоренному износу и утечкам из уплотнений. Слишком высокая вязкость повысит потери на трение, увеличит нагрев узла и усложнит разтекание смазки в узлы. Оба сценария означают преждевременный выход редуктора из строя и перспективные замечания на аудите о состоянии оборудования.
Консультируйтесь с паспортом редуктора: там всегда указана рекомендуемая вязкость. Если паспорта нет, обратитесь к производителю редуктора или к поставщику смазок. Выбор вязкости - это не произвол, это расчет на основе конструкции.
Герметичность редуктора и конструктивные меры защиты
Часто забывают главное: смазка H1 - это необходимое, но не достаточное условие.
Редуктор должен быть герметичен.
Представьте себе сценарий: в редуктор залита идеальная смазка с регистрацией H1, но корпус редуктора имеет микротрещину, или уплотнение вала потеряло эластичность и капает. Аудитор это увидит и выпишет замечание о том, что смазка может попасть в продукт. Никакая регистрация H1 не спасет в этом случае.
Поэтому перед заменой смазки убедитесь, что редуктор герметичен: проверьте состояние уплотнений, отсутствие потеков, целостность корпуса. Если редуктор работает в условиях частой мойки или высокой влажности, рассмотрите вариант герметичного редуктора со специальным заполняющим устройством, которое предотвращает попадание воды и брызг.
Кроме того, обратите внимание на расположение редуктора в цеху. Если он висит прямо над конвейером или линией фасовки, то даже минимальная утечка будет видна аудитору как потенциальный источник загрязнения. Если возможно, переместите редуктор в сторону или установите защитный экран.
Все эти конструктивные меры должны быть задокументированы в вашем плане HACCP. Аудитор проверит не только наличие смазки H1, но и то, как вы контролируете доступ этой смазки к продукту.
Процедура замены смазки и переход с обычного масла на H1
Если ваше предприятие до сих пор использовало обычное промышленное масло в редукторах, переход на H1 требует планомерной подготовки.
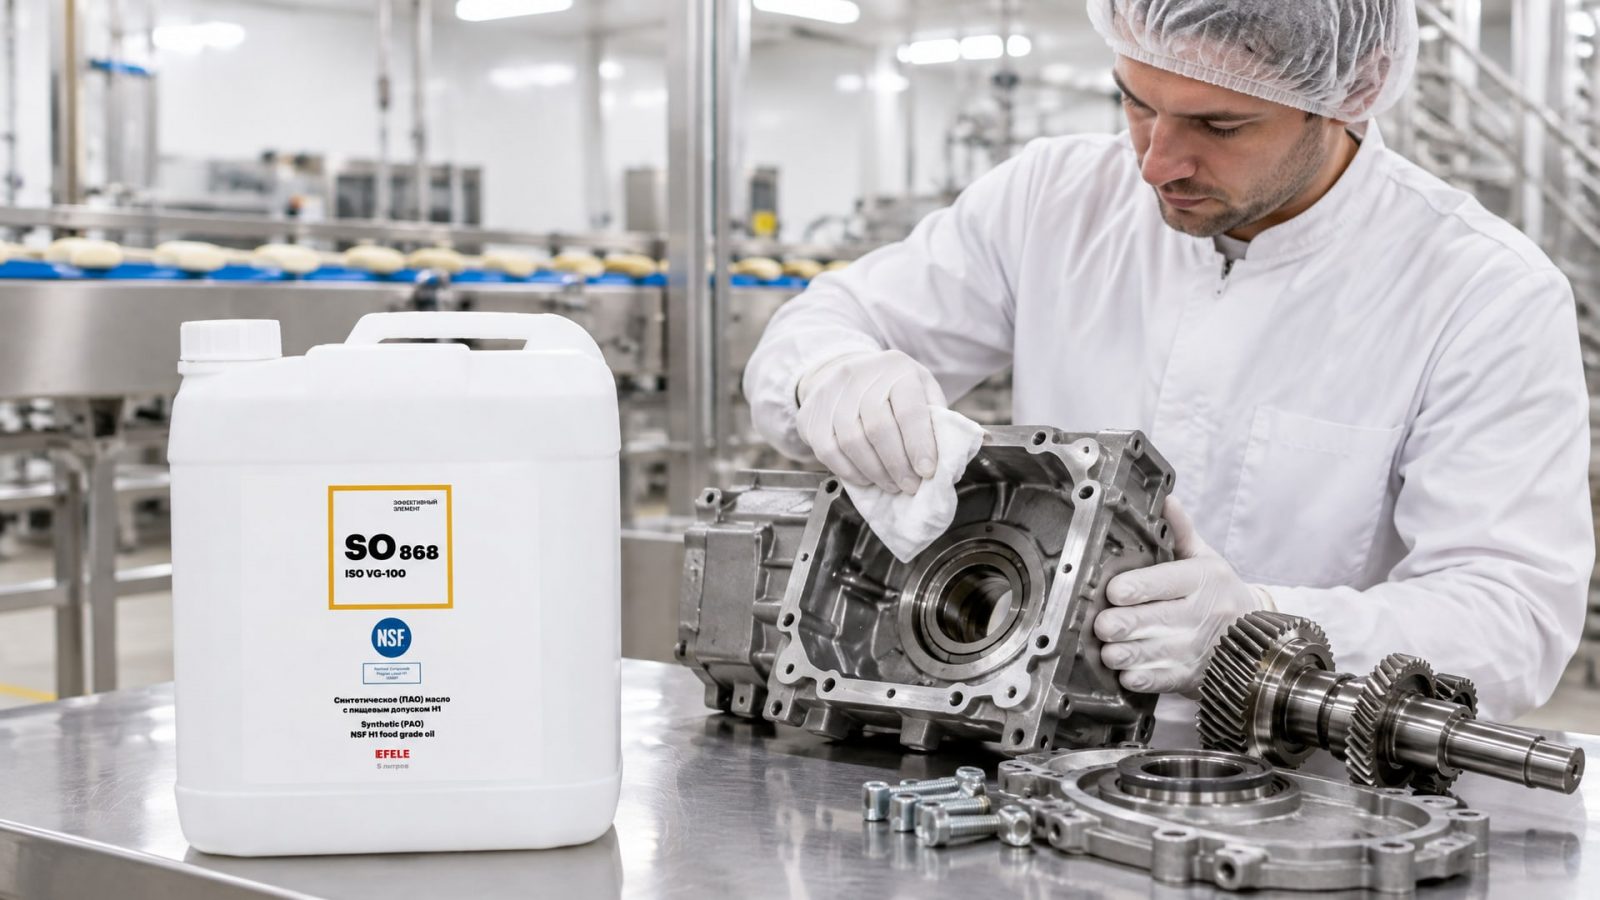
Это не значит, что вы просто слили старое масло и залили новое.
Во-первых, убедитесь, что старая смазка и новая смазка совместимы. Некоторые синтетические масла несовместимы с минеральными предыдущего поколения. Остаток старого масла в редукторе (даже несколько процентов) может привести к коррозии, вспениванию или сепарации присадок. Поэтому перед заливкой новой смазки выполните полное промывание редуктора или замену уплотнений и прокладок.
Во-вторых, создайте внутреннюю инструкцию по смазке, в которой указаны: - Артикул и имя смазки H1 (например, EFELE SO-868 для синтетического редукторного масла). - Интервал замены. - Процедура слива старого масла. - Точки смазки и объем. - Ответственный персонал и форма контроля.
В-третьих, обучите персонал. Механики и операторы должны понимать, почему используется именно эта смазка, как ее применять и какие риски связаны с ее использованием. Если рабочий не знает, что такое H1 и зачем оно нужно, он может использовать скорую смазку из соседнего цеха или старые запасы.
В-четвертых, ведите журнал замены с датами, объемами, партией смазки и подписью ответственного. Это первое, что спросит аудитор: когда последний раз менялась смазка, из какой партии, куда делась старая смазка.
Документы и доказательства для аудитора
Когда аудитор осматривает редуктор, он не просто смотрит на корпус.
Он просит документацию. Подготовьте следующий пакет:
Паспорт смазки (TDS, Technical Data Sheet) с указанием H1-регистрации. Это может быть сертификат NSF или выписка из базы данных NSF Food Facilities.
Сертификат соответствия ISO 21469, если вашего производителя смазки сертифицирован.
Внутренняя инструкция по смазке редуктора, где указаны артикул, вязкость, интервал замены и процедура.
Журнал замены смазки с датами и подписями ответственных.
Паспорт редуктора с рекомендуемой вязкостью и объемом смазки.
Фотографии редуктора (общий вид, уплотнения, отсутствие потеков) как доказательство герметичности.
Протокол испытания смазки (если требуется): вязкость, кислотное число, точка кипения. Обычно эти данные есть в TDS, но некоторые аудиторы просят локальные тесты, чтобы убедиться, что смазка не деградировала в процессе работы.
Все эти документы должны быть скомпилированы в одну папку и доступны аудитору в течение 5 минут. Не должно быть ситуации, когда вы говорите: «Да, у нас вроде есть H1, ищите в интернете, там на сайте написано». Аудитор не ищет - аудитор проверяет.
Если редуктор используется давно и смазка менялась много раз, ведите историю замен. Это показывает, что компания ответственно подходит к производству и готова к контролю.
Частые ошибки при выборе смазки и их последствия
Закупщики и инженеры часто совершают типичные ошибки, которые приводят к замечаниям на аудите или к выходу оборудования из строя.
Вот самые распространенные:
Ошибка 1: Использование любой "пищевой" смазки. На рынке много смазок, которые маркируются как "food grade" в названии продукта, но на самом деле не имеют H1-регистрации. Проверяйте регистрацию в базе NSF, не ограничивайтесь маркетинговым описанием.
Ошибка 2: Совмешивание несовместимых масел. Если в редукторе осталось 10% старого минерального масла и вы залили 90% нового синтетического H1-состава, это не лучший компромисс. Смесь может вспениться, выпадет осадок или образуется слой нерастворимого вещества. Всегда делайте полный слив.
Ошибка 3: Выбор вязкости "на глазок". Вязкость - это не эстетический выбор. Если редуктор рассчитан на VG 220, а вы залили VG 68, то он будет течь и быстро износится. Если залили VG 680 - будут перегревы и потери. Проверьте паспорт.
Ошибка 4: Забывание про ISO 21469. Если ваш покупатель (например, крупная торговая сеть) требует ISO 21469 в дополнение к H1, то отсутствие этого сертификата может привести к отказу в поставке или дополнительному аудиту.
Ошибка 5: Неправильное хранение смазки. Если смазка H1 хранится в открытом виде, во влажном помещении или рядом с источниками тепла, она деградирует. Окислится базовое масло, отвалятся присадки, и заявленные свойства исчезнут. Храните смазку в закрытых емкостях в сухом прохладном месте.
Ошибка 6: Отсутствие документации. Многие предприятия покупают смазку H1 и используют ее, но не ведут журнал замен и не имеют паспорта под рукой. На аудите это читается как: «Может быть, мы используем H1, но мы этого не знаем и не контролируем». Замечание гарантировано.
Нормативная база: на что ссылаться при переговорах с аудитором
Если аудитор выпишет замечание, вы должны уметь обосновать, почему выбрали именно эту смазку и именно этот подход.
Вот основные документы и стандарты, на которые вы можете ссылаться:
ISO 21469:2006 - международный стандарт о гигиенических требованиях к смазкам для пищевой, фармацевтической и косметической промышленности. Это основной документ, который признают все аудиторы и все страны, включая Россию. Если у вас есть смазка, сертифицированная по ISO 21469, это почти гарантирует прохождение аудита.
NSF H1 Food Grade Lubricants - категория допуска NSF для смазок с incidental food contact. В России NSF менее известна, чем ISO, но для предприятий, экспортирующих продукцию в США или работающих с американскими покупателями, это критичный документ.
FDA 21 CFR 178.3570 - американский регламент о веществах, допустимых для incidental contact с пищей. Компоненты H1-смазок должны соответствовать этому регламенту.
Собственный регламент HACCP вашего предприятия. В нем должны быть указаны требования к смазкам в пищевых зонах. Если в регламенте написано "только H1", то это ваша локальная нормативная база, которая покрывает требование.
Применение смазки на практике: сценарий редуктора в цехе замораживания
Рассмотрим конкретный пример: мотор-редуктор мощностью 7,5 кВт в цехе замораживания продукции.
Редуктор работает при температуре -5 °C в окружающей среде, часто подвергается влажной мойке, расположен над конвейером с готовой продукцией.
Паспорт редуктора указывает вязкость ISO VG 220. Редуктор требует 2 литра смазки при первом заполнении и замену каждые 8000 часов работы (примерно один раз в год при 24-часовой работе).
В этом сценарии обычное промышленное масло VG 220 не подойдет: оно вязкое, плохо растекается при -5 °C, быстро окисляется в присутствии воды, и нет гарантии случайного контакта с пищей. Требуется синтетическое PAO-масло с допуском H1 и хорошей водостойкостью. Для редукторов, работающих в условиях низких температур и высоких нагрузок, рекомендуется использовать синтетическое редукторное масло EFELE SO-868 (ПАО масло, NSF H1) с точкой текучести не выше -20 °C и адгезией к металлам достаточной для защиты при низких температурах.
Процедура замены: 1. Слить старое масло при температуре 50-60 °C (это улучшает слив). 2. Заменить прокладку слива. 3. Промыть редуктор свежей порцией нового масла (примерно 10% от объема) и слить. 4. Залить 2 литра нового масла EFELE SO-868. 5. Записать в журнал: дату, объем, партию, подпись механика. 6. Приложить копию TDS смазки с H1-регистрацией.
Затем, перед аудитом: - Проверить герметичность редуктора (нет потеков, уплотнение целое). - Подготовить папку с документацией (паспорт редуктора, TDS смазки, журнал замен, фото). - Обучить персонал: если кто-то заметит утечку или странное поведение редуктора, это должно быть зафиксировано и передано ответственному.
При таком подходе аудитор увидит, что компания контролирует ситуацию, и замечание не появится.
Часто задаваемые вопросы
Может ли смазка H1 использоваться в редукторах с прямым контактом с пищей?
Нет. H1 предназначен для случайного контакта. Если редуктор или его части касаются пищи напрямую (например, редуктор миксера для теста), требуется категория 3H или пищевой допуск FDA более высокого уровня. Уточните у аудитора или у производителя редуктора.
Что делать, если у нас есть смазка с маркировкой "food grade", но без H1-сертификата?
Это не подходит для аудита. Попросите у поставщика паспорт с H1-регистрацией из NSF или сертификат ISO 21469. Если поставщик его не предоставляет, замените поставщика. Использование неподтвержденной смазки - это риск замечания.
Как часто нужно менять смазку H1 в редукторе?
Интервал замены зависит от типа редуктора, условий работы и рекомендаций производителя. Обычно это 6–12 месяцев при 24-часовой работе, или каждые 5000–10000 часов. Смотрите паспорт редуктора. Не полагайтесь на интуицию.
Является ли ISO 21469 обязательным, или достаточно H1?
Для аудита HACCP в России обычно достаточно H1. ISO 21469 - это дополнительное подтверждение и требуется, если это указано в спецификации покупателя или в вашем собственном регламенте. Проверьте требования вашего предприятия и требования клиентов.
Что если редуктор герметичен, смазка H1, документы в порядке, но аудитор все равно выпишет замечание?
Спросите аудитора конкретно, в чем замечание. Возможно, дело не в самой смазке, а в ее расположении, в дизайне редуктора или в процедуре обслуживания. Заседание с аудитором и обсуждение вариантов - это нормальная часть HACCP-процесса. Если замечание необоснованно, его можно оспорить в письменной форме.
Заключение
Смазка редуктора - это не мелочь, о которой вспоминают перед аудитом. Это часть системы HACCP, которая требует плановой подготовки, документирования и постоянного контроля. Допуск H1 - это не волшебная палочка, это минимальное требование, которое говорит аудитору: «Мы серьезно относимся к безопасности пищи».
Начните с проверки: какие редукторы у вас есть, какая в них смазка, какой паспорт редуктора. Проверьте вязкость и совместимость. Если используется обычное промышленное масло, составьте план перехода на H1, обучите персонал и ведите журнал замен. Подготовьте документацию и, главное, убедитесь в герметичности оборудования. После этого следующий аудит HACCP пройдет без замечаний в разделе смазок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать резьбовой герметик для предотвращения самоотвинчивания, учитывая диаметр крепежа, температурный режим и нагрузки.
Выбирайте смазку для низких температур правильно: узнайте о параметрах, допусках и технических решениях для фасовочного оборудования.
Узнайте, как увеличить стойкость фрезы при фрезеровании закаленной стали, используя правильный инструмент и оптимизируя режимы работы.