
Как выбрать анаэробный фиксатор резьбы для предотвращения самоотвинчивания
Анаэробный фиксатор резьбы - это однокомпонентный акриловый состав, который полимеризуется в отсутствие кислорода при контакте с металлом и заполняет микрозазоры резьбы, тем самым препятствуя самоотвинчиванию и дополнительно герметизируя соединение. На производстве, в ремонтных службах и на сервисных участках именно этот способ считается наиболее надежным для защиты болтов, винтов и шпилек от вибрации и ударных нагрузок. Выбор правильного фиксатора зависит не от цвета на этикетке, а от конкретной задачи: режима обслуживания, температурного диапазона, диаметра крепежа и наличия химических воздействий. В этой статье разберем, как не ошибиться при подборе, какие параметры проверить в техлисте и почему универсальный синий вариант подходит далеко не везде.
Статья полезна закупщикам промышленного сектора, техническим специалистам и инженерам, которые отвечают за надежность резьбовых соединений в узлах с вибрацией, температурными перепадами или регулярным обслуживанием.
Почему анаэробный фиксатор резьбы эффективнее механических способов в современных условиях
Резьбовые соединения в машиностроении, энергетике и промышленной электронике испытывают постоянную угрозу самоотвинчивания.
Вибрация, тепловые деформации, ударные нагрузки и микроскольжения приводят к ослаблению болтов и потере герметичности даже в хорошо затянутых узлах. Механические способы (контргайки, звездчатые шайбы, канавки) занимают место и усложняют конструкцию; анаэробные составы решают две задачи одновременно: фиксируют резьбу от вращения и герметизируют зазор.
Анаэробный фиксатор работает только там, где есть микрозазоры металлической резьбы и отсутствует кислород. При контакте состава с активной поверхностью металла (особенно железом, медью и их сплавами) и одновременном исключении воздуха запускается быстрая полимеризация. За счет этого материал проникает в зазоры, затвердевает и создает механическую преграду для проворачивания. Это не клей на поверхности, а наполнитель микрощелей - поэтому он одинаково эффективен для маленьких винтиков М3 и крупного крепежа М20.
Для узлов с вибрацией, ударной нагрузкой и вращающейся техникой именно анаэробные составы дают предсказуемый результат. В отличие от локтитовых паст и пластичных материалов, которые выдавливаются из зазора под нагрузкой, анаэробный фиксатор остается в месте полимеризации и сохраняет свойства в широком температурном диапазоне - от минус 55 до плюс 180 градусов Цельсия для стандартных составов.
Классификация фиксаторов по прочности: низкая, средняя и высокая
Основной критерий выбора анаэробного фиксатора - его класс прочности, который определяет максимальный момент разборки (break-away torque) и режим обслуживания соединения.
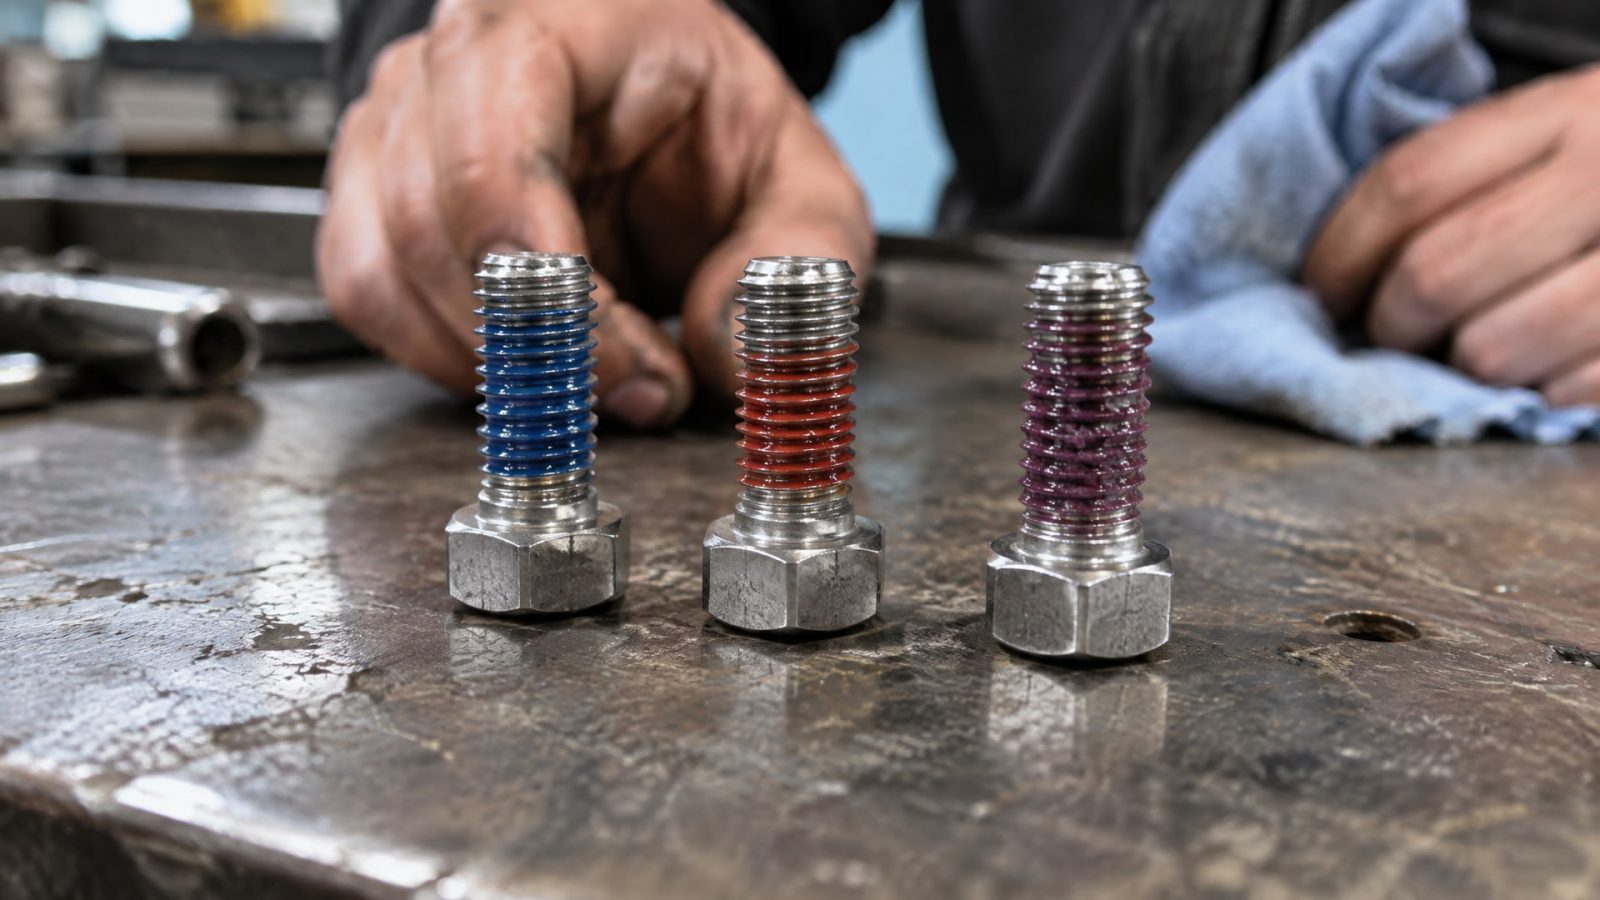
Стандартная классификация, применяемая в техлистах и системе ГОСТ Р 70116-2022 (где химические способы стопорения резьбы выделены в отдельный тип), делит фиксаторы на три основные группы.
Низкая прочность (фиолетовый класс). Типовой break-away torque составляет около 5 Н·м. Такие составы применяют для легкого крепежа, который нужно часто разбирать и проверять: датчики, сенсоры, крышки клапанов, регулировочные болты. Фиксатор удерживает винт от самостопорения под вибрацией, но требует минимальных усилий при разборке - стандартным инструментом, без нагрева. Для маленьких крепежей и производства, где сервисное обслуживание происходит каждый месяц, это оптимальный выбор. Ориентировочное время первичной фиксации -10-15 минут.
Средняя прочность (синий класс). Break-away torque около 26 Н·м. Это универсальный вариант для большинства промышленных применений: узлы двигателей, трансмиссий, гидравлических систем, электрических панелей. Синий фиксатор удерживает крепеж от вибрации и ударов, но при необходимости разбирается обычным ключом или шестигранником без усилий, на которые способен механик или электромонтер. На сервисных участках этот класс прижился как стандартный решение: достаточно прочен для вибронагруженных, но обслуживаемых соединений. Время полной полимеризации -15-25 минут в зависимости от диаметра резьбы и температуры.
Высокая прочность (красный класс). Break-away torque около 40 Н·м. Применяется для практически постоянных соединений, которые разбираются редко или вообще не разбираются: крепление ротора к валу, стыки трубопроводов высокого давления, крепление датчиков в экстремальных условиях. При выборе красного фиксатора нужно понимать, что разборка потребует серьезных механических усилий или нагрева; это может привести к повреждению деталей и невозможности восстановления соединения. Для часто обслуживаемых узлов красный класс выбирают редко - только если производственная необходимость оправдывает сложность разборки.
Цвета удобны как быстрая подсказка, но окончательный выбор всегда делают по техлисту производителя, где указаны точные значения моментов, диапазон размеров резьбы и испытания по ISO 10964.
Как вибрация определяет выбор прочности фиксатора
Вибрация - главная причина самоотвинчивания в промышленности.
На работающем оборудовании, в транспорте и в системах с циклическими нагрузками даже хорошо затянутый болт медленно ослабляется за счет микроскольжений и упругой деформации. Именно поэтому для вибронагруженных узлов при подборе фиксатора обычно рекомендуют поднимать класс прочности относительно «статического» применения.
Пример: если в спокойном режиме для крепежа достаточно низкой прочности (фиолетовый), то в условиях постоянной вибрации, ударов или циклических нагрузок стоит перейти на синий класс. А если узел испытывает тяжелую вибрацию (например, центробежные насосы, молотовые дробилки, генераторы), то и синий может быть недостаточным - понадобится уже красный, несмотря на сложность разборки.
Важно понимать, что анаэробный фиксатор резьбы от вибрации действует профилактически: он удерживает резьбу в тот момент, когда она только начинает «слабеть», и препятствует накоплению микрозазоров. Если болт уже сильно ослаб до нанесения состава, одного фиксатора недостаточно - сначала нужно снять крепеж, очистить резьбу и нанести свежий материал.
В цехах с вращающейся техникой закупщики часто берут анаэробный фиксатор среднего класса как стандартный для первичной сборки, а в запас держат красный - для критичных узлов и для переборок оборудования после длительной работы.
Параметры техлиста: на что обратить внимание при выборе
Каждый резьбовой герметик имеет технический лист (TDS), где собраны все рабочие параметры.
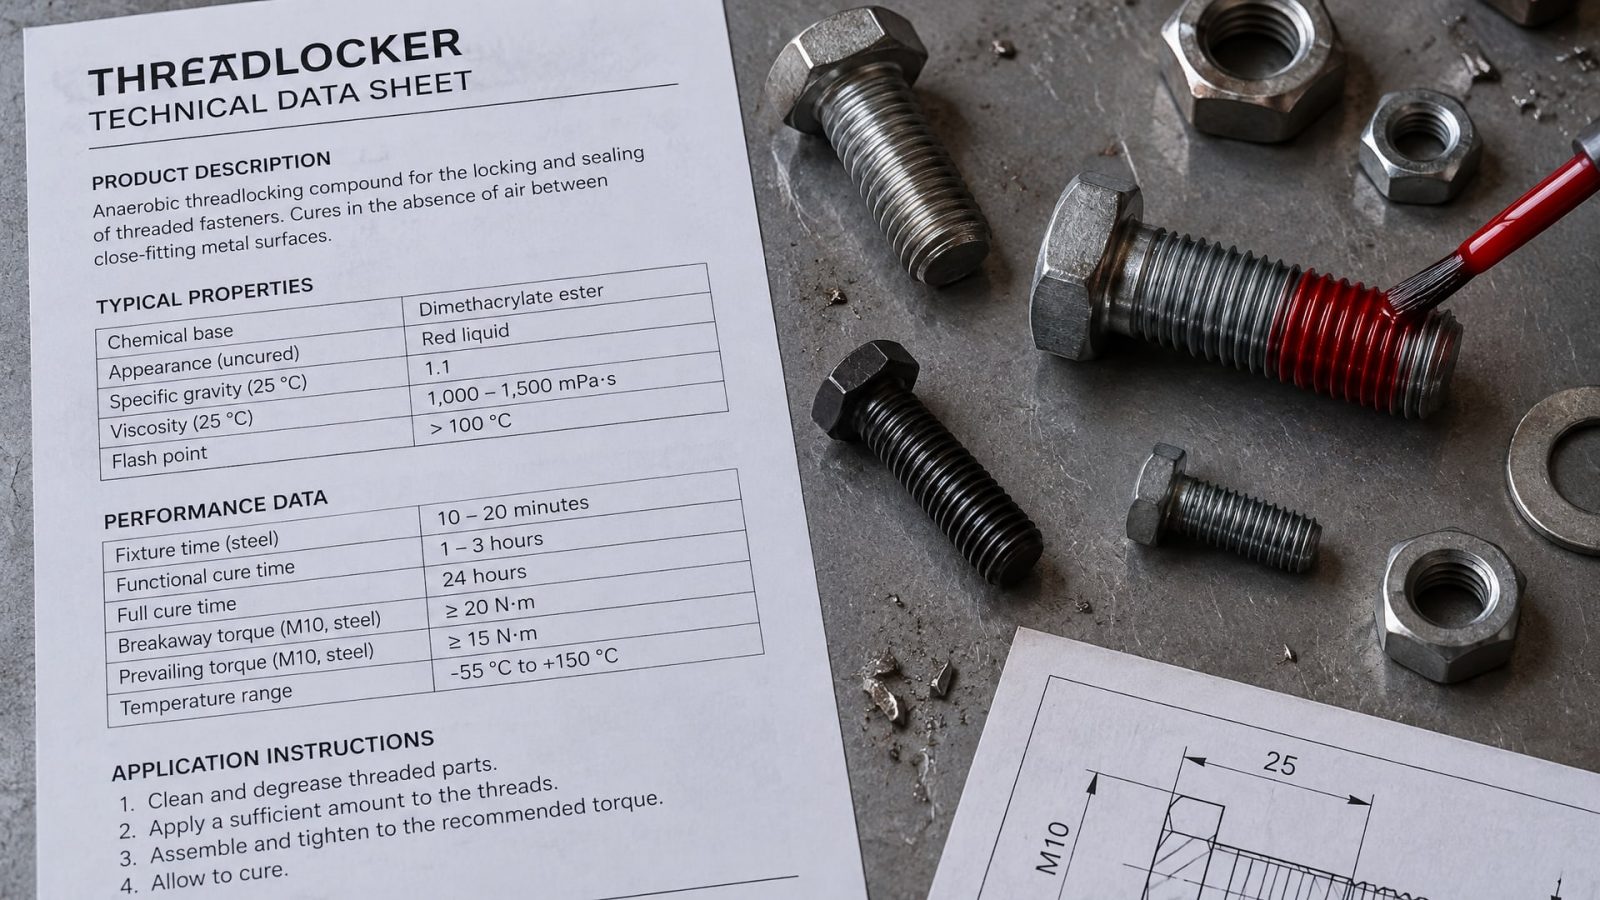
Закупщик и инженер должны сверяться не только с цветом флакона, но и с этими данными - иначе велик риск выбрать подходящий по прочности, но несовместимый по другим характеристикам состав.
Максимальный диаметр резьбы. В техлисте всегда указана верхняя граница размера крепежа, для которого состав был испытан и одобрен. Для низкопрочных фиксаторов это часто М16-М20, для средних - М24-М36, для высокопрочных - М48 и выше. Если взять средний фиксатор для крупного болта М64, результат может быть непредсказуем: либо состав не затвердеет полностью в толстом зазоре, либо останется избыток жидкого материала, который будет протекать.
Температурный диапазон эксплуатации. Стандартные составы работают от −55 до +180 °C, но есть и высокотемпературные варианты - до +350 °C. Если узел периодически нагревается (двигатели, системы отопления, печи), выбирают состав с запасом по верхнему лимиту. При пуске холодного оборудования в минус 40 градусов нижняя граница также имеет значение: если состав, оставленный на открытом морозе, может терять текучесть.
Время первичной фиксации (handling time). Это промежуток, за который фиксатор схватывается достаточно для того, чтобы болт не провернулся сам собой. Обычно это 10-25 минут. Закупщики, которые организуют быструю сборку конвейерным методом, часто ищут составы с быстрой первичной фиксацией (до 10 минут), чтобы детали можно было переносить уже через четверть часа.
Время полного отверждения. Максимальная прочность достигается спустя 24 часа при комнатной температуре (или быстрее, если включить температурный режим 60-80 °C). До этого момента узел нужно оберегать от вибрации и движения. На сборочных линиях это означает, что собранные детали до полного отверждения нельзя транспортировать и использовать под нагрузкой.
Химическая стойкость. В техлисте указывают, как фиксатор ведет себя при контакте с маслами, охлаждающими жидкостями, щелочами и другими реагентами. Если резьба находится в картере двигателя или внутри трубопровода с агрессивной средой, состав должен быть совместим. Несовместимость может привести к размягчению фиксатора и потере герметичности.
Испытания по ISO 10964. В техлисте часто фигурируют параметры, полученные по этому стандарту: break-away torque (момент разборки), break-loose torque (момент сдвига), prevailing torque (остаточный момент). Эти цифры позволяют инженеру сравнивать разные составы и гарантировать, что выбранный материал удержит крепеж при заданных нагрузках.
Критичное отличие: разъемный и неразъемный фиксатор
Часто в техлистах и каталогах встречается маркировка «разъемный» и «неразъемный» (non-separable).
Это прямо связано с прочностью и режимом обслуживания.
Разъемный фиксатор (низкая и средняя прочность) удерживает резьбу достаточно, чтобы винт не отвинтился сам, но при разборке позволяет использовать стандартный инструмент без нагрева, специальных рычагов или повреждения детали. После многократной разборки и повторного нанесения состав по-прежнему работает надежно. Это выбор для сервисных узлов, которые открывают и закрывают по мере необходимости. Если нужна фиксация резьбы от самоотвинчивания, но соединение остается разборным, - это твоя категория.
Неразъемный фиксатор (высокая прочность) надежнее держит крепеж, но требует значительных механических усилий при разборке. Зачастую болт приходится извлекать с повреждением (срезание головки) или разогревом (что может повредить окружающие детали и материалы). Применяется для узлов, которые собирают «навеки» или разбирают исключительно редко. В этом случае фиксирующий состав практически становится частью конструкции, а не просто гарантией от вибрации.
На практике разница между разъемным и неразъемным часто определяет, какой класс прочности выбрать для конкретного применения. Если сказано, что соединение разъемное, то даже для вибронагруженного узла инженер может остановиться на синем классе (средняя прочность), зная, что разборка будет доступна. Если соединение неразъемное, то даже для статического крепежа иногда берут красный класс (высокая), подчеркивая постоянство фиксации.
Анаэробный герметик для резьбовых соединений: выбор по назначению
Анаэробный герметик для резьбовых соединений выполняет две функции одновременно: предотвращает самоотвинчивание и перекрывает микрощели, через которые может просачиваться жидкость или газ.
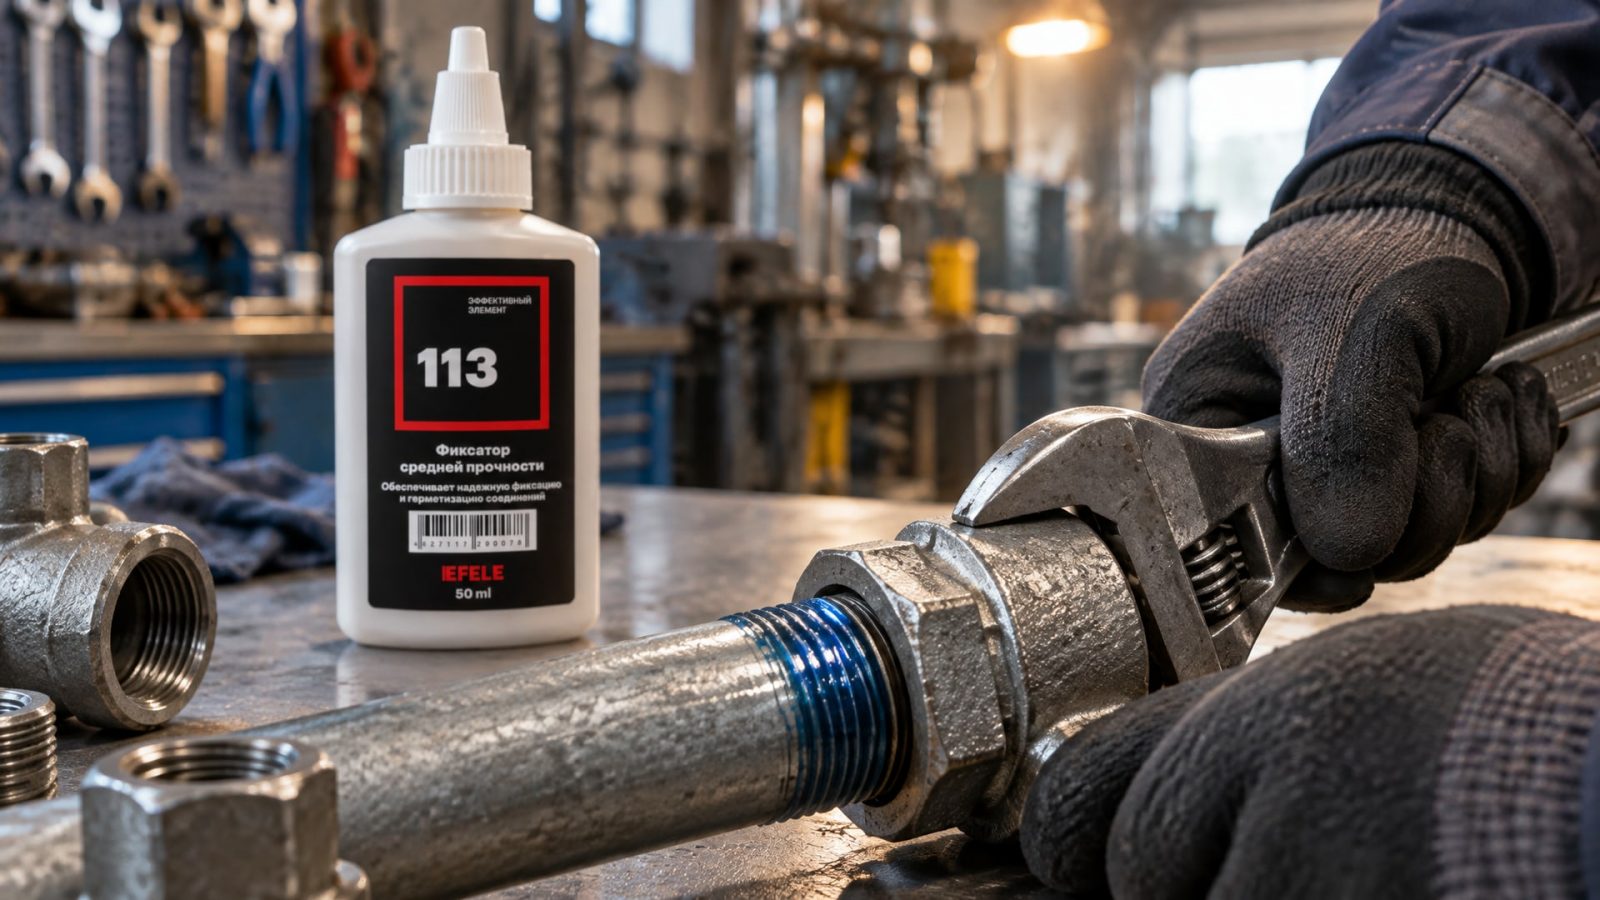
Это особенно важно в трубопроводах (отопление, газоснабжение, гидравлика), где герметичность критична.
Для трубопроводов среднего давления и комбинированных систем (например, в контурах отопления или в гидравлических узлах) выбирают среднюю или высокую прочность в зависимости от давления и вибрации. Если внутри трубопровода циркулирует горячая вода (до 100 °C) и возможны удары при переходных режимах, то высокая герметичность требует не только синего, но часто и красного класса, чтобы фиксатор не начал вымываться давлением.
В случаях, когда необходима средняя прочность фиксации и устойчивость к вибрации, оптимальным выбором станет анаэробный фиксатор резьбы EFELE 113. Этот состав обеспечивает надежное удержание болтов при циклических нагрузках и одновременно герметизирует резьбовое соединение, препятствуя вымыванию герметика давлением или холодным старением при минусовых температурах.
Для сантехнических применений (краны, вентили, муфты, переходники) часто выбирают синий класс - достаточно для предотвращения самоотвинчивания, но разборка остается возможной при замене уплотнителей или обслуживании. Для критичных узлов отопления или газоснабжения закупщики переходят на красный класс и более длительный период выстаивания перед включением давления.
Важный момент: анаэробный фиксатор подходит только для металлических резьб. Для пластиковых трубопроводов, резьб из полиамида или стеклопластика нужны либо отдельные составы, либо применение праймеров по техлисту, так как полимеризация анаэробного фиксатора завязана на активность поверхности металла.
Типовые ошибки при выборе и применении фиксатора резьбы
На практике встречаются ошибки, которые приводят к отказу крепежа или неправильному использованию материала.
Их можно избежать, если помнить несколько базовых правил.
Ошибка первая: выбор по цвету вместо сверки с техлистом. Цвет - это удобная маркетинговая подсказка, но не гарантия совместимости. Два синих фиксатора разных производителей могут различаться по максимальному диаметру резьбы, температурному диапазону и времени полимеризации. Всегда проверяй техлист перед закупкой, особенно если переходишь на нового поставщика.
Ошибка вторая: применение максимально прочного варианта ко всему подряд. Новичков часто привлекает идея «возьму красный и буду спокоен». На самом деле высокая прочность усложняет разборку, повышает риск повреждения детали и не нужна для часто обслуживаемых узлов. Это как забивать гвоздь кувалдой: результат будет, но проблемы с разборкой неизбежны.
Ошибка третья: неправильная подготовка резьбы перед нанесением. Фиксатор должен контактировать с чистой металлической поверхностью. Если винт был смазан маслом, покрыт ржавчиной или окислами, анаэробный состав может не затвердеть равномерно или вообще не сработать. Правило простое: протри резьбу чистой сухой тряпкой перед нанесением.
Ошибка четвертая: избыток состава на резьбе. После нанесения тонкой полоски фиксатора вдоль резьбы не нужно добавлять еще. Излишки будут протекать, загрязняя узел и создавая опасность попадания в щели, где состав не должен затвердевать. Наноси ровно столько, чтобы покрыть винт - примерно капля на половину витков.
Ошибка пятая: использование соединения до полного отверждения. Первичная фиксация (когда болт не провернется сам) наступает за 10-25 минут, но максимальная прочность требует 24 часов. Если нагружать узел раньше, то фиксатор может смещаться, вымываться или просто не успеет полимеризоваться. На производстве это означает, что собранные детали до полного отверждения нельзя транспортировать по вибрирующему конвейеру.
Ошибка шестая: путаница между анаэробным фиксатором и герметиком-уплотнителем. Хотя оба материала могут использоваться в одном узле, это разные составы. Фиксатор работает в зазорах резьбы и препятствует вращению; герметик-уплотнитель предназначен для перекрытия микротечей между плоскими деталями. Не используй один вместо другого без проверки техлистом.
Ошибка седьмая: игнорирование температурного диапазона. Если оборудование работает при плюс 150 градусов, а фиксатор рассчитан только на плюс 120, то при нагреве состав потеряет прочность и резьба начнет ослабляться. Всегда выбирай с запасом (минимум на 20-30 градусов выше максимальной рабочей температуры).
Для часто разбираемых соединений: выбор низкопрочного варианта
Многие сервисные узлы, датчики и регулировочные механизмы нужно открывать несколько раз в год для проверки и профилактики.
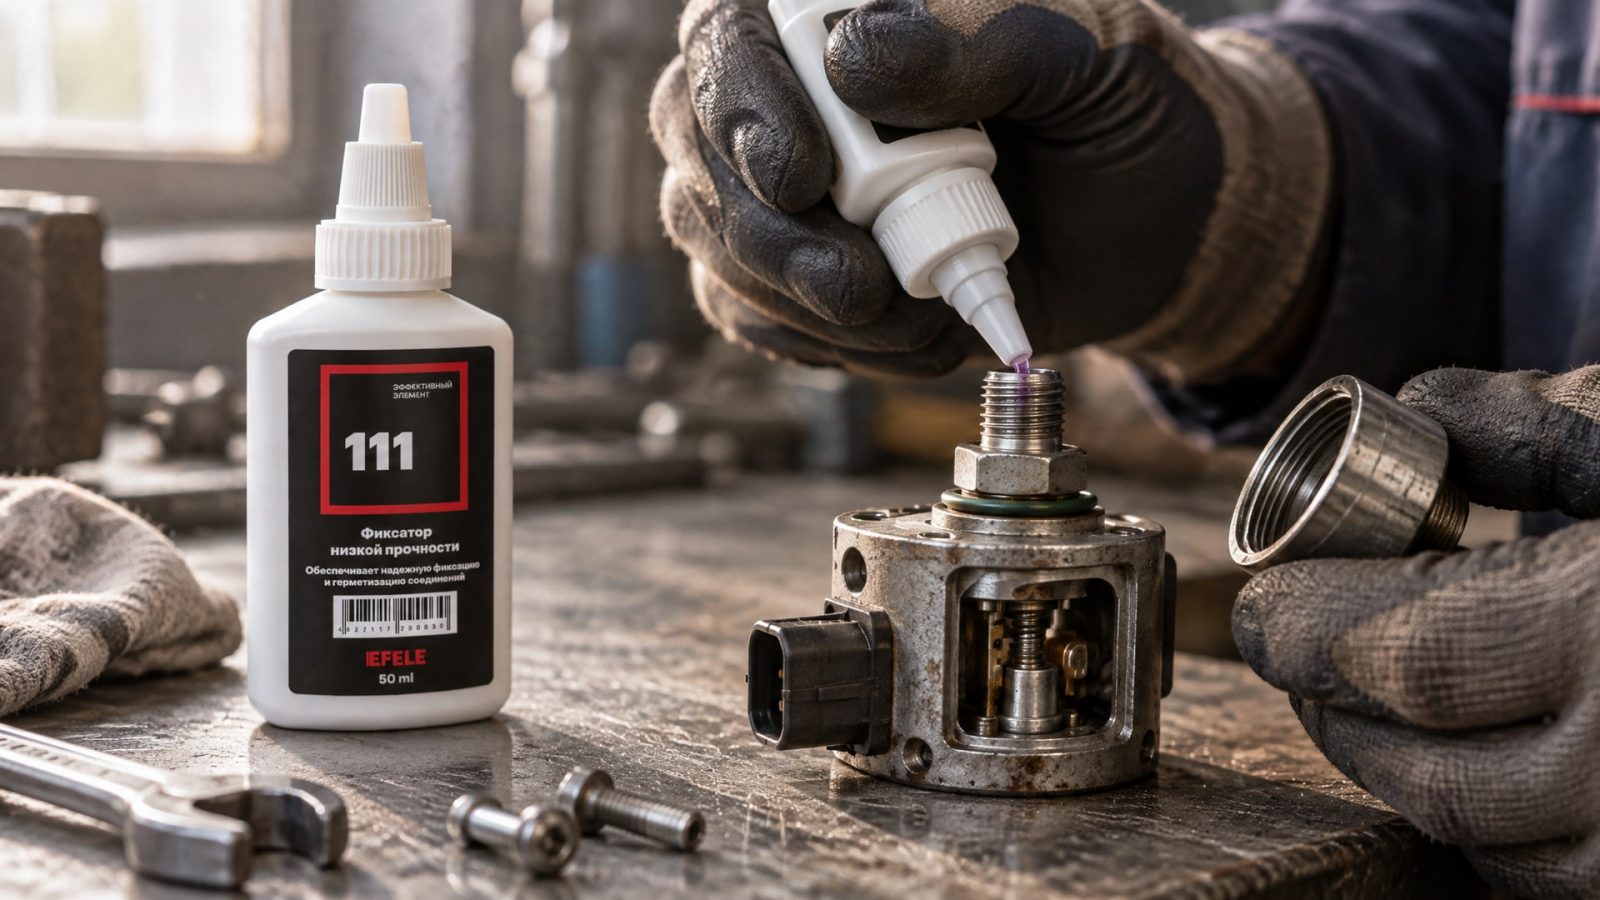
Для таких соединений выбирают низкую прочность (фиолетовый класс) или, реже, нижний предел среднего класса. Механик или электромонтер должен иметь возможность разобрать узел стандартным инструментом за пару минут, без нагрева и без риска сорвать резьбу.
Для часто разбираемых соединений, где требуется низкая прочность фиксации, подойдет анаэробный фиксатор резьбы EFELE 111. Он удерживает легкий крепеж от самопроизвольного отвинчивания под вибрацией, но при разборке не требует специального инструмента, нагрева или повреждения деталей. После многократной разборки и повторного нанесения состав по-прежнему обеспечивает надежную фиксацию, что делает его удобным выбором для сервисных участков и для производств, где оборудование часто открывают для замены или контроля.
Типичные применения: крепление датчиков уровня и давления, крепление крышек смотровых люков, регулировочные винты в электрических панелях, крепление легких кронштейнов и направляющих, которые время от времени переустанавливаются. Время первичной фиксации - обычно 10-15 минут, полное отверждение -24 часа при комнатной температуре.
Для неразъемных и постоянных соединений: выбор высокопрочного варианта
Некоторые узлы собирают и больше не разбирают вообще, или разборка допускается лишь в исключительных случаях (капитальный ремонт).
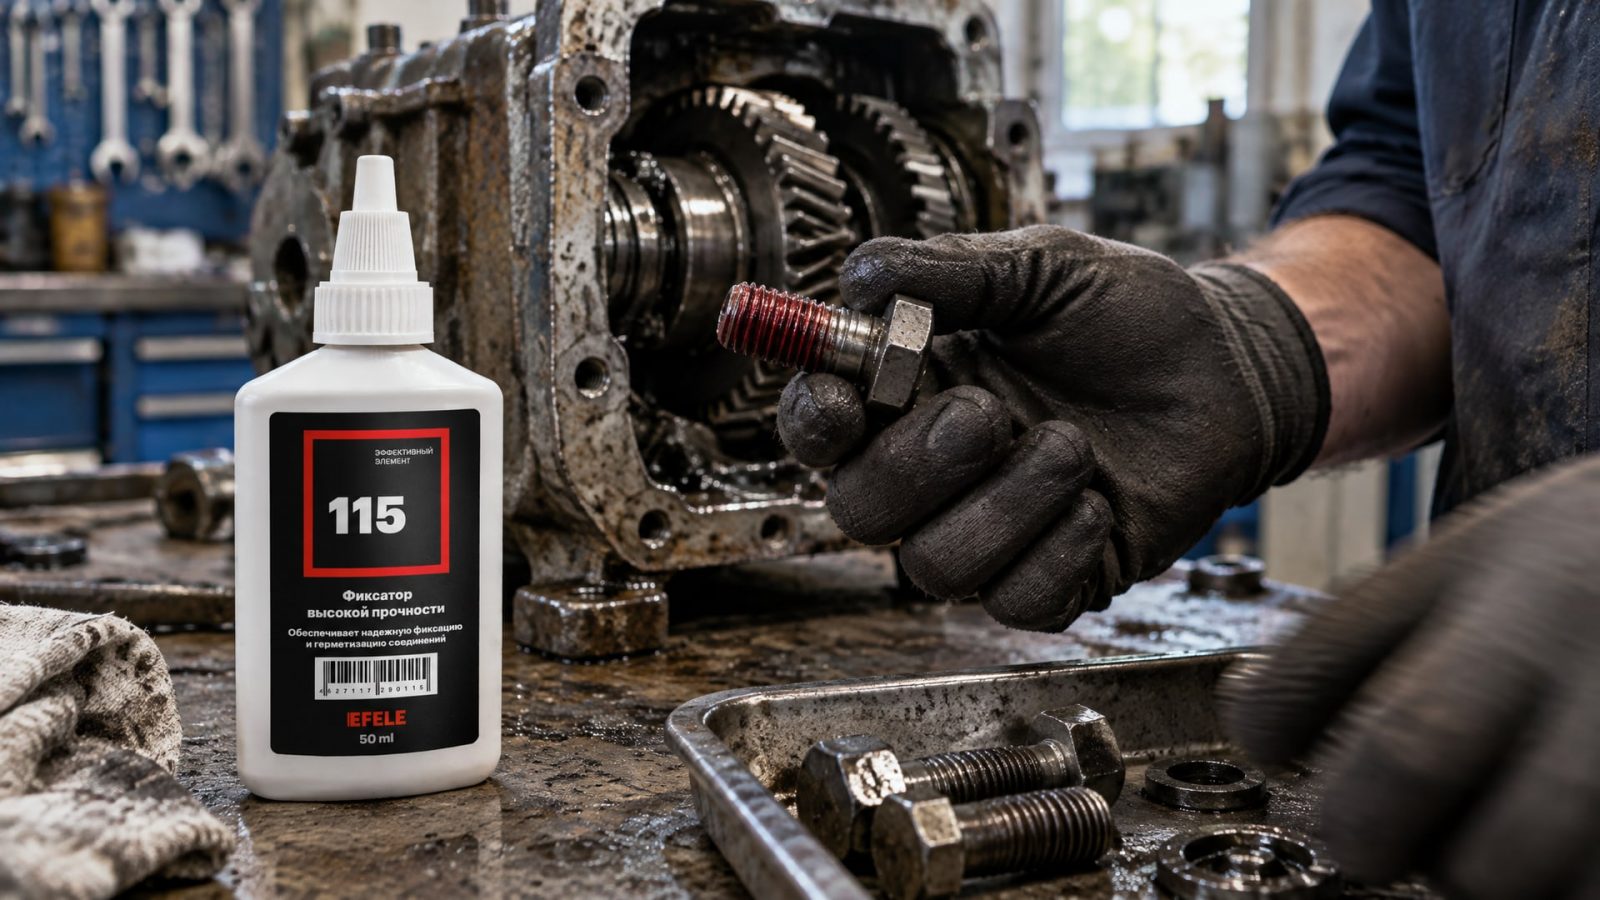
Для таких применений выбирают высокую прочность (красный класс), которая надежно препятствует самоотвинчиванию под экстремальными нагрузками и обеспечивает максимальную герметичность.
Для неразъемных соединений, требующих высокой прочности и термостойкости, рекомендуется использовать анаэробный клей EFELE 115. Этот состав обеспечивает максимальное удержание болтов в условиях вибрации, циклических нагрузок и нагрева до высоких температур. После полного отверждения (24 часа) соединение становится практически неразборным стандартным инструментом, что гарантирует его сохранность на протяжении всего срока службы оборудования.
Типичные применения: крепление ротора к валу, стыки трубопроводов высокого давления, крепление датчиков и исполнительных механизмов в экстремальных условиях, постоянная фиксация креплений в агрегатах с вибрацией. Разборка такого соединения потребует либо срезания болта, либо разогрева детали, что может привести к необратимым повреждениям.
Помни, что для постоянных соединений высокопрочный фиксатор - это не излишняя перестраховка, а инженерное решение. Выбирают его, когда отказ крепежа чреват остановкой оборудования, потерей производительности или опасностью для людей.
Часто задаваемые вопросы
Какой анаэробный фиксатор выбрать для вибронагруженного узла?
Для вибрации и циклических нагрузок рекомендуют поднимать класс прочности на одну ступень выше, чем для спокойного режима. Если бы в статическом режиме хватило низкой прочности, то под вибрацией выбирай среднюю (синий); если для спокойного режима нужна средняя, то для вибраций - высокая (красный). Всегда сверяйся с техлистом конкретного состава и с условиями работы оборудования на месте установки.
Отличаются ли синий и красный фиксаторы только прочностью?
Нет, отличия могут быть в температурном диапазоне, максимальном диаметре резьбы, времени полимеризации и химической стойкости. Два разных красных фиксатора, например, могут иметь разные верхние тепловые пределы. Никогда не выбирай по цвету одного производителя и не подставляй аналог другого без проверки всех параметров техлиста.
Можно ли применять анаэробный фиксатор резьбы к пластиковым резьбам?
Анаэробный фиксатор полимеризуется в контакте с активными металлическими поверхностями. На пластике (полиамид, полипропилен) он может не затвердеть или затвердеть неравномерно. Для пластиковых резьб нужны либо специальные составы, либо применение праймеров (реактиватора) по техлисту производителя. Читай карточку товара перед применением.
Почему избыток фиксатора на резьбе - это плохо?
Излишки жидкого состава протекают вниз, загрязняют узел и создают опасность попадания в зоны, где фиксатор не должен затвердевать (подшипники, каналы смазки). Кроме того, избыток может попасть во внутренние полости детали и там затвердеть, что приведет к нарушению функционирования. Наноси ровно столько, чтобы покрыть половину витков резьбы - одной капли обычно достаточно.
Как долго ждать перед использованием узла после нанесения фиксатора?
Первичная фиксация (когда болт не провернется сам) наступает за 10-25 минут в зависимости от диаметра и состава. Но максимальная прочность требует 24 часа при комнатной температуре. Если нужно ускорить, применяют нагрев (60-80 °C), но обычно на производстве узел просто выдерживают 24 часа перед включением под нагрузку и вибрацию.
Заключение
Выбор анаэробного фиксатора резьбы - это не выбор между синим и красным, а решение, основанное на условиях работы, режиме обслуживания и требованиях к прочности. Низкая прочность нужна для часто открываемых соединений, средняя - для универсальных вибронагруженных узлов с возможностью разборки, высокая - для постоянных и критичных соединений. Вибрация - главная причина самоотвинчивания, поэтому для вибронагруженных узлов всегда выбирай с запасом по прочности. Техлист фиксатора содержит критичные параметры: максимальный диаметр, температурный диапазон, время полимеризации и результаты испытаний по ISO 10964. Сверяйся с этими данными, готовь резьбу перед нанесением (чистая и сухая), наноси ровно столько, чтобы покрыть витки, и выдерживай полное отверждение перед нагрузкой.
Следующий шаг: определи режим обслуживания твоего узла (часто разбираемое, редко разбираемое или неразборное соединение), проверь рабочие температуры и вибрацию на участке, скачай техлист нескольких вариантов фиксаторов и выбери состав, который соответствует всем параметрам. Не полагайся только на цвет и марку - точные данные техлиста гарантируют надежность и экономию на переборках оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку для низких температур правильно: узнайте о параметрах, допусках и технических решениях для фасовочного оборудования.
Узнайте, как увеличить стойкость фрезы при фрезеровании закаленной стали, используя правильный инструмент и оптимизируя режимы работы.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы продлить срок службы форм и противней.