
Смазка для низких температур: выбор и применение на фасовочном оборудовании
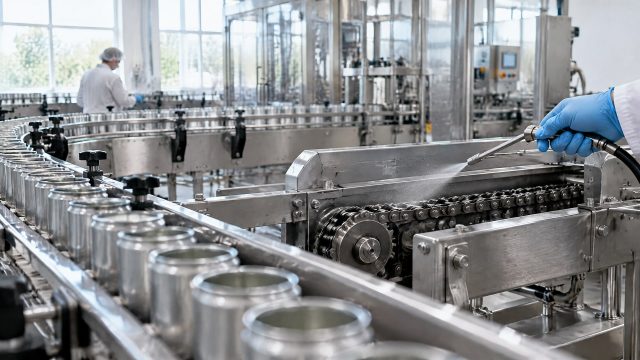
Фасовочные линии в морозильных и холодильных камерах работают в экстремальных условиях, где обычные смазки загустевают, теряют текучесть и перестают защищать подшипники, кулачки и направляющие. Проблема не только в температуре воздуха - узлы оборудования охлаждаются еще сильнее из-за обдува хладагентом и остановок во время перезагрузки. Выбор правильной смазки для таких условий требует понимания конкретных параметров: нижней рабочей температуры, вязкости базового масла, класса консистенции (NLGI) и - если линия контактирует с пищей - допуска NSF H1. В этой статье разбираемся, как отличить маркетинговый ход от технического решения, какие цифры смотреть в техдокументации и как подобрать смазку без переплаты и без риска отказа оборудования.
Почему обычная смазка не работает при морозе
Смазка при низкой температуре ведет себя не так, как при комнатной.
Базовое масло загустевает, консистенция становится ближе к пластилину, и смазка теряет способность подаваться в зазоры подшипника или течь по каналам централизованной системы смазки. Кроме того, при резком холодном запуске жидкая часть не достигает контактных поверхностей достаточно быстро, что приводит к фреттингу (микроперемещениям и износу) и вырыванию уплотнений.
Для фасовочного оборудования, работающего в морозильной камере, эта проблема критична. Узел может быть охлажден не только до температуры камеры (например, -25 °C), но и ниже из-за местного обдува испарителем. Когда оборудование запускается после ночной остановки, температура может быть близка к -40…-50 °C. В этой ситуации смазка с нижней рабочей температурой -20 °C просто не подойдет.
Специализированные низкотемпературные смазки разработаны так, чтобы сохранять текучесть и смазывающие свойства при таких условиях. Это достигается выбором базового масла (синтетическое вместо минерального), типом загустителя (литиевое, полиуретановое, силиконовое мыло) и добавками, которые предотвращают загустевание при охлаждении и коррозию под действием влаги.
Как читать техдокументацию: главные параметры
Правильный выбор смазки начинается с техкарты.
Вот что нужно проверить в первую очередь.
Нижняя рабочая температура
Это параметр, часто обозначаемый как lower service temperature или просто температурный диапазон (например, -45 °C до +120 °C). Это не то же самое, что точка застывания или точка текучести: это температура, при которой производитель гарантирует смазывающие свойства. Если линия работает в морозильной камере при -35 °C, смазка с нижней температурой -45 °C будет в порядке, но с -20 °C - уже сомнительно.
На практике для морозильных камер и flash freezer оборудования рекомендуют смазки с нижней температурой не выше -45 °C, а для экстремальных случаев (бытовые и промышленные морозильники с локальным переохлаждением) ищут составы, работающие до -68 °C и ниже.
NLGI-класс
NLGI (Национальный институт смазывающих материалов США) определяет консистенцию пластичной смазки по шкале от 000 (очень жидкая, почти масло) до 6 (очень твердая, почти парафин). Для низких температур часто используют классы NLGI 0 или NLGI 1 - они жиже, чем обычная NLGI 2, и поэтому лучше текут при морозе.
Если на оборудовании указано применение NLGI 2, но вы хотите перейти на низкотемпературный вариант, рекомендуется выбрать NLGI 1 того же бренда и назначения, а не произвольно менять класс. Причина простая: слишком жидкая смазка будет вытекать из подшипника и не защищать, а слишком твердая не подойдет при морозе.
Вязкость базового масла
Указывается как viscosity at 40 °C в mm²/s (или cSt). Типичные значения для низкотемпературных пищевых смазок -30, 46, 68 или 150 mm²/s. Чем ниже вязкость, тем лучше текучесть при холоде, но есть компромисс: слишком низкая вязкость не защищает от износа при нагреве или под нагрузкой.
Для фасовочного оборудования, работающего на низких скоростях и в холодной среде, часто подходит вязкость 30–46 mm²/s; для более нагруженных узлов (редукторы, цепи) могут потребоваться 68–100 mm²/s.
Speed Factor (DN value)
Это индекс скорости подшипника, рассчитываемый как DN = d × n, где d - внутренний диаметр подшипника в мм, n - частота вращения в об/мин. Смазка должна быть рассчитана на этот DN. Типичный лимит для пластичных смазок - DN до 500 000 mm/min, для низкотемпературных синтетических - до 800 000 mm/min. Для фасовочного оборудования с низкооборотистыми узлами это обычно не критично, но стоит проверить.
Водостойкость
В холодильных камерах конденсат и влага неизбежны. В техкарте нужно искать упоминания о water repellent свойствах или результаты теста на водостойкость (например, ASTM D1264 или DIN 51589). Для пищевого производства, где периодически моют оборудование водой, это важно: смазка должна оставаться на месте и не вымываться.
Пищевая безопасность и NSF H1
Для фасовочного оборудования, обрабатывающего продукты питания, нужны смазки с допуском NSF H1.
Однако здесь часто возникает путаница.
NSF H1 означает, что смазка одобрена для пищевого производства и допускает случайный и технически неизбежный контакт с пищей. Это не означает, что ее можно наносить прямо на продукт или использовать как пищевой ингредиент. Это означает, что если микроскопическое количество смазки попадет на конвейер или на упаковку, это не будет опасно для потребителя при концентрациях, соответствующих стандартам FDA 21 CFR 178.3570.
При выборе низкотемпературной смазки для пищевой фасовочной линии нужны оба условия одновременно: допуск NSF H1 и температурный диапазон до -45…-68 °C. На рынке есть смазки, которые предлагаются как «пищевые» (H1), но не подходят для мороза, и наоборот - есть низкотемпературные составы, но без пищевого допуска.
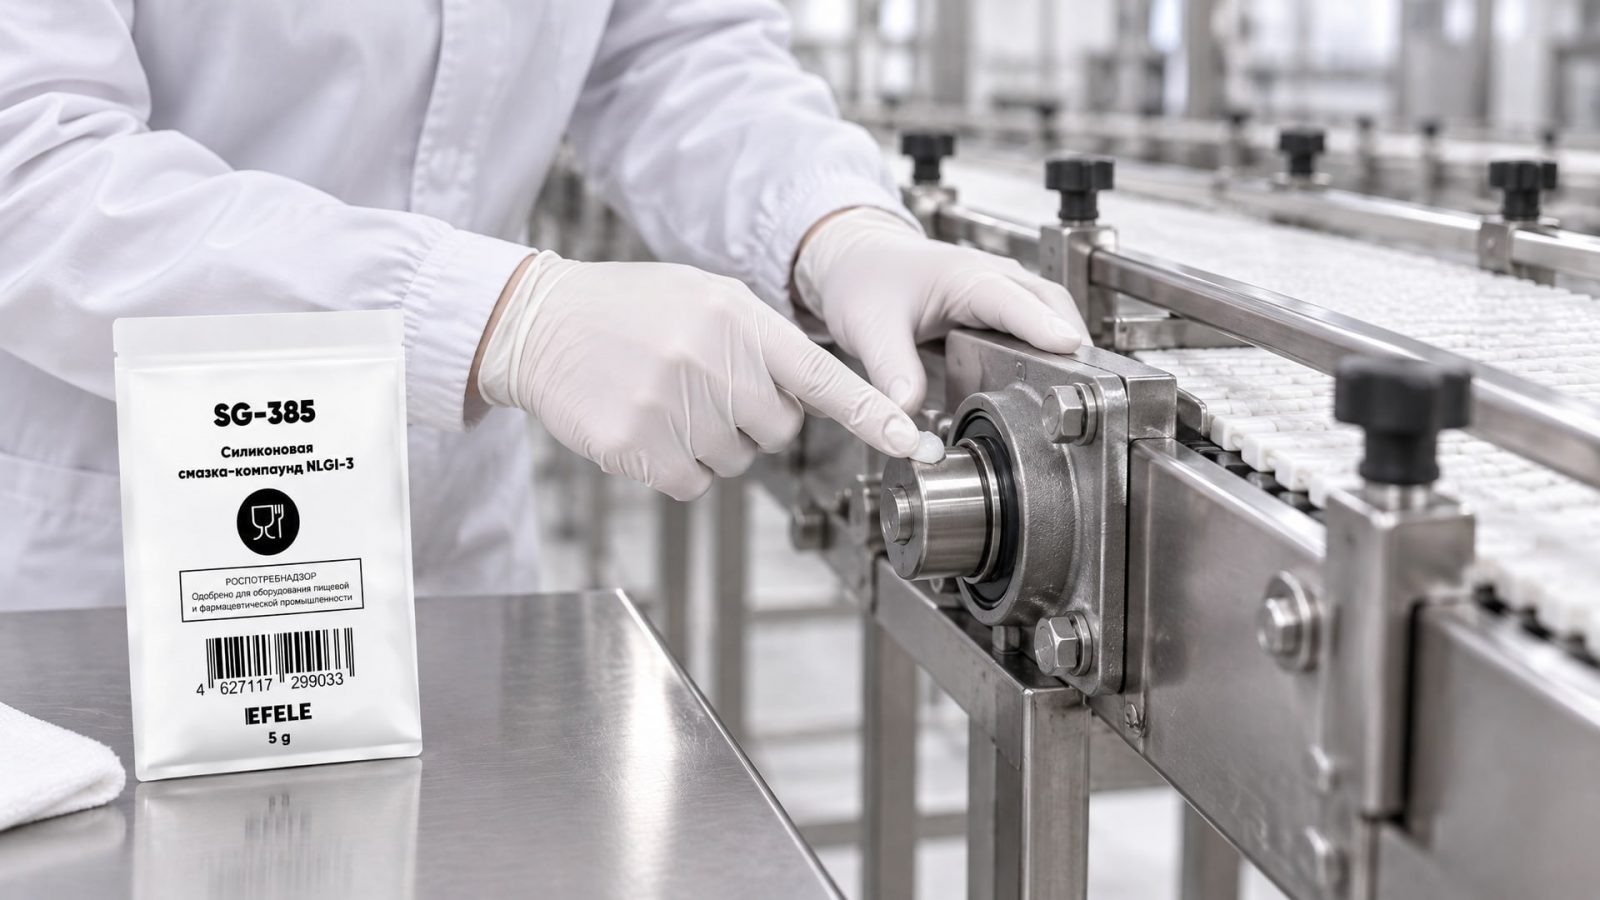
В случае, если оборудование контактирует с пищевыми продуктами в морозильной камере, идеальным решением станет EFELE SG-385, обладающая пищевым допуском NSF H1 и широким диапазоном рабочих температур, подходящим для холодильного сегмента. Этот вариант избавляет от необходимости выбирать между безопасностью и функциональностью.
Типы низкотемпературных смазок и их применение
Для фасовочного оборудования в морозильной камере рекомендуются следующие варианты.
Синтетические смазки на основе полиолов или сложных эфиров
Это основной выбор для холодных узлов. Базовое масло не кристаллизуется при морозе, а загуститель (часто литиевое мыло или полиуретан) сохраняет консистенцию. Типичный диапазон - от -45 °C до +120…+150 °C. Такие смазки работают на подшипниках, кулачках, направляющих и скользящих контактах. Нижняя рабочая температура часто подтверждена испытаниями ASTM D2265 (пуск на морозе) и DIN 51817 (консистенция при низкой температуре).
Силиконовые смазки
Силиконовое масло хорошо текучее при морозе благодаря своей структуре. Силиконовые смазки используются для уплотнений, подшипников и скользящих контактов, особенно там, где важна совместимость с эластомерами (резиновыми манжетами, прокладками). Однако не все силиконовые смазки подходят для пищевого контакта, и не все имеют пищевой допуск NSF H1. Кроме того, силикон может оставлять следы на оборудовании, и это нужно учитывать при выборе.
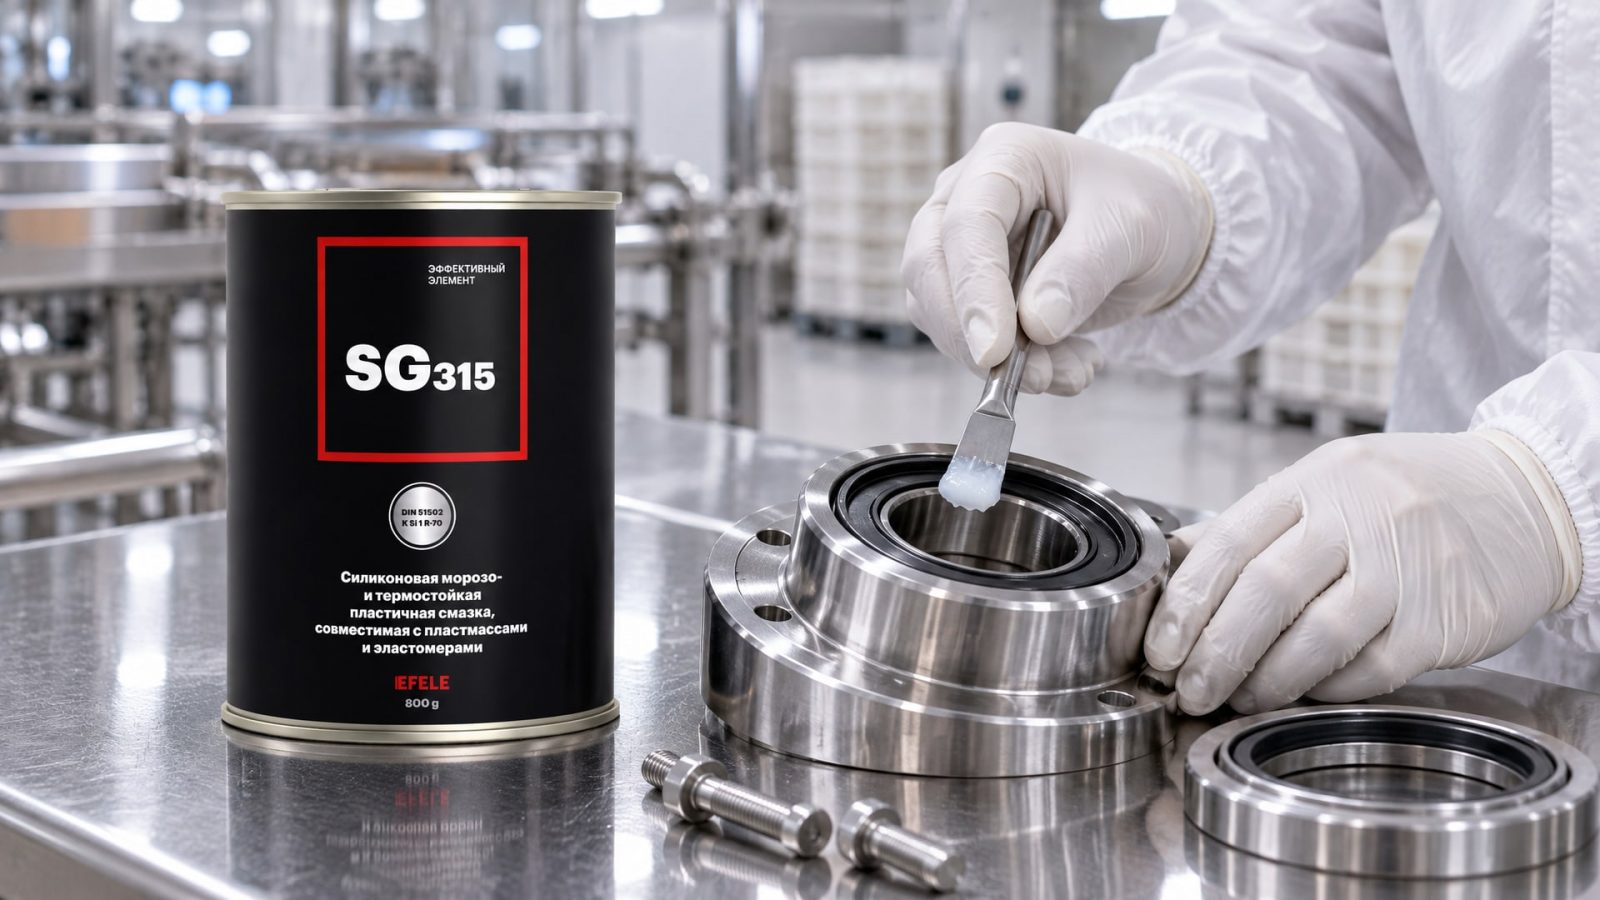
Для смазывания уплотнений и подшипников в условиях низких температур, где требуется совместимость с пластмассами и эластомерами, рекомендуется EFELE SG-315. Ее силиконовая основа обеспечивает текучесть при холоде, а формулировка снижает вероятность вымывания смазки конденсатом и моющими растворами, которые часто используют при санитарной обработке оборудования.
Масла для низких температур
Для централизованных систем смазки и конвейеров (где нужна жидкая подача) существуют специализированные масла с очень низкой температурой застывания (pour point до -40 °C). Они используются для spiral freezer conveyors, belt chillers, chains и slides. Такие масла часто имеют допуск NSF H1 и рекомендуются именно для морозильного оборудования.
Как не ошибиться при подборе смазки для фасовочной машины в холодильнике
Распространенная ошибка - взять одну смазку на все узлы линии.
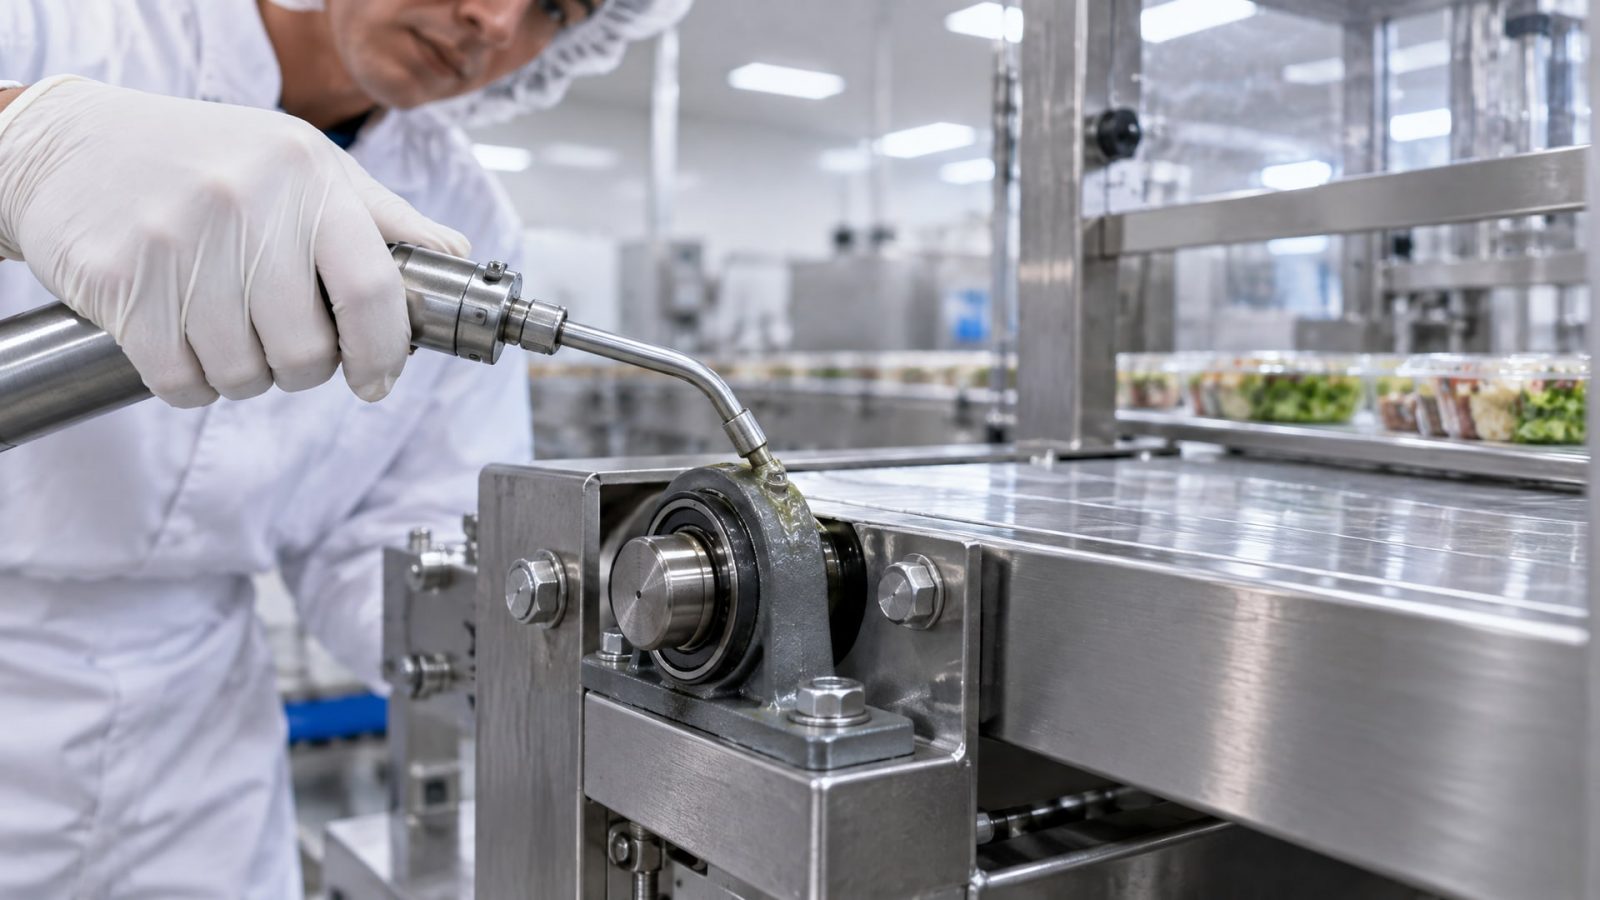
На практике разные узлы требуют разных решений.
Подшипники: нужна смазка с низкой температурой (-45 °C минимум), консистенцией NLGI 1–2 и хорошей текучестью при запуске. Если подшипник низкооборотистый (DN < 300 000), водостойкость критична.
Цепи и редукторы: здесь часто используют масло с низким pour point или пластичную смазку повышенной консистенции (NLGI 2), чтобы удерживаться в местах зацепления цепи.
Кулачки и направляющие: требуют хорошей адгезии (способности удерживаться на металле под давлением) и водостойкости. Часто подходят силиконовые или синтетические смазки NLGI 1–2.
Центральная система смазки: если линия оснащена автоматической подачей, нужно масло или смазка с очень низкой консистенцией (NLGI 00 или 000), которая не забивает каналы при морозе.
Перед заказом смазки измерьте или найдите в документации температуру каждого узла, его тип (подшипник, редуктор, направляющая), наличие водного контакта и требуемый допуск (NSF H1 для пищи или обычный). Затем обратитесь к техкарте конкретной смазки и сопоставьте эти параметры. Если параметры совпадают, смазка подойдет; если нет, ищите альтернативу.
Водостойкая низкотемпературная смазка: зачем она нужна
В морозильных камерах влага присутствует всегда.
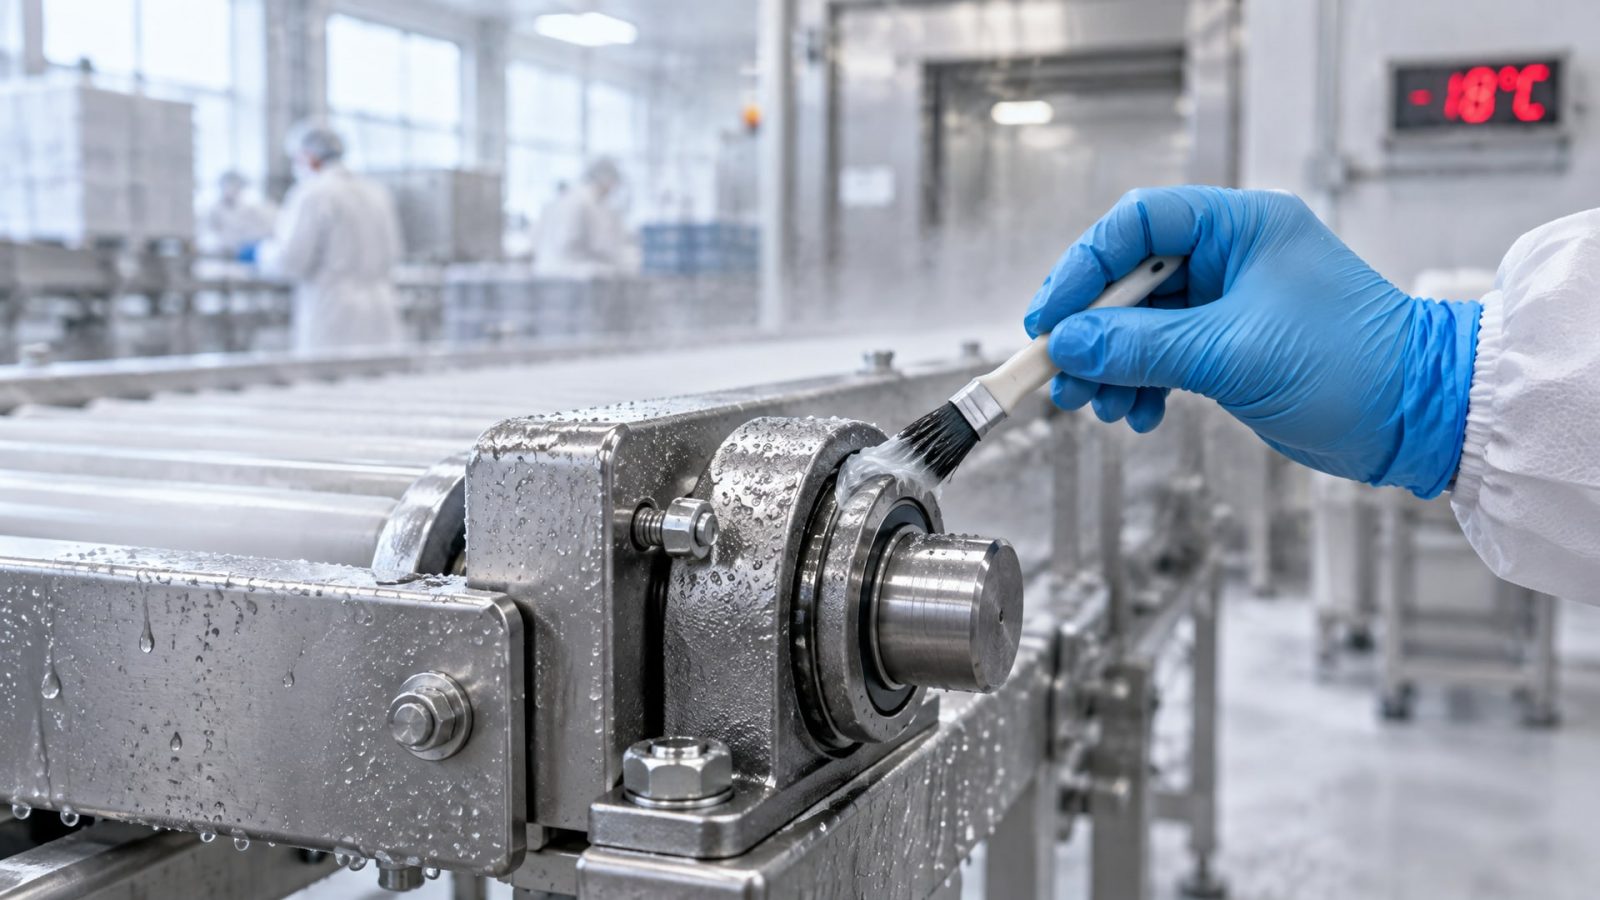
Это конденсат на холодных поверхностях и вода, которая остается после мойки оборудования. Если смазка не водостойкая, она вымывается, теряет консистенцию, окисляется и перестает защищать узел.
Водостойкость смазки проверяется тестом ASTM D1264 (отделение воды при центрифугировании) или DIN 51589 (измерение проникновения после контакта с водой). В техкарте это может быть указано как water repellent или конкретные значения, например, максимум 5 % отделенной воды при испытании.
Для пищевого производства, где применяют санитарные моющие растворы, водостойкость становится еще важнее. Смазка должна оставаться в узле и не вымываться щелочной или кислотной жидкостью. Многие низкотемпературные синтетические смазки имеют встроенную водостойкость благодаря типу загустителя и добавкам, но это нужно проверять в техкарте, а не принимать на веру.
Часто задаваемые вопросы
Какую силиконовую смазку выбрать для низких температур?
Выбирайте по техкарте, а не по названию. Проверьте нижнюю рабочую температуру (должна быть не выше -45 °C для морозильных камер), NLGI-класс (обычно 1 или 2 для холода), наличие пищевого допуска NSF H1, если линия обрабатывает продукты. Важна также совместимость с материалами вашего оборудования (уплотнений, подшипников) - это указано в разделе «Применение» техкарты. Не полагайтесь только на слово «силиконовая», потому что не все силиконовые смазки одинаково хороши при морозе.
Смазка для низких температур водостойкая: нужна ли обязательно?
Для холодильного оборудования водостойкость очень полезна, но не всегда обязательна. Если узел находится в закрытом подшипниковом узле и не контактирует с конденсатом или мойкой, обычная низкотемпературная смазка может подойти. Однако для фасовочной линии, которая регулярно моется, водостойкая смазка продлит интервал переобслуживания и повысит надежность.
Смазка для подшипников для низких температур: есть ли разница между NLGI 0, 1 и 2?
Да, есть. NLGI 0 - очень мягкая, почти масло; хорошо течет при морозе, но может вытекать из подшипника. NLGI 1 - оптимальный выбор для большинства низкотемпературных подшипников: хорошая текучесть при холоде, но удерживается в узле. NLGI 2 - стандартная консистенция; при морозе может быть слишком вязкой для быстрого запуска, но лучше удерживается в нагруженных узлах. Для фасовочного оборудования в морозильной камере обычно выбирают NLGI 1 или переходят на NLGI 1 от обычного NLGI 2.
Смазка для низких температур для шруса (шарнира равных углов): можно ли использовать универсальную?
Шрусы работают под нагрузкой и требуют смазку с хорошей противоизносной защитой. Для низких температур нужна смазка, которая не загустеет при морозе, но останется достаточно вязкой для защиты. Универсальная смазка редко подходит к этим требованиям одновременно. Ищите в техкарте явное указание на применение к шрусам или универсальным шарнирам и проверьте температурный диапазон. Если такого указания нет, не берите.
Как узнать рабочую температуру узла, если в документации оборудования ее не указано?
Используйте инфракрасный термометр или тепловизор. Измерьте температуру внешней поверхности подшипника, редуктора или направляющей во время работы линии в морозильной камере. Обычно внутренняя температура узла немного выше поверхностной из-за трения, поэтому к измеренной значению добавьте 5–10 °C. Если узел холоднее -30 °C, используйте смазку с нижней температурой не выше -40…-45 °C.
Заключение
Выбор смазки для фасовочного оборудования в морозильной камере - это вопрос чтения техдокументации, а не следования маркетинговым обещаниям. Главное: проверьте нижнюю рабочую температуру (не менее -45 °C), NLGI-класс (обычно 1 для низких температур), наличие пищевого допуска NSF H1 (если есть контакт с пищей) и водостойкость (для морозильных и влажных сред). Разные узлы линии требуют разных решений - нельзя брать одну универсальную смазку на все.
Начните с инвентаризации узлов на вашей фасовочной линии: перечислите подшипники, редукторы, цепи и скользящие контакты, затем проверьте температуру каждого и обратитесь к техкартам низкотемпературных смазок, чтобы сопоставить параметры. Это займет час-два, но убережет вас от простоев и преждевременного износа оборудования в течение всего сезона холодильного сезона.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как увеличить стойкость фрезы при фрезеровании закаленной стали, используя правильный инструмент и оптимизируя режимы работы.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы продлить срок службы форм и противней.
Узнайте, как глицерин влияет на твердосмазочные покрытия, их свойства и стабильность работы оборудования в пищевой промышленности.