
Антифрикционные покрытия для снижения крутящего момента в трубопроводной арматуре больших диаметров
Антифрикционные покрытия могут снизить трение в контактных узлах трубопроводной арматуры и тем самым уменьшить рабочий крутящий момент. Результат зависит не только от свойств покрытия: важны конструкция узла, давление, температура, химическая среда, материалы шара и седла, а также подготовка поверхности и качество нанесения. Поэтому покрытие подбирают под конкретную пару трения, а эффект подтверждают расчетом или испытаниями на арматуре.
Статья полезна инженерам, техническим специалистам и снабженцам, которые оценивают решения для крупногабаритных клапанов. Разберем, где покрытие может повлиять на момент, чем отличаются нормативные требования для внутренней поверхности труб и узлов арматуры и какие параметры проверить перед внедрением. Отдельно рассмотрим, почему низкий коэффициент трения в лабораторных условиях сам по себе не гарантирует снижения усилия привода.
Как антифрикционные покрытия влияют на крутящий момент
При открытии и закрытии клапана момент зависит, в частности, от трения в контактных узлах.
Если покрытие снижает сопротивление скольжению в седле, на шаре или на других ответственных поверхностях, усилие привода может уменьшиться. Для арматуры больших диаметров это важно при подборе привода и компоновке узла, но эффект нельзя считать гарантированным без проверки конкретной конструкции.
Сначала определяют, в какой паре трения возникает основное сопротивление. В одном клапане оно может быть связано с контактом шара и седла, в другом существенное влияние оказывают шток или другие элементы. Поэтому антифрикционное покрытие выбирают не по общему описанию материала, а с учетом давления, температуры, химической совместимости и режима открытий и закрытий. Эти параметры влияют и на выбор материалов корпуса, шара и седел.
Где искать причину высокого момента
Если крутящий момент превышает расчетный или привод работает с повышенной нагрузкой, важно проверить состояние контактных поверхностей и условия работы узла. Покрытие на поверхности, которая не участвует в существенном трении, не решит проблему. Также нельзя подменять оценку трибологических характеристик проверкой антикоррозионной защиты: эти свойства отвечают за разные задачи.
Снижение трения в trim-узле может позволить применить привод меньшего размера и упростить подбор аксессуаров. Однако это не автоматический результат нанесения пленки. Перед изменением привода проводят расчет и подтверждают показатели испытаниями на арматуре, поскольку лабораторная пара трения не воспроизводит полностью геометрию, нагрузки и цикл работы клапана.
Для оценки потенциала твердых покрытий можно учитывать опубликованные результаты испытаний на других типах клапанных узлов. В отдельных испытаниях покрытие класса DLC или ta-C снижало трение на 45% по сравнению с фосфатным покрытием; для некоторых тонкопленочных покрытий в таких применениях указывали коэффициент трения 0,1 или ниже. Эти значения относятся к конкретным испытаниям, а не к трубопроводной арматуре больших диаметров. Переносить их на клапан без собственных испытаний нельзя.
Итак, задача инженера состоит не в том, чтобы найти минимальное значение коэффициента трения в описании покрытия, а в том, чтобы установить источник сопротивления и проверить покрытие на нужной контактной поверхности. Только после этого можно обоснованно оценивать снижение крутящего момента больших диаметров и возможное изменение требований к приводу.
Антифрикционные покрытия для трубопроводов и арматуры: что регулируют стандарты
Стандарты для внутренних покрытий трубопроводов помогают определить требования к материалу и технологии нанесения, но область их действия важно трактовать точно.
ISO 15741 распространяется на покрытия, снижающие трение на внутренней поверхности стальных трубопроводов для некоррозионных газов. EN ISO 15741:2021 описывает требования к подготовке поверхности, способам нанесения и получению гладкой отвержденной пленки. Эти положения нельзя автоматически распространять на все контактные элементы клапана.
EN 10301:2003 также относится к внутренним поверхностям труб и фитингов, предназначенных для транспортировки некоррозионного газа. Стандарт рассматривает жидкие эпоксидные покрытия для уменьшения трения. Для квалифицированного покрытия указан диапазон эксплуатации от -20 °C до +110 °C. Этот температурный диапазон относится к решениям в рамках EN 10301, а не к любому антифрикционному покрытию и не ко всем компонентам арматуры.
Не путать покрытие трубы и покрытие trim-узла
Для внутреннего покрытия трубопровода требования могут быть связаны с гладкостью поверхности и снижением сопротивления потоку. Для шара, седла или штока задача иная: нужно уменьшить трение в конкретном контакте, не нарушив работу узла. Поэтому стандарты для внутренней поверхности трубы сами по себе не подтверждают пригодность покрытия для седел или других деталей клапана.
В нефтегазовой отрасли применяют и стандарты серии ISO 21809, в том числе ISO 21809-1, ISO 21809-2, ISO 21809-3, ISO 21809-4, ISO 21809-5 и ISO 21809-11. Они относятся к различным типам наружных, стыковых и ремонтных покрытий. Их наличие в проектной документации не означает, что ими определены требования к снижению трения в контактных узлах арматуры.
Перед выбором решения инженер сверяет область применения покрытия с задачей проекта. Если речь идет о внутренней поверхности трубы для некоррозионного газа, проверяют применимость ISO 15741 или EN 10301. Если задача связана с крутящим моментом клапана, отдельно оценивают требования к конкретной паре трения, нагрузке, среде и технологии нанесения. Такое разграничение не дает принять соответствие стандарту для труб за доказательство работоспособности покрытия на деталях арматуры.
Как выбрать антифрикционное покрытие для арматуры
Выбор начинают с описания условий работы клапана, а не с поиска покрытия по одному параметру.
Для контактного узла фиксируют давление, температуру, химическую среду, материалы деталей и режим работы. Затем определяют, на какой поверхности нужно снизить трение и какие требования к ней предъявляют. Такой подход позволяет понять, нужна ли пленка на седле, шаре, штоке или нескольких элементах.
Для крупногабаритной арматуры важно оценивать сочетание характеристик, а не отдельный показатель. Низкое трение полезно лишь в том случае, если покрытие совместимо с контактирующими материалами и сохраняет работоспособность в заданной среде. Если одновременно требуется стойкость к коррозионным воздействиям, это проверяют отдельно: трибологические свойства не подтверждают автоматически коррозионную стойкость.
Что включить в техническую проверку
Определить рабочие давления и температуры в узле.
Уточнить химическую среду и совместимость покрытия с материалами корпуса, шара и седел.
Зафиксировать поверхности, где возникает трение, и режим циклов открытия и закрытия.
Проверить требования к подготовке поверхности, нанесению и отверждению пленки.
Запросить данные по адгезии и нагрузочной способности для условий, сопоставимых с задачей.
Подтвердить эффект испытанием на арматуре, если планируется менять привод или конструкцию узла.
Качество нанесения напрямую связано с ожидаемым результатом. EN ISO 15741:2021 подчеркивает значение подготовки поверхности и формирования гладкой отвержденной пленки для внутренних покрытий труб. Для деталей клапана конкретную технологию проверяют по требованиям выбранного материала и конструкции: переносить на нее технологические требования стандарта для трубопровода без уточнения нельзя.
Равномерность покрытия и повторяемость нанесения также требуют контроля. Дефекты подготовки или различия в толщине пленки могут сделать результат нестабильным, поэтому оценивать нужно не только состав, но и весь процесс обработки. Приемка должна включать критерии, по которым можно сопоставить момент до и после нанесения при одинаковых условиях испытаний. Тогда решение о применении покрытия будет опираться на измеряемый результат, а не только на общее описание материала.
Нанесение антифрикционного покрытия и проверка результата
Нанесение начинается с подготовки поверхности и выбора технологического процесса.
Для внутренних покрытий труб требования к подготовке и формированию гладкой пленки отражены в EN ISO 15741:2021. Для деталей трубопроводной арматуры процесс определяют с учетом геометрии, материала основания и характеристик самого покрытия. При этом важно обеспечить воспроизводимость нанесения на всех обрабатываемых деталях.
Контроль не ограничивают визуальной оценкой. Перед нанесением фиксируют состояние поверхности и требования к ее подготовке, а после обработки проверяют соответствие принятой технологии. Для узла, где цель состоит в снижении момента, ключевой критерий - результат работы клапана в сопоставимых условиях. Если сравнивать разные температуры, среды или циклы, определить вклад покрытия будет сложнее.
Как подтвердить снижение момента
Испытательная программа должна учитывать режим, близкий к эксплуатации: конструкцию клапана, рабочую среду и характер движения контактных деталей. До и после нанесения измеряют момент по одной методике, чтобы сравнение было корректным. Если полученный результат используют для обоснования меньшего привода, его дополнительно проверяют расчетом и испытаниями, а не выводят только из лабораторного коэффициента трения.
Для внутренних покрытий труб есть отдельный нормативный контекст. EN 10301:2003 рассматривает жидкие эпоксидные покрытия для труб и фитингов, а диапазон квалифицированной эксплуатации по температуре составляет от -20 °C до +110 °C. EN ISO 15741:2021 относится к покрытиям для снижения трения внутри стальных трубопроводов для некоррозионных газов и включает требования к получению гладкой пленки. Ни один из этих стандартов сам по себе не заменяет проверку момента на клапане.
Результаты на других клапанных узлах также используют только как ориентир для постановки испытаний. Например, снижение трения на 45% и коэффициент 0,1 или ниже приводились для отдельных твердых тонкопленочных покрытий в применениях, не связанных напрямую с трубопроводной арматурой больших диаметров. Эти цифры не прогнозируют результат на конкретном клапане. Для обоснованного решения необходимы данные по самой арматуре, включая момент до и после обработки.
Итог проверки - не только значение крутящего момента, но и вывод о том, сохраняет ли узел работоспособность в заявленных условиях. Если эффект не подтвержден, следует пересмотреть выбранную контактную поверхность, технологию нанесения или соответствие покрытия среде и нагрузке. Такой порядок помогает не связывать изменение момента с покрытием без достаточных оснований.
Когда твердосмазочное покрытие уместно в крупногабаритной арматуре
Твердосмазочное покрытие рассматривают, когда нужно снизить трение в контактном узле и создать на поверхности пленку с твердыми смазочными компонентами.
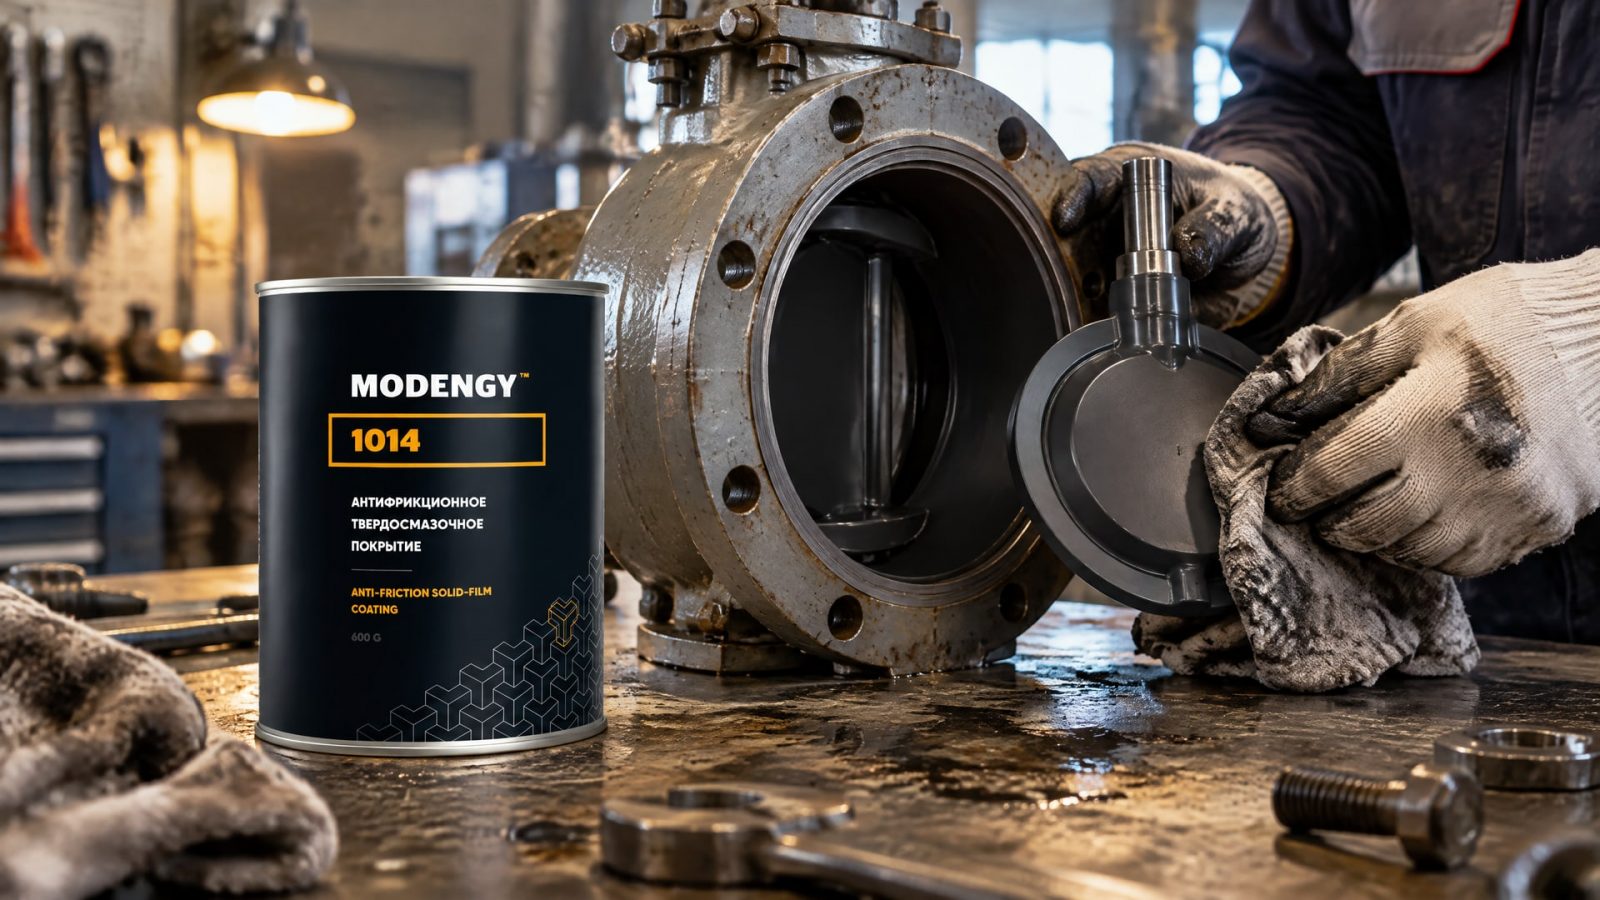
Однако само название не подтверждает пригодность материала для конкретного клапана. Перед выбором проверяют нагрузочную способность, адгезию, совместимость с основанием и условия нанесения. Также важно оценить, соответствует ли решение среде и фактическому циклу работы арматуры.
При высокой нагрузке или сложном пусковом режиме недостаточно знать, что покрытие заявлено как низкофрикционное. Нужно выяснить, как оно работает на требуемой паре материалов и выдерживает ли контактные воздействия. В материалах по антифрикционным покрытиям среди значимых свойств указываются низкое трение и высокая несущая способность, но эти общие свойства не заменяют испытания конкретного узла.
Вымывание смазки, фреттинг и холодный пуск
При диагностике узла инженеры могут учитывать вымывание жидкой смазки, фреттинг и затруднения при холодном пуске. Эти явления не следует заранее считать причиной высокого момента: сначала проверяют условия эксплуатации и состояние контактных поверхностей. Если проблема связана с нестабильностью смазочного материала или поведением контактной пары при пуске, твердосмазочная пленка может быть одним из рассматриваемых решений, но ее пригодность нужно подтвердить для заданной нагрузки и среды.
В такой задаче рассматривают MODENGY 1014 - антифрикционное твердосмазочное покрытие на основе политетрафторэтилена и дисульфида молибдена, разработанное для химических насосов и трубопроводной арматуры. Его включают в оценку, когда требуется снизить трение в арматуре, а условия узла позволяют применить такое покрытие. Перед внедрением инженер проверяет совместимость с материалами деталей, рабочей средой и технологией нанесения, затем подтверждает результат испытаниями.
Результаты по DLC и ta-C показывают, что твердые тонкопленочные покрытия способны снижать трение в отдельных клапанных применениях. В конкретных испытаниях упоминалось снижение на 45%, а для некоторых покрытий - коэффициент трения 0,1 или ниже. Это не показатели MODENGY 1014 и не данные для трубопроводной арматуры больших диаметров. Их нельзя использовать как обещание эффекта для другого покрытия или другого узла.
Правильный выбор строится на характеристиках конкретного материала и испытании на арматуре. Если задача заключается в снижении момента, сравнивают измерения до и после нанесения при одинаковых условиях. Если одновременно оценивают долговечность запорной арматуры, отдельно задают критерии по состоянию покрытия и работоспособности контактной пары. Так твердосмазочное покрытие становится частью инженерного решения, а не универсальной заменой смазке или модернизации привода.
Часто задаваемые вопросы
Подходят ли антифрикционные покрытия для арматуры больших диаметров?
Могут подходить, если покрытие совместимо с материалами деталей, рабочей средой и нагрузкой. Сам диаметр не подтверждает и не исключает применение покрытия. Для оценки определяют контактные поверхности, измеряют крутящий момент и проверяют результат испытаниями на конкретной арматуре, особенно если планируют изменить привод.
Можно ли ориентироваться только на коэффициент трения?
Нет. Коэффициент трения из лабораторных испытаний не описывает полностью работу клапана с его геометрией, давлением, температурой и циклом открытия и закрытия. Например, значения 0,1 или ниже приводились для отдельных тонкопленочных покрытий в других клапанных применениях. Для прогноза момента нужны испытания конкретного узла.
Распространяется ли ISO 15741 на всю трубопроводную арматуру?
Нет. ISO 15741 относится к покрытиям, снижающим трение на внутренних поверхностях стальных трубопроводов для некоррозионных газов. EN ISO 15741:2021 также описывает требования к подготовке поверхности, нанесению и формированию гладкой пленки. Эти стандарты не подтверждают автоматически пригодность покрытия для шара, седла или штока клапана.
Можно ли по температуре выбрать подходящее покрытие?
Одной температуры недостаточно. Учитывают также давление, химическую совместимость, материалы контактной пары и режим работы. В EN 10301:2003 для квалифицированных внутренних эпоксидных покрытий труб и фитингов указан диапазон от -20 °C до +110 °C, но он не распространяется автоматически на другие покрытия и детали арматуры.
Заключение
Антифрикционные покрытия могут снизить крутящий момент трубопроводной арматуры больших диаметров, если уменьшают трение именно в ответственных контактных узлах и подходят для условий работы клапана. Для обоснованного выбора проверяют давление, температуру, химическую совместимость, материалы деталей и технологию нанесения. Стандарты для внутреннего покрытия труб полезны в пределах своей области применения, но не заменяют испытаний на арматуре.
Следующий шаг для инженера - определить источник трения, зафиксировать параметры работы узла и запросить технические данные на покрытие для сопоставимых условий. Затем следует провести испытания с измерением момента до и после нанесения. Если результат подтвердится, его можно использовать при расчете привода и оценке конструкции клапанного узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Редукторное масло 320: характеристики, применение и правила выбора для промышленных передач.
Редукторное масло вязкость 320: подберите отечественный аналог, учитывая тип базового масла, нагрузочную способность и температурные свойства.
Узнайте, как обеспечить надежную защиту контактов от окисления в гараже, используя правильные методы очистки и смазки.