
Антизадирное покрытие для стали: как сравнить MODENGY с импортными аналогами
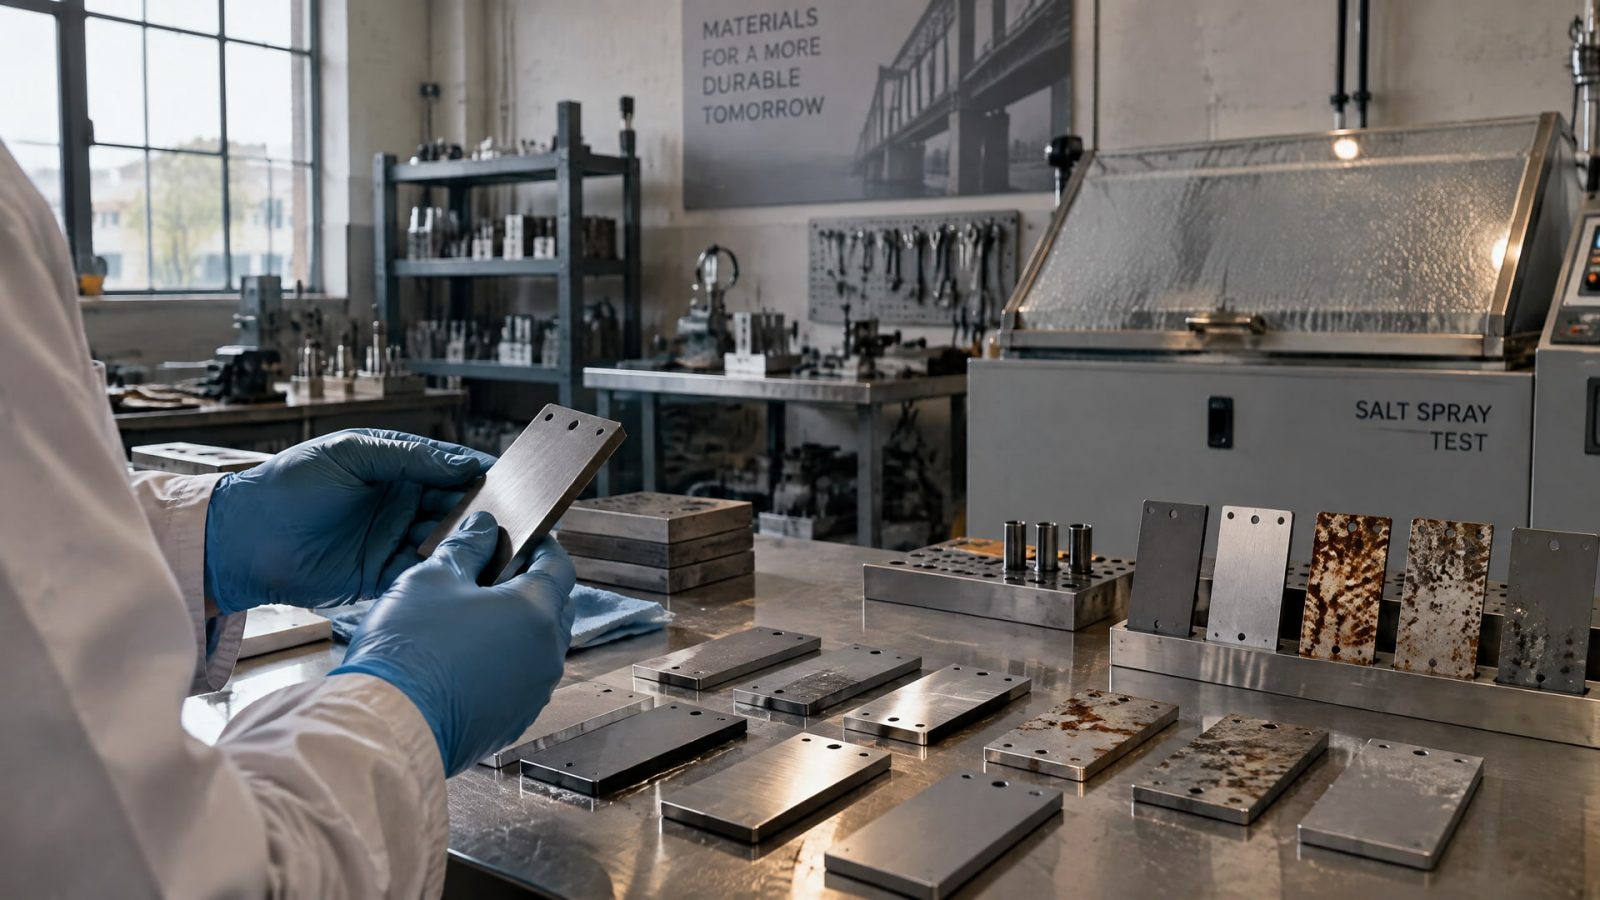
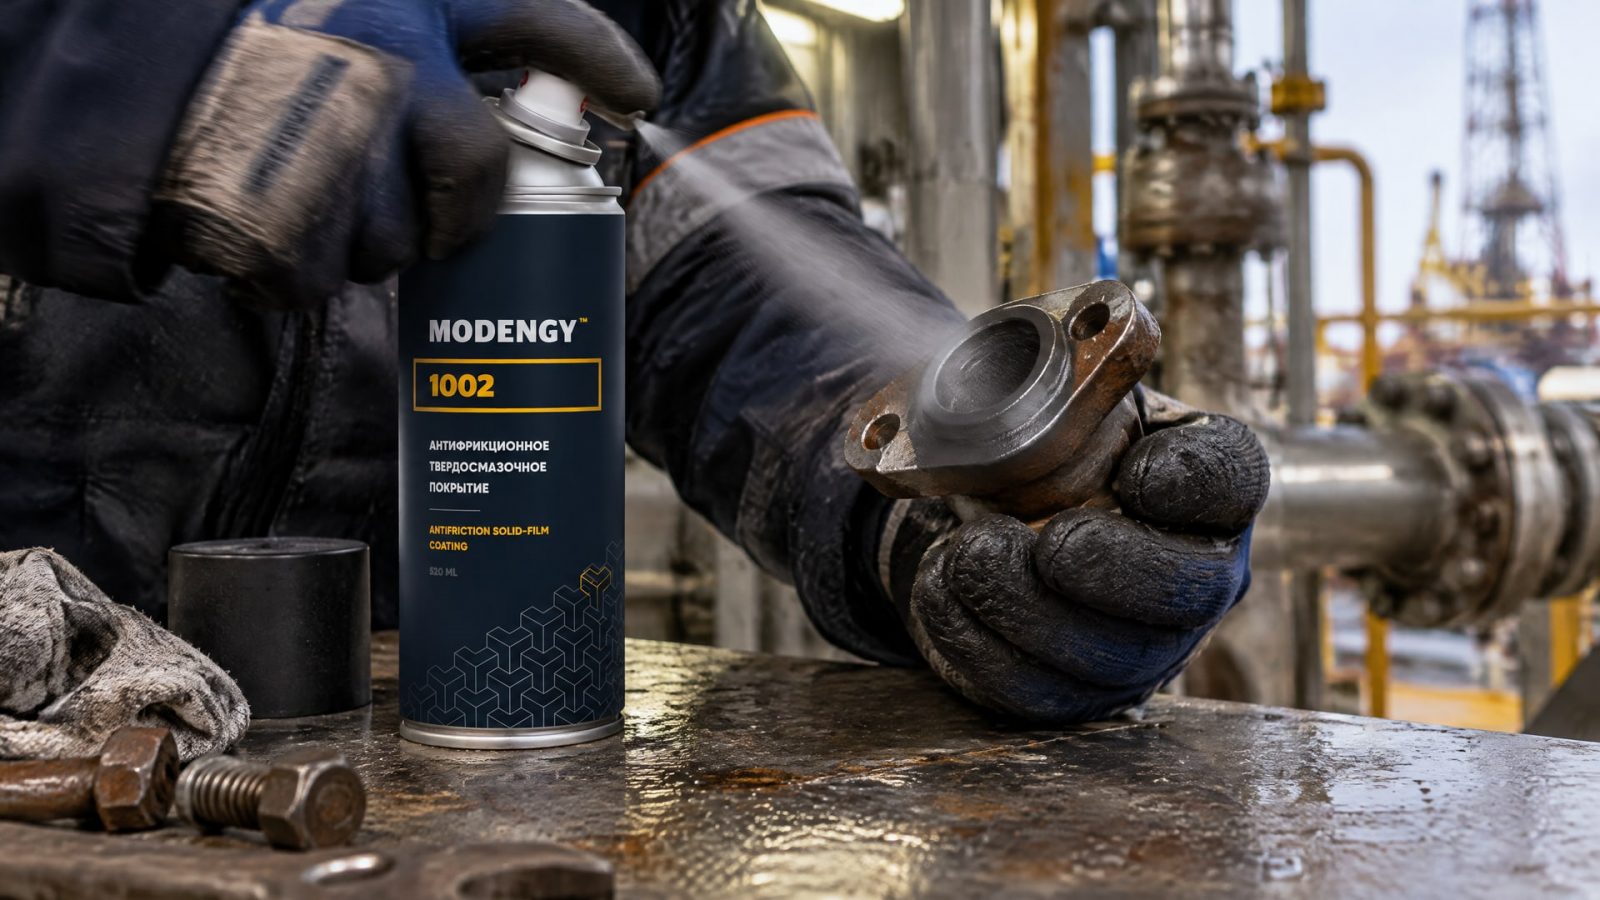
Выбирать антизадирное покрытие для стали в нефтегазовом оборудовании нужно по материалу детали, условиям трения, коррозионной нагрузке и температуре. Для замены импортного покрытия недостаточно сопоставить названия или общий перечень свойств: важно сравнить результаты испытаний на одинаковой подложке и проверить, подходит ли подготовка поверхности. По доступным данным, MODENGY 1002 выдержало более 160 часов ускоренного испытания в нейтральном соляном тумане по ISO 9227 и позиционируется как альтернатива фосфатированию.
Статья поможет инженерам и закупщикам оценить, какие параметры сравнивать при подборе твердосмазочного покрытия для нефтегазового оборудования, как интерпретировать испытание солевым туманом и почему для нержавеющей стали важен отдельный маршрут подготовки. Прямых сопоставимых данных MODENGY с конкретными импортными покрытиями здесь нет, поэтому сравнение сосредоточено на характеристиках и проверках, которые можно подтвердить.
Как сравнивать антизадирные покрытия для стали
Сравнение имеет смысл, когда покрытия проверяют на одной и той же подложке и при сопоставимой подготовке поверхности.
Результат испытания на одном металле нельзя автоматически переносить на другой: данные по соляному туману показывают, что коррозионная стойкость зависит от основания. Например, для цинкового холодного напыления описаны разные результаты на оцинкованной и холоднокатаной стали. Поэтому в протоколе важно фиксировать не только длительность испытания, но и тип металла, способ подготовки и схему нанесения.
Для нефтегазового оборудования следует учитывать назначение покрытия. Твердосмазочные покрытия выбирают, когда нужно снизить трение и риск заедания; фосфатные слои применяют для защиты от коррозии, повышения износостойкости скользящих поверхностей и улучшения адгезии последующих органических покрытий. Это разные решения, и одно не следует считать прямой заменой другого без проверки требований узла.
При оценке замены импортного покрытия запросите технические данные и сопоставьте:
материал основы и способ ее подготовки;
функцию покрытия в узле: снижение трения, защита от заедания или коррозионная защита;
результаты испытаний и стандарт, по которому их проводили;
условия нанесения и число слоев, если эти сведения указаны в документации;
рабочую температуру и тип контакта деталей.
Если данные получены на разных основаниях или при разных схемах нанесения, цифры не дают корректного сравнения. Так, результат более 2000 часов в испытаниях по DIN 50021 и DIN 53167 приводится для конкретного антипригарного состава при двойном нанесении. Это не универсальный показатель для всех твердосмазочных покрытий и не прямой ориентир для любого нефтегазового узла.
Что показывает испытание солевым туманом
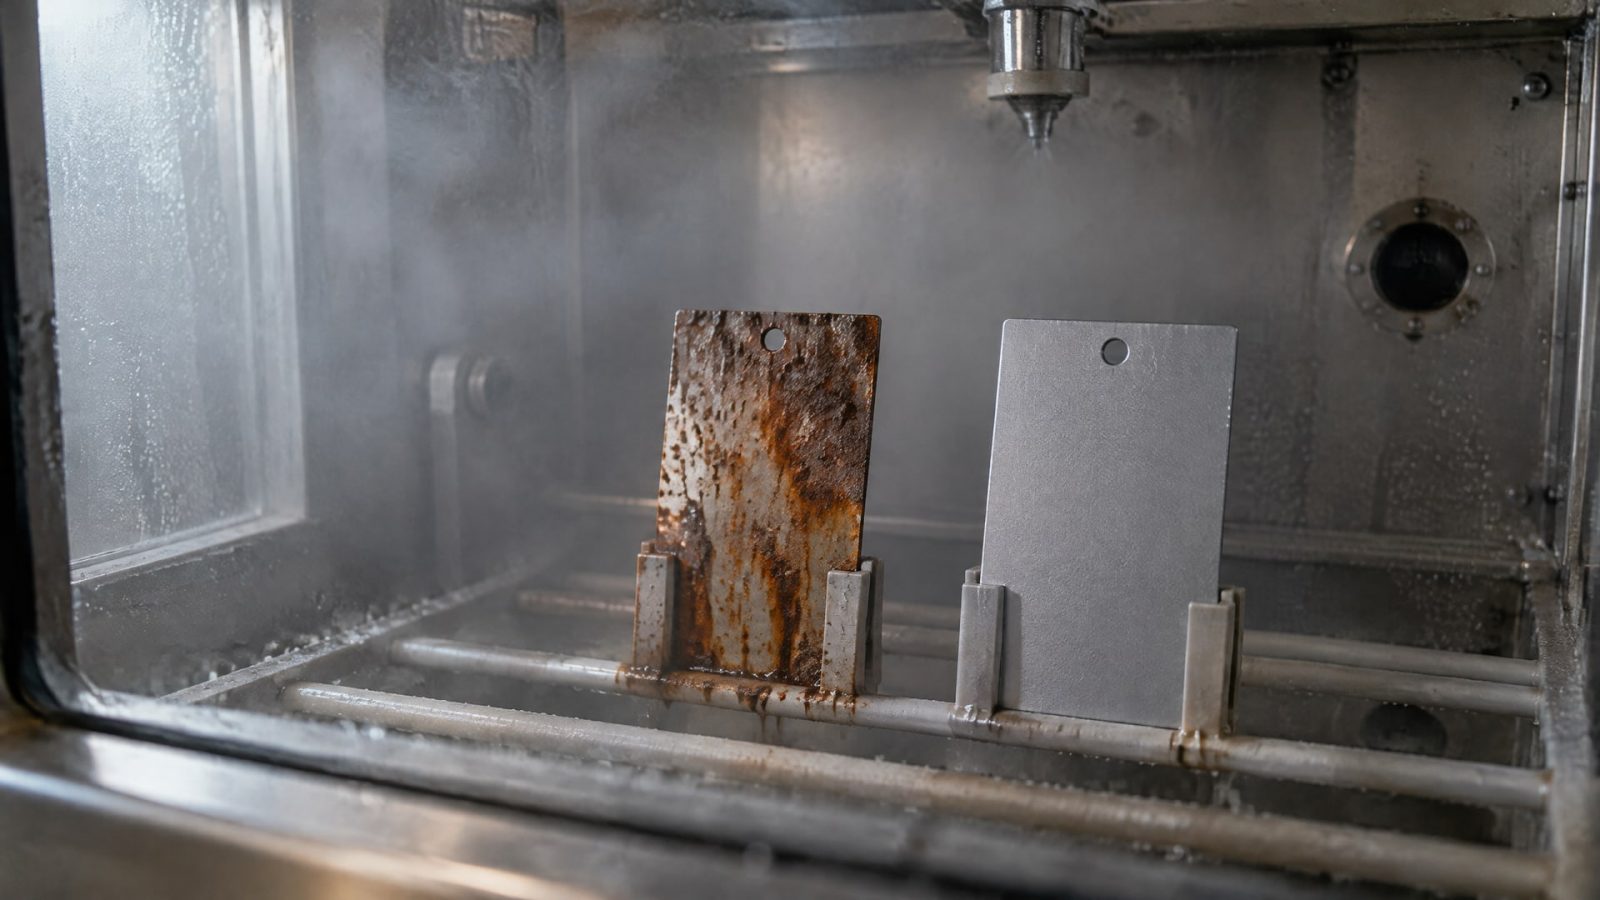
ISO 9227 устанавливает метод испытания коррозионной стойкости в соляном тумане.
Такой тест помогает сравнить поведение покрытий в заданных условиях, но число часов нельзя трактовать как срок службы детали в эксплуатации. Для инженерного решения важны также металл основы, подготовка поверхности и схема нанесения. Без этих сведений даже большое значение в часах не дает полного представления о защите узла.
Для MODENGY 1002 указано более 160 часов ускоренного испытания в нейтральном соляном тумане по ISO 9227. Покрытие на основе дисульфида молибдена обладает антикоррозионными свойствами и доступно в аэрозольном исполнении. Эти данные позволяют рассматривать его как вариант для проверки в задачах, где нужны антифрикционные свойства и защита от коррозии; пригодность для конкретного соединения подтверждают испытаниями на деталях или образцах с соответствующей подготовкой.
Сопоставлять этот результат с данными, полученными по другим стандартам, следует осторожно. Например, для цинкового холодного напыления приводится результат 500 часов по ASTM B117 на оцинкованной основе, причем на холоднокатаной стали показатель был ниже. Это другой тип покрытия и другая основа, поэтому напрямую сравнивать 500 и более 160 часов нельзя.
Испытание солевым туманом также не отвечает на вопросы о трении, износе и стойкости к заеданию. Если покрытие должно работать в резьбовом или посадочном соединении, коррозионный тест нужно рассматривать вместе с данными по функциональным требованиям узла и фактическими условиями эксплуатации.
Фосфатирование нержавеющей стали и подготовка поверхности
Фосфатирование применяют преимущественно для железа и стали.
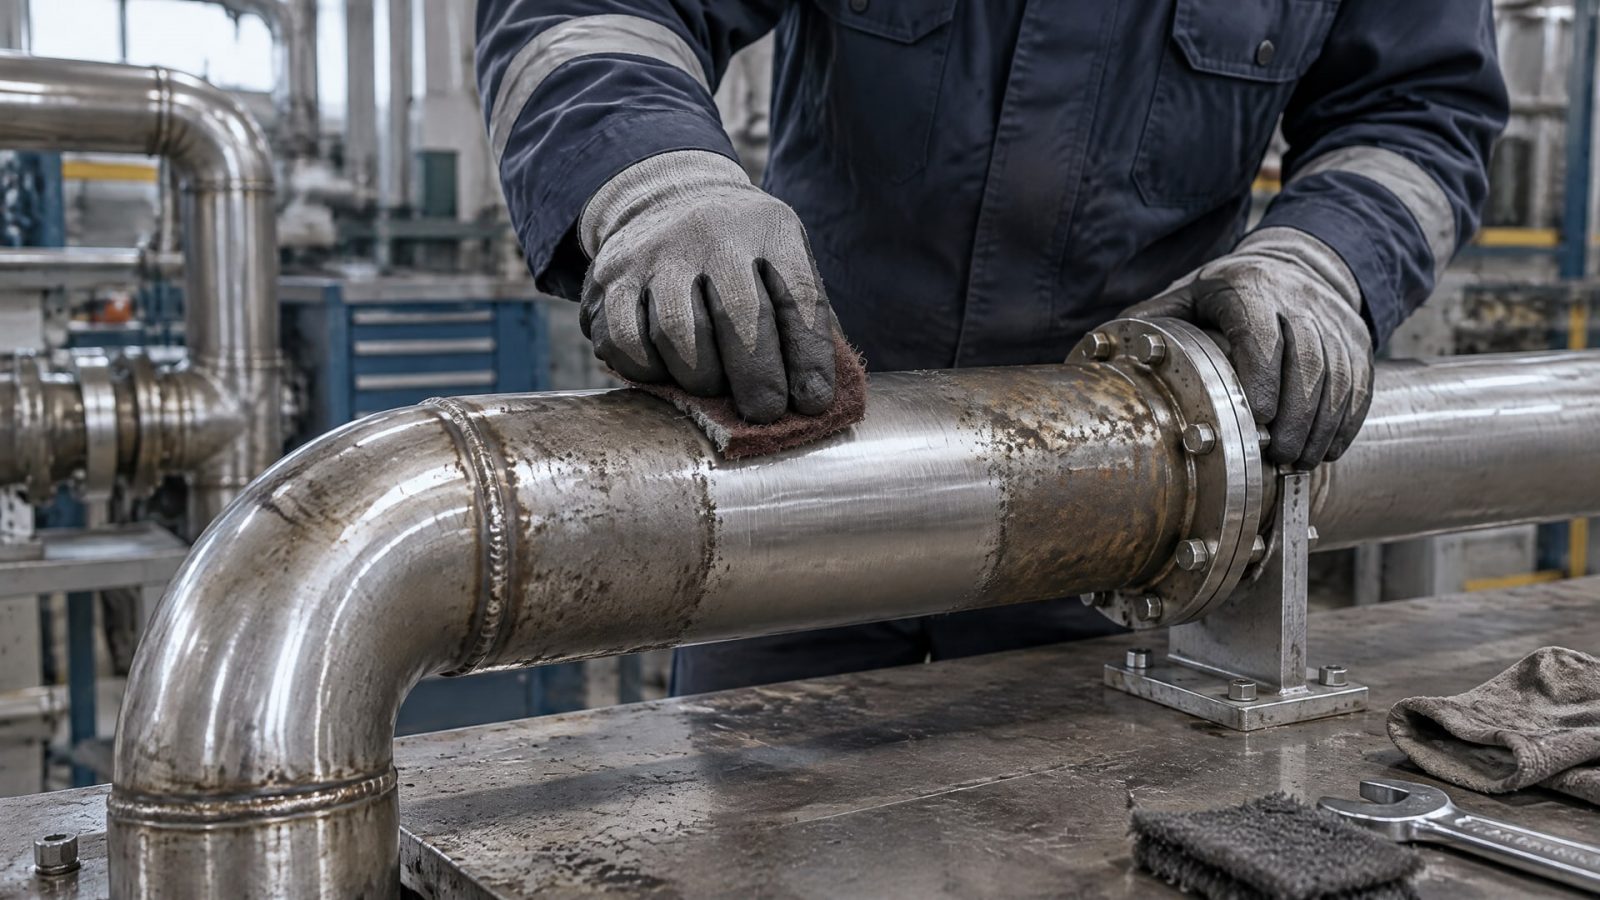
Согласно ISO 9717, фосфатные покрытия предназначены для защиты от коррозии, придания противоизносных свойств скользящим поверхностям и улучшения адгезии органических покрытий. Перед фосфатированием необходимо тщательно удалить ржавчину, окалину, жир и другие загрязнения; требование к такой очистке указано в IS 6005.
Для нержавеющей стали фосфатирование обычно неэффективно из-за пассивной оксидной пленки хрома. Ее разрушение агрессивной предварительной обработкой технически возможно, но может ухудшить коррозионные свойства материала и оказаться экономически нецелесообразным. Поэтому прежде чем закладывать фосфатирование нержавеющей стали в технологию, следует проверить, действительно ли нужен фосфатный слой.
Для подготовки и обработки нержавеющих деталей применяют другие ориентиры. ASTM A380 описывает очистку, удаление окалины и пассивацию новых деталей и узлов из нержавеющей стали; для пассивации также указывается ASTM A967. Если сравниваемое покрытие требует фосфатированной основы, такой маршрут нельзя автоматически переносить на нержавеющую сталь: сначала согласуйте способ подготовки с требованиями к материалу и покрытию.
При замене покрытия заранее зафиксируйте в технологической документации последовательность очистки, подготовки и нанесения. Это позволит отделить влияние самого покрытия от влияния поверхности и корректно оценить результат пробной партии. Для фосфатирования стали особенно важно не пропускать предварительную очистку: остатки загрязнений мешают формированию покрытия.
Сравнение покрытий и смазочных решений по назначению
При подборе важно не смешивать твердосмазочное покрытие, фосфатирование, пасту и пластичную смазку.
Они различаются способом нанесения и задачами, а результаты испытаний относятся к конкретным материалам и условиям. Таблица помогает определить, какие параметры следует подтвердить перед заменой, но не заменяет документацию на изделие и проверку в узле.
| Решение | Основная задача по имеющимся данным | Что уточнить перед применением |
|---|---|---|
| Твердосмазочное покрытие | Снижение трения и предотвращение заедания | Подложку, подготовку поверхности, температуру и результаты испытаний |
| Фосфатное покрытие | Коррозионная защита, противоизносные свойства скользящих поверхностей, улучшение адгезии органических покрытий | Материал основы и качество предварительной очистки |
| Пластичная смазка или паста | Для отдельных составов заявлены широкий температурный диапазон и стойкость к воде | Точный тип продукта, условия контакта и подтвержденные параметры |
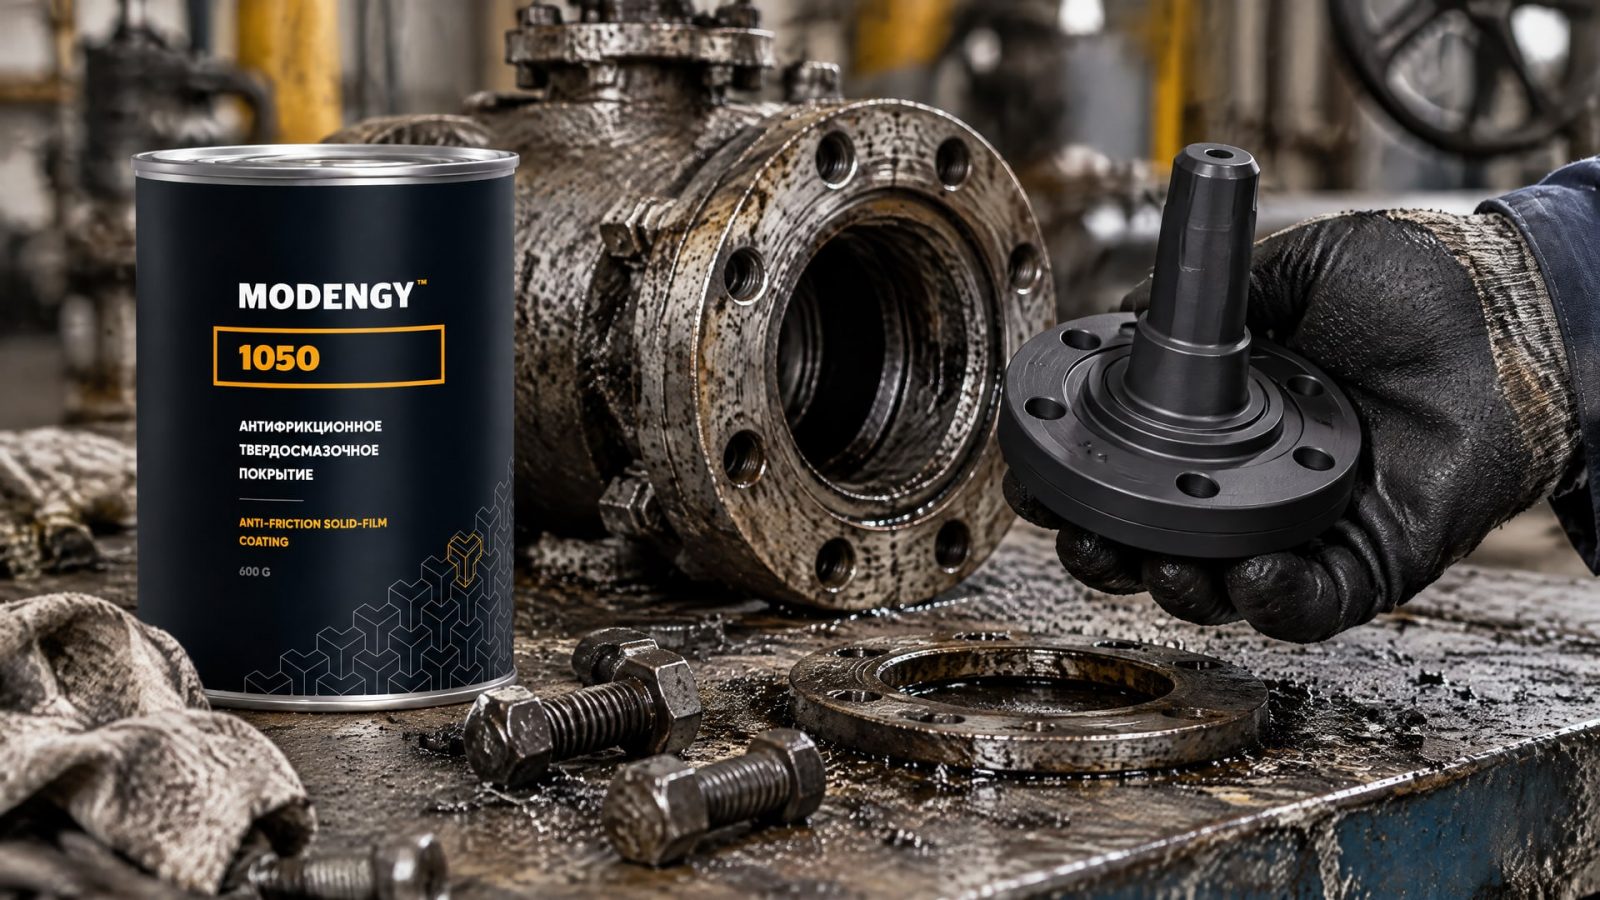
| MODENGY 1050 | Твердосмазочное покрытие для снижения трения и защиты от фреттинг-коррозии в широком диапазоне температур | Рабочую температуру конкретного узла, подготовку поверхности и требования к испытаниям |
Для отдельных антизадирных составов приводятся класс консистенции NLGI 1, температурный диапазон от -180 °C до +1200 °C и соответствие MIL 907 D. Эти параметры относятся к конкретному составу, а не к пластичным смазкам или твердосмазочным покрытиям в целом. Аналогично, стойкость к горячей, холодной и соленой воде нельзя приписывать всем продуктам одной категории без подтверждения технической документацией.
MODENGY 1050 уместно оценивать как твердосмазочное покрытие, заявленное для снижения трения и защиты от фреттинг-коррозии. Для сравнения с импортным покрытием запросите параметры именно той модификации и проверьте их в условиях своего узла: доступных сопоставимых результатов испытаний здесь нет. Покрытие может быть подходящим по назначению, но выбор зависит от основы, температуры, контакта и требований к технологии нанесения.
Как проверить замену импортного покрытия на производстве
Замену следует начинать с технического задания на узел, а не с поиска покрытия с похожим описанием.
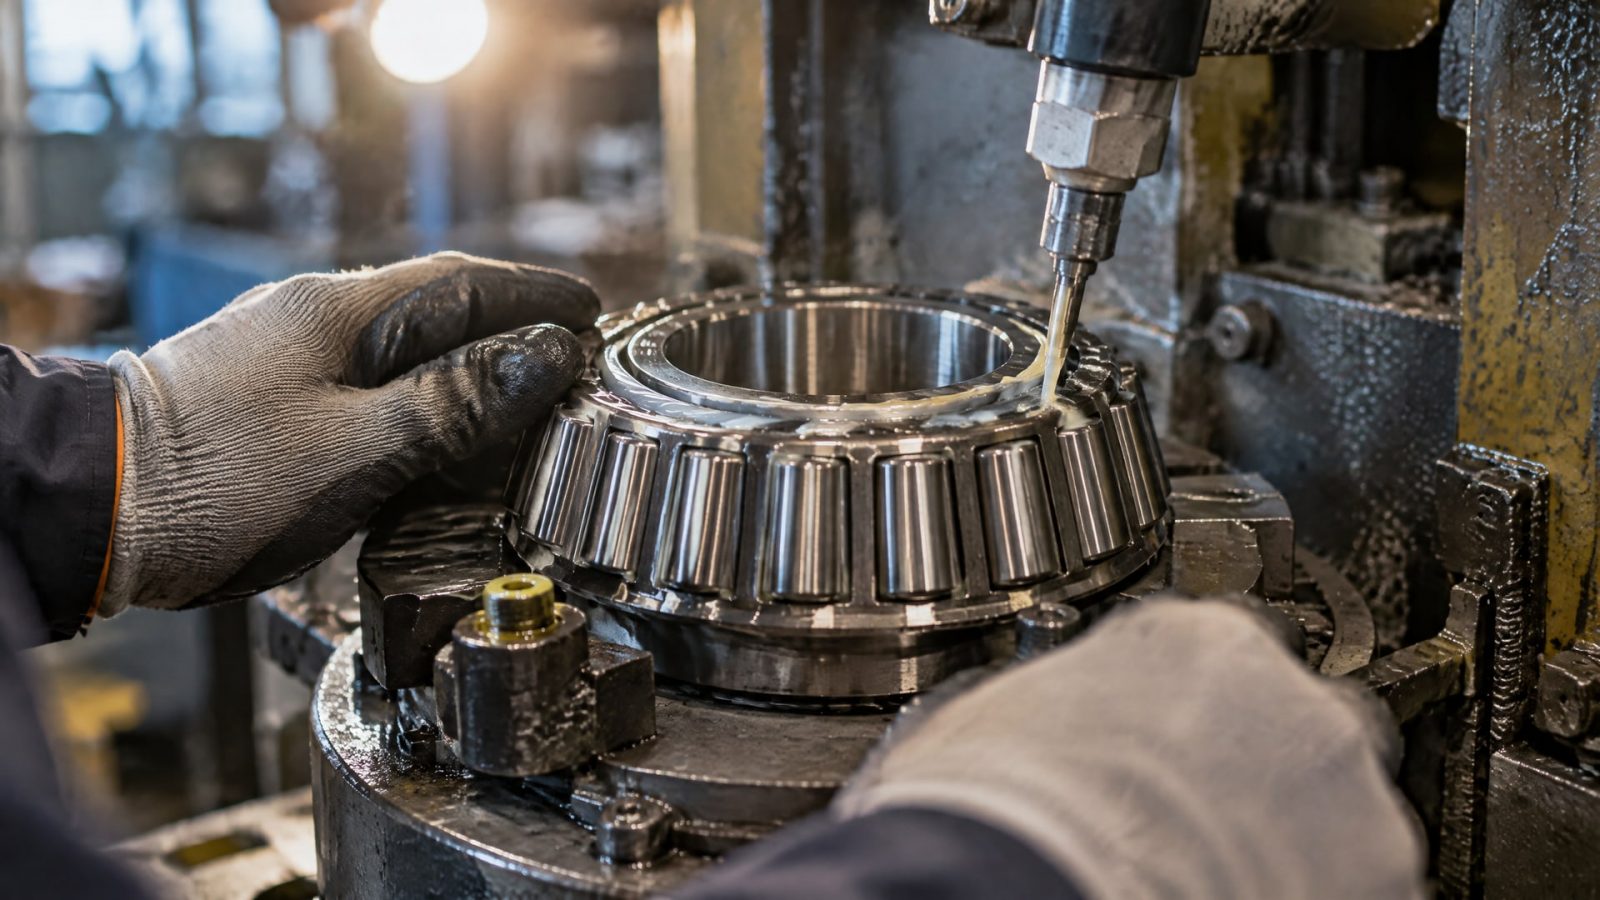
Укажите материал детали, характер контакта, требуемую защиту от коррозии и условия эксплуатации. Если сравниваемые материалы требуют разной подготовки поверхности, сначала оцените, допустимо ли изменить технологический маршрут без ухудшения свойств детали.
Для пробной проверки подготовьте образцы из того же материала, что и детали, и примените согласованную технологию подготовки и нанесения. Коррозионную стойкость можно оценивать по ISO 9227, но протокол должен фиксировать основу и условия теста. Если задача включает предотвращение заедания или фреттинг-коррозии, отдельно определите, какими испытаниями и критериями будете подтверждать эти свойства: результат солевого тумана их не заменяет.
Перед внедрением проверьте документы на покрытие и сравните заявленные параметры с требованиями узла. Для нержавеющей стали отдельно согласуйте очистку и пассивацию, учитывая рекомендации ASTM A380 и ASTM A967. Для фосфатируемых деталей проконтролируйте удаление ржавчины, окалины и жира в соответствии с подходом IS 6005.
Переход на новое покрытие обоснован, когда подтверждены совместимость с материалом детали, воспроизводимость нанесения и результаты испытаний по задачам узла. Если испытания проводились на другой подложке или по другой методике, запросите сопоставимую проверку. Такой порядок помогает оценить замену без необоснованного переноса чужих результатов на собственные условия эксплуатации.
Часто задаваемые вопросы
Можно ли сравнить покрытия только по часам в солевом тумане?
Нет. Результаты зависят от материала основы, подготовки поверхности, способа нанесения и примененного стандарта. Например, испытания по ISO 9227 и ASTM B117 нельзя считать полностью сопоставимыми без учета методики и образцов. Число часов характеризует результат конкретного испытания, но не гарантирует такой же срок защиты детали в эксплуатации.
Можно ли фосфатировать нержавеющую сталь?
Обычно это неэффективно из-за пассивной оксидной пленки хрома. Ее удаление агрессивной обработкой возможно, но может ухудшить коррозионные свойства материала. Для нержавеющих деталей рассматривают очистку и пассивацию, ориентируясь на ASTM A380 и ASTM A967, а способ подготовки согласуют с требованиями к конкретному покрытию.
Подтверждает ли испытание солевым туманом пригодность покрытия для нефтегаза?
Само по себе нет. Испытание по ISO 9227 дает данные о коррозионной стойкости в заданных условиях, но не подтверждает работу покрытия при любом типе контакта или температуре. Нужно также проверить материал основы, требования узла, технологию подготовки и нанесения, а функциональные свойства оценить отдельными испытаниями.
Как проверить замену импортного покрытия?
Сопоставьте технические параметры, подложку и подготовку поверхности, затем проведите испытания на образцах из материала детали. Зафиксируйте стандарт, условия теста и схему нанесения. Для нержавеющей стали отдельно проверьте маршрут очистки и пассивации; результаты испытаний на другой основе не переносите на свой узел без проверки.
Заключение
Антизадирное покрытие для стали выбирают не по происхождению и не по одному показателю солевого тумана. Для корректного сравнения MODENGY с импортными решениями нужно сопоставить материал основы, подготовку поверхности, условия эксплуатации и результаты испытаний по нужным функциям. Для MODENGY 1002 указано более 160 часов в нейтральном соляном тумане по ISO 9227; этот показатель полезен как ориентир, но не заменяет проверку конкретного узла.
Следующий шаг для инженера или закупщика - составить таблицу требований к соединению, запросить технические данные на сравниваемые покрытия и провести пробное испытание на соответствующей подложке. Для деталей из нержавеющей стали отдельно определите маршрут очистки и пассивации, поскольку фосфатирование обычно не подходит для такого материала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сроки службы покрытий в скважине нельзя предсказать только по результатам испытаний соляным туманом.
Узнайте, как проверить совместимость СОЖ и материалов станка, чтобы избежать проблем с оборудованием и продлить срок его службы.
Узнайте, как правильно проводить обслуживание автомобильной лебедки: чистить, сушить, смазывать редуктор, подшипники и вал, а также защищать от коррозии.