
Сроки службы покрытий: почему соляной туман не предсказывает ресурс в скважине
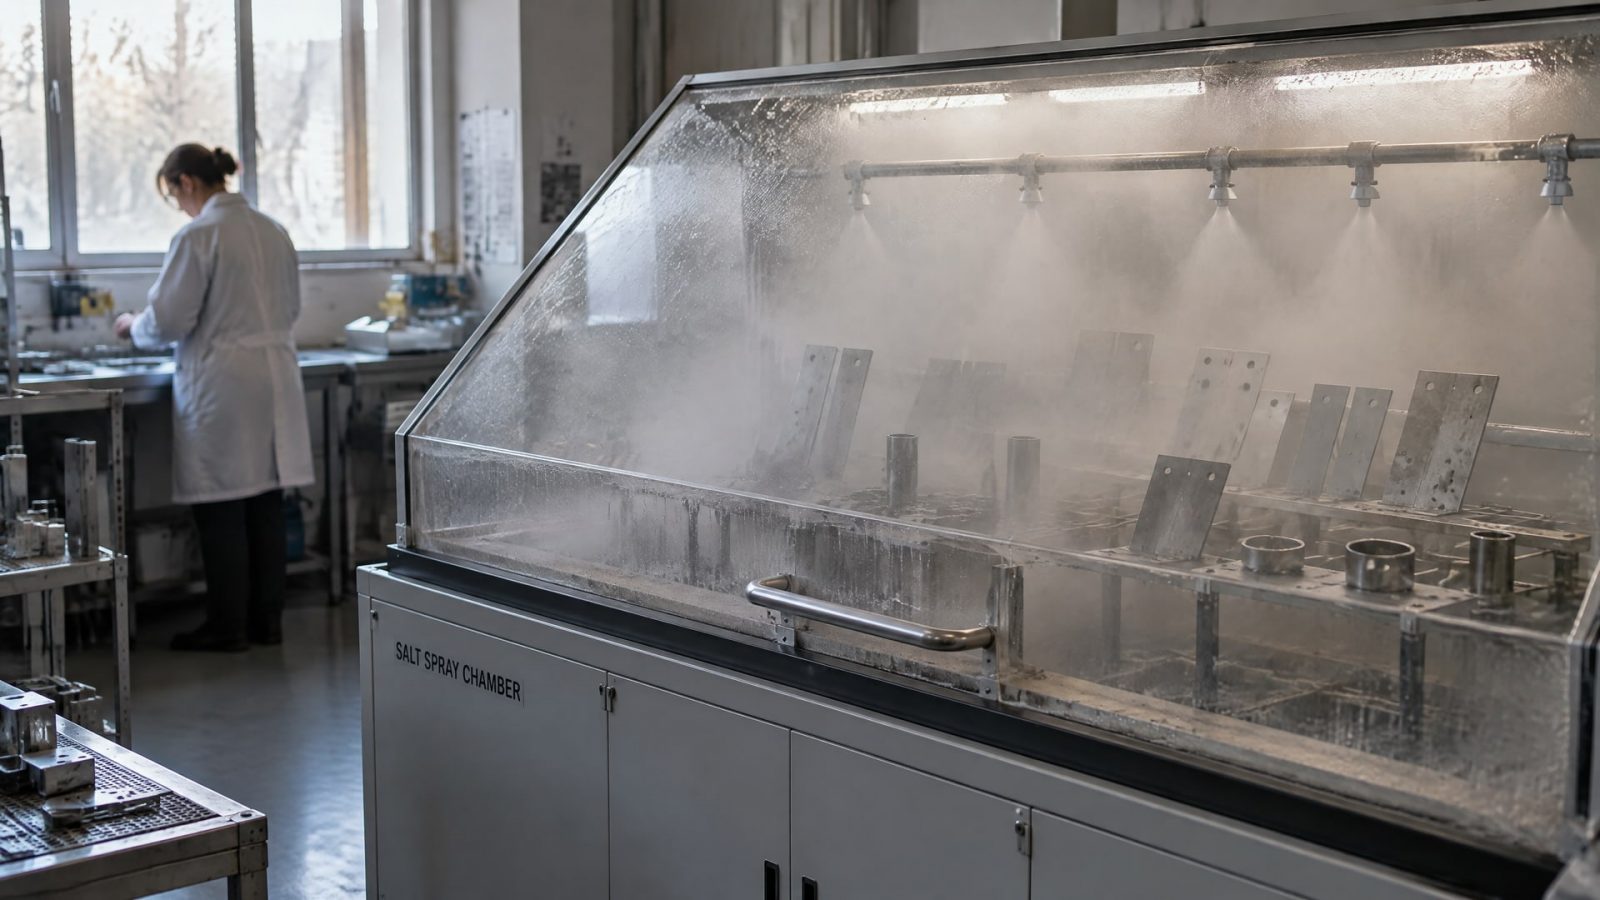
Часы в камере соляного тумана нельзя напрямую пересчитать в годы службы покрытия в скважине. Такое испытание помогает сравнить стойкость образцов при заданном режиме, но не воспроизводит одновременно химический состав флюида, давление, температуру, движение среды и механический износ. Поэтому реальные сроки службы покрытий оценивают по совокупности испытаний и условий эксплуатации, а не по одному числу часов.
Материал будет полезен инженерам, техническим специалистам и закупщикам, которые выбирают покрытия скважин или рассматривают замену импортных покрытий. Разберем, что показывают ASTM B117 и ISO 9227, почему испытание солевым туманом не равно эксплуатации в скважине и как сформулировать критерии приемки покрытия.
Что показывает испытание солевым туманом
Камера соляного тумана создает контролируемую коррозионную среду, в которой можно сравнить поведение покрытий при одинаковом режиме.
Для нейтрального соляного тумана применяют ASTM B117, а ISO 9227 описывает испытания NSS, AASS и CASS. Эти методы задают условия проведения теста, но сами по себе не устанавливают прямую связь между количеством часов в камере и сроком службы детали в реальной эксплуатации.
Это принципиальное различие: результат испытания отвечает на вопрос, как образец выдержал конкретный режим и критерии оценки. Он не означает, что деталь с покрытием прослужит столько же времени в скважине или на объекте. В частности, ASTM B117 не задает универсального соответствия между временем испытания и наружной эксплуатацией.
В отраслевых материалах встречаются ориентиры от 500 до 3 000 и более часов для разных категорий эксплуатации в морской и прибрежной среде. Эти значения нельзя превращать в единый норматив срока службы: источники отдельно предупреждают, что часы не переводятся линейно в годы. Поэтому формулировка «покрытие выдержало 1 000 часов, значит прослужит определенное количество лет» не подтверждает ресурс без корреляции для конкретной системы и условий.
| Что оценивают | Что можно заключить | Чего результат не доказывает |
|---|---|---|
| Стойкость образца в заданном режиме солевого тумана | Как покрытие повело себя в условиях выбранного теста | Сколько лет оно прослужит в скважине |
| Состояние покрытия после выдержки | Соответствие установленным критериям приемки | Стойкость к любому флюиду, давлению и механическому воздействию |
| Сравнение нескольких образцов | Как образцы соотносятся между собой при одинаковом испытании | Эквивалентность при другой подготовке поверхности или технологии нанесения |
Время выдержки важно фиксировать вместе с методом и критерием отказа. Для оценки состояния покрытия применяют, в частности, ISO 4628. В протоколе следует указывать, что считается отказом: коррозия, дефект покрытия, подпленочное поражение или повреждение в заданной зоне. Без этого одинаковое число часов может сопровождаться разными выводами о пригодности покрытия.
Почему сроки службы покрытий в скважине отличаются от результата в камере
В скважине на покрытие воздействует сочетание факторов, которое не воспроизводится одним непрерывным нейтральным соляным туманом.
Помимо коррозионной среды значение имеют температура и давление, химический состав флюида, механика потока и абразивный износ. На практике покрытие может терять свойства из-за нескольких воздействий одновременно, тогда как камера проверяет образец в более узко заданном режиме.
Поэтому испытание в солевом тумане не отвечает на все вопросы о пригодности покрытия для скважинного оборудования. Оно не подтверждает автоматически стойкость к рабочей химии, термоциклированию или механической нагрузке. Для прогноза ресурса нужны данные, связанные именно с конструкцией, подготовкой поверхности, нанесением покрытия и условиями эксплуатации.
В качестве более близкого к переменным условиям испытания источники рассматривают модифицированные и циклические режимы по ASTM G85. Такой тест может быть осмысленнее непрерывного нейтрального тумана, если необходимо приблизить лабораторное воздействие к реальной среде. Однако и циклический режим не превращается в универсальный калькулятор срока службы: результат необходимо соотносить с конкретной эксплуатацией.
Для offshore- и oil & gas-объектов в отраслевых материалах приведен пример требования по NORSOK M-501: 4 320 часов непрерывного воздействия без отказа для критических элементов. Это пример отраслевого требования, а не общее правило для любых покрытий или скважин. Переносить его на другой объект можно только после проверки применимости стандарта, условий эксплуатации и критериев приемки.
Чтобы сопоставить лабораторные данные с работой в скважине, инженеру важно описать реальные факторы воздействия и связать их с программой испытаний. Для этого фиксируют рабочую среду, возможные механические нагрузки, температурные изменения и характер отказа, недопустимый для детали. Чем точнее эти условия отражены в испытании, тем полезнее результат при выборе системы покрытия.
Как задать критерии приемки и сравнить покрытия
Требование «выдержать заданное число часов в соляном тумане» неполно без описания метода и критериев оценки.
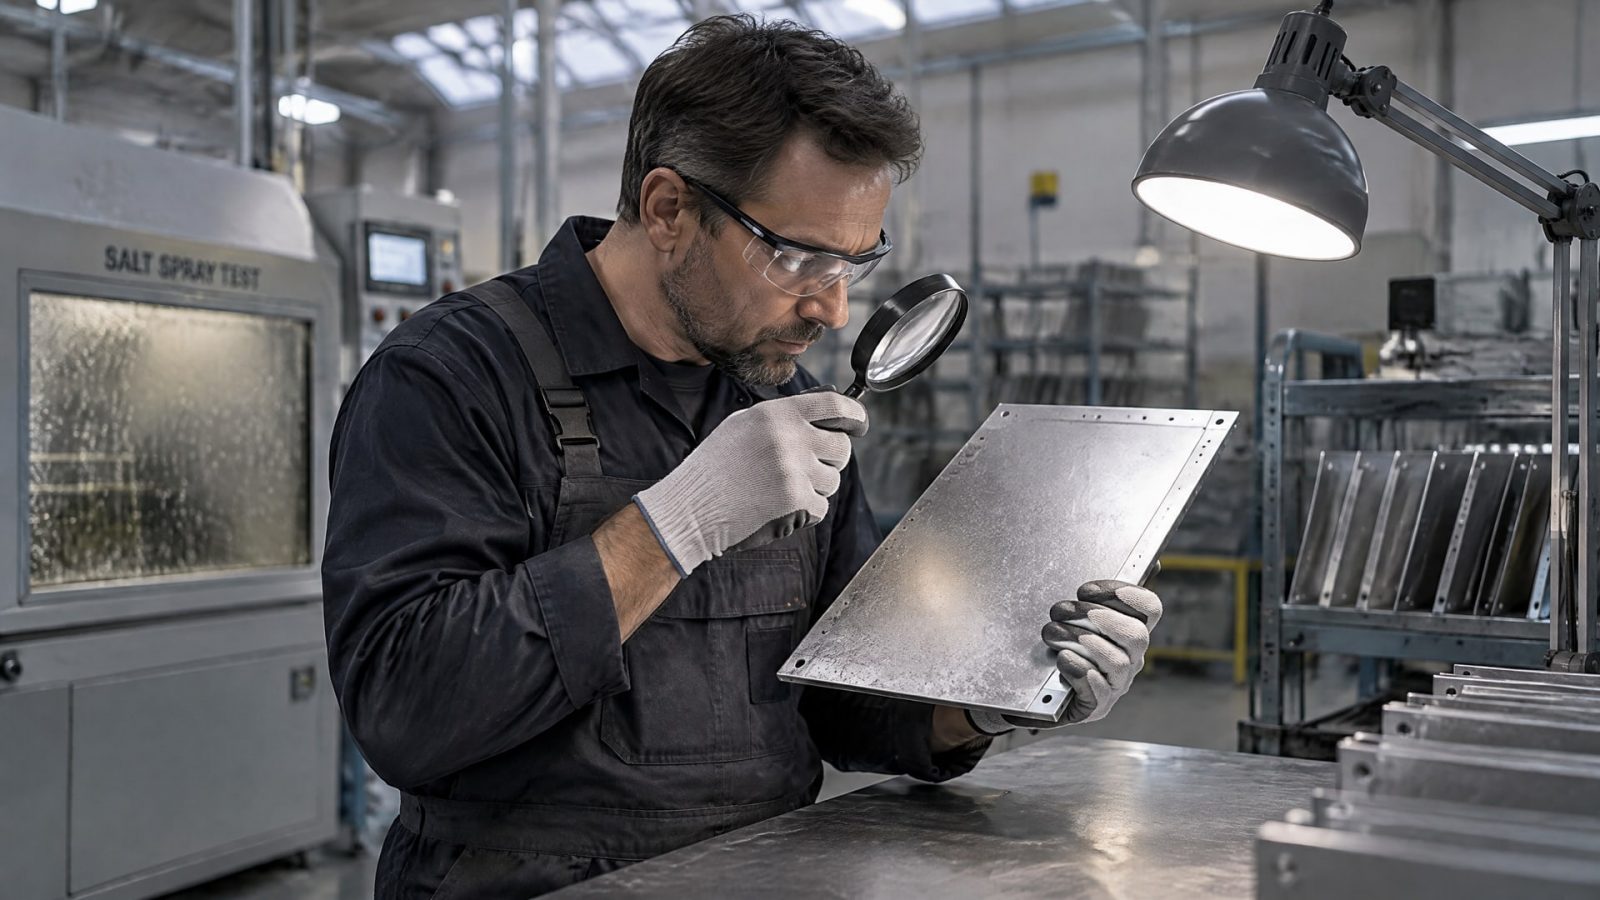
Для корректного сравнения нужно определить, какой тип испытания проводят, где оценивают повреждения и какие дефекты считают отказом. Иначе результат трудно использовать при выборе покрытия или проверке поставки.
При оценке состояния поверхности можно опираться на ISO 4628, который используют для рейтинга коррозионного поражения и дефектов покрытия. Для выбора системы защиты в зависимости от коррозионной среды применяют классификацию ISO 12944, охватывающую категории от C1 до CX. Эти стандарты решают разные задачи: один помогает оценивать состояние покрытия, другой связывает систему защиты с агрессивностью среды.
В отдельных отраслевых системах защиты встречается требование проектного срока защиты не менее 20 лет. В приведенном примере для более чем 95% площади покрытия уровень коррозии в течение этого срока не должен быть хуже Ri2 по ISO 4628. Это конкретное требование определенной системы, а не универсальная гарантия для любого объекта. Его нельзя автоматически использовать как обещание ресурса при других условиях.
В техническом задании полезно указывать не только продолжительность испытания, но и связанные с ней условия:
применяемый стандарт и режим испытания;
критерий отказа и допустимый уровень повреждений;
место оценки дефектов, в том числе на неповрежденной поверхности или в зоне искусственного дефекта, если это предусмотрено программой;
требования к коррозионной стойкости, адгезии и стойкости к рабочей среде;
характеристики подготовки поверхности, нанесения и отверждения покрытия.
Для критичных объектов оценивают систему покрытия в целом: подготовку поверхности, толщину, адгезию, режим сушки или отверждения, совместимость грунта и финишного слоя. Один показатель, например число часов в солевом тумане, не заменяет проверки этих параметров. Результаты испытаний должны подтверждать именно требования к конкретной детали и среде, а не только соответствие отдельному пункту паспорта.
Замена импортных покрытий: сравнивать по условиям эксплуатации
При замене импортного покрытия недостаточно найти материал с похожим названием, цветом или толщиной.
Такие признаки не подтверждают одинаковую стойкость в рабочей среде. Сравнение нужно строить на назначении покрытия, условиях эксплуатации и критериях отказа, а результаты испытаний привязывать к конкретной системе нанесения.
Для подбора аналога важно проверить совместимость грунта и финишного слоя, требования к подготовке поверхности и подтвержденную адгезию. Если покрытие работает в скважине, отдельно оценивают соответствие химической среде и механическим воздействиям. Для наружных и прибрежных условий используют классификацию среды, например по ISO 12944, а испытательные методы выбирают с учетом того, насколько они отражают реальные нагрузки.
В линейке антифрикционных покрытий MODENGY представлены решения для защиты оборудования от износа и коррозии; при замене зарубежной системы их рассматривают в привязке к конкретной задаче и условиям работы. Само название линейки не заменяет технической оценки: для обоснования выбора нужны данные по требуемым свойствам, подготовке поверхности, нанесению и критериям приемки.
Практический алгоритм сравнения можно построить так:
описать рабочую среду и характер нагрузок на покрытие;
определить недопустимый вид отказа и требования к ресурсу;
подобрать испытания, которые проверяют значимые для объекта свойства;
сопоставить протоколы и технологию нанесения для исходного и заменяющего покрытия;
подтвердить результат на образцах или деталях, подготовленных по предполагаемому производственному процессу.
Такой подход помогает избежать формальной замены «по паспорту». Если в документации указано одинаковое количество часов, это еще не доказывает одинаковый ресурс: методы, критерии оценки и системы нанесения могут различаться. Закупщику следует сверять спецификации, а инженеру - проверять, относится ли представленный протокол к нужному покрытию и условиям его применения.
Фосфатирование нержавеющей стали и выбор подготовки поверхности
При выборе покрытия важно учитывать материал детали и его состояние до нанесения.
В частности, фосфатирование нержавеющей стали не считается стандартным эффективным процессом: пассивная оксидная пленка мешает реакции, необходимой для формирования фосфатного слоя. Для нержавеющей стали в источниках в качестве стандартной финишной обработки рассматривают пассивацию.
Это различие важно при замене покрытия или изменении технологической карты. Если поверхность подготовлена неподходящим способом, результат испытания не гарантирует, что покрытие будет держаться так же на детали. Поэтому технологию обработки основания рассматривают вместе с адгезией, толщиной покрытия и режимом его отверждения.
Срок службы полимерного покрытия также нельзя определить только по его типу или результату одного теста. Значение имеют свойства конкретной системы и характер воздействия: коррозия, химия, температура и механическая нагрузка. Для промышленного применения программу испытаний выбирают под реальные условия, а лабораторные показатели используют как часть подтверждения пригодности, а не как самостоятельный прогноз ресурса.
В материалах приводится частная эмпирическая корреляция для промышленных условий: 1, 2, 3 и 5 недель испытаний солевым туманом соотносились примерно с 3, 8, 13 и 27 годами службы. Это наблюдение относится к конкретным условиям и нормам, поэтому применять его как универсальную формулу нельзя. Оно не отменяет необходимости проверять среду, конструкцию, критерии отказа и технологию нанесения.
Бытовое антипригарное покрытие дает другой пример того, почему срок службы нельзя обсуждать без условий применения. На него влияют температура, абразивная нагрузка и режим мойки, тогда как промышленное покрытие оценивают по коррозии, химической и механической стойкости. Поэтому срок службы сковороды с антипригарным покрытием нельзя переносить на промышленную деталь: общий подход здесь только один - оценивать материал в соответствии с его реальной эксплуатацией.
Часто задаваемые вопросы
Сколько лет службы покрытия соответствуют 1 000 часам в соляном тумане?
Универсального пересчета нет. ASTM B117 не устанавливает общего соответствия между часами испытания и сроком наружной эксплуатации, а для скважины дополнительно важны химический состав флюида, давление, температура и механический износ. Пересчет допустим только при подтвержденной корреляции для конкретной системы покрытия и условий применения.
Можно ли по испытанию солевым туманом выбрать срок службы полимерного покрытия?
Одного испытания недостаточно, чтобы достоверно установить срок службы полимерного покрытия. Солевой туман показывает поведение образца в заданном режиме, но не подтверждает автоматически стойкость к химии, температурным изменениям или механическим нагрузкам. Оценку связывают с условиями применения, подготовкой поверхности и критериями отказа.
Фосфатирование нержавеющей стали подходит для подготовки под покрытие?
Фосфатирование не считается стандартной эффективной обработкой нержавеющей стали: пассивная оксидная пленка препятствует необходимой реакции. В качестве стандартной финишной обработки для нержавеющей стали рассматривают пассивацию. Выбор подготовки поверхности нужно согласовать с технологией нанесения покрытия и требованиями к адгезии.
Можно ли сравнивать срок службы антипригарного покрытия и промышленного покрытия?
Напрямую сравнивать такие покрытия некорректно. Для бытового антипригарного покрытия важны температура, абразивная нагрузка и режим мойки, а для промышленного - коррозионная, химическая и механическая среда. Сопоставлять можно только подход к оценке: испытания должны отражать конкретные условия использования.
Заключение
Сроки службы покрытий нельзя вывести из одного результата в камере соляного тумана: часы испытания не переводятся в годы эксплуатации в скважине по универсальной формуле. Для обоснованного выбора учитывают рабочую среду, механические и температурные нагрузки, подготовку поверхности, систему нанесения и критерии отказа. Циклические испытания и отраслевые стандарты помогают уточнить оценку, но не отменяют привязки к конкретному объекту.
Следующий шаг - зафиксировать условия эксплуатации детали и недопустимые виды повреждений, затем включить в техническое задание метод испытания, критерии приемки и требования к системе покрытия. При замене импортного решения сравнивайте не только паспортные показатели, но и применимость протоколов к той же среде и технологии нанесения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как проверить совместимость СОЖ и материалов станка, чтобы избежать проблем с оборудованием и продлить срок его службы.
Узнайте, как правильно проводить обслуживание автомобильной лебедки: чистить, сушить, смазывать редуктор, подшипники и вал, а также защищать от коррозии.
Узнайте, как антикоррозийная обработка фосфатированием улучшает характеристики антифрикционных покрытий и защищает металлические детали.