
Антикоррозийная обработка перед нанесением антифрикционного покрытия
Предварительное фосфатирование может повысить адгезию, коррозионную стойкость и антифрикционные свойства системы покрытий. Результат зависит от материала детали, типа фосфатного слоя и качества подготовки поверхности. Поэтому фосфатирование рассматривают не как универсальную антикоррозийную обработку, а как этап технологической системы, где важны очистка, формирование подслоя и последующее покрытие.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают подготовку металлических деталей к нанесению антифрикционных покрытий оборудования. Разберем, как фосфатный слой влияет на защиту и трение, чем отличаются цинковое и марганцевое фосфатирование, почему для нержавеющей стали нужна отдельная оценка и как проверять результат.
Как фосфатирование влияет на защитные свойства антифрикционных покрытий
Фосфатирование формирует на металлической поверхности конверсионный слой.
Его используют как промежуточную основу под масло, лакокрасочное или другое покрытие, а также для снижения трения и износа. Сам по себе фосфатный слой не гарантирует полной защиты от коррозии: его действие оценивают вместе с последующим покрытием и условиями работы детали.
Для системы важно сцепление между подложкой и финишным слоем. Фосфатирование помогает улучшить адгезию покрытия и может ингибировать коррозию. На стальных подложках цинковое фосфатирование перед нанесением лакокрасочного покрытия показывает более высокую коррозионную стойкость по сравнению с рядом других вариантов подготовки.
Фосфатный слой также может удерживать смазку на трущихся поверхностях. Это важно для узлов, где покрытие работает не только как барьер, но и снижает трение при контакте деталей. При выборе обработки учитывают назначение поверхности: решение для детали под окраску не обязательно подойдет для пары трения.
Для антифрикционных систем имеет значение не только наличие фосфатного слоя, но и его структура. Более тщательная подготовка поверхности способствует образованию большего числа центров кристаллизации и меньших кристаллов. Это обычно улучшает равномерность слоя и стабильность его функциональных свойств. Поэтому оценивать нужно связку «металл - фосфатный подслой - финишное покрытие», а не отдельную операцию.
Подготовка поверхности перед фосфатированием
Остатки масла, ржавчина, окалина и антикоррозионные смазки мешают равномерному формированию фосфатного слоя.
Если загрязнения сохраняются, последующее покрытие может хуже сцепляться с поверхностью, а защитные свойства системы будут менее предсказуемыми. Поэтому подготовка металла влияет на результат не меньше, чем выбор химического состава для фосфатирования.
Типовая последовательность включает несколько операций:
обезжиривание;
промывку;
травление или удаление ржавчины при необходимости;
активацию поверхности;
фосфатирование;
финальную промывку и сушку.
Порядок и состав операций зависят от состояния детали и применяемой технологии. Для контроля процесса важны pH, время, температура и способ нанесения. В одном исследовании фосфорнокислотной предварительной обработки рассматривался диапазон pH 2–4, но переносить его на любое фосфатирование нельзя: это параметр конкретной технологии, а не универсальный режим.
Процесс фосфатирования металлов описывает DIN EN ISO 9717. При выборе технологии инженеру стоит сверить рабочую последовательность операций с документацией на применяемый процесс, а также определить, как контролируются очистка, активация и состояние готового слоя. При локальной замене импортных покрытий воспроизводимость подготовки особенно важна: одного сходства финишного материала недостаточно, если поверхность перед нанесением обрабатывают по-разному.
Как выбрать тип фосфатного слоя для задачи
Цинковое и марганцевое фосфатирование применяют для разных задач.
Для стальных деталей, которые затем покрывают лакокрасочными или порошковыми материалами, цинковый фосфатный слой рассматривают как средство улучшения адгезии и коррозионной стойкости. Выбор должен учитывать весь маршрут обработки, включая состояние основы и вид финишного покрытия.
Для трущихся и подшипниковых поверхностей используют фосфатирование, при котором слой помогает удерживать смазку. Марганцевое фосфатирование применяют в задачах, связанных с трением и приработкой. Это может иметь значение для антизадирных свойств стали, но результат зависит от материала, режима обработки и условий контакта. Нельзя считать все фосфатные слои одинаковыми по износостойкости и способности удерживать смазку.
При выборе полезно заранее определить функцию каждого слоя:
| Задача | Что учитывают при выборе |
|---|---|
| Подготовка стали под окраску | Адгезию финишного покрытия и коррозионную стойкость системы |
| Работа поверхности в паре трения | Удержание смазки, трение и приработку |
| Замена импортного покрытия | Совместимость материалов и воспроизводимость предварительной обработки |
Фосфатирование не следует выбирать только по названию типа слоя. Для сравнения вариантов фиксируют одинаковую подготовку поверхности и одинаковые условия испытаний. Это позволяет оценить вклад самого подслоя, а не различия в обезжиривании, промывке или сушке.
Антикоррозийная обработка нержавеющей стали
Фосфатирование нержавеющей стали требует отдельной оценки.
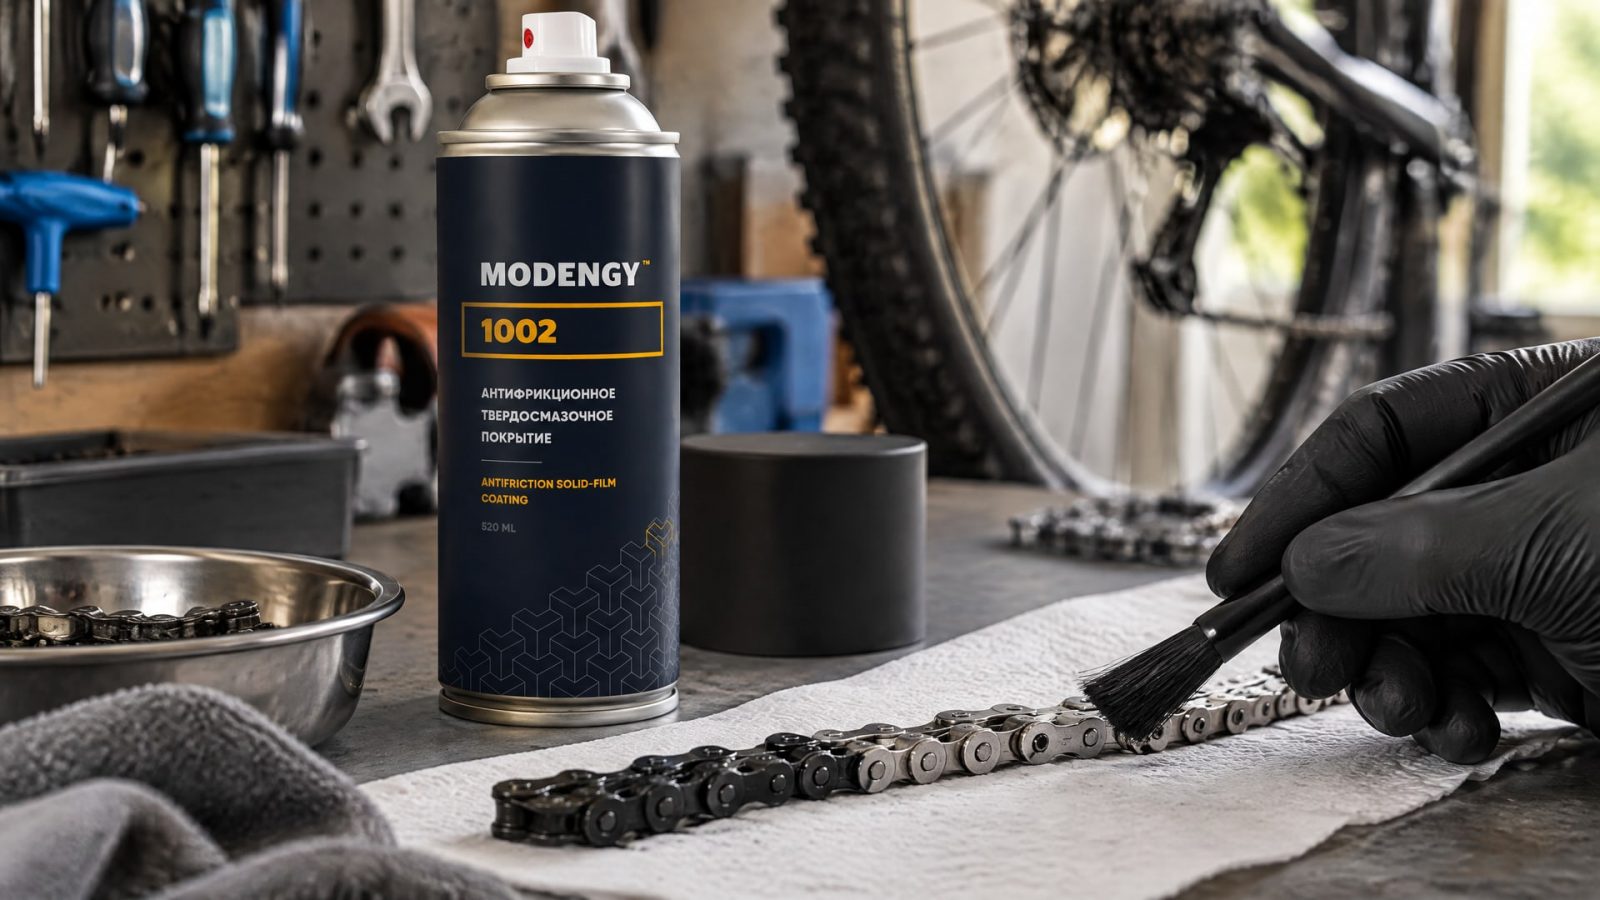
Пассивная хромоксидная пленка затрудняет формирование фосфатного слоя, поэтому обработка, эффективная для углеродистой стали, не обязательно даст тот же результат на нержавейке. Попытка разрушить пассивный слой ради фосфатирования может ухудшить исходные антикоррозионные свойства материала.
Для нержавеющей стали стандартной практикой считают химическую пассивацию. Для нее применяют ASTM A967, в том числе для обработки цитратными или кислотными составами. Прежде чем включать фосфатирование в маршрут, нужно проверить совместимость процесса с конкретной маркой стали и последующим покрытием.
Если на нержавеющей детали есть риск вымывания смазки, фреттинга или затрудненного холодного пуска, одной предварительной обработки может быть недостаточно. В такой задаче антифрикционное покрытие рассматривают как функциональный слой поверх подготовленной поверхности. После проверки совместимости технологии на нержавеющей стали в этой роли используют покрытие на основе дисульфида молибдена MODENGY 1002: оно обеспечивает низкий коэффициент трения и дополнительную защиту. Само фосфатирование перед ним не следует назначать автоматически.
Такой подход позволяет разделить задачи: пассивация поддерживает коррозионную стойкость нержавеющей стали, а антифрикционный слой решает вопросы трения и износа. Если технологическая схема предполагает фосфатирование, ее сначала проверяют на соответствие материалу и условиям работы узла.
Как проверить коррозионную стойкость и качество процесса
Для оценки защитных свойств недостаточно визуально осмотреть поверхность.
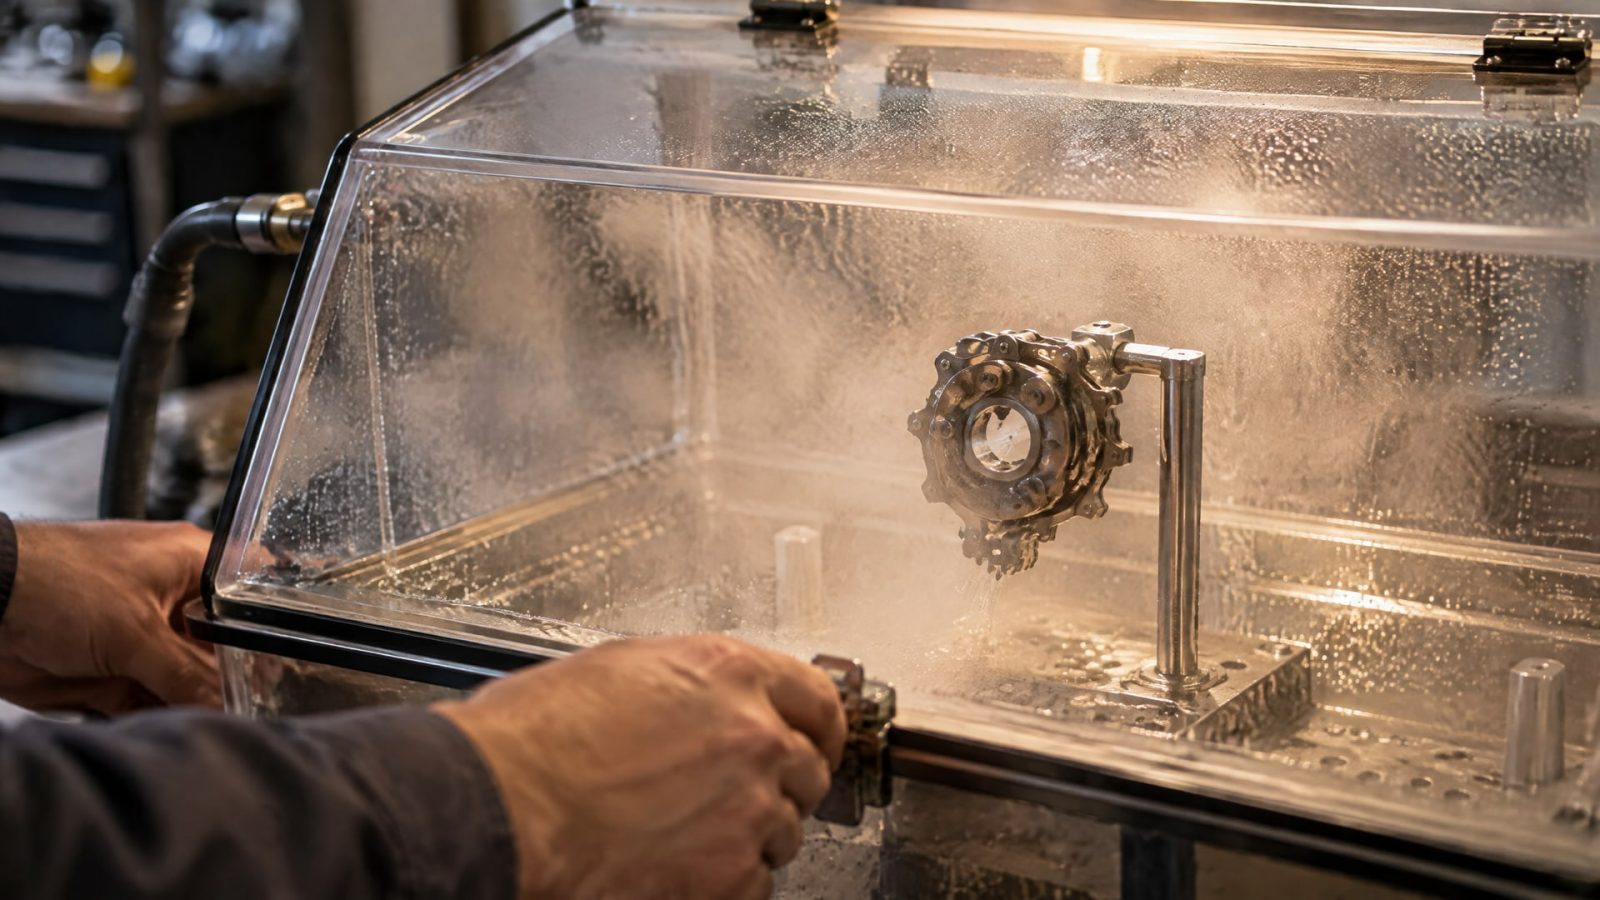
Испытания должны отражать условия эксплуатации и позволять сравнивать варианты подготовки при сопоставимых параметрах. В источниках для оценки коррозионной стойкости упоминаются испытания в соляном тумане по DIN EN ISO 9227 и ASTM B117.
В одном исследовании фосфатных покрытий на низкоуглеродистой стали использовали 24-часовое испытание в соляном тумане по ASTM B117. Это пример методики конкретной работы, а не универсальный критерий приемки: длительность и требования к результату определяют с учетом задачи и применяемой спецификации. Исследования также оценивают электрохимические показатели, включая поляризационное сопротивление и плотность коррозионного тока.
Перед сравнением покрытий зафиксируйте, как подготовлена поверхность, какой тип фосфатного слоя сформирован и какое финишное покрытие нанесено. Затем сопоставьте результаты испытаний при одинаковых условиях. Для инженерной оценки полезно разделять три вопроса: насколько равномерно сформирован подслой, насколько хорошо сцепляются слои и какую коррозионную стойкость показывает готовая система.
Для тяжелого фосфатирования в ответственных применениях в источниках указаны AMS 2481 и MIL-DTL-16232G. Эти спецификации относятся к марганцевым и цинковым фосфатным покрытиям. Их применимость следует проверять по требованиям конкретной детали и процесса, а не переносить на любую антикоррозийную обработку.
Часто задаваемые вопросы
Защищает ли фосфатирование металл от коррозии без дополнительного покрытия?
Фосфатный слой обычно применяют как промежуточную защиту или основу под масло, лакокрасочное и другое покрытие. Он может улучшить адгезию и коррозионную стойкость системы, но не гарантирует полной защиты сам по себе. Итог зависит от металла, подготовки поверхности, типа фосфата и условий эксплуатации.
Можно ли фосфатировать нержавеющую сталь?
Фосфатирование нержавеющей стали затрудняет пассивная хромоксидная пленка. Для этого материала стандартнее химическая пассивация, в том числе по ASTM A967. Если технологическая схема предусматривает фосфатирование, ее совместимость с конкретной сталью и последующим покрытием нужно проверить до запуска процесса.
Как проверить коррозионную стойкость цинковых покрытий после фосфатирования?
Для оценки применяют испытания в соляном тумане, включая DIN EN ISO 9227 и ASTM B117. Сопоставлять результаты можно, если образцы прошли одинаковую подготовку и испытания по одной методике. Дополнительно исследуют электрохимические показатели, например поляризационное сопротивление и плотность коррозионного тока.
Что важнее для антифрикционного эффекта: толщина или структура фосфатного слоя?
Имеют значение структура слоя и его способность удерживать смазку. Более мелкая и равномерная кристаллизация обычно дает более стабильные функциональные свойства, но оценивать только размер кристаллов недостаточно. Результат зависит также от подготовки поверхности, типа фосфата и работы всей системы покрытий в узле трения.
Заключение
Предварительное фосфатирование может усилить адгезию, коррозионную стойкость и антифрикционные свойства покрытия, если тип обработки соответствует материалу и назначению детали. Для стальных подложек под краску рассматривают цинковое фосфатирование, а для трущихся поверхностей выбирают процессы с учетом удержания смазки и приработки. Нержавеющую сталь оценивают отдельно: для нее стандартнее пассивация.
Следующий шаг для инженера - описать материал детали, рабочую среду и функцию покрытия, затем согласовать подготовку поверхности и метод испытаний. При переходе на замену импортных покрытий сравнивайте не только финишный материал, но и весь технологический маршрут от обезжиривания до контроля готовой системы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как фосфатирование и защита от коррозии помогают предотвратить задиры на резьбе из нержавеющей стали. Эффективные методы и рекомендации.
Узнайте, как правильно выбрать оборудование нанесения покрытий для вашего производства, учитывая все этапы технологического процесса.
Узнайте, как восстановить функциональный слой и снизить скольжение резиновой прокладки по алюминию.