
Фосфатирование и коррозия: как предотвратить задиры на резьбе из нержавеющей стали
Задиры резьбовых соединений из нержавеющей стали предотвращают сочетанием правильной подготовки деталей, контролируемой сборки и подходящей смазки или покрытия. Фосфатирование может влиять на трение и участвовать в системе защиты от коррозии, но само по себе не устраняет риск схватывания резьбы. Для выбора технологии важно учитывать материалы пары, условия работы соединения и требования к затяжке.
Статья полезна инженерам, техническим специалистам и закупщикам, которые подбирают защиту резьбы от задиров для оборудования и крепежа из нержавеющей стали. Разберем, почему возникает заедание, как снизить риск при сборке и в каких случаях уместно рассматривать смазку, антизадирное покрытие или фосфатирование.
Почему нержавеющая сталь склонна к задирам
Задир резьбы, или galling, развивается при адгезии между трущимися поверхностями.
Во время затяжки оксидная пленка сдвигается, обнажая металл; поверхности начинают схватываться, а повреждение может быстро распространиться по виткам. Поэтому коррозионная стойкость нержавеющей стали не означает, что резьбовое соединение защищено от заедания.
Особенно подвержены этому явлению пары из материалов, которые формируют коррозионно-стойкую оксидную пленку. К ним относятся нержавеющая сталь, титан, алюминий и некоторые другие сплавы. Задиры характерны, в частности, для аустенитных нержавеющих сталей и могут проявляться при медленном относительном скольжении, в том числе при периодической эксплуатации.
На вероятность повреждения влияют не только свойства металла. Высокое трение вызывает нагрев при сборке, а одинаковые материалы в паре, шероховатость, грязь и стружка повышают риск схватывания. Перекос резьбы и дополнительные боковые нагрузки создают условия для локального контакта и повреждения поверхностей.
Нельзя сводить причину задиров только к недостатку смазки. Даже подходящий состав не компенсирует поврежденную или загрязненную резьбу, перекос и чрезмерное усилие. Для диагностики полезно оценить состояние крепежа, материалы гайки и болта, способ сборки и фактическую нагрузку на соединение.
Что происходит при затяжке
Если контактирующие поверхности движутся с высоким трением, оксидный слой может разрушаться. Открытые участки металла сцепляются, а дальнейшее вращение усиливает повреждение. В результате соединение становится труднее затягивать или разбирать, а резьба может получить необратимые повреждения.
Как снизить риск задиров при сборке
Защита резьбы от задиров начинается до нанесения смазки.
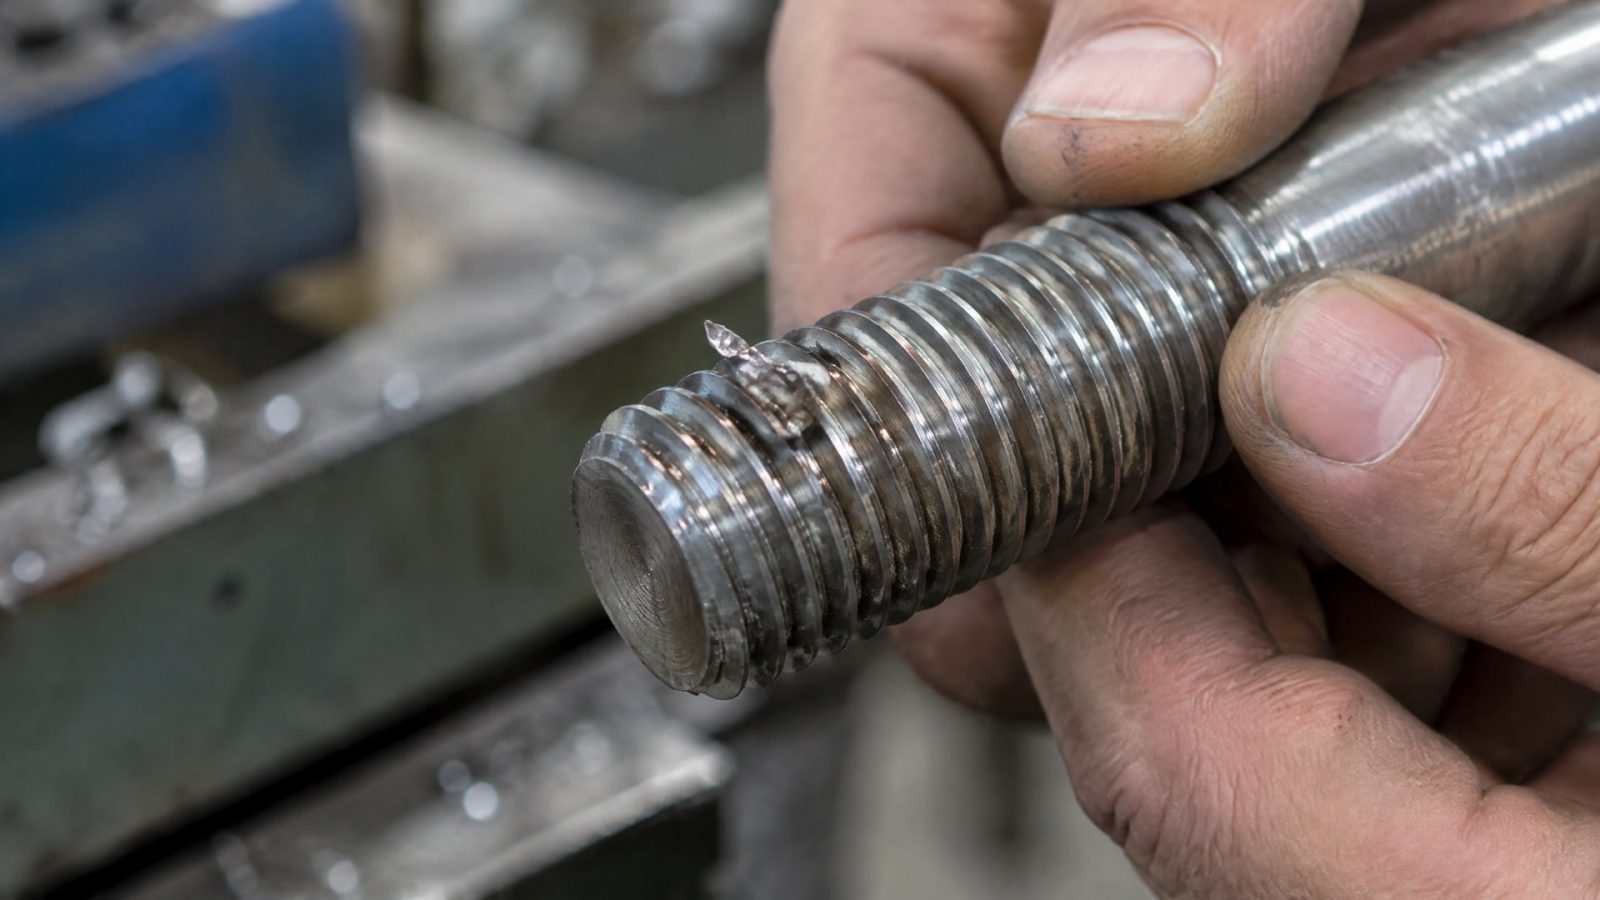
Перед сборкой очистите детали от грязи, стружки и старых остатков состава, затем проверьте витки на повреждения. Чистая и неповрежденная резьба помогает избежать локального трения, которое может запустить схватывание.
Первые витки соединения собирайте медленно и вручную. Так проще заметить перекос или неправильное зацепление до того, как нагрузка повредит резьбу. На финальной стадии не используйте ударный инструмент: затяжку выполняют контролируемо, с учетом класса стали, размера и шага резьбы, а также состояния смазки.
Перетяжка не делает крепеж автоматически надежнее. Она повышает поверхностные напряжения и может ускорить схватывание. Поэтому момент затяжки нужно подбирать с учетом параметров конкретного соединения, а не увеличивать усилие «для запаса».
Если применяется смазка, распределите ее тонким равномерным слоем по рабочей длине резьбы, особенно по наружной резьбе и зоне зацепления. Избыток состава не повышает защиту и способен повлиять на усилие затяжки. При необходимости обработайте также контактные зоны под головкой или шайбой, чтобы трение было более стабильным.
Очистите резьбу от загрязнений, стружки и старой смазки.
Проверьте детали и исключите перекос при соединении.
Начинайте сборку медленно, вручную на первых витках.
Наносите смазку тонким слоем на рабочие контактные поверхности.
Выполняйте контролируемую затяжку без ударного воздействия на финальной стадии.
Такая последовательность помогает отделить проблему материала или конструкции от ошибки сборки. Если задиры повторяются, следует проверить не только состав смазки, но и сочетание материалов, качество резьбы и фактический режим затяжки.
Материалы пары и твердость резьбового крепежа
Один из способов снизить склонность соединения к задирам - изменить сочетание материалов.
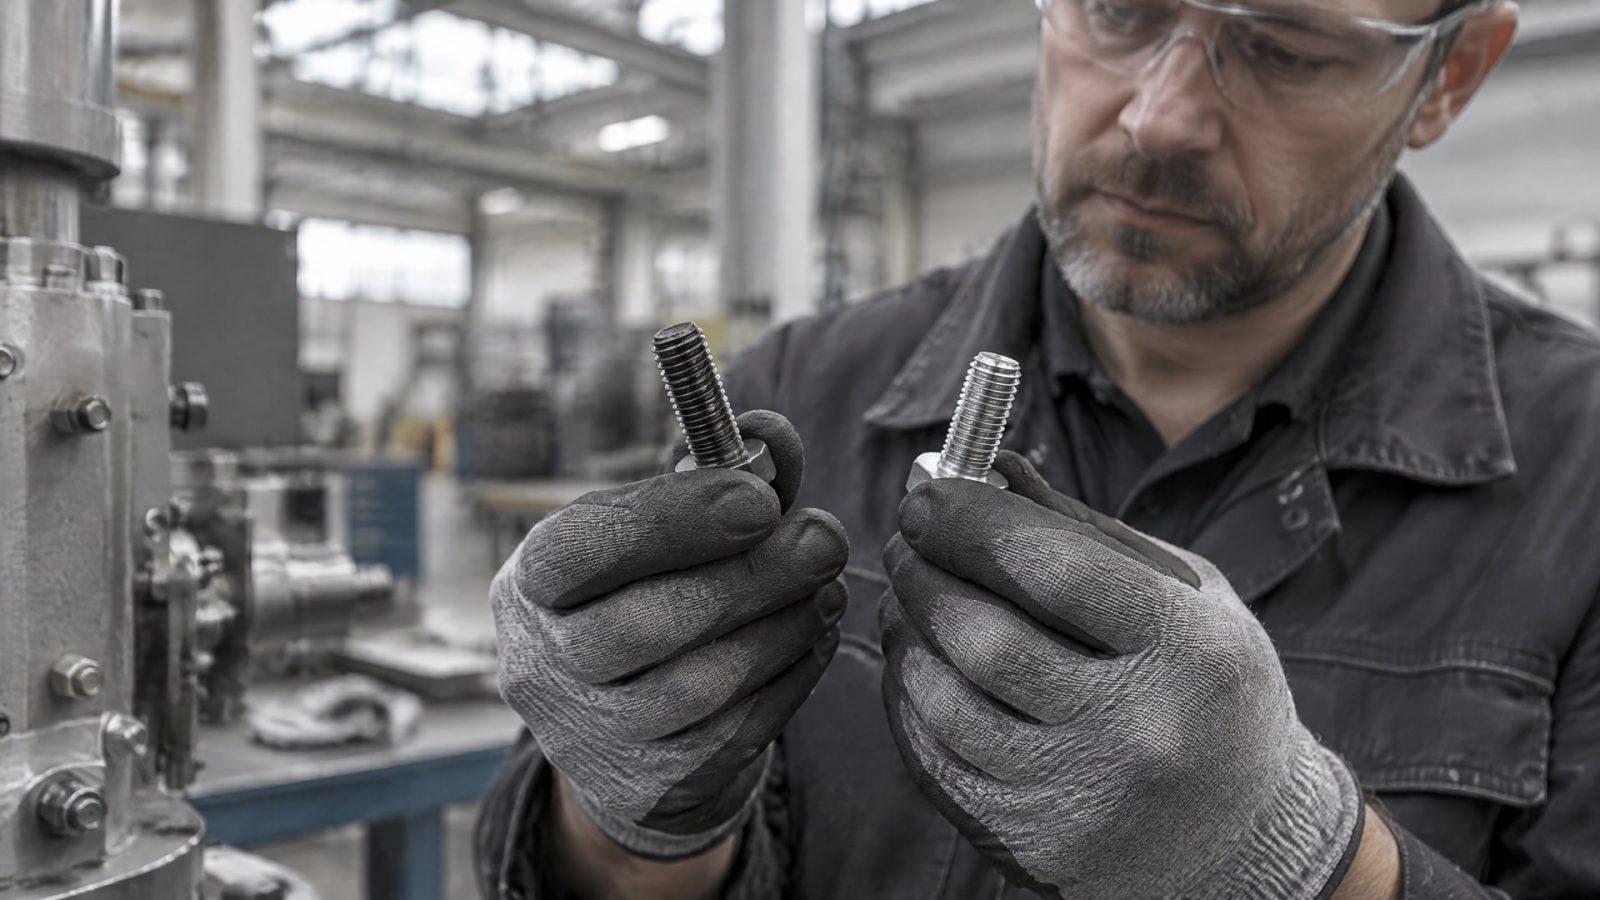
По возможности не следует соединять одинаковые марки нержавеющей стали «металл к металлу»: подбор разнородных материалов может уменьшить риск схватывания. При выборе важно учитывать условия эксплуатации и требования к коррозионной стойкости всего узла.
Другой ориентир - разница твердости гайки и болта. Практические рекомендации указывают, что разница не менее 50 Brinell снижает склонность пары к задирам. Это не отменяет необходимости проверять применимость материалов к конкретной конструкции и среде, но дает инженеру параметр для оценки пары крепежа.
Материал и твердость не решают проблему отдельно от сборки. Загрязнение, шероховатость, боковая нагрузка и чрезмерное усилие остаются факторами риска даже при разной твердости деталей. Поэтому оценивать нужно всю систему: крепеж, состояние поверхностей, смазку и порядок затяжки.
При серийном крепеже можно рассматривать заранее нанесенное антизадирное покрытие, если важны повторяемость сборки и прогнозируемое трение. Такой подход позволяет получить обработанную поверхность до монтажа, однако тип покрытия и его совместимость с материалами соединения нужно подтверждать для конкретного применения. Важно также учитывать, что наличие покрытия не исправляет перекос и не отменяет требования к контролируемой затяжке.
Для инженера и снабженца практический порядок выбора выглядит так: сначала определить материалы и условия работы, затем проверить состояние резьбы и допустимый способ сборки, после этого подобрать смазку или покрытие. Если соединение продолжает заедать, стоит пересмотреть сочетание твердости и материалов, а не просто увеличивать количество состава.
Фосфатирование для защиты от коррозии и управления трением
Фосфатирование применяют для решения нескольких задач покрытия.
EN ISO 9717 описывает назначение фосфатных покрытий как коррозионную защиту, улучшение адгезии краски, облегчение холодной деформации и модификацию трения. Стандарт также задает требования к спецификации, испытаниям и документированию покрытия.
Цинкофосфатное покрытие может использоваться как подложка под окраску. В резьбовых соединениях интерес к фосфатированию связан с тем, что оно способно влиять на трение и входит в систему защиты поверхности. Однако из этого не следует, что фосфатирование само по себе гарантирует отсутствие задиров или подходит для любой пары из нержавеющей стали.
Перед выбором технологии следует подтвердить ее применимость к материалу крепежа и условиям работы. Оцените, какие требования важнее для узла: защита от коррозии, адгезия последующего покрытия, изменение трения или сочетание этих свойств. Затем сверяйтесь со спецификацией покрытия и требованиями к испытаниям, предусмотренными EN ISO 9717.
Фосфатирование не заменяет правильный подбор материалов, смазку и контролируемую затяжку. Если резьба загрязнена, повреждена или собирается с перекосом, поверхностная обработка не устранит первопричину. Поэтому технологическое покрытие стоит рассматривать как часть комплексного решения, а не как универсальный способ защиты от задиров.
Смазка и антизадирное покрытие: что выбрать
Смазку или покрытие подбирают с учетом материала резьбы, температуры, рабочей среды и требований к моменту затяжки.
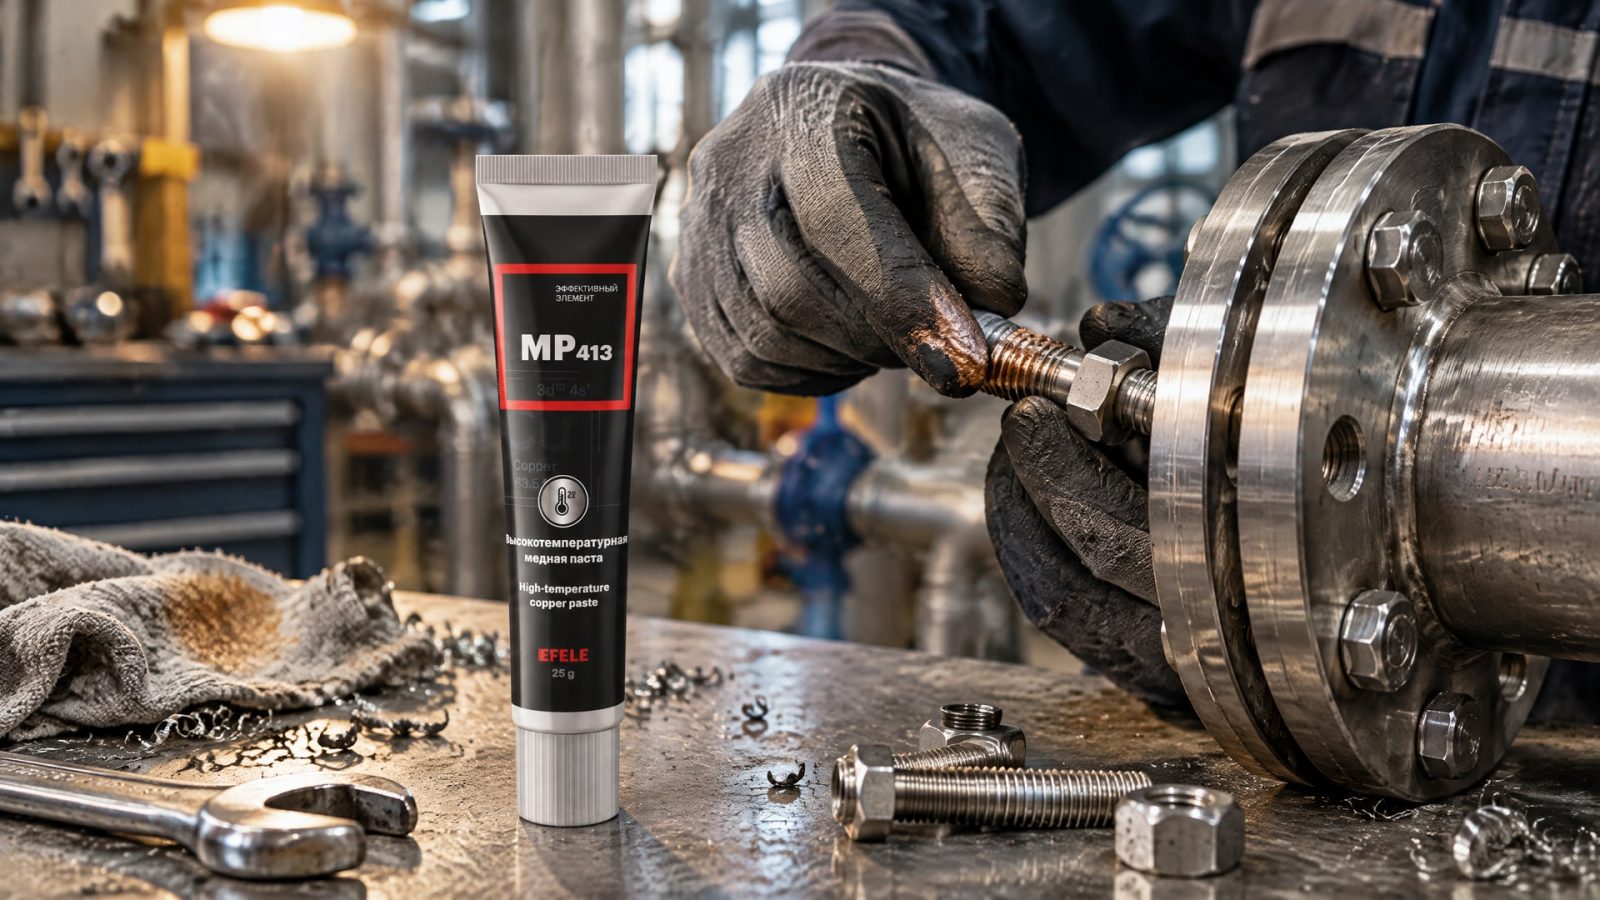
Для нержавеющей стали важен состав, который снижает риск схватывания и подходит для конкретных условий. Универсальный выбор без учета среды и способа сборки может дать нестабильный результат.
Если соединение работает при высокой температуре или в агрессивной среде, одного контроля затяжки может быть недостаточно: при контакте металла с металлом сохраняется риск схватывания, а состояние резьбы влияет на повторяемость сборки. В таких узлах используют специализированные резьбовые составы; для этой задачи применяют медную резьбовую пасту EFELE MP-413, рассчитанную на предотвращение задиров и защиту от коррозии.
В серийных соединениях отдельную задачу создает необходимость повторяемого трения от детали к детали. При высоком трении и повреждении поверхностей смазка может быть неудобна для технологического процесса, поэтому рассматривают твердые смазочные покрытия с антизадирной функцией. Для защиты резьбы от задиров и коррозии в таких случаях применяют антифрикционное твердосмазочное покрытие MODENGY 1002 с низким коэффициентом трения и антикоррозионными свойствами.
Выбор между смазкой и покрытием зависит от конструкции и способа производства. Смазку наносят перед сборкой тонким слоем на контактную зону; покрытие может быть нанесено заранее, если это предусмотрено технологией. В обоих случаях нужно учитывать влияние состава на момент затяжки и проверять результат в условиях, близких к реальной эксплуатации.
Для единичной сборки оцените удобство нанесения смазки и требования к разборке.
Для серийного крепежа рассмотрите заранее нанесенное покрытие, если важна повторяемость.
Для любого варианта проверьте совместимость с материалами и рабочей средой.
Не наносите избыточное количество состава: оно не заменяет правильную подготовку резьбы.
Часто задаваемые вопросы
Почему нержавеющая сталь склонна к задирам?
При затяжке оксидная пленка на контактирующих поверхностях может сдвигаться, открывая металл. Адгезия между поверхностями усиливает схватывание, поэтому нержавеющая сталь не защищена от заедания только благодаря коррозионной стойкости. Риск также повышают одинаковые материалы, загрязнение, шероховатость, перекос и чрезмерное усилие.
Помогает ли фосфатирование от задиров и коррозии?
Фосфатные покрытия применяют для коррозионной защиты и модификации трения; цинкофосфатное покрытие также может служить подложкой под окраску. Но фосфатирование не гарантирует отсутствие задиров и не заменяет правильный подбор материалов, смазку и контролируемую сборку. Применимость покрытия к конкретному крепежу нужно подтверждать отдельно.
Как наносить смазку на резьбу из нержавеющей стали?
Перед нанесением очистите резьбу от загрязнений, стружки и старых остатков состава. Распределите смазку тонким равномерным слоем по рабочей длине резьбы, особенно по наружной резьбе и зоне зацепления. Избыток не повышает защиту и может повлиять на усилие затяжки.
Какая разница твердости снижает риск задиров?
Практический ориентир для пары «гайка - болт» - разница не менее 50 Brinell. Она снижает склонность соединения к задирам, но не устраняет влияние загрязнения, шероховатости, перекоса и неправильной затяжки. Материалы и твердость крепежа следует оценивать вместе с условиями эксплуатации узла.
Заключение
Задиры на резьбовых соединениях из нержавеющей стали возникают из-за адгезии контактирующих поверхностей, а риск усиливают нагрев, одинаковые материалы, загрязнение, перекос и чрезмерное усилие. Для защиты резьбы применяют чистую подготовку деталей, контролируемую сборку, подбор материалов и тонкий слой подходящей смазки либо антизадирное покрытие. Фосфатирование может участвовать в защите от коррозии и управлении трением, но не служит самостоятельным решением от схватывания.
Начните с проверки повреждений и чистоты резьбы, сочетания материалов и фактического способа затяжки. Затем выберите смазку или покрытие под рабочую среду и подтвердите результат на соединении в условиях, близких к эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать оборудование нанесения покрытий для вашего производства, учитывая все этапы технологического процесса.
Узнайте, как восстановить функциональный слой и снизить скольжение резиновой прокладки по алюминию.
Узнайте, как правильно выбрать смазку для резиновых уплотнений, чтобы обеспечить легкий монтаж и долгий срок службы.