
Оборудование для нанесения покрытий: как подобрать систему для производства
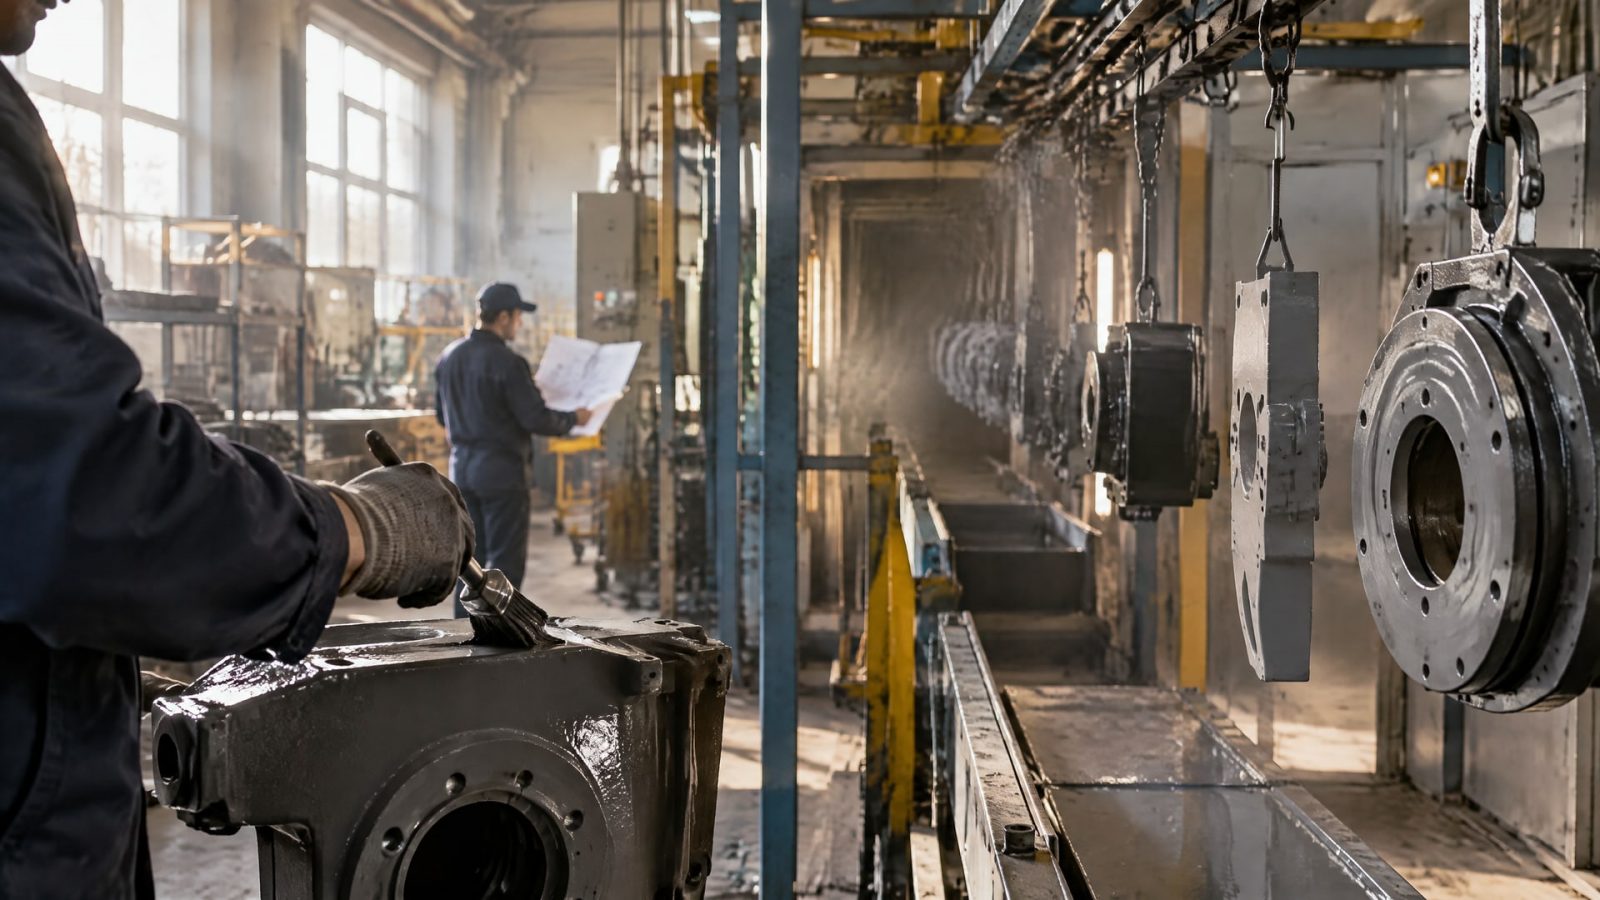
Самостоятельное нанесение покрытий на производстве начинают не с выбора пистолета или камеры, а с описания процесса: определяют материал и геометрию изделия, условия эксплуатации, требуемые свойства покрытия и способ контроля качества. Затем подбирают совместимое оборудование для подготовки поверхности, нанесения, отверждения или фиксации покрытия и перемещения деталей. Такой подход помогает избежать ситуации, когда отдельный узел подходит, а вся технологическая цепочка не обеспечивает нужный результат.
Статья полезна инженерам, технологам и закупщикам, которые планируют организовать нанесение покрытий на предприятии или обновить действующий участок. Разберем, как составить карту процесса, чем отличаются требования к оборудованию для порошковых, гальванических и других технологий, как учесть испытание в солевом тумане и почему критерии приемки нужно определить заранее.
С чего начать подбор оборудования для нанесения покрытий
Первый шаг - составить карту процесса.
В ней фиксируют тип изделия, материал основы, форму и размеры деталей, условия эксплуатации и свойства, которые требуется получить от покрытия. Для выбора оборудования важны и требования к толщине слоя и адгезии, и доступный способ контроля результата. Без этих исходных данных нельзя обоснованно определить, какая технология и какие узлы подойдут производству.
Условия эксплуатации задают направление выбора, но не заменяют спецификацию. Для покрытия нефтяного оборудования могут иметь значение коррозионная, абразивная и химическая стойкость, температурное воздействие и ударные нагрузки. Для антизадирного покрытия стали сначала определяют тип покрытия и режим его нанесения, затем проверяют возможности оборудования по температуре, равномерности слоя и контролю качества. Одного названия технологии для такого подбора недостаточно.
После описания изделия нужно разложить процесс на последовательные этапы. Подготовка поверхности может включать очистку, обезжиривание, абразивоструйную обработку или другой препроцесс. Далее выбирают оборудование для нанесения, необходимый этап отверждения или фиксации покрытия, перемещение изделий и контроль готового слоя. Если один из этапов не соответствует требованиям, удачно выбранный аппарат для нанесения не компенсирует проблему.
Для каждого этапа полезно записать четыре позиции:
Какую операцию выполняет узел.
Какие параметры процесса он должен поддерживать.
Какой размер или геометрию изделия нужно учитывать.
Как проверяют качество результата после операции.
Такая карта помогает сравнивать не отдельные аппараты, а состав и возможности всей системы. Она также дает закупщику понятные основания для запроса технических характеристик и сверки оборудования со спецификацией. Если в планах есть несколько разных технологий, их не следует объединять под предположением об универсальности: порошковое, жидкое, гальваническое и вакуумное нанесение требуют разных узлов, режимов и параметров контроля.
Нанесение порошковых покрытий: оборудование и состав линии
Для порошковой окраски оборудование подбирают как связанную технологическую линию.
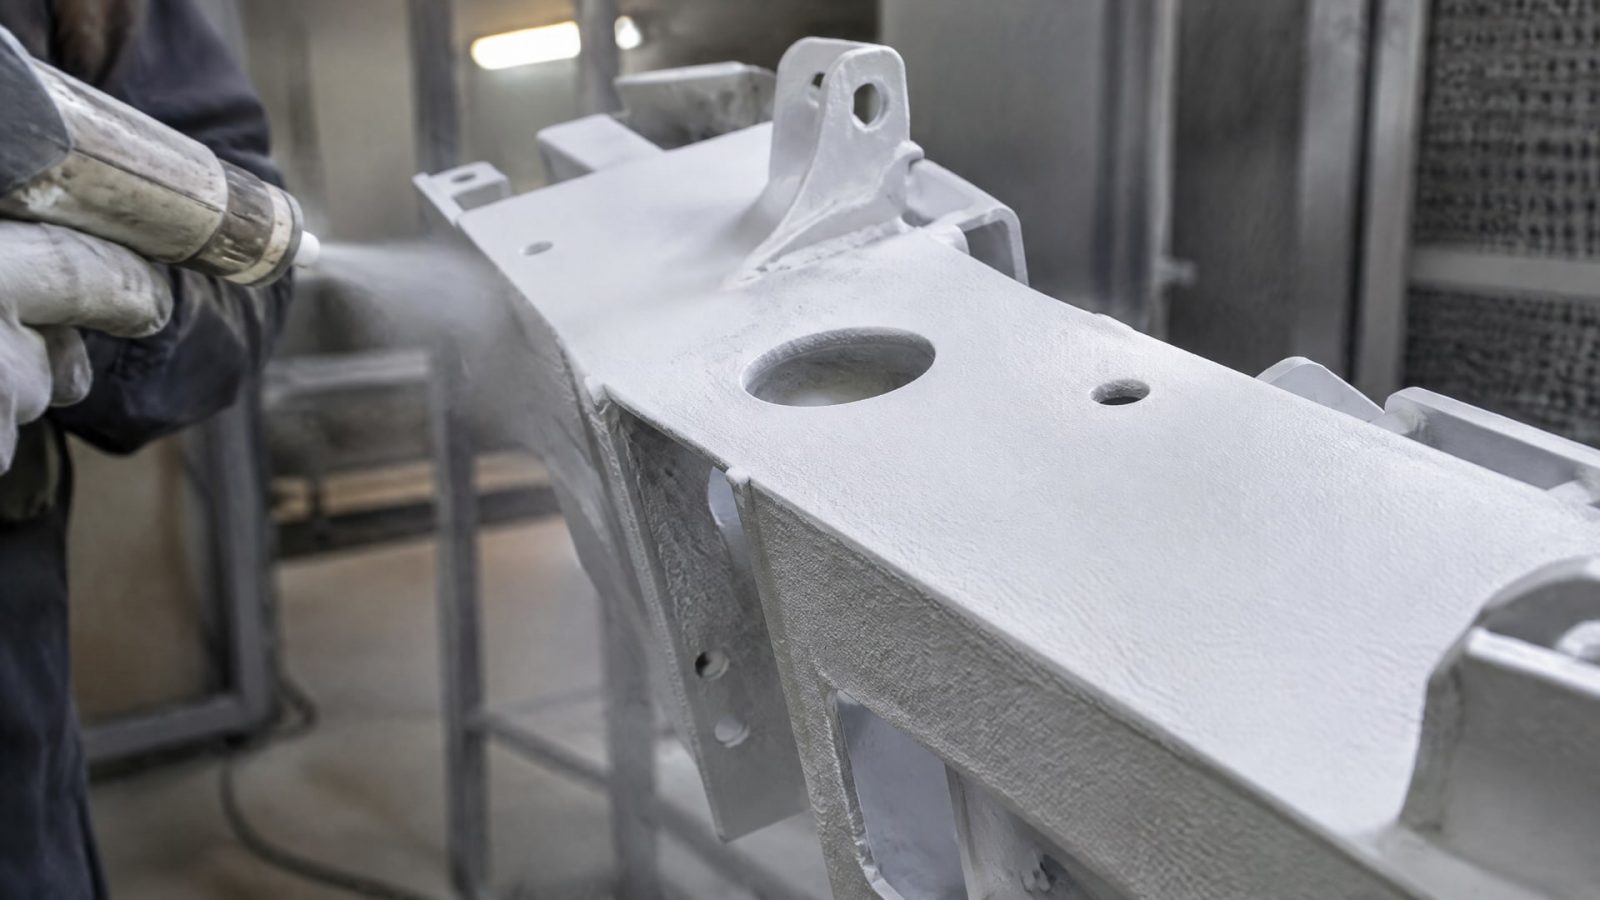
Базовая последовательность включает подготовку поверхности, окрасочную камеру, пистолет или источник заряда, печь отверждения и систему перемещения изделий. В зависимости от процесса оценивают также систему улавливания и возврата порошка. Выбор одного пистолета без проверки остальных узлов не отвечает на вопрос, сможет ли участок стабильно выполнить весь цикл.
Начинать расчет стоит с ассортимента изделий. Камеру выбирают с учетом габаритов деталей и организации нанесения, а печь должна вмещать самое крупное изделие и обеспечивать режим, требуемый для конкретного порошка. Для стандартных термореактивных порошков в источниках приводится диапазон отверждения 160-200 °C. Другой практический ориентир - 350-400 °F, или примерно 177-204 °C, в течение 10-20 минут. Эти значения нельзя механически переносить на любой материал: режим сверяют с требованиями выбранного порошка.
На подбор камеры и печи влияет не только максимальный размер детали. Важно, чтобы технология нанесения, перемещение изделий и отверждение были согласованы между собой. Если изделие не помещается в печь или оборудование не обеспечивает нужный режим, участок не сможет выполнить процесс по заданным требованиям, даже если нанесение проходит штатно.
До закупки зафиксируйте параметры, по которым будете принимать оборудование и проверять процесс:
Максимальные габариты изделий для камеры и печи.
Требуемый режим отверждения конкретного порошка.
Последовательность подготовки и нанесения.
Способ перемещения изделий между операциями.
Порядок контроля качества и финальной инспекции.
Порошковую линию нельзя считать завершенной после установки камеры и печи. Подготовка поверхности влияет на адгезию и ресурс покрытия, а финальная инспекция позволяет выявить дефекты после прохождения процесса. Поэтому оснащение участка планируют по всей цепочке, а не по самому заметному или дорогому аппарату.
Оборудование для нанесения гальванического покрытия и других технологий
Фраза «оборудование для нанесения гальванического покрытия» обозначает отдельное направление подбора, а не разновидность порошковой линии.
Для гальванического, порошкового, жидкого и вакуумного нанесения требуются разные узлы, режимы и параметры контроля. Поэтому сначала определяют технологию и свойства готового покрытия, а затем состав оборудования. Нельзя считать, что система, способная распылять один материал, подойдет для любого другого процесса.
Та же логика относится к оборудованию для нанесения лакокрасочных и полимерных покрытий. Уточните материал основы, форму изделия, условия его эксплуатации и требования к покрытию. Затем запросите технические характеристики оборудования, относящиеся именно к выбранной технологии. Если в производственном плане есть несколько типов изделий или покрытий, для каждого процесса составляют отдельную последовательность операций и проверяют, какие узлы можно использовать совместно.
При подготовке технического задания полезно отделить требования к результату от параметров оборудования. К первым относятся заданные свойства покрытия и критерии приемки изделия. Ко вторым - возможности установки поддерживать необходимые режимы, обрабатывать требуемые детали и обеспечивать контроль процесса. Такое разделение помогает избежать подмены: описание возможностей аппарата само по себе не подтверждает соответствие покрытия требованиям.
Для закупщика ключевой документ на этом этапе - спецификация, в которой указаны:
Технология нанесения и тип обрабатываемых изделий.
Требования к поверхности и готовому покрытию.
Необходимые операции до и после нанесения.
Требования к контролю качества.
Условия, в которых будет работать покрытое изделие.
Если планируется самостоятельное нанесение, до покупки оборудования нужно также оценить подготовку поверхности. Очистка, обезжиривание, абразивоструйная обработка или другой препроцесс должны соответствовать выбранной технологии. Универсального набора оборудования для всех перечисленных способов нанесения нет, поэтому подбор проводят по процессу и подтверждают документацией на конкретные материалы и оборудование.
Подготовка поверхности и контроль качества покрытия
Подготовка поверхности - не вспомогательная операция, а часть технологии.
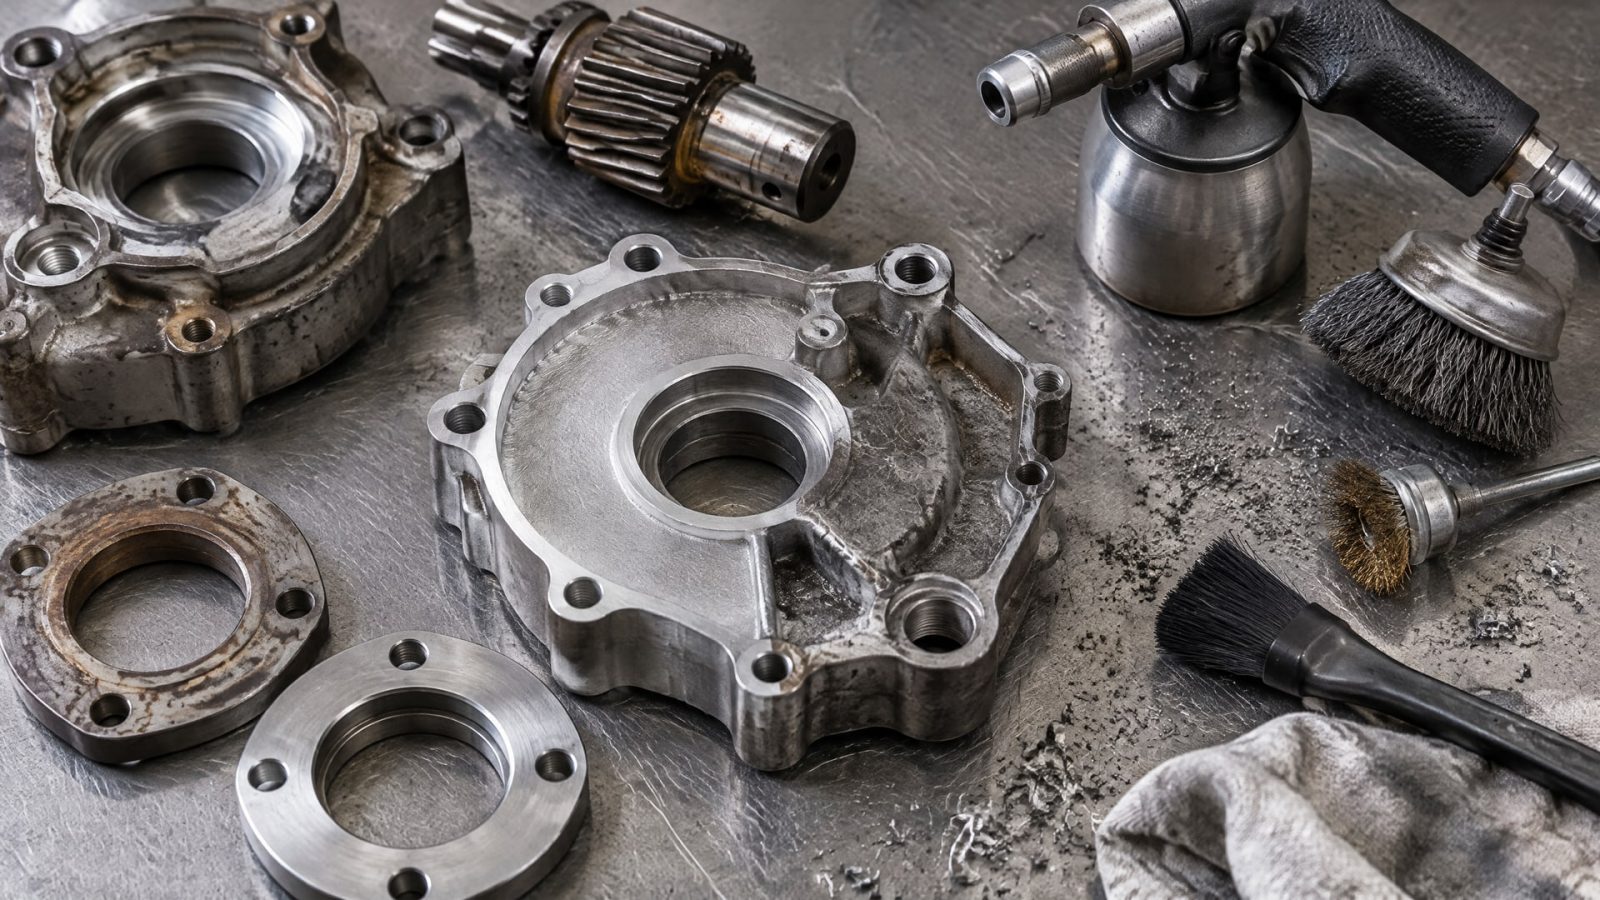
Перед нанесением оценивают, какие загрязнения и особенности поверхности могут повлиять на адгезию и ресурс покрытия. В зависимости от задачи применяют очистку, обезжиривание, абразивоструйную обработку или другой предусмотренный препроцесс. Состав оборудования для этого этапа определяют вместе с типом материала основы и требованиями к готовому изделию.
После нанесения контролируют не только внешний вид. Для приемки заранее задают критерии брака: например, коррозию, вздутия, отслаивание, потерю блеска, изменение цвета и механические дефекты. Сами стандарты испытаний не устанавливают критерии pass/fail для конкретного изделия. Их фиксируют в спецификации на покрытие или изделие, чтобы результаты проверки можно было сопоставить с заранее согласованными требованиями.
Испытание в солевом тумане используют как ускоренный лабораторный метод оценки коррозионной стойкости материалов и покрытий. Для нейтрального солевого тумана (NSS) в источниках указаны режимы 5% NaCl, pH 6,5-7,2 и температура 35 °C (±2 °C). Методики описывают ASTM B117 и ISO 9227, но соответствие этим стандартам само по себе не означает, что покрытие принято: критерии приемки задаются отдельно.
Для оценки покрытий, которые будут работать в сложных условиях, одного непрерывного режима NSS может быть недостаточно. В качестве циклических методов применяются, в частности, ASTM G85, ISO 11997-1, ISO 11997-2 и ASTM D5894. Результат солевого тумана не следует напрямую трактовать как срок службы изделия в эксплуатации. При выборе контроля учитывают спецификацию, условия работы и требуемые свойства покрытия, а затем закрепляют порядок испытаний и критерии брака до запуска процесса.
Как проверить комплект оборудования до закупки
До согласования поставки сопоставьте карту процесса с характеристиками каждого узла.
Проверка должна показать, что оборудование рассчитано на реальные изделия, выполняет нужную операцию и позволяет контролировать параметры, от которых зависит результат. Для порошковой линии отдельно сверяют размеры камеры и печи, а также режим отверждения выбранного порошка. Диапазон 160-200 °C или ориентир 350-400 °F на 10-20 минут применимы только там, где они соответствуют требованиям конкретного материала.
Полезно запросить описание состава линии и последовательности работы: подготовка поверхности, нанесение, отверждение или иной необходимый этап, перемещение и контроль. Уточните, какие характеристики подтверждают заявленные возможности оборудования и каким способом проверяют готовое покрытие. Для сравнения предложений используйте одинаковую спецификацию, иначе закупщик может сопоставить установки, рассчитанные на разные процессы и условия.
Проверьте, что в документах на покрытие и изделие определены критерии приемки. Если предусмотрено испытание в солевом тумане, укажите стандарт и режим: например, ASTM B117 или ISO 9227 для NSS с параметрами 5% NaCl, pH 6,5-7,2 и 35 °C (±2 °C). Если изделие требует циклической коррозионной оценки, отдельно задайте применяемую методику, например ASTM G85 или одну из схем ISO 11997-1, ISO 11997-2 и ASTM D5894. Сопоставлять результаты без уточнения режима и критерия приемки некорректно.
Перед окончательным выбором проверьте комплект по короткому списку:
Соответствует ли технология заявленным требованиям к покрытию.
Подходят ли камера, печь и система перемещения под максимальное изделие.
Обеспечена ли подготовка поверхности.
Указаны ли режим нанесения и отверждения.
Определены ли контроль, финальная инспекция и критерии брака.
Такой порядок позволяет сравнивать не рекламные описания аппаратов, а пригодность системы для конкретной производственной задачи. Если в ходе проверки обнаруживается пробел в данных, его лучше закрыть до закупки: уточнить требование в спецификации, запросить недостающие характеристики или пересмотреть состав технологической линии.
Часто задаваемые вопросы
Как выбрать оборудование для нанесения порошкового покрытия?
Сначала определяют характеристики изделий, требования к покрытию и порядок контроля качества. Затем подбирают связанную линию: подготовку поверхности, камеру, систему нанесения, печь отверждения и перемещение. Камера и печь должны подходить для самого крупного изделия, а режим печи сверяют с требованиями конкретного порошка.
Чем отличается оборудование для гальванического и порошкового покрытия?
Это разные технологии, для которых нужны разные узлы, режимы и параметры контроля. Поэтому оборудование для одной из них нельзя автоматически считать подходящим для другой. Выбор начинают с определения процесса, требований к готовому покрытию и операций подготовки, нанесения и контроля.
Что показывает испытание в солевом тумане?
Это ускоренный лабораторный метод оценки коррозионной стойкости покрытия или материала в заданном режиме. Для NSS указываются 5% NaCl, pH 6,5-7,2 и 35 °C (±2 °C). Испытание не задает критерии приемки и само по себе не устанавливает срок службы покрытия в реальных условиях эксплуатации.
Нужно ли проводить циклические коррозионные испытания?
Решение зависит от требований к покрытию и условий работы изделия. Для циклической оценки используют, например, ASTM G85, ISO 11997-1, ISO 11997-2 и ASTM D5894. Метод испытания и критерии приемки следует определить заранее: стандарты описывают проведение проверки, но не устанавливают требования к каждому конкретному изделию.
Заключение
Оборудование для нанесения покрытий подбирают по всей технологической цепочке: от подготовки поверхности до финального контроля. Для порошковой окраски проверяют совместимость камеры, системы нанесения, печи и перемещения изделий, а для остальных технологий формируют отдельные требования. Испытание в солевом тумане и другие методы контроля используют вместе с заранее установленными критериями приемки, а не вместо них.
Следующий шаг - составить карту процесса для конкретных изделий и оформить спецификацию на оборудование, покрытие и контроль качества. В ней укажите максимальные габариты деталей, требования к поверхности, режимы нанесения и отверждения, условия эксплуатации и критерии брака. С этой спецификацией можно сравнивать предложения поставщиков по пригодности всей системы для производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как восстановить функциональный слой и снизить скольжение резиновой прокладки по алюминию.
Узнайте, как правильно выбрать смазку для резиновых уплотнений, чтобы обеспечить легкий монтаж и долгий срок службы.
Выбирайте покрытие для скольжения на алюминии Д16 с учетом состава сплава, состояния поверхности и условий трения.