
Покрытие для скольжения на алюминии Д16: подготовка и нанесение ПТФЭ
Для алюминия Д16 покрытие для скольжения выбирают с учетом состава сплава, состояния поверхности и условий трения. Тефлоновое покрытие не сводится к нанесению одного материала: для разных задач применяют ПТФЭ-лак, толстослойную сухую пленку или твердое анодирование с импрегнацией либо соосаждением ПТФЭ. Если нужна низкая сила трения на анодированном алюминии, важно рассматривать всю систему обработки и заранее проверять, допускает ли выбранный процесс конкретный сплав.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, как подготовить алюминий Д16, какие ограничения учесть при нанесении тефлонового покрытия и чем промышленная антифрикционная обработка отличается от антискользящего покрытия для плитки. Отдельно рассмотрены требования к слоям и температуре, а также случаи, когда покрытие может вернуть поврежденной зоне рабочие свойства, но не заменит повторное анодирование.
Какое покрытие для скольжения подходит алюминию Д16
Выражение «тефлоновое покрытие» используют для разных технологий, хотя их устройство и назначение различаются.
Это может быть лак с ПТФЭ, сухая толстослойная пленка или твердый анодный слой, поры которого заполнены ПТФЭ либо в который полимер соосажден. Поэтому одинаковое обозначение материала не гарантирует одинаковой адгезии, износостойкости или допустимости для алюминия Д16.
Для деталей, где важны твердость поверхности, снижение трения и износостойкость, рассматривают систему твердого анодирования с ПТФЭ. SAE AMS 2482F-2022 описывает твердое анодное покрытие алюминиевых сплавов, импрегнированное или соосажденное политетрафторэтиленом. В процессной спецификации NASA PRC 5011 такая обработка также связана с контролем твердости поверхности, трения и износа. Это не означает, что любой состав с ПТФЭ автоматически соответствует указанному стандарту или подходит для любой детали.
Другой вариант - толстослойная сухая пленка по SAE AMS 2516F-2018. Для нее предусмотрена многослойная схема, а подготовка поверхности может включать очистку, химическую обработку или легкую абразивную обработку. Ее нельзя автоматически приравнивать к твердому анодированию: это разные системы, и параметры одной нельзя без проверки переносить на другую.
Перед выбором покрытия специалисту полезно ответить на несколько вопросов:
Какую функцию должна выполнять поверхность: снижать трение, повышать износостойкость или совмещать эти задачи?
Какова конструкция пары трения: какие материалы соприкасаются, есть ли уплотнение и возможен ли фреттинг?
Требуется ли сохранить имеющееся анодирование или допустима другая подготовка поверхности?
Подтверждена ли совместимость выбранного процесса с конкретным сплавом Д16?
Последний пункт особенно важен для тефлонового покрытия алюминия: название основы не заменяет проверки марки и состава материала. Указания на пригодность алюминиевых сплавов в стандарте или процессной спецификации нельзя трактовать как разрешение на обработку любого дюраля. Сначала выбирают технологию под рабочую задачу, затем сверяются с ее требованиями к сплаву и поверхности.
Тефлоновое покрытие на алюминии Д16: ограничения по составу сплава
Для Д16 нельзя исходить из предположения, что сплав подходит для любой системы твердого анодирования с ПТФЭ.
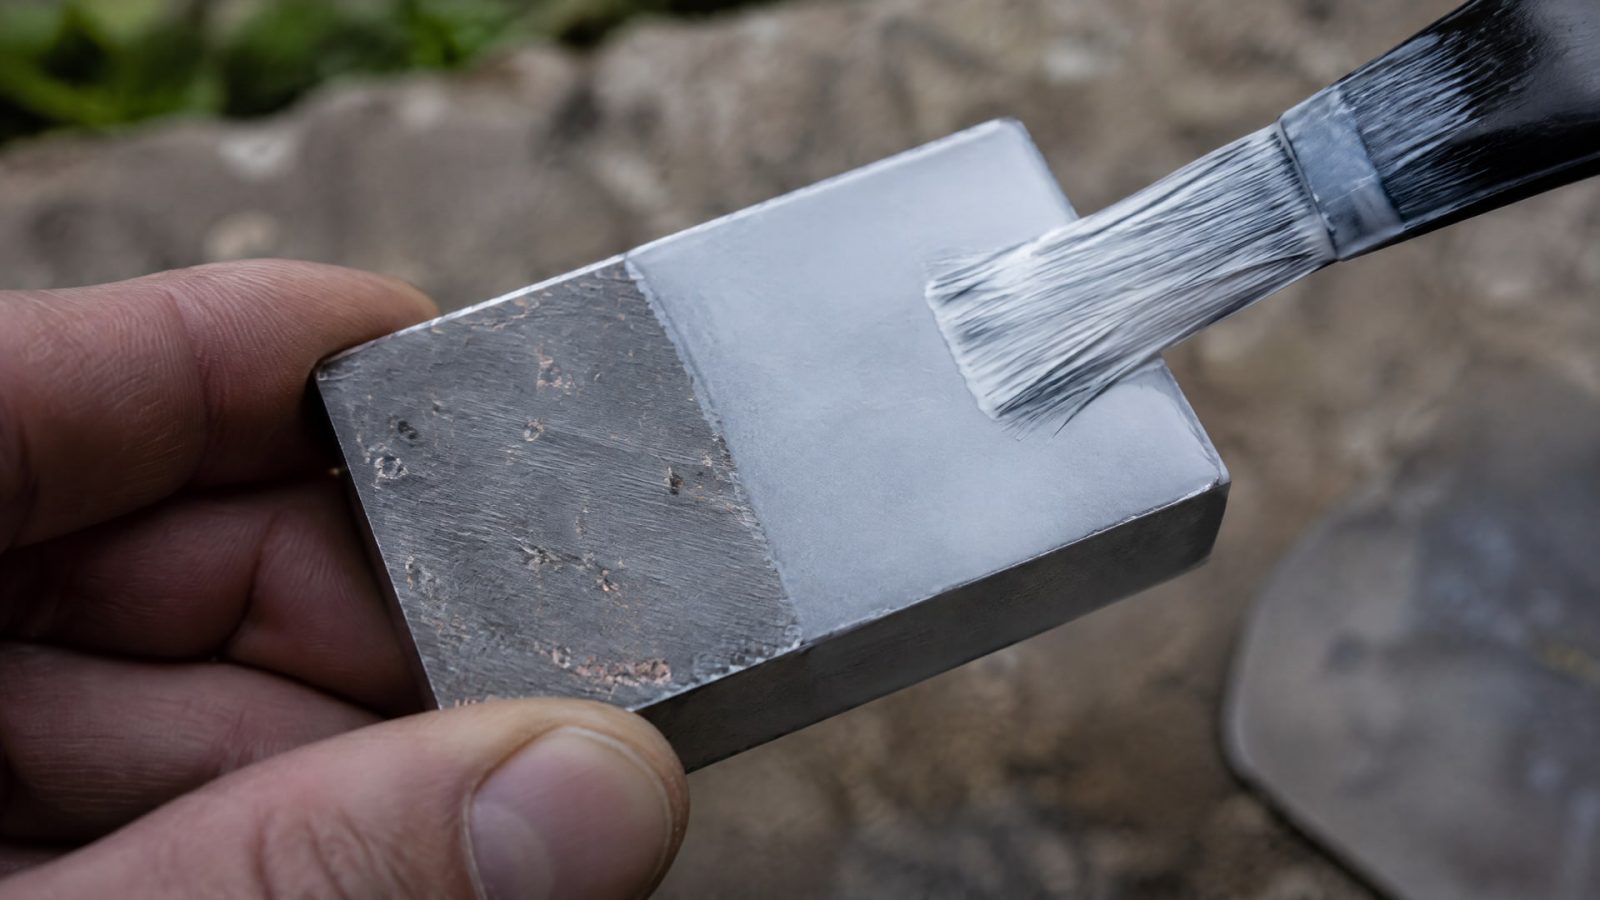
В одной из процессных спецификаций NASA область применения ограничена алюминиевыми сплавами с содержанием меди менее 5%. Д16 относится к высокопрочным дюралям с заметной долей меди, поэтому соответствие этому ограничению нужно проверять по фактическому составу материала и требованиям выбранного процесса.
Это ограничение относится к конкретной процессной спецификации, а не ко всем покрытиям с ПТФЭ. SAE AMS 2482F-2022 задает требования к твердому анодному покрытию алюминиевых сплавов с импрегнацией или соосаждением ПТФЭ, однако ссылку на стандарт нельзя считать универсальным подтверждением совместимости любой детали Д16 с любой технологией. Проверяют и требования стандарта, и применимость конкретного процесса к сплаву.
Для ответственного узла до запуска партии целесообразно уточнить:
марку материала и данные о его составе;
тип существующего поверхностного слоя;
требования технологической спецификации к содержанию меди;
назначение покрытия и нагрузку в паре трения;
необходимость контрольной обработки образца или детали.
Если процесс допускает только содержание меди менее 5%, а фактическое соответствие Д16 этому пределу не подтверждено, считать сплав подходящим по умолчанию нельзя. Это не означает, что для детали нельзя подобрать антифрикционное решение. Это означает, что нужно проверить альтернативный процесс и его требования, а не переносить на него условия твердого анодирования с ПТФЭ.
Термин «тефлон алюминий Д16» сам по себе не описывает технологию. Он может означать нанесение лакового состава, сухой пленки или обработку уже анодированной поверхности. До выбора метода инженеру важно получить описание процесса и понять, какой слой формируется, как он сцепляется с основой и для каких условий трения предназначен. Без этих сведений невозможно корректно оценить ожидаемые свойства детали.
Подготовка поверхности и нанесение тефлонового покрытия
Надежность покрытия зависит не только от состава ПТФЭ, но и от состояния основы.
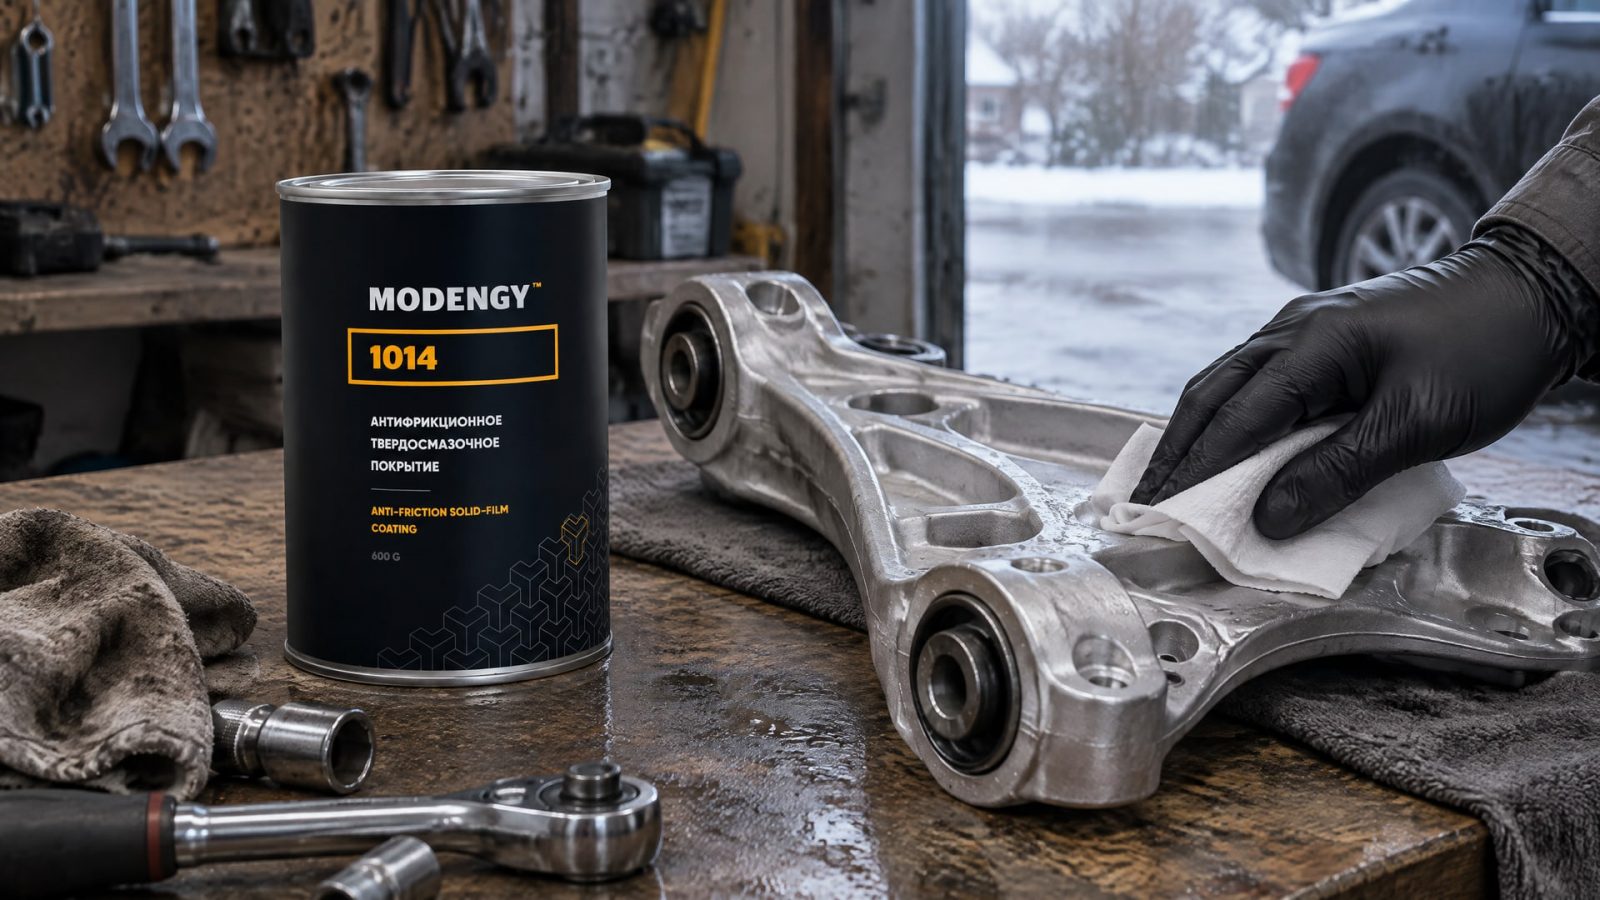
Одного обезжиривания может быть недостаточно: в зависимости от выбранной технологии применяют очистку, химическую или легкую абразивную подготовку, а для некоторых систем - анодирование или грунтование. На алюминии быстро восстанавливается оксидная пленка, поэтому промежуток между подготовкой поверхности и нанесением покрытия стараются свести к минимуму.
Общая последовательность работ выглядит так:
Проверить сплав, состояние детали и совместимость материала с выбранной технологией.
Удалить загрязнения и жир, затем провести предусмотренную процессом подготовку поверхности.
Не оставлять подготовленную алюминиевую деталь надолго до нанесения следующего слоя.
Наносить покрытие несколькими тонкими слоями, если это предусмотрено системой, вместо одного чрезмерно толстого прохода.
Контролировать толщину и выдерживать установленный для конкретного состава режим отверждения.
Для некоторых металлов SAE AMS 2516F-2018 предусматривает прогрев до 400 °C ± 5 °C для удаления органических загрязнений. Для алюминия такой прогрев не обязателен. Это различие важно: упоминание температуры в технологическом документе нельзя переносить на алюминиевую деталь без проверки применимости требования. Фактический режим задает документация выбранной системы.
Совет инженера
Сценарий: перед нанесением покрытия на деталь Д16 необходимо удалить загрязнения и обезжирить поверхность, чтобы подготовить ее к последующей обработке.
Что сделали: в подготовке поверхности используют MODENGY Очиститель-активатор. Он предназначен для очистки перед нанесением MODENGY 1014 и улучшает адгезию покрытия.
Итог: поверхность подготовлена к нанесению следующего слоя; качество результата зависит также от соблюдения требований выбранной технологии и минимального промежутка между подготовкой и покрытием.
Этот порядок не заменяет технологическую инструкцию конкретного процесса. Например, требования к химической подготовке, грунту, числу проходов и отверждению могут различаться для твердого анодирования и толстослойной сухой пленки. Если в документации покрытия нет разрешения на применение по Д16 или указаний по подготовке такого сплава, эти параметры нужно уточнить до обработки серийных деталей.
Восстановление анодированного слоя и скольжение резиновой прокладки
Повреждение анодированного слоя в зоне контакта может изменить условия работы детали: поверхность начинает взаимодействовать с сопряженным элементом иначе, а трение становится менее предсказуемым.
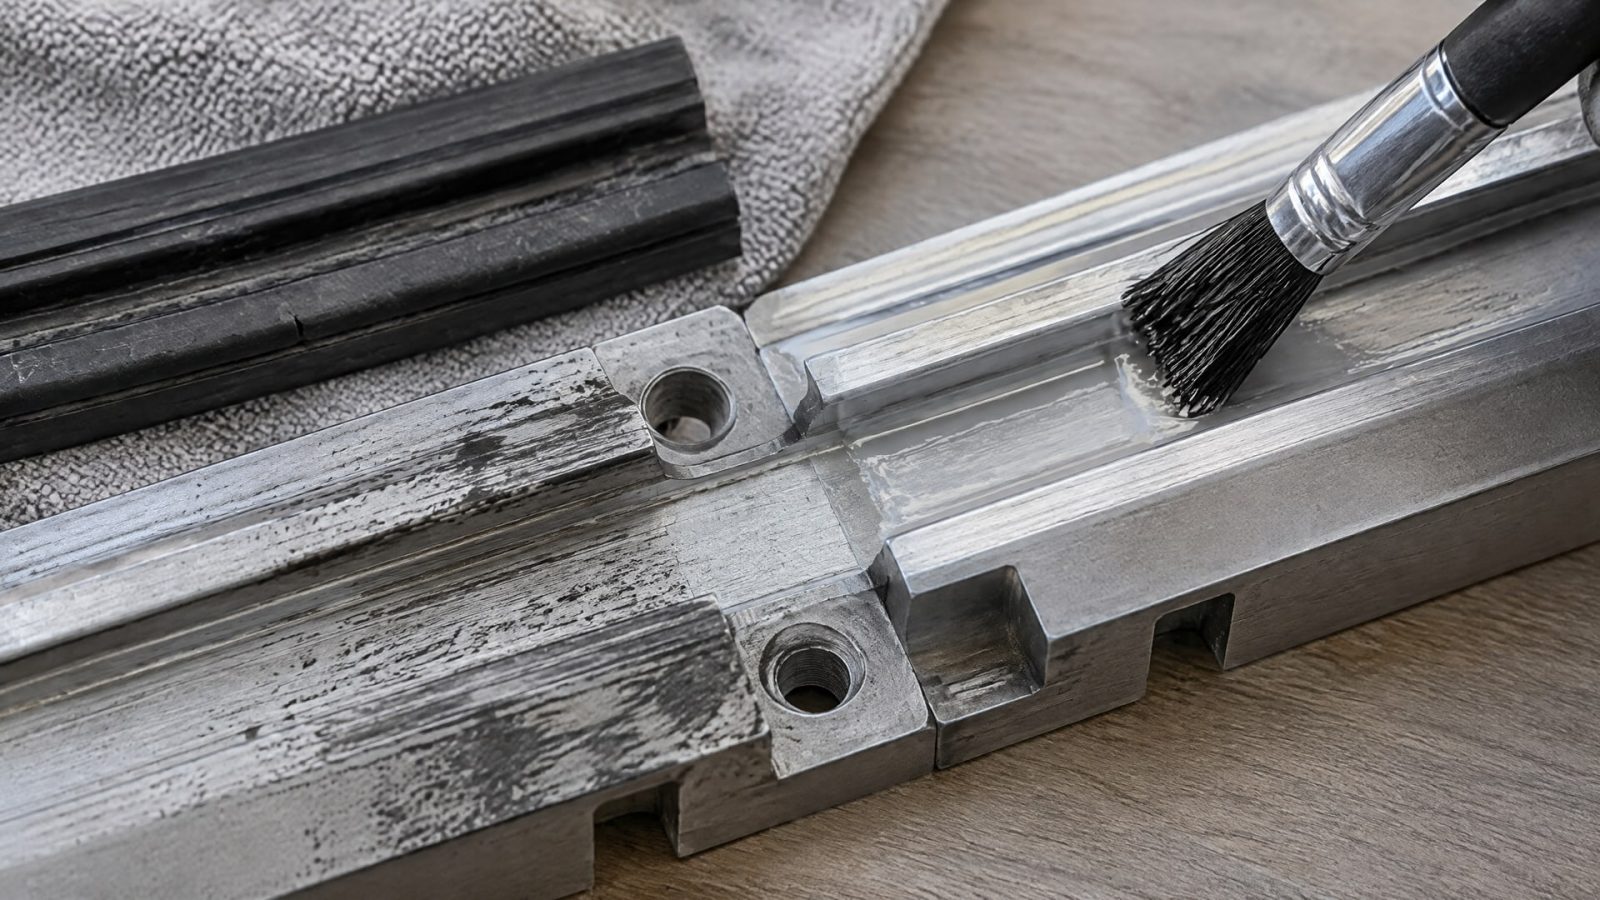
Для резиновой прокладки, которая должна скользить по алюминиевому корпусу Д16, важно учитывать не только факт повреждения анодирования, но и характер контакта, возможное вымывание смазки и риск фреттинга. При холодном пуске контакт может проявлять себя иначе, чем после выхода узла на рабочий режим.
В таких случаях антифрикционное покрытие на основе политетрафторэтилена рассматривают как способ обеспечить скольжение резиновой прокладки по алюминиевой поверхности. Для этой задачи применяют MODENGY 1014: покрытие обеспечивает низкий коэффициент трения и высокую химическую стойкость. Его нанесение помогает восстановить рабочую функцию поврежденной зоны, но это не следует путать с повторным формированием анодного оксидного слоя.
Перед обработкой нужно определить, что именно требуется детали: вернуть антифрикционные свойства контактной зоне, восстановить защитную функцию поверхности или заново получить анодированное покрытие по всей детали. Это разные задачи и разные технологические решения. Если конструкция требует именно анодного слоя, нанесение ПТФЭ-состава нельзя автоматически считать его заменой.
Также важно сверить состав покрытия с материалом уплотнения и условиями эксплуатации. В предоставленных данных нет числовых значений коэффициента трения, толщины покрытия MODENGY 1014 или температурного диапазона его применения, поэтому эти параметры нельзя переносить на деталь без документации продукта. Их проверяют по техническим требованиям к конкретному узлу и спецификации покрытия.
Если речь идет о повреждении небольшого участка, инженер оценивает его размер, состояние основы и допустимость локального ремонта для данной детали. Если повреждение влияет на геометрию или несущую функцию, одной антифрикционной обработки может быть недостаточно. Решение принимают с учетом чертежа, требований к контакту и технологии последующего обслуживания.
Толщина и температура ПТФЭ-систем: что проверять перед работой
Толстослойное ПТФЭ-покрытие и ПТФЭ-импрегнированное анодирование нельзя оценивать по одним и тем же параметрам.
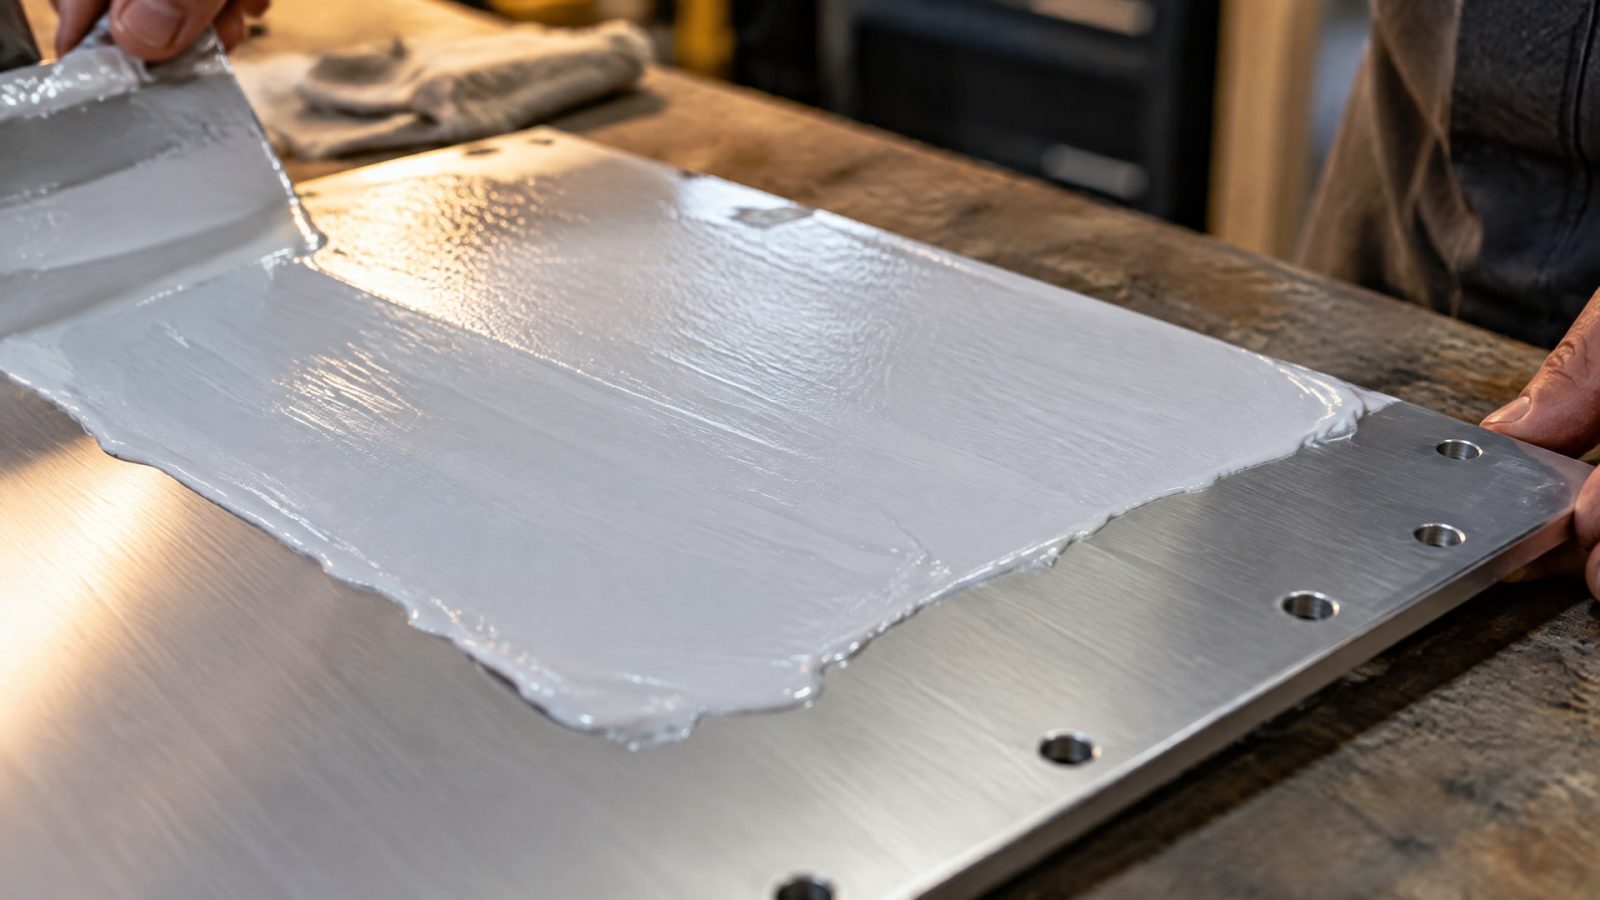
В SAE AMS 2516F-2018 для многослойной сухой пленки указан праймер толщиной 5-18 мкм, а толщина одного финишного слоя составляет примерно 25-76 мкм в зависимости от стадии наращивания системы. Эти значения относятся к описанной в документе системе и не являются универсальной нормой для любых покрытий с ПТФЭ.
Для той же системы стандарт задает предельные рабочие температуры: не выше 527 °F (275 °C) кратковременно и не выше 473 °F (245 °C) длительно. Эти пределы относятся к SAE AMS 2516, а не ко всем тефлоновым покрытиям и не к любому анодированному алюминию. При выборе покрытия важно сверить температурные требования именно с документацией на применяемый материал и процесс.
Слишком толстое нанесение не означает автоматически более надежную защиту. Избыточная толщина повышает риск дефектов, а многослойное нанесение позволяет контролировать равномерность покрытия и его формирование. Если толщина детали или сопряжение чувствительны к изменению размеров, параметр покрытия нужно учитывать до обработки, а не после сборки узла.
Перед запуском процесса проверьте:
к какой системе относятся указанные в документации значения толщины;
какая максимальная температура допустима при кратковременной и длительной работе;
подходит ли режим подготовки к алюминию;
как контролируют толщину каждого слоя;
каким способом проверяют состояние покрытия после нанесения.
Не переносите температуру прогрева для удаления органики на алюминиевую деталь автоматически. В SAE AMS 2516F-2018 указано, что такой прогрев до 400 °C ± 5 °C для алюминия не обязателен. Следовательно, технологический режим нужно читать целиком: отдельно для очистки, нанесения и эксплуатации, не смешивая параметры разных этапов.
Антискользящее покрытие для плитки и покрытие для скольжения решают разные задачи
Покрытие для скольжения на алюминиевой детали снижает трение между соприкасающимися поверхностями.
Покрытие для плитки против скольжения, напротив, должно повысить сцепление обуви или другого контакта с поверхностью пола. Поэтому тефлоновое покрытие, предназначенное для уменьшения трения, не подходит как антискользящая обработка керамогранита.
На гладкой мокрой плитке может образоваться водяная пленка, снижающая трение. Антискользящие покрытия для плитки и керамогранита создают тонкую текстурированную пленку или микрошероховатость, которая помогает нарушить этот эффект. Результат зависит от типа основания, его глазури, наличия швов, загрязнений и жировых следов.
Перед нанесением антискользящего состава поверхность обычно очищают и высушивают, удаляют жир. Для глянцевого основания может понадобиться легкая механическая подготовка или грунт, если этого требует выбранная система. Покрытия наносят тонкими равномерными слоями с выдержкой времени отверждения по инструкции. Нельзя переносить эти рекомендации на алюминиевую деталь: у металлического узла другая задача, другая подготовка и другие критерии результата.
Фразы «покрытия для плитки от скольжения» и «покрытие для керамогранита от скольжения» обычно относятся к обработке пола для повышения сцепления. Запрос «покрытие для керамогранита от скольжения аэрозоль» сам по себе не подтверждает, что аэрозольный состав подходит конкретной плитке: нужно проверить назначение продукта и совместимость с основанием. Для металлической детали Д16 подбирают не антискользящую текстуру, а систему, которая снижает трение и выдерживает условия контакта.
Часто задаваемые вопросы
Можно ли наносить ПТФЭ-покрытие на алюминий Д16?
Можно рассматривать разные системы с ПТФЭ, но совместимость конкретного процесса с Д16 необходимо подтвердить. Для одной из процессных спецификаций NASA твердое анодирование с ПТФЭ ограничено алюминиевыми сплавами с содержанием меди менее 5%. Поэтому сначала проверяют состав материала и требования к выбранной технологии.
Как восстановить поврежденный анодированный слой?
Сначала определите, нужно ли восстановить антифрикционную функцию контактной зоны или именно анодный слой. ПТФЭ-покрытие может вернуть рабочие свойства поверхности для скольжения, но его нельзя автоматически считать повторным анодированием. Выбор ремонта зависит от размера повреждения, назначения детали и требований к защитному слою.
Подойдет ли покрытие для керамогранита от скольжения аэрозоль для алюминия?
Нет, назначение покрытия для пола и металлической детали различается. Антискользящая обработка создает микрошероховатость или текстуру для повышения сцепления, а покрытие для скольжения на алюминии должно уменьшать трение. Проверяйте область применения состава и не переносите технологию для плитки на алюминиевый узел.
Чем отличается покрытие для скольжения от покрытия против скольжения?
Это решения для противоположных задач. Покрытие для скольжения снижает трение между деталями, например между резиновой прокладкой и алюминиевым корпусом. Покрытие против скольжения повышает сцепление с полом и помогает уменьшить скольжение на плитке, в том числе на мокрой поверхности.
Заключение
Покрытие для скольжения на Д16 выбирают не по одному слову «тефлон», а по технологии, составу сплава, состоянию основы и условиям трения. Для твердого анодирования с ПТФЭ проверяют ограничения конкретного процесса по содержанию меди, а для толстослойных ПТФЭ-систем отдельно сверяют толщину, подготовку поверхности и температурные пределы. Антискользящие покрытия для плитки к этой задаче не относятся.
Практический следующий шаг - зафиксировать марку и состав алюминия, описать условия работы пары трения и определить, требуется ли снизить трение или восстановить именно анодный слой. Затем сверьте эти требования с технологической документацией выбранного покрытия и проведите пробную обработку, если совместимость процесса с Д16 не подтверждена.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему бытовое PTFE-покрытие алюминиевого сплава не подходит для промышленных механизмов и как выбрать надежное решение.
Узнайте, почему подшипники на пищевом производстве изнашиваются быстрее и как выбрать смазку с допуском H1.
Узнайте, как вязкость смазки подшипников влияет на износ и как правильно выбрать смазочный материал для вашего оборудования.