
Почему подшипники на пищевом производстве изнашиваются быстрее и как выбрать смазку с допуском H1
Подшипники на пищевом производстве могут быстрее изнашиваться из-за мойки и влаги, вымывания смазки, высокой температуры или неподходящей вязкости базового масла. Смазка с допуском H1 нужна, если возможен ее случайный контакт с пищей, но сам допуск не подтверждает, что продукт подходит подшипнику по скорости, нагрузке и температуре. Для выбора нужно одновременно проверить пищевые требования, режим узла и рекомендации производителя подшипника.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают пищевую смазку для подшипников и разбираются, чем отличаются вязкость базового масла и класс консистенции NLGI. Ниже рассмотрим причины ускоренного износа, разберем обозначения H1 и H7 и составим порядок проверки смазки перед применением.
Почему подшипники быстро изнашиваются на пищевом производстве
Пищевое оборудование часто работает в условиях, где на смазку одновременно влияют температура, влага и санитарная обработка.
Если состав вымывается при мойке, его становится недостаточно для поддержания масляной пленки в контакте деталей. В результате подшипник может быстрее изнашиваться, а влага в зоне трения повышает риск коррозии. Поэтому при разборе причин важно оценивать не только сам подшипник, но и состояние смазки после рабочих циклов и мойки.
Вторая распространенная причина - неверно подобранная вязкость базового масла. При недостаточной вязкости масляная пленка может не обеспечивать нужное разделение поверхностей под нагрузкой. Если вязкость слишком высокая, возрастают потери на трение и нагрев. Оба варианта способны ухудшить работу узла, поэтому выбирать смазку по принципу «чем гуще, тем надежнее» не следует.
На ускоренный износ также влияют антикоррозионные и противоизносные свойства смазки. Для участков с водой и мойками особенно важна стойкость к вымыванию, а для подшипника - сохранение смазки в зоне контакта. Если смазка уходит из узла, одной корректировки интервала пополнения может быть недостаточно: нужно проверить, соответствует ли ее водостойкость условиям эксплуатации.
При диагностике полезно последовательно ответить на несколько вопросов:
Есть ли на узле следы влаги или коррозии после мойки?
Сохраняется ли смазка в подшипнике между обслуживаниями?
Соответствует ли вязкость базового масла скорости и нагрузке?
Не сопровождается ли работа узла повышенным нагревом?
Указал ли производитель подшипника рекомендуемую вязкость и интервал пополнения?
Условия работы могут различаться даже внутри одной линии: один узел находится рядом с зоной мойки, другой работает при более высокой температуре или нагрузке. Поэтому одинаковая смазка не обязательно подойдет всем подшипникам оборудования. Для каждого узла нужно сопоставить требования к пищевой безопасности с фактическим режимом работы и рекомендациями производителя подшипника.
Что означает смазка с допуском H1
H1 - категория смазок, для которых допустим только случайный контакт с пищей.
Ее выбирают для узлов, где такой контакт возможен, но не является целевым. H1 не означает, что смазка предназначена для нанесения на пищевой продукт или для постоянного прямого контакта с ним. Для прямого контакта применяют категорию 3H, относящуюся к разделительным агентам.
Допуск отвечает на вопрос о допустимости случайного контакта с пищей, но не определяет пригодность смазки для конкретного подшипника. Он не указывает автоматически подходящую вязкость, водостойкость, консистенцию или температурную стабильность. Поэтому пищевая смазка для подшипников должна соответствовать и требованиям пищевого производства, и механическим условиям работы узла.
H1 не следует смешивать с H2. Для смазок категории H2 контакт с пищей запрещен: это продукты для зон, где такого контакта не предполагается. А обозначение H7 не подтверждено в материалах по теме как стандартная категория пищевой смазки. Если в документации поставщика встречается H7, снабженцу или инженеру стоит запросить полное описание категории и подтверждающие документы, а не считать ее аналогом H1.
Для гигиенических требований к смазкам также упоминается ISO 21469. Этот стандарт не заменяет проверку технических параметров подшипника и не определяет нужную вязкость базового масла. Термин «пищевой» в контексте смазок корректно использовать для продуктов категории H1, когда речь идет о возможном случайном контакте с пищей.
При выборе продукта проверьте документы, в которых указана категория, и сопоставьте ее с условиями применения. Если вероятность попадания смазки в пищу исключена конструкцией и расположением узла, H1 не требуется только из-за того, что оборудование стоит в пищевом цехе. Если случайный контакт возможен, учитывайте H1 наряду с рабочей скоростью, нагрузкой, температурой и воздействием воды.
Как подобрать вязкость смазки для подшипника
Вязкость базового масла влияет на формирование масляной пленки и потери в подшипнике.
Для пищевых подшипников в справочных материалах часто указывают диапазон 150-220 cSt при 40°C, но это не универсальная норма для любого узла. В качестве ориентира его нужно сверять с рекомендациями производителя подшипника и фактическим режимом работы.
В линейках пищевых смазок встречаются базовые масла разных классов ISO VG: 32, 46, 68, 100, 150, 220, 460 и 680. Такой разброс показывает, что у смазок H1 нет одной общей вязкости. Нельзя выбрать продукт только по обозначению H1 или по месту применения «пищевое производство»: сначала нужно определить требуемую вязкость для конкретного подшипника.
При недостаточной вязкости масляная пленка может не обеспечивать подходящие условия трения при данной нагрузке. При избыточной вязкости растут потери и нагрев, что также нежелательно для узла. Поэтому проверяйте рабочие параметры подшипника, включая скорость и нагрузку, а затем сверяйте требуемую вязкость с документацией смазки.
Для первичной оценки полезно разделять два параметра:
ISO VG указывает класс вязкости промышленного масла.
Значение в cSt при 40°C показывает кинематическую вязкость базового масла при указанной температуре.
NLGI описывает консистенцию пластичной смазки, а не вязкость ее базового масла.
В технических материалах встречается и значение 112 cSt при 40°C для смазки, предназначенной для шариковых и роликовых подшипников. Это еще один пример того, что конкретные продукты и узлы могут требовать параметров за пределами часто упоминаемого диапазона 150-220 cSt. Такое значение нельзя переносить на другой подшипник без проверки его требований.
Если изготовитель оборудования приводит собственную спецификацию, ее нужно сверить с данными производителя подшипника и техническим описанием смазки. Если требуемая вязкость не указана, не выбирайте ее на глаз и не подменяйте ее классом NLGI. Запросите рекомендации по конкретному узлу, особенно если подшипник работает на высокой скорости, под нагрузкой или во влажной среде.
Чем вязкость отличается от класса NLGI
Вязкость базового масла и класс NLGI связаны с разными свойствами пластичной смазки.
Вязкость характеризует базовое масло, а NLGI - консистенцию готового продукта. Поэтому выражение «смазка NLGI 2 имеет нужную вязкость» некорректно: одного класса консистенции недостаточно, чтобы судить о пригодности смазки для подшипника.
В справочных материалах NLGI 00 описывают как полужидкую консистенцию, а NLGI 2 - как стандартную. Для пищевых узлов также встречаются смазки с консистенцией NLGI 0, 1, 1½ и 2. Это не говорит о том, какая вязкость базового масла находится внутри продукта: ее нужно проверять отдельно в технической документации.
При выборе нельзя автоматически считать более густую смазку более защитной. Слишком высокая вязкость базового масла может увеличить потери и нагрев, а слишком низкая - не обеспечить необходимую пленку под нагрузкой. Класс NLGI также не позволяет сделать вывод о стойкости к вымыванию водой или антикоррозионных свойствах. Для этих задач нужны отдельные характеристики.
На участках с водой важно учитывать стойкость смазки к вымыванию и ее способность сохраняться в подшипнике. Если узел одновременно нагружен и подвергается воздействию влаги, недостающую смазку нельзя компенсировать только выбором более высокой консистенции. Нужно оценить требования к базовому маслу, консистенции, водостойкости и пищевой категории как отдельные параметры.
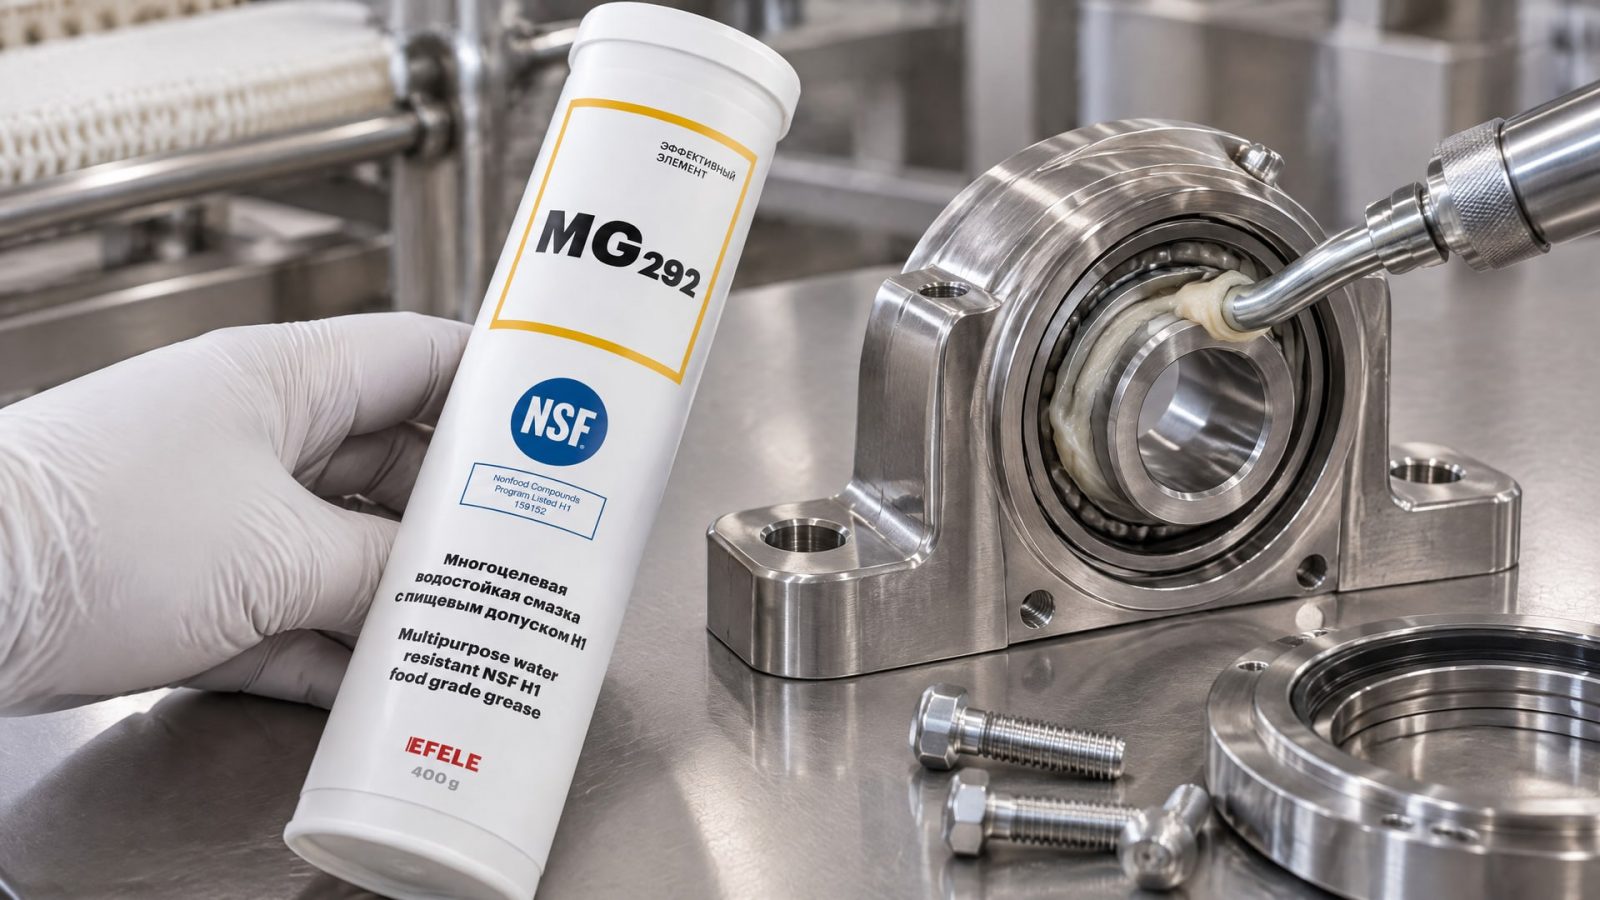
Для высоконагруженных узлов трения пищевого оборудования, где нужны водостойкость и NSF H1, в качестве решения рассматривают EFELE MG-292. При этом выбор остается привязанным к характеристикам конкретного подшипника и рекомендациям его производителя: совпадение по пищевой категории само по себе не подтверждает подходящую вязкость для любого режима.
В документации на продукт отдельно проверяйте:
вязкость базового масла и температуру, при которой она указана;
класс консистенции NLGI;
наличие категории H1;
сведения о водостойкости, антикоррозионной и противоизносной защите;
совместимость с режимом работы и требованиями производителя подшипника.
Как выбрать пищевую смазку для подшипника: порядок проверки
Подбор начинайте с оценки риска случайного контакта смазки с пищей.
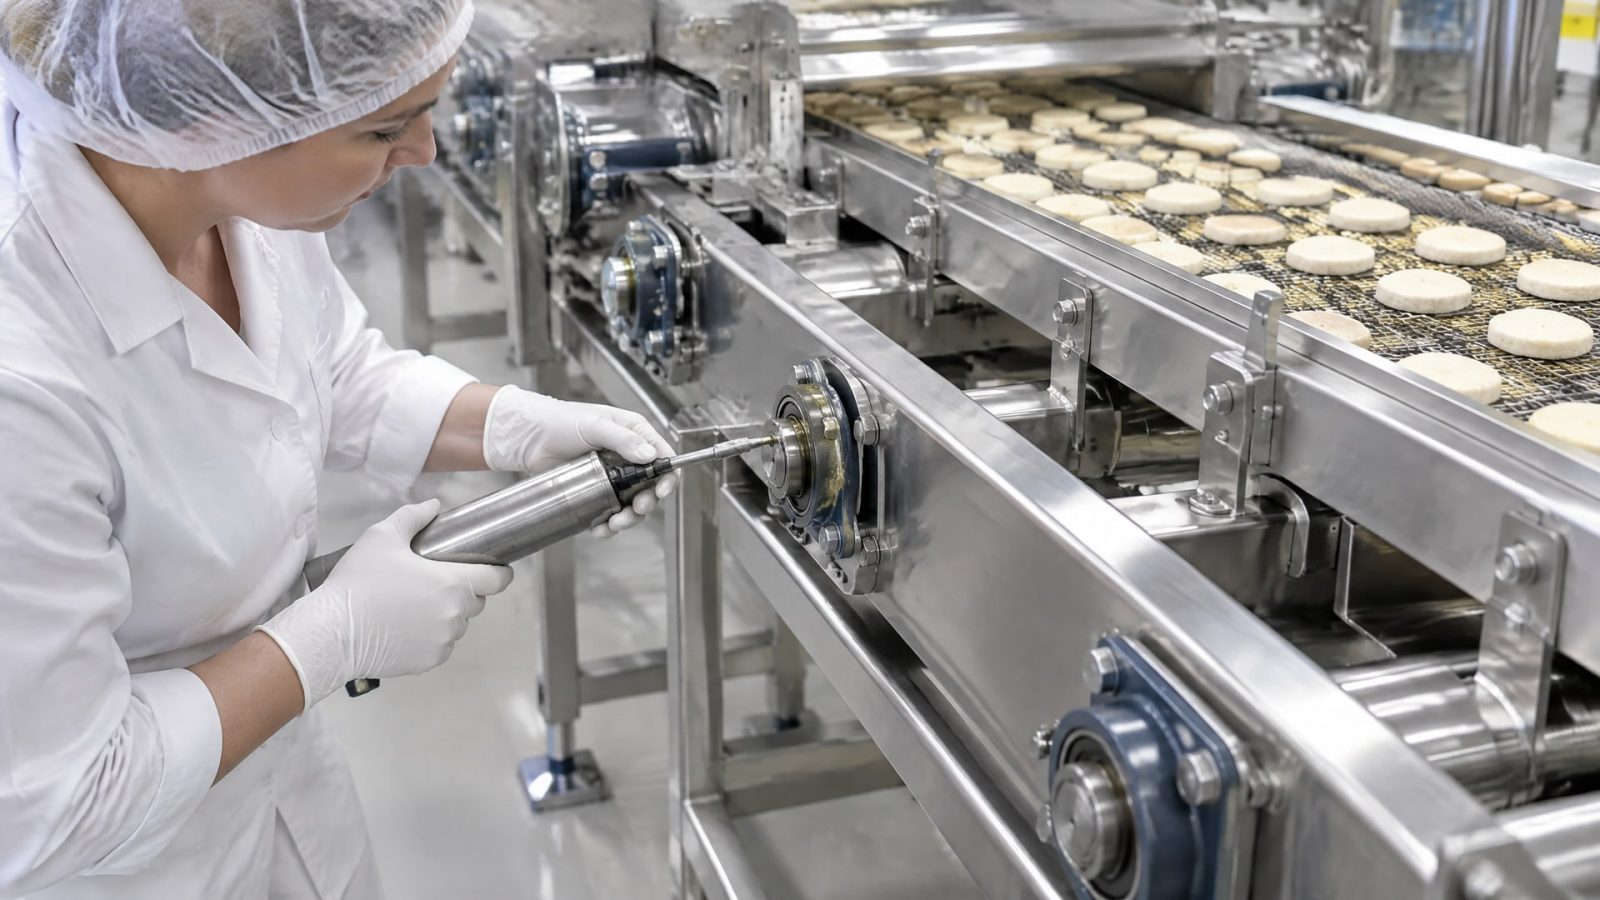
Если такой контакт возможен, выбирайте продукт категории H1. Если прямой контакт предусмотрен технологией, H1 для этого недостаточно: нужно учитывать назначение категории 3H. Для зон, где контакт с пищей запрещен, применяется категория H2, а не H1.
Затем соберите параметры узла. Уточните скорость и нагрузку подшипника, температуру работы, наличие воды и регулярность моечных процедур. Найдите рекомендации производителя подшипника по вязкости базового масла и интервалам пополнения смазки. Если данных нет в документации оборудования, запросите их у производителя подшипника.
После этого сопоставьте требования с техническим описанием смазки. Проверьте вязкость базового масла, класс NLGI и нужные эксплуатационные свойства. Для пищевых подшипников часто встречается диапазон 150-220 cSt при 40°C, но он остается ориентиром, а не заменой рекомендаций для конкретного узла. В доступных вариантах вязкости могут встречаться ISO VG 32, 46, 68, 100, 150, 220, 460 и 680.
Перед заменой продукта убедитесь, что выбранная смазка подходит по всем ключевым условиям. Совпадение только по H1 не решает вопрос с вымыванием, нагрузкой или нагревом. Если на линии уже наблюдалось ускоренное изнашивание, зафиксируйте состояние подшипника и смазки, затем проверьте режим обслуживания и соответствие параметров продукта спецификации.
Для удобства закупки и технической проверки можно использовать короткий алгоритм:
Зафиксировать, возможен ли случайный контакт смазки с пищей.
Свериться с рекомендациями производителя подшипника по вязкости и интервалам пополнения.
Учесть скорость, нагрузку, температуру и воздействие воды.
Сопоставить вязкость базового масла и класс NLGI с требованиями узла.
Проверить категорию H1 и необходимые свойства в документации смазки.
Передать параметры инженеру и снабженцу для согласования продукта и условий поставки.
Если технические документы не дают однозначного ответа, запросите подтверждение соответствия у поставщика и сверьте его с производителем подшипника. В карточке товара проверяйте именно технические параметры и категорию допуска, а не только формулировку «для пищевой промышленности». Такой порядок помогает избежать выбора по одному признаку и снижает риск повторного ускоренного износа.
Часто задаваемые вопросы
Почему подшипники на пищевом производстве быстро изнашиваются?
К ускоренному износу могут приводить вода и моечные процедуры, вымывание смазки, высокая температура, неподходящая вязкость базового масла и недостаточная защита от коррозии и износа. Причины нужно проверять по условиям конкретного узла: один только факт работы в пищевом цехе не объясняет состояние подшипника.
Какая вязкость нужна смазке H1 для подшипника?
Единой вязкости для всех смазок H1 нет. В материалах для пищевых подшипников часто приводится ориентир 150-220 cSt при 40°C, но выбор зависит от скорости, нагрузки и рекомендаций производителя подшипника. Значение нужно сверять с технической документацией узла и смазки.
Чем класс H1 отличается от H7?
H1 допускает только случайный контакт смазки с пищей. Обозначение H7 в материалах по теме не подтверждено как стандартная категория пищевых смазок, поэтому считать его аналогом H1 не следует. Если H7 указано в документации, запросите у поставщика расшифровку и подтверждающие документы.
NLGI 2 означает высокую вязкость смазки?
Нет. NLGI описывает консистенцию пластичной смазки, а не вязкость базового масла. Вязкость проверяют отдельно, например по классу ISO VG или значению в cSt при указанной температуре. Поэтому для подшипника нужно учитывать оба параметра и не выбирать продукт только по обозначению NLGI 2.
Заключение
Подшипники на пищевом производстве могут изнашиваться быстрее из-за влаги и моек, вымывания смазки, нагрева и несоответствия вязкости режиму работы. Смазка с допуском H1 решает задачу возможного случайного контакта с пищей, но не подтверждает автоматически, что ее вязкость, консистенция и водостойкость подходят конкретному подшипнику.
Следующий шаг для инженера или снабженца - сверить рекомендации производителя подшипника с условиями узла и техническими данными смазки: проверить вязкость базового масла, NLGI, категорию H1 и стойкость к воздействию воды. Если данных недостаточно, запросить подтверждение параметров до закупки и применения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как вязкость смазки подшипников влияет на износ и как правильно выбрать смазочный материал для вашего оборудования.
Смазка с дисульфидом молибдена: как выбрать оптимальное решение для пар трения металл-пластик и металл-резина.
Узнайте, как правильно оценивать противозадирные присадки в масло, анализируя нагрузку сваривания и диаметр пятна износа.