
Покрытие алюминиевого сплава: почему бытовой PTFE-слой не всегда подходит промышленному механизму
Для промышленного механизма недостаточно нанести на алюминий материал с низким трением. Рабочее покрытие алюминиевого сплава должно учитывать свойства основы, подготовку поверхности, способ закрепления PTFE и условия эксплуатации. В промышленных решениях применяют систему из твердого анодного слоя и PTFE, а не просто бытовое антипригарное покрытие.
Это различие важно инженерам, специалистам по ремонту и снабженцам: от него зависят износостойкость детали, устойчивость к коррозии и возможность восстановления покрытия. Разберем, как устроены промышленные покрытия алюминиевых сплавов, что проверять при выборе и почему ремонт PTFE-слоя не всегда сводится к локальному нанесению материала.
Почему покрытие алюминиевого сплава с PTFE отличается от бытового
Низкое трение само по себе не гарантирует длительную работу детали.
В механизме покрытие испытывает трение, износ и возможное коррозионное воздействие. Поэтому важны не только свойства PTFE, но и сцепление функционального слоя с основой, состояние алюминия и способ формирования покрытия.
В промышленном подходе PTFE соединяют с твердым анодным слоем. SAE AMS 2482 задает требования к твердому анодному покрытию на алюминиевых сплавах, импрегнированному PTFE или полученному совместным осаждением. Такой состав системы принципиален: пористый оксидный слой служит основой для удержания PTFE. Если просто нанести фторполимер на алюминий без подходящей подготовки, результат нельзя считать эквивалентом промышленной обработки по этой спецификации.
Твердое анодирование также вносит вклад в свойства поверхности. В материалах по AMS 2482 его связывают с повышением поверхностной твердости и устойчивости алюминиевых деталей к истиранию и коррозии. PTFE при этом обеспечивает функциональность, связанную со снижением трения скольжения и антиадгезионными свойствами. Это не делает покрытие универсальным решением для любых нагрузок: при абразиве и высоких нагрузках нужно оценивать всю конструкцию узла, а не только наличие PTFE.
Бытовое антипригарное покрытие предназначено для других условий применения. Само сходство материала или бытовое название не говорит о том, как подготовлена поверхность, насколько прочно удерживается слой и по каким критериям контролировали результат. Поэтому тефлон для промышленных деталей следует оценивать по технической спецификации и технологии нанесения, а не по одному признаку «скользит».
Из чего состоит промышленное покрытие алюминия
В промышленной системе важна последовательность: основа из алюминиевого сплава, подготовка поверхности, образование твердого анодного слоя и закрепление PTFE.
SAE AMS 2482 описывает требования именно к твердому анодному покрытию с PTFE-импрегнацией или соосаждением. Иными словами, речь идет не об отдельной пленке, нанесенной поверх металла, а о функциональной системе на подготовленной поверхности.
Для PTFE-импрегнации нужен пористый оксидный слой, который удерживает материал. В технических обзорах отдельно отмечается, что уплотнение анодного слоя может уменьшать удержание смазочного компонента. Это пример того, почему отдельную операцию нельзя оценивать вне общей технологии: решение, подходящее для одного типа анодирования, не обязательно подходит для поверхности, рассчитанной на PTFE.
В одном из материалов по обработке указана типовая толщина покрытия около 0.0020" ± 0.0005". Это значение относится к описанной системе и не должно автоматически переноситься на любую деталь или заменять требования рабочей спецификации. Там же рекомендуют скруглять острые кромки, чтобы снизить риск сколов и обеспечить более равномерное формирование слоя.
Какие параметры проверять до нанесения
Совместим ли химический состав сплава с выбранным процессом.
Предусматривает ли техническая документация твердое анодирование и PTFE-импрегнацию или соосаждение.
Подготовлены ли кромки и переходы детали к равномерному формированию покрытия.
Какими требованиями и методами контроля подтверждают состояние основы и готового слоя.
Эти проверки помогают отличить промышленное покрытие алюминиевого сплава от поверхностного решения, которое выглядит антипригарным, но не подтверждает нужные эксплуатационные свойства.
Покрытия алюминиевых сплавов: совместимость и требования
Подходящее покрытие выбирают с учетом материала детали.
В материалах по AMS 2482 и связанным с ним описаниям встречаются ограничения по химическому составу: для ряда сплавов указано содержание меди менее 5%, кремния менее 8% или суммарное содержание меди и кремния до 8%. Эти значения нельзя трактовать как универсальное разрешение на обработку любого сплава с таким составом: совместимость конкретной марки и процесса следует сверять с применимой технической документацией.
Это особенно важно для закупщика и инженера, когда деталь поступает в ремонт без полного описания материала. Названия «алюминий» или «силумин» недостаточно, чтобы подтвердить пригодность основы к конкретной технологии. Сначала устанавливают марку или химический состав сплава, затем проверяют, допускает ли выбранный процесс такую основу. Если исходные данные неизвестны, нельзя компенсировать неопределенность выбором покрытия «по похожему применению».
Запрос «покрытия алюминиевых сплавов ГОСТ» также не означает, что один нормативный документ описывает все варианты функционального покрытия. Российский стандарт по анодно-окисным защитным и защитно-декоративным покрытиям устанавливает требования к состоянию основного металла, покрытиям и методам контроля. Для PTFE-импрегнированного твердого анодного покрытия в материалах указан отдельный ориентир - SAE AMS 2482. Перед заказом обработки важно сверить, какой именно стандарт или техническая спецификация указаны в документации на деталь.
Что означает выбор алюминиевого сплава для антипригарного покрытия
Само назначение покрытия не отменяет проверки сплава. Антипригарные свойства PTFE не подтверждают совместимость металла с анодированием и не заменяют требований к подготовке основы. Для надежного выбора нужны данные о материале детали и описание процесса, а для приемки - заранее согласованные параметры контроля. Так инженер и снабженец сопоставляют не только название покрытия, но и всю технологическую цепочку.
Восстановление тефлонового покрытия и ремонт анодированного слоя
При повреждении детали сначала определяют, какая часть системы пострадала.
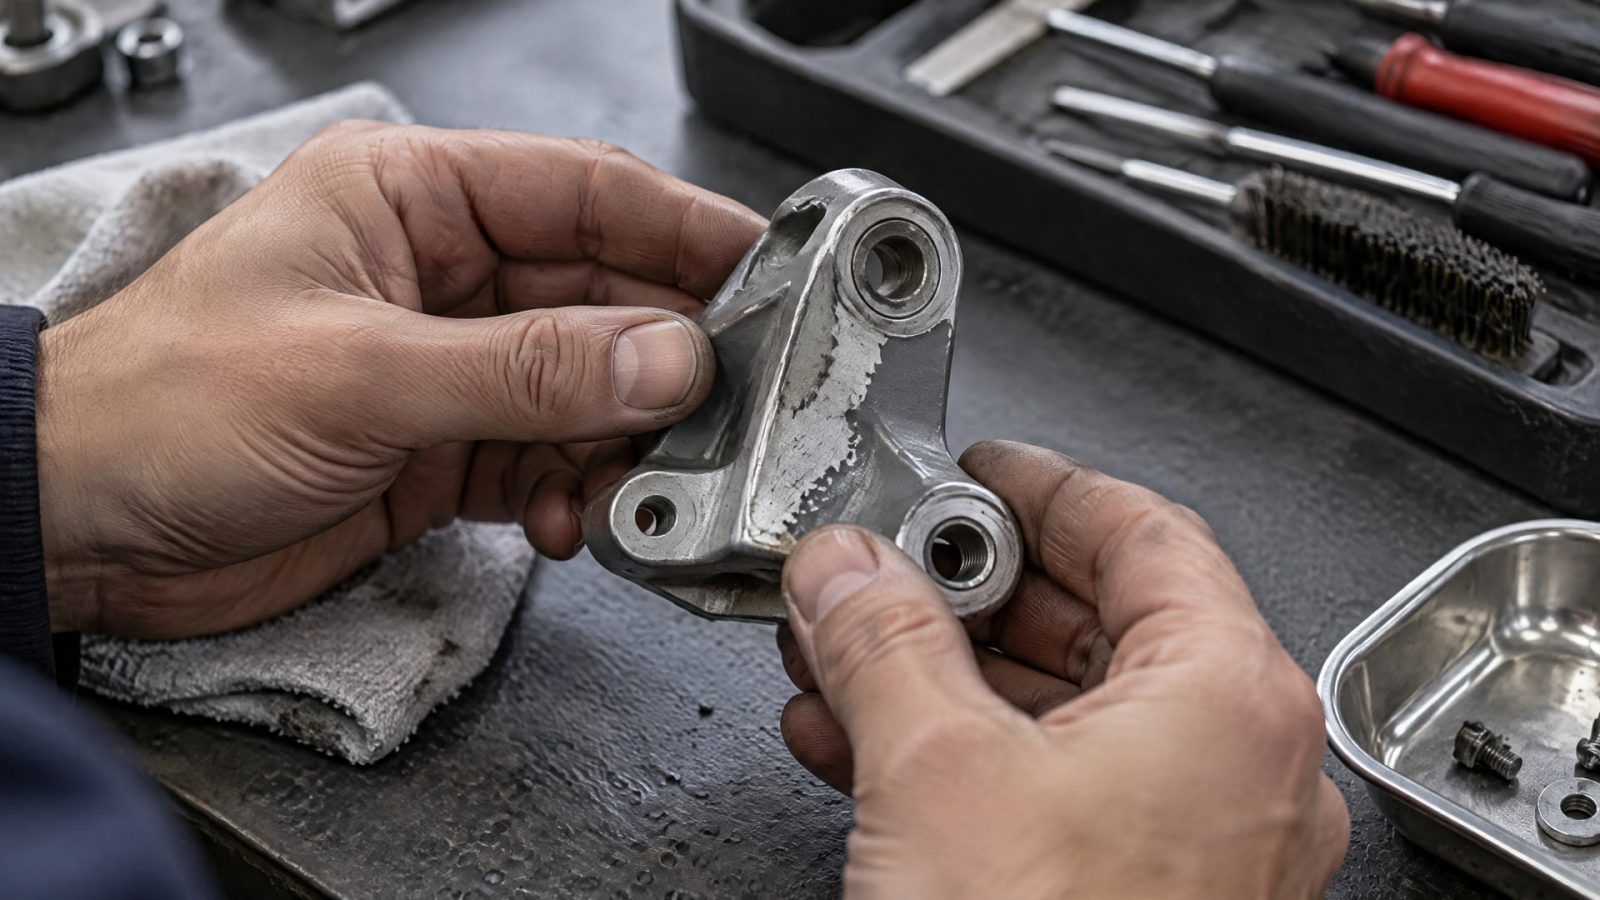
Если сохранилось твердое анодирование, в некоторых случаях возможно повторно нанести функциональный PTFE-слой. Если поврежден сам оксидный слой, одной локальной обработки PTFE может быть недостаточно: может потребоваться удаление покрытия и повторная обработка детали.
Причина в том, что твердый анодный слой связан с алюминиевой основой. Для таких покрытий локальный ремонт часто технологически ограничен, и может понадобиться полный рефинишинг поверхности. Поэтому восстановление тефлонового покрытия и ремонт анодированного слоя - разные задачи. Первое относится к функциональному слою PTFE, второе затрагивает основу системы и требует оценки состояния всей поверхности.
Перед ремонтом полезно выяснить, где именно находится дефект и как он влияет на работу узла. Потеря скользящих свойств при сохранном анодировании отличается от скола, который затронул оксидный слой. Также важно учитывать геометрию детали: острые кромки повышают риск сколов, а равномерность покрытия зависит от подготовки поверхности. Решение о локальном восстановлении или полном цикле обработки принимают по фактическому состоянию детали и применимой спецификации, а не только по внешнему виду повреждения.
Для узлов, где задача состоит в дополнительном снижении трения скольжения и не требуется нанесение антифрикционного твердосмазочного покрытия, могут подойти специализированные тефлоновые смазки линейки EFELE. Это другой способ решения задачи: смазка не восстанавливает анодированный слой и не заменяет промышленную систему «анодирование + PTFE». Такой вариант рассматривают отдельно, исходя из конструкции узла и требований к обслуживанию.
Как оценить защитные покрытия алюминиевых сплавов перед заказом
До передачи детали в обработку инженеру стоит собрать данные, которые определяют выбор технологии: марку сплава, назначение поверхности, характер трения, наличие абразивной и коррозионной нагрузки, а также требования чертежа или технической спецификации.
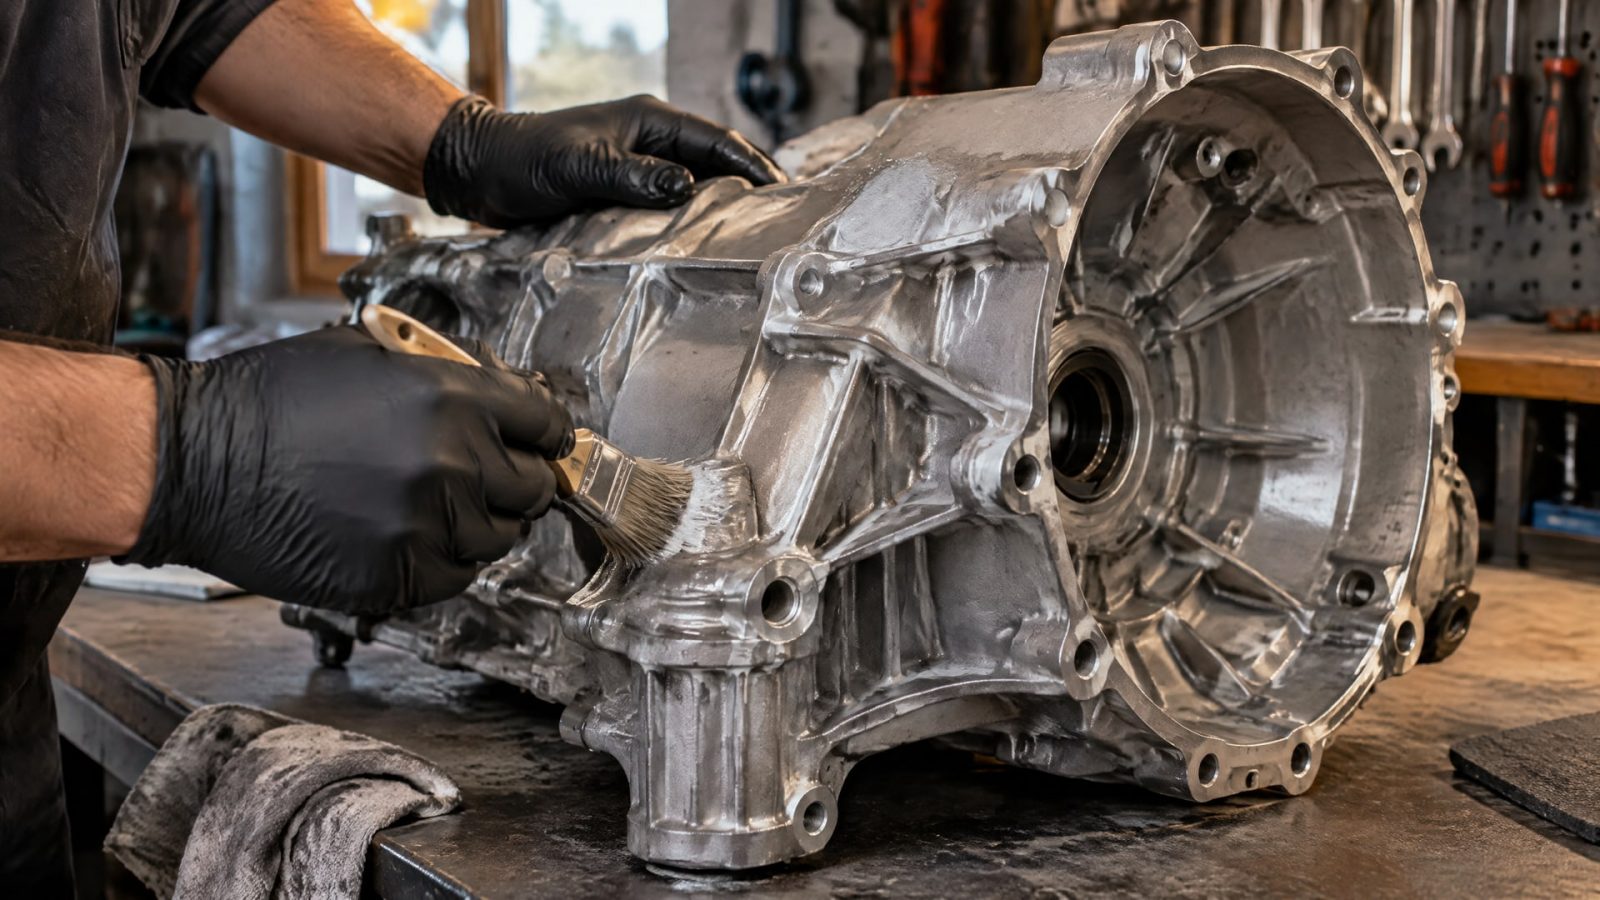
Для PTFE-импрегнированного твердого анодного покрытия ориентиром служит SAE AMS 2482. Если документация ссылается на другую спецификацию, нужно проверить, описывает ли она подготовку основы, способ закрепления PTFE и контроль результата.
Отдельно следует согласовать, что именно считается приемлемым результатом. Внешний вид и ощущение скольжения не подтверждают износостойкость, стойкость к коррозии или качество сцепления слоя с основой. Для приемки важны требования к состоянию металла, покрытию и методам контроля, закрепленные в применимой документации. Российские требования к анодно-окисным покрытиям также предусматривают контроль состояния основного металла и покрытия, но конкретный документ нужно определять по назначению изделия и условиям заказа.
Для снабженца это означает, что в заявке на обработку недостаточно указать «покрыть алюминий PTFE». Нужны сведения о материале детали и ссылка на согласованную технологическую спецификацию. Если предполагается ремонт, следует отдельно описать повреждение и запросить оценку состояния анодного основания. Такой порядок снижает риск получить покрытие, которое формально похоже на требуемое, но не соответствует устройству промышленной системы.
Часто задаваемые вопросы
Можно ли просто нанести PTFE на алюминиевый сплав?
Для промышленной детали одного нанесения PTFE на алюминий недостаточно, чтобы получить систему, описанную в SAE AMS 2482. В ней PTFE сочетается с твердым анодным слоем, который служит основой для удержания функционального материала. Поэтому необходимо учитывать сплав, подготовку поверхности и применимую технологическую спецификацию.
Можно ли восстановить тефлоновое покрытие на детали?
Иногда можно повторно нанести функциональный PTFE-слой, если твердое анодирование сохранилось. Если поврежден оксидный слой, задача сложнее: может потребоваться удаление покрытия и повторная обработка поверхности. Сначала нужно установить, затронут ли только PTFE или также анодное основание, а затем согласовать способ ремонта по спецификации.
Какие покрытия алюминиевых сплавов регулирует ГОСТ?
Российский стандарт по анодно-окисным защитным и защитно-декоративным покрытиям устанавливает требования к состоянию основного металла, покрытиям и методам контроля. Для PTFE-импрегнированного твердого анодного покрытия в материалах указан SAE AMS 2482. Применимый документ определяют по назначению детали и технической документации, не подменяя один тип требований другим.
Почему нельзя выбирать покрытие только по низкому трению?
Низкое трение не описывает износостойкость, устойчивость к коррозии, удержание PTFE на основе и возможность ремонта. Эти свойства зависят от всей системы: сплава, подготовки поверхности, анодного слоя, способа закрепления PTFE и контроля процесса. Поэтому оценивать нужно технологию и условия работы детали, а не только скользящие свойства материала.
Заключение
Бытовое антипригарное покрытие и промышленное покрытие алюминиевого сплава с PTFE решают разные задачи. Для промышленной детали важна система из твердого анодного слоя и PTFE, совместимость процесса со сплавом и возможность подтвердить результат по техническим требованиям. При ремонте отдельно оценивают состояние PTFE и анодированного основания.
Следующий шаг - проверить марку алюминиевого сплава, документацию на деталь и характер повреждения, если речь идет о ремонте. Затем следует сверить выбранную технологию со спецификацией и согласовать методы контроля до передачи детали в обработку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему подшипники на пищевом производстве изнашиваются быстрее и как выбрать смазку с допуском H1.
Узнайте, как вязкость смазки подшипников влияет на износ и как правильно выбрать смазочный материал для вашего оборудования.
Смазка с дисульфидом молибдена: как выбрать оптимальное решение для пар трения металл-пластик и металл-резина.