
Герметик вместо прокладки: как выбрать анаэробный состав для фланцев
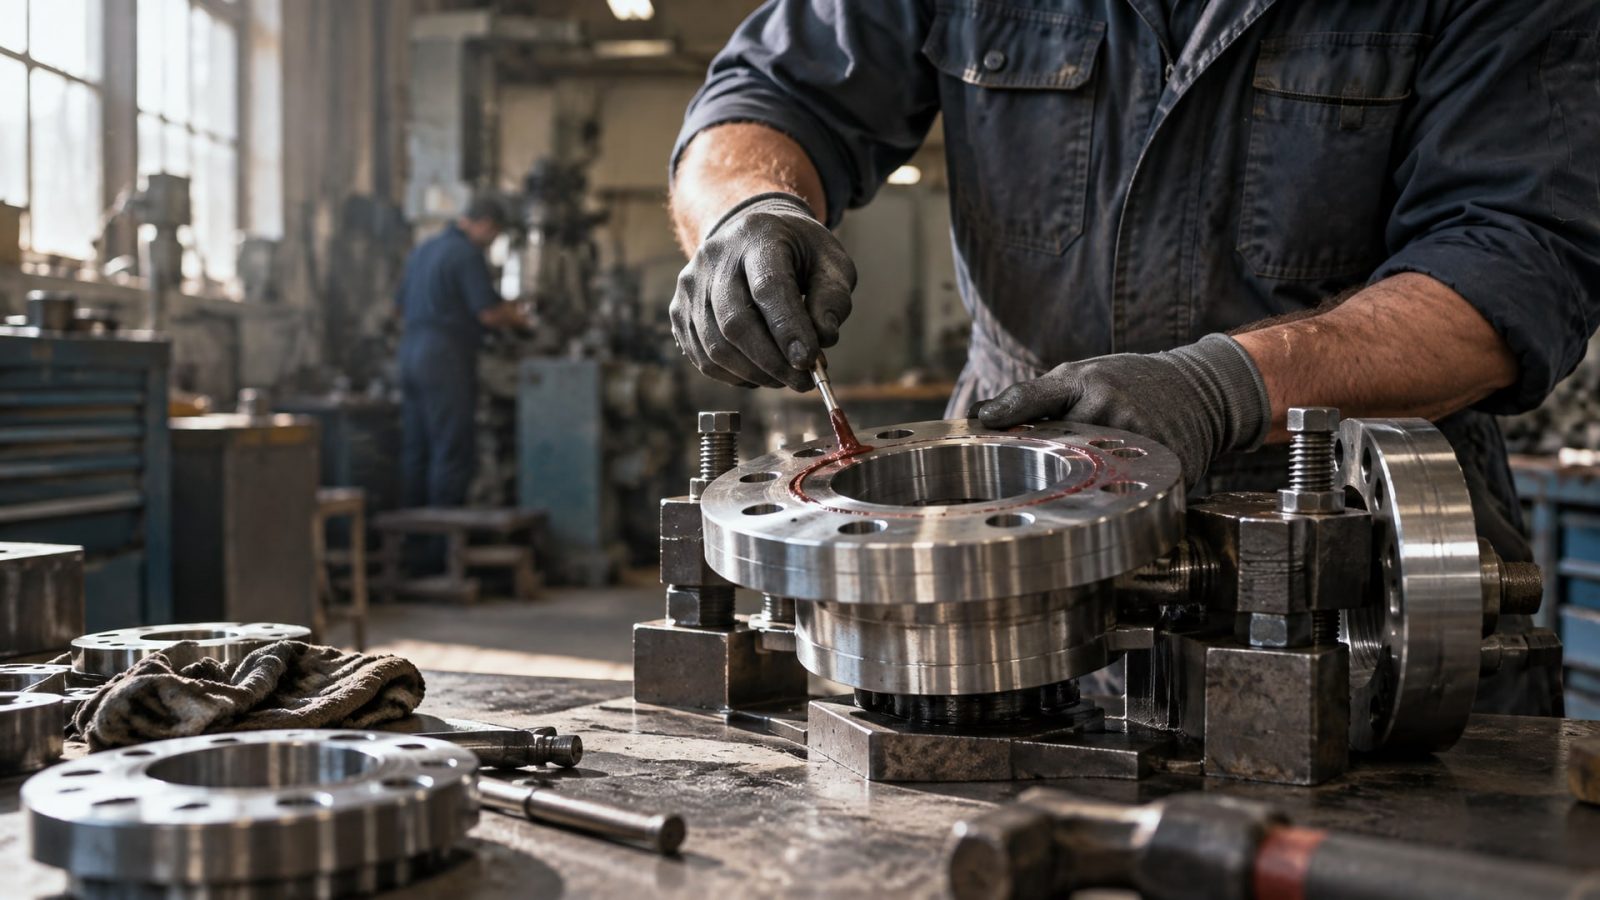
Вырубные прокладки - стандартный способ герметизации фланцевых соединений, но они требуют постоянной замены и хранения, занимают место на складе и замедляют сборку. Анаэробные герметики предлагают альтернативу: жидкий состав, наносимый прямо на металлические поверхности, полимеризуется в отсутствие воздуха и образует герметичную пленку. Однако герметик подходит не для всех узлов - существуют четкие ограничения по типу фланца, величине зазора и условиям эксплуатации.
В этой статье разбираем, когда можно использовать герметик вместо прокладки, какие факторы влияют на выбор, и как правильно подготовить и обработать фланцевое соединение. Информация полезна закупщикам, инженерам и техспециалистам, работающим с жесткими металлическими узлами на производстве, в ремонтных цехах и сервисных службах.
Когда герметик может заменить прокладку
Анаэробный герметик создан специально для жестких, механически обработанных металлических фланцев - таких, которые плотно прилегают друг к другу и не деформируются под нагрузкой.
Это отличает его от прокладок, которые сжимаются и восстанавливаются благодаря эластичности материала.
Самый важный критерий отбора - тип сопряжения. Герметик подходит для вытачных фланцев из стали, чугуна и алюминия, где поверхности гладкие, параллельные и не требуют компенсации микронеровностей. На мягких материалах, пористых поверхностях или узлах с видимыми зазорами герметик будет неэффективен. Если фланец «гуляет» от вибрации или давления, прокладка из резины или пробки остается более надежным выбором.
Второе условие - величина зазора между поверхностями. Стандартные анаэробные герметики рассчитаны на зазор менее 0,015 дюйма (примерно 0,38 мм). Высокотемпературные версии, если их применяют с активатором на одной или обеих поверхностях, допускают заполнение зазора до 0,020-0,25 мм в зависимости от типа формулировки. Превышение этого лимита означает, что герметик не полимеризуется равномерно и может остаться текучим в толще соединения.
Третий фактор - условия эксплуатации: температура, среда, давление и вибрация. Стандартные составы работают в диапазоне от -40°C до +150°C, высокотемпературные - до 204°C. Герметик устойчив к маслам, топливу и многим химикатам, но не ко всем растворителям и щелочам в одинаковой мере.
Замена прокладки на герметик имеет смысл в узлах, где требуется частая сборка-разборка (герметик наносится быстрее), где критична гидравлическая герметичность, или где нужно исключить наличие инородного материала в системе. На конвейерных линиях фасовки, ремонтных участках и при сборке гидравлических блоков такой подход прижился благодаря скорости и воспроизводимости результата.
Ограничения анаэробного герметика: что нужно знать
Герметик не является универсальной заменой всем типам прокладок.
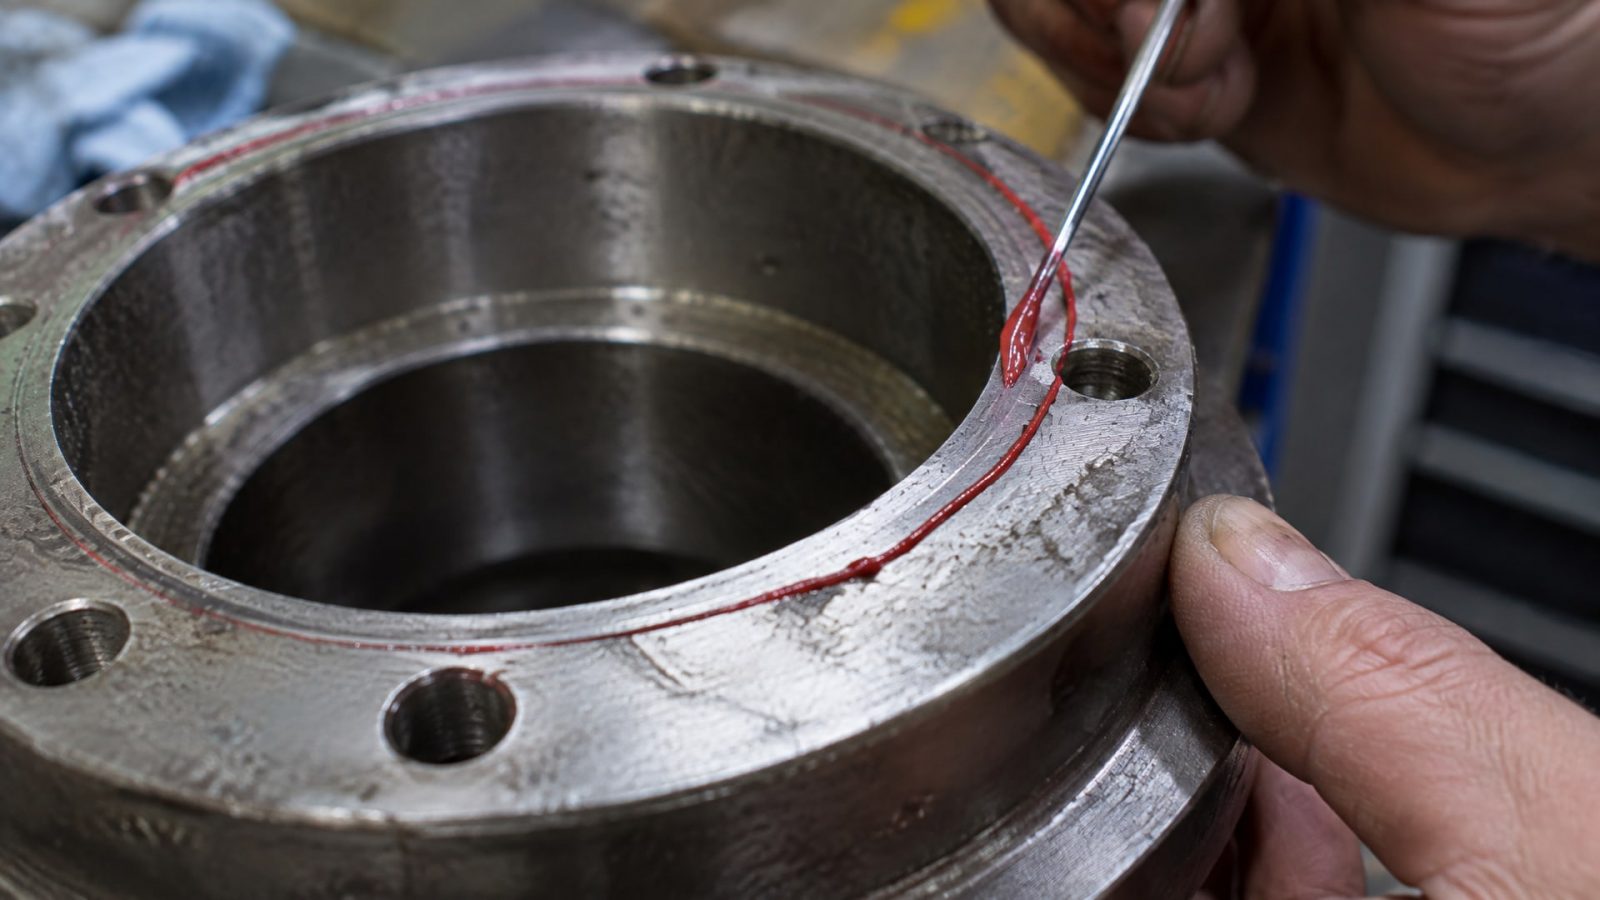
Самое главное ограничение - он не компенсирует неровности и деформации поверхностей. Если фланец слегка искривлен, поверхность грубо обработана или имеются забоины, герметик просто не заполнит эти места равномерно.
Второе ограничение касается зазора. При зазоре свыше 0,38 мм герметик заполняет полость, но полимеризация замедляется или вообще не происходит, потому что отверждение - это реакция анаэробного окисления в контакте с металлом. Чем больше слой герметика между поверхностями, тем дольше он остается жидким. В источниках указано, что даже для высокотемпературной версии с активатором максимальный заполняемый зазор не превышает 0,20-0,25 мм.
Третье ограничение - герметик не подходит для пористых материалов (бетон, керамика, пластик). Отверждение требует контакта с металлом и отсутствия кислорода - этим условиям соответствуют только жесткие металлические поверхности.
Четвертое - нельзя применять герметик поверх старой прокладки или старого герметика. Остатки предыдущего материала создают воздушные зазоры, нарушают адгезию и препятствуют отверждению. Полная замена требует механической очистки, травления или растворения старого материала.
Подготовка поверхности: критические шаги перед нанесением
Правильная подготовка фланца определяет успех герметизации.
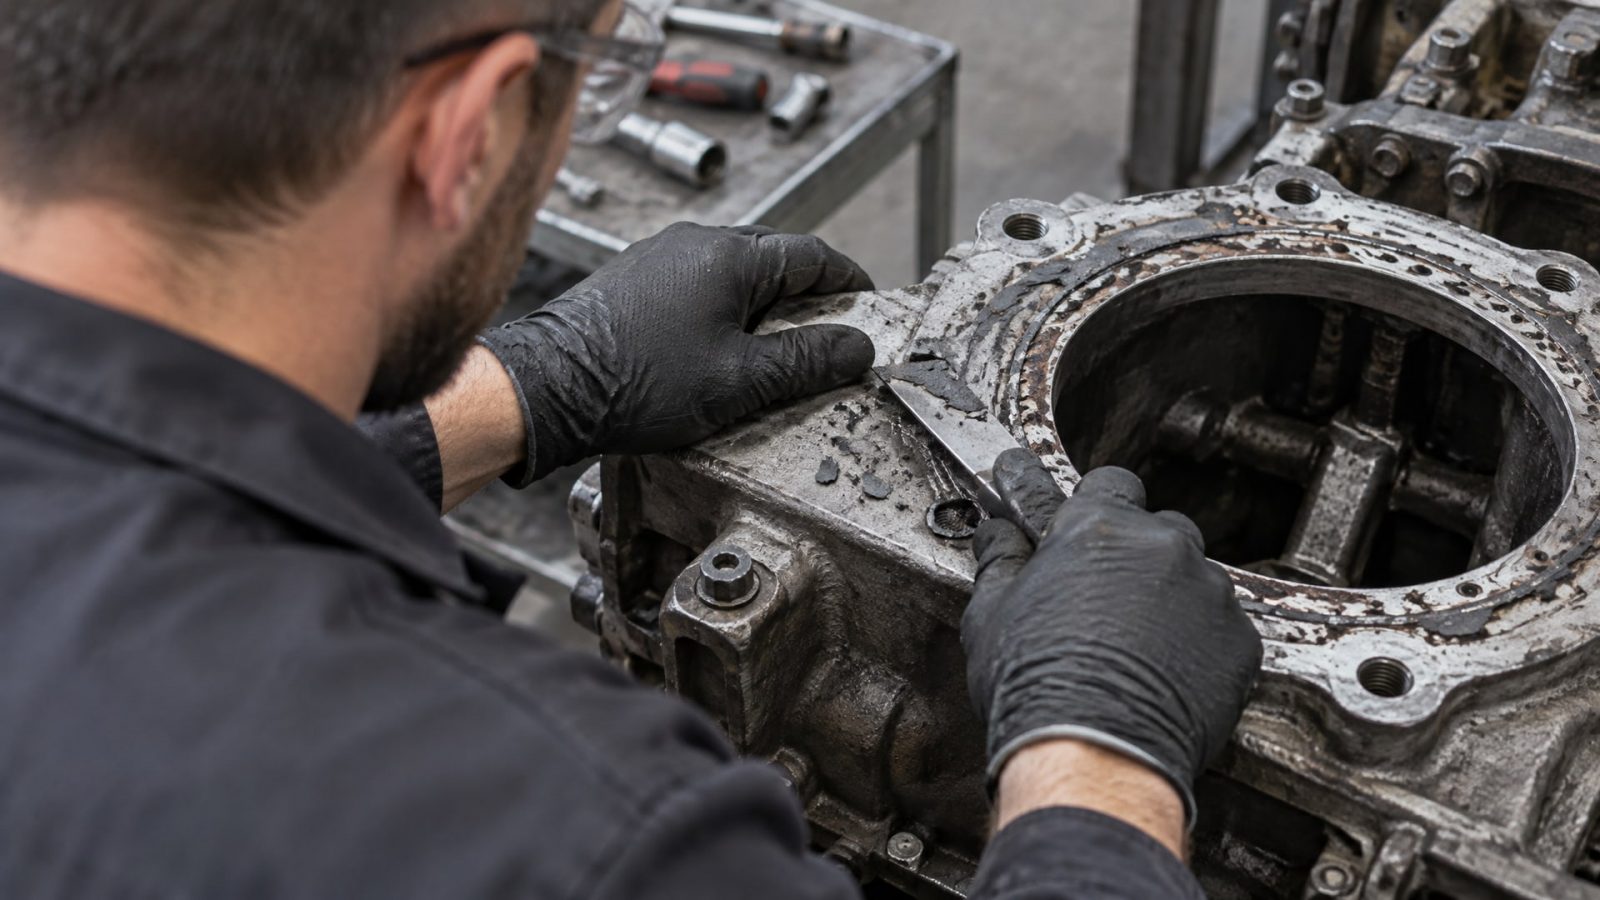
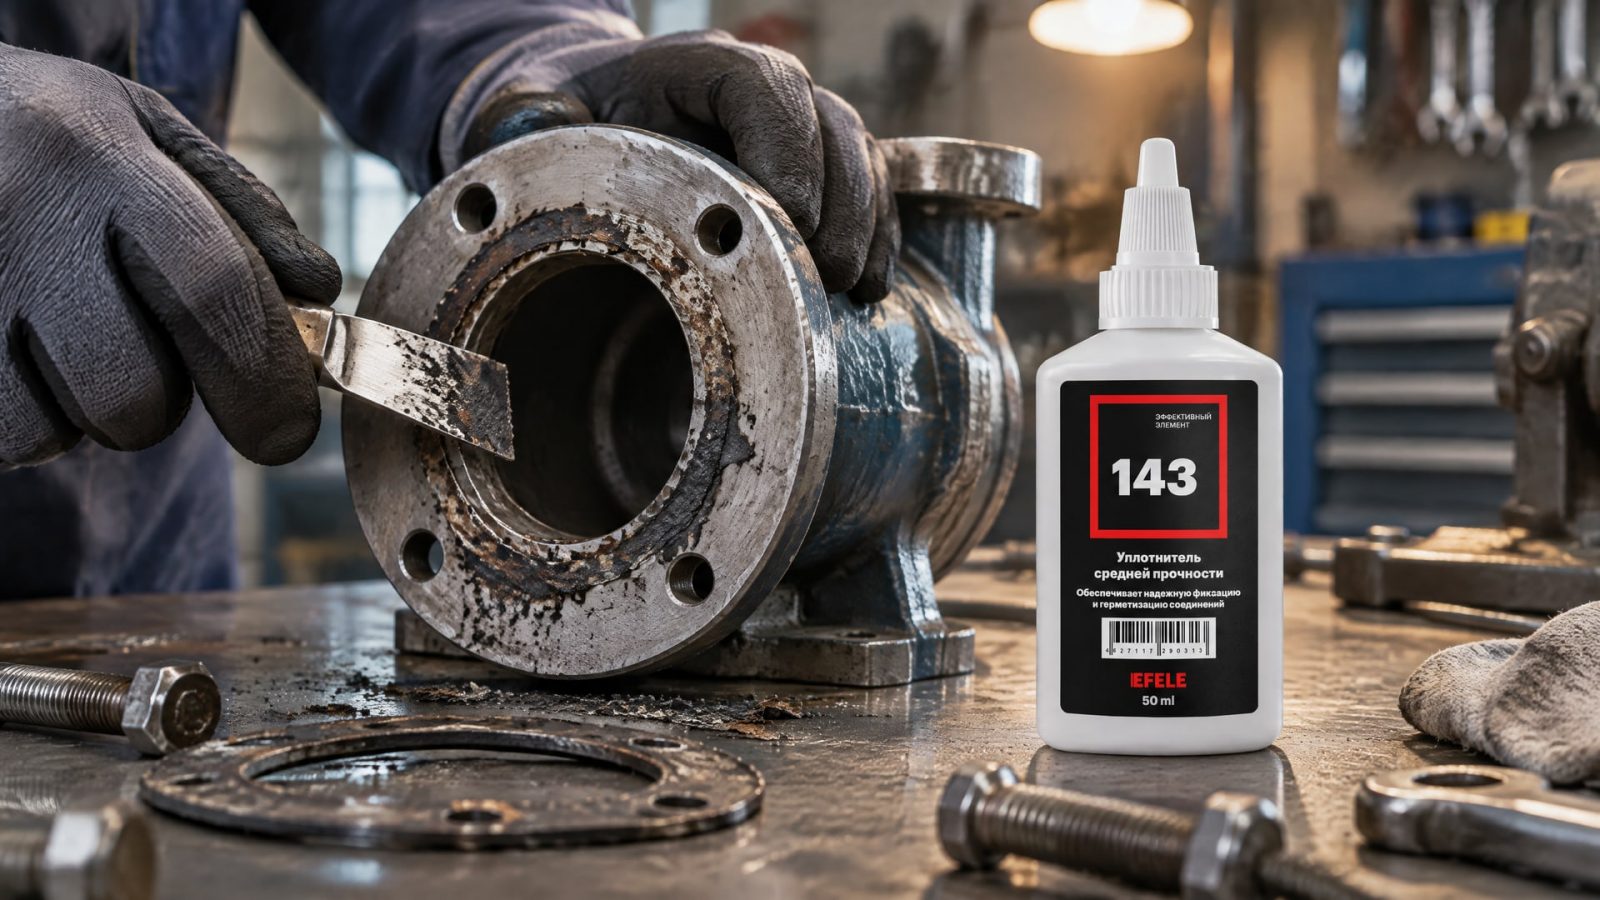
Первый этап - удаление старой прокладки полностью, включая все ее остатки, отслоившиеся куски и окисленные отложения. Механическая очистка выполняется скребком, щеткой из стали или абразивной салфеткой. Если остатки прокладки впечались в металл, иногда требуется травление или растворение.
Второй этап - удаление масла, смазки и грязи. Герметик полимеризуется только в контакте с чистым металлом. Любая пленка загрязнений или окислов создает барьер для реакции. На производственных участках фланцы протирают тканью, смоченной в спирте, ацетоне или другом быстро испаряющемся растворителе. После протирки поверхность должна быть чистой и сухой.
Третий этап - дополнительная подготовка с использованием активатора или праймера. В некоторых системах производители рекомендуют нанести тонкую пленку активатора на одну поверхность фланца. Это ускоряет полимеризацию и расширяет допустимый зазор до 0,20-0,25 мм. Активатор наносится тонким слоем и должен высохнуть перед сборкой (обычно это занимает несколько минут).
Четвертый этап - чистота инструмента. Если герметик наносится из емкости в производстве многократно, каждый раз нужно убедиться, что носик емкости не засорился, а наносимое количество соответствует спецификации. Одна-две капли герметика вокруг фланца обычно достаточны для герметизации.
Типы анаэробных герметиков: выбор по условиям
Анаэробные герметики для фланцев выпускаются в нескольких вариантах, различающихся по температурному диапазону, вязкости и составу.
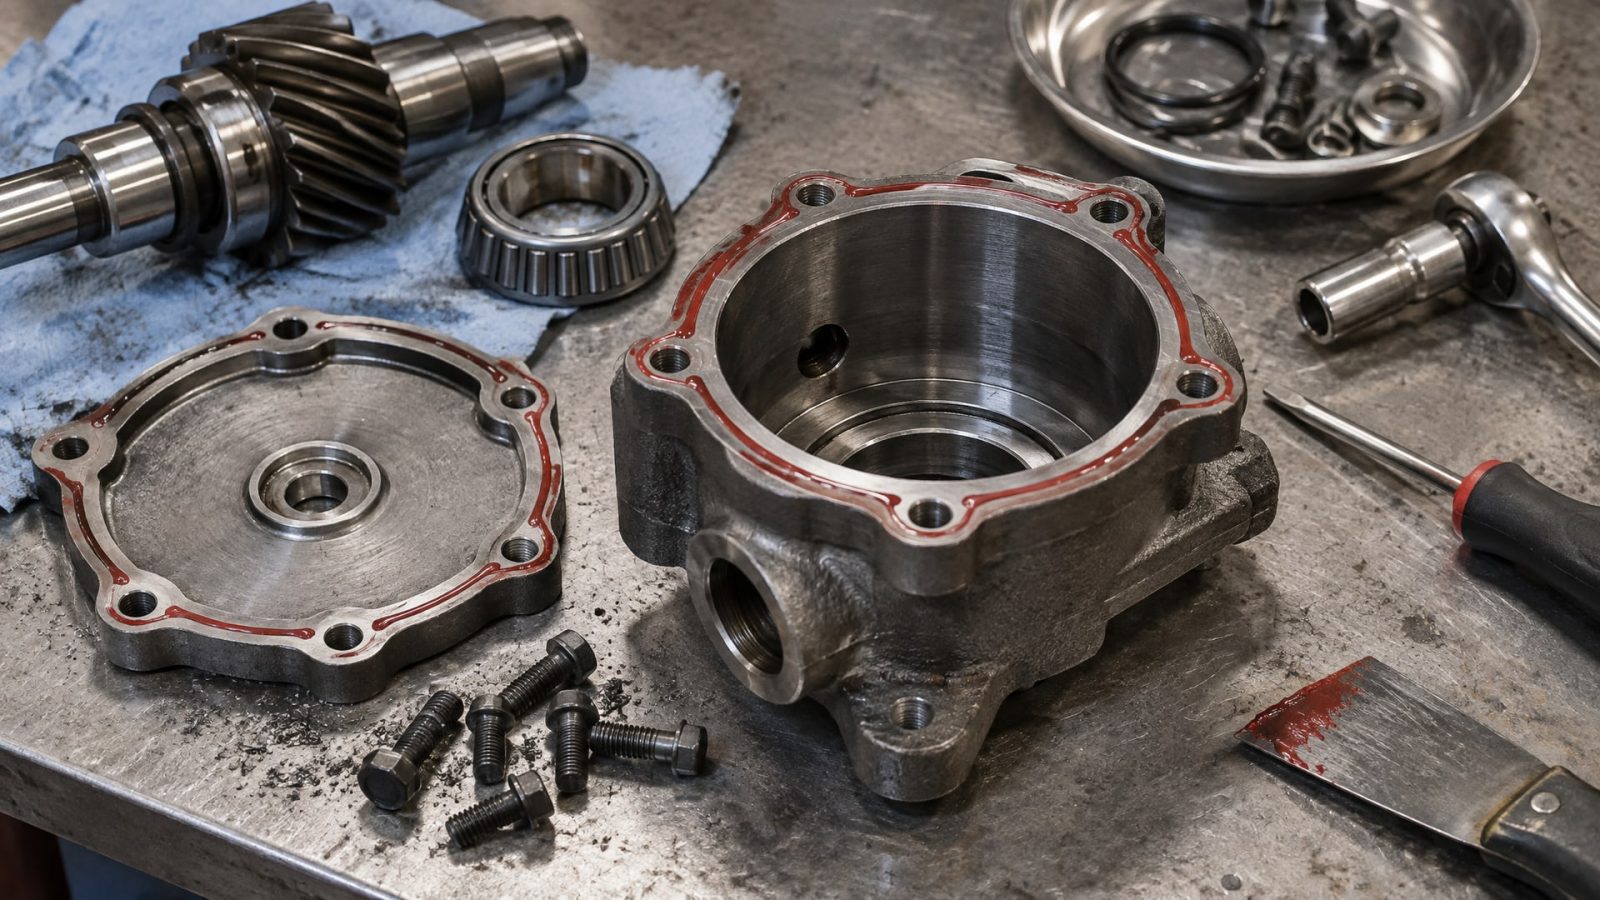
Стандартная версия работает при температурах от -40°C до +150°C и предназначена для большинства узлов: гидравлических блоков, агрегатов, картеров и корпусных деталей. Это наиболее часто используемый тип, потому что охватывает типичные условия на сборочных линиях и в сервисных участках.
Высокотемпературная версия сохраняет герметичность при температурах до 204°C (примерно 400°F). Она применяется на узлах, где требуется устойчивость к тепловому старению и стабильность при перепадах температуры - например, в двигателях внутреннего сгорания, гидравлических системах с маслом высокой температуры, и в промышленных циклических процессах. Высокотемпературные составы часто содержат специальные добавки, повышающие термическую стабильность и снижающие усадку при охлаждении.
Версии с быстрой полимеризацией используют при надобности ускорить сборку. Они содержат компоненты, которые снижают время полимеризации с нескольких часов до нескольких десятков минут, но требуют более точного соблюдения условий температуры и влажности.
Выбор между ними основан на максимальной рабочей температуре узла и скорости требуемой полимеризации. Если узел работает при температуре свыше 150°C, нужна высокотемпературная версия. Если требуется быстрая сборка и узел находится в нормальном температурном диапазоне, можно выбрать стандартный состав с активатором.
Как правильно нанести герметик и собрать фланец
Герметик наносится тонким слоем на одну или обе поверхности фланца в зависимости от типа соединения и рекомендаций производителя.
Нанесение на одну поверхность применяется в большинстве случаев: герметик выдавливается из тюбика вокруг периметра фланца (или в виде спирали, или точками вдоль поверхности) с расстоянием примерно 2-3 см между точками. Достаточно тонкой полосы, которая при сборке распределится по зазору. Излишки герметика убираются после частичной полимеризации, но не сразу же после сборки.
Нанесение на обе поверхности выполняется, если требуется максимальная надежность или если используется активатор: герметик наносится на одну поверхность, активатор - на вторую, затем детали собираются. Это обеспечивает более быструю и полную полимеризацию по всему периметру.
Сборка с минимальным смещением - ключевой момент. После нанесения герметика детали вводятся относительно друг друга плавно, без резких движений и ударов. Боковое смещение нарушает целостность герметичной пленки и может привести к протеканию. Болты и крепежи затягиваются равномерно, по диагонали (крест-накрест), с окончательным усилием согласно спецификации узла.
Время полимеризации зависит от типа герметика и условий. Стандартные составы полимеризуются за 1-3 часа при нормальной температуре (20-25°C), но полностью отверждаются за 24 часа. На производстве часто используют герметики с ускоренной полимеризацией, которые позволяют приступить к работе через 30-60 минут.
Технические параметры для справки: на примере состава, применяемого в системах герметизации фланцев, типичная вязкость составляет 500-700 мПа·с, а максимальная рабочая температура -150°C для стандартной версии и 204°C для высокотемпературной. На практике закупщики и инженеры предпочитают герметики с уже отработанными режимами полимеризации и известными результатами.
Анаэробный герметик в сравнении с прокладочными материалами
Понимание различий между герметиком и прокладкой помогает выбрать правильный вариант для каждого узла.
| Характеристика | Анаэробный герметик | Вырубная прокладка |
|---|---|---|
| Тип поверхности | Жесткие, обработанные металлические фланцы | Подходит для неровных и гибких поверхностей |
| Допустимый зазор | До 0,38 мм (до 0,25 мм с праймером) | Компенсирует зазоры до 1-2 мм за счет сжатия |
| Повторное использование | Требует полной переработки при замене | Однократное использование, затем утилизация |
| Скорость подготовки | Быстрая (нанесение 2-3 минуты) | Требует вырезания и позиционирования |
| Сжимаемость | Не сжимается, образует жесткую пленку | Сжимается на 30-50% согласно ASTM F36 |
| Температурный диапазон | От -40 до +150°C (до 204°C для версии HT) | Зависит от материала (обычно -50 до +100°C) |
| Стоимость владения | Низкая (герметик многократно дешевле прокладок) | Средняя (нужны запасы, переделки, утилизация) |
Герметик экономит на хранении и складских операциях, но требует более строгой подготовки поверхности. Прокладка надежнее компенсирует неровности, но занимает место, требует переделок и регулярного переучета.
Вопросы выбора герметика на практике
На сборочных линиях и в ремонтных цехах часто возникает вопрос: какой герметик выбрать для конкретного узла?
Ответ зависит от четырех факторов.
Первый фактор - рабочая температура. Если узел работает при температурах свыше 150°C, нужна высокотемпературная версия. Стандартный герметик при таких температурах может терять герметичность через 1-2 месяца. На производствах, где гидравлические системы нагреваются постоянно, высокотемпературный состав становится стандартом закупок.
Второй фактор - среда эксплуатации. Герметик должен быть совместим с маслом, топливом или другой рабочей жидкостью, которая контактирует с узлом. Большинство анаэробных герметиков устойчивы к минеральным маслам и топливам, но реакция на экзотические жидкости (синтетические масла, антифризы) требует проверки по техническому описанию.
Третий фактор - величина зазора. Если зазор превышает 0,38 мм, герметик без праймера не полимеризуется. В этом случае нужно либо привести поверхности в порядок (переточка, очистка), либо выбрать герметик с активатором, либо вернуться к прокладке.
Четвертый фактор - технологическая карта производства. Если на конвейере требуется полная полимеризация через 30-60 минут, берут состав с ускоренной полимеризацией. Если сборка может ждать 24 часа (как в сервисных участках), можно использовать стандартный герметик, который дешевле.
Для фланцевых соединений, где требуется надежная герметизация без компромиссов, на производствах часто применяют состав, который зарекомендовал себя - это разумнее и дешевле, чем экспериментировать с новыми марками. EFELE 143 - жидкий уплотнитель для плоских разборных металлических фланцевых соединений - выбирают именно поэтому: это рабочий стандарт на сборочных линиях и в цехах ремонта, а не новинка.
Частые ошибки при замене прокладки герметиком
Замена прокладки герметиком часто не удается с первой попытки из-за типичных ошибок, которые допускают даже опытные сборщики.
Ошибка первая: недостаточная очистка поверхности. Многие пытаются нанести герметик на грязный или слегка вытертый фланец, рассчитывая, что герметик «проедет» в слой грязи. Результат - герметик не полимеризуется должным образом и узел пропускает. Правило простое: фланец должен быть настолько чист, что на нем не остается видимых следов загрязнений и масла.
Ошибка вторая: избыток герметика. Если герметика нанесено слишком много, он не полимеризуется в толще слоя, остается полутекучим и может проступать из зазора при вибрации. Достаточно тонкой полосы вокруг периметра - примерно так, как раньше лежала прокладка.
Ошибка третья: сборка со смещением. Если при вводе фланца произойдет боковое смещение более чем на несколько миллиметров, герметик сдвинется, образуется незаполненный участок, и узел станет протекать. Сборка должна быть плавной, без рывков.
Ошибка четвертая: работа с узлом до полной полимеризации. Если попытаться разобрать узел или нагрузить его давлением до того, как герметик полностью отвердел (обычно это 24 часа), он может остаться липким и частично вытечь из зазора. На конвейере нужно выдержать интервал между сборкой и запуском узла в работу.
Ошибка пятая: использование герметика для несоответствующих поверхностей. Попытка применить герметик для неровных, пористых или мягких фланцев обречена на неудачу. Герметик предназначен только для жестких металлических поверхностей.
Часто задаваемые вопросы
Можно ли оставить старую прокладку и нанести герметик сверху?
Нет. Старая прокладка создает воздушные зазоры, препятствует равномерному распределению герметика и нарушает контакт герметика с металлом. Результат - герметик не полимеризуется, а соединение пропускает. Необходимо полностью удалить старую прокладку и остатки герметика до чистого металла, затем нанести новый состав.
Какой герметик выбрать для узла, который работает при температуре выше 150°C?
Для высоких температур используют высокотемпературную версию анаэробного герметика, рассчитанную на диапазон до 204°C. Стандартный герметик при таких условиях теряет герметичность за несколько недель и становится неэффективен. Проверьте техническое описание и выберите версию HT (High Temperature).
Может ли герметик заполнить зазор больше 0,5 мм?
Нет. Герметик полимеризуется в отсутствие воздуха, в контакте с металлом. Если зазор превышает 0,38 мм (или 0,20-0,25 мм без праймера), герметик заполняет полость, но не отверждается равномерно и остается текучим. Нужно либо переточить фланцы до нужного зазора, либо использовать прокладку.
Сколько времени полимеризуется анаэробный герметик при комнатной температуре?
Стандартные составы полимеризуются за 1-3 часа при температуре 20-25°C, но полностью отверждаются за 24 часа. Герметики с ускоренной полимеризацией позволяют начать эксплуатацию узла через 30-60 минут. Точное время указано в техническом описании конкретного продукта.
Подходит ли герметик для гибких или пористых материалов?
Нет. Герметик работает только на жестких, обработанных металлических поверхностях. На мягких материалах, резине, пластике или пористых поверхностях он не полимеризуется должным образом. Для таких узлов используют прокладки из соответствующих материалов.
Заключение
Замена вырубных прокладок анаэробным герметиком - это рациональный выбор для жестких металлических фланцевых соединений, где требуется быстрая сборка, экономия материалов и предсказуемая герметичность. Герметик работает надежно при условии, что соблюдены три ключевых требования: жесткие обработанные поверхности, минимальный зазор (менее 0,38 мм) и полная очистка фланца перед сборкой.
Выбор герметика начинается с анализа рабочей температуры узла, величины зазора и условий эксплуатации. Для узлов, работающих при температуре свыше 150°C, нужна высокотемпературная версия. Подготовка поверхности - самый критичный шаг: любая грязь, масло или остатки старого материала нарушат полимеризацию. После нанесения герметика фланец собирается плавно, без смещений, и выдерживается нужное время перед запуском узла в работу. Если узел не соответствует требованиям по жесткости поверхностей или зазору, лучше остаться при прокладке - это проще и дешевле, чем бороться с протечками впоследствии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка для пищевого оборудования H1 защищает механизмы от воздействия агрессивных моющих средств и продлевает срок службы оборудования.
Узнайте, как предотвратить коррозию и защитить антикор автомобиля весной от разрушительного воздействия реагентов и влаги.
Узнайте, когда анаэробные фиксаторы подходят для крепления пластиковых деталей, а когда следует выбрать другие методы.