
Графит в узлах трения втулок: преимущества, конструкции и выбор
Графит в узлах трения втулок помогает снизить прямой контакт между металлическими поверхностями и уменьшить риск задиров и схватывания. Его применяют в составе твердых смазок, размещенных в карманах бронзовой матрицы, а также как добавку в спеченных материалах. Выбор конструкции зависит от нагрузки, скорости, температуры и режима движения, поэтому наличие графита само по себе не гарантирует нужный результат.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают втулки для узлов с затрудненной подачей масла, редким обслуживанием или прерывистым трением. Разберем, как работает графит, чем бронзографитовые втулки отличаются от спеченных подшипников, как оценивать долю твердой смазки и на какие стандарты опираться при подборе.
Как графит работает в узлах трения втулок
В конструкции с твердым смазочным материалом металлическая матрица содержит карманы или вставки с графитом либо дисульфидом молибдена.
При движении часть твердой смазки переносится на сопряженную поверхность. Так уменьшается прямой контакт металл-металл, а риск задиров и схватывания становится ниже при подходящих условиях работы.
Механизм особенно полезен при пусках и остановах, сухом трении и прерывистой подаче смазки. В этих режимах масляная пленка может не успевать сформироваться. Графит в узле помогает поддержать смазывающий эффект, но эффективность зависит от того, как сопрягаются поверхности и насколько конструкция втулки соответствует нагрузке и скорости.
Важно различать твердый смазочный материал и обычную смазку, подаваемую извне. В одних конструкциях графит рассчитан на работу без внешней подачи масла, в других он служит резервным или стартовым источником смазывания. Поэтому обозначение «самосмазывающаяся втулка» не дает достаточной информации о режиме обслуживания: его нужно уточнять по конструкции и документации на материал.
Графит также не гарантирует минимальный износ сам по себе. Результат определяется контактом с сопряженной поверхностью и размещением графитовых карманов или вставок. При выборе оценивают весь узел, а не только наличие графита в составе втулки.
Бронзографитовая втулка и спеченный подшипник: в чем разница
Бронзографитовой обычно называют втулку с бронзовой матрицей и графитовыми вставками или пробками.
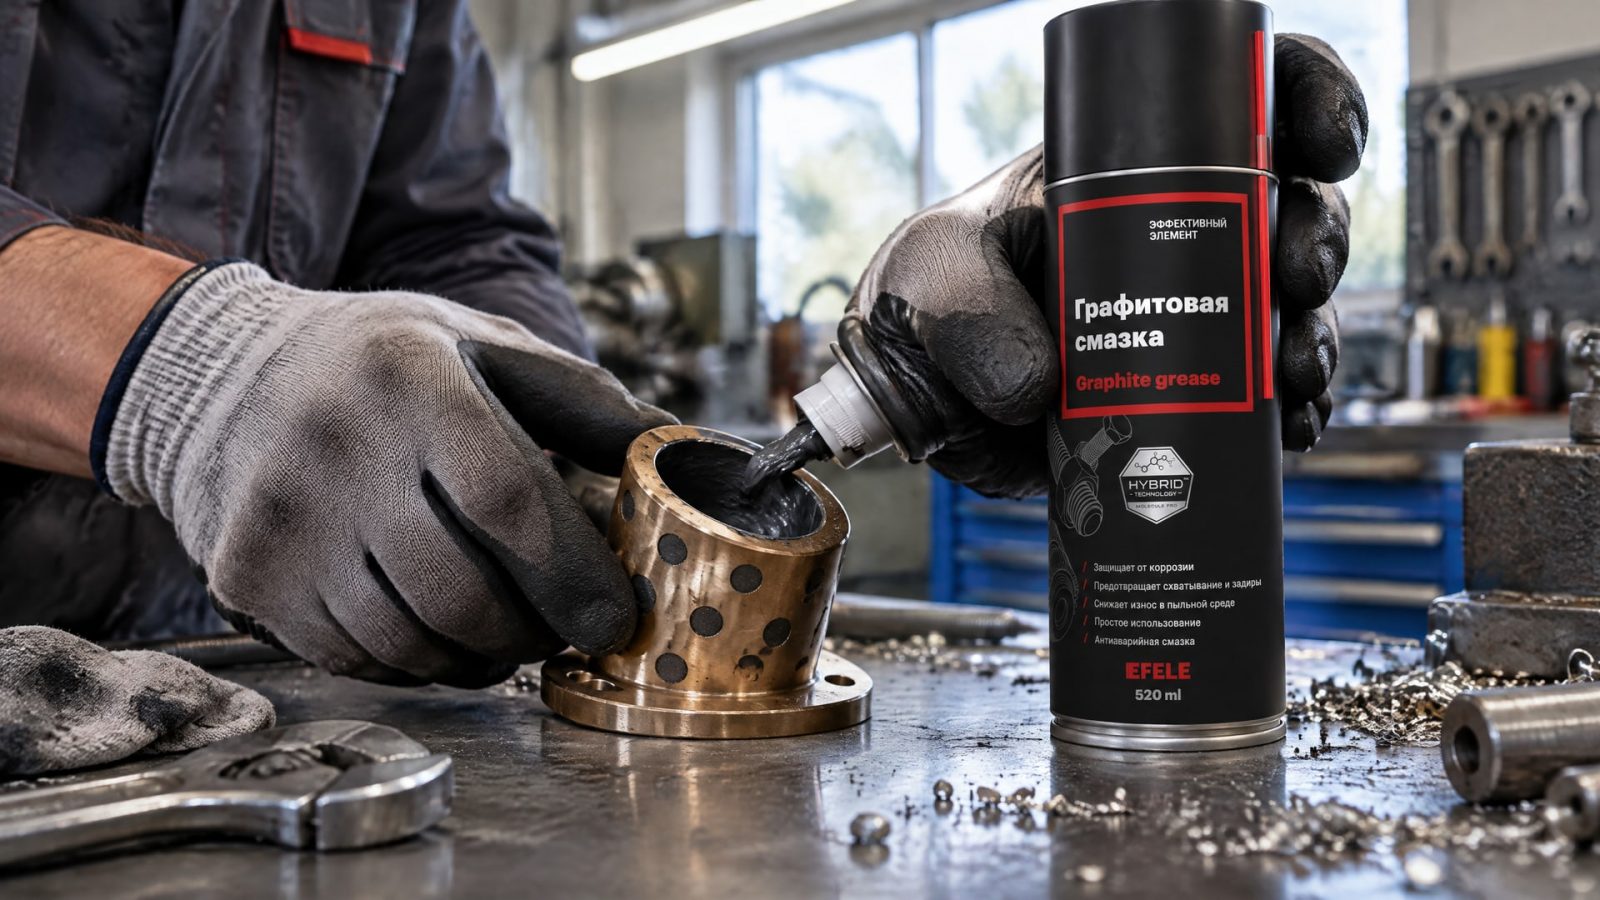
Они располагаются в карманах на рабочей поверхности и отдают твердый смазочный материал в зону контакта. Распределение вставок и степень заполнения поверхности подбирают под условия эксплуатации, а не по универсальной схеме.
Спеченные подшипники получают из порошковой смеси прессованием и последующим спеканием в защитной атмосфере. Их пористая структура может удерживать масло. В такие материалы также вводят графит, чтобы улучшить самосмазывающие свойства, однако устройство спеченной втулки отличается от бронзовой втулки с отдельными графитовыми пробками.
В технических материалах по спеченным подшипникам приводится содержание графита в диапазоне от 1% до 3,5%. Это не универсальная норма для любой втулки: состав зависит от материала и задачи. Аналогично нельзя считать, что увеличение доли графита всегда улучшает работу. Избыток твердой смазки способен повлиять на несущую способность материала.
ASTM B438/B438M описывает бронзовые порошковые подшипники с масляной пропиткой. ASTM B439 относится к железным порошковым пористым подшипникам, также пропитываемым маслом; в составе таких материалов могут использоваться добавки бронзы или графита. Эти спецификации помогают различать материалы и их технологическую основу, но не заменяют проверку соответствия конкретному режиму работы.
Как подбирают расположение и долю твердой смазки
Для бронзовых втулок с графитовыми вставками важны их количество, размер и расположение относительно рабочей поверхности.
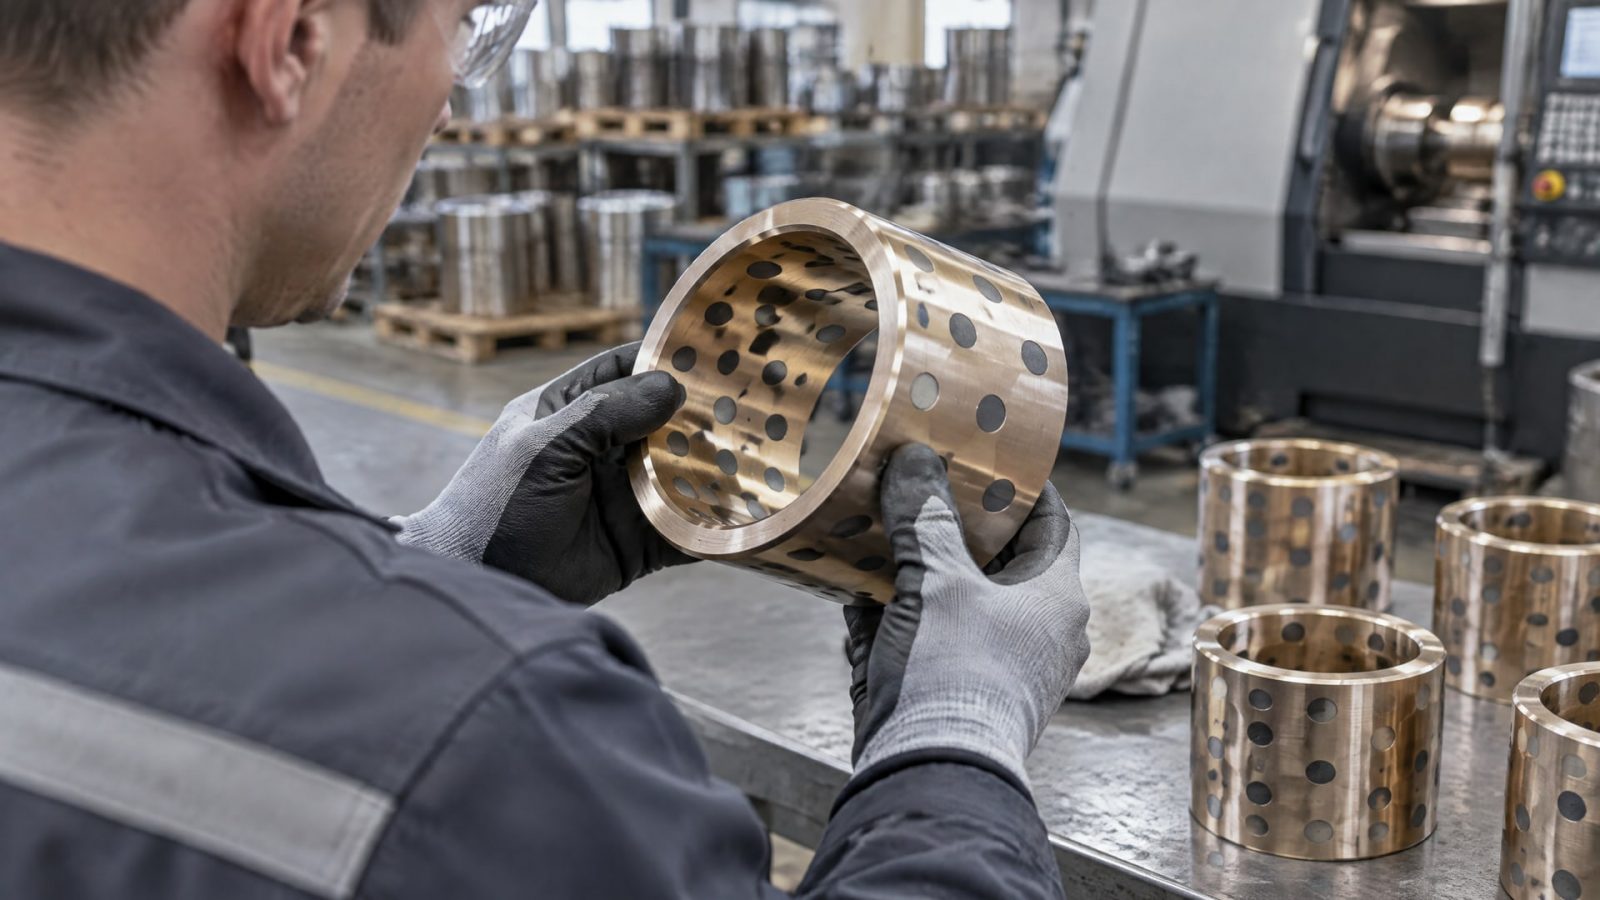
Инженерное правило, приводимое в обзоре по таким втулкам, ориентирует примерно на 30-35% поверхности, покрытой твердым смазочным материалом. Это ориентир, а не готовая схема для любого узла: фактическую долю соотносят с нагрузкой, скоростью и характером движения.
Если вставки расположены неудачно, графит может недостаточно эффективно попадать в зону контакта. Если же доля твердой смазки чрезмерна, может снизиться несущая способность втулки. Поэтому при подборе оценивают конструкцию целиком: базовый материал, рисунок карманов, распределение вставок и параметры сопряженной поверхности.
Для спеченных материалов одного процента графита также недостаточно, чтобы судить о пригодности. Бронзовая и железная матрицы различаются по свойствам, поэтому учитывают не только состав, но и способ изготовления, наличие масляной пропитки и режим работы узла. При этом термин «бронзографит» не следует использовать как синоним спеченного подшипника: он обычно обозначает бронзовую матрицу с графитовыми вставками.
Отдельно проверяют температуру эксплуатации. Для отдельных бронзографитовых материалов указывается рабочий предел до 400 °C, но переносить это значение на все втулки с графитом нельзя. Нужны данные именно по выбранному материалу и конструкции.
Испытания спеченных материалов и роль стандартов
При выборе спеченных втулок полезно начинать с определения материала и технологии изготовления.
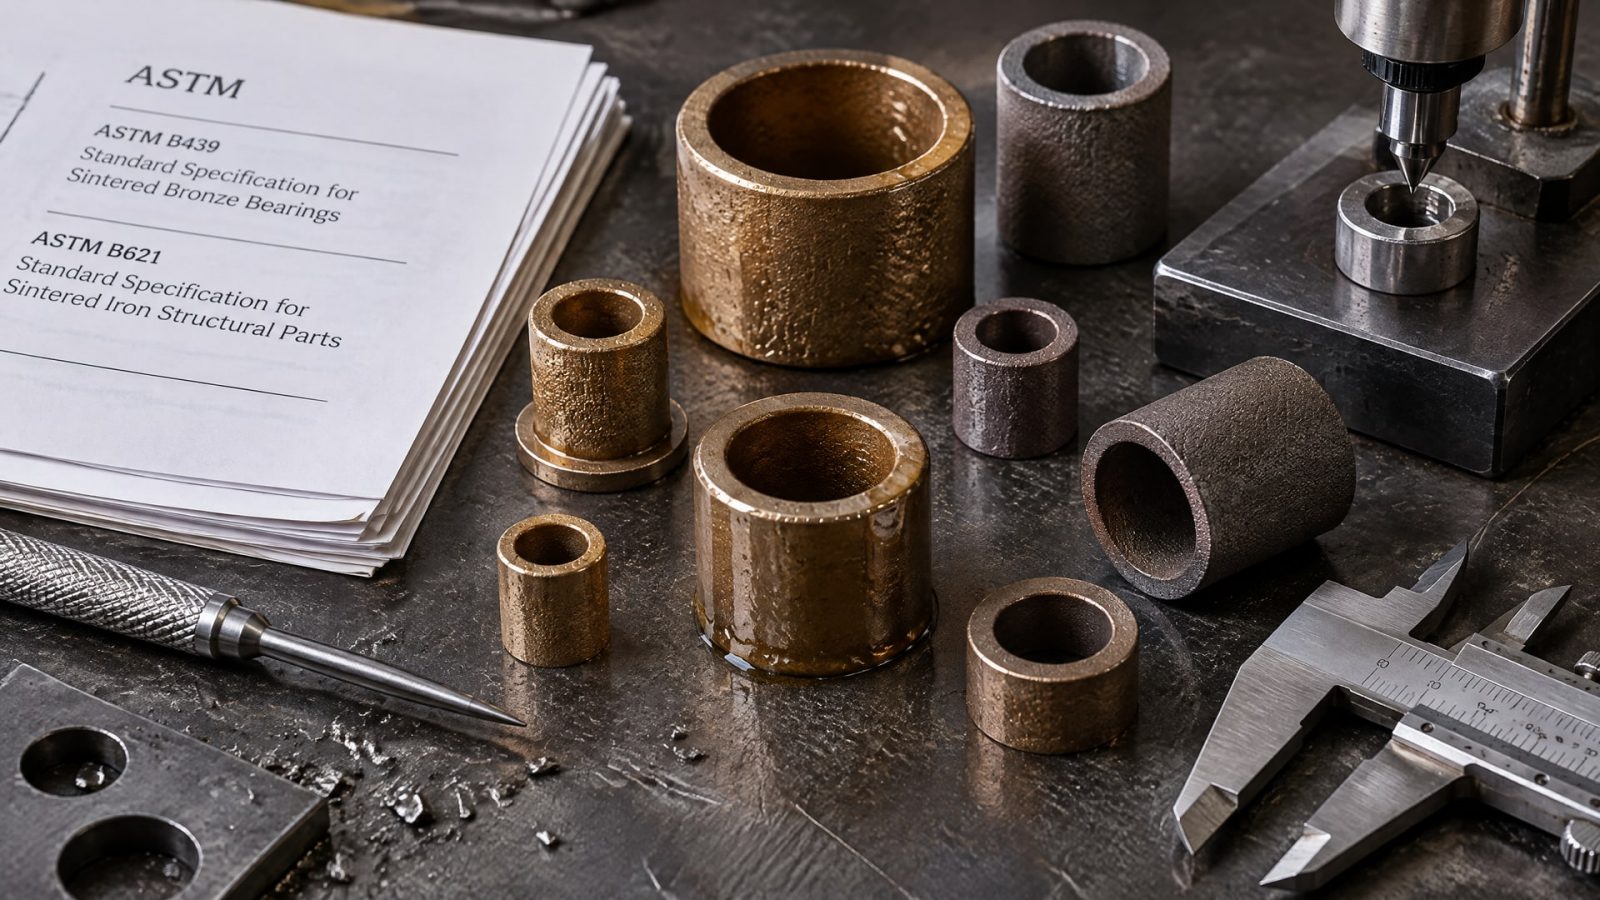
ASTM B438/B438M служит спецификацией для бронзовых порошковых подшипников с масляной пропиткой, а ASTM B439 описывает железные порошковые пористые подшипники. В стандартах рассматриваются состав и производство порошковых материалов, в том числе прессование смеси и спекание в защитной атмосфере для железных подшипников.
Наличие графита в составе не сообщает автоматически, как поведет себя готовая втулка в конкретном узле. Для решения важны матрица, пористость, пропитка маслом и фактическая конструкция. Поэтому при испытаниях спеченных материалов сопоставляют характеристики образца с условиями работы: нагрузкой, скоростью, температурой, пылью, влажностью и характером движения. Универсального результата для всех сочетаний этих факторов нет.
Стандарты помогают говорить о материале на общем техническом языке, но подбор по одному обозначению не заменяет оценки условий эксплуатации. Для закупщика это означает, что в спецификации на втулку стоит проверять не только наличие графита, но и тип основы, способ изготовления и предусмотренный режим смазывания. Для инженера принципиально также выяснить, является ли графит основным механизмом смазывания или только резервным.
Ограничения твердых смазок и ошибки при выборе
Твердые смазки в втулках особенно полезны, когда подача масла затруднена, обслуживание проводят редко или смазочный режим прерывается.
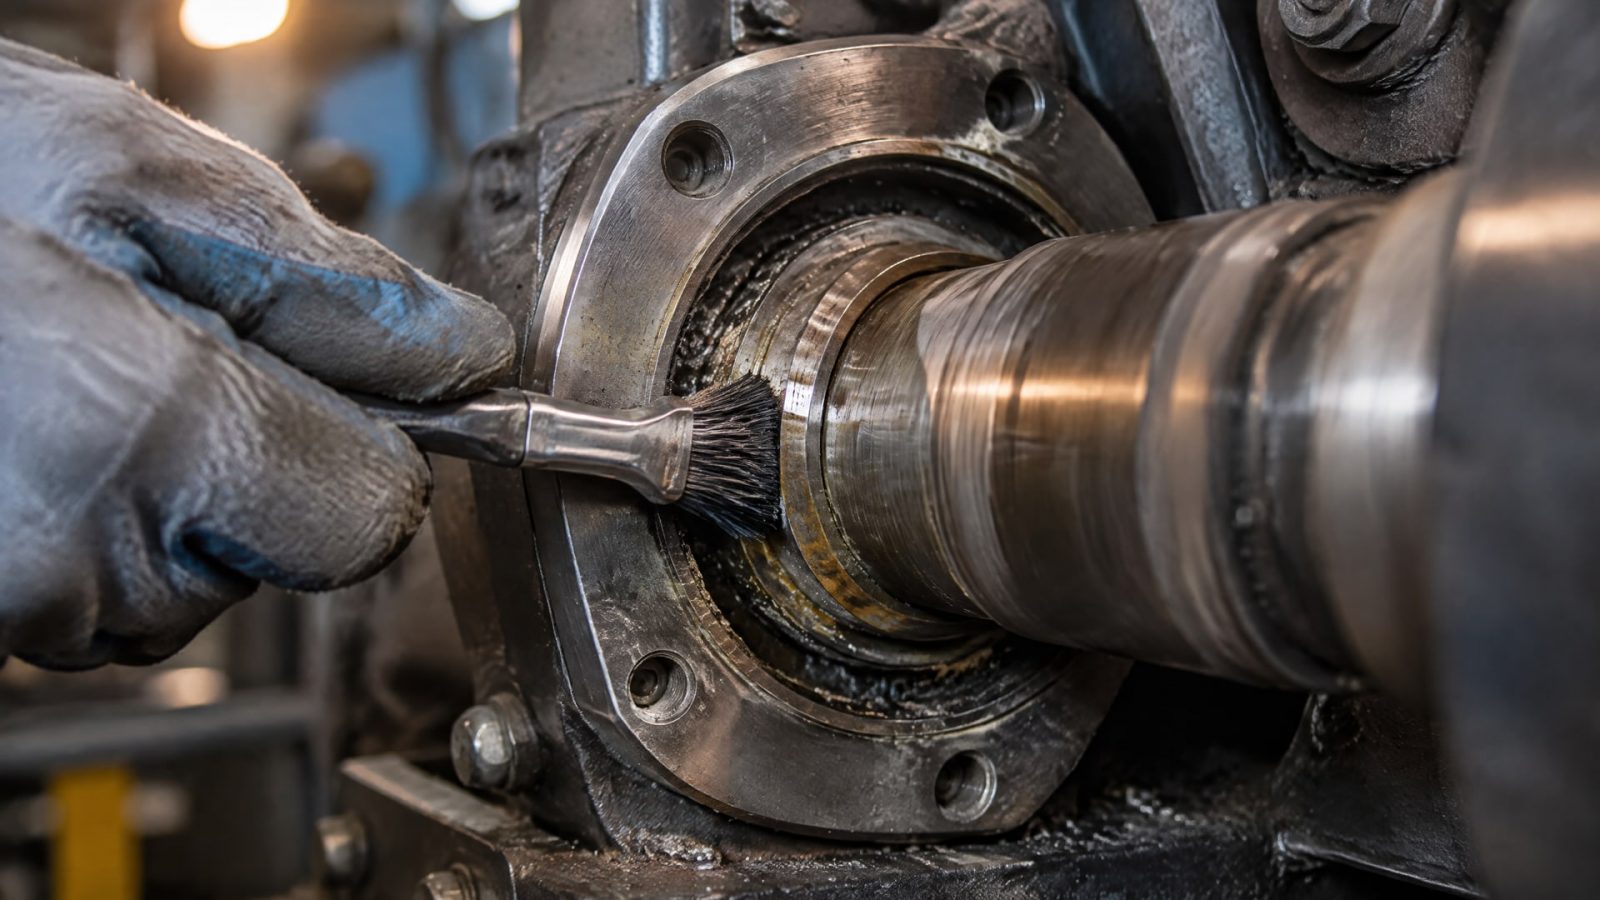
Однако они не универсальны. При выборе учитывают нагрузки, скорость, температуру, наличие пыли и влаги, а также характер движения. Сравнивать материалы только по слову «самосмазывающийся» недостаточно.
Распространенная ошибка - считать, что графит полностью заменяет масло в любой конструкции. На практике он может обеспечивать смазывание при старте или работать как резервный источник, а конструкция при этом может предусматривать масляную пропитку или внешнюю подачу смазки. В частности, ASTM B438/B438M и ASTM B439 относятся к порошковым подшипникам с масляной пропиткой.
Другая ошибка - полагать, что чем больше графита, тем лучше. Состав и распределение твердой смазки должны соответствовать нагрузке и скорости: изменение доли графита влияет на свойства материала, включая его несущую способность. Также не стоит переносить температурные пределы отдельных бронзографитовых материалов на втулки другой конструкции.
Если узел подвержен вымыванию внешней смазки, фреттингу или сложному холодному пуску, сначала определяют, нужна ли ему втулка с твердой смазкой или отдельный смазочный материал. Для узлов, где требуется предотвратить схватывание и заедание и защитить детали от коррозии, в линейке EFELE есть графитовая смазка EFELE. Ее рассматривают как отдельное решение для смазывания, а не как основание считать, что любая бронзографитовая или спеченная втулка не нуждается в обслуживании.
Часто задаваемые вопросы
Нужна ли смазка втулке с графитом?
Это зависит от конструкции. В некоторых втулках твердая смазка рассчитана на работу без внешней подачи масла, а в других графит служит стартовым или резервным источником смазывания. Спеченные подшипники могут иметь масляную пропитку. Перед выбором проверяют документацию на материал и требования к режиму обслуживания.
Бронзографитовая втулка и спеченный подшипник с графитом - одно и то же?
Нет. Бронзографитовая втулка обычно имеет бронзовую матрицу с графитовыми вставками или пробками. Спеченный подшипник производят из порошковой смеси прессованием и спеканием; его пористая структура может удерживать масло. Графит встречается в обоих типах, но конструкция и способ получения материала различаются.
Какую долю графита выбирают для спеченного подшипника?
В технических материалах приводится диапазон от 1% до 3,5% графита для улучшения самосмазывающих свойств спеченных подшипников. Это не универсальная спецификация для всех изделий. Конкретный состав оценивают с учетом матрицы, конструкции втулки и условий работы узла.
Подходит ли любая графитовая втулка для температуры до 400 °C?
Нет. Предел до 400 °C указан для отдельных бронзографитовых материалов и не относится автоматически ко всем втулкам с графитом. Перед применением в горячей зоне сверяются с документацией именно на выбранный материал и проверяют его соответствие режиму работы узла.
Заключение
Графит в узлах трения втулок снижает прямой контакт металлических поверхностей, но результат зависит от конструкции, состава матрицы и условий эксплуатации. Бронзографитовые втулки с вставками и спеченные подшипники с графитом отличаются по устройству; твердая смазка также не всегда полностью заменяет масло.
Следующий шаг - зафиксировать нагрузку, скорость, температуру, характер движения и условия обслуживания узла, а затем сверить их с документацией на втулку. При оценке спеченных материалов полезно учитывать ASTM B438/B438M и ASTM B439, не подменяя проверку конкретного изделия одним обозначением стандарта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Антифрикционные покрытия при высоких контактных напряжениях: как выбрать подходящее решение и на что обратить внимание при его применении.
Коэффициент трения смазки – важный параметр, но не единственный при выборе материала для узла трения. Узнайте, что еще учитывать.
Узнайте, как коэффициент трения молибдена влияет на выбор между покрытиями на основе MoS2 и графита, и когда твердая смазка заменит масло.