
Испытание соляным туманом: как фосфатирование и оксидирование влияют на коррозионную стойкость
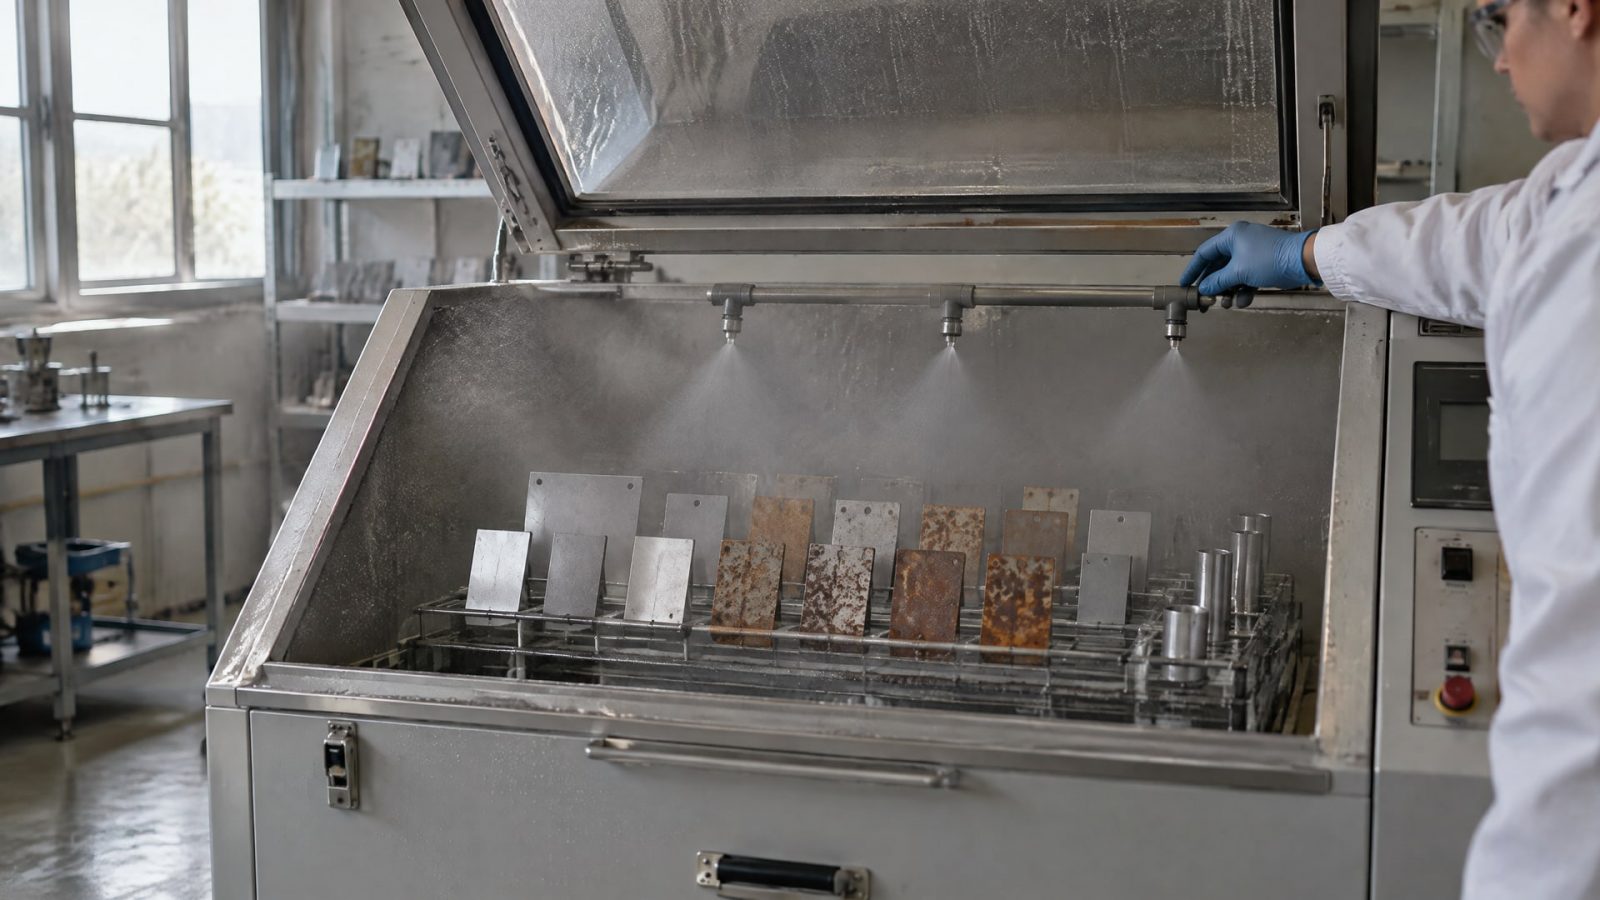
Фосфатирование и оксидирование сами по себе обычно не обеспечивают высокой стойкости к коррозии в соляном тумане. Это конверсионные покрытия, результат которых зависит от материала основы, характеристик слоя и постобработки. Поэтому при выборе технологии важно оценивать не только покрытие, но и всю систему защиты: например, фосфатный слой с маслом или черный оксид с консервантом.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно сравнить результаты испытаний и задать проверяемые требования поставщику. Разберем, что показывает испытание соляным туманом, как интерпретировать данные для фосфатирования и оксидирования и какие сведения должны сопровождать протокол.
Что показывает испытание соляным туманом
Испытание соляным туманом используют для контроля качества и непрерывности покрытия, а также для сравнения образцов при заданной методике.
Для фосфатных конверсионных покрытий ISO 9717:2024 предусматривает проверку коррозионной стойкости послеобработанных деталей согласованным методом. Если стороны не задали метод отдельно, стандарт отсылает к испытанию в нейтральном соляном тумане по ISO 9227, или NSS. Продолжительность испытания согласуют в договоре.
Результат имеет смысл только в контексте процедуры и критерия оценки. Запись «выдержал 24 часа» не объясняет, какой материал испытывали, была ли нанесена защитная пропитка и что считали отказом. Для сравнения важно различать, например, появление красной ржавчины, белой коррозии или разрушение самого покрытия. Эти критерии нельзя автоматически считать взаимозаменяемыми.
Испытания на соляной туман подходят для контроля процесса и сопоставления покрытий при одинаковых условиях. Однако они не дают универсального пересчета в срок службы на улице, у моря или в помещении с конденсацией. Поэтому результат камерного теста следует читать как показатель поведения образца в заданной процедуре, а не как гарантию одинаковой долговечности в любой эксплуатации.
При обсуждении требований к фосфатированию ориентируются на ISO 9717:2024 и ISO 9227. В технических требованиях к фосфатным покрытиям также встречается испытание в 5% соляном тумане по ASTM B117. Если в документах фигурирует формулировка «соляной туман испытания ГОСТ», инженеру и закупщику следует сверить конкретный номер стандарта и методику, а не опираться только на общее название теста.
Фосфатирование: подготовка поверхности и коррозия
Фосфатирование формирует конверсионный слой на поверхности металла.
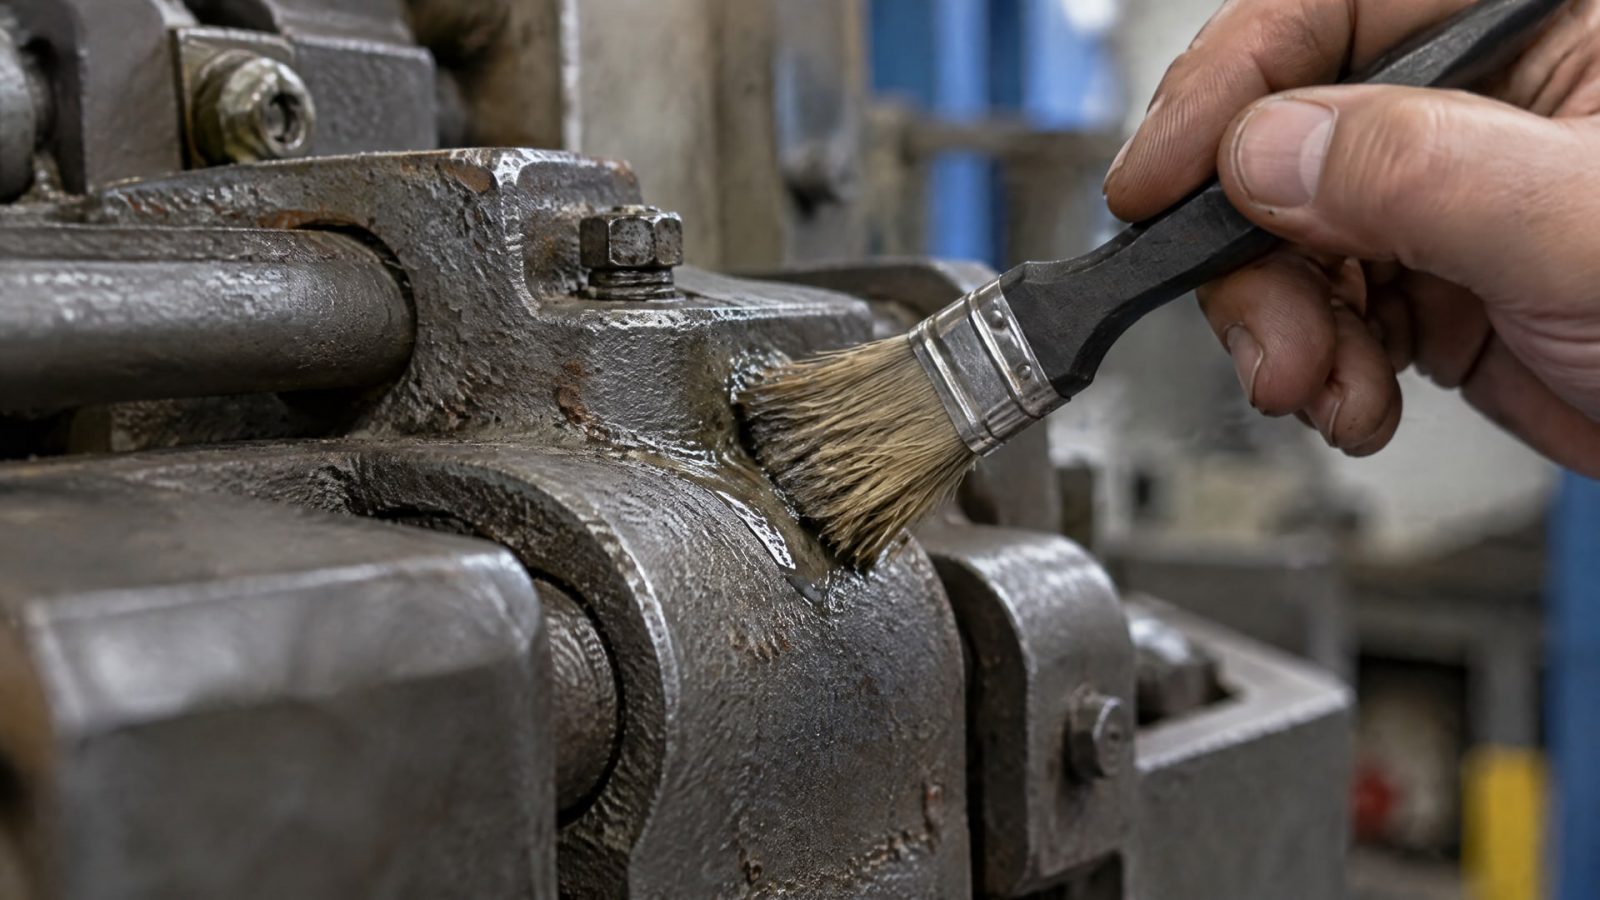
В типовых системах его используют как основу под масло, воск, лак или краску. Такая подготовка поверхности помогает включить фосфатное покрытие в более полную систему защиты, но не означает, что одной обработки достаточно для продолжительной работы во влажной или соленой среде.
Показательны данные для цинк-фосфатного покрытия: ориентир стойкости в ISO 9227 составляет около 6 часов без постобработки и около 24 часов при масляной постобработке. Эти значения иллюстрируют влияние дополнительного защитного слоя, но не являются универсальной гарантией для любой детали. Основа, масса покрытия, технология обработки и критерий появления коррозии влияют на итог.
ISO 9717:2024 распространяется на фосфатные покрытия железных, алюминиевых и цинковых материалов и их сплавов. Стандарт предусматривает, что метод проверки коррозионной стойкости послеобработанных деталей согласуют стороны; при отсутствии такого соглашения применяется нейтральный соляной туман по ISO 9227. Следовательно, для корректной оценки фосфатирование и последующую обработку следует описывать как единую систему, а не как независимые операции.
Что уточнить у поставщика
Какой металл или сплав служит основой детали.
Какой тип фосфатного слоя и какая постобработка применены.
Какой стандарт испытания использовали: ISO 9227 NSS или ASTM B117.
Сколько часов длилось испытание и по какому критерию фиксировали отказ.
При фосфатировании коррозия может появиться раньше ожидаемого, если результат теста оценивают без учета постобработки или сравнивают с образцом на другой основе. Поэтому в техническом задании важно указывать не только желаемую продолжительность испытания, но и состояние образца, который должен ее выдержать. Для деталей, которым нужна дополнительная защита, следует заранее определить, какую роль играет фосфатный слой: он остается подготовкой под следующий материал или сам входит в конечную систему.
Оксидирование: насколько надежна защита в соляном тумане
Черное оксидирование меняет состояние поверхности металла, но без уплотнения маслом, воском или консервантом обычно дает слабую защиту от коррозии.
Практические данные для черного оксида без постобработки указывают на появление рыжей ржавчины примерно через 1-2 часа или через несколько часов. После обработки маслом или воском стойкость может увеличиваться примерно до 100-200 часов и выше, однако такие результаты не означают пригодность покрытия для постоянного воздействия наружной или морской атмосферы.
Условия испытания и тип основы имеют значение. Например, MIL-DTL-13924D для класса 4 на коррозионностойких сталях задает требование: до нанесения консервирующего состава образец должен выдержать 96 часов испытания в соляном тумане по ASTM B117 без признаков коррозии. Это требование относится к конкретному классу покрытия и материалу основы, а не ко всем вариантам оксидирования.
Для деталей, где важны внешний вид, размерная стабильность или кратковременная защита при хранении, черный оксид может выполнять свою задачу. Если изделие работает во влажной среде, на улице или рядом с солями, такую обработку разумно рассматривать как часть системы, а не как единственный барьер. Для оценки нужно знать, применялась ли пропитка и на каком этапе испытывали образец: до нее или после.
Как читать результаты
Сравнивая оксидирование с фосфатированием, не следует противопоставлять только названия процессов. У одного образца мог быть черный оксид без консерванта, у другого - фосфатирование с маслом. Разница в поведении тогда отражает не только тип конверсионного слоя, но и постобработку. В протоколе нужно фиксировать обе операции и критерий, по которому определяли коррозию.
Как проводят испытания в камере соляного тумана
Для проверки фосфатных покрытий ISO 9717:2024 отсылает к нейтральному соляному туману по ISO 9227, если стороны не согласовали иной метод.
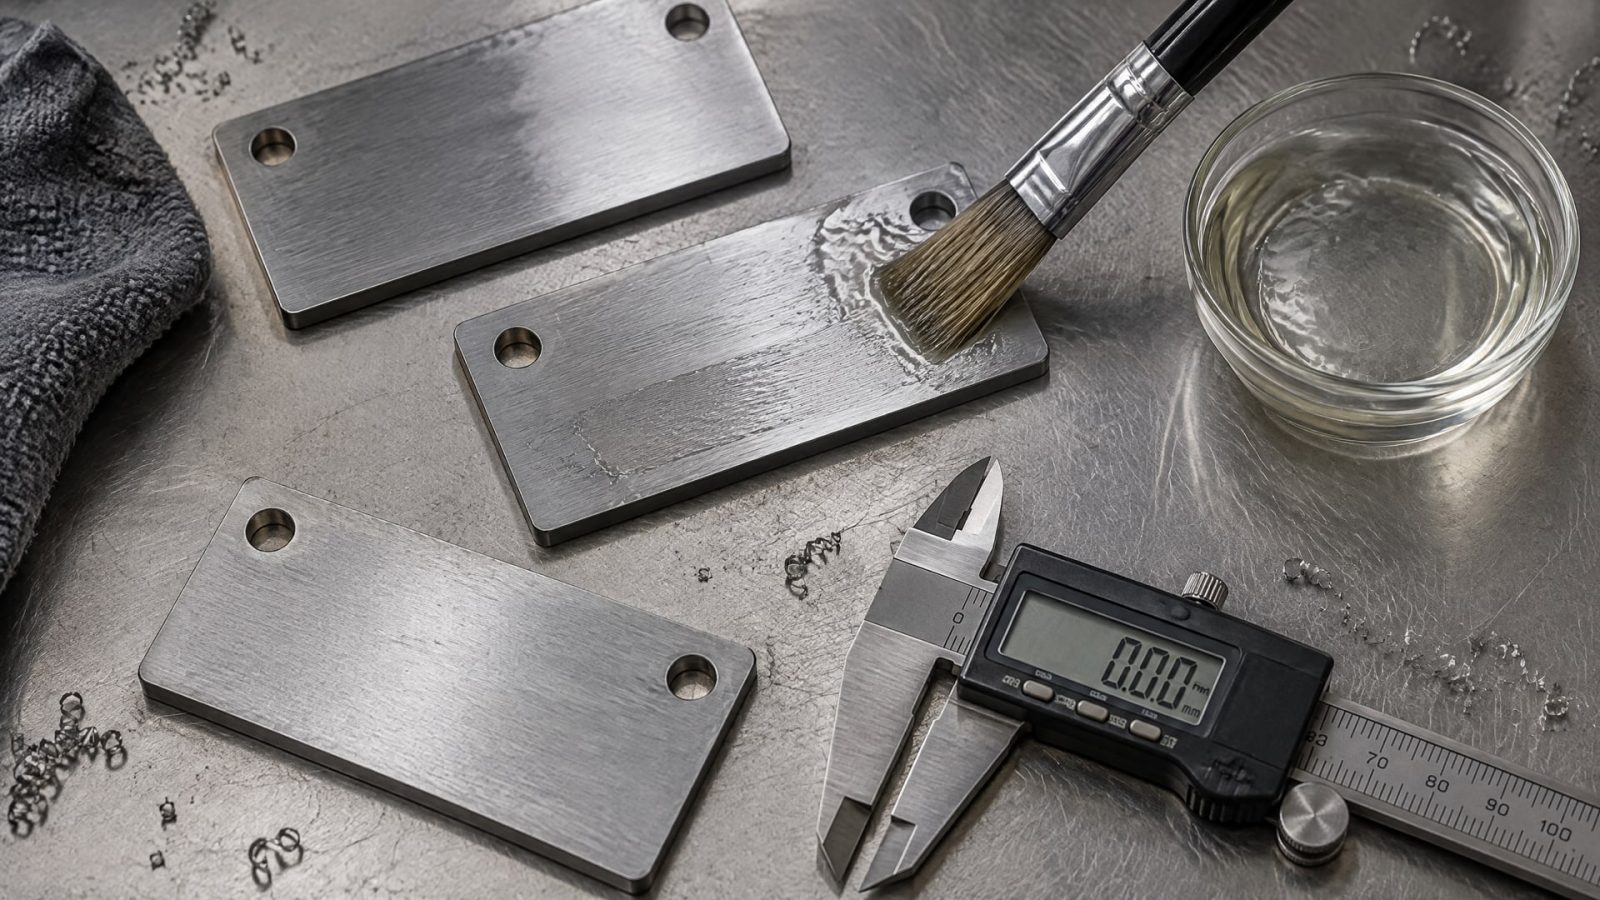
Для образцов в приложении к стандарту указаны размеры 150 × 100 мм и отверстия диаметром 5 мм вблизи углов. Эти параметры относятся к описанным образцам и не должны без проверки переноситься на любую готовую деталь.
В требованиях к фосфатным покрытиям по MIL-DTL-16232H приведен пример испытания в 5% соляном тумане по ASTM B117. Стандарт задает, что покрытие без дополнительной обработки должно показывать отсутствие коррозии в течение срока, установленного соответствующей таблицей. Точное требуемое время зависит от применимого требования, поэтому его нельзя подменять произвольным числом из другого протокола.
Перед тем как сравнивать испытания в камере соляного тумана, нужно убедиться, что сопоставляются одинаковые параметры. В документации должны быть указаны стандарт, основа, состояние поверхности, наличие масла или другого финишного слоя, длительность воздействия и критерий отказа. Если поставщик сообщает только число часов, данных для технического сравнения недостаточно.
Что запросить для сопоставления
Протокол с обозначением метода: ISO 9227 NSS или ASTM B117.
Описание образца: готовая деталь или панель, материал основы и подготовка поверхности.
Информацию о массе или толщине покрытия, если она предусмотрена спецификацией.
Сведения о постобработке и о том, проводили ли испытание до нее или после.
Критерий оценки: появление белой или красной коррозии либо повреждение слоя.
Эти сведения помогают понять, почему два образца, испытанные одинаковое количество часов, могут дать разные результаты. Они также позволяют закупщику сопоставить предложения по единой методике, а инженеру - проверить, соответствует ли испытанный образец реальной конструкции детали. Само упоминание «камера соляного тумана, испытание по стандарту» не заменяет полного описания процедуры.
Как выбрать систему защиты по результатам испытаний
При выборе покрытия сначала определяют условия эксплуатации и требуемый результат теста.
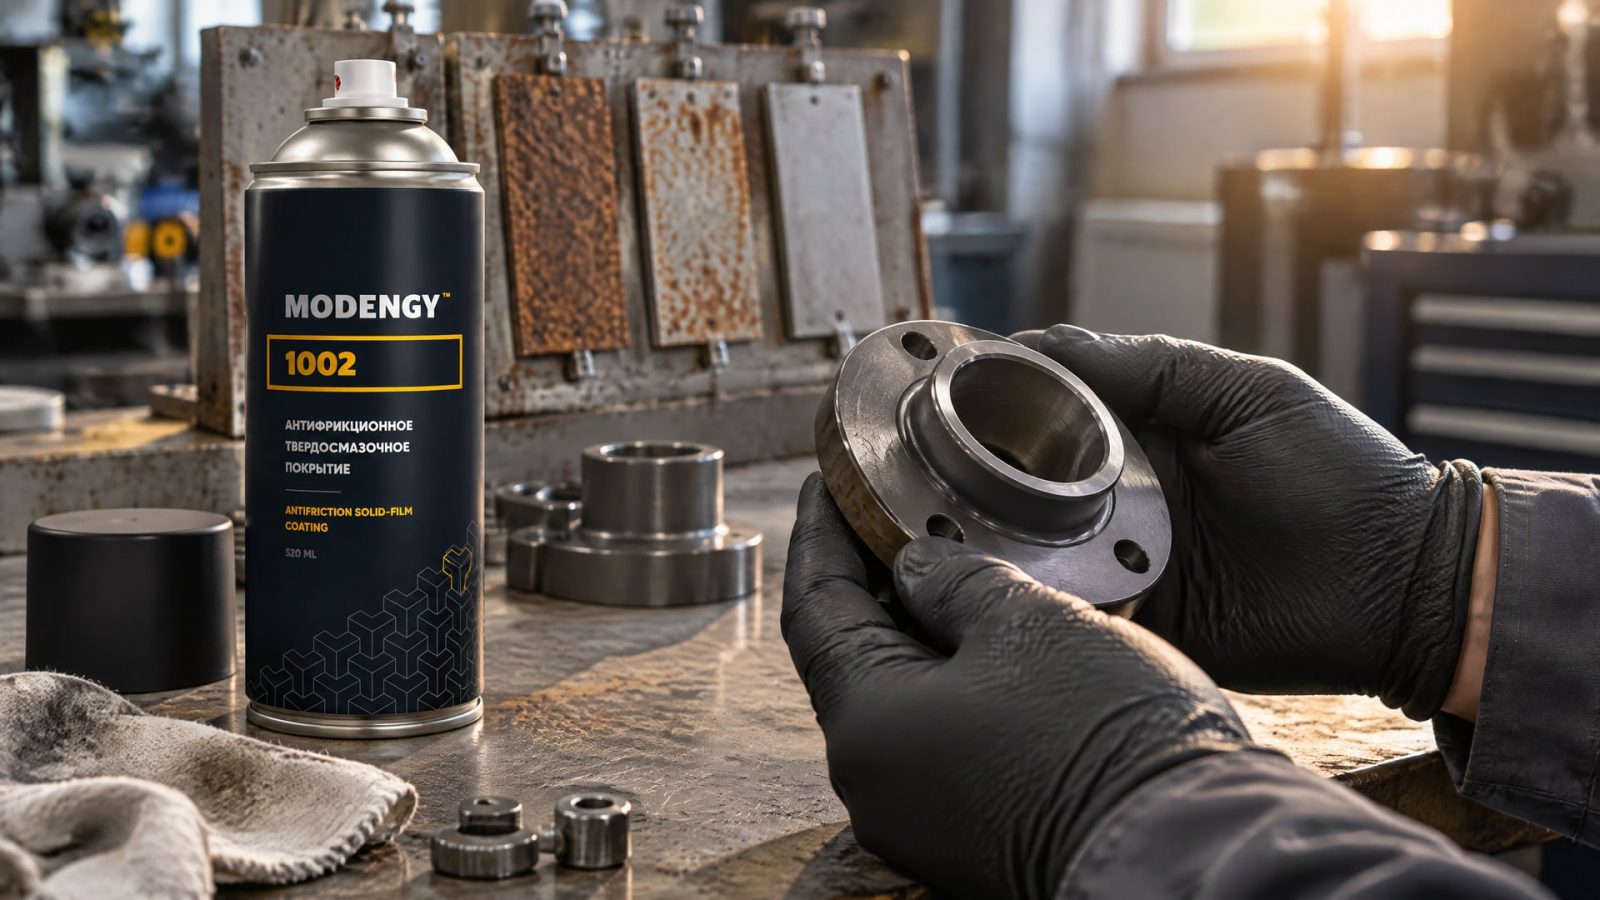
Для фосфатирования важно решить, будет ли оно подготовительным слоем под масло, воск, лак или краску. Для оксидирования нужно отдельно учитывать консервирующую обработку. В обоих случаях результат испытания характеризует конкретную комбинацию основы, слоя и последующих операций.
Не стоит выбирать технологию только по максимальному числу часов из рекламного или лабораторного описания. Для одного примера фосфатирования приводятся около 6 часов без постобработки и около 24 часов с маслом; для черного оксида с маслом или воском встречается ориентир около 100-200 часов и выше. Это данные по разным системам и условиям, поэтому они не образуют прямого рейтинга покрытий.
Если детали нужны одновременно защита от коррозии и снижение трения, одного конверсионного слоя может быть недостаточно. В таких задачах рассматривают отдельный класс антифрикционных твердосмазочных покрытий с антикоррозионными свойствами. MODENGY 1002 применяют в качестве такого решения, когда требования включают и защиту поверхности, и антифрикционную функцию. При этом целевой показатель испытания нужно закрепить в техническом задании и подтвердить протоколом для конкретной детали или образца.
Практический порядок согласования
Определить материал основы и условия работы детали.
Уточнить, является ли фосфатирование или оксидирование финишной защитой либо подготовкой под следующий слой.
Установить метод испытания и длительность: ISO 9227 NSS или ASTM B117, с учетом согласованных требований.
Зафиксировать постобработку и критерий отказа.
Попросить протокол, позволяющий сопоставить испытанный образец с серийной деталью.
Такой порядок снижает риск сравнить несопоставимые результаты и принять число часов в камере за прогноз реального срока службы. Если условия эксплуатации отличаются от лабораторного теста, испытание следует использовать как критерий контроля и сравнения, дополняя его оценкой всей системы защиты.
Часто задаваемые вопросы
Что показывает испытание на воздействие соляного тумана?
Оно показывает, как образец ведет себя в заданной процедуре воздействия соляного тумана и помогает контролировать качество и непрерывность покрытия. Результат зависит от основы, покрытия, постобработки и критерия отказа. Число часов в камере само по себе не позволяет точно определить срок службы детали на улице или в морской атмосфере.
По какому стандарту проводят испытания в камере соляного тумана?
Для фосфатных покрытий ISO 9717:2024 указывает нейтральный соляной туман по ISO 9227, если стороны не согласовали другой метод. В требованиях к фосфатированию также встречается 5% соляной туман по ASTM B117. В протоколе необходимо проверить обозначение стандарта и условия, по которым оценивали образец.
Дает ли фосфатирование защиту от коррозии без постобработки?
Фосфатирование может служить основой под масло, воск, лак или краску, но само по себе обычно не обеспечивает высокой стойкости в жесткой коррозионной среде. Для одного приведенного примера цинк-фосфатного покрытия ориентир составляет около 6 часов без постобработки и около 24 часов с маслом. Эти значения не универсальны для любых деталей.
Можно ли считать оксидирование защитой для наружной эксплуатации?
Черный оксид без уплотнения обычно слабо защищает от коррозии. Практические данные указывают на появление рыжей ржавчины примерно через 1-2 часа без постобработки и на рост стойкости примерно до 100-200 часов и выше после обработки маслом или воском. Эти ориентиры не подтверждают пригодность покрытия для постоянной наружной или морской эксплуатации.
Заключение
Фосфатирование и оксидирование влияют на стойкость в соляном тумане по-разному, но ни одно из них не следует оценивать отдельно от основы и постобработки. Фосфатирование часто используют как подготовительный слой, а черный оксид без консерванта обычно дает ограниченную защиту. Результаты испытаний пригодны для контроля и сравнения покрытий, но не служат прямым прогнозом срока службы в реальной среде.
Следующий шаг для инженера или закупщика - зафиксировать в техническом задании стандарт испытания, материал образца, постобработку, длительность и критерий отказа. Затем нужно запросить протокол именно для сопоставимой конструкции и проверить, что испытанная система соответствует условиям эксплуатации детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, когда замена масла на специализированное решение Лукойл снижает затраты и улучшает работу оборудования.
Аналоги гидравлического масла: как выбрать, протестировать и внедрить на производстве, чтобы избежать ошибок и простоев.
Выбирайте гидравлическое масло 46 или 32, учитывая температуру, условия запуска и требования производителя оборудования.