
Как проверить качество нанесения анаэробного фиксатора резьбы на производстве
Проверить качество нанесения анаэробного фиксатора резьбы можно поэтапно: контролировать чистоту деталей, положение и количество состава, время до сборки, а затем проверять прочность на образцах по утвержденной методике. Визуальный осмотр выявляет ошибки нанесения, но сам по себе не подтверждает прочность соединения. После полной полимеризации не следует проверять собранный узел обычным ключом: такая проверка может повредить сформированное соединение.
Статья поможет инженерам и техническим специалистам выстроить контроль на производственной линии, а закупщикам - оценить, какие требования нужно включить в техническое задание и приемку. Разберем проверку нанесения фиксатора резьбы, контроль дозирования и выдержки, испытания на момент отворачивания и типичные дефекты фиксации резьбы.
Как проверить качество нанесения анаэробного фиксатора резьбы на линии
Анаэробный фиксатор - однокомпонентный состав, который отверждается в отсутствие воздуха и при контакте с металлом.
Поэтому надежность соединения зависит не только от наличия материала на крепеже. Важны чистота поверхностей, правильное размещение состава и условия, в которых собранное соединение набирает прочность.
Для начала опишите контрольные точки в рабочей инструкции. Зафиксируйте, какие поверхности очищают, где располагают состав, как контролируют дозирование и сколько времени допускается между нанесением и сборкой. Отдельно укажите метод проверки готовых образцов и критерии приемки. Если в процессе меняются крепеж, материалы деталей или условия сборки, требования стоит сверить с техническим заданием на соединение.
На линии удобно разделить контроль на два уровня:
Операционный контроль: чистота резьбы, наличие состава, зона нанесения, дозирование и время до сборки.
Приемочный контроль: испытание собранных образцов после выдержки по внутренней процедуре или применимому стандарту.
Такой подход помогает отличить ошибку нанесения от недостаточного набора прочности. Например, визуально пропущенная резьба указывает на возможное недонанесение, а отклонение результата механического испытания требует проверки всего процесса, включая подготовку поверхности и выдержку.
Проверку следует проводить на контрольных образцах, собранных тем же способом, что и рабочие изделия. Для приемочного контроля используют стандартную гайку или резьбовое испытательное приспособление. Образцы отбирают выборочно, в том числе из разных партий, если задача состоит в периодической проверке стабильности процесса.
Что зафиксировать в рабочей инструкции
Требования к очистке резьбы и способ подтверждения чистоты.
Место и ширину нанесения состава.
Контроль дозирования и времени до сборки.
Продолжительность выдержки перед испытанием.
Тип испытательного приспособления и метод оценки результата.
Визуальный контроль и проверка дозирования
Визуальная проверка позволяет быстро обнаружить пропуск состава, его нанесение вне рабочей зоны или заметный перерасход.
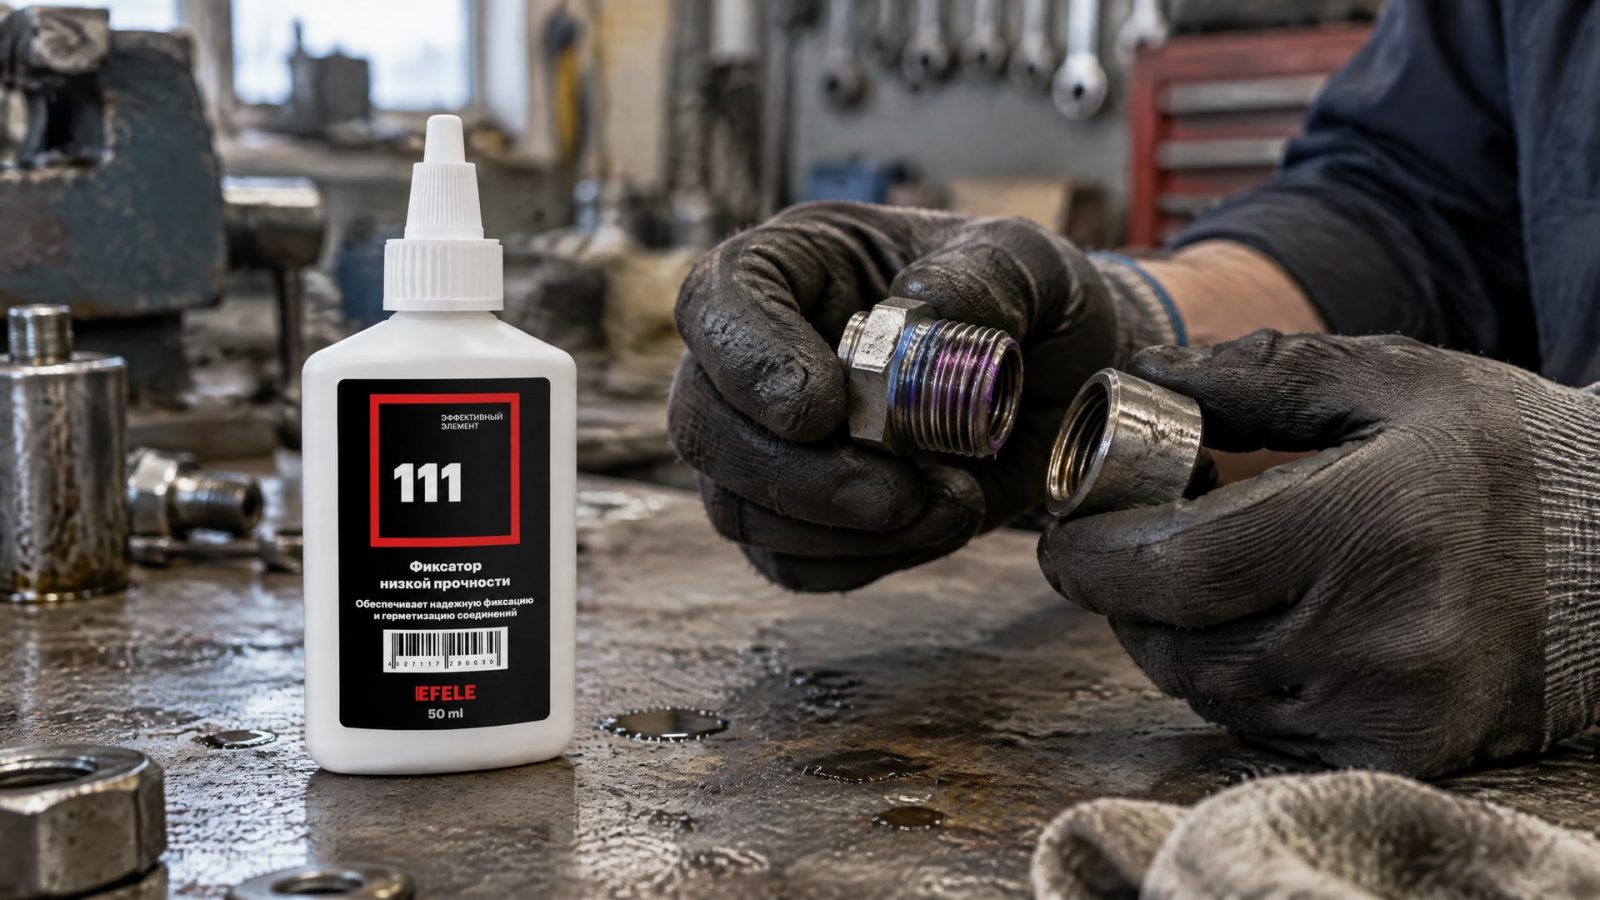
Контролеру важно оценивать не только наличие следов материала, но и расположение полосы относительно резьбы. После сборки состав должен оказаться между сопрягаемыми витками, поэтому нанесение непосредственно перед сборкой помогает сохранить правильную зону контакта.
В одном из прикладных материалов в качестве ориентира указана полоса нанесения шириной не менее диаметра крепежа. Это не универсальное требование для всех изделий и составов: производственная инструкция должна учитывать конкретную конструкцию и применяемый фиксатор. При проверке дозирования также важно следить за повторяемостью нанесения, а не добиваться максимального количества материала.
Перерасход не гарантирует более прочного соединения и может указывать на нестабильность дозирования. Недостаточное количество или смещение полосы, напротив, повышают риск неполного распределения состава по виткам. Визуальный контроль помогает заметить такие отклонения до сборки, но не доказывает, что соединение достигло требуемой сопротивляемости отворачиванию.
Совет инженера
Сценарий: нужно проверить процесс нанесения EFELE 111 на производственной операции, не подменяя контроль качества одной только оценкой внешнего вида.
Что сделали: для контрольных образцов зафиксировали чистоту резьбы, зону и повторяемость нанесения, время до сборки и выдержку перед испытанием. Образцы подготовили для проверки по утвержденной методике.
Итог: результаты визуального контроля показывают, соблюдена ли технология нанесения, а испытание образцов отдельно оценивает прочность соединения. Это позволяет разбирать отклонения по этапам, не приписывая любой неудовлетворительный результат только дозатору или только составу.
Чистота поверхности и время до сборки
Перед нанесением резьбовые поверхности должны быть чистыми, без масла, смазки и других загрязнений.
Если подготовка деталей не стандартизирована, результаты полимеризации и механических испытаний могут различаться от сборки к сборке. Поэтому в рабочей инструкции важно описать очистку и проверять ее соблюдение на линии, а не считать чистоту заданной по умолчанию.
Состав наносят непосредственно перед сборкой, чтобы он попал между сопрягаемыми витками. В контроле процесса учитывают интервал между нанесением и соединением деталей: если сборку откладывают, фактическое распределение материала может отличаться от установленного процесса. Допустимое время до сборки следует задать во внутренней инструкции с учетом применяемого состава и оборудования.
Для оценки полимеризации нельзя назначать одинаковую выдержку всем составам без проверки. В отраслевом обзоре для ряда химических фиксаторов указано полное отверждение в течение 24-72 часов при комнатной температуре. Это ориентир для планирования испытаний, а не универсальный срок для любой продукции и любого соединения. При производственном контроле время выдержки следует фиксировать для каждого образца.
В том же обзоре описан вариант ускорения испытаний: прогрев в печи до 150 °F примерно в течение 45 минут. Такой режим приводится как способ ускорить набор прочности перед лабораторной проверкой. Применять его в производстве можно только в рамках утвержденной процедуры, поскольку режим испытания должен быть одинаковым для сравниваемых образцов.
Механические испытания: момент отворачивания и прочность
Визуальный осмотр подтверждает, что состав нанесен в нужной зоне, но не показывает фактическую прочность собранного соединения.
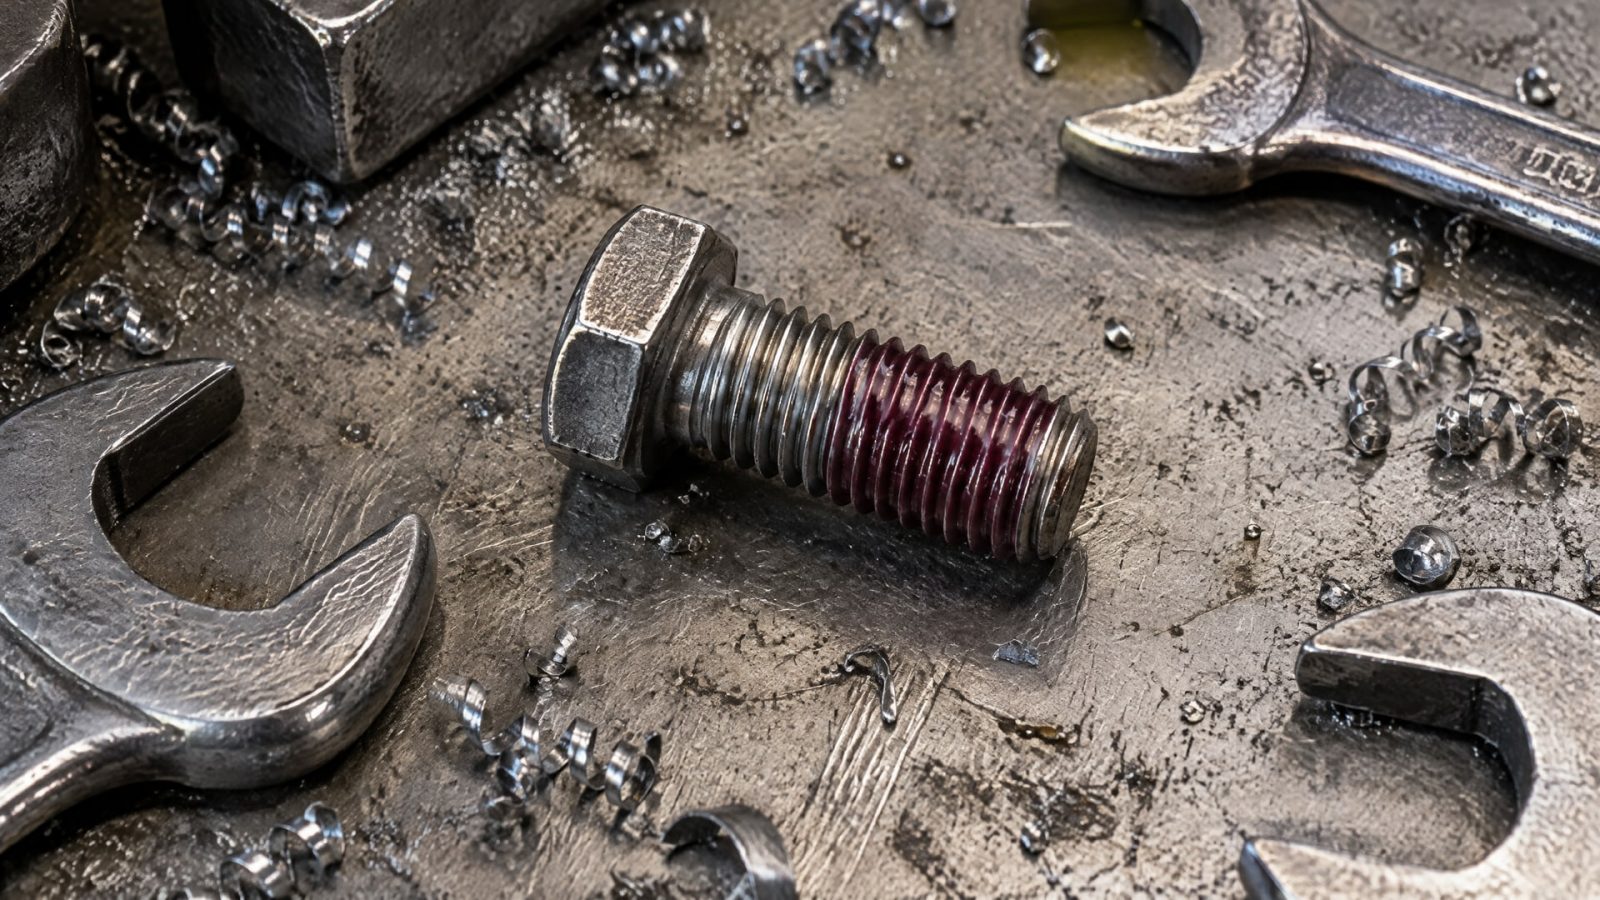
Для оценки сопротивляемости отворачиванию применяют breakaway torque и prevailing torque. Параметры проверяют на образцах по внутреннему регламенту или методике, связанной с ISO 10964 и ASTM D5649.
В отраслевых материалах для разных классов продуктов приводятся значения breakaway strength on steel: <6 Nm, >12 Nm, >25 Nm и >33 Nm. Эти значения показывают, что уровни прочности у разных классов фиксаторов различаются. Их нельзя использовать как универсальные пределы приемки: требуемое значение определяют для конкретного соединения и фиксируют в техническом задании.
После полного отверждения не следует проверять момент на рабочем соединении обычным ключом, если специальная процедура этого не предусматривает. Такая проверка может разрушить сформированную адгезию и ослабить узел. Для контроля партии собирают отдельные образцы и испытывают их после заданной выдержки.
При планировании испытаний важно заранее определить, что именно нужно подтвердить: момент начала отворачивания, сопротивление дальнейшему вращению или соответствие конкретной процедуре. Результаты механического контроля сопоставляют с данными визуальной проверки и параметрами процесса. Так проще определить, связан ли дефект с загрязнением резьбы, нанесением, сборкой или выдержкой.
Методы контроля фиксаторов резьбы и применимые стандарты
Методы контроля фиксаторов резьбы выбирают исходя из задачи.
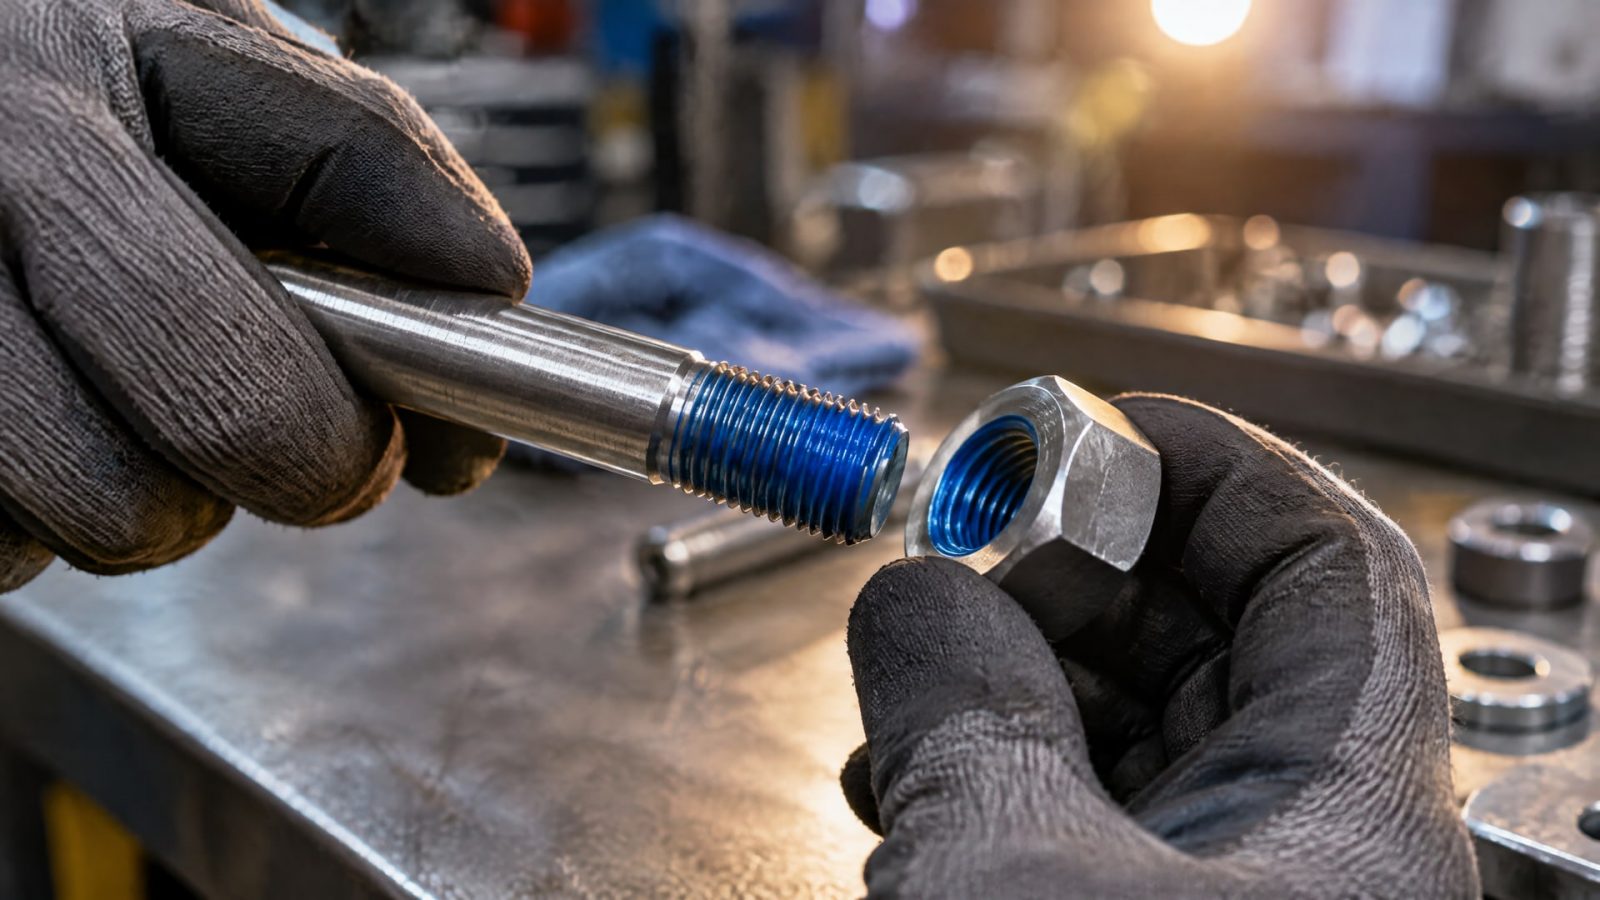
Для операционного контроля подходят осмотр зоны нанесения, проверка дозирования и регистрация времени до сборки. Для подтверждения прочности нужны механические испытания образцов с применением согласованной методики. Эти способы дополняют друг друга: один показывает соблюдение процесса, другой - результат полимеризации в собранном соединении.
В материалах по испытаниям упоминаются ISO 10964 и ASTM D5649 для контроля характеристик, связанных с моментом. ASTM F1179 описывал инспекцию шпилек, установленных на анаэробный фиксатор, для оценки сопротивляемости отворачиванию. Однако этот стандарт отмечен как отозванный в 2020 году, поэтому ссылаться на него как на действующий документ нельзя. Перед включением стандарта в документацию необходимо проверить его актуальный статус и применимость к конкретной операции.
Для приемки партии можно использовать выборочные образцы из разных партий. Чтобы результаты можно было сравнивать, в протоколе указывают способ сборки, время выдержки, использованное приспособление и полученные значения. Для ряда химических фиксаторов в источниках приводится выдержка 24-72 часа при комнатной температуре; если процедура предусматривает ускоренный прогрев, в ней отдельно фиксируют режим до 150 °F примерно на 45 минут.
Внутренний регламент должен устанавливать критерии приемки именно для конкретного соединения. Нельзя переносить на него значения для другого класса продукта или использовать результаты визуального контроля вместо испытаний. Если изделие нельзя разбирать после сборки, механические испытания проводят на специально подготовленных контрольных образцах.
Дефекты фиксации резьбы: причины и проверка
К типичным дефектам фиксации резьбы относятся пропуск состава, нанесение вне зоны сопряжения, нестабильное дозирование и сборка загрязненных деталей.
Внешний осмотр помогает выявить часть этих ошибок до сборки. Но если соединение не проходит механическое испытание, одной визуальной оценки недостаточно, чтобы установить причину.
При анализе отклонения проверьте процесс последовательно: была ли резьба очищена от масла и загрязнений, попал ли состав между витками, соблюдалось ли время до сборки и выдержка перед испытанием. Затем сопоставьте данные по контрольным образцам и партиям. Такой порядок помогает определить этап, на котором возникло расхождение, и не менять параметры процесса наугад.
Для расследования полезно вести протокол, в котором отдельно отражены признаки нанесения и результат испытания. Если визуальная проверка выявляет смещение или пропуск, корректируют операцию нанесения. Если нанесение соответствует инструкции, а испытание показывает отклонение, проверяют чистоту поверхности, сборку, выдержку и корректность самой методики. Это разделяет дефекты процесса и дефекты контроля.
Особое внимание уделяют попыткам проверять готовое соединение моментом после полимеризации. Без разрешенной методики такая проверка может повредить соединение и дать результат, который не отражает исходное качество нанесения. Поэтому для планового контроля используют образцы, а проверку рабочей сборки оставляют только для случаев, прямо предусмотренных процедурой.
Часто задаваемые вопросы
Как проверить анаэробный герметик после нанесения?
Сначала проверьте чистоту резьбы, зону нанесения, дозирование и время до сборки. Затем выдержите собранный образец по установленной процедуре и проверьте механические характеристики регламентированным методом. Внешний осмотр показывает ошибки нанесения, но не подтверждает прочность соединения. После полной полимеризации не проверяйте рабочий узел обычным ключом без специальной процедуры.
Можно ли оценить качество фиксатора резьбы по внешнему виду?
Внешний вид помогает обнаружить пропуск состава, смещение полосы и заметный перерасход. Однако он не показывает, насколько прочным стало соединение после отверждения. Для подтверждения функциональности проводят механические испытания образцов, например оценивают breakaway torque или prevailing torque по утвержденной методике.
Сколько выдерживать соединение перед проверкой?
Для ряда химических фиксаторов в отраслевых материалах указано полное отверждение в течение 24-72 часов при комнатной температуре. Это не универсальный срок для всех продуктов и конструкций. Время выдержки нужно закрепить в рабочей инструкции с учетом применяемого состава и условий испытания.
Можно ли проверять готовое соединение моментом отворачивания?
Проверка после полимеризации может повредить сформированное соединение, если она не предусмотрена специальной процедурой. Поэтому для планового контроля готовят отдельные образцы и испытывают их после заданной выдержки. На рабочем изделии измерение проводят только тогда, когда это прямо разрешает утвержденная методика.
Заключение
Качество нанесения анаэробного фиксатора резьбы проверяют не одним приемом, а последовательным контролем чистоты, зоны нанесения, дозирования и времени до сборки. Визуальный осмотр выявляет технологические ошибки, а прочность подтверждают испытаниями образцов по установленной методике. Проверка готового соединения обычным ключом после полимеризации может повредить узел.
Следующий шаг для производства - оформить рабочую инструкцию с требованиями к очистке и нанесению, выдержкой, отбором образцов и методом механического контроля. Критерии приемки следует связать с техническим заданием на конкретное соединение, а не переносить из испытаний других классов фиксаторов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать смазку без аллергенов для оборудования на производстве детского питания с учетом допусков, сертификатов и гигиенических требований.
Узнайте, какой срок годности у анаэробного герметика, как правильно хранить его на складе и по каким признакам определить порчу.
Подготовка поверхности деталей с внутренними диаметрами: сравнение микропескоструйной и химической обработки для инженеров.