
Как снизить расход концентрата СОЖ при фрезеровании и точении
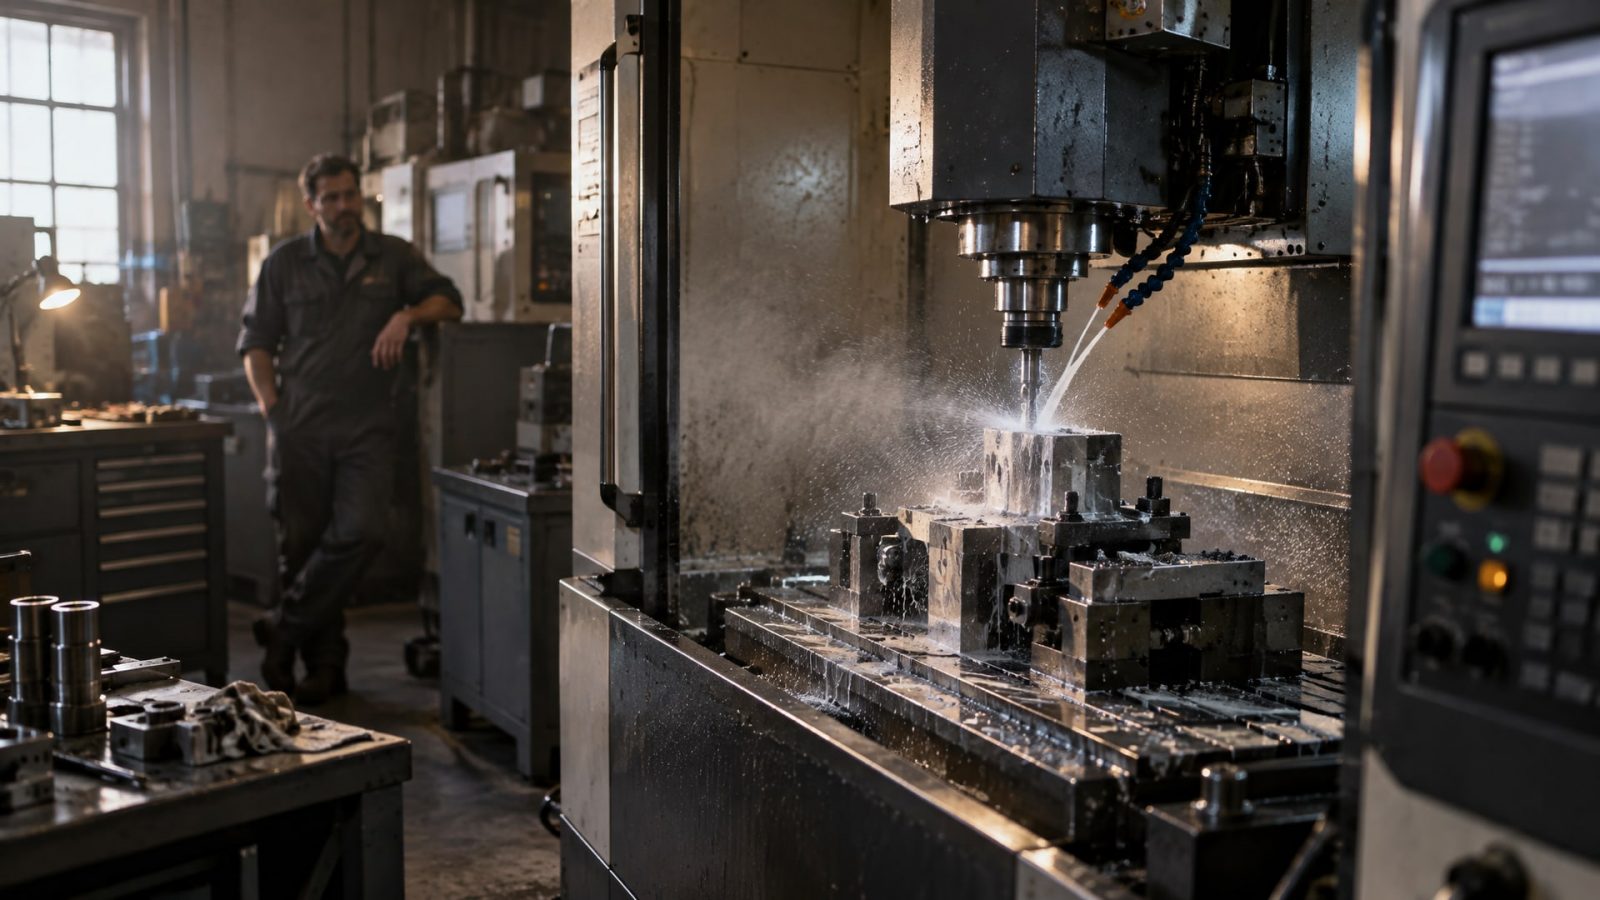
Расход концентрата сож становится значительной статьей затрат в механообработке, особенно при высокоинтенсивном фрезеровании и точении. Однако большинство потерь не неизбежны - они возникают из-за неправильного смешивания, отсутствия контроля концентрации и нерациональной организации системы подачи. Инженеры и закупщики, которые наладили точное управление сож, добивались снижения затрат на концентрат на 25-40% без ущерба качеству обработки. Статья раскрывает ключевые рычаги экономии: от выбора оптимальной концентрации до автоматизации дозирования и организации рециркуляции.
Оптимальная концентрация: найти баланс между экономией и качеством
Одно из наиболее распространенных заблуждений - чем выше концентрация, тем дешевле обработка.
На деле для большинства операций целевой диапазон концентрации составляет 5-10%, и выход за эти границы не приносит пользы. При обработке алюминия иногда требуется около 12%, но в большинстве случаев концентрация не должна превышать 10%.
Превышение рекомендованного уровня может привести к нескольким проблемам. Во-первых, слишком высокая концентрация затрудняет работу системы охлаждения и смазки, так как консистенция эмульсии становится вязче. Во-вторых, расход концентрата растет без видимого улучшения качества поверхности или стойкости инструмента. В-третьих, деградация сож ускоряется из-за более интенсивного окисления при повышенной концентрации.
Ключ к экономии - подобрать концентрацию под конкретную операцию и материал, а не держать одну установку «на все случаи». Для фрезерования черных металлов часто достаточно 5-7%, для точения -6-8%, а для операций с повышенными требованиями к охлаждению -8-10%. Производитель каждой сож указывает рекомендуемый диапазон в технических данных, и придерживаться его критично для предсказуемого расхода.
Качество воды и правильное смешивание: основа стабильности
Многие закупщики недооценивают роль воды в составе эмульсии.
Вода составляет 90-95% от объема готовой сож, и если она содержит примеси, соли жесткости или железо, это нарушает стабильность эмульсии и ускоряет деградацию концентрата.
Рекомендуется использовать деминерализованную воду или воду после обратного осмоса. Если на участке нет фильтрации воды, затраты на стабилизацию нестабильной эмульсии будут выше, чем на покупку чистой воды. Технологически правильно концентрат добавляют в воду, а не наоборот, и тщательно перемешивают смесь вне станка - в отдельной емкости или резервуаре подготовки.
При ручном приготовлении смеси разброс концентрации может быть значительным. Исследование показало, что ручной процесс дает разброс 3-5% и приводит к потерям концентрата около 25%. Это означает, что если вы готовите партию на 100 литров, примерно 25 литров концентрата распределяется неправильно - часть идет в осадок, часть испаряется, часть остается в стенках емкости. При переводе на автоматическое смешивание расход масла снизился примерно на 25%, и концентрация держалась стабильно.
Ежедневный контроль концентрации и объема
Для поддержания стабильности и минимизации потерь рекомендуется ежедневно проверять два параметра: объем сож в системе и концентрацию.
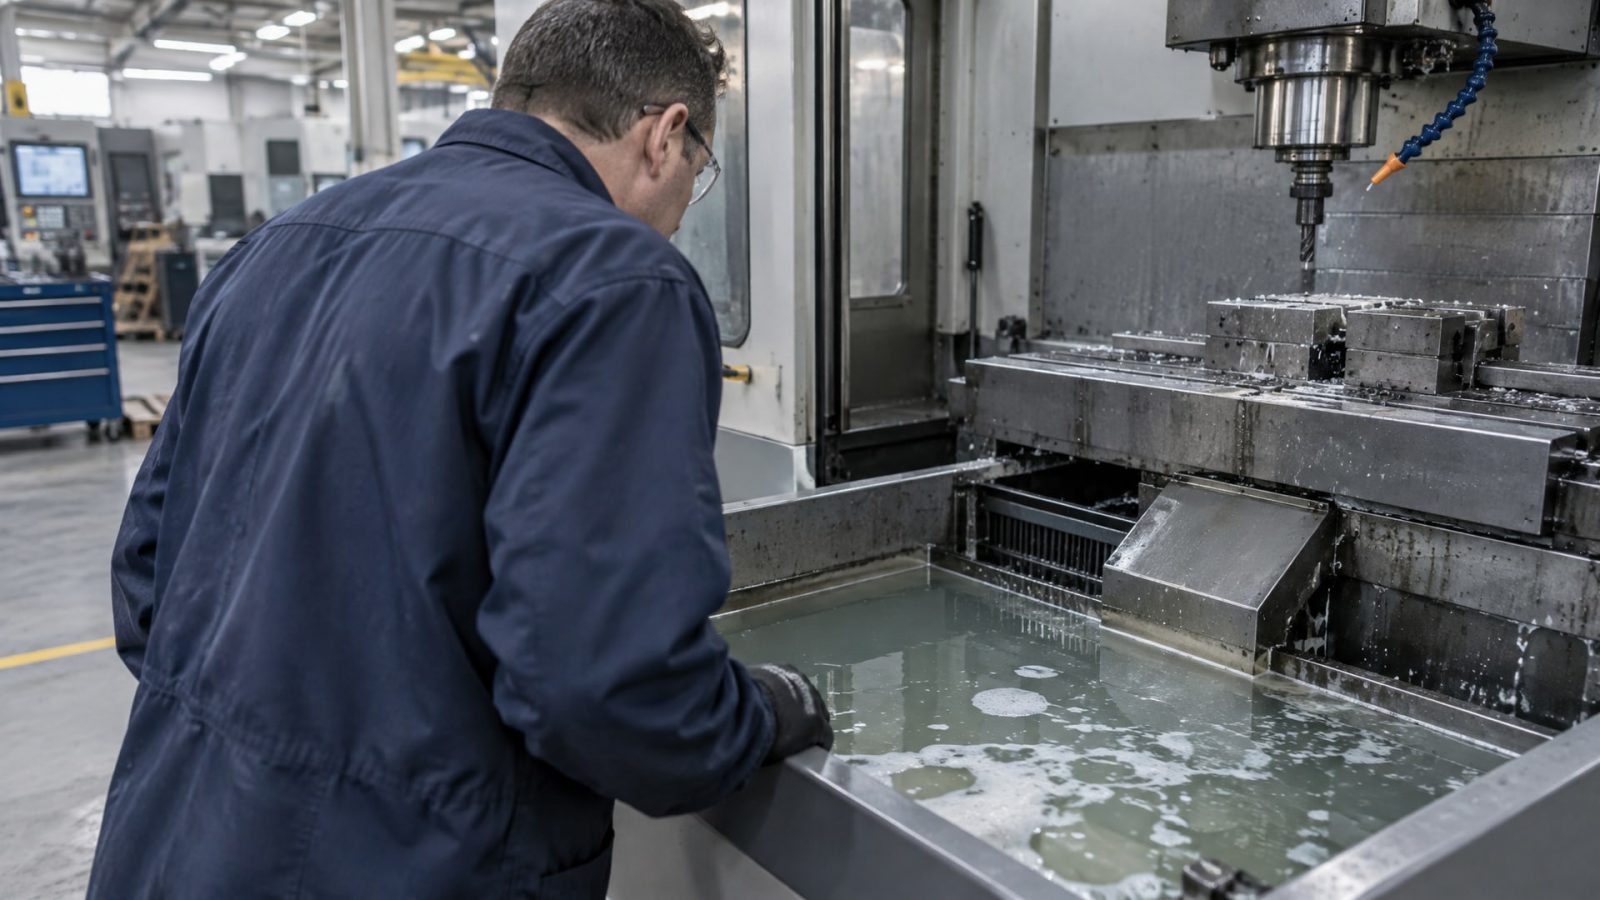
Объем в ванне станка должен находиться на уровне 85-100% от нормы. Когда уровень падает ниже 85%, колебания концентрации становятся более выраженными из-за меньшего буфера для разбавления. При попадании в систему грязи, стружки или посторонних масел нарушение объема еще больше усиливает негативный эффект.
Для контроля концентрации используют рефрактометр - простой и надежный инструмент, который показывает точное содержание растворенных веществ. Измерение проводят утром, до начала работы, и по необходимости в течение дня. Если концентрация упала ниже нижней границы диапазона, готовят подпиточную смесь. Здесь важный момент: подпиточную смесь часто готовят ниже рабочей концентрации, потому что при испарении воды концентрация в ванне естественно растет. Например, если рабочая концентрация 8-10%, подпитка идет примерно на 2-3%, чтобы компенсировать испарение и не допустить роста концентрации выше допустимого.
Автоматическое дозирование и минимизация уноса
На участках с высокой интенсивностью обработки ручной контроль быстро становится узким местом.
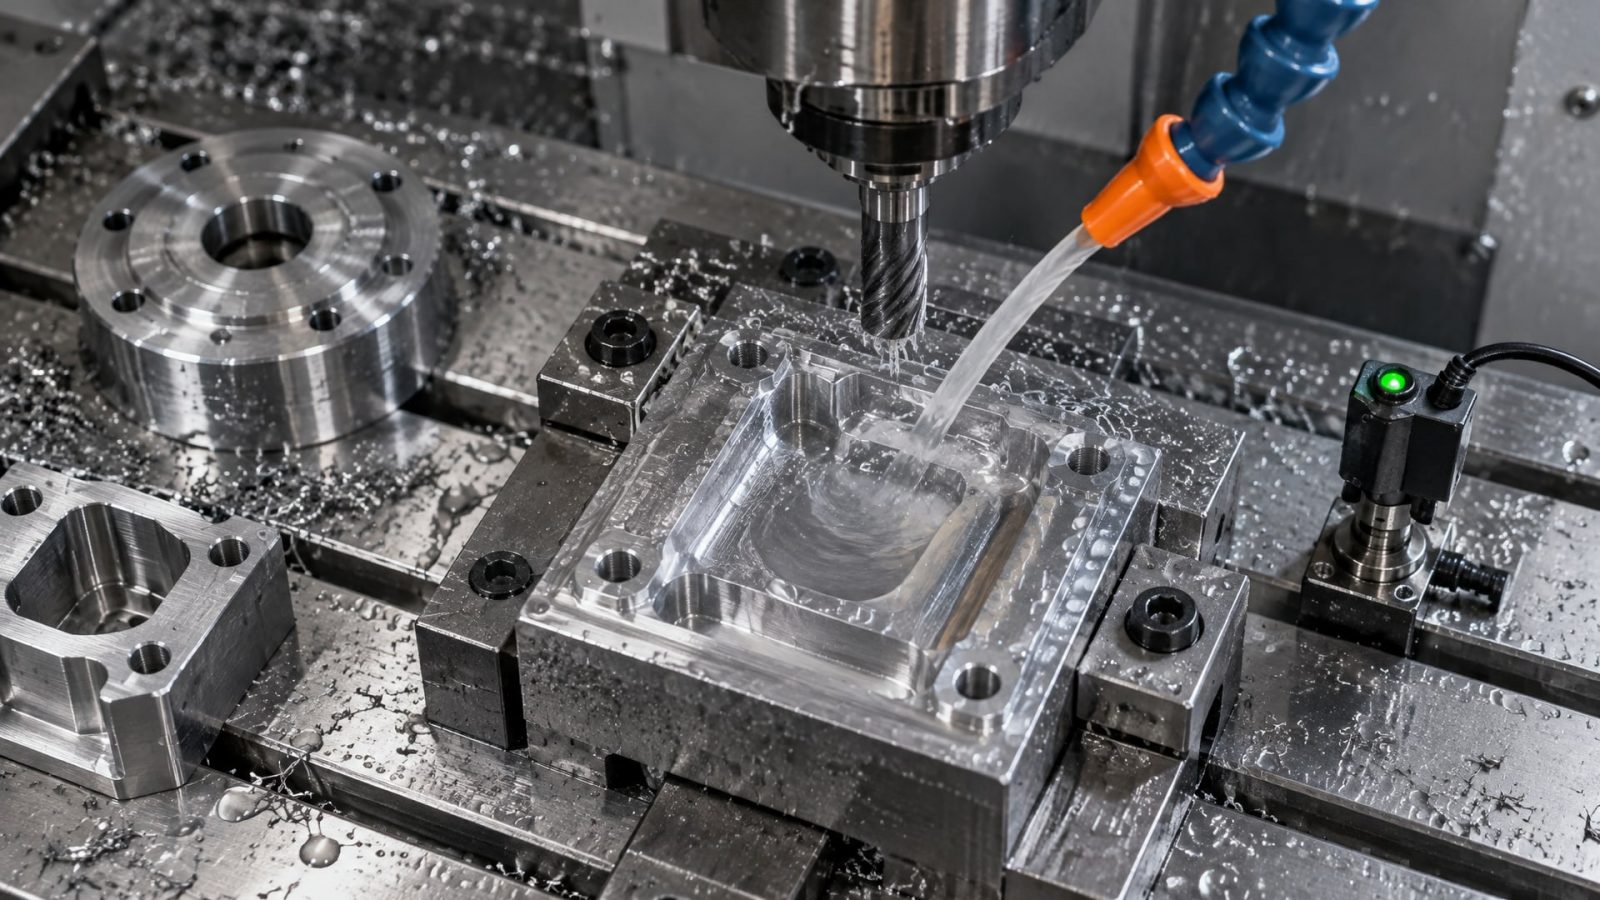
Автоматические дозаторы и пропорционеры обеспечивают точность и стабильность, которые ручное смешивание обеспечить не может.
Система автоматического дозирования контролирует концентрацию через датчик проводимости или оптический сенсор и добавляет концентрат или воду в нужных пропорциях. Это снижает разброс, предотвращает ошибки оператора и в результате экономит примерно 25% от закупки концентрата. На практике закупщики отмечают, что при переводе на автоматизацию дозирования предсказуемость расхода заметно улучшается, и становится проще планировать бюджет на смазочные материалы.
Второй важный фактор - минимизация уноса сож. При фрезеровании и точении жидкость разбрызгивается, часть испаряется, часть уносится с аэрозолем и стружкой. Чтобы снизить потери, направляют возвратные линии точно в зону резания, используют защиты от разбрызгивания, а стружку отводят так, чтобы минимизировать вынос жидкости. При грамотной организации подачи потери сож снижаются на 10-15%, что напрямую влияет на расход концентрата.
Очистка системы и борьба с деградацией
Со временем в сож накапливаются микроорганизмы, продукты окисления, металлический шлам и посторонние масла.
Это приводит к деградации эмульсии - она темнеет, расслаивается, возникает неприятный запах. Дальнейший контроль концентрации становится неточным, а сама жидкость теряет охлаждающие и смазывающие свойства.
Многие операторы пытаются исправить ситуацию, добавляя больше концентрата. Это неэффективно. Правильный подход - своевременная очистка и регенерация. Перед заливкой новой партии сож систему промывают: удаляют старую жидкость, очищают фильтры, избавляются от шлама и ржавчины на стенках резервуара и магистралей.
Для продления срока службы сож рекомендуют начинать с чистого станка и чистой системы. Исследования показывают, что системы регенерации и рециркуляции при грамотном управлении снижают закупки концентрата на 40-60% и объемы утилизации на 50-80%. Это означает, что уже использованную сож можно очистить от шлама, микробов и продуктов окисления, и вернуть ее в работу или продать на переработку. Финансовый эффект очевиден: вместо того чтобы выбросить 100 литров использованной сож, вы очищаете 60-70 литров и снова применяете их в системе.
Совет инженера: как наладить контроль на действующей линии
Типовой сценарий: на участке работают три станка, каждый со своей ванной сож.
Концентрация проверяется редко, объем падает без внимания, а через полгода сож темнеет и ее просто сливают. Расход концентрата за год составляет 800-900 литров.
Что сделали: приобрели рефрактометр, установили график ежедневного измерения концентрации и объема, начали использовать деминерализованную воду для подпитки и приготовления смеси, настроили подачу сож точнее в зону резания, чтобы снизить разбрызгивание. На одном из станков установили недорогой автоматический дозатор концентрата.
Итог за год: расход концентрата снизился до 550-600 литров (экономия 30-35%), концентрация держалась стабильно в диапазоне 6-8%, сож прослужила в среднем на 2-3 месяца дольше, нужна была одна промежуточная регенерация вместо полной замены. Качество обработки не изменилось, стойкость инструмента была как обычно. Специалисты, которые работают на участке, отметили удобство предсказуемого управления: нет неожиданных перекосов с концентрацией, нет срывов в работе из-за неправильной смеси.
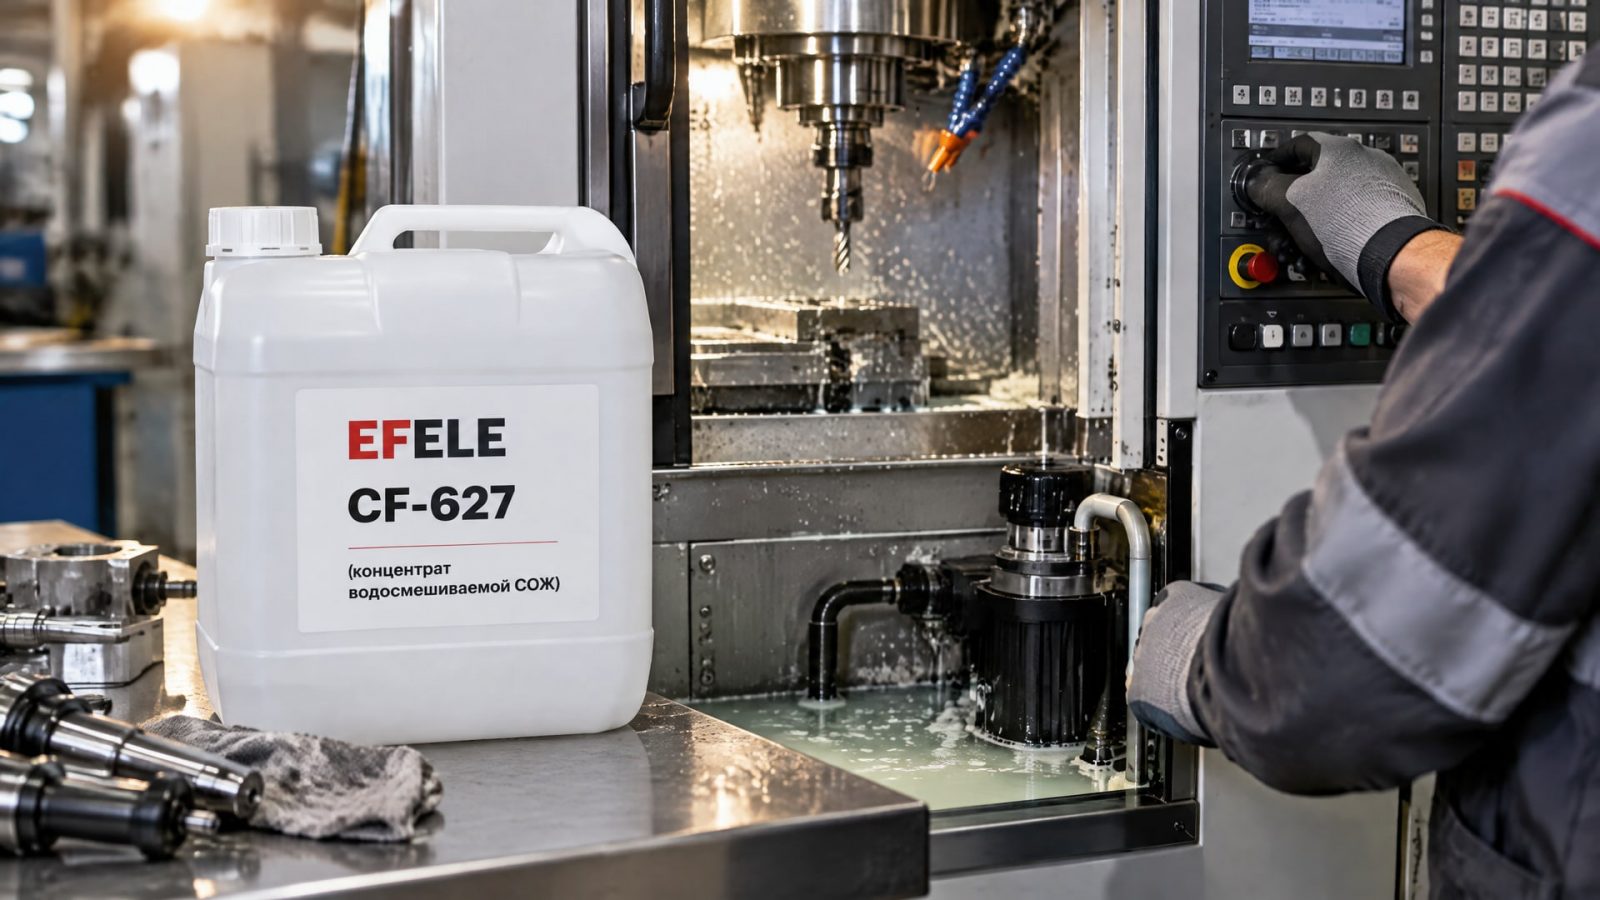
Высокие результаты дают концентраты, специально подобранные под операцию: EFELE CF-627 благодаря стабильной эмульсии позволяет поддерживать концентрацию в узком диапазоне, что особенно важно при автоматизированном дозировании.
Часто задаваемые вопросы
Почему рефрактометр лучше визуального контроля?
Рефрактометр измеряет показатель преломления жидкости, который прямо связан с концентрацией растворенных веществ. Визуальная оценка цвета или прозрачности сож субъективна и часто ошибочна: жидкость может выглядеть прозрачной, но концентрация на самом деле выше нормы, или наоборот. Точность рефрактометра - в пределах 0,2-0,5%, что достаточно для управления расходом.
Можно ли готовить сож прямо в баке станка?
Нежелательно. Если концентрат добавлять прямо в воду, которая уже в баке, смешивание будет неравномерным, часть концентрата останется на дне или в углах, а часть растворится хуже. Правильный процесс: готовить смесь в отдельной емкости, тщательно перемешивать, проверить концентрацию рефрактометром, а затем подать в систему станка. Это занимает 15-20 минут, но результат - стабильная эмульсия и предсказуемый расход.
Что делать, если сож потемнела, но концентрация в норме?
Потемнение может быть признаком окисления, деградации присадок или накопления микроорганизмов. Даже если рефрактометр показывает нормальную концентрацию, функциональные свойства жидкости уже нарушены. Рекомендуется провести регенерацию: слить жидкость, очистить систему, удалить шлам, а затем залить новую партию. Если регенерация недоступна, сож заменяют полностью. Просто добавлять концентрат неэффективно.
На сколько литров можно сократить расход за год на одном станке?
В типичном случае снижение составляет 25-35%, то есть с 150-200 литров концентрата в год до 100-130 литров. Точные цифры зависят от типа операции, интенсивности обработки, качества начальной системы управления и используемого концентрата. При комплексном подходе (контроль, чистая вода, автоматизация, регенерация) экономия может достичь 40-50%.
Как часто нужно полностью менять сож?
При регулярном контроле концентрации, очистке от шлама и борьбе с микробным загрязнением сож может прослужить 6-12 месяцев и более, в зависимости от интенсивности производства. Если система не контролируется, срок сокращается до 3-4 месяцев. Организация промежуточной регенерации - очистки от твердых частиц и микроорганизмов - может продлить срок на 2-3 месяца и снизить закупку свежего концентрата на 20-30%.
Заключение
Снизить расход концентрата сож реально не за счет поиска дешевых аналогов, а за счет правильного управления системой. Ежедневный контроль концентрации рефрактометром, использование чистой воды для приготовления, отдельное смешивание, автоматизация дозирования и своевременная очистка системы - эти практики совместно дают экономию 25-40%. Программы регенерации и рециркуляции при грамотном применении снижают закупки концентрата еще на 40-60%, что позволяет закупщикам перекрыть затраты уже в течение первого года.
Начните с измерения текущего расхода и проверки концентрации на ваших станках. Если обнаружите, что она колеблется в пределах 3-5%, это сигнал к внедрению контроля и автоматизации. Даже простое решение - ежедневные замеры рефрактометром и переход на деминерализованную воду - даст заметный результат. Для амбициозных целей добавьте автоматический дозатор и организуйте взаимодействие с организацией, которая занимается регенерацией сож в вашем регионе. Результаты не заставят себя ждать.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему возникает коррозия металла от СОЖ, как ее диагностировать и какие методы защиты существуют.
Узнайте, как выбрать и правильно применять смазку для личинок замков, чтобы избежать проблем зимой.
Узнайте, как эффективно проводить обслуживание системы СОЖ, удаляя масляные отложения без остановки производственного процесса.