
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
Анаэробный формирователь прокладок - это жидкий герметик, который полимеризуется в отсутствие кислорода и за счет контакта с металлом. Однако не все составы одинаково хорошо работают с крупными щелями между фланцами. Большинство универсальных анаэробных герметиков рассчитаны на зазоры 0,05–0,25 мм, а при щели свыше 0,3 мм начинаются проблемы с отверждением и герметичностью. Статья поможет инженерам и закупщикам разобраться, какой анаэробный герметик подходит для конкретного случая, как измерить реальный зазор в собранном узле и когда лучше выбрать другую технологию уплотнения.
Для правильного выбора нужно понимать, что проблема большого зазора - это не только вопрос марки герметика, но и вопрос подготовки поверхности, геометрии фланца и техники нанесения. Эта статья дает четкий алгоритм оценки и рекомендации по применению анаэробных формирователей прокладок в реальных производственных условиях.
Как измерить реальный зазор в собранном узле
Выбор анаэробного формирователя прокладок начинается не с каталога, а с рулетки и собранного фланца.
На столе фланец может выглядеть вполне плоским, но под действием болтовой нагрузки, давления жидкости и температурных колебаний реальная щель часто отличается от визуальной оценки.
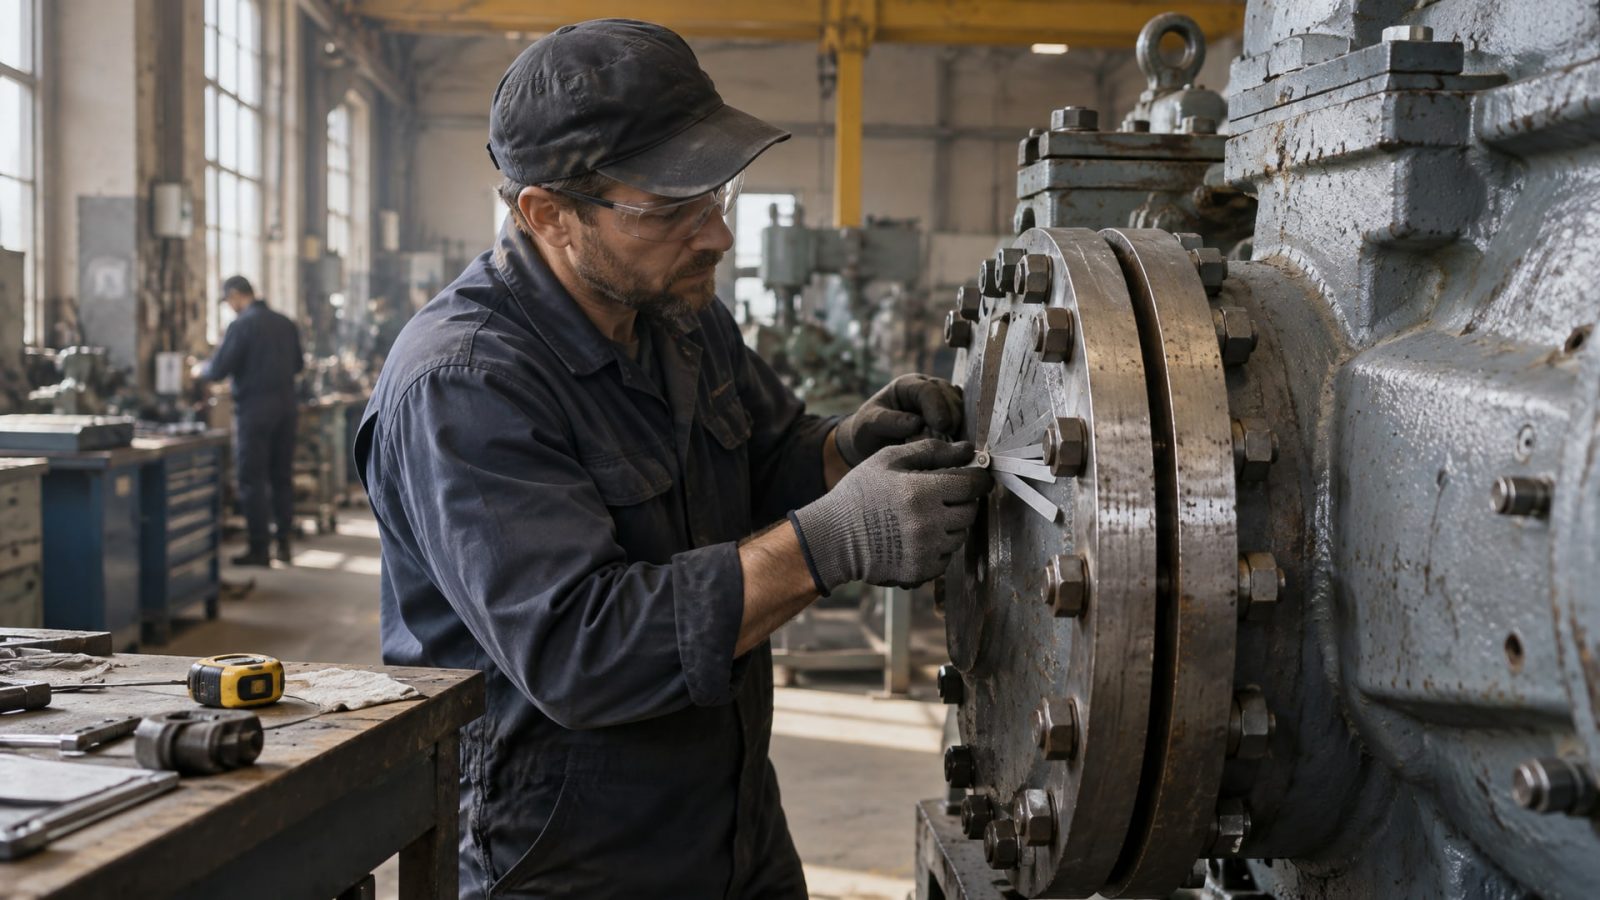
Измеряют зазор так: фланцы собирают, болты стягивают по крестовой схеме с моментом, указанным в спецификации, а затем в нескольких точках вокруг периметра соединения проверяют толщину щели. Удобнее всего использовать набор металлических щупов или компактный цифровой толщиномер. Если в разных местах фланца зазор варьируется (например, от 0,15 до 0,40 мм), то выбор герметика должен ориентироваться на максимальное значение в этой серии.
Важный момент: если фланец деформирован, гибкий или имеет забоины, неровности могут резко превышать видимый средний зазор. В таких случаях нужно проверить спецификацию на допустимую неплоскостность фланца или рассмотреть механическую обработку поверхностей перед герметизацией.
Стандартные диапазоны зазоров и выбор типа герметика
Большинство производителей анаэробных герметиков ориентируют свои продукты на следующие диапазоны:
| Тип герметика | Рекомендуемый диапазон зазора | Скорость отверждения | Применение |
|---|---|---|---|
| Стандартный жидкий формирователь прокладок | 0,05–0,25 мм | 2–24 часа | Плоские фланцы, хорошая геометрия |
| Высоковязкий (тиксотропный) анаэробный герметик | 0,25–0,50 мм | 4–48 часов | Фланцы с неровностями, умеренное коробление |
| Силиконовый RTV-герметик | 0,5–2,0 мм и более | 24–72 часа | Гибкие соединения, большие щели, пластик |
Для зазоров в диапазоне 0,05–0,15 мм подойдет любой универсальный анаэробный формирователь прокладок с быстрым отверждением. Эти условия считаются стандартными для большинства индустриальных фланцевых соединений.
Если зазор стабильно находится в интервале 0,15–0,25 мм, то выбор остается за стандартным анаэробным герметиком, но рекомендуется проверить, что поверхности металла достаточно активны (свежая сталь или сталь с минимальным оксидным слоем). На пассивных металлах (нержавеющая сталь, алюминий, хромированные поверхности) для надежного отверждения при больших зазорах нужен активатор/праймер, наносимый на одну из поверхностей за 3–5 минут до герметика.
Для 0,25–0,50 мм применяют только специализированные высоковязкие (тиксотропные) составы. Эти продукты имеют более плотную консистенцию, лучше держат форму в широкой щели и медленнее отверждаются, что дает больше времени для полимеризации. Однако даже для них верхняя граница зазора критична: свыше 0,50 мм надежность герметизации резко падает.
Если реальный зазор превышает 0,5 мм, анаэробный герметик уже не является подходящим решением. В таких случаях производители рекомендуют либо изучить возможность механической доводки фланцевых поверхностей, либо перейти на RTV-силиконовый герметик, который приспособлен для больших и нерегулярных зазоров.
Проблемы при больших зазорах: почему анаэробный герметик не работает
Анаэробные составы полимеризуются благодаря контакту с ионами металла.
Чем тоньше слой герметика и чем больше площадь его соприкосновения с металлом, тем быстрее и полнее идет полимеризация. Когда зазор становится слишком велик, несколько процессов работают против герметика:
Снижение интенсивности контакта. Герметик в середине толстого слоя (скажем, при зазоре 0,8 мм) находится далеко от активного металла обеих поверхностей. Ионы, необходимые для полимеризации, медленнее диффундируют сквозь толщу жидкого состава, и процесс отверждения замедляется в кубической зависимости от толщины.
Выдавливание герметика. Если при сборке болты стянуты сразу, герметик может быть вытеснен из щели наружу, так и не успев полимеризоваться. На воздухе анаэробный состав не отверждается, и герметичность теряется.
Неполное заполнение. Вязкого герметика может не хватить, чтобы заполнить нестабильный, пульсирующий или волнистый зазор, в результате чего остаются пути утечки.
Пластическая деформация. После полимеризации анаэробный герметик приобретает определенную жесткость. Если фланец начинает колебаться или деформироваться под давлением, герметик может потрескаться или отслоиться. Для больших щелей, где фланец гибче, это особенно вероятно.
Эти факторы объясняют, почему производители четко указывают максимальный зазор: это не консервативная оценка, а отражение физики полимеризации.
Подготовка поверхностей и правильное нанесение герметика
Даже идеальный по типу и консистенции анаэробный герметик не спасит плохо подготовленный фланец.
Основные правила подготовки:
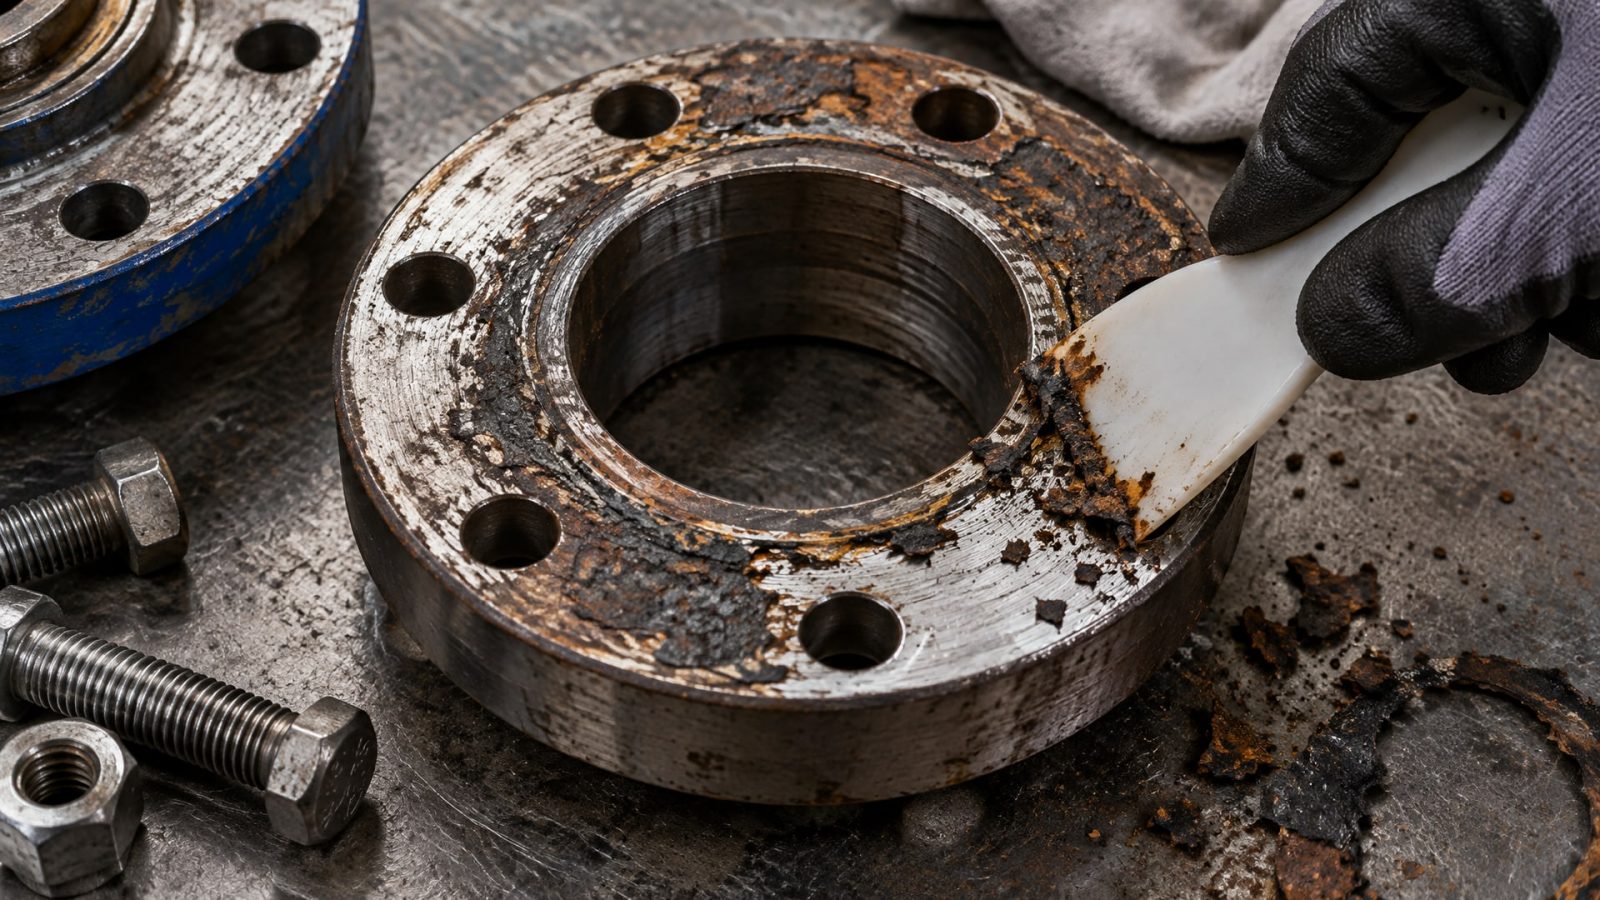
Удаление старых остатков. Старую прокладку, окалину, ржавчину и грязь удаляют пластиковым скребком или щеткой. Ни в коем случае нельзя использовать наждак или абразивные диски без необходимости, так как они могут создать царапины и микропорозность, через которые будет протекать жидкость.
Обезжиривание. Поверхности должны быть абсолютно сухими и чистыми от масла, охлаждающей жидкости и прочих загрязнений. Даже тонкая масляная пленка существенно замедляет полимеризацию анаэробного герметика. При необходимости фланцы протирают ацетоном или изопропанолом, затем дают испариться.
Проверка геометрии. Если фланец коробен или имеет сколы, их лучше заметить до нанесения герметика. Механически загрязненные или значительно поврежденные участки требуют локального ремонта (шлифовка, полировка) или замены детали.
Активатор при необходимости. На нержавеющей стали, алюминии, хромированных или никелированных поверхностях анаэробный герметик отверждается медленнее. Если большой зазор дополнен пассивным металлом, нанесите активатор на одну из поверхностей за 3–5 минут до герметика. Убедитесь, что растворитель в активаторе полностью испарился.
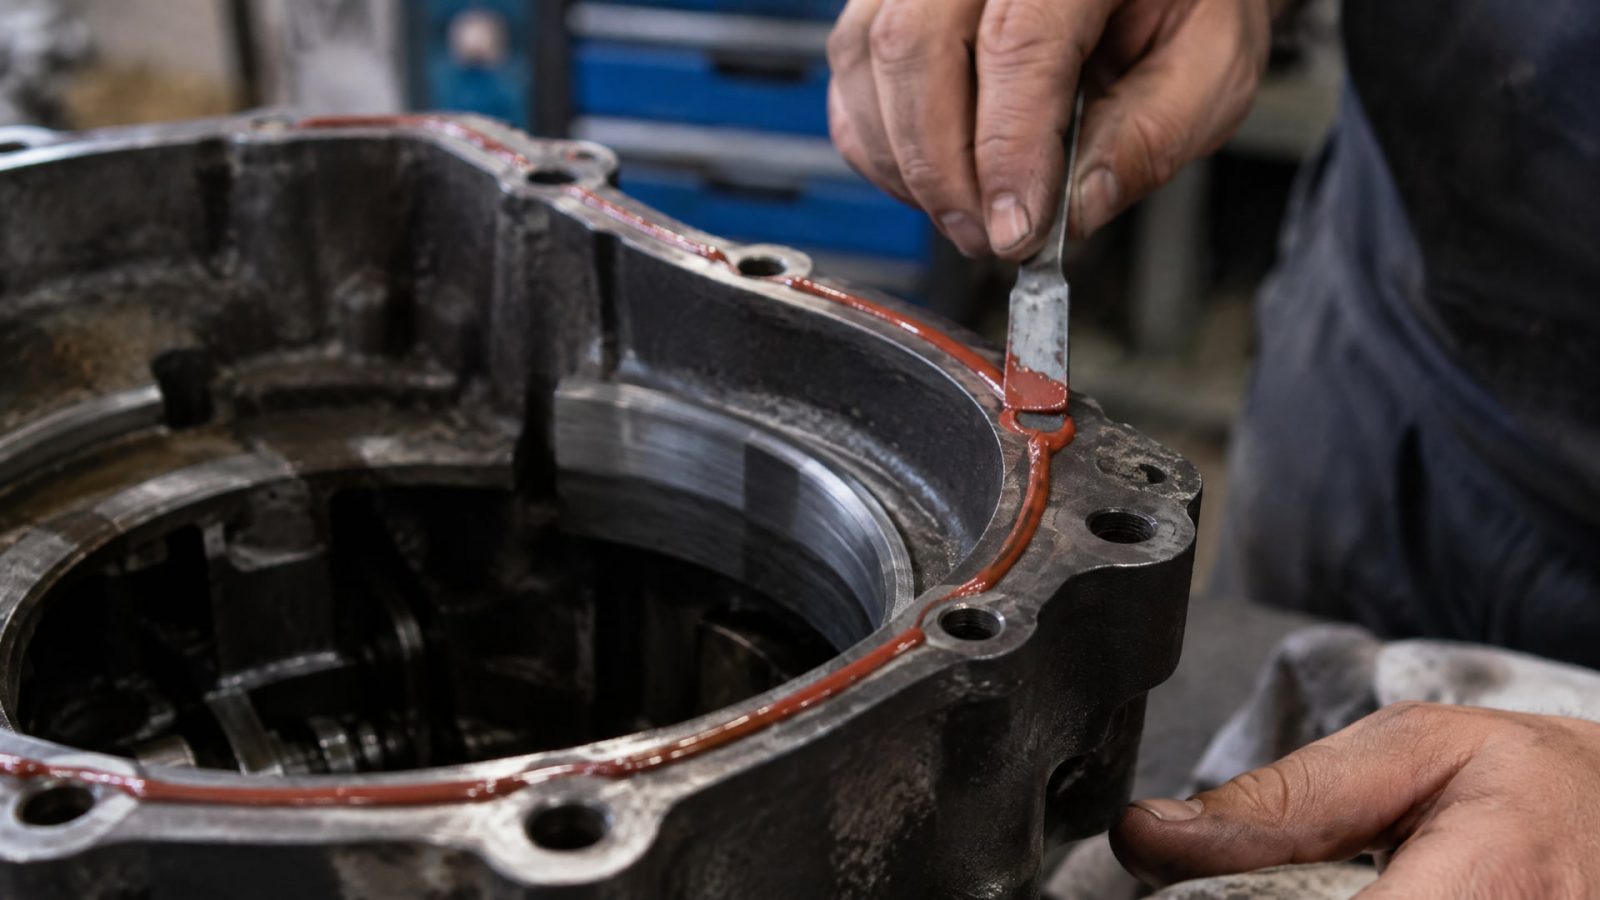
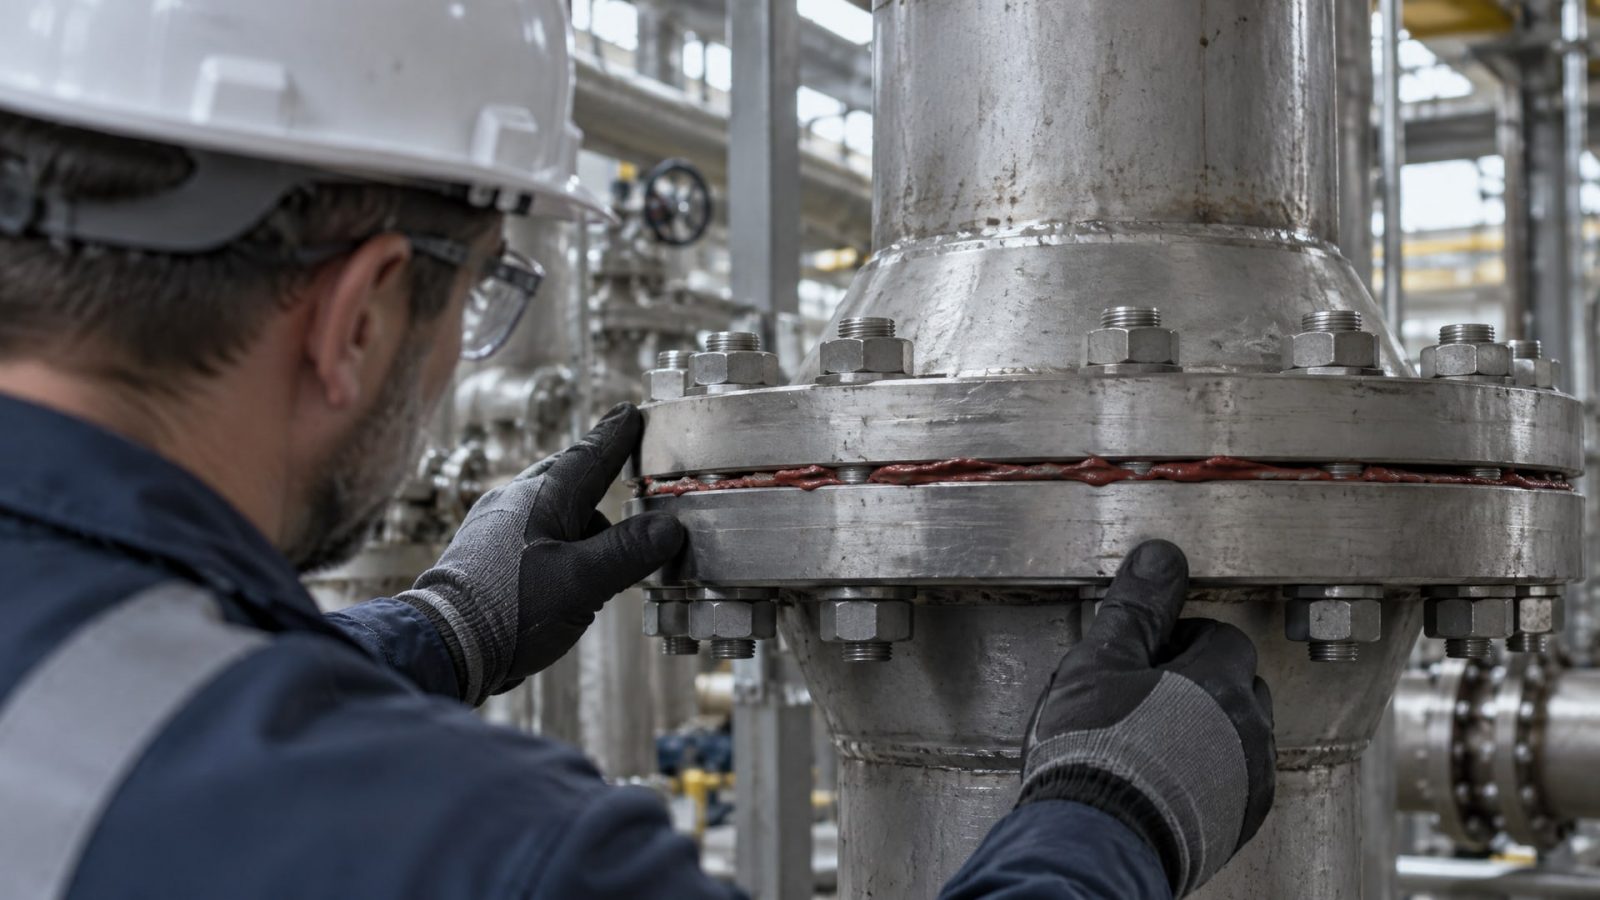
После очистки и сушки герметик наносят непрерывным валиком вокруг всей внутренней кромки фланца, обходя все отверстия под болты. Разрывы в валике - это потенциальные пути утечки. Достаточно одной полоски герметика, припущенной на ширину 3–5 мм внутри от края прокладочной плоскости; слишком толстый валик не улучшит герметичность и только выдавится наружу.
Болты стягивают сразу после нанесения, по крестовой схеме (чтобы нагрузка распределилась равномерно), с моментом, указанным в спецификации или рабочем чертеже. Излишки герметика, выдавленные наружу, удаляют мягкой тряпкой, пока герметик еще жидкий. На воздухе этот материал не полимеризуется и просто высохнет.
Анаэробный герметик на практике: когда его применяют и когда ищут альтернативу
В цехах и ремонтных службах анаэробный формирователь прокладок считается стандартом для мелких и средних фланцевых соединений на металлических трубопроводах, гидросистемах и масляных магистралях.
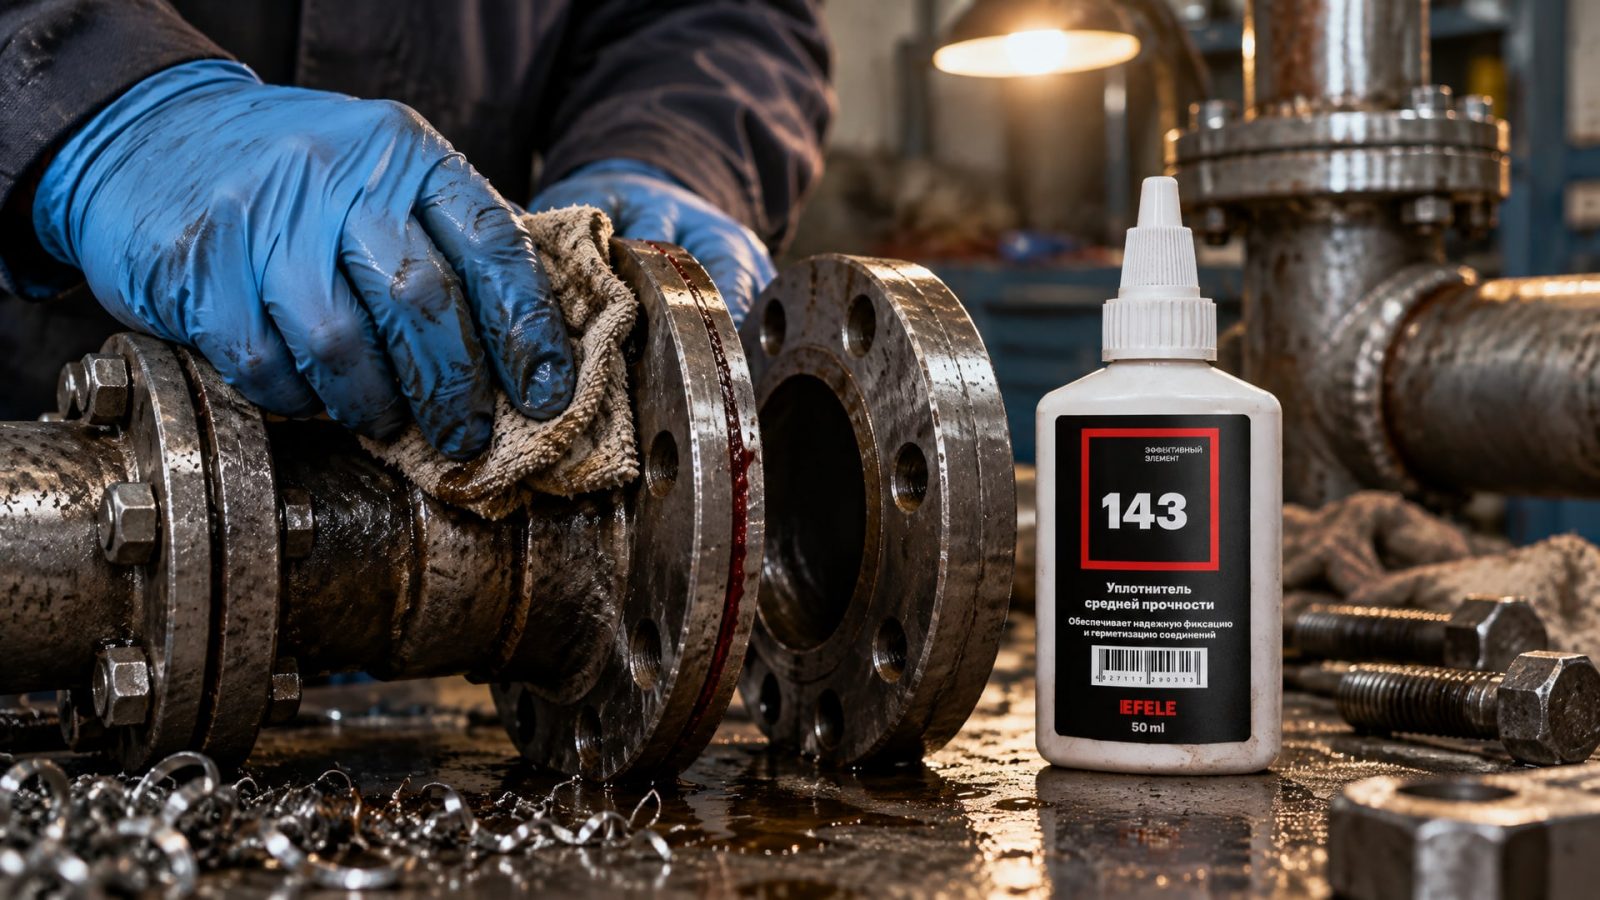
Его выбирают за предсказуемость, быстроту применения и надежность при соблюдении технологии.
Однако реальность часто подкидывает сюрпризы. Фланцы приходят с коробежом, следы старых прокладок не полностью очищены, болты стянуты неравномерно, или же проектная щель оказалась больше, чем планировалось. В таких ситуациях закупщики и инженеры нередко пытаются решить проблему, перейдя на «более сильный» анаэробный герметик. Это срабатывает редко.
Гораздо чаще помогает честная диагностика: измерить реальный зазор, оценить геометрию фланца и решить, подходит ли анаэробный герметик вообще. Для герметизации фланцевых соединений с большими и нестабильными зазорами, где требуется высокая прочность и термостойкость, рекомендуется применять специализированные решения, включая высоковязкие анаэробные составы. Например, анаэробный герметик EFELE 143 предназначен для работы в экстремальных условиях, включая соединения с повышенными требованиями к адгезии и температурной стойкости. Такой подход позволяет избежать переделок и протечек в полевых условиях.
Если зазор стабильно превышает 0,5 мм, нестабилен или фланец явно гибкий, лучше закладывать RTV-силиконовый герметик или рассмотреть конструктивные изменения (новые фланцы, предварительная притирка).
Частые вопросы при выборе формирователя прокладок
Что такое анаэробный герметик и как он отличается от RTV-силикона?
Анаэробный герметик полимеризуется в отсутствие кислорода благодаря контакту с ионами активного металла. Он быстро отверждается, хорошо держит форму в тонких щелях и обеспечивает высокую прочность соединения. RTV-силикон полимеризуется на воздухе благодаря влаге и отверждается медленнее, но лучше справляется с большими и нестабильными зазорами, гибкими соединениями и пластиком. Для фланцев с щелью до 0,25 мм используют анаэробный герметик, для щелей свыше 0,5 мм - силикон.
Можно ли использовать один и тот же анаэробный герметик для фланцев с зазором 0,1 мм и 0,4 мм?
Не рекомендуется. Для зазора 0,1 мм подойдет любой универсальный жидкий анаэробный формирователь прокладок с быстрым отверждением. Для 0,4 мм нужен только высоковязкий тиксотропный состав, специально разработанный для больших щелей. Использование стандартного герметика в щели 0,4 мм будет выдавлено наружу и не обеспечит герметичность.
Почему фланец течет, если мы использовали «правильный» анаэробный герметик?
Утечка часто идет не из-за марки герметика, а из-за недостаточной подготовки поверхности (масло, грязь, старые остатки прокладки), неплоскостности фланца, неравномерной стяжки болтов, или слишком большого реального зазора. Перед заменой герметика измерьте фактический зазор в собранном состоянии и проверьте чистоту и геометрию поверхностей.
Нужен ли активатор при использовании анаэробного герметика?
На свежей углеродистой стали активатор обычно не нужен. На пассивных металлах (нержавеющая сталь, алюминий, хромированные или никелированные покрытия) активатор ускоряет полимеризацию и рекомендуется при больших зазорах или низкой температуре цеха. Активатор наносят тонким слоем на одну из поверхностей за 3–5 минут до герметика и дают высохнуть.
Как долго ждать до первого теста герметичности после нанесения анаэробного герметика?
Обычно некритичный тест можно провести через 2–8 часов в зависимости от диаметра болтовых отверстий, типа жидкости и температуры. Полная рабочая прочность достигается через 24–48 часов. При больших зазорах и высоковязких составах время полной полимеризации увеличивается. Всегда смотрите конкретные рекомендации производителя герметика.
Заключение
Выбор анаэробного формирователя прокладок для фланцев с большим зазором начинается с честной оценки реального зазора в собранном узле. Для щелей 0,05–0,25 мм подходят стандартные жидкие анаэробные герметики, для 0,25–0,50 мм нужны высоковязкие тиксотропные составы, а свыше 0,5 мм анаэробный герметик уже не является подходящим решением. Успех герметизации на 80% зависит от чистоты поверхностей, правильной подготовки и соблюдения технологии нанесения, а не от выбора самой «мощной» марки герметика.
Следующий шаг: измерьте реальный зазор в собранном состоянии несколькими щупами или толщиномером, проверьте чистоту и плоскостность фланца, убедитесь, что болты стянуты равномерно, и только потом выбирайте герметик по табличным рекомендациям производителя. Если зазор нестабилен, велик или фланец явно деформирован, рассмотрите альтернативные технологии уплотнения или механическую доводку поверхностей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок двери, чтобы защитить его от замерзания и коррозии в холодное время года. Обзор лучших смазок для разных типов замков.
Узнайте, как открутить заржавевший болт на выхлопной трубе без сварки, используя проверенные методы и инструменты.
Узнайте, почему анаэробный герметик не подходит для пластика, какие риски он несет и какие есть безопасные альтернативы для надежного соединения.