
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Анаэробные вал-втулочные фиксаторы отверждаются в зазоре между плотно прилегающими металлическими поверхностями и предотвращают ослабление соединения от вибрации, ударов и рабочих нагрузок. Это означает, что вы избегаете проворачивания втулок на валах, спонтанного смещения шкивов и выхода из строя подшипниковых узлов. Правильный выбор фиксатора зависит не столько от названия продукта, сколько от фактического диаметрального зазора, типа соединения, температурного режима и условий ремонта или новой сборки.
В этой статье разберемся, как измерить зазор, на какие параметры смотреть при подборе, какие ошибки допускают закупщики и инженеры, и как применять составы без излишних рисков.
Диаметральный зазор как основа подбора
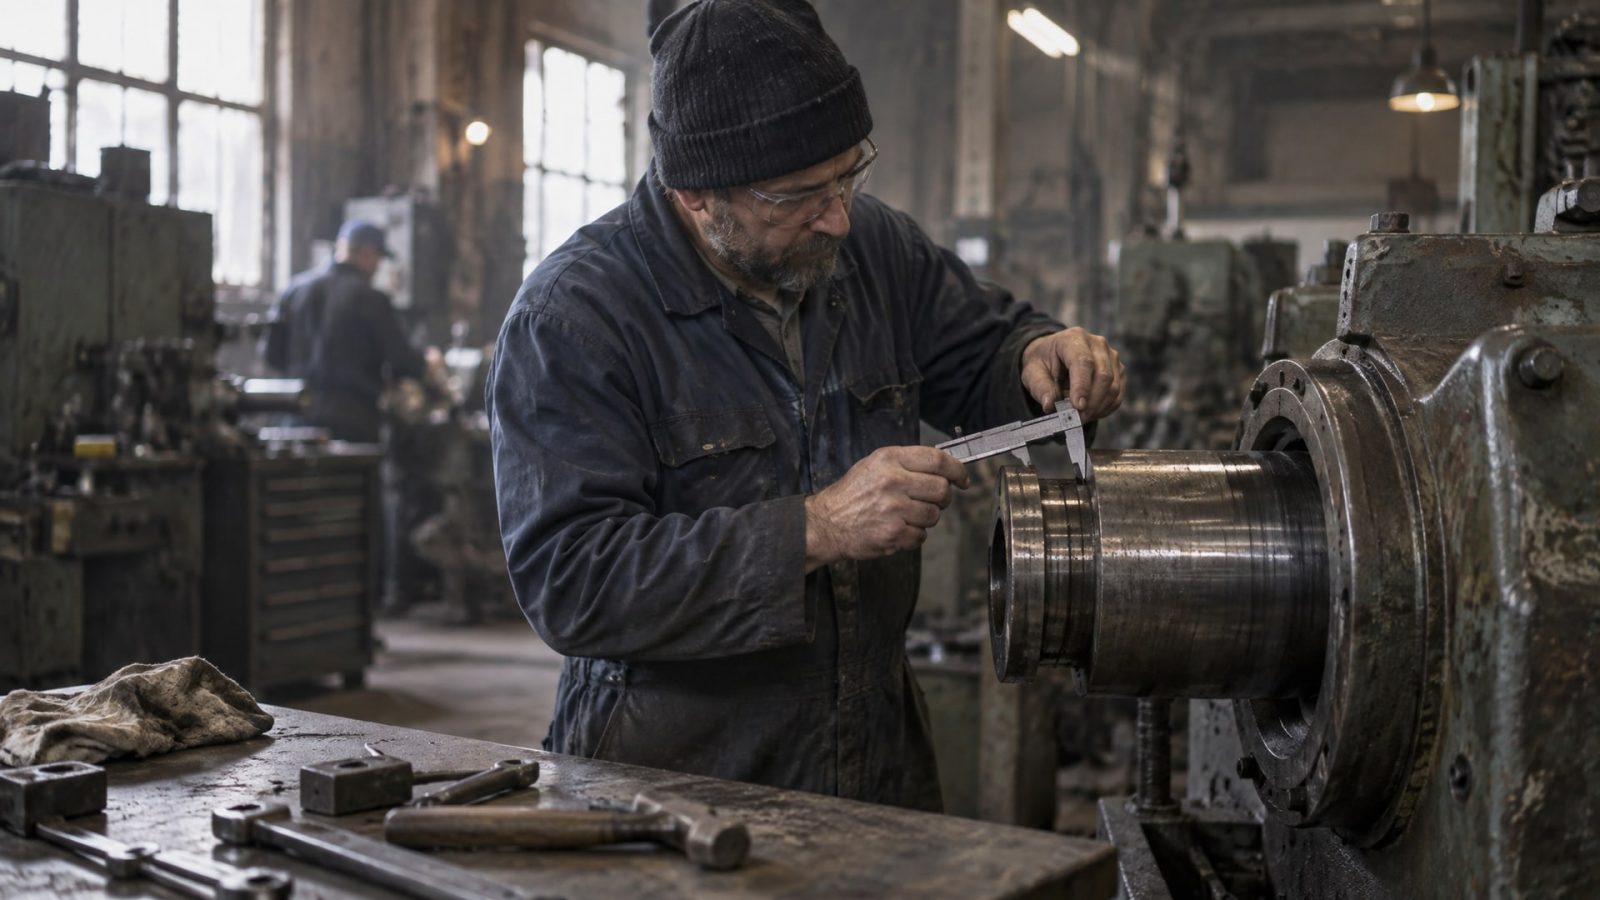
Перед покупкой фиксатора нужно измерить реальный зазор между валом и втулкой, а не ориентироваться только на номинальные размеры.
Зазор - это расстояние между наружной поверхностью вала и внутренней поверхностью втулки, и именно он определяет, какой состав туда поместится и как долго он будет в контакте с обеими поверхностями перед полимеризацией.
Для высоковязких составов оптимальный диапазон составляет 0,05–0,15 мм. Это означает, что фиксатор успеет равномерно заполнить зазор перед отверждением. Если зазор меньше 0,05 мм, вязкий состав может не проникнуть полностью, оставляя воздушные пузырьки. Если зазор больше 0,15 мм, он начнет вытекать из соединения, не успев зафиксировать узел. Для более жидких составов допустимый диапазон уже: 0,025–0,08 мм.
Когда зазор достигает 0,25–0,50 мм, применяют специальные ремонтные составы с более высокой вязкостью. Они предназначены для восстановления изношенных посадок, где номинальный зазор превышен естественным износом. Превышение рекомендованного диапазона - даже если состав формально «заполняющий» - приводит к нестабильным результатам: прочность на сдвиг снижается, повторяемость теряется, и узел может выйти из строя раньше предусмотренного срока.
Практический совет: если диаметр вала номинально 20 мм, а втулка должна быть с посадкой h7, измерьте фактический диаметр микрометром, затем измерьте внутренний диаметр втулки калибром или штангенциркулем. Разница между диаметром вала и внутренним диаметром втулки, поделенная на два, даст вам средний радиальный зазор; это приблизительное значение, которое ориентирует вас на тип состава.
Прочность на сдвиг и температурный диапазон
Анаэробные фиксаторы характеризуются прочностью на сдвиг и максимальной рабочей температурой.
Прочность на сдвиг показывает, какую нагрузку может выдержать отвердевший клей в соединении, измеряется в МПа или psi. Для стали и нержавеющей стали типовое значение составляет 27 N/mm² (примерно 3,9 тыс. psi) для ремонтных составов и около 4 500 psi для высоконагруженных узлов. Алюминиевые детали требуют особого внимания: на алюминии прочность фиксатора обычно ниже, около 18 N/mm².
Температурный диапазон указывает, при какой температуре состав сохраняет свои свойства. Быстроотверждаемые составы рассчитаны на работу до 180°C, тогда как некоторые более универсальные варианты ограничены 150°C. В производстве, где узел нагревается в процессе работы (например, на прессе или в гидравлическом устройстве), необходимо проверить, что выбранный фиксатор выдерживает пиковую рабочую температуру; иначе эффективность снизится.
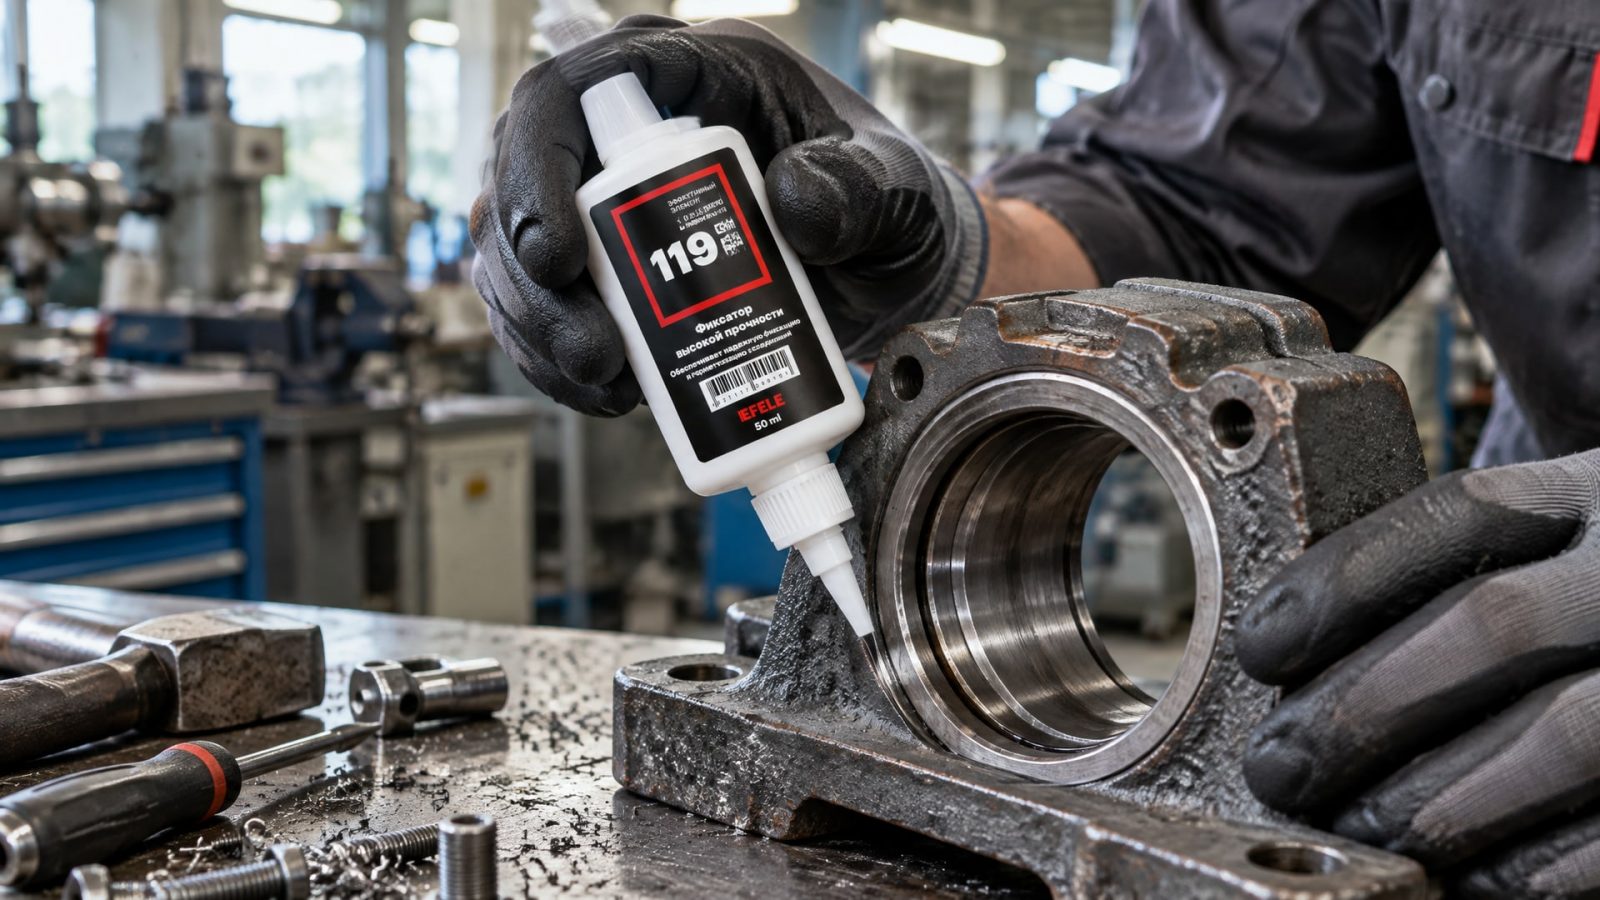
Для высоконагруженных приводов, где требуется особо стойкое соединение и температура превышает 160°C, рекомендуется использовать составы с расширенным температурным диапазоном. EFELE 119 - одна из таких опций: анаэробный клей, рассчитанный на зазоры до 0,3 мм и рабочие температуры до 180°C, что дает запас безопасности при установке на валах в условиях постоянного нагрева.
Время фиксации и быстроотверждаемые составы
Время фиксации показывает, за какой период после нанесения состав должен полимеризоваться настолько, чтобы вал не проворачивался и не смещался.
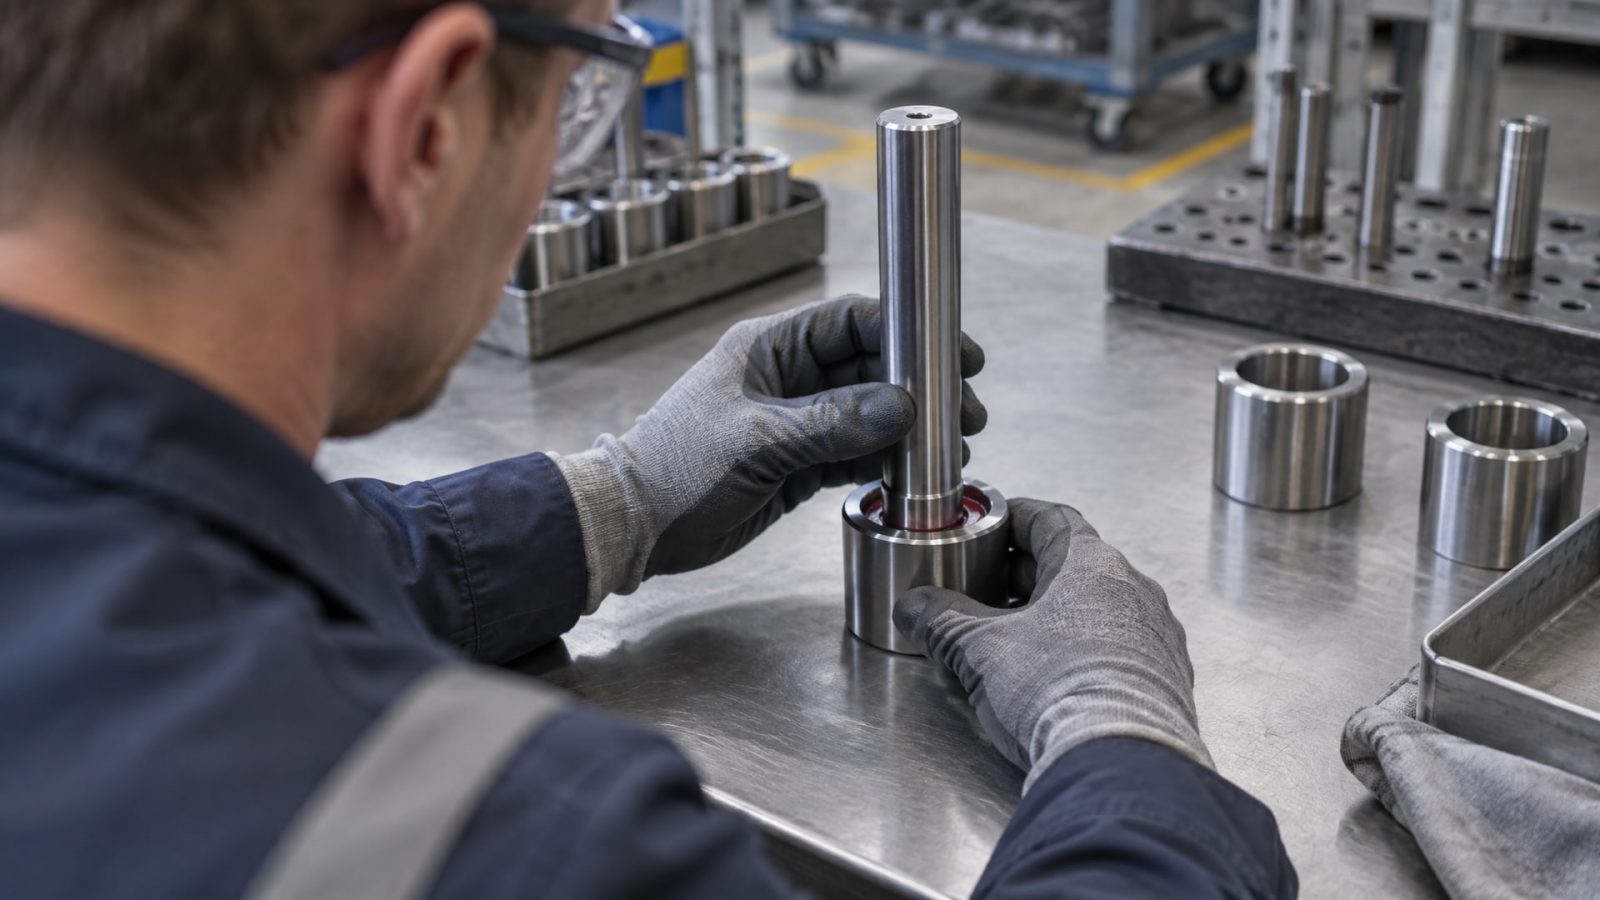
Для быстроотверждаемых составов это время составляет примерно 4 минуты при комнатной температуре. Это означает, что спустя 4 минуты узел можно поместить на испытание нагрузкой, не опасаясь смещения.
Более вязкие ремонтные составы отверждаются медленнее: 15–20 минут. Если у вас в производстве есть конвейер или вам нужно быстро перейти к следующему этапу сборки, быстроотверждаемый вариант сэкономит время цикла. Однако для узлов, которые требуют точной ориентации или подгонки перед окончательной фиксацией, медленное отверждение может оказаться преимуществом: у вас будет больше времени скорректировать положение детали.
В производстве особенно ценятся быстроотверждаемые составы, потому что каждая минута ожидания - это снижение производительности. Поэтому запрос «вал втулочный фиксатор быстроотверждаемый» остается одним из самых частых в сфере закупок.
Маслотолерантность и подготовка поверхности
Анаэробные фиксаторы отверждаются только в зазоре между металлическими поверхностями при отсутствии кислорода.
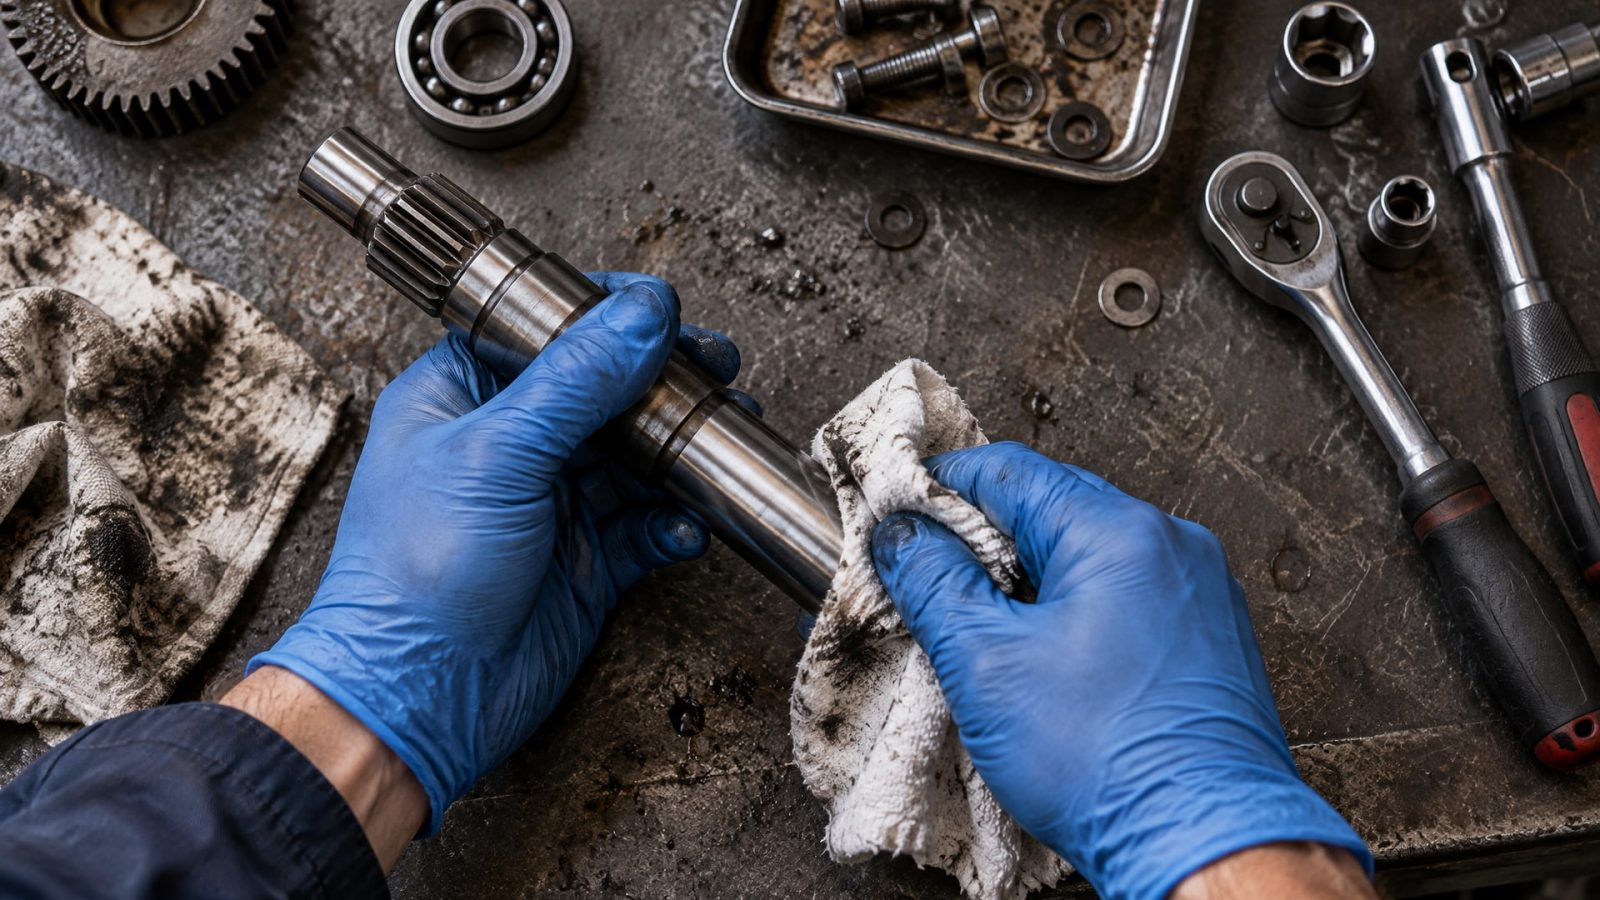
Если на поверхностях вала и втулки присутствует масло, загрязнения или окалина, полимеризация может замедлиться, неполностью пройти или вообще не произойти. По этой причине перед нанесением фиксатора необходимо очистить поверхности.
Некоторые составы позиционируются как маслотолерантные, что означает они могут работать при наличии минимального количества масла (обычно до 2–3% по массе). Это не означает, что можно наносить фиксатор прямо на жирную поверхность. Маслотолерантность - это страховка для случаев, когда детали прошли общую промывку, но сохранили легкий масляный налет. Для надежного результата поверхности рекомендуется очистить обезжиривающим растворителем, дать высохнуть и немедленно нанести фиксатор.
Если детали прошли гидравлическую обработку, находились в гидравлической жидкости или смазаны полусинтетическим маслом, нужно проверить спецификацию состава на совместимость именно с этим типом масла. В источниках указано, что влияние масла и необходимость правильной подготовки поверхности критичны для успеха фиксации, поэтому не стоит полагаться на «универсальность», если условия реальные жесткие.
Выбор состава для разных типов соединений
Для вал-втулочных соединений выделяют несколько типовых сценариев:
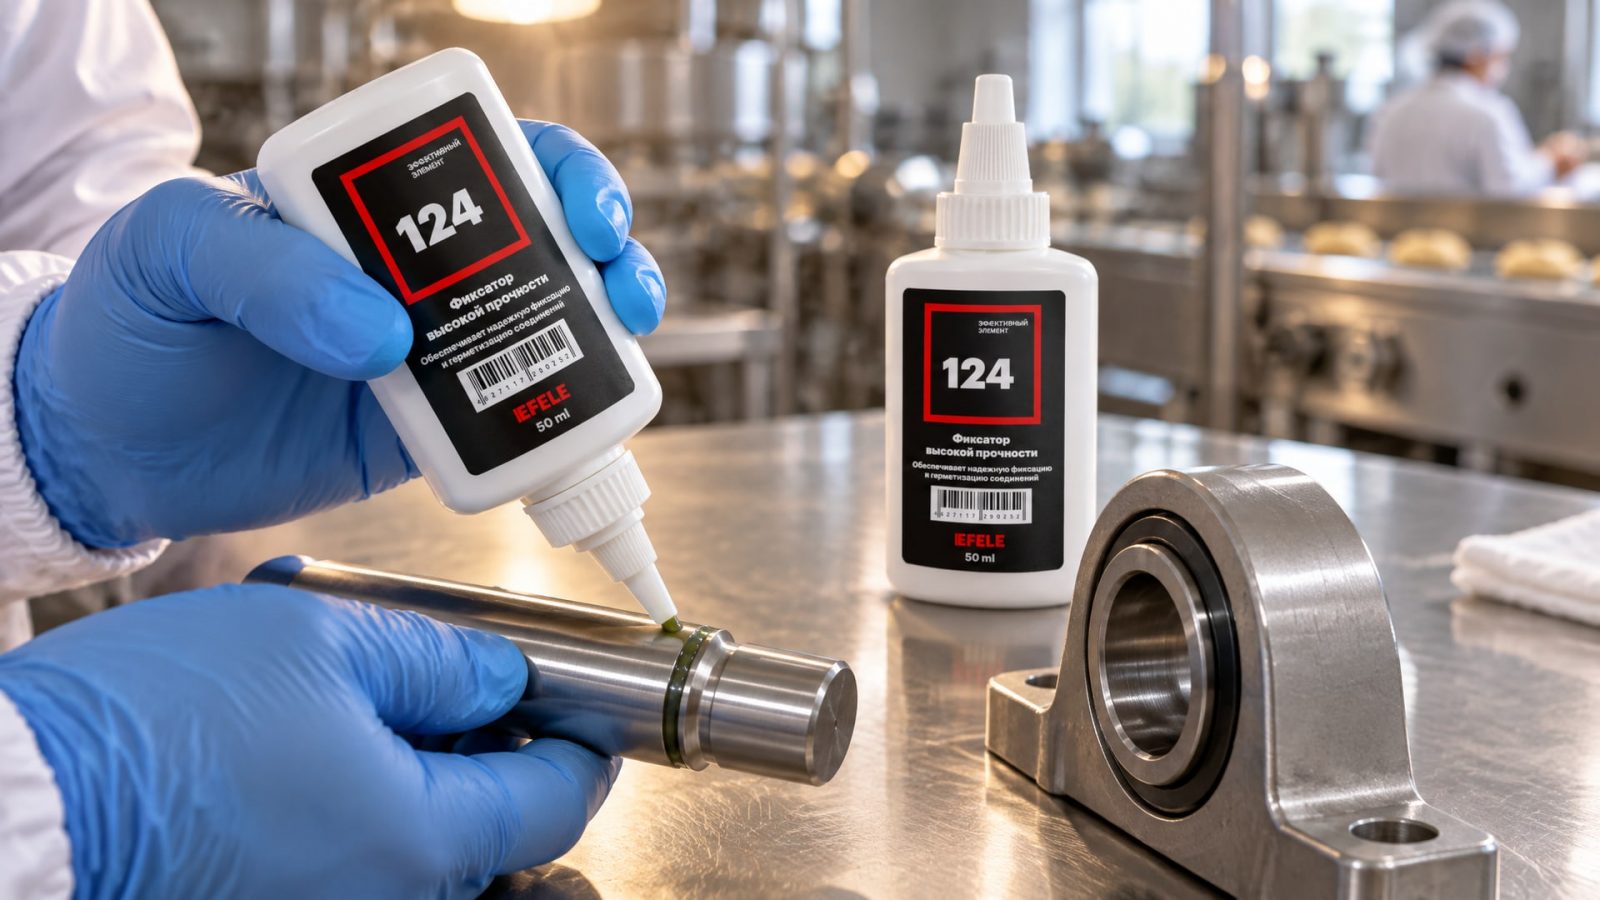
Новая плотная посадка, малый зазор, высокая нагрузка. Здесь требуется состав с высокой прочностью на сдвиг, быстрым схватыванием и способностью работать при низких зазорах (0,05–0,15 мм). Это, как правило, быстроотверждаемые составы, которые обеспечивают максимальную прочность в компактном объеме.
Новая посадка с допуском на ремонт, средний зазор. Если вам нужна полнота отверждения и вы хотите иметь возможность позже разобрать узел без разрушения деталей, выбирают состав со средней вязкостью и временем фиксации 15–20 минут. Это дает достаточно времени, чтобы ориентировать детали, и обеспечивает стабильный результат.
Восстановление изношенной посадки, большой зазор. Если вал изношен и имеет размер меньше номинала, а внутренний диаметр втулки расширился из-за времени, зазор может достичь 0,25–0,50 мм. Здесь применяют специальные ремонтные составы высокой вязкости. Они заполняют больший объем, обеспечивая радиальную фиксацию за счет объема, а не только адгезии.
Фиксация с контактом пищевыми продуктами. В пищевом производстве, где вал или втулка подвергаются контакту с продуктами (например, на линии расфасовки), необходимо использовать фиксаторы, одобренные для пищевой промышленности. EFELE 124 - анаэробный клей, рассчитанный на зазоры до 0,15 мм и пищевой контакт, поэтому может быть использован на узлах, где это требуется по нормативам.
Демонтаж и требования к сервису
После отверждения анаэробный фиксатор создает монолитное соединение, и разборка обычно требует нагрева.
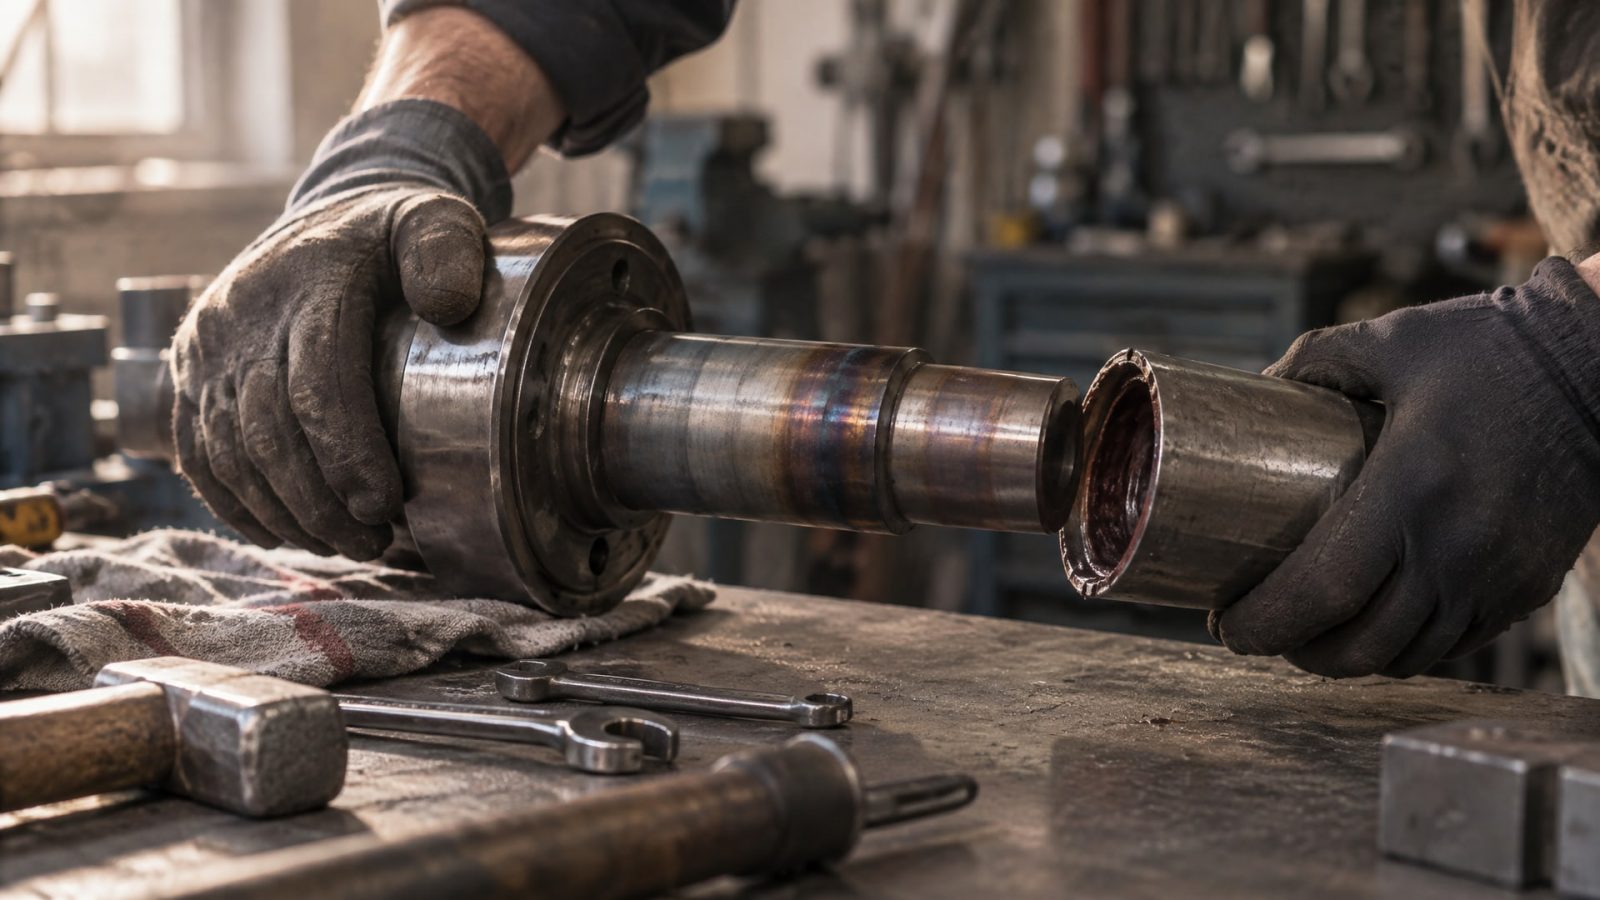
Нагрев ослабляет связь между полимером и металлом, позволяя разъединить узел без разрушения деталей. Температура размягчения обычно составляет 100–150°C в зависимости от состава.
Если узел нужно разбирать часто или в полевых условиях без оборудования для нагрева, это важно учитывать при выборе состава. Некоторые производители предлагают специальные составы, которые легче подаются размягчению (так называемые medium-strength retainers), но они обычно имеют сниженную прочность на сдвиг.
В практике сервисных служб нередко встречается сценарий, когда узел был собран быстроотверждаемым высокопрочным составом, но затем потребовалось срочно разобрать его без специального оборудования. Это привело к необходимости срезания втулки или сверления вала. Поэтому на этапе подбора необходимо заранее оценить вероятность разборки и согласовать требования к разборке с выбором состава.
Практическая таблица подбора по зазору и типу нагрузки
| Диаметральный зазор | Рекомендуемый тип | Время фиксации | Прочность на сдвиг | Температурный диапазон | Типовое применение |
|---|---|---|---|---|---|
| 0,025–0,08 мм | Жидкий высокопрочный | 4–8 мин | 27+ N/mm² | До 150°C | Плотные новые посадки, подшипники |
| 0,05–0,15 мм | Средневязкий | 4–6 мин | 25–27 N/mm² | До 180°C | Стандартная фиксация валов, шкивов |
| 0,15–0,25 мм | Вязкий (ремонтный) | 10–15 мин | 20–25 N/mm² | До 150–180°C | Восстановление изношенных посадок |
| 0,25–0,50 мм | Очень вязкий (высоковязкий ремонт) | 15–20 мин | 18–22 N/mm² | До 150°C | Восстановление сильно изношенных валов |
Часто задаваемые вопросы
Можно ли применять один состав для разных зазоров?
Нет. Составы имеют оптимальные диапазоны зазоров. Если зазор вне диапазона, либо состав не заполнится полностью (воздушные пузырьки, низкая прочность), либо будет вытекать. Производители специально разработали разные составы для малых, средних и больших зазоров, поэтому выбор по фактическому зазору - это не излишняя предосторожность, а инженерный подход.
Что означает быстроотверждаемый вал-втулочный фиксатор?
Быстроотверждаемый фиксатор схватывается за 4–6 минут при комнатной температуре, позволяя ускорить цикл сборки. Это достигается за счет оптимальной формулировки и добавок-ускорителей. Однако быстрота не означает снижение качества; прочность остается высокой.
Нужно ли подогревать детали перед нанесением фиксатора?
Подогрев ускоряет отверждение и может помочь вязкому составу лучше заполнить больший зазор. Однако большинство составов работают и при комнатной температуре. Проверьте спецификацию: если производитель рекомендует диапазон от 18°C до 25°C, то подогрев не требуется.
Как быстро узел будет готов к работе после применения фиксатора?
Полная механическая прочность (полимеризация) развивается за 24 часа при комнатной температуре. Однако уже через 4–6 минут соединение достаточно зафиксировано, чтобы узел не смещался и можно было поместить его на испытание или транспортировать.
В чем разница между вал-втулочным фиксатором и герметиком?
Герметик предназначен для запечатывания потенциальных протечек и зазоров; фиксатор предназначен для механической фиксации и предотвращения проворачивания. Герметик может быть мягким после отверждения; фиксатор отверждается в жесткий пластик. На валах используют именно фиксаторы, а не герметики.
Заключение
Правильный выбор анаэробного вал-втулочного фиксатора зависит от четырех основных факторов: диаметрального зазора между валом и втулкой, требуемой прочности на сдвиг, рабочей температуры и времени фиксации. Главная ошибка закупщиков - выбор по названию продукта без измерения фактического зазора. Это приводит к браку, повторной работе и потерям на сервис.
Перед заказом измерьте зазор, проверьте сертификат состава на совместимость с вашей температурой, оцените вероятность разборки узла и согласуйте время цикла (нужна ли быстрая фиксация или можно ждать). Подготовьте поверхности чистыми и сухими, откажитесь от попыток сэкономить на предварительном обезжиривании, и вы избежите большинства проблем. Если вы новичок в применении этих составов, начните с малой партии узлов, чтобы убедиться, что все параметры совпали с расчетами, прежде чем переходить на полное производство.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о 5 неожиданных применениях универсальной смазки в быту и на даче, которые упростят вашу жизнь и защитят имущество.
Узнайте, как выбрать смазку H1 с высокой стойкостью к мойке для пищевого оборудования, работающего в условиях воды, пара и чистящих средств.
Узнайте, как активатор анаэробного клея помогает ускорить полимеризацию герметика при низких температурах и на пассивных поверхностях.