
Сравнение пищевых смазок H1 для оборудования с частой мойкой
Допуск NSF H1 - это не синоним универсальной стойкости смазки. Это регистрация, подтверждающая безопасность при случайном (incidental) контакте с пищей, но сама по себе она ничего не говорит о способности смазки выдержать горячую воду, щелочные моющие растворы и паровую санитарную обработку. Для пищевого оборудования, которое часто моют, выбор смазки требует понимания трех уровней параметров: пищевого статуса, механических характеристик и стойкости к мойке.
Эта статья разбирает, как правильно подобрать H1-смазку для конвейеров, подшипников, цепей и направляющих, которые работают в условиях частого контакта с водой, паром и чистящими средствами. Материал адресован инженерам, закупщикам и техническим специалистам, которые хотят отличить реальную пригодность смазки от маркетинговых обещаний и избежать преждевременного износа оборудования из-за неправильного выбора.
Что означает NSF H1 и почему этого недостаточно
NSF H1 - это категория регистрации для смазочных материалов, у которых возможен случайный контакт с пищей.
Это не означает, что смазка подходит для любой пищевой линии. Регистрация подтверждает только безопасность состава по пищевому критерию, но она НЕ определяет пригодность к мойке, температурным шокам, действию щелочей и кислот.
На практике закупщики часто ошибаются, думая, что H1-маркировка автоматически гарантирует стойкость к вымыванию водой и удержание на узле во время CIP-обработки. На самом деле две H1-смазки могут иметь совершенно разные показатели по водостойкости, адгезии и сохранению пленки после санитарной мойки. Регулярные мойки горячей водой, щелочными и кислотными моющими растворами, а также температурные скачки создают для смазки условия, которые стандарт H1 не определяет.
Поэтому для оборудования с частой мойкой нужно смотреть не только на пищевой допуск, но и на рабочие характеристики: устойчивость к вымыванию, температурный диапазон, совместимость с химией очистки и способность сохранять адгезию (способность смазки прилипать и удерживаться на поверхности узла).
Стойкость к вымыванию как главный критерий выбора
Для оборудования в моечных и washdown-зонах стойкость к вымыванию водой - это не дополнительный параметр, а основной критерий выбора.
Когда смазка теряет пленку на узле, растут трение, износ подшипников и риск коррозии скрытых поверхностей. На пищевых конвейерах, которые моют несколько раз в смену, неправильно выбранная смазка может потребовать переподсмазки через 2–3 часа вместо плановых суток.
Стойкость к вымыванию оценивают по стандарту ASTM D1264. Этот тест показывает, какой процент смазки теряется при контакте с горячей водой в течение часа при температуре 79 °C. Для пищевых смазок в washdown-условиях ориентир составляет менее 1.5% потерь или, в более мягких режимах, до 2.0% потерь за час. Смазки, которые показывают потери выше этих значений, быстро смываются с узла и оставляют его незащищенным.
Водостойкость тесно связана с выбором загустителя - части смазки, которая отвечает за консистенцию. Загустители на основе алюминиевого комплекса, сульфоната кальция и полиуреи демонстрируют лучшую устойчивость к вымыванию в сравнении с другими типами. Это значит, что смазка держит пленку дольше и эффективнее защищает узел при контакте с водой. Для конвейеров с частой мойкой рекомендуется проверять не только маркировку H1, но и точные данные по ASTM D1264 в технических листах производителя.
Кроме того, для высоконагруженных узлов трения пищевого оборудования, подвергающегося частой мойке, важна не только водостойкость, но и способность сохранять защиту при фреттинге (микроскопическом движении между поверхностями). EFELE SG-392 обладает отличной термо- и водостойкостью, что позволяет ей удерживаться на узле даже при интенсивных режимах санитарной обработки и перепадах температур, типичных для пищевого производства.
NLGI-класс: консистенция, а не пригодность к мойке
NLGI-класс определяет консистенцию пластичной смазки, а не ее пищевой статус и не стойкость к воде.
Это часто путают. NLGI - это просто классификация по густоте: NLGI 00, 0, 1, 2 и выше. Каждый класс выбирают в зависимости от типа узла, способа подачи смазки и скорости движения деталей.
Для пищевого оборудования с CIP-системами часто используют более мягкие классы - NLGI 00, 0 или 1 - потому что они легче распределяются по централизованным трубопроводам и лучше проникают в узкие зазоры. Для подшипников и направляющих, которые работают на более низких скоростях или подвергаются направленной смазке, подходят NLGI 1 и NLGI 2. Выбор класса зависит от конструкции узла, а не от того, что оборудование находится в пищевой зоне.
При частой мойке более мягкие классы (NLGI 00/0) имеют преимущество в том, что они быстрее восстанавливают пленку после смывания смазки. Но это не означает, что они автоматически лучше защищают от коррозии. Здесь вновь важны данные по водостойкости и адгезии: смазка должна не только быть мягкой, но и держаться на узле после горячей воды и пара.
Комбинация H1, NLGI и водостойкости для washdown-условий
Правильный выбор смазки для моечного оборудования - это одновременное соблюдение трех требований: пищевой допуск (H1 или эквивалент), подходящий NLGI-класс для конкретного узла и подтвержденная стойкость к вымыванию (ASTM D1264).
На практике это выглядит так. Если вы выбираете смазку для конвейерной цепи, которую моют 2–3 раза в день, вам нужна смазка с маркировкой NSF H1, NLGI 1 или 2 (в зависимости от конструкции цепи) и данными ASTM D1264 с потерями менее 1.5%. Без одного из этих параметров - пусть даже других два в порядке - узел будет находиться в зоне риска.
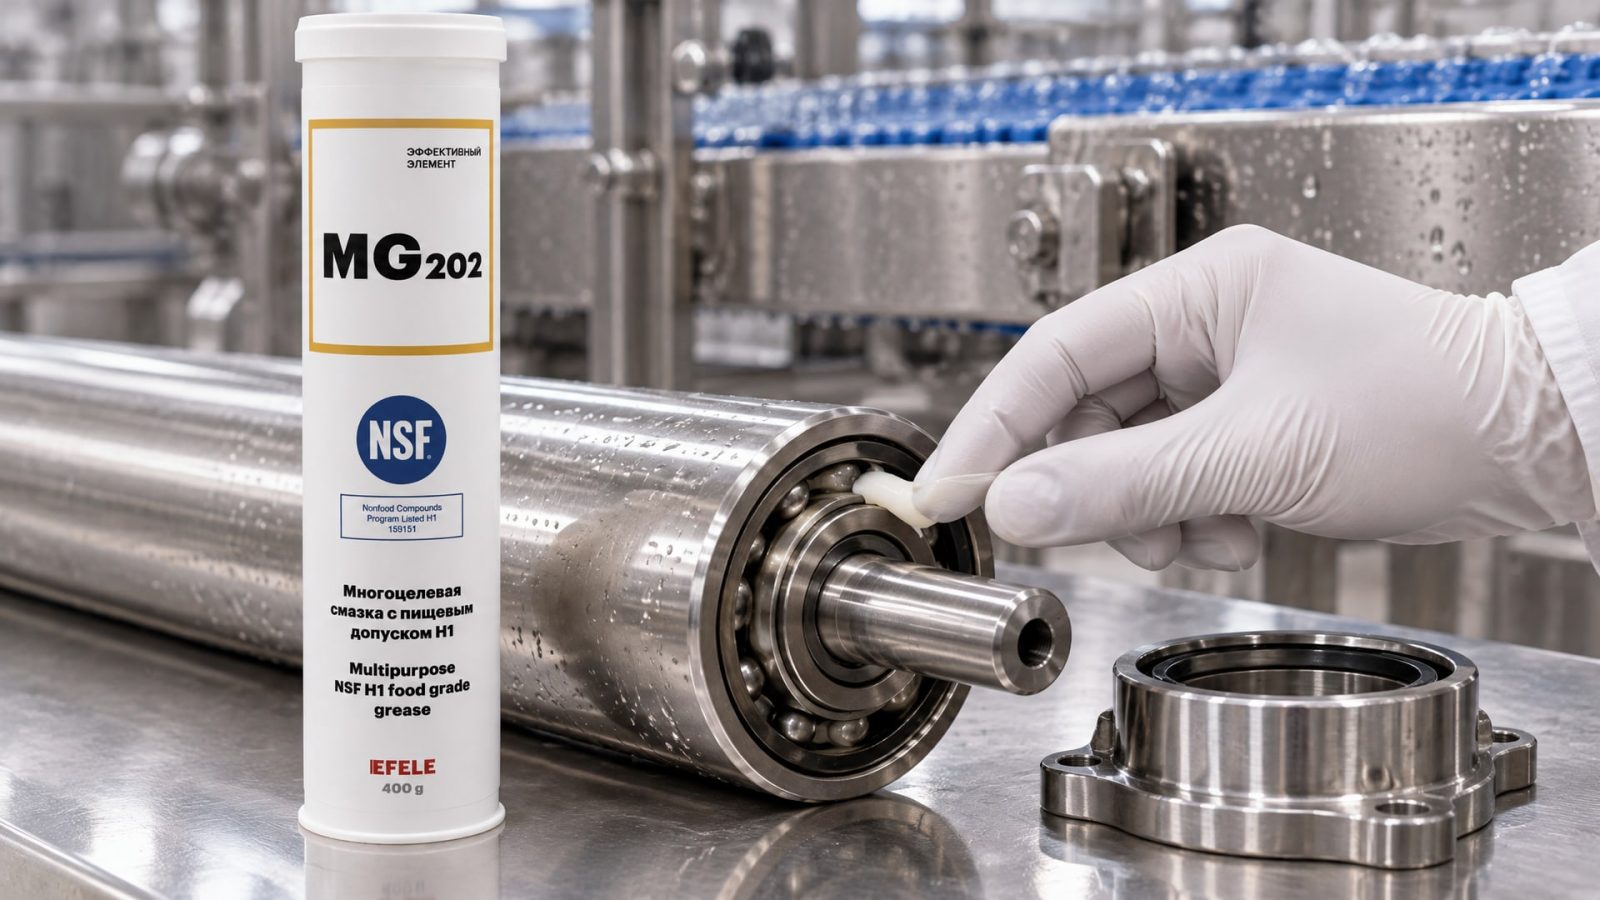
Для направляющих и подшипников, работающих в пищевой зоне с частой санитарной мойкой, подходит EFELE MG-202 - смазка, которая соответствует требованиям пищевого производства, имеет оптимальную консистенцию для статических и низкоскоростных узлов, а также демонстрирует хорошую адгезию даже после воздействия горячей воды и щелочных моющих средств. Это означает, что закупщик получает решение, которое объединяет все три параметра в одном продукте, а не должен искать компромисс.
Влияние CIP-систем и горячей санитарной обработки
CIP (Cleaning In Place) - это автоматизированная система горячей санитарной мойки, которая используется на большинстве современных пищевых производств.
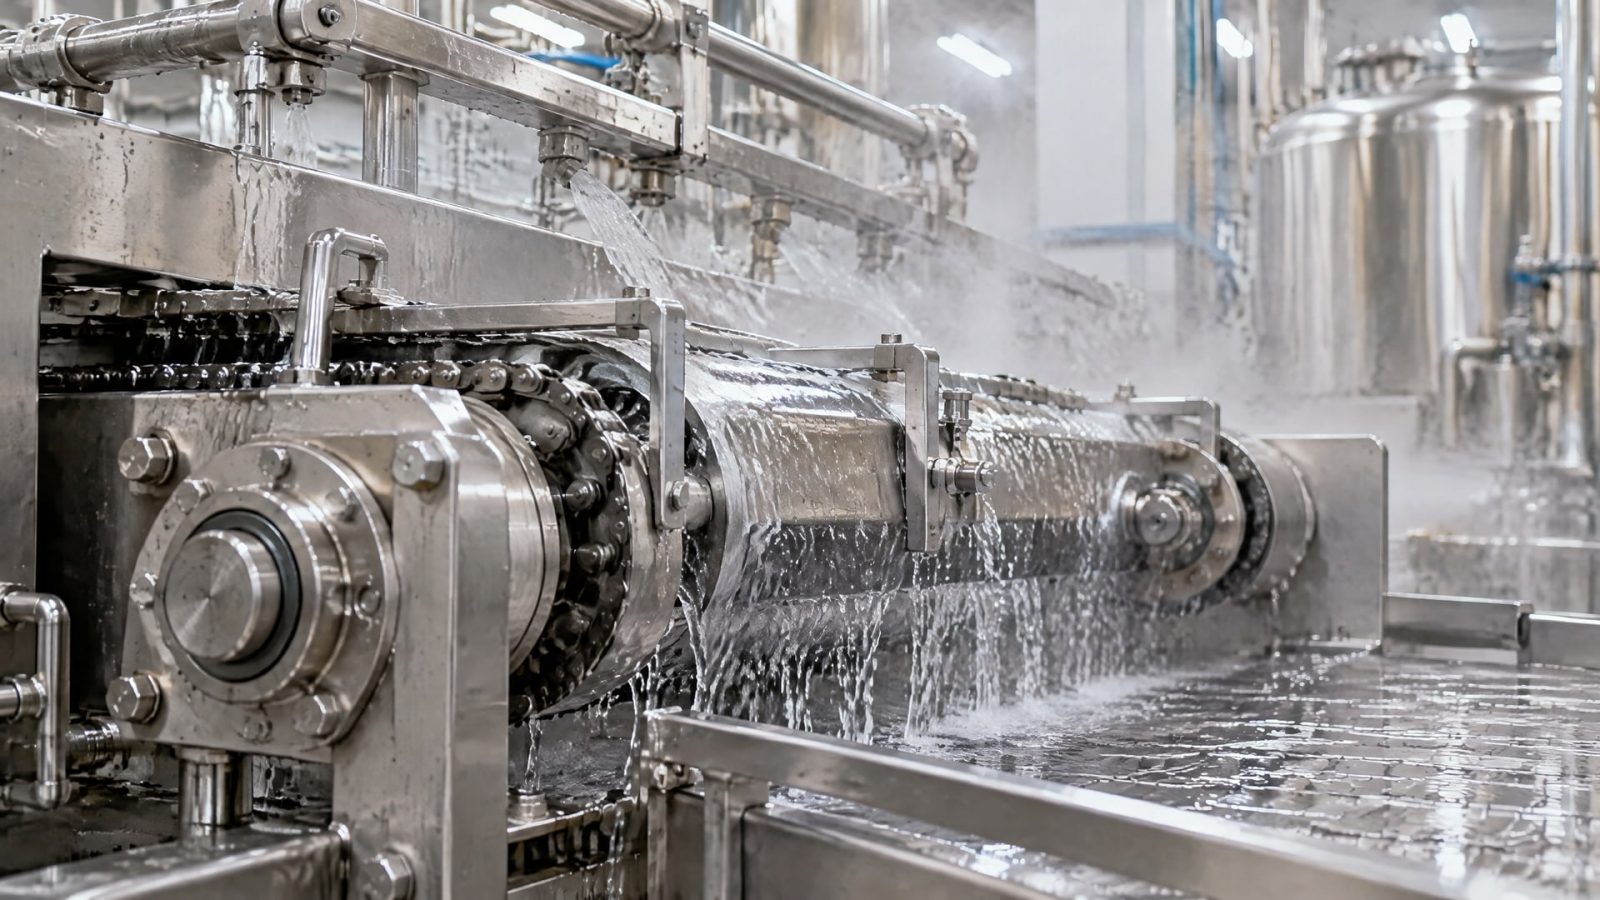
В этих условиях смазка подвергается воздействию не просто воды, а комбинированному действию горячей воды (часто 60–80 °C), щелочных и кислотных моющих растворов, а также парового давления. Это совершенно иные нагрузки, чем обычное вымывание холодной водой.
CIP-мойки создают для смазки три типа стресса одновременно: химический стресс (щелочь и кислота разрушают масляную пленку), тепловой стресс (горячая вода и пар ускоряют окисление смазки) и механический стресс (высокое давление и скорость потока смывают смазку с узла). Смазка, которая хорошо держится при обычной мойке холодной водой, может полностью смыться при CIP-обработке.
Для оборудования с регулярными CIP-мойками нужно проверять не только ASTM D1264, но и совместимость смазки с конкретной температурой и химией очистки, указанной в технических листах. Некоторые производители приводят данные по стойкости к щелочным и кислотным средам, другие - нет. Если в технический лист не включены эти параметры, смазка может быть не готова к вашему режиму CIP. Для паровой санитарной обработки важна также температурная граница: смазка не должна терять адгезию и расслаиваться при температурах выше указанного диапазона.
Выбор между синтетическими и минеральными основами
В пищевых H1-смазках используют две основных типа масел: минеральные (полученные из сырой нефти) и синтетические (полученные путем химического синтеза).
Каждый имеет преимущества в washdown-условиях.
Минеральные масла в пищевых смазках обладают хорошей стойкостью к окислению в умеренных температурных условиях и обычно имеют более низкую стоимость. Однако они менее стабильны при высоких температурах, характерных для CIP-моек, и быстрее окисляются в контакте с горячей водой и кислородом.
Синтетические масла (полиальфаолефины, эстеры) показывают лучшую термическую стабильность, меньше окисляются при нагреве и часто имеют лучшую адгезию к металлическим поверхностям. Это означает, что они дольше держат пленку после горячей мойки и лучше защищают узел от коррозии. Синтетические масла также медленнее испаряются, что важно для узлов, подвергающихся паровой обработке.
Для оборудования, которое подвергается интенсивным CIP-мойкам с температурами выше 70 °C, рекомендуется отдавать предпочтение синтетическим основам. Для обычных washdown-режимов с мойкой холодной или слегка теплой водой минеральные масла часто оказываются достаточными и экономичнее.
Часто задаваемые вопросы
Может ли смазка с маркировкой H1 не подойти для пищевой линии с частой мойкой?
Да. H1 подтверждает только допустимость при случайном контакте с пищей. Для моечного оборудования важны еще водостойкость, химическая стойкость и сохранение адгезии после горячей воды и щелочных средств. Смазка может быть H1, но быстро смываться с узла, оставляя его без защиты. Всегда проверяйте данные ASTM D1264 и совместимость с режимом вашей мойки.
Как узнать, сохранит ли смазка пленку после CIP-мойки?
Смотрите на технический лист: там должны быть данные по ASTM D1264 (потери при вымывании), верхняя температурная граница и информация о совместимости со щелочными/кислотными средами. Если лист не содержит этих параметров, обратитесь к техподдержке производителя и попросите провести испытание при вашем режиме мойки.
NLGI 1 или NLGI 2 выбрать для конвейера с частой мойкой?
Это зависит от конструкции цепи и способа подачи смазки. NLGI 1 быстрее восстанавливает пленку после мойки, но NLGI 2 часто лучше держится на узле до мойки. Проверьте рекомендацию производителя оборудования и убедитесь, что выбранная смазка имеет хорошие показатели водостойкости в обоих случаях.
Помогает ли добавление смазки чаще исправить проблему быстрого вымывания?
Нет, это маскирует проблему, а не решает ее. Если смазка быстро смывается, нужно заменить ее на ту, которая лучше держится на узле (с лучшими показателями ASTM D1264). Частая переподсмазка ведет к избыточному расходу смазки и накоплению ее остатков в зонах скопления воды.
Можно ли использовать одну смазку для всех узлов пищевого конвейера?
Не всегда. Разные узлы имеют разные требования к консистенции и нагрузкам. Центральные подшипники могут требовать NLGI 2, направляющие - NLGI 1, а цепная передача - NLGI 0 или жидкую смазку-аэрозоль. Все должны быть H1, но NLGI-класс должен подходить конкретному узлу. Уточняйте спецификацию производителя оборудования.
Заключение
Выбор пищевой смазки H1 для оборудования с частой мойкой - это не просто отметить галочку в маркировке. Это комбинация трех параметров: пищевой допуск (NSF H1), подходящая консистенция (NLGI-класс) и подтвержденная стойкость к вымыванию (ASTM D1264 с потерями менее 1.5%). Каждый параметр решает свою задачу, и пропуск любого из них приводит к преждевременному износу и коррозии.
Для washdown-условий и CIP-систем обращайте внимание не только на маркировку, но и на данные производителя по водостойкости, температурным границам и совместимости с конкретной химией очистки. Если в технических листах этих параметров нет, попросите их или рассмотрите смазки других производителей, которые прозрачны в описании своих свойств. Правильно подобранная смазка окупится за счет сокращения времени на переподсмазку и снижения простоев оборудования из-за неплановых ремонтов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как активатор анаэробного клея помогает ускорить полимеризацию герметика при низких температурах и на пассивных поверхностях.
Узнайте, как снизить расход СОЖ при фрезеровании и точении на 25-40% с помощью эффективных методов и технологий.
Узнайте, почему возникает коррозия металла от СОЖ, как ее диагностировать и какие методы защиты существуют.