
Цепное масло пищевое: как выбрать и применять для снижения износа конвейеров
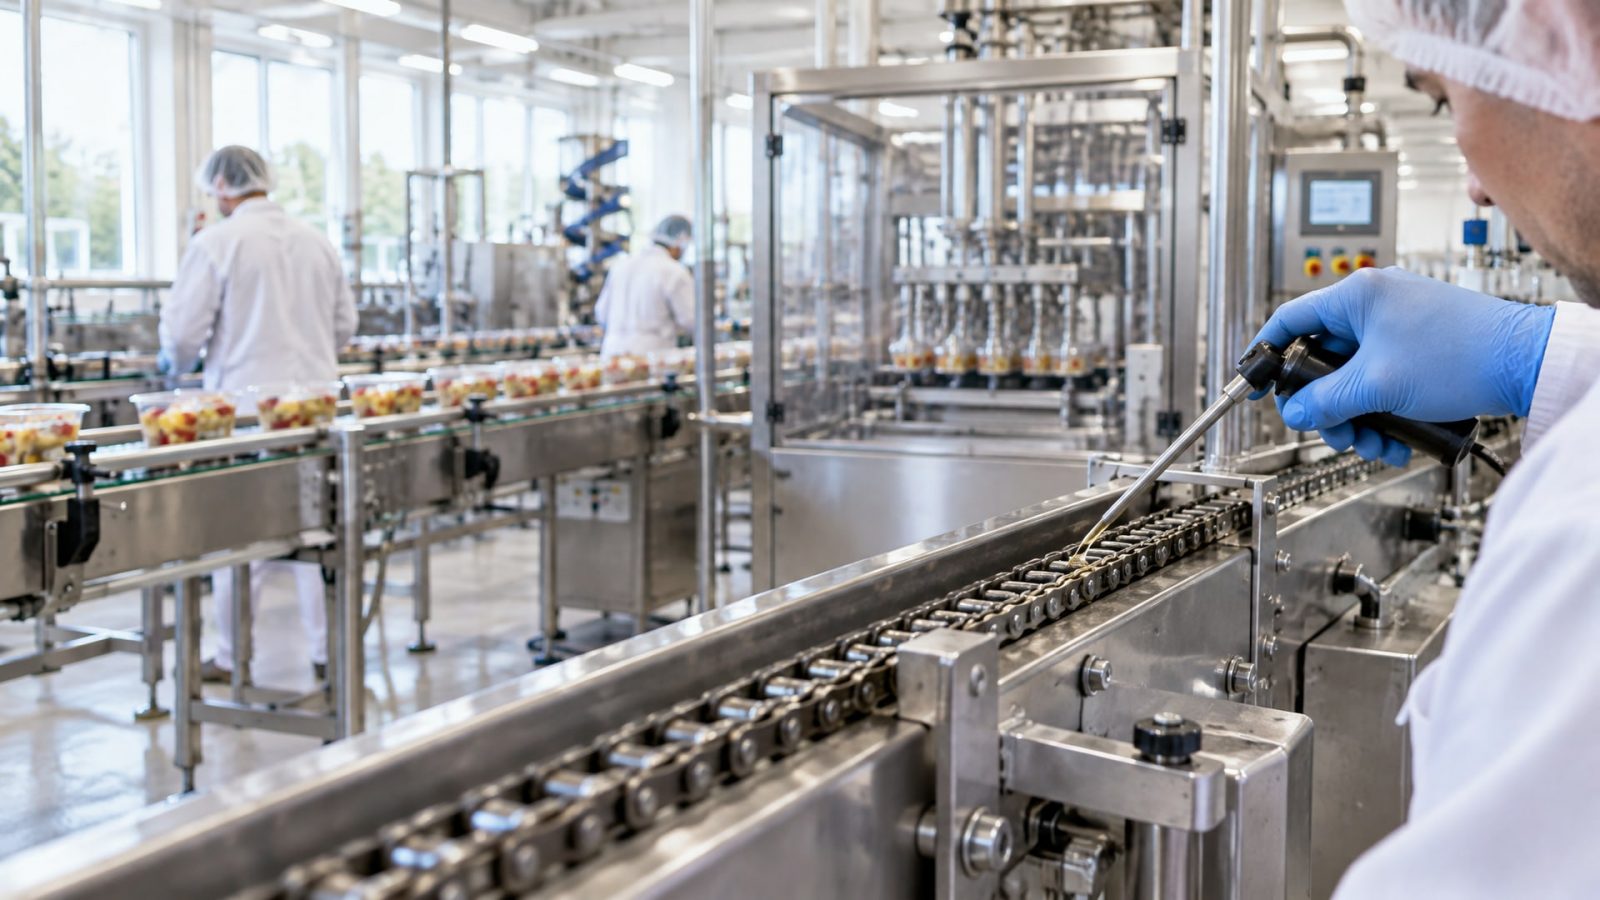
На пищевом производстве конвейерные цепи работают в условиях, где смазка может случайно контактировать с продуктом, поэтому выбор смазочного материала определяется не только его техническими свойствами, но и гигиеническими допусками. Цепное масло пищевое с допуском NSF H1 - это не просто рекламное обозначение: это материал, который соответствует стандарту FDA 21 CFR 178.3570 и пригоден для зон с возможностью случайного контакта с едой. Такие смазки минимизируют риск загрязнения продукции и одновременно обеспечивают надежную работу цепей при высоком износе. В этой статье разберемся, какие параметры искать при закупке, как правильно подобрать вязкость под конкретные условия и какие ошибки допускают производства при смазывании цепей.
Статья адресована техническим специалистам, инженерам и закупщикам, которые ищут решение для снижения отказов цепных приводов и одновременно должны соблюдать санитарные требования пищевого производства.
NSF H1: что это такое и почему для пищевых конвейеров необходимо
Допуск NSF H1 означает, что смазка предназначена для зон, где возможен случайный контакт (incidental contact) с пищей.
Это не означает, что смазка съедобна или безопасна при проглатывании; это означает, что она прошла проверку и регистрацию у NSF на предмет отсутствия токсичных компонентов в количествах, которые при случайном попадании не нанесут вреда. Стандарт связан с требованиями Управления по контролю за продуктами и лекарствами (FDA), а именно с нормативом 21 CFR 178.3570, который определяет допустимые ингредиенты смазок для контакта с пищей.
На пищевых конвейерных линиях цепь работает не в герметичной зоне. Частицы масла могут попасть на ленту, особенно если цепь расположена над продуктом или при разбрызгивании при работе с высокой скоростью. Поэтому в пищевой отрасли NSF H1 - это не опциональный выбор, а обязательное требование HACCP и санитарных процедур предприятия. Без такого допуска смазка не пройдет аудит и может привести к отстранению продукции от реализации.
Важно понимать: NSF H1 и ISO 21469 - это не синонимы, а дополняющие друг друга уровни контроля. H1 - это регистрация допуска для incidental contact, а ISO 21469 - это стандарт гигиенических требований к производству, хранению и применению самой смазки. Оба документа должны быть в спецификации продукта.
Цепное масло пищевое против пластичной смазки: почему нельзя мазать грассом
Одна из частых ошибок - попытка смазать работающую цепь конвейера пластичной смазкой (грассом).
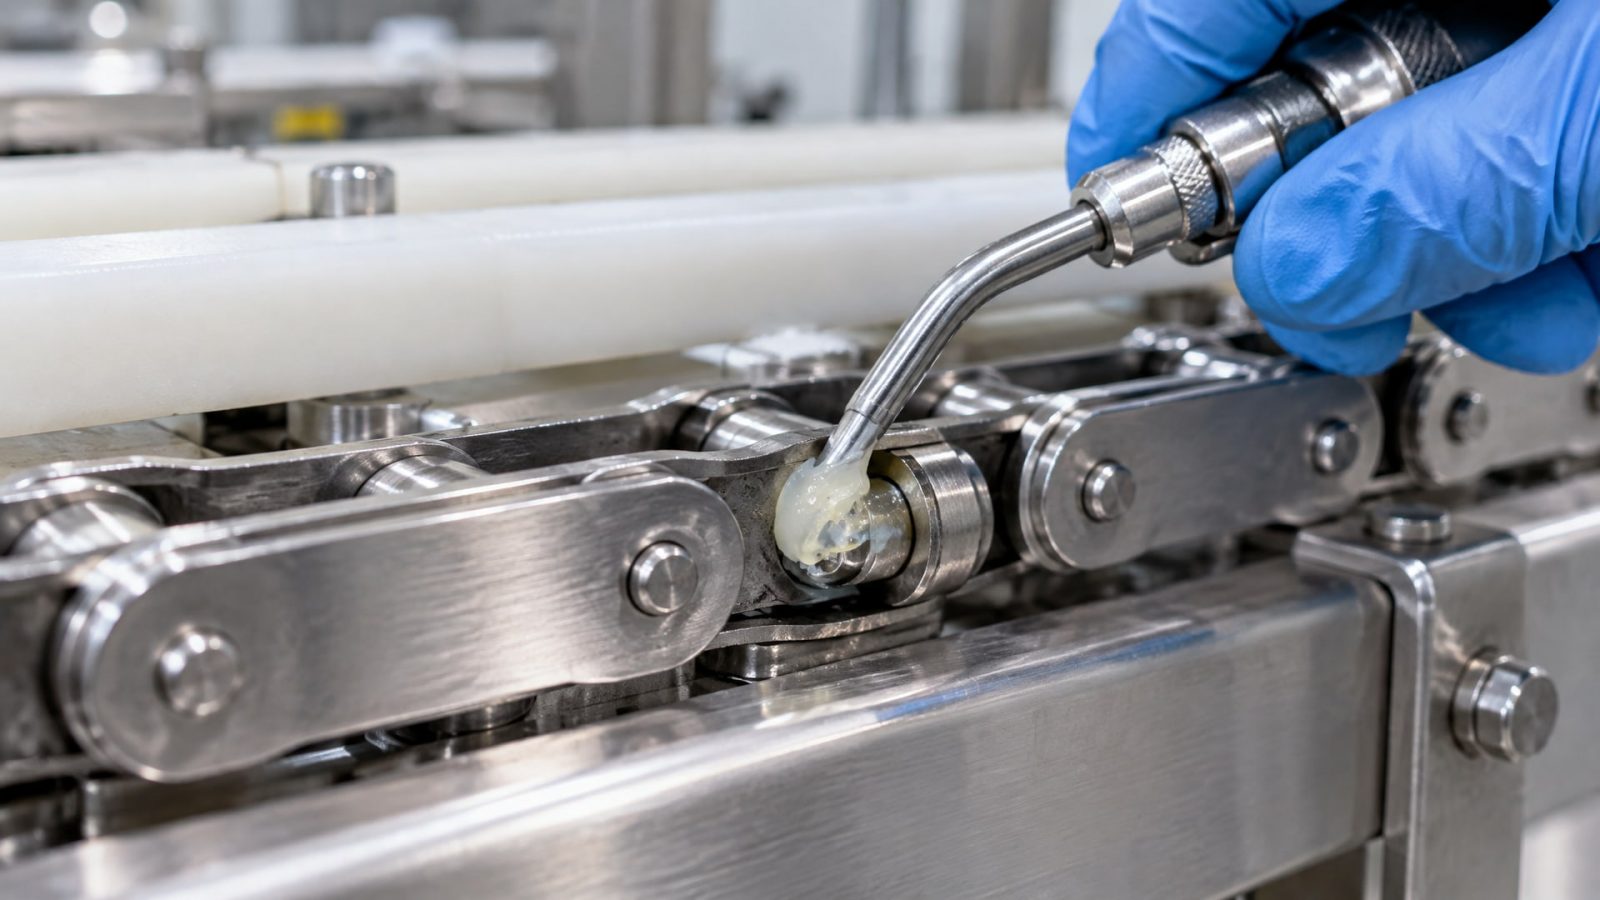
Это неправильно, и вот почему.
Цепь конвейера состоит из звеньев, соединенных шарнирами, в которых установлены втулки и ролики. Трение происходит в трех основных зонах: внутри шарнира (между втулкой и стержнем), на поверхности ролика и между зубом звездочки и роликом. Чтобы смазка дошла в эти микроскопические зазоры (часто менее 0,1 мм), она должна быть текучей. Пластичная смазка - это масло, загущенное мыльным или силикатным загустителем; ее консистенция препятствует проникновению в узкие щели шарнира.
На практике, когда смазывают цепь грассом, большая часть остается на поверхности, а внутрь шарнира проникает очень мало. Это приводит к ускоренному износу, увеличению люфта в соединениях и, в конечном счете, к преждевременному выходу цепи из строя. Для цепей в эксплуатации рекомендуется именно цепное масло, причем текучесть масла должна быть подобрана так, чтобы оно не разбрызгивалось и не стекало со звеньев слишком быстро.
Если на пищевом производстве требуется смазывать цепь, необходимо использовать пищевое цепное масло - жидкое, с допуском NSF H1, способное проникнуть в микрозазоры и одновременно соответствовать гигиеническим требованиям.
Как выбрать вязкость цепного масла: температура и условия работы
Вязкость - это один из главных параметров при выборе смазки для конвейера.
Она измеряется в ISO VG (International Standards Organization Viscosity Grade) и указывает на текучесть масла при температуре 40 °C.
Для конвейеров с нормальным режимом работы при температуре окружающей среды 15–25 °C рекомендуется вязкость ISO VG 46–100. Такое масло достаточно текучо, чтобы проникнуть в шарниры, но вязко, чтобы оставаться на цепи и не стекать полностью за несколько оборотов. На большинстве пищевых производств именно этот диапазон вязкости обеспечивает оптимальный баланс между защитой от износа и экономией расхода смазки.
Для влажных участков, где цепь постоянно контактирует с водой, паром или моющими растворами, требуется смазка с высокой смывостойкостью. Такие масла содержат специальные присадки, которые усиливают адгезию (прилипание) и предотвращают вымывание водой. Вязкость обычно остается в диапазоне ISO VG 46–100, но формула масла рассчитана на влажные условия.
Для высокотемпературных участков - печей, зон пастеризации, горячих линий упаковки - рекомендуется более вязкое масло, например ISO VG 150–460 в зависимости от конкретной температуры. На участках с температурой до 120 °C можно использовать ISO VG 100, а при 150–250 °C переходят на ISO VG 150–220 и более вязкие составы. Более высокая вязкость препятствует слишком быстрому окислению масла при нагреве и обеспечивает стойкость масляной пленки.
Для обеспечения максимального снижения износа, смазку подбирают совместно со спецификацией оборудования производителя цепи или конвейерной системы. В технических лист обычно указывается рекомендуемая вязкость для конкретного типа цепи и скорости.
Смывостойкость, адгезия и стойкость к воде: критерии для пищевых условий
На пищевом производстве цепь конвейера часто подвергается воздействию воды, пара, щелочных моющих средств и дезинфицирующих растворов.
Обычное минеральное масло под таким воздействием вымывается, смывается и перестает защищать металл от коррозии и износа.
Пищевое цепное масло должно обладать адгезией - это способность масла прилипать к металлической поверхности и удерживаться на ней даже при смывании водой. Адгезия достигается за счет введения в формулу специальных полярных молекул, которые электрически притягиваются к стали и чугуну.
Стойкость к смыванию проверяют в лабораториях в соответствии с методиками, описанными в технических листах и стандартах. На практике это означает: если смазку нанести на цепь, а затем промыть горячей водой, большая часть масла должна остаться на металле, обеспечивая продолжение защиты.
На линиях, где используются горячие моющие растворы (до 60–80 °C), требуется масло с особенно высокой устойчивостью к эмульгированию. Эмульгирование - это нежелательное смешивание масла с водой, в результате которого образуется мутная эмульсия, которая теряет защитные свойства. Хорошее цепное масло не образует стойкую эмульсию и быстро отделяется от воды после прекращения воздействия.
Как правильно наносить пищевое цепное масло на конвейер
Точное нанесение смазки критично для снижения износа цепей.
Неправильное нанесение приводит либо к недостаточной смазке (быстрый износ), либо к избыточной смазке (загрязнение продукции, риск попадания масла на ленту).
Смазка должна подаваться именно в зоны максимального трения: в шарниры цепи (между звеньями) и на контакт ролика с зубом звездочки. На подавляющем большинстве пищевых конвейеров применяют одну из трех систем подачи:
Капельная смазка (drip feed) - масло подается каплями с периодичностью в несколько минут. Это самый простой способ, но требует регулярного контроля уровня смазки в резервуаре и проверки целостности трубки подачи.
Система центральной смазки (centralized lubrication system) - смазка подготавливается один раз в централизованном баке с фильтром, а затем распределяется по трубкам ко всем точкам смазывания на конвейере. Этот способ обеспечивает равномерное распределение и чистоту смазки.
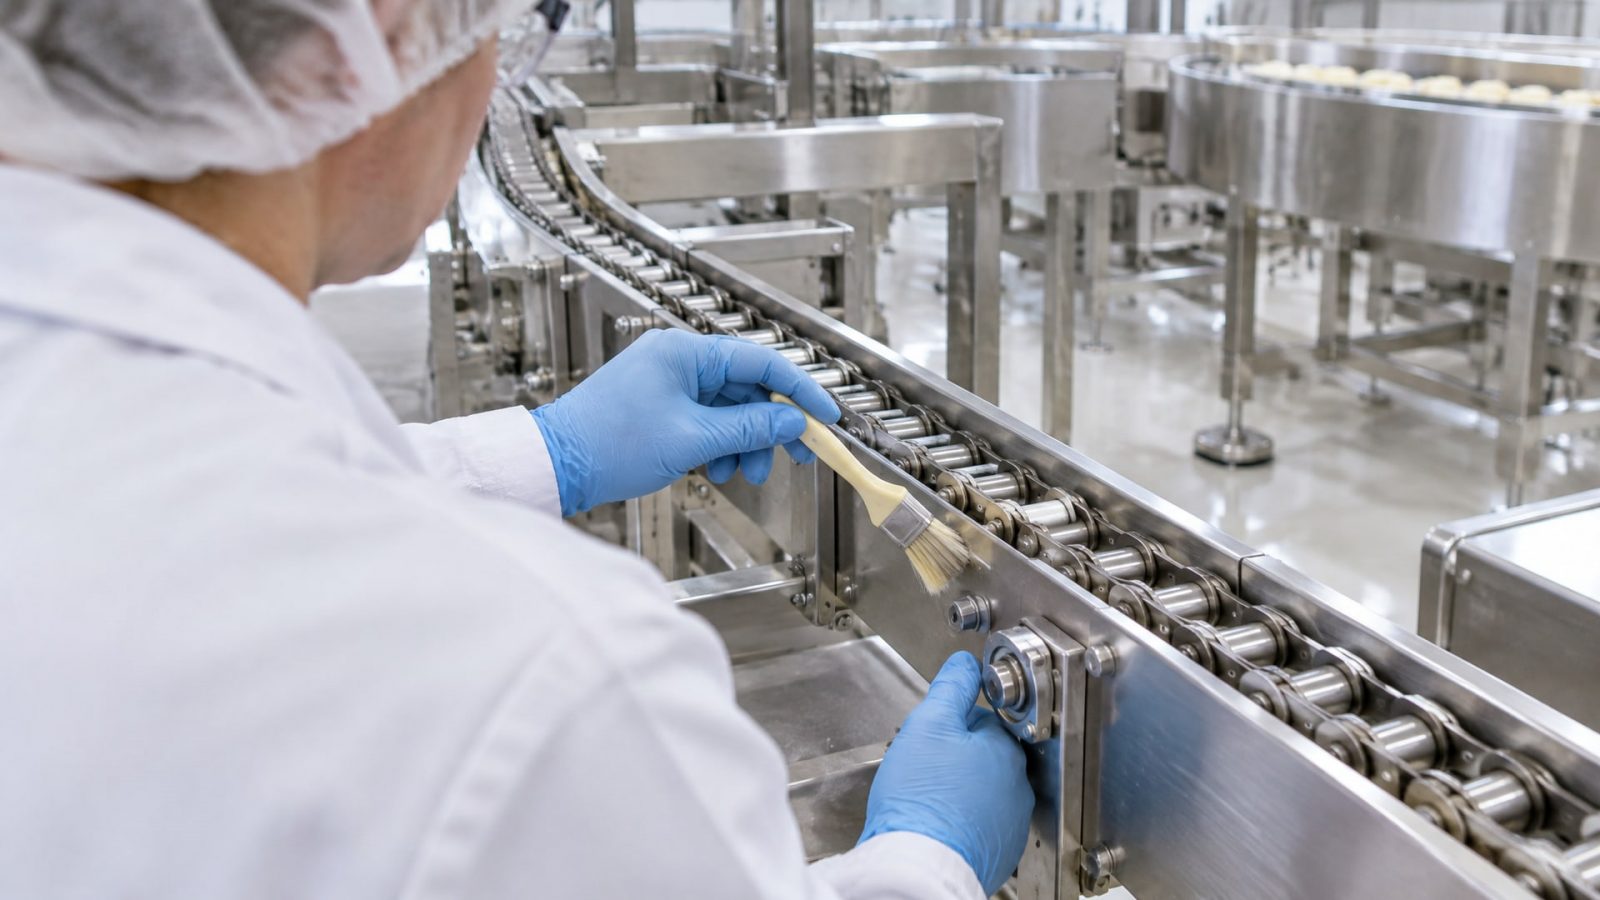
Смазка вручную (manual application) - смазчик периодически наносит масло с помощью кисти или масленки. Этот способ требует компетентности оператора и соблюдения графика, но позволяет контролировать количество.
После нанесения смазки сразу протирать цепь не нужно: ложное сухое пятно указывает лишь на то, что излишки масла выступили на поверхность. Через несколько оборотов цепи излишки распределятся, а оптимальное количество останется на шарнирах.
Частота смазывания зависит от скорости цепи и нагрузки. На типовых пищевых конвейерах смазку наносят раз в 8–24 часа в зависимости от режима работы. Для конвейеров, работающих круглосуточно или при высокой температуре, частоту увеличивают до нескольких раз в смену.
Кейс применения: снижение отказов цепей на линиях фасовки
На практике переход с обычного минерального масла на пищевое цепное масло с допуском NSF H1 позволяет снизить частоту замены цепей и количество внеплановых остановок конвейера.
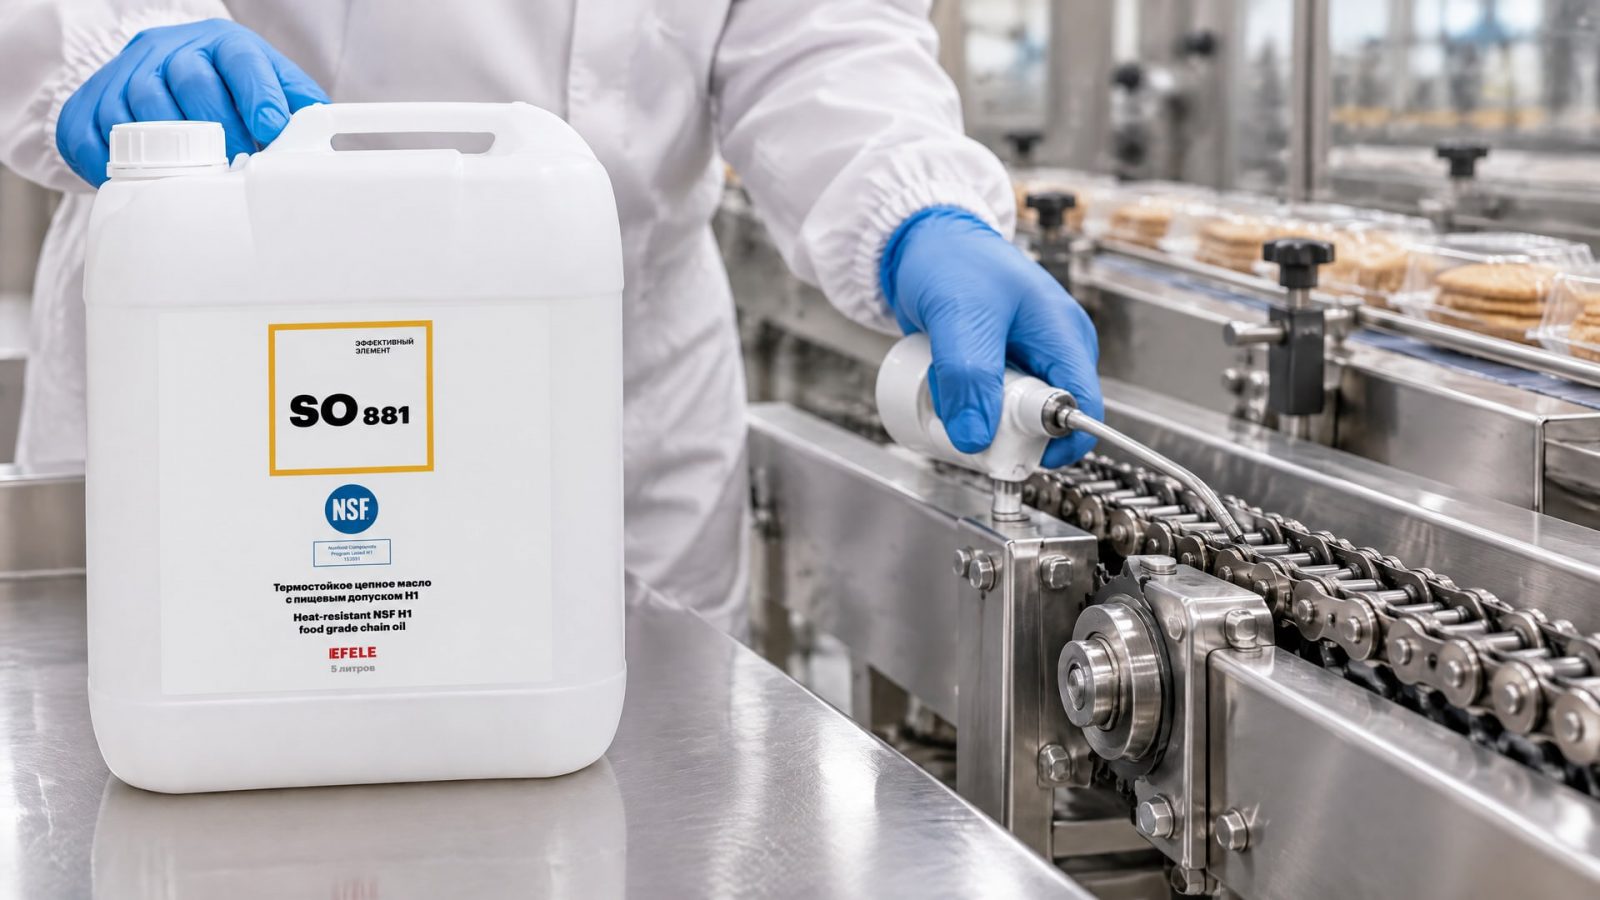
На линиях фасовки, где конвейеры работают при переменной скорости и высокой влажности (2–4 часовых моек в смену), применение смазки с высокой смывостойкостью и адгезией дало следующие результаты:
Среднее время работы цепи до замены увеличилось на 25–35 % за счет снижения абразивного износа шарниров.
Количество внеплановых остановок из-за люфта в соединениях звеньев снизилось на 40 %.
Затраты на смазку (в пересчете на один час работы конвейера) снизились на 15–20 % благодаря лучшему удержанию масла на цепи и снижению его расхода.
Эти улучшения достигнуты при условии, что смазка выбрана с учетом конкретной температуры (в этом случае 15–35 °C), влажности и требований производителя оборудования. Кроме того, на линиях внедрена система контроля состояния цепи: визуальная проверка люфта в соединениях каждую смену и замер толщины роликов раз в месяц.
Для снижения износа цепей конвейеров на пищевом производстве рекомендуется использовать термостойкое цепное масло EFELE SO-881 с допуском NSF H1, которое обладает высокой адгезией и устойчивостью к смыванию водой. Этот материал позволяет обеспечить надежную защиту шарниров и роликов даже в условиях постоянного контакта с горячей водой и щелочными моющими средствами.
Часто задаваемые вопросы
Чем отличается цепное масло с пищевым допуском от обычного промышленного масла?
Цепное масло пищевое имеет допуск NSF H1, что означает соответствие стандарту FDA 21 CFR 178.3570 и возможность случайного контакта с пищей. В формулу включены только разрешенные ингредиенты, прошедшие токсикологическую проверку. Обычное промышленное масло таких требований не соответствует и на пищевом производстве недопустимо, даже если технически оно работает лучше.
Почему для цепи конвейера не подходит пластичная смазка?
Пластичная смазка (грасс) имеет густую консистенцию и не проникает в микрозазоры шарниров цепи. Она остается на поверхности, а внутри соединения трение остается незащищенным, что приводит к ускоренному износу. Для работающих цепей необходимо жидкое масло, которое текучо и способно дойти в критические зоны трения.
На что обратить внимание при выборе вязкости масла для своего конвейера?
Выбирайте вязкость по рабочей температуре цепи: для нормальных условий (15–25 °C) подходит ISO VG 46–100; для влажных зон требуется смазка с высокой смывостойкостью; для высокотемпературных участков (150–250 °C) переходят на ISO VG 150–220 и выше. Точные рекомендации обычно указаны в техническом листе производителя оборудования.
Достаточно ли только наличия маркировки H1, чтобы покупать смазку?
Недостаточно. Проверьте наличие регистрации H1 в документации, убедитесь, что соблюдается ISO 21469, и сверьте параметры вязкости, температурного диапазона и смывостойкости со спецификацией вашего конвейера. Маркировка H1 - это начало, а не конец проверки.
Как часто нужно смазывать цепь конвейера?
Частота зависит от скорости цепи, нагрузки и температуры. На типовых пищевых конвейерах смазку наносят раз в 8–24 часа. Для высокотемпературных или высокоскоростных участков частоту увеличивают до нескольких раз в смену. Точный график разрабатывается совместно с инженером производителя оборудования.
Заключение
Выбор цепного масла пищевого с допуском NSF H1 - это не просто соблюдение регулятивного требования, а инвестиция в надежность конвейерной системы и снижение отказов оборудования. Правильная смазка проникает в критические зоны трения (шарниры, ролики, контакт с зубьями звездочки), обеспечивает адгезию при влажности и высокой температуре и удерживает масляную пленку на металле даже при воздействии воды и щелочных моющих средств.
При закупке смазки убедитесь в наличии допуска H1 и соответствия ISO 21469, подберите вязкость по рабочей температуре конвейера, проверьте смывостойкость для условий вашего производства и согласуйте выбор со спецификацией производителя оборудования. Такой подход позволит увеличить ресурс цепей на 25–35 %, снизить количество внеплановых остановок и оптимизировать затраты на смазывание на длительной перспективе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выполнить защиту металла от ржавчины для садовых инструментов, чтобы они служили дольше и сохраняли свои качества.
Узнайте, как выбрать и правильно применить высокотемпературный герметик для герметизации резьбовых соединений в условиях высоких температур.
Узнайте, как выбрать разъемный фиксатор резьбы, чтобы обеспечить прочность соединения и возможность его демонтажа.