
Как зафиксировать подшипник на валу без пресса и нагрева
Подшипник, который болтается на валу или проворачивается в гнезде, - первый признак износа посадочного места. Ремонт посадочного места подшипника традиционно требует пресса или нагрева, но в полевых условиях и при ограниченном оборудовании эти методы недоступны. К счастью, современные инженерные составы позволяют зафиксировать узел холодным способом без специальных приспособлений. В статье рассмотрим, как оценить степень износа, выбрать метод восстановления и правильно применить анаэробный фиксатор - так, чтобы соединение выдержало рабочие нагрузки и оставалось разборным при необходимости.
Статья полезна техническим специалистам сервисных служб, инженерам по надежности, закупщикам и любому, кто сталкивается с отказами подшипниковых узлов. Вы узнаете стандартные допуски для посадок, как правильно измерить износ вала и корпуса, и в каких случаях анаэробный состав действительно решает проблему.
Почему посадочное место разбивается и в чем опасность
Подшипник на валу закрепляется натягом: диаметр валика на 0,3–1 мм больше внутреннего диаметра подшипника, вот почему нужен пресс или нагрев для монтажа.
Во время работы при вибрации, циклических нагрузках и неправильной сборке (например, ударная посадка молотком) происходит микросдвиг подшипника относительно вала. Это явление называют фреттингом.
При фреттинге внутренняя поверхность подшипника изнашивается, вал царапается, и натяг теряется. На валу стартера D4BH, редукторах и другом оборудовании тяжелого класса такой износ развивается месяцами или даже неделями. Когда натяга больше нет, подшипник начинает проворачиваться, осевые силы не удерживаются, узел теряет соосность и быстро отказывает.
Понять, разбито ли посадочное место, просто: при снятом подшипнике вал должен входить с заметным сопротивлением (усилие нескольких килограммов на рукой), а не скользить свободно. Если вал болтается, гнездо расточено, покрыто микротрещинами или потеряло форму.
Оценка степени износа и выбор метода ремонта
Перед тем как выбрать способ фиксации, нужно понять, что именно разрушилось.
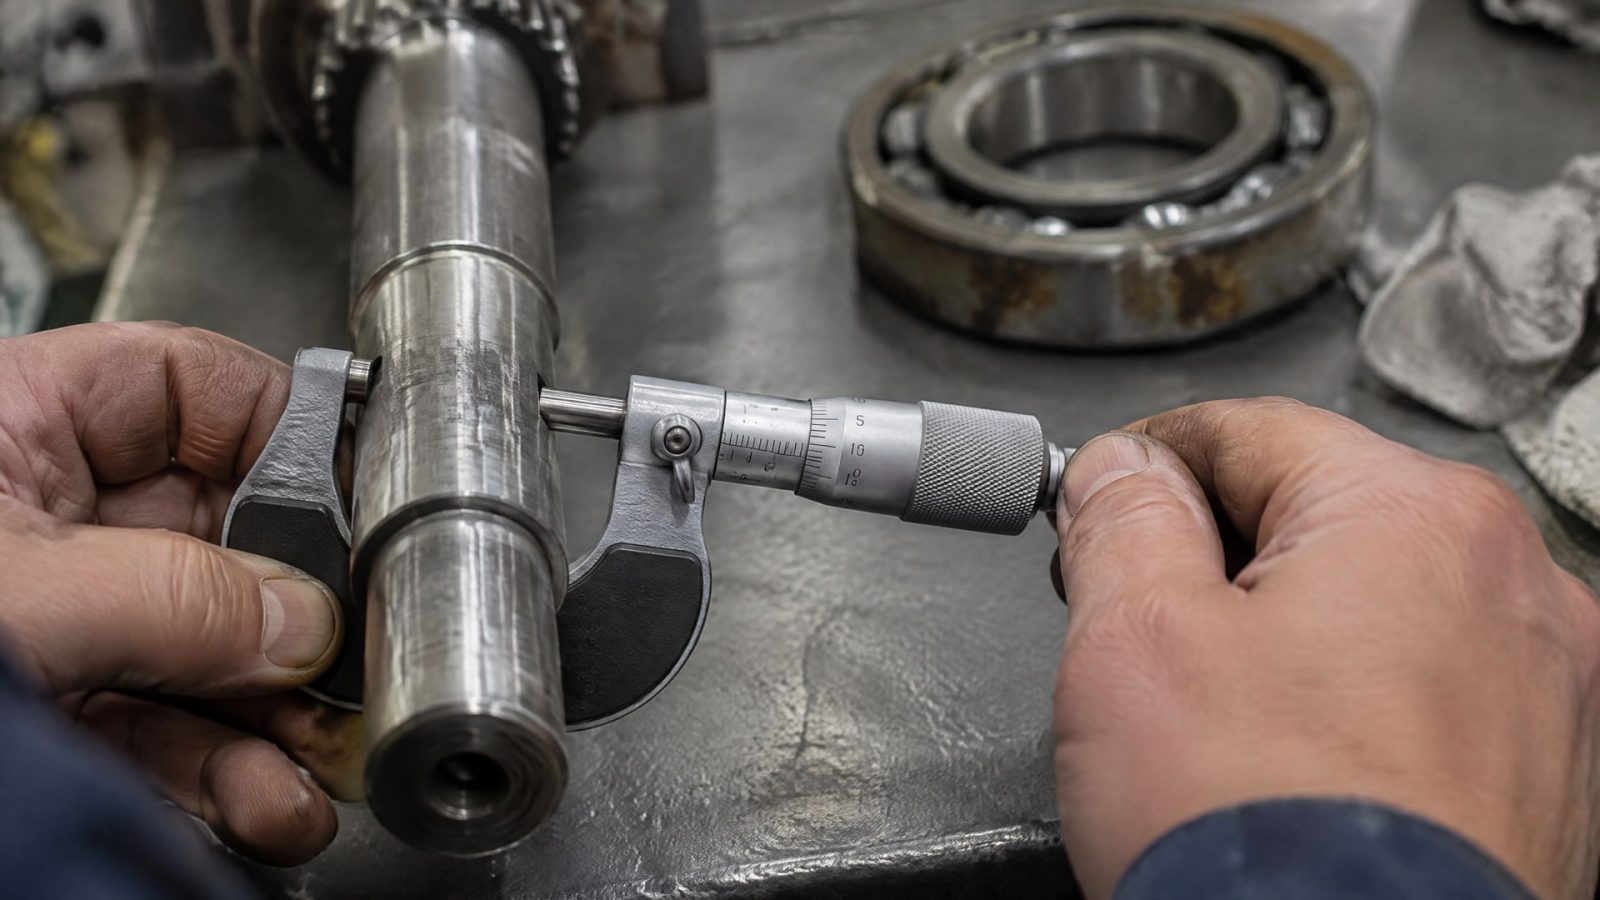
Контроль размеров вала и гнезда
Сначала измеряют диаметр посадочной поверхности вала микрометром или штангенциркулем в трех-четырех местах по окружности. То же делают с внутренним диаметром корпуса (гнезда). Сравнивают с номинальным размером и межосевым расстоянием подшипника. Согласно ГОСТ 25346-2013 и ГОСТ 25347-2013, допуск для посадки H7/p6 (типичная посадка с натягом на валах) составляет примерно 0,3–0,7 мм натяга; если разница диаметров упала меньше чем на 0,1 мм, это слабый износ, если на 0,2–0,3 мм - средний, свыше 0,3 мм - значительное разбитие.
Три пути восстановления
1. Анаэробный фиксатор - подходит для зазоров до 0,15 мм и поверхностного износа. Состав заполняет зазор, полимеризуется в отсутствие кислорода и создает монолитное соединение. Это самый быстрый способ, не требует оборудования и применим в полевых условиях.
2. Втулка-вставка или ремонтная втулка - механический способ для среднего износа. На вал надевают втулку (обычно из стали или бронзы) так, чтобы она зафиксировалась резьбой или шпонкой, а затем на нее садят подшипник с корректным натягом. Этот метод надежен для критичных узлов.
3. Восстановление размера вала или хонингование гнезда - применяется при значительном разбитии. Вал может быть отшлифован на токарном станке на меньший диаметр (с заменой подшипника на больший), гнездо расточено и под новый размер подобран подшипник. Это долгий способ, но дает полное восстановление геометрии.
Выбор зависит от критичности узла, доступного оборудования и сроков. Для ремонта стартера, вентилятора или редуктора на месте отказа часто идут на анаэробный состав, если износ поверхностный.
Подготовка поверхности для анаэробной фиксации
Анаэробный клей работает только на чистой поверхности.
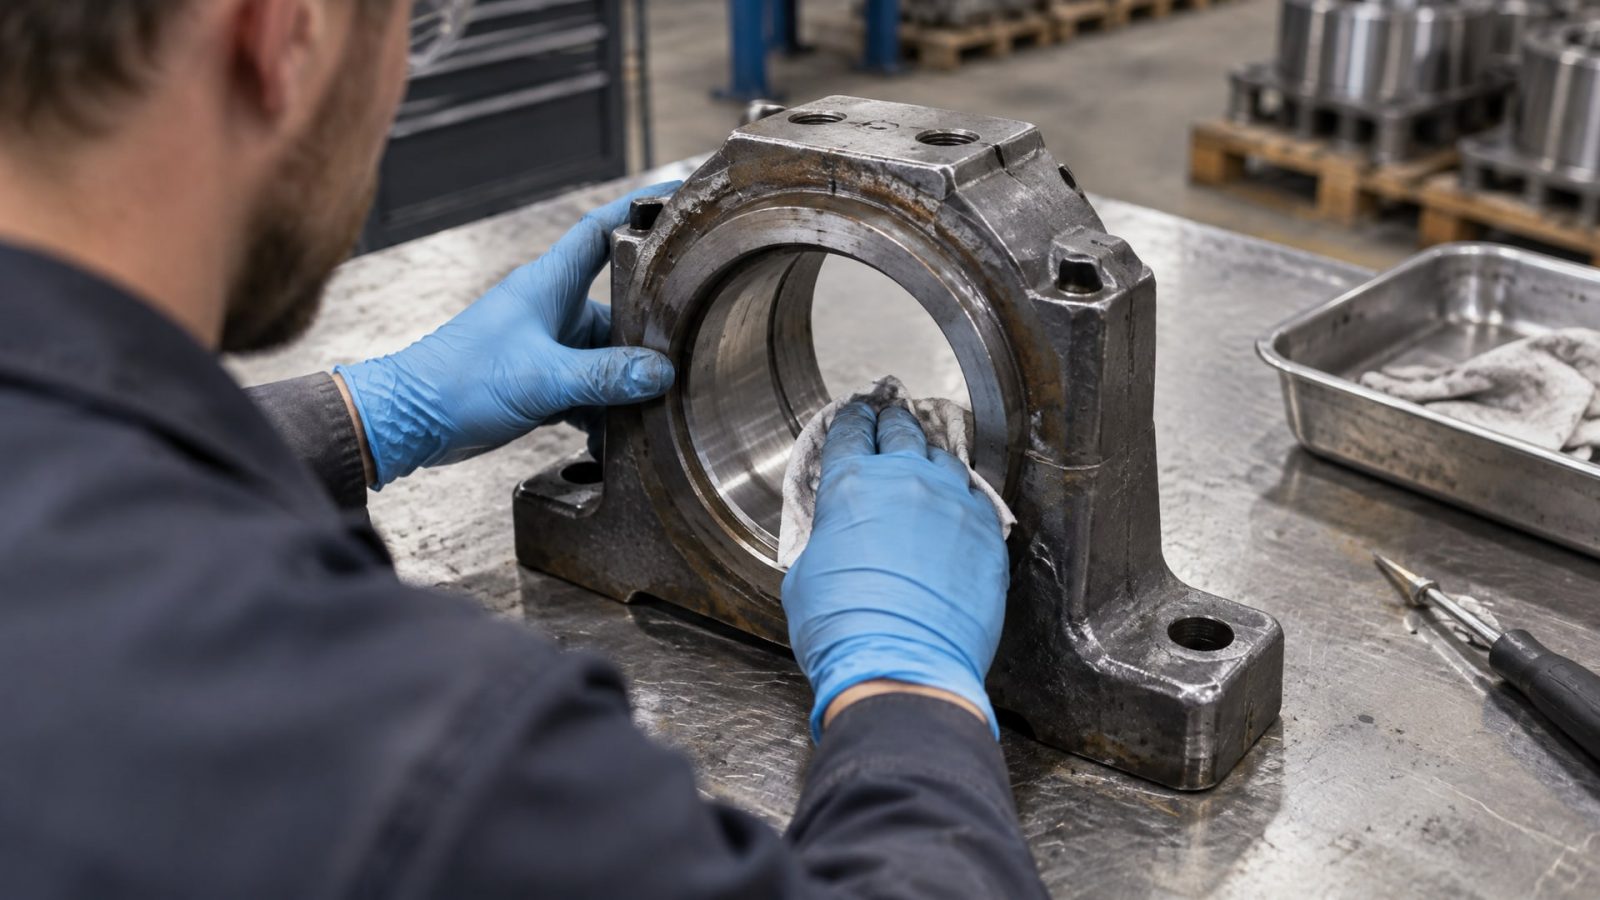
Масло, грязь, окиси и ржавчина блокируют полимеризацию состава. Подготовка занимает больше времени, чем сама фиксация.
Демонтаж и очистка
Сначала снимают подшипник (обычно съемником или легким нагревом на 50–60 °C, без избытка тепла). Вал и внутреннее гнездо подшипника (если переиспользуете) промывают в техническом спирте или ацетоне, удаляя остатки масла, графитовой смазки и накипи. Для особо загрязненных деталей применяют мягкую щетку или протирку войлоком.
После промывки детали сушат сжатым воздухом или нагреванием на 60–70 °C (сушильный шкаф, фен). Важно убедиться, что спирт полностью испарился; остатки спирта еще хуже, чем масло, препятствуют адгезии состава.
Контроль шероховатости
По ГОСТ 3325-85 шероховатость посадочной поверхности вала и гнезда должна быть Ra 2,5 мкм и чище. Это примерно гладкая обработка - без рисок, паров, глубоких царапин. Если посадочное место покрыто глубокими фреттинг-следами (см на глаз - это выглядит как хаос мелких окисных ямок), нужно легкой абразивной тканью (например, нулевкой) отшлифовать поверхность до гладкого вида.
Ни в коем случае не применяют грубую наждачную бумагу, которая оставляет глубокие риски и повышает шероховатость выше допуска. После шлифовки детали снова обезжиривают и сушат.
Применение анаэробного фиксатора и холодный монтаж подшипника
Анаэробный клей для подшипников работает по простому принципу: в контакте с металлом и в отсутствие воздуха молекулы состава связываются в крепкий полимер.
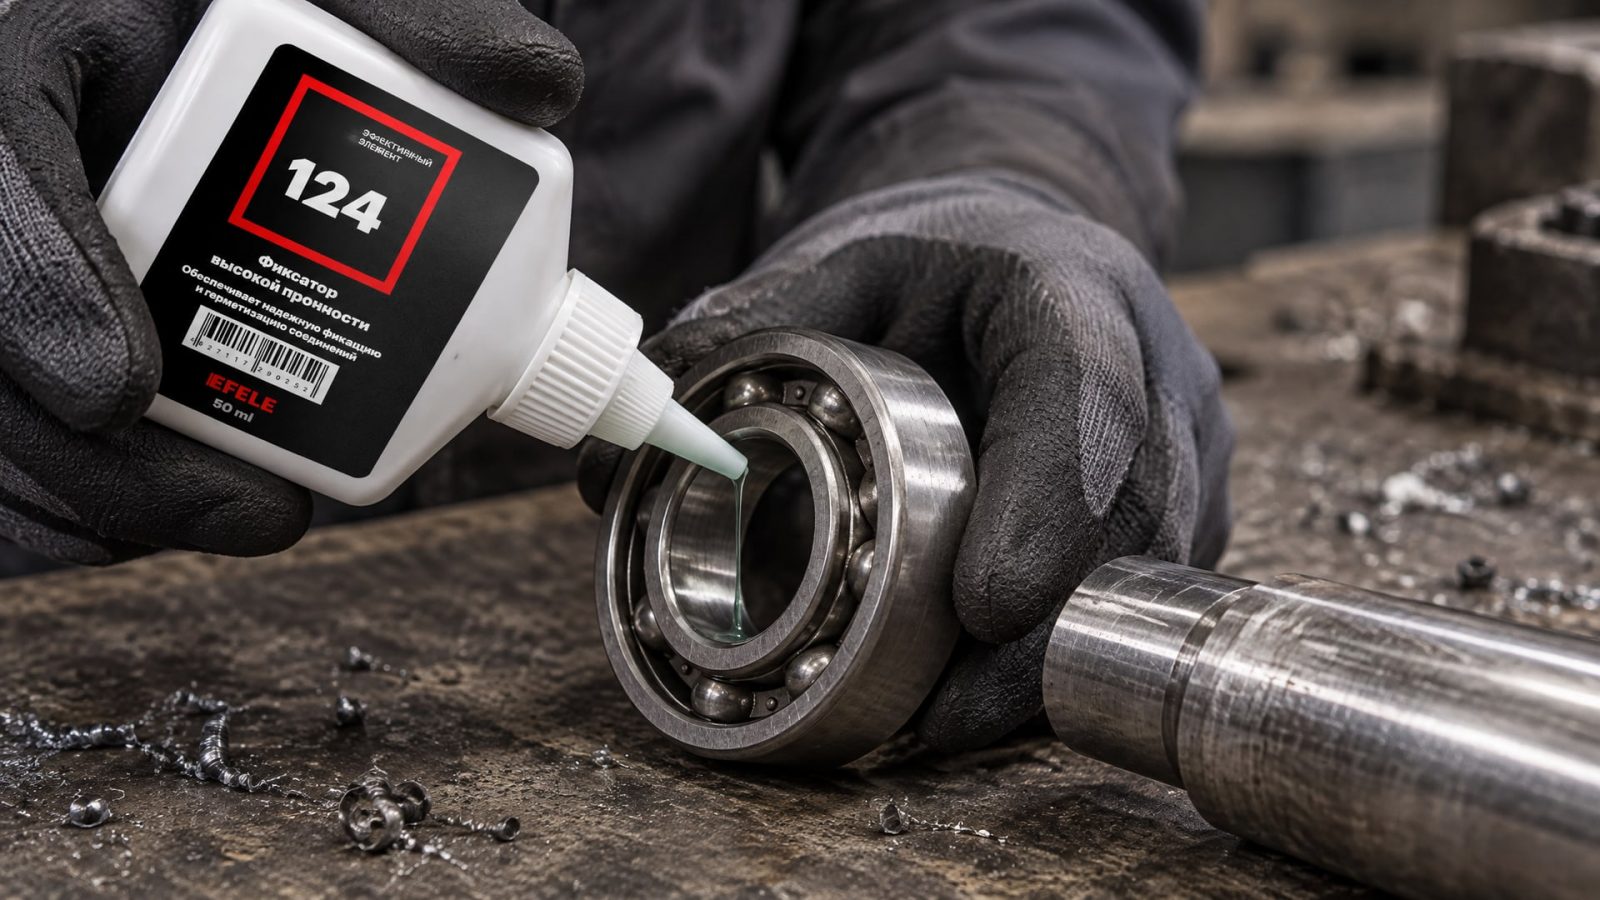
Для подшипников обычно выбирают средней прочности составы, которые остаются разборными при небольшом нагреве (это важно для переборки узла в будущем).
Нанесение состава
Состав наносят на посадочную поверхность вала тонким слоем - это ключевой момент. Правильно - смазать вал так, чтобы на нем виделся равномерный тонкий слой состава по всему периметру; если вала не видно под слоем (слой в несколько миллиметров), это ошибка, состава использовано в три раза больше, чем нужно, и полимеризация затянется.
Можно также нанести состав на внутреннее кольцо подшипника; эффект одинаков. После нанесения подшипник сразу надевают на вал с легким вращением, чтобы состав распределился равномерно. Если выступает лишний состав, его протирают мягкой тряпкой (не остатки касания кожей, а именно излишки).
Полимеризация и отверждение
При комнатной температуре анаэробный состав начинает твердеть за 1–2 часа, но для полной прочности требуется 24 часа. На этом этапе нельзя нагружать узел и не рекомендуется трогать подшипник (можно смещение). Оптимально оставить узел в покое на сутки.
Если нужна ускоренная полимеризация, некоторые составы начинают твердеть быстрее при нагреве до 60–80 °C (на водяной бане, в сушильном шкафу), но это не критично. После отверждения соединение выдерживает температуру до 120 °C и осевые нагрузки в пределах расчетных.
Контроль результата
Через сутки проверяют, не проворачивается ли подшипник на валу. Рукой попробуйте провернуть подшипник с небольшим усилием: если он держится и не прокручивается, фиксация прошла успешно. Если подшипник все еще вертится свободно, это признак того, что состав не полимеризовался должным образом (обычно из-за попадания масла или влаги); потребуется повторная разборка, переочистка и переклеивание.
Для холодного монтажа без нагрева в ремонтных сервисах все чаще переходят на анаэробные фиксаторы, которые обеспечивают стабильный результат при условии, что поверхность подготовлена правильно. На практике такое соединение прижилось на линиях фасовки и конвейерах, где требуется быстрая разборка-сборка узла, а температурная нагрузка умеренна.
Посадки с натягом: допуски и стандарты
Если у вас есть возможность получить новый вал или отшлифовать старый до размера меньше номинала, следует понимать стандартные посадки для подшипников.
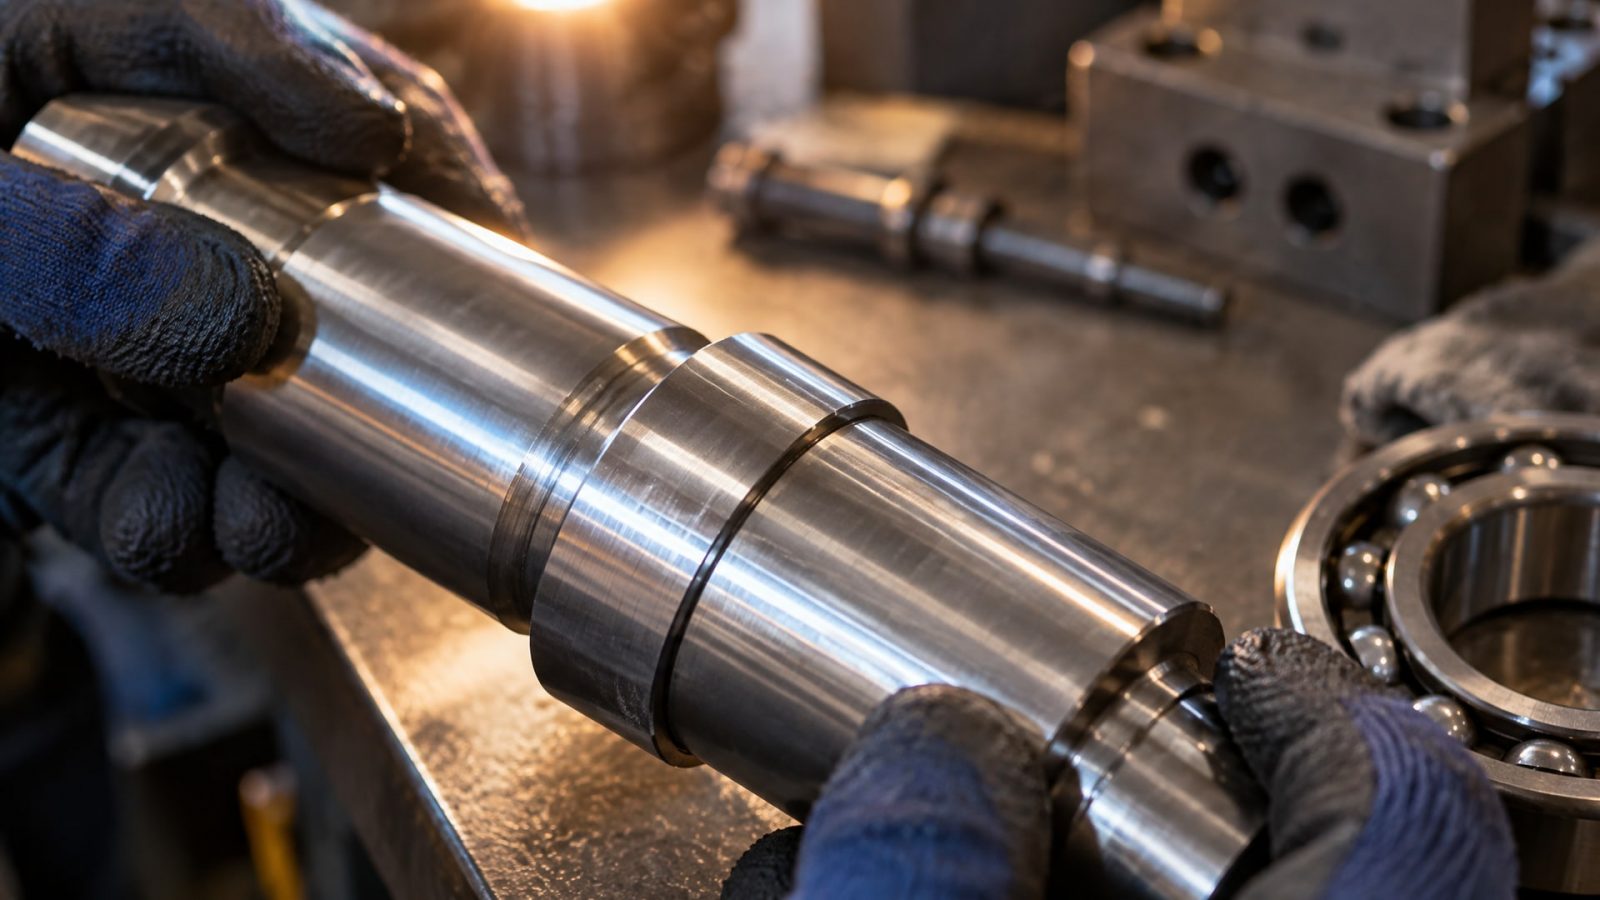
Типовая посадка на валу: H7/p6
По ГОСТ 3325-85 для подшипников качения на валах с неподвижной нагрузкой (например, стартер, редуктор) применяют посадку H7/p6. Это означает: - H7 - допуск на диаметр гнезда в корпусе (верхнее отклонение ноль, нижнее минус несколько десятков микрон). - p6 - допуск на диаметр вала (нижнее отклонение плюс несколько десятков микрон, верхнее больше).
Результат: натяг 0,3–0,7 мм в зависимости от номинального диаметра.
Посадки при использовании втулок
Если подшипник садится на вал через закрепительную или стяжную втулку, допуск на вал может быть более свободным - h8, h9 или даже h10. Это дает гарантированный зазор 20–30 мкм между валом и втулкой, позволяя втулке сидеть плотно, но разборно.
Втулка - это металлическая цилиндрическая вставка с резьбой или шпонкой, которая крепится к валу и обеспечивает точный диаметр для подшипника. Такая схема используется, когда старый вал невозможно восстановить, и требуется гибкое решение.
Особенности ремонта корпуса посадочных мест подшипников
Иногда разбивается не вал, а гнездо в корпусе (например, в корпусе редуктора, генератора или стартера).
Симптомы те же: подшипник болтается, не центрируется, нагрузки неправильно распределяются.
Диагностика и хонингование
Если гнездо в корпусе разбито, сначала оценивают, можно ли его хонинговать (расточить на больший диаметр). Для этого необходимо наличие свободного хода в расточном приспособлении (обычно на токарном станке или в специальном хонинговальном станке). Хонингованием удаляют износ, царапины и риски, создавая новую гладкую поверхность.
После хонингования гнездо получает диаметр, для которого нужно подобрать подшипник на размер больше. Это самое надежное восстановление, но требует токарного оборудования.
Альтернатива: вставка-ремонтный втулка в гнездо
Если хонингование невозможно, иногда в гнездо устанавливают металлическую втулку-вставку с прессовкой или с использованием того же анаэробного клея. Внутренний диаметр вставки подбирают под стандартный подшипник, внешний - под разбитое гнездо.
Такая вставка либо давится с натягом (если есть пресс), либо приклеивается анаэробным составом. После полимеризации на вставку садят подшипник с корректным натягом. Метод хорош для разовых ремонтов, но менее надежен, чем восстановление размера.
Ремонт стартера D4BH: разбило посадочное место подшипника
Стартер Isuzu D4BH - популярный дизельный двигатель, и его стартер часто требует ремонта из-за износа передней опоры подшипника.
Признаки отказа
Первый симптом: стартер шумит при работе, слышны щелчки или гудение. При разборке видно, что бендикс (приводная шестерня) люфтит, передний подшипник проворачивается, и вал стартера имеет радиальный люфт. Часто на внешней поверхности вала видны следы фреттинга (коричневые или почти черные полосы окиси).
Рабочий вариант ремонта
Для стартера D4BH рекомендуется: 1. Разобрать стартер и вынуть ротор с валом. 2. Измерить диаметр посадочного места переднего подшипника (обычно 12–15 мм в зависимости от редакции). 3. Если вал слегка изношен (на 0,1–0,15 мм), очистить поверхность абразивной салфеткой, обезжирить, дать высохнуть. 4. Нанести анаэробный состав на вал и надеть новый подшипник. 5. Оставить на 24 часа до полной полимеризации, затем собрать стартер.
Если износ значительный (вал «луковица» или имеет видимые борозды), втулку для стартеров чаще всего не подбирают - проще заказать восстановленный стартер или приобрести новый. Однако малые сервисы нередко идут на хонингование вала под другой диаметр подшипника с последующей переклеиванием.
Для стартера критично, чтобы ротор не люфтил, иначе при пуске мотора щетки будут чиркать по коллектору, и стартер сгорит за одну зиму. Вот почему для D4BH предпочитают не полукустарный способ, а полноценный ремонт или замену, если разбитие серьезно.
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор вместо пресса и нагрева?
Да, если износ поверхностный и зазор не превышает 0,15 мм. Однако это компенсация, а не полноценная замена правильной геометрии. Если вал или гнездо значительно разрушены, состав не удержит нагрузку. Выбор способа начинается с измерения фактических размеров и оценки степени износа.
Почему подшипник проворачивается на валу после монтажа?
Чаще всего причина в загрязнении поверхности маслом, влагой или недостаточной шероховатости. Анаэробный состав полимеризуется только на чистом металле. Повторно разберите узел, промойте спиртом, высушите и переклейте. Если проблема повторяется, это признак того, что зазор слишком большой и фиксатора недостаточно; потребуется механическое восстановление вала или гнезда.
На какую температуру можно нагревать подшипник при монтаже без пресса?
Если вы используете анаэробный состав, нагрев не требуется. Полимеризация идет при комнатной температуре. Если же используете традиционный способ - горячий монтаж подшипника - максимум 120 °C. Превышение 120 °C ухудшает твердость подшипника и может привести к его отказу.
Как отличить фреттинг от обычного износа?
Фреттинг выглядит как микротрещины, коричневая или черная окись и рыхлый порошок на посадочной поверхности вала. При фреттинге поверхность неровная, как бы «комкованная», в отличие от гладкого износа от медленного проворачивания подшипника. Фреттинг требует тщательной очистки и абразивной обработки перед фиксацией.
В чем разница между втулкой-вставкой и анаэробным составом?
Втулка - механическое решение: металлическая вставка держится на валу резьбой, прессовкой или клеем и обеспечивает новую точную поверхность для подшипника. Состав - химическое: он заполняет зазор и полимеризуется, создавая монолит. Втулка надежнее при значительном износе и для критичных узлов; состав быстрее и проще в полевых условиях при поверхностном износе.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева - вполне реальная задача, если износ некритичен. Ключ к успеху - точная диагностика: измерьте фактический зазор, оцените состояние поверхности, и выберите подходящий метод. Для малого износа (до 0,15 мм) анаэробный фиксатор заполняет пространство и восстанавливает соединение за сутки; для значительного разбитии потребуется втулка-вставка или восстановление размера вала.
Помните, что качество подготовки поверхности решает половину успеха. Тщательно обезжирьте и высушите вал и гнездо, уберите фреттинг-следы абразивной тканью, добитесь шероховатости не хуже Ra 2,5 мкм. При монтаже наносите состав тонким слоем, дайте 24 часа на полимеризацию, и только затем нагружайте узел. Для фиксации подшипников на валу без пресса и нагрева в ремонтных сервисах все чаще берут EFELE 124 - анаэробный клей, который обеспечивает надежное удержание при заполнении зазоров до 0,15 мм и остается разборным при необходимости переборки.
Если замешкались и попали в поле сомнений - лучше полностью восстановить размер вала или гнезда, чем рисковать надежностью критичного узла вроде стартера. Однако для спешных ремонтов и полевых условий холодная фиксация - проверенный путь, который многие закупщики и технические отделы уже отработали и вернулись к нему во второй год работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ролики ворот, чтобы устранить скрип и продлить срок службы механизма. Подробное руководство по смазке и уходу за гаражными воротами.
Выбор пищевой смазки для высоких температур: на что обратить внимание при покупке для печей и конвейеров.
Узнайте, как снять анаэробный герметик с болтов, используя проверенные методы, которые не повредят резьбовые соединения.