
Как зафиксировать подшипник на валу без пресса и нагрева: методы и практика ремонта посадочного места
Установка подшипника без гидравлического пресса и нагревательных устройств становится необходимостью в полевых условиях, при ремонте серийного оборудования или когда инструмент недоступен. Главное - понимать, когда холодная фиксация допустима, а когда требуется полноценный ремонт посадочного места. Анаэробные фиксаторы работают в зазоре между металлическими поверхностями, исключая микроперемещения колец и предотвращая фреттинг-коррозию. Статья рассказывает, как выбрать способ фиксации, какие допуски соблюдать и когда вообще нельзя рисковать без специального инструмента.
Для специалистов по ремонту и закупщиков материалов это руководство раскрывает граница между экономией и безопасностью: когда анаэробный клей становится полноценной альтернативой прессовой посадке, а когда это лишь временное решение для восстановления геометрии.
Когда можно обойтись без пресса и нагрева
Холодная фиксация на анаэробном клее допустима, если посадочное место сохранило правильную геометрию и размеры находятся в допусках.
Для валов диаметром до 100 мм класса нормальной точности ориентировочный допустимый износ - до 10–15 мкм по диаметру. Если форма поверхности не нарушена, микроскопические выступы и впадины обеспечивают достаточное сцепление анаэробного состава.
Ключевое условие - выбор посадки по стандарту. ГОСТ 25346 (аналог ISO 286) определяет допуски для разных типов посадок: скользящие (зазоры 5–30 мкм), переходные (небольшие натяги или зазоры) и прессовые (натяги до 50–100 мкм и более). Для подшипников скольжения, опорных втулок и некритичных опор подходят переходные посадки, где анаэробный фиксатор исключает люфт без риска превышения напряжений в материале.
Для оценки прочности соединения применяется тест по ISO 10123 (pin & collar test), который моделирует работу подшипника с фиксацией на анаэробном составе. Такая методика показывает, что при правильной выборе вязкости состава и посадки соединение выдерживает вибрации и динамические нагрузки не хуже, чем легкая прессовка.
Анаэробные фиксаторы: принцип и выбор состава
Анаэробный фиксатор полимеризуется в отсутствие кислорода между металлическими поверхностями, создавая упругий слой толщиной в несколько десятков микрометров.
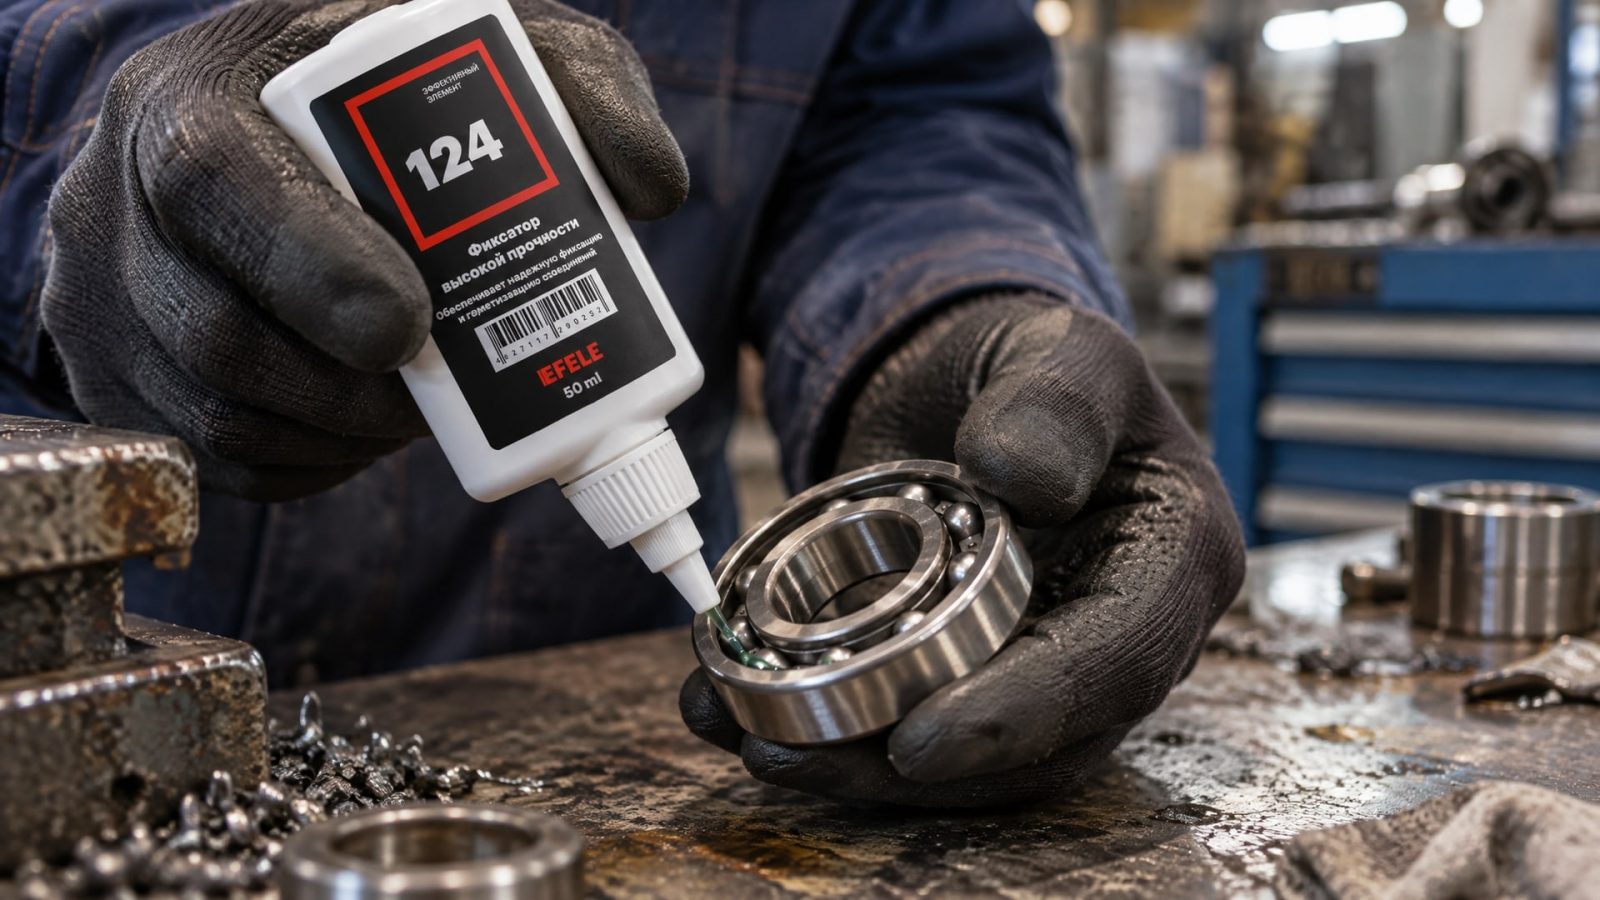
Этот слой поглощает микроперемещения вала относительно втулки или подшипника, предотвращая окисление (фреттинг-коррозию) на линии контакта.
Выбор состава не должен базироваться на названии продукта. Нужно учитывать три параметра:
Тип посадки: скользящая (h6, g6), переходная (k5, k6, m6) или прессовая (p6, r6). На валу поддерживают допуск обычно h6 (от −0,013 до 0 мм для диаметра 50 мм по ГОСТ 25346), в корпусе или подшипнике - допуск втулки (h, g, k, m или p в зависимости от требований).
Величина зазора: в скользящих посадках зазор составляет несколько микрометров, в переходных может быть небольшой натяг. Анаэробный клей заполняет зазор и склеивает поверхности; если натяг слишком велик, состав не проникнет полностью и прочность упадет.
Температурный диапазон: для холодильных камер выбирают составы, работающие до −30 °C, для печей и горячих цехов - до +120 °C и выше. Полимеризация анаэробного клея замедляется на холоде и ускоряется на теплу.
На практике в ремонтных службах для фиксации подшипников выбирают вязкие анаэробные клеи средней или высокой вязкости, позволяющие проникнуть в зазор даже при посадке с небольшим натягом. EFELE 124 - пример состава, который обеспечивает высокую прочность соединения и устойчивость к вибрациям при установке подшипников на вал без пресса; применяется в переходных и скользящих посадках при работе в диапазоне от −30 до +100 °C.
Техника установки без пресса и нагрева
Процесс состоит из четырех этапов, и каждый критичен для качества соединения.
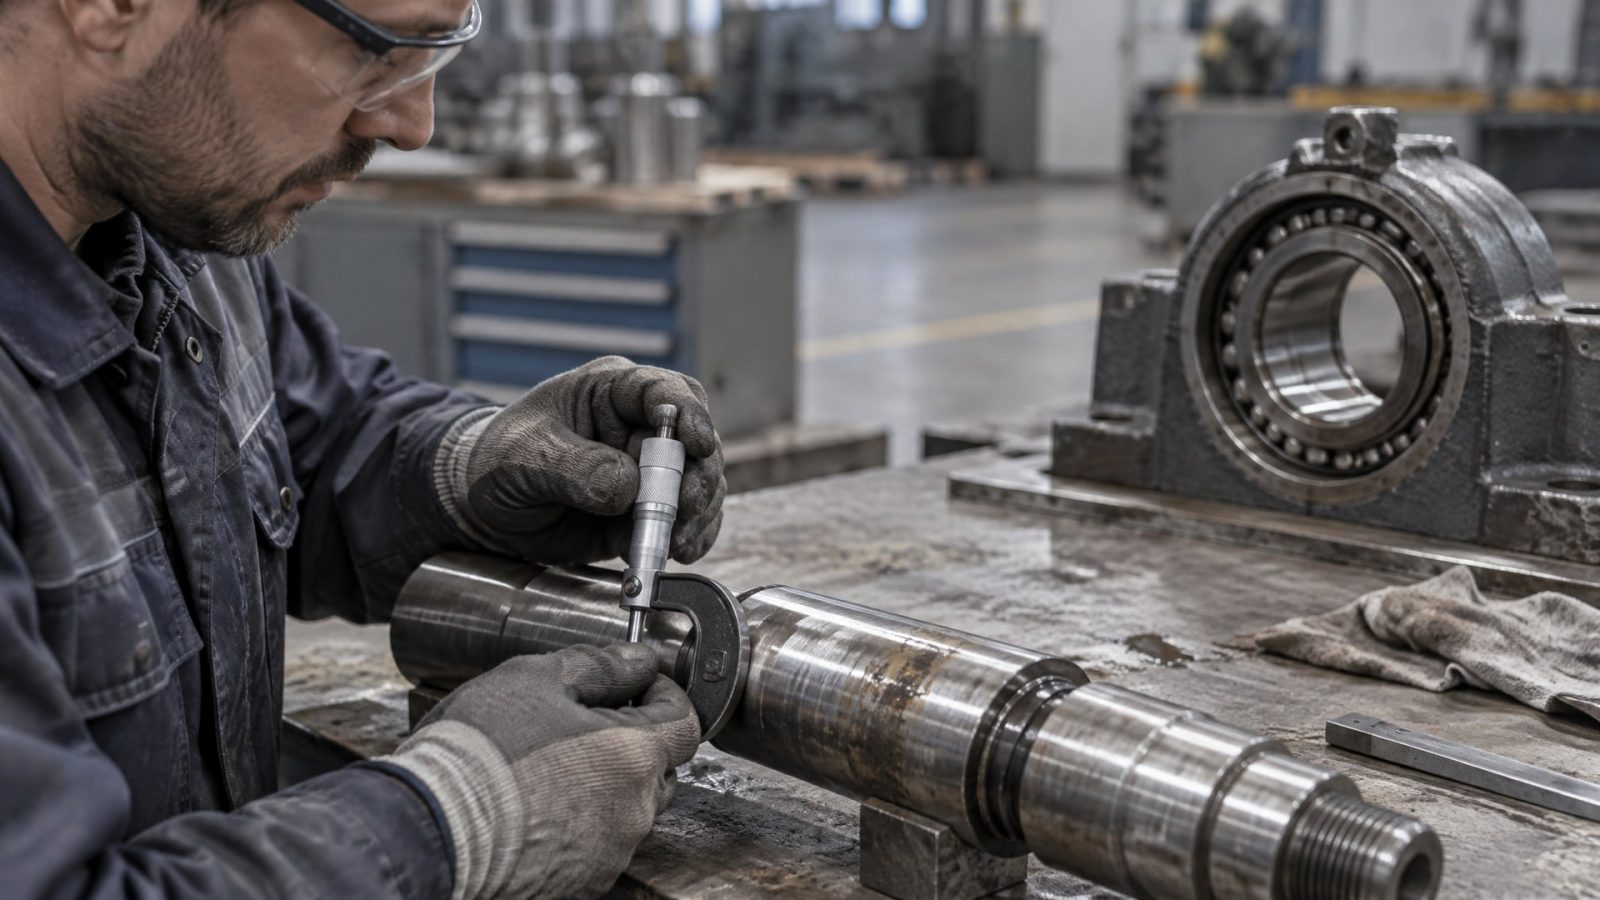
Подготовка и контроль геометрии. Перед нанесением клея проверяют размеры вала и посадочного места датчиком или микрометром. Если есть подозрение на значительный износ, измеряют несколько сечений по длине: вал должен быть цилиндричным, без овальности, конусности или раковин. Допустимые отклонения формы - не более 2–3 мкм при диаметре до 50 мм.
Очистка и обезжиривание. Поверхности протирают ветошью, удаляя пыль, масло, окислы. Рекомендуется использовать технический спирт, ацетон или специальный обезжириватель. Следы масла или окисла препятствуют равномерному смачиванию анаэробного клея и нарушают адгезию к металлу.
Нанесение клея. Состав наносят тонким слоем на вал или внутреннюю поверхность втулки подшипника. Важно не переусложнять: избыток клея выдавится из зазора и замедлит отверждение. Оптимально нанести клей пунктиром по всей окружности и аккуратно разместить деталь до начала отверждения.
Посадка и время отверждения. После нанесения состава вал вводят в подшипник или втулку, слегка прокручивая для распределения клея. Затем оставляют деталь в неподвижном положении на время полимеризации. Для анаэробных клеев это обычно 24 часа при температуре +20 °C; при нагреве до +40–50 °C время сокращается до 4–6 часов.
Важно: до полного отверждения деталь не нагружают и не работают с оборудованием.
Границы холодной фиксации: когда нужен пресс
Без гидравлического пресса или нагрева не следует полагаться на одно лишь адгезию в нескольких случаях:
Крупные и точные подшипники (диаметр свыше 80–100 мм, класс точности P5 и выше). При отсутствии штатного инструмента установку на глаз считать безопасной нельзя; риск перекоса кольца или неправильной посадки высок.
Прессовые посадки с натягом более 50 мкм. Анаэробный клей может не заполнить зазор полностью, и соединение ослабнет под вибрацией.
Высокие температуры эксплуатации (выше +80–100 °C). Анаэробный клей теряет гибкость и начинает микротрещиниться; в этих условиях нужна классическая прессовка или запрессовка при нагреве.
Повреждение классифицируется как критичное по ISO 15243 / ГОСТ Р ИСО 15243. Такие повреждения (глубокие раковины, выколы, трещины) требуют замены подшипника и восстановления посадочного места, а не фиксации на клей.
Для ступичных подшипников, передаточных узлов редукторов и опор валов, работающих под высокой динамической нагрузкой, всегда предпочтительна классическая запрессовка или установка на нагретом валу.
Часто задаваемые вопросы
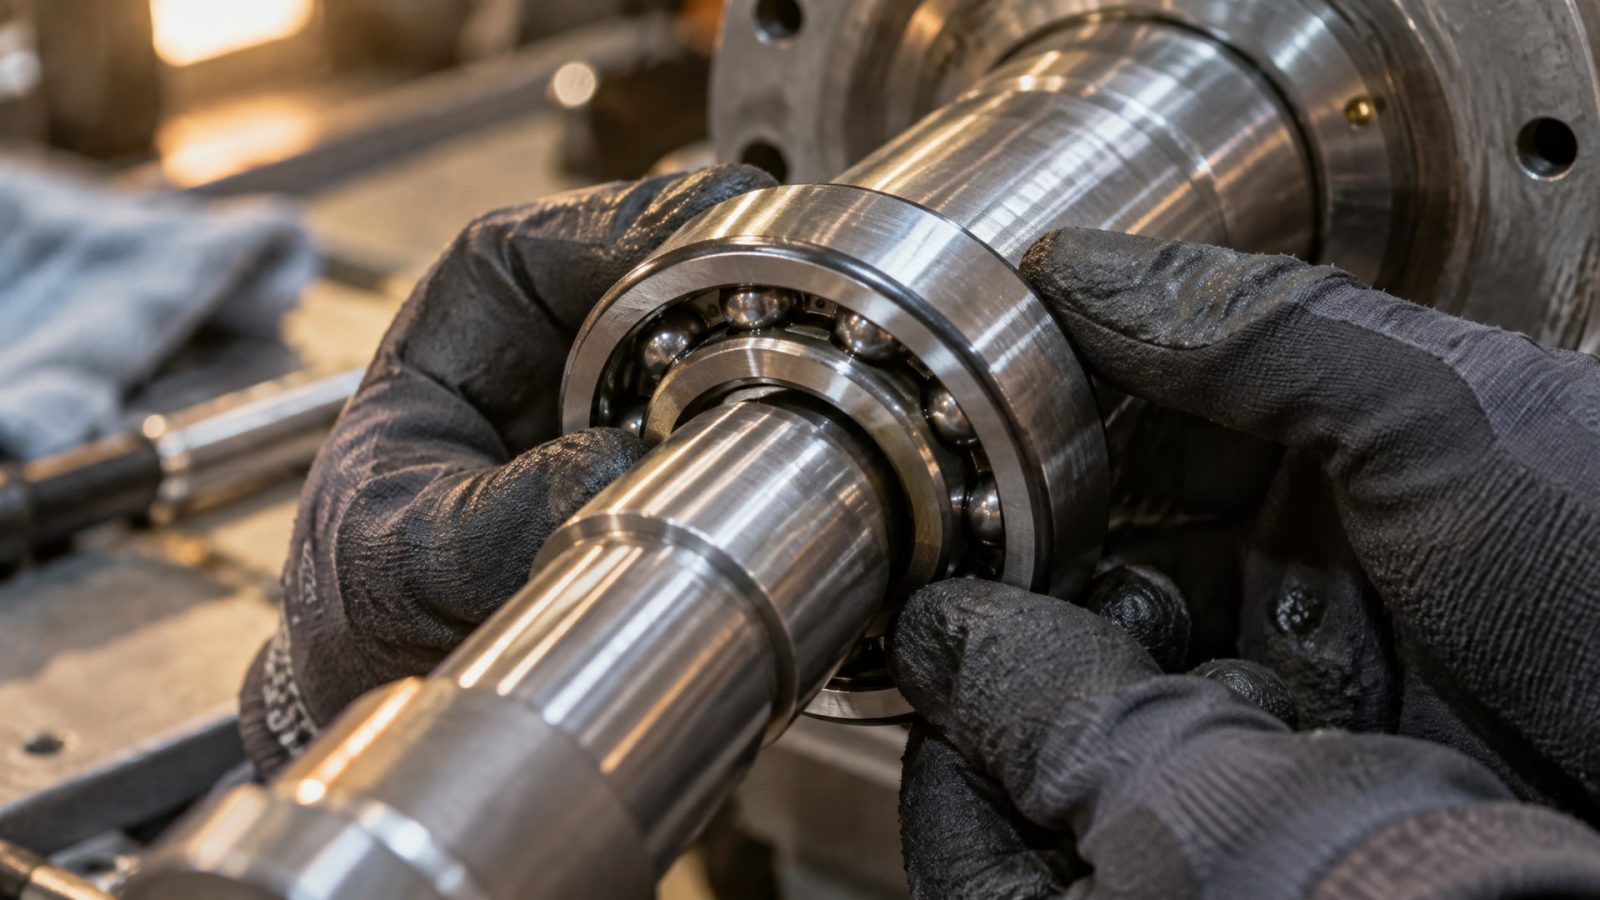
Как выбрать анаэробный фиксатор для посадки подшипника на вал?
Выбор основан на трех параметрах: тип посадки по ГОСТ 25346 (скользящая h6, переходная k5-k6, прессовая p6), величина зазора между деталями и температурный диапазон. Для скользящих посадок подходят легкие анаэробные клеи, для переходных - средней вязкости. Обязательно проверьте, что вал и корпус находятся в допусках и не имеют видимых повреждений.
Можно ли использовать анаэробный фиксатор вместо прессовки при ремонте стартера?
Для ремонта стартера при разбитом посадочном месте подшипника сначала оцените размер повреждения. Если диаметр повреждения не превышает 15–20 мкм и форма сохранена, анаэробный клей поможет. При более крупных повреждениях требуется восстановление посадочного места (расточка, переходная втулка) или замена корпуса. Холодная фиксация одна не решит проблему.
Сколько времени сохнет анаэробный клей при комнатной температуре?
Типичное время отверждения анаэробного фиксатора -24 часа при +20 °C и нормальной влажности. Полная прочность соединения достигается за 48–72 часа. На холоде (5–10 °C) время растягивается до 48–72 часов. На теплу (40–50 °C) сокращается до 4–6 часов. До завершения отверждения деталь не нагружают.
Какой допуск должен быть на валу для фиксации анаэробным клеем?
Для анаэробной фиксации подходят валы класса h6 (для диаметра 50 мм допуск от −0,013 до 0 мм по ГОСТ 25346). В корпусе или подшипнике применяют допуск g6, h7 (скользящие посадки) или k5, k6 (переходные посадки). Главное - чтобы обе детали находились в допусках и не имели износа свыше 10–15 мкм.
Как контролировать качество ремонта посадочного места подшипника после фиксации?
После отверждения клея проверьте отсутствие люфта, вращая подшипник вручную на валу. Люфт не должен быть ощутим. При необходимости измерьте радиальный зазор датчиком (для стандартных подшипников радиальный зазор в исходном состоянии -5–30 мкм в зависимости от серии). Проверьте также, что подшипник вращается равномерно, без проскальзывания или заедания.
Заключение
Холодная фиксация подшипника на валу анаэробным клеем - действенная альтернатива прессовой посадке, если соблюдены три условия: геометрия и размеры находятся в допусках по ГОСТ 25346 / ISO 286, поверхности чисты и обезжирены, выбран состав под конкретную посадку и температурный диапазон. Отверждение занимает 24 часа при комнатной температуре, полная прочность соединения обеспечивается адгезией клея к металлу и упругим заполнением микрозазоров.
Однако это не универсальное решение: при значительном износе посадочного места, высоких динамических нагрузках и крупных подшипниках сначала восстановите геометрию и допуски, затем уже выбирайте способ фиксации. Начните с контроля размеров вала и посадочного места микрометром, оцените повреждение по ISO 15243, при необходимости расточите посадочное место или установите переходную втулку - и только потом применяйте анаэробный фиксатор как финишный этап ремонта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Пищевая смазка высокие температуры: узнайте, как выбрать надежное решение для оборудования, работающего в условиях экстремального нагрева.
Узнайте, как выбрать и применять цепное масло пищевое для снижения износа конвейеров, обеспечивая безопасность продукции и надежность оборудования.
Узнайте, как правильно выполнить защиту металла от ржавчины для садовых инструментов, чтобы они служили дольше и сохраняли свои качества.