
Как заменить прокладку фланца анаэробным формирователем прокладок
Замена прокладки фланца - это обычная операция обслуживания узлов с герметичными соединениями. Вместо традиционной резиновой или паронитовой прокладки профессионалы часто применяют анаэробные формирователи прокладок: составы, которые отверждаются без воздуха и создают герметичный слой непосредственно на контактных поверхностях металла. Такой подход работает только на жестких, хорошо обработанных фланцах, где зазор между поверхностями не превышает 0,05–0,50 мм. Статья объясняет, когда имеет смысл использовать анаэробный герметик вместо прокладки, как подготовить поверхности, правильно нанести состав и избежать типичных ошибок при сборке.
Информация пригодится инженерам, закупщикам и техническим специалистам, работающим с насосами, компрессорами, фланцевыми соединениями трубопроводов и другими узлами, где требуется надежная герметизация.
Когда анаэробный герметик подходит вместо прокладки
Герметизация фланцев без прокладок возможна при совпадении нескольких условий.
Во-первых, обе поверхности должны быть жесткими металлическими, без значительных деформаций или прогибов. Во-вторых, поверхность требует определенного качества обработки: шероховатость в диапазоне Ra 0,8–3,2 мкм и плоскостность не хуже 0,1 мм на 400 мм длины. В-третьих, зазор между фланцами должен быть контролируемым, в пределах 0,05–0,50 мм, иначе состав не заполнит пустоты равномерно.
Герметичность в беспрокладочном соединении обеспечивается контактным давлением, создаваемым болтами. Анаэробный состав заполняет микронеровности и малые промежутки на стыке, препятствуя утечкам среды (масла, охлаждающей жидкости, воды, инертных газов). Такой метод хорошо зарекомендовал себя на насосных крышках, фланцах компрессоров и других узлах индустриального оборудования, где соединение испытывает вибрацию и циклические нагрузки.
Однако не все узлы подходят для герметизации без прокладки. Если поверхность плохо обработана, покрыта коррозией, имеет вмятины или царапины глубже 10 мкм, анаэробный герметик не обеспечит надежное уплотнение. Также метод неподходящ для упругих (пластиковых, резиновых) фланцев или узлов, где требуется виброизоляция.
Подготовка поверхности фланца перед нанесением герметика
Качество герметизации на 80% зависит от подготовки контактных поверхностей.
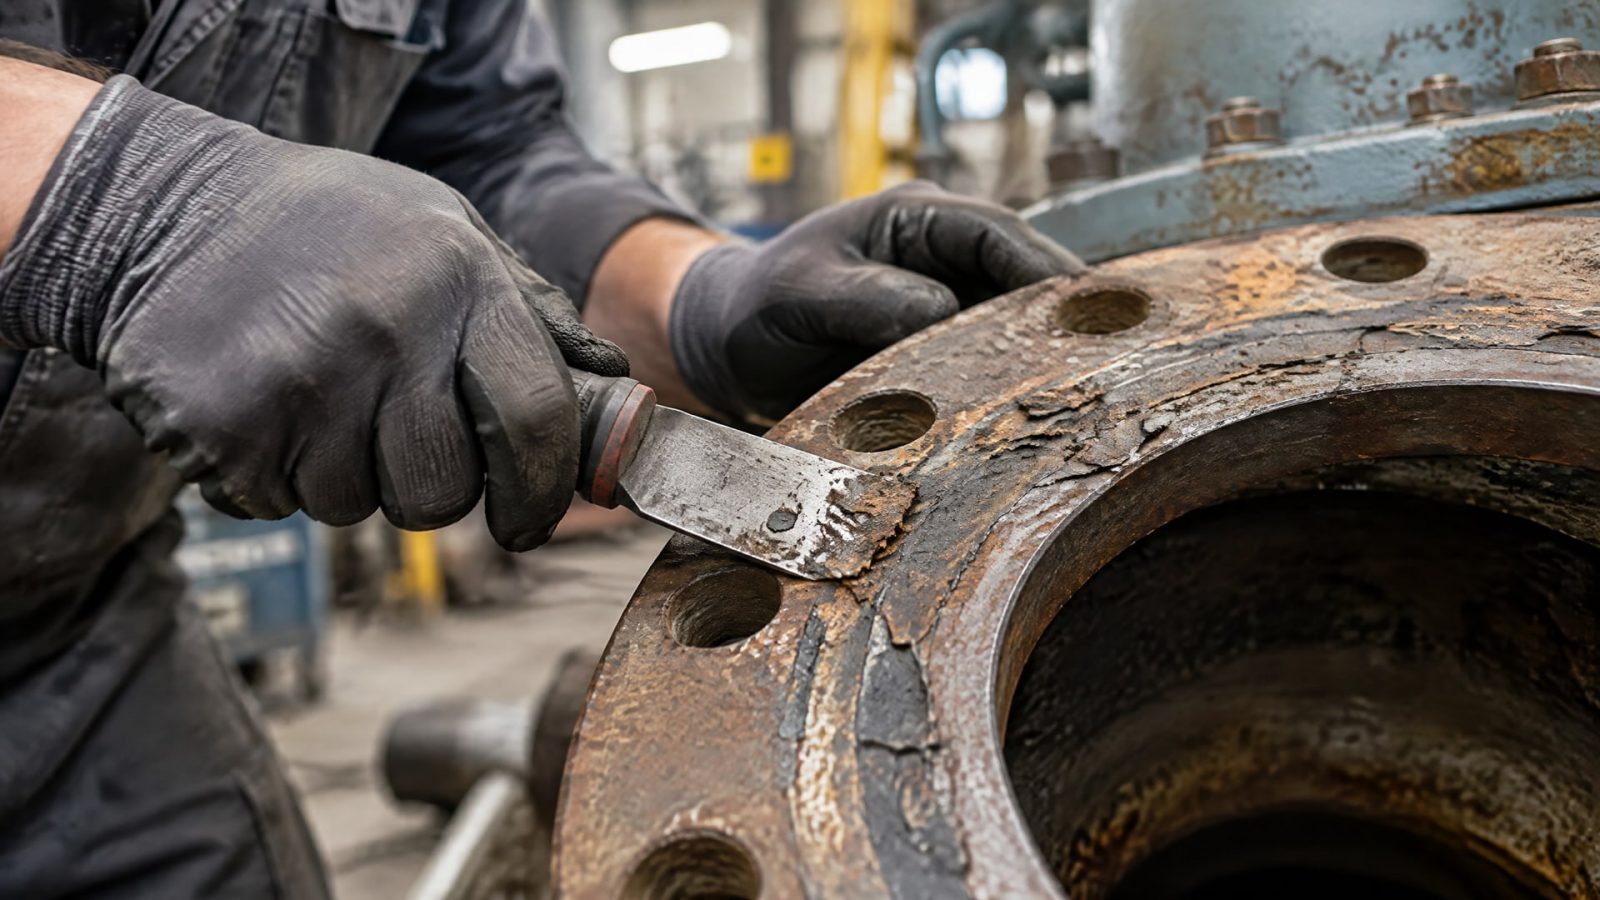
Любые остатки старой прокладки, масла, коррозии или пыли препятствуют правильному отверждению состава и снижают адгезию к металлу.
Пошаговый процесс очистки:
Полностью удалить остатки старой прокладки механически (скребком, щеткой, специальным инструментом). Нельзя оставлять куски или пленку.
Обезжирить поверхность растворителем или спиртовым составом. На пористых металлах (алюминий, серый чугун) может потребоваться двойная обработка.
Если есть видимая коррозия или окисление, аккуратно протереть поверхность абразивной салфеткой (мелкая зернистость) до появления чистого металла.
Протереть чистой сухой тряпкой без ворса. Влага замедляет отверждение и нарушает адгезию.
Непосредственно перед сборкой можно повторить обезжиривание и просушку, если прошло много времени.
Для крупных узлов рекомендуется использовать центрирующие штифты или направляющие элементы, чтобы при сборке не размазать слой герметика и не сместить фланцы относительно друг друга.
Техника нанесения анаэробного формирователя прокладок
Правильное нанесение состава - залог его равномерного отверждения и герметичности соединения.
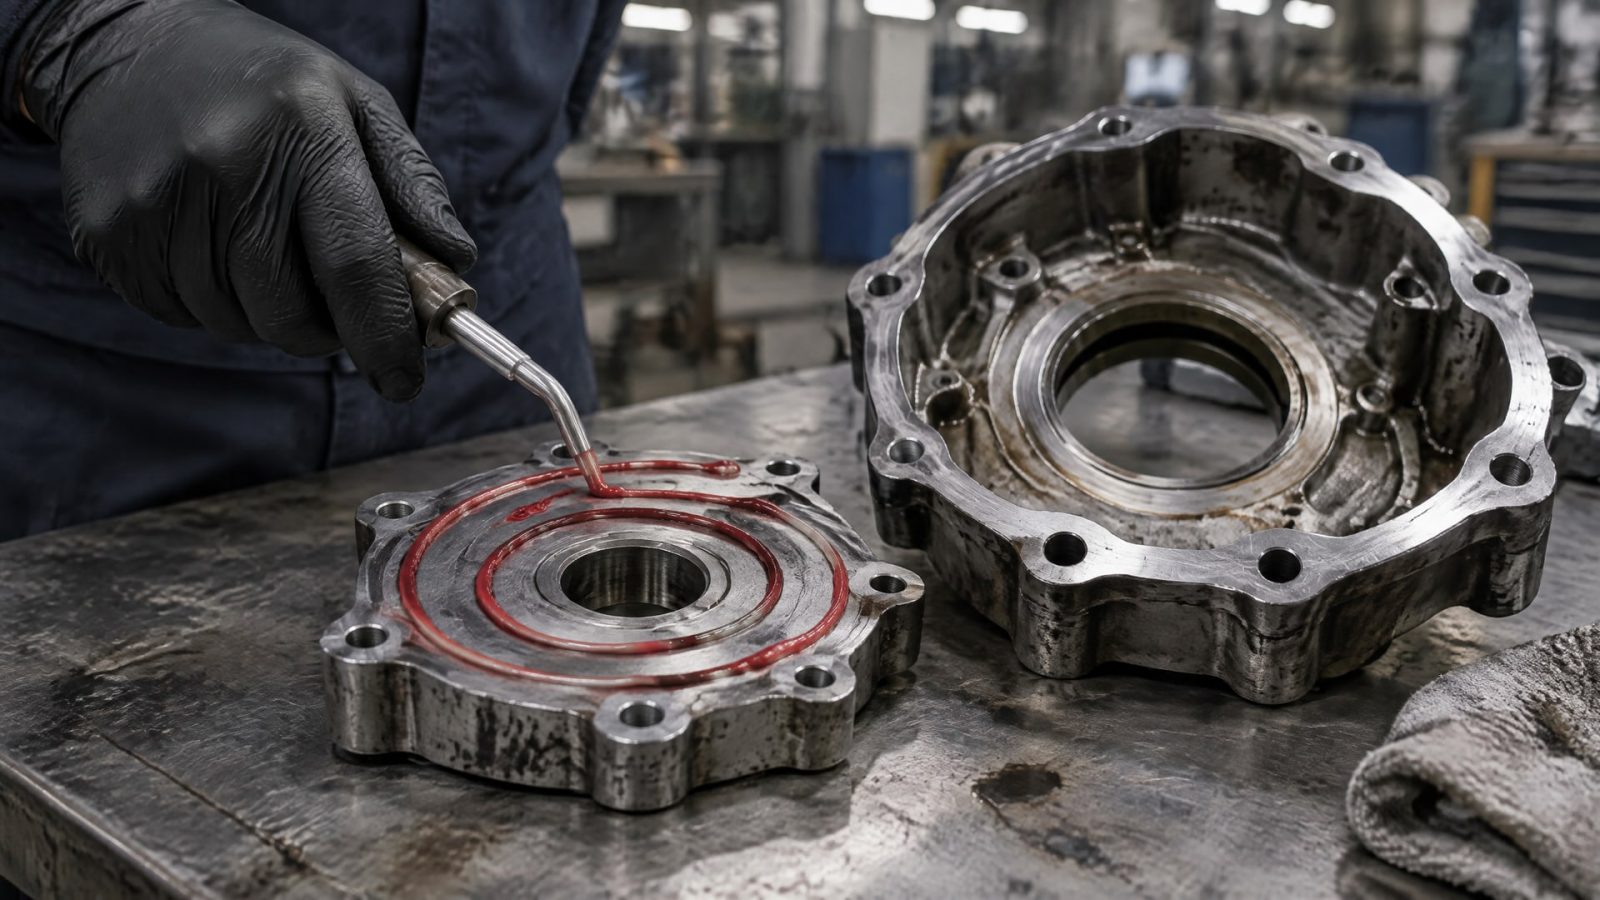
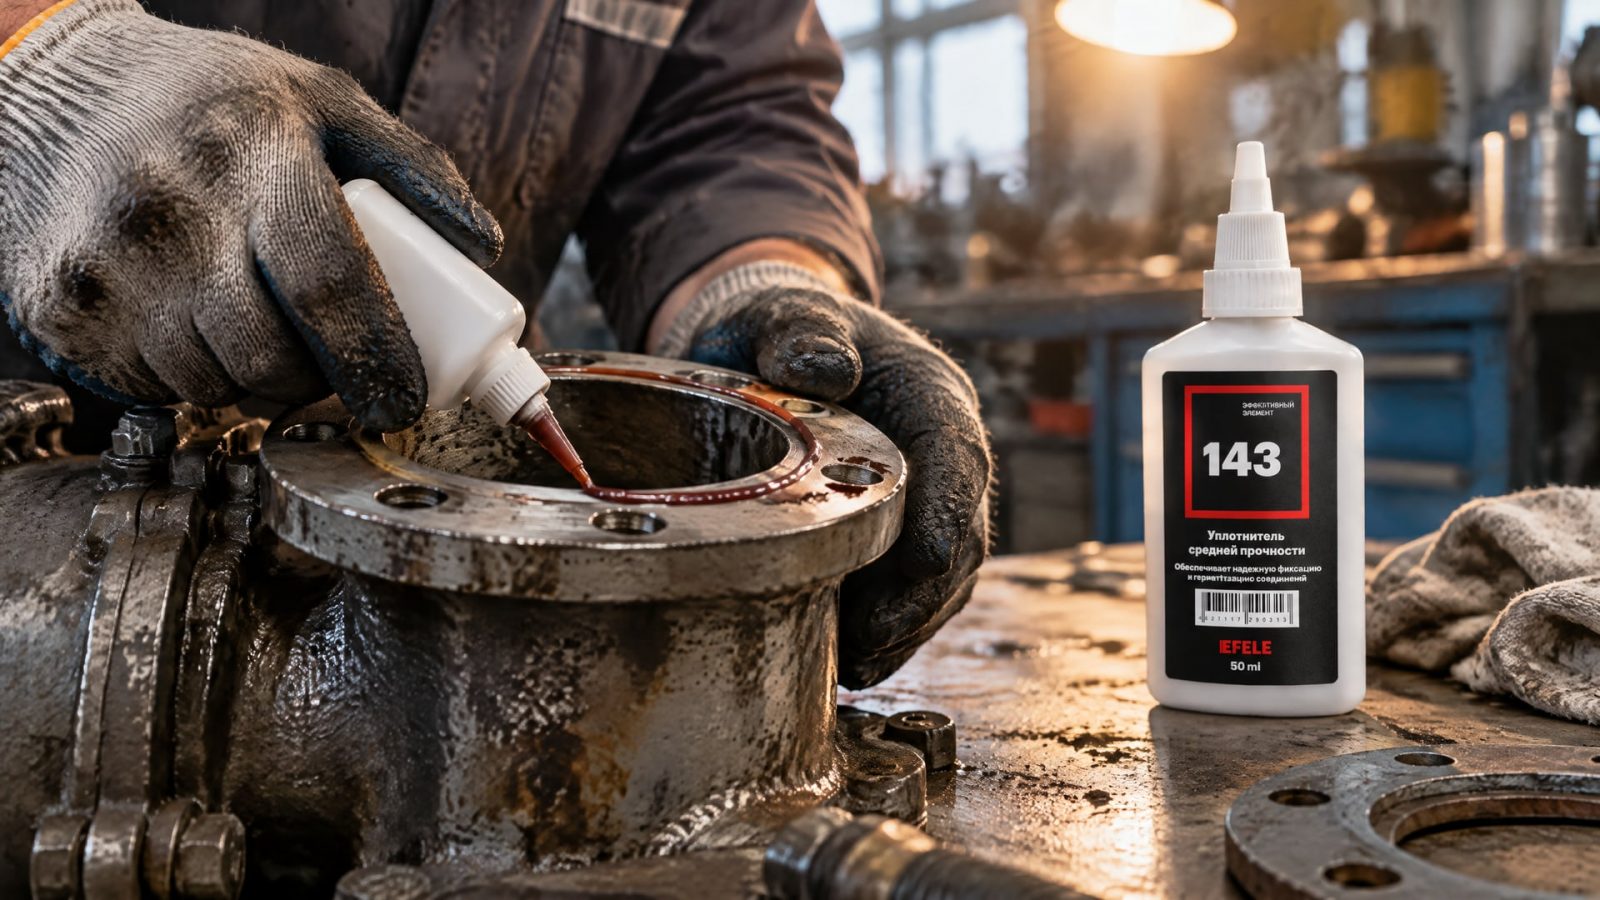
Анаэробный формирователь нельзя размазывать по всей поверхности; его наносят тонким непрерывным валиком, чаще всего по спирали или по периметру отверстий.
Основные правила:
Наносить состав на ОДНУ из двух фланцевых поверхностей (обычно на меньшую или вогнутую сторону), а не на обе сразу.
Вести валик по спирали (от центра к краю или наоборот) или концентрическими кольцами вокруг отверстий для болтов.
Толщина валика должна быть равномерной, примерно 1–2 мм. Слишком тонкий слой может не обеспечить герметичность, слишком толстый выдавится из соединения при затяжке.
Оставить зазор 5–10 мм от края фланца, чтобы при сборке состав распределился в рабочую зону, но не вытекал наружу.
Не оставлять разрывов в валике; непрерывность линии критична для предотвращения утечек через оставленные зазоры.
После нанесения немедленно собрать узел, совместив фланцы с минимальным смещением. Медлительность приводит к подсыханию состава на воздухе и его расслаиванию при давлении болтов.
Сборка и затяжка болтов фланцевого соединения
Сборка должна быть быстрой, но контролируемой.
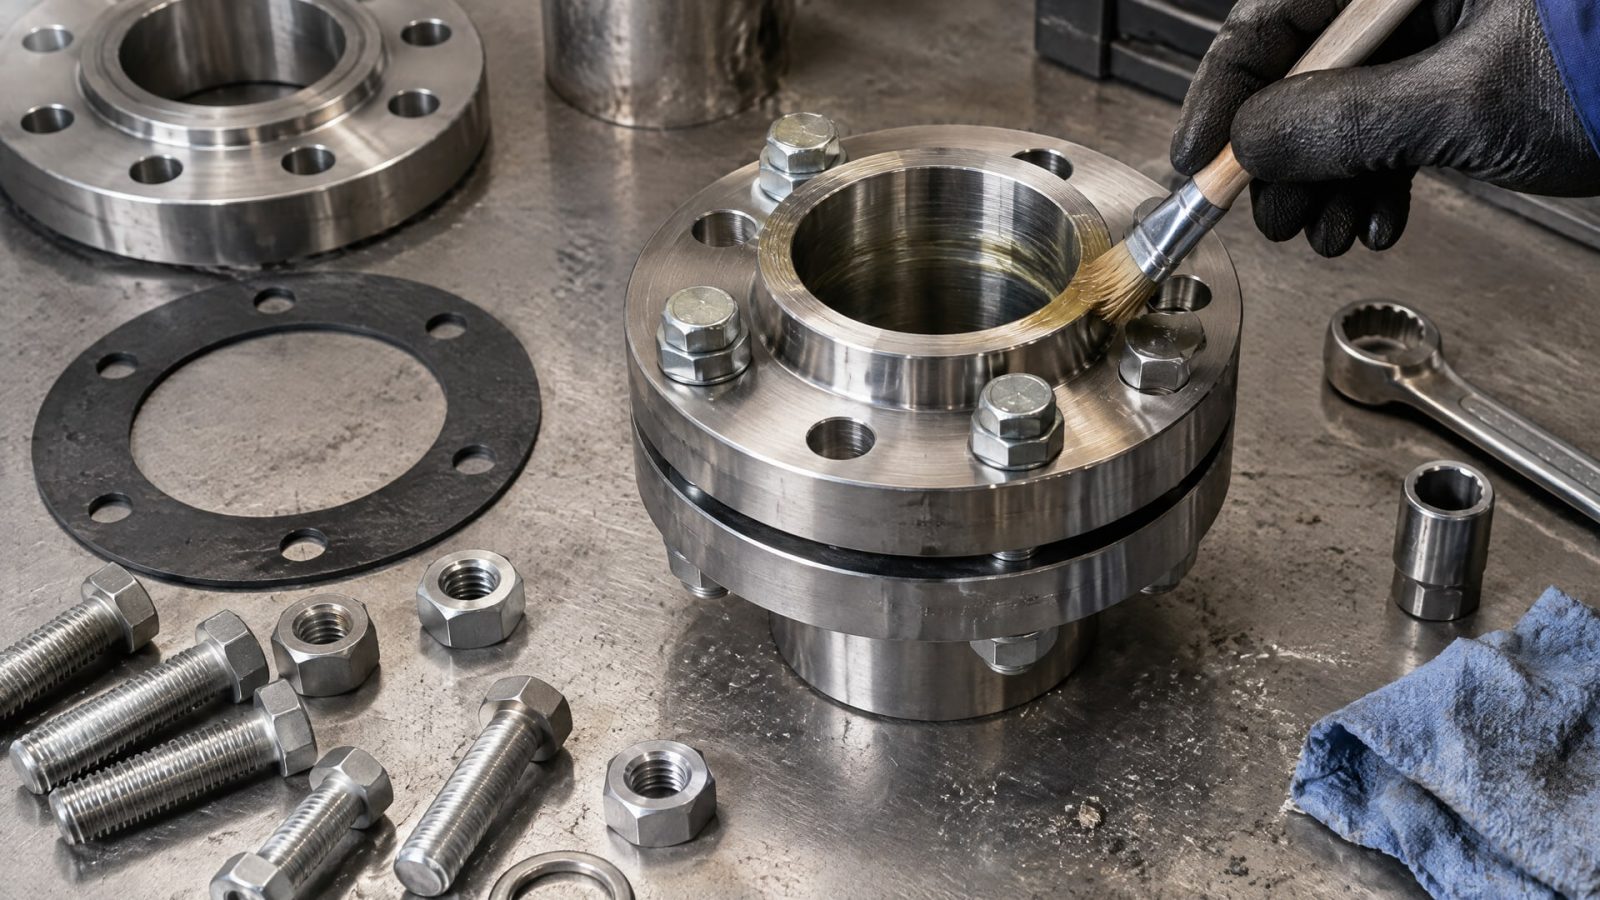
После совмещения фланцев вставляют болты в направляющие отверстия и вручную затягивают их до начального соприкосновения пластин.
На этом этапе важно не допустить смещения фланцев относительно друг друга. Если соединение крупное, полезны центрирующие штифты: они удерживают взаимное положение и предотвращают размазывание слоя герметика.
Затем болты затягивают равномерно, крест-накрест или по схеме, предусмотренной для данного узла (обычно это рекомендуемый момент затяжки в Н·м). Не нужно затягивать сильнее обычного: избыточное давление выдавит состав из-под фланца или приведет к его неравномерному распределению.
Окончательный момент затяжки определяется конструкцией узла и расположением болтов; для большинства промышленных фланцев это 20–100 Н·м в зависимости от диаметра и материала. Проверьте документацию оборудования или узла.
После сборки узел оставляют в покое минимум на 20 минут до первой проверки герметичности. Для малых деталей испытание проводят при низком давлении, до 0,03 МПа (0,3 бар), чтобы не нарушить еще не полностью отвердевший слой герметика.
Герметизация фланцевых соединений в практических кейсах
Замена прокладки фланца выхлопной трубы и фланца водонагревателя часто встречаются в жилищно-коммунальном хозяйстве и автотехнике.
Однако условия работы сильно различаются, и универсальный совет дать сложно.
Фланец выхлопной трубы: работает при температурах от 200 до 700 °C, испытывает вибрацию и тепловые циклы. Традиционные резиновые прокладки здесь неприменимы, используют паронит или асбестокомпозиты. Анаэробный герметик может быть альтернативой, но только если конструкция фланца позволяет (жесткое соединение, хорошо обработанные поверхности), а температура среды не превышает рабочий диапазон состава. Перед применением необходимо проверить спецификацию герметика на совместимость с высокими температурами.
Фланец водонагревателя: обычно работает при температуре 60–80 °C и давлении до 1 МПа, что находится в типичном рабочем диапазоне анаэробных формирователей. Если фланец полностью металлический, поверхности в хорошем состоянии, а узел испытывает только статическую нагрузку, герметик может работать стабильно. Однако сколько стоит замена прокладки фланца водонагревателя во многом зависит от доступности сервиса и стоимости материалов; замена прокладки обычно быстрее и дешевле, если узел позволяет использовать стандартную резиновую прокладку.
Всегда предварительно консультируйте техническую документацию оборудования: некоторые производители прямо запрещают замену штатной прокладки на герметик, чтобы гарантировать условия гарантийного обслуживания.
Типичные ошибки при герметизации фланцев без прокладок
Неправильное применение анаэробного герметика приводит к утечкам, повторной разборке узла и потере времени.
Вот самые распространенные ошибки:
Недостаточная подготовка поверхности. Оставленные на фланце масляная пленка, коррозия или крошки старой прокладки полностью нарушают адгезию. Герметик отслаивается через несколько часов или циклов нагружения. Время, потраченное на очистку, окупается первым же испытанием.
Нанесение герметика на обе поверхности фланца. Избыток материала выдавливается при затяжке, попадает внутрь узла (например, в масляный канал) и вызывает засор или дисбаланс течений. Наносить состав нужно ровно на одну поверхность.
Слишком толстый или неравномерный слой. Если валик прерывистый или имеет значительные утолщения, герметичность не гарантирована. Работайте с тонким, ровным валиком толщиной 1–2 мм.
Медленная сборка. Оставив нанесенный герметик на воздухе на 5–10 минут, вы рискуете, что состав начнет подсыхать. Его вязкость изменится, и при давлении болтов он будет распределяться иначе, чем планировалось.
Чрезмерная затяжка болтов. Попытка «протянуть» соединение сильнее обычного приводит к избыточному сжатию слоя герметика и его выдавливанию. После этого герметичность теряется.
Использование герметика на неподходящих поверхностях. Шероховатые, деформированные или покрытые краской фланцы не обеспечивают надежную герметизацию. Предварительно оцените состояние: поверхность должна быть чистой, гладкой (Ra не хуже 3,2 мкм) и плоской.
Когда лучше выбрать традиционную прокладку
Несмотря на удобство анаэробных герметиков, во многих случаях прокладка остается оптимальным выбором.
Для герметизации фланцевых соединений без прокладок требуется сочетание факторов, которое не всегда присутствует в реальных условиях.
Если фланец изготовлен из материала, который плохо адсорбирует анаэробные соединения (например, чугун низкого качества или покрытый краской), герметик может не отвердеть должным образом. Если зазор между поверхностями больше 0,50 мм (вследствие деформации или износа), анаэробный состав не заполнит пустоту равномерно.
Для узлов, испытывающих высокую вибрацию, может потребоваться виброизолирующая прокладка, которая гасит колебания и продлевает срок службы соединения. Если узел разбирается часто, прокладка удобнее: ее легче снимать и заменять, чем очищать поверхности фланца от остатков герметика.
Для герметизации фланцевых соединений трубопроводов в пищевой промышленности, фармацевтике или медицине лучше использовать сертифицированные упругие прокладки, чем рисковать с новым методом. Надежность и воспроизводимость здесь важнее, чем экономия материала.
В ремонтных службах на практике сложилась тенденция: выбирают анаэробный герметик для фланцей насосов, компрессоров и крышек агрегатов, где условия контролируемы и поверхности в хорошем состоянии. Для герметизации магистральных трубопроводов, где геометрия варьируется и среда может содержать абразивные частицы, закупщики возвращаются к традиционным паронитовым или резиновым прокладкам, так как предсказуемость и надежность критичны. Для герметизации фланцевых соединений вместо традиционных прокладок рекомендуется использовать анаэробный формирователь прокладок EFELE 143, который обеспечивает надежное уплотнение и устойчивость к высоким температурам на узлах с правильной геометрией.
Часто задаваемые вопросы
Какой зазор допустим между фланцами при использовании анаэробного герметика?
Типичный допустимый зазор составляет 0,05–0,50 мм. При больших зазорах герметик не заполняет пустоты равномерно и может вытечь из-под фланца при давлении. При меньших зазорах состав распределяется хорошо. Точный верхний предел зависит от конкретного продукта; проверьте техническую спецификацию.
Можно ли наносить герметик на влажную или загрязненную поверхность?
Нет, поверхность должна быть чистой и сухой. Вода, масло или грязь препятствуют адгезии и отверждению. Анаэробный состав отверждается благодаря взаимодействию с активными металлическими поверхностями; если контакт нарушен, отверждение может вообще не произойти.
Через какое время после сборки можно подвергать узел нагрузке?
Первичное отверждение происходит за 20–30 минут. Однако для полной прочности соединения рекомендуется выдержать узел без нагрузки минимум 24 часа. Для критичных узлов с высоким давлением лучше подождать сутки.
Подходит ли анаэробный герметик для горячих сред выше 200 °C?
Не все герметики рассчитаны на высокие температуры. Большинство стандартных анаэробных составов работают до 150–180 °C. Для выхлопных систем или других горячих узлов требуется специальный герметик с улучшенной термостойкостью. Проверьте спецификацию перед покупкой.
Можно ли использовать герметик повторно, если узел разобрали вскоре после сборки?
Нет, остатки отвердевшего герметика нужно полностью удалить со старых поверхностей. Повторное нанесение на поверхность с остатками старого состава не гарантирует надежную герметичность. Очистите фланцы растворителем и абразивом перед новой сборкой.
Заключение
Замена прокладки фланца анаэробным формирователем прокладок - это современный и эффективный метод герметизации для жестких металлических фланцевых соединений с контролируемым зазором. Успех зависит от трех факторов: качественной подготовки поверхности (удаление масла, грязи и коррозии), правильного нанесения состава (тонкий непрерывный валик) и аккуратной сборки с соблюдением штатного момента затяжки болтов.
Перед тем как перейти на герметик, убедитесь, что конструкция узла подходит: фланцы должны быть жесткими, поверхности - чистыми и гладкими (Ra не хуже 3,2 мкм), а зазор - в пределах 0,05–0,50 мм. Если эти условия не выполнены или узел разбирается часто, лучше оставить традиционную прокладку. Для критичных узлов, требующих надежности, проверьте техническую документацию оборудования; некоторые производители указывают, какой тип уплотнения допустим для гарантийного обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для замков авто надежно защитит личинки и петли от замерзания зимой, и как правильно ее наносить.
Узнайте, как предотвратить самоотвинчивание резьбовых соединений от вибрации с помощью анаэробного фиксатора резьбы и других методов.
Узнайте, как выбрать пищевое масло редуктор с допуском H1, правильно его заменить и контролировать для продления срока службы оборудования.