
Нанесение покрытий методом окунания с центрифугированием
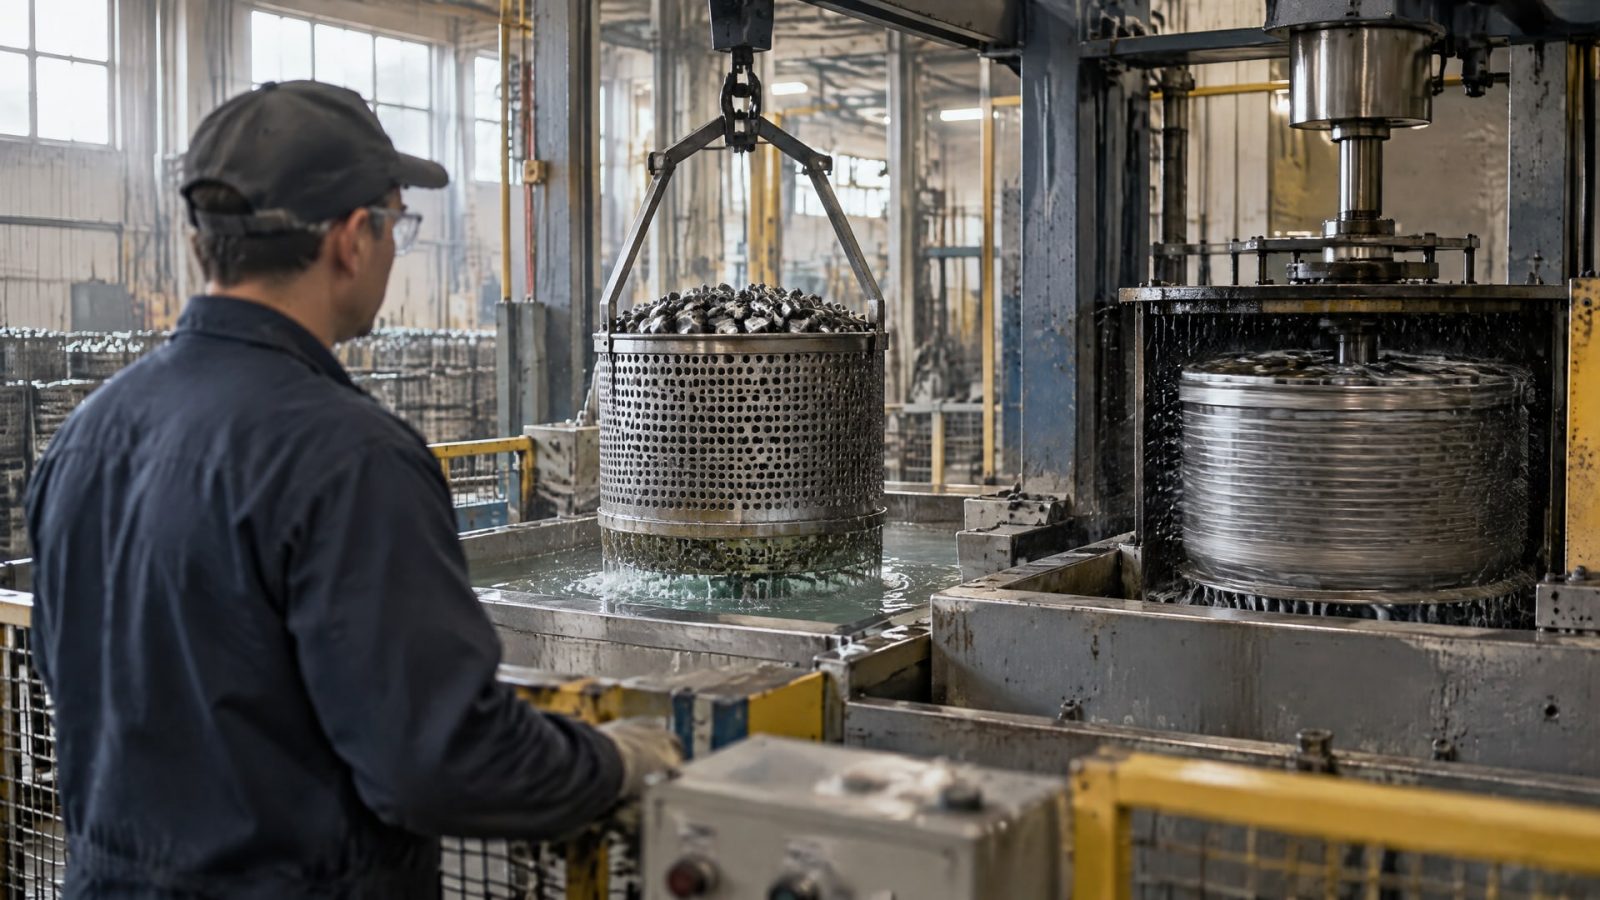
Окунание с центрифугированием применяют для нанесения покрытий на массовые партии мелких деталей. Детали загружают в перфорированную корзину, погружают в состав, а затем вращают, чтобы центробежная сила удалила избыток материала и помогла сформировать равномерный слой. Метод подходит для крепежа, шайб, пружин и деталей сложной формы, но его выбор зависит от геометрии изделий и их поведения при вращении.
Технология полезна инженерам и техническим специалистам, которые подбирают способ нанесения, а также закупщикам, оценивающим требования к оборудованию и контролю качества. Ниже разберем, как устроен процесс, когда он подходит для покрытия кольцевых деталей, какие параметры важно фиксировать и как выбирать режимы сушки и отверждения.
Как работает окунание с центрифугированием
Метод dip-spin, или окунание с центрифугированием, объединяет погружение деталей в жидкий состав и последующее вращение.
Для обработки изделия помещают в перфорированную корзину: отверстия обеспечивают доступ состава к поверхностям и позволяют ему удаляться при центрифугировании. После погружения корзину вращают, а избыток материала отделяется под действием центробежной силы.
По сравнению с простым окунанием с последующим стеканием вращение помогает стабилизировать толщину слоя. Это важно для деталей со сложным профилем, отверстиями и углублениями, до которых при распылении может быть трудно добраться. Равномерное покрытие таких зон повышает повторяемость результата при обработке партии.
Производительность метода особенно востребована при массовом нанесении на мелкие изделия. В корзине можно обрабатывать крепеж, шайбы, пружины и другие детали подходящей геометрии. Конкретная загрузка и режим вращения зависят от состава, оборудования и формы изделий, поэтому их устанавливают в ходе отработки процесса, а не переносят автоматически с одной линии на другую.
Центрифугирование не заменяет подготовку поверхности и последующее отверждение. Это этап формирования слоя после погружения, а итоговые свойства покрытия зависят также от состояния детали, числа циклов нанесения и режима сушки. Поэтому в технологической карте следует описывать весь процесс, а не только время вращения.
При настройке полезно разделять параметры нанесения и параметры контроля. К первым относятся подготовка, загрузка, погружение и удаление избытка состава. Ко вторым - толщина после отверждения, адгезия и другие показатели, заданные для конкретного покрытия. Такой подход упрощает поиск причин отклонений: недостаток материала, неодинаковая толщина и слабая адгезия требуют разных корректирующих действий.
Когда метод подходит для покрытия кольцевых деталей
Окунание с центрифугированием подходит для многих мелких кольцевых деталей, если они свободно размещаются в корзине и не повреждают друг друга при вращении.
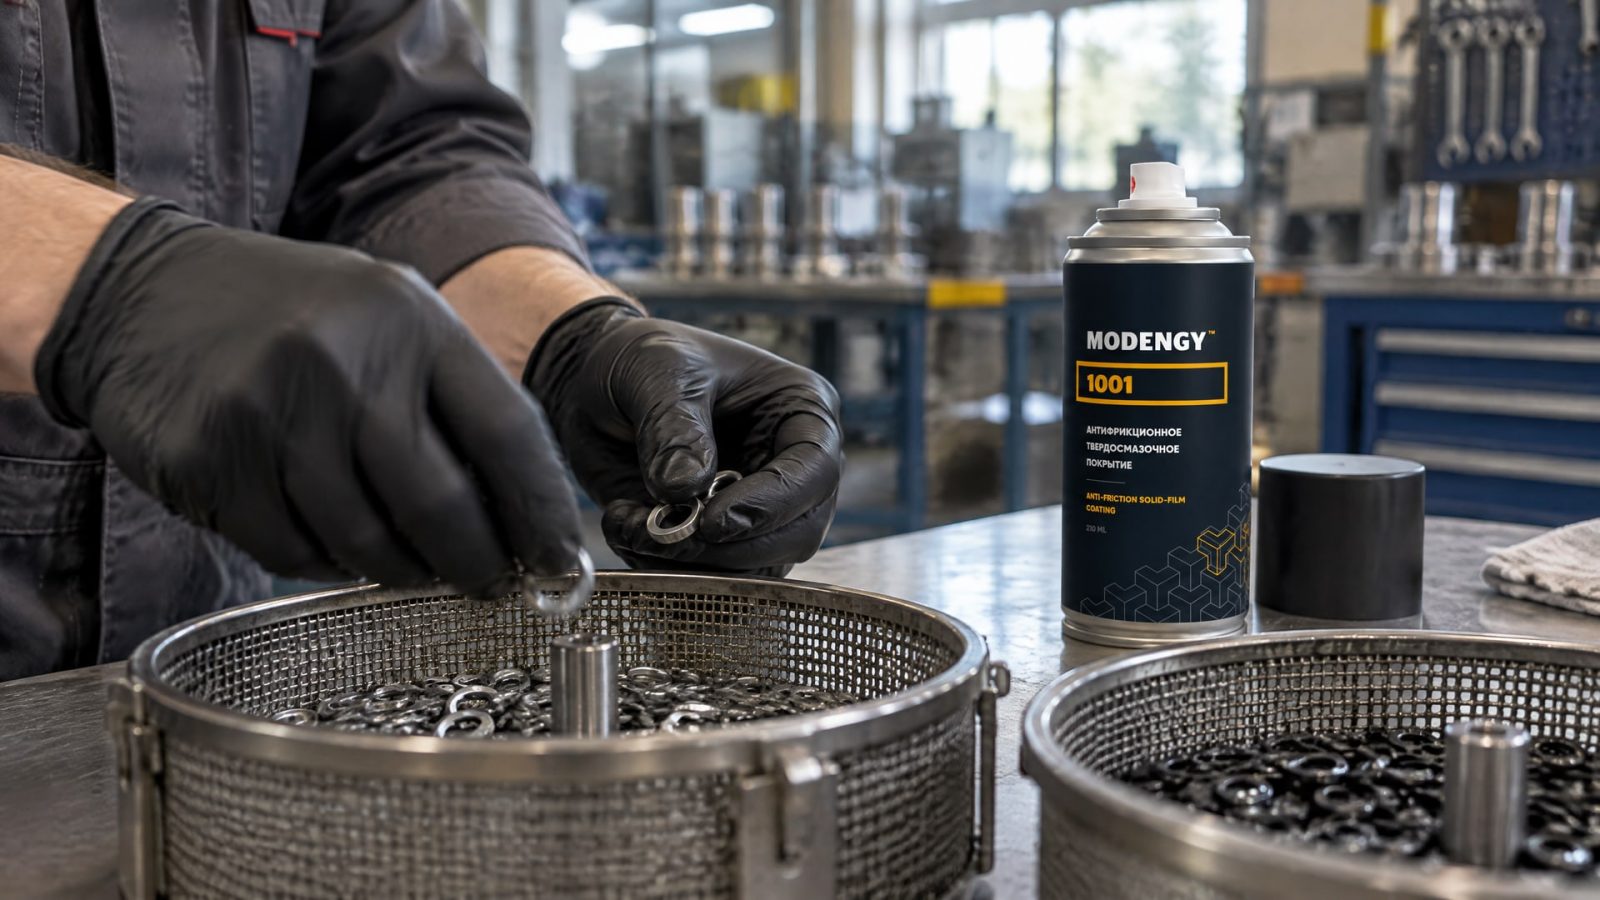
Метод позволяет обработать наружные и внутренние поверхности, а также участки сложного профиля, куда распыление может не обеспечить нужный доступ. При этом результат зависит не только от формы отдельной детали, но и от ее положения в загрузке.
Перед запуском партии проверяют, не сцепляются ли кольца между собой и не заклинивают ли они в корзине. Если детали могут цепляться друг за друга, слипаться или получать механические повреждения при перемешивании, dip-spin может оказаться неподходящим. В таких случаях рассматривают распыление или окунание со стеканием. Решение подтверждают пробной обработкой и осмотром изделий после каждого этапа.
Какие детали требуют особой проверки
В первую очередь оценивают кольца с тонкими участками, выступами, отверстиями и элементами, которые могут зацепиться за соседние детали. Важны также масса и габариты изделий относительно корзины: загрузка должна позволять составу контактировать с поверхностями, а избытку покрытия - удаляться при вращении. Универсального режима для всех кольцевых деталей нет, поскольку геометрия и склонность к сцеплению различаются.
Твердосмазочное покрытие выбирают по условиям работы детали и требованиям к результату. Если кольцевые детали испытывают фреттинг, возможное вымывание состава или нагрузку при холодном пуске, эти факторы фиксируют в техническом задании и учитывают при подборе системы. Для деталей, которым требуются высокая износостойкость и работа в широком диапазоне температур, в качестве одного из вариантов подбора рассматривают MODENGY 1001. Его применимость к конкретной детали подтверждают по требованиям узла и документации на покрытие.
Для оценки метода начинают с небольшой партии. Проверяют, насколько равномерно покрыты внутренние и наружные поверхности, нет ли слипания и повреждений, сохраняется ли заданная толщина после отверждения. Если результат нестабилен, пересматривают загрузку, подготовку поверхности и последовательность нанесения, а не только режим вращения.
Подготовка поверхности и нанесение твердосмазочного покрытия
Подготовка поверхности влияет на сцепление покрытия с деталью.
До нанесения поверхность очищают и обезжиривают. Для повышения адгезии могут применяться шероховатость или конверсионный подслой, например фосфатирование или анодирование. Необходимость такой обработки зависит от материала детали и требований к покрытию.
После подготовки детали загружают в перфорированную корзину, погружают в состав и центрифугируют для удаления избытка. При этом важно не допускать взаимного сцепления изделий: оно может привести к необработанным зонам, наплывам или механическим повреждениям. Способ загрузки выбирают с учетом геометрии и количества деталей в корзине.
Число слоев и толщина
Для твердосмазочных покрытий нередко используют 2-3 слоя с промежуточной сушкой. Несколько циклов позволяют постепенно набирать требуемую толщину, вместо того чтобы пытаться получить ее за один проход. Конкретное число слоев задают по документации на состав и требованиям к детали.
В отраслевых материалах приведены разные ориентиры толщины: 8-12 мкм для одного слоя антифрикционного твердосмазочного покрытия и 20 ± 5 мкм в другом технологическом контексте. Эти значения нельзя считать взаимозаменяемыми или универсальными для всех покрытий. Требуемую толщину устанавливают для конкретной системы и фиксируют в технологической документации.
Внешние условия также учитывают при нанесении и контроле. Для сопутствующих испытаний приводятся условия (20 ± 5)°C и относительная влажность 45-75 %. Это не универсальный режим для любого производственного процесса, поэтому параметры следует сверять с документацией на конкретный состав и принятой методикой контроля.
Чтобы процесс можно было повторить, в паспорте качества или технологической карте фиксируют толщину слоя, температуру поверхности перед нанесением, способ нанесения, а также время и температуру отверждения. Для партии важно сохранять одинаковую последовательность подготовки, нанесения и промежуточной сушки. Если меняется хотя бы один из этих параметров, результат оценивают заново.
Способы отверждения покрытий и выбор режима
После нанесения покрытию требуется сушка или отверждение.
Режим зависит от связующего и конкретного состава: некоторые системы отверждаются при комнатной температуре, другие требуют нагрева. Поэтому переносить режим с одного покрытия на другое нельзя. Время и температура должны соответствовать инструкции к применяемой системе.
Для ряда твердосмазочных покрытий в практике встречается горячее отверждение примерно при +150…+250 °C. Для покрытий крепежа описан и ступенчатый нагрев от 80 °C до 300 °C после центрифугирования излишков суспензии. Эти диапазоны относятся к разным технологическим контекстам и не задают режим для любого покрытия.
Отдельный пример - цинкламельные покрытия, для которых в одном из материалов указан нагрев до 240 °C для сушки и отверждения после окунания или напыления. Этот пример не следует переносить на твердосмазочные составы: способ нанесения может быть похожим, а требования к формированию покрытия - отличаться.
Как зафиксировать режим
Для повторяемого результата определяют и записывают время и температуру отверждения, а также температуру поверхности перед нанесением. Если предусмотрено несколько слоев, в документации указывают промежуточную сушку между циклами. Такой порядок помогает установить, на каком этапе возникло отклонение, если после обработки меняются толщина или адгезия.
Параметры подтверждают на пробной партии и проверяют после полного отверждения. Оценка сразу после центрифугирования не показывает итоговых свойств сформированного покрытия. В зависимости от требований к детали контролируют толщину и адгезию, а также структуру и коррозионную стойкость.
Если для получения нужной толщины приходится наносить несколько слоев, процесс планируют с учетом промежуточной сушки. Увеличивать толщину за счет изменения режима вращения без проверки не следует: центрифугирование удаляет избыток материала, но само по себе не заменяет заданную последовательность нанесения и отверждения.
Контроль качества и подбор твердосмазочного покрытия
Контроль начинают с критериев, заданных для детали: толщины, адгезии, структуры и коррозионной стойкости.
ГОСТ 9.302-88 упоминается как документ по методам контроля покрытий, включая эти характеристики. Для ускоренных испытаний на коррозионную стойкость используют ISO 9227. Применимость конкретных методов и требований уточняют в документации на изделие и покрытие.
При подборе важно учитывать не только состав, но и весь процесс его нанесения. Один и тот же материал может дать разный результат при изменении подготовки поверхности, температуры перед нанесением, толщины слоя или режима отверждения. Поэтому паспорт качества должен связывать свойства покрытия с параметрами процесса, а результаты контроля - относиться к готовой детали после завершения сушки или полимеризации.
Что проверить перед запуском партии
Совместима ли геометрия детали с загрузкой в корзину и вращением.
Не склонны ли изделия к слипанию, взаимному сцеплению или повреждению.
Обеспечивает ли способ нанесения доступ к отверстиям, углублениям и внутренним поверхностям.
Какая толщина и сколько слоев требуются для конкретной детали.
Какие подготовка поверхности, промежуточная сушка и отверждение предусмотрены для состава.
Какими методами будут проверяться толщина, адгезия и коррозионная стойкость.
Небольшая пробная партия помогает оценить загрузку и выявить дефекты до обработки большого количества деталей. Проверяют участки, где вероятны непрокрытие, наплыв или контакт между изделиями, а также фиксируют режимы каждого этапа. Если детали повреждаются или сцепляются, рассматривают другой способ нанесения, а не пытаются компенсировать проблему дополнительным слоем.
Для закупщика результаты пробной обработки и паспорт качества дают основу для сравнения вариантов по требованиям к детали и стабильности процесса. Инженеру они помогают согласовать покрытие, подготовку поверхности и режим отверждения. Такой подбор снижает риск ситуации, когда покрытие соответствует ожиданиям по составу, но не обеспечивает требуемых характеристик на готовом изделии.
Часто задаваемые вопросы
Можно ли наносить покрытие методом окунания с центрифугированием на кольцевые детали?
Да, если кольца подходят для загрузки в перфорированную корзину и не сцепляются, не слипаются и не повреждаются при вращении. Метод применяют для массовой обработки мелких деталей, включая изделия сложной геометрии. До запуска партии проверяют покрытие внутренних и наружных поверхностей на пробных деталях.
Чем окунание с центрифугированием отличается от простого окунания?
После погружения детали вращают, чтобы центробежная сила удалила избыток состава. При простом окунании материал стекает без этого этапа. Вращение помогает стабилизировать толщину слоя и улучшить равномерность покрытия, в том числе на деталях с отверстиями и углублениями.
Сколько слоев твердосмазочного покрытия нужно наносить?
Для твердосмазочных покрытий нередко применяют 2-3 слоя с промежуточной сушкой, но это не универсальное требование. Число циклов зависит от состава и заданной толщины. В материалах приведены ориентиры 8-12 мкм для одного слоя в одном контексте и 20 ± 5 мкм в другом, поэтому параметры уточняют для конкретной системы.
Как выбрать режим отверждения покрытия?
Режим выбирают по документации на конкретный состав. Некоторые покрытия отверждаются при комнатной температуре, другим требуется нагрев. В практике встречаются диапазоны примерно +150…+250 °C для ряда твердосмазочных систем и ступенчатый нагрев от 80 °C до 300 °C для покрытий крепежа, но эти режимы нельзя считать универсальными.
Заключение
Окунание с центрифугированием подходит для массовой обработки мелких и кольцевых деталей, если изделия можно безопасно загрузить в корзину и равномерно покрыть без слипания и повреждений. Результат определяют подготовка поверхности, число слоев, толщина, промежуточная сушка и режим отверждения. Качество оценивают после формирования покрытия, проверяя параметры, заданные для конкретной детали.
Следующий шаг - провести пробную обработку партии и зафиксировать загрузку, подготовку, толщину, способ нанесения и режим отверждения. Затем проверить готовые детали по требованиям к адгезии и другим характеристикам, включая коррозионную стойкость, если она предусмотрена. На основании этих результатов можно утвердить технологический режим для серийной обработки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как масло резьбонарезного станка влияет на качество резьбы и ресурс инструмента, и как правильно его выбрать.
Узнайте, как выбрать подходящее масло для нарезки резьбы на стальных трубах, учитывая его свойства, подачу и уход за системой.
Узнайте, как масло для нарезания резьбы с присадками влияет на качество метрической резьбы и выбор СОЖ для различных материалов.