
Температурный диапазон смазок и совместимость с растворителями антифрикционных покрытий
Температурный диапазон смазок сам по себе не показывает, будет ли базовая смазка совместима с растворителем антифрикционного покрытия. Совместимость зависит от состава растворителя и связующего, остаточной масляной пленки, материала деталей и условий нанесения. Поэтому покрытие и смазку подбирают как единую систему, а ее работоспособность проверяют для конкретного узла.
Статья поможет инженерам и техническим специалистам оценить риски при нанесении покрытий на основе дисульфида молибдена, а закупщикам - сопоставить требования к покрытию и базовой смазке. Разберем, как трактовать рабочие температуры, что учитывать при распылении и почему нельзя переносить показатели для вакуума на работу в воздухе.
Как оценивать совместимость растворителя и смазки
Растворное антифрикционное покрытие и базовую смазку нельзя считать совместимыми только потому, что оба материала подходят по температуре.
Растворитель может взаимодействовать с остаточной масляной пленкой, а связующее покрытия - влиять на адгезию к поверхности. Поэтому вопрос «можно ли наносить растворное покрытие поверх любой смазки» не имеет универсального ответа.
До нанесения уточняют состав системы покрытия и требования к подготовке поверхности. Отдельно проверяют, не окажутся ли рядом полимерные, эластомерные или лакокрасочные детали, чувствительные к растворителю. Водные и растворные составы выбирают с учетом подложки и режима нанесения; растворные системы чаще применяют на металлических поверхностях в парах металл/металл или металл/пластик.
Остатки базовой смазки могут ухудшить сцепление покрытия с поверхностью. Если связующее органическое, совместимость с базовым маслом требует особого внимания: возможное взаимодействие оценивают по технической документации и испытаниям на деталях или образцах из тех же материалов. При отсутствии подтвержденных данных безопаснее не считать нанесение поверх смазки допустимым.
При проверке полезно разделить факторы, которые часто смешивают:
Растворитель - оценивают его совместимость с материалами вокруг зоны нанесения.
Связующее покрытия - проверяют его взаимодействие с базовым маслом и поверхностью.
Остаточная масляная пленка - учитывают ее возможное влияние на адгезию.
Условия эксплуатации - фиксируют температуру, нагрузку, скорость, влажность и рабочую среду.
Такой подход помогает не приписывать неудачу одному только температурному диапазону. Если после распыления покрытие держится хуже или смазка работает иначе, причину ищут в сочетании подготовки поверхности, остаточного масла, растворителя и связующего, а не только в марке базовой смазки.
Температурный диапазон смазок: что означают нижняя и верхняя границы
Рабочую температуру смазки определяют по двум пределам: при нижнем узел еще может запуститься без затруднений, а при верхнем смазка должна сохранять способность смазывать.
Ниже нижнего предела возможны масляное голодание и нарушение смазывания. Поэтому при выборе учитывают не только температуру установившейся работы, но и условия запуска.
Класс NLGI описывает консистенцию пластичной смазки, но не задает ее температурный диапазон. Даже для NLGI 2 рабочая температура зависит от базового масла, загустителя и пакета присадок. В справочных материалах для многих смазок NLGI 2 нижняя граница составляет примерно -40 °C, а для ступичных смазок в отраслевых спецификациях часто приводится диапазон около -40 до 160 °C. Это ориентиры для соответствующих групп, а не универсальные значения для любого продукта.
Стандарт ISO 6743-9 связывает классификацию смазок с диапазоном рабочих температур через обозначения нижней и верхней предельных температур. При подборе сверяются со спецификацией конкретной смазки и условиями узла. Для низкотемпературного запуска важна также вязкость базового масла: синтетические базовые жидкости могут подходить для холодного пуска лучше минеральных.
Температурный диапазон покрытия на основе MoS2 нельзя напрямую сравнивать с диапазоном пластичной смазки. Для ряда покрытий на металлических подложках указывают типовой рабочий интервал от -70 до 300 °C. В вакууме и некоторых экстремальных условиях приводятся оценки до 400 °C и выше, но в воздухе верхняя граница обычно ниже из-за окисления MoS2 при нагреве.
Следовательно, для пары «покрытие плюс базовая смазка» проверяют температурные пределы каждого материала и среду эксплуатации. Паспортный максимум покрытия не подтверждает, что смазка сохранит свойства в том же режиме, и наоборот.
Дисульфид молибдена: нанесение и условия эксплуатации
Дисульфид молибдена применяют в антифрикционных покрытиях как твердую смазку.
Для покрытия важны не только свойства MoS2, но и связующее, подложка и условия нанесения. Растворные составы чаще выбирают для металлических поверхностей, однако конкретную систему подбирают по технической документации, а не только по названию твердой смазки.
При распылении антифрикционных покрытий необходимо учитывать остаточное масло и чувствительные материалы рядом с зоной обработки. Растворитель может повредить отдельные полимеры, эластомеры или лакокрасочные элементы, а масляная пленка может помешать адгезии. Поэтому заранее проверяют совместимость материалов и требования к подготовке поверхности. Если в узле уже есть базовая смазка, проверяют, не влияет ли она на связующее покрытия.
Для металлических деталей диапазон некоторых покрытий на основе MoS2 составляет от -70 до 300 °C. В вакууме и инертной среде возможны более высокие температурные оценки, вплоть до 400 °C и выше, но эти условия нельзя автоматически переносить на работу в воздухе. При высокой температуре окисление MoS2 ограничивает верхнюю рабочую границу.
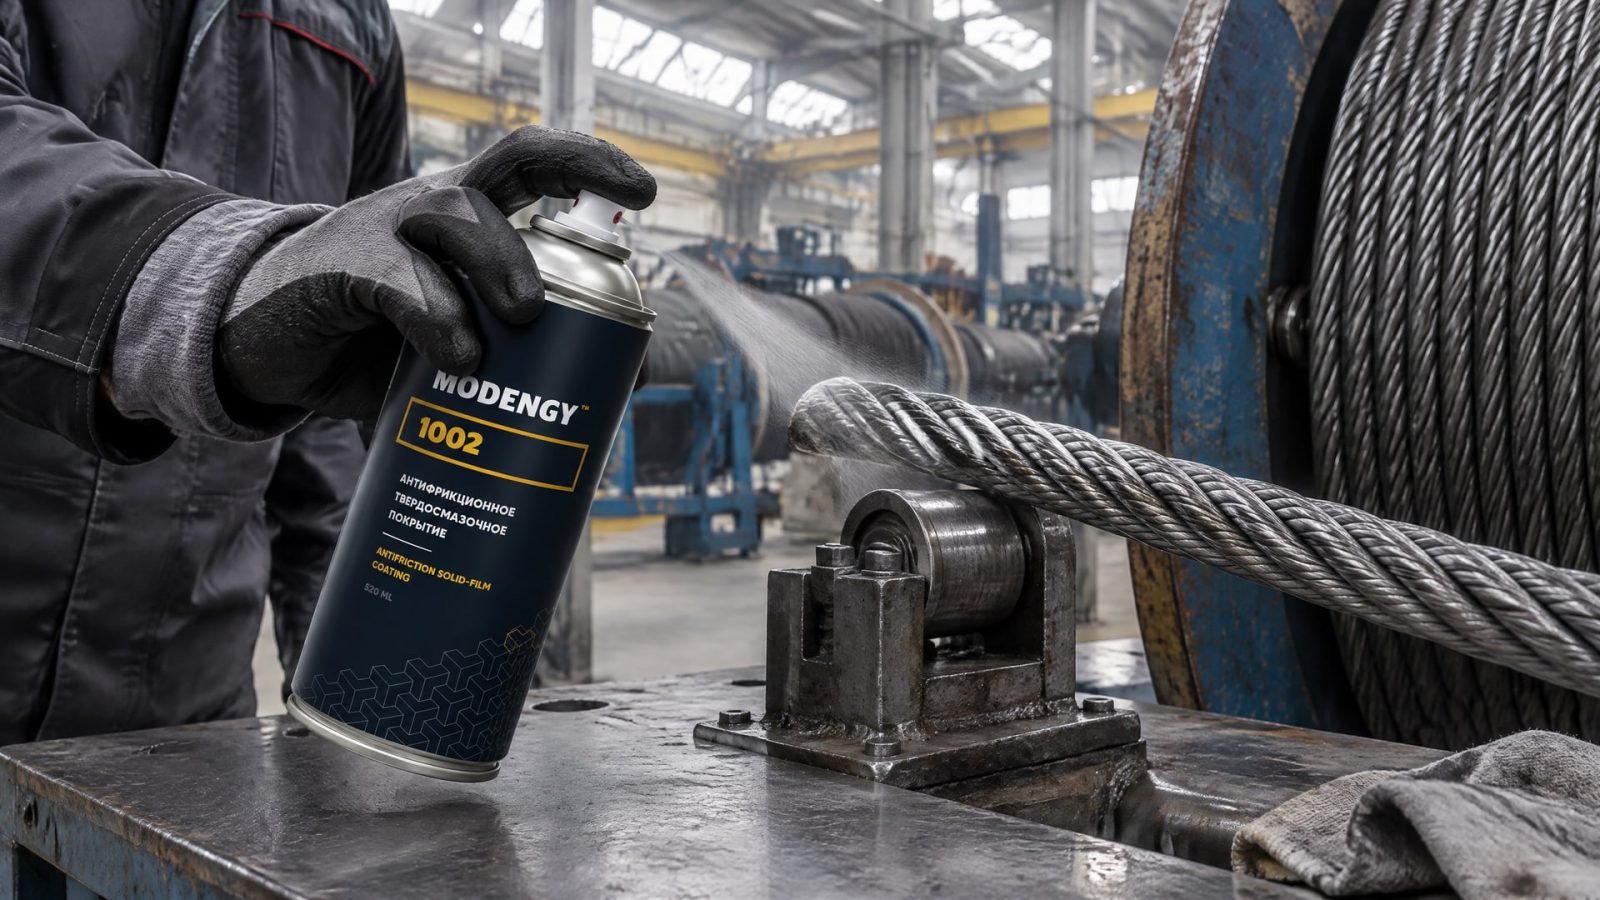
На стальных канатах производственные задачи могут включать снижение трения и износа при нанесении дисульфида молибдена. В таком сценарии MODENGY 1002 применяют как антифрикционное покрытие, доступное в аэрозольном формате. Перед обработкой важно проверить состояние каната, требования к подготовке и совместимость растворителя с материалами в зоне нанесения; аэрозольный способ сам по себе не отменяет этих проверок.
Температурные свойства покрытия не заменяют оценку нагрузки, скорости, влажности и материала пары трения. Эти параметры рассматривают совместно, особенно если покрытие должно работать рядом с базовой смазкой или в условиях, отличающихся от воздуха и обычной температуры.
Графитовая и медная смазка: почему одного названия недостаточно
Запросы о том, какой у графитовой смазки температурный диапазон или у медной смазки температурный диапазон, нельзя корректно закрыть одним числом без данных о конкретном составе.
Графит, MoS2 и медь - разные материалы, и название смазки не сообщает полный состав базового масла, загустителя и присадок. Поэтому температурные пределы сверяют с документацией конкретного продукта.
Это относится и к вариантам написания «графитовая смазка» и «графитная смазка». В обоих случаях для выбора важны условия узла, а не только твердый компонент. Для пластичной смазки класс NLGI описывает консистенцию, но не позволяет самостоятельно определить нижнюю температуру запуска или верхний предел смазывания. Например, ориентир около -40 °C для многих смазок NLGI 2 не означает, что любой состав этого класса пригоден для холодного пуска.
Совет инженера
Сценарий: стальной канат работает в широком температурном диапазоне и нуждается в защите от износа и коррозии.
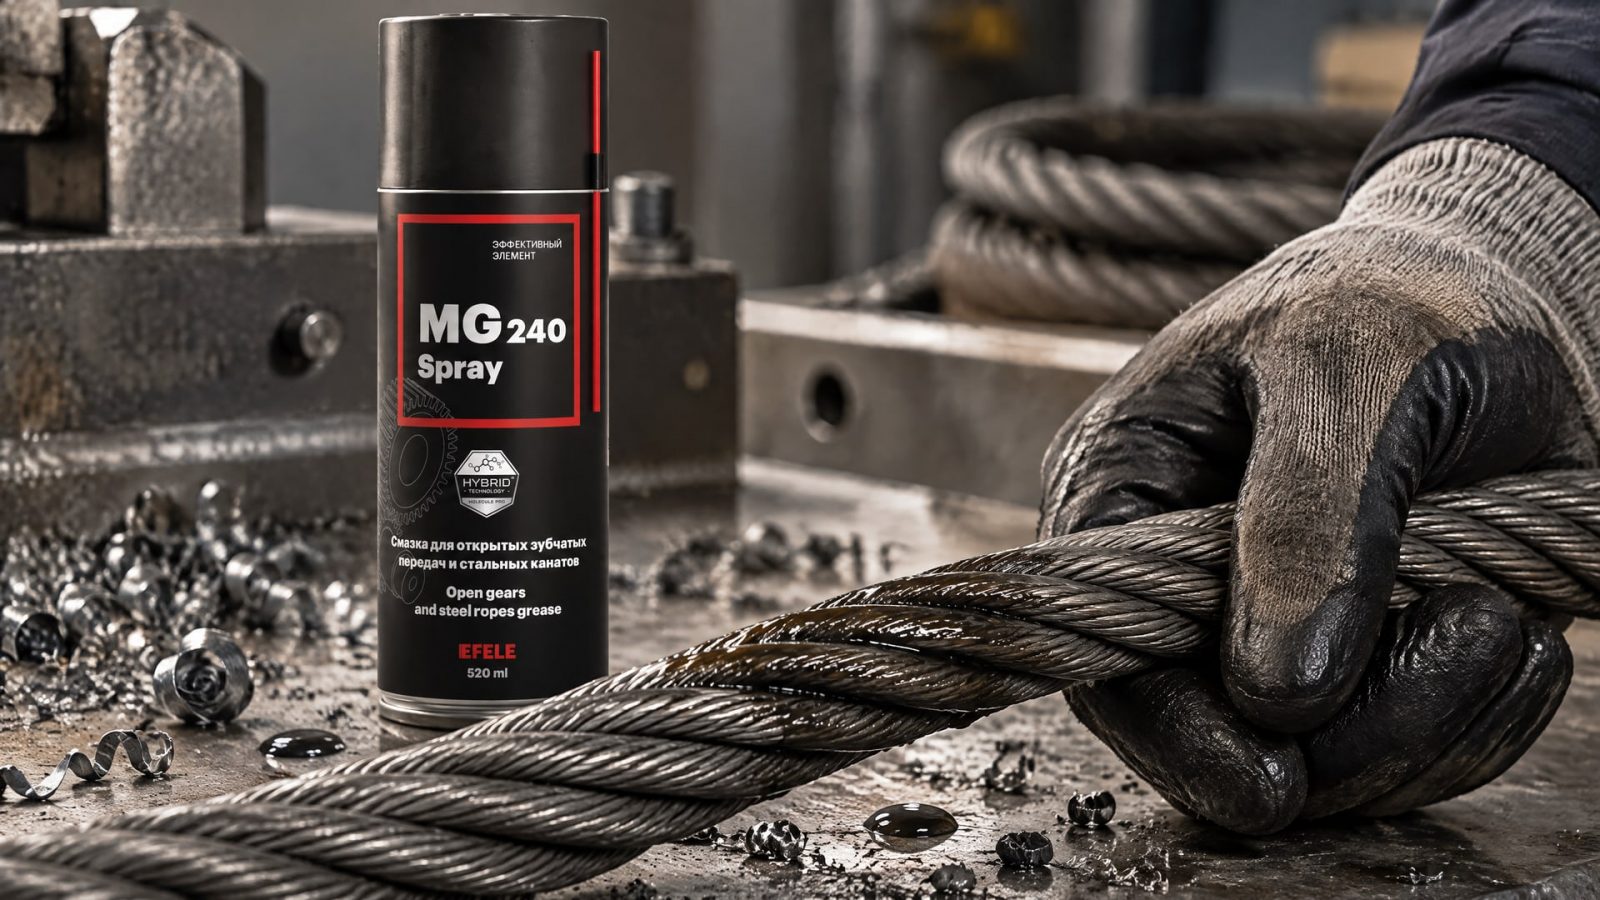
Что учитывают: проверяют условия эксплуатации и подбирают средство с учетом адгезии к канату. EFELE MG-240 Spray - адгезивная смазка-спрей с дисульфидом молибдена и графитом, предназначенная для защиты стальных канатов от износа и коррозии.
Итог: перед применением сверяют температурные ограничения конкретного состава с режимом работы каната; универсальную числовую границу для всех смазок с графитом по одному названию установить нельзя.
При сочетании графитовой смазки с антифрикционным покрытием дополнительно проверяют связующее и растворитель. Аналогичный принцип действует для медьсодержащих составов: наличие меди не заменяет сведений о температурном диапазоне и совместимости с покрытием. Если в технической документации нет таких данных, решение принимают после проверки на образце или детали из соответствующих материалов.
Как проверить систему «покрытие плюс базовая смазка»
Проверку начинают с условий работы узла: температуры при запуске и в установившемся режиме, нагрузки, скорости, влажности и рабочей среды.
Для смазки отдельно фиксируют класс NLGI, тип базового масла и требования к минимальной температуре запуска. Для покрытия выясняют, рассчитано ли оно на выбранную подложку и каким способом его наносят.
Затем изучают указания по подготовке поверхности и совместимости. Если рядом есть уплотнения, пластиковые детали или лакокрасочные материалы, проверяют их устойчивость к растворителю. Если на поверхности остается масло, оценивают возможное влияние пленки на адгезию покрытия. При отсутствии сведений о совместимости не делают вывод по одному только температурному диапазону.
Практическая проверка должна воспроизводить условия конкретного узла. На образце или детали оценивают нанесение и сцепление покрытия, а после выдержки - состояние материалов и работу пары трения. Если узел запускается при низкой температуре, проверяют именно этот режим: для многих смазок NLGI 2 в справочных данных нижняя граница около -40 °C, но фактический предел зависит от состава. Для покрытия на основе MoS2 учитывают, что типовой интервал для ряда составов на металле - от -70 до 300 °C, а в воздухе верхний предел может быть ниже, чем в вакууме.
Результат такой проверки должен относиться к конкретному сочетанию материалов и условий, а не ко всем смазкам или покрытиям одного типа. В техдокументации фиксируют выбранные составы, подготовку поверхности, способ нанесения и рабочие режимы. Это дает инженеру проверяемое основание для решения, а снабженцу - понятную спецификацию для закупки.
Часто задаваемые вопросы
Можно ли наносить растворное антифрикционное покрытие поверх любой смазки?
Нет. Совместимость зависит от растворителя, связующего покрытия и остаточной масляной пленки. Масло может повлиять на адгезию, а растворитель - на полимерные, эластомерные и лакокрасочные детали рядом с зоной обработки. Перед применением сверяются с технической документацией и проверяют конкретное сочетание материалов.
Совместим ли MoS2 с маслом?
Одного ответа для всех систем нет. Совместимость MoS2-покрытия с базовым маслом зависит не только от твердой смазки, но и от связующего и условий нанесения. Проверяют, не ухудшает ли масло адгезию покрытия и не взаимодействует ли с его связующим, особенно если оно органическое.
Какой температурный диапазон у графитовой смазки?
Единого диапазона для всех графитовых смазок нет. Рабочие температуры зависят от базового масла, загустителя и присадок. Класс NLGI характеризует консистенцию, а не температурные пределы. Для выбора нужны технические данные конкретного состава и условия узла, включая температуру запуска.
Почему MoS2 не всегда работает при 300-400 °C?
Температурные оценки зависят от состава покрытия и окружающей среды. Для ряда покрытий на металлических подложках типовой диапазон составляет от -70 до 300 °C; более высокие оценки, до 400 °C и выше, относятся к отдельным условиям, например к вакууму. В воздухе верхний предел обычно ниже из-за окисления MoS2.
Заключение
Температурный диапазон смазок не подтверждает их совместимость с растворителем или связующим антифрикционного покрытия. Для надежного подбора учитывают состав материалов, остаточное масло, подложку, условия нанесения и среду эксплуатации. Диапазоны покрытия и смазки проверяют отдельно, а затем оценивают их совместную работу в условиях конкретного узла.
Следующий шаг - сверить технические данные покрытия и базовой смазки, определить материалы рядом с зоной нанесения и провести проверку совместимости на образце или детали. Решение фиксируют для конкретного режима работы, включая температуру запуска и установившуюся температуру.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите методы нанесения смазки с дисульфидом молибдена: распыление из баллончика или автоматизированная подача.
Смазка с дисульфидом молибдена эффективно защищает стальные канаты, если правильно выбрать состав и способ нанесения.
Смазка для агрессивных сред: температурная стойкость дисульфида молибдена в вакууме и других экстремальных условиях.