
Смазка с дисульфидом молибдена: распыление из баллончика или автоматизированная подача
Выбор между распылением и автоматизированной подачей зависит от конструкции узла, доступа к поверхности и требуемой повторяемости нанесения. Баллончик удобен для локальной обработки и обслуживания собранных механизмов. Автоматизированные методы подходят для серийных деталей, когда важно контролировать расход и равномерность покрытия. При этом сухая пленка MoS₂ и пластичная смазка с дисульфидом молибдена - разные формы смазочного материала, и способы их нанесения нельзя считать взаимозаменяемыми.
Статья поможет инженерам, техническим специалистам и снабженцам сравнить методы нанесения смазки, разобраться в особенностях сухих пленок и подаче составов для канатов. Разберем требования к подготовке поверхности, преимущества и ограничения каждого способа, а также параметры, которые стоит проверить перед выбором технологии.
Как устроена сухая смазка с дисульфидом молибдена
Дисульфид молибдена используют в разных формах: как компонент масла или пластичной смазки, как сухую пленку и как покрытие со связующим.
Поэтому при выборе метода нанесения сначала определяют тип материала, а не только наличие MoS₂ в составе. Смазка с дисульфидом молибдена в пластичной форме и сухая пленка на поверхности решают разные технологические задачи.
Для сухого покрытия часто используют связующее и носитель. Носителем может быть вода или летучий органический растворитель; после его испарения на поверхности остается твердая смазывающая пленка. Состав можно наносить распылением, кистью или окунанием. Способ зависит от геометрии детали, материала подложки и требований к последующей сушке или отверждению.
Толщина покрытия определяется технологией и задачей. Для тонкой сухой пленки в материалах приводится ориентир 1-3 мкм. Для толстых MoS₂-покрытий, получаемых методом термического напыления, указан диапазон 50-500 мкм. Это разные технологии: толстое термическое покрытие нельзя считать эквивалентом распыления из баллончика.
Сушку и отверждение также выбирают по конкретной системе. В технических материалах встречаются режимы сушки при 52-99 °C, а для отдельной смолистой системы указан диапазон 150-250 °F. Эти значения нельзя переносить на любой состав с дисульфидом молибдена: режим должен соответствовать рецептуре и требованиям к подложке.
Перед нанесением сухой пленки поверхность очищают, обезжиривают и высушивают. Загрязнения мешают равномерному распределению материала и ухудшают сцепление покрытия с основанием. Поэтому подход «нанести поверх старой смазки или пыли» не подходит для получения контролируемой пленки.
Распыление смазки из баллончика: когда оно удобно
Распыление смазки из баллончика позволяет обработать участок без полной разборки механизма.
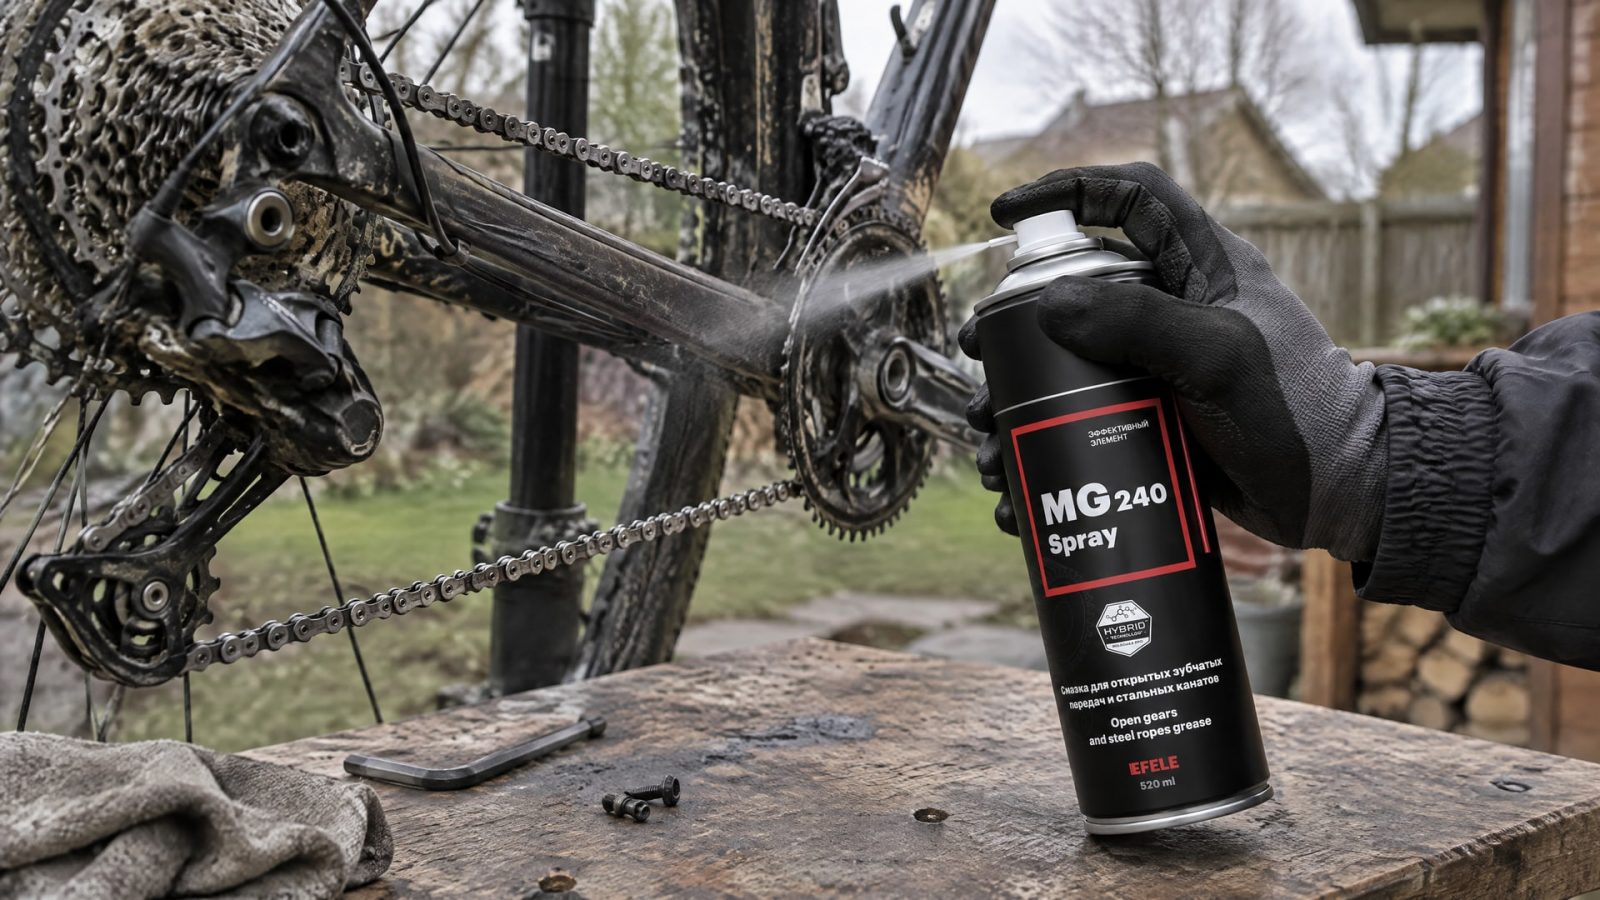
Это полезно, когда зона нанесения доступна после сборки, а демонтаж потребовал бы остановки оборудования или дополнительных операций. Для сухой пленки распыление помогает доставить состав на поверхность, после чего носитель испаряется и остается твердая смазывающая пленка.
Ручной способ удобен для локального ремонта и небольших объемов работ, но результат зависит от того, как оператор направляет распыление и насколько равномерно покрывает деталь. В серийном производстве такая зависимость затрудняет стабильное повторение расхода и толщины покрытия. Баллончик поэтому не всегда рационален там, где одни и те же детали обрабатывают потоком и требуется контроль каждой операции.
Перед распылением сухой MoS₂-системы поверхность очищают и высушивают. Тонкая пленка может иметь толщину порядка 1-3 мкм, но этот ориентир относится к сухим покрытиям и не задает универсальный расход для любого баллончика. Для отдельных систем температура сушки составляет 52-99 °C; конкретные условия определяет применяемый состав, а не сам способ распыления.
На канатах поверхностного нанесения может быть недостаточно: составу важно проникнуть между прядями и к сердечнику. В одном из технических ориентиров расхода приведено 1 кг на 50 м каната диаметром 25 мм. Это значение относится к конкретной системе и не должно автоматически использоваться для расчета расхода других материалов.
При обслуживании канатов, подверженных вымыванию, фреттингу и нагрузкам при холодном пуске, важно подобрать состав и способ, которые обеспечивают не только внешнее покрытие, но и проникновение внутрь конструкции. В таких задачах в работе используют EFELE MG-240 Spray с дисульфидом молибдена и графитом. Его выбор не отменяет требований к подготовке поверхности и оценке фактического расхода на конкретном канате.
Автоматизированная подача сухой смазки и MoS₂-составов
Автоматизированные и полуавтоматизированные методы применяют там, где нужно обрабатывать серию деталей с повторяемыми параметрами.
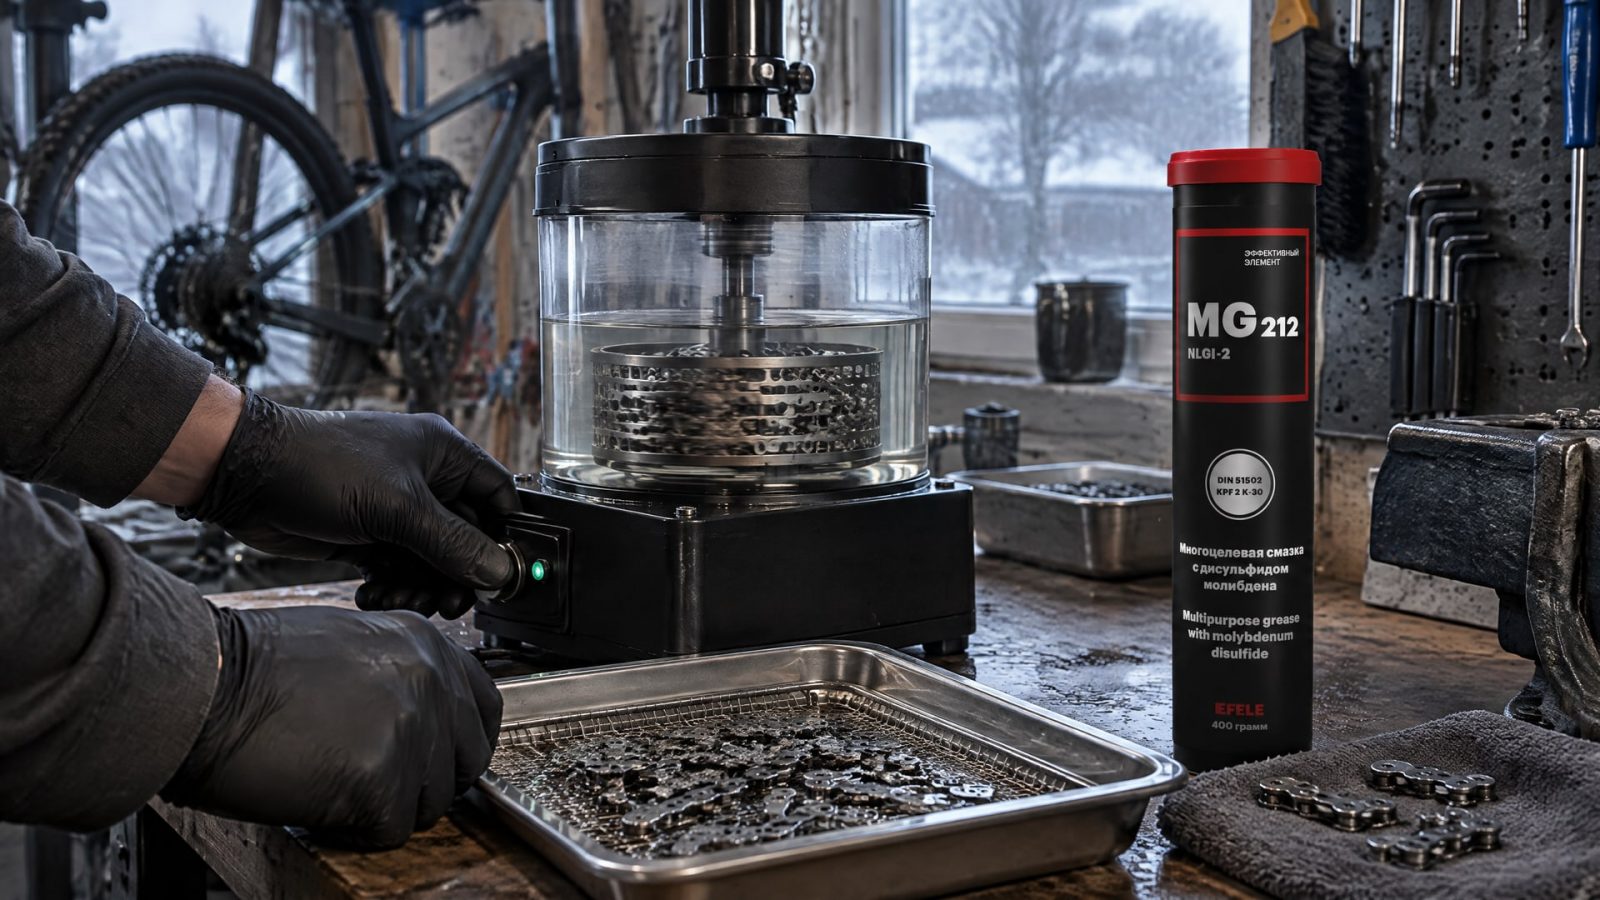
В числе используемых схем - окунание и комбинация dip/spin. Контролируемый процесс упрощает поддержание заданного расхода и покрытия по сравнению с ручным распылением, а в поточном производстве может быть экономически выгоднее.
Автоматизация не означает, что любой состав можно подавать одним и тем же способом. Сухую пленку со связующим, жидкую суспензию и пластичную смазку с MoS₂ нельзя объединять в одну технологическую категорию. Для сухого покрытия подбирают способ нанесения и режим сушки или отверждения, а для пластичной смазки учитывают ее консистенцию и совместимость с узлом подачи.
В материалах по канатным смазкам встречаются вязкость ISO VG 320 и класс консистенции NLGI 000. Это параметры отдельных проникающих составов, а не универсальные требования ко всем смазкам с дисульфидом молибдена. В частности, литиевая смазка с MoS₂ не становится автоматически подходящей для каната только благодаря наличию твердой смазки: для канатной конструкции важны проникающая способность и подача состава к сердечнику.
При автоматизированной подаче в смазочную ванну задача может заключаться не в формировании сухой пленки, а в обеспечении стабильной смазки узла пластичным составом. Если при работе возникают вымывание, фреттинг или затрудненный холодный пуск, одной автоматизации недостаточно: нужно согласовать свойства состава с конструкцией и режимом узла. Для такой схемы в числе используемых решений есть EFELE MG-212, литиевая смазка с MoS₂; ее применение рассматривают именно как вариант пластичной смазки, а не как замену сухому покрытию.
Перед внедрением автоматизированного процесса проверяют доступность поверхности, способ очистки и необходимость последующей сушки. Для отдельных сухих систем в качестве примера приводятся 150-250 °F для отверждения смолистого состава. Этот режим не универсален и не относится автоматически к смазочным ваннам или пластичным смазкам.
Сравнение методов нанесения смазки
Методы нанесения смазки выбирают по производственной задаче.
Баллончик чаще используют для локальных операций и обработки собранных узлов. Автоматизированная подача уместна, когда детали проходят серийную обработку и необходимо снизить разброс расхода между операциями.
| Критерий | Распыление из баллончика | Автоматизированная подача |
|---|---|---|
| Типичная задача | Локальная обработка, ремонт, доступ к узлу после сборки | Поточная или повторяющаяся обработка деталей |
| Контроль расхода | Зависит от техники оператора | Проще задавать и повторять параметры процесса |
| Труднодоступные зоны | Удобно направлять распыление на доступные участки | Результат зависит от конструкции установки и выбранной схемы |
| Подготовка поверхности | Для сухих пленок нужны очистка, обезжиривание и сушка | Требования к подготовке сохраняются |
| Подходящие схемы | Ручное распыление сухой пленки или суспензии | Окунание, dip/spin и другие контролируемые методы |
| Ограничение | Сложнее обеспечить одинаковое нанесение в серии | Требуются согласование процесса, оборудования и состава |
Для сухой пленки важно учитывать не только способ распределения, но и то, что происходит после нанесения. Тонкое покрытие порядка 1-3 мкм и термически напыленный слой толщиной 50-500 мкм относятся к разным технологическим решениям. Выбирать метод только по принципу «чем толще, тем надежнее» нельзя: необходимая толщина зависит от назначения покрытия и выбранной системы.
Различается и роль температурных режимов. Для некоторых материалов приводятся сушка при 52-99 °C или отверждение при 150-250 °F. Эти диапазоны относятся к конкретным системам, а не к баллончикам или автоматизированной подаче в целом. Поэтому технологу важно проверять требования к сушке для выбранного материала отдельно от схемы нанесения.
Для канатов критерий выбора иной, чем для плоской поверхности детали. Помимо равномерного покрытия снаружи, требуется проникновение состава к сердечнику; в одном из ориентиров указан расход 1 кг на 50 м каната диаметром 25 мм. Если на первом месте повторяемость обработки серийных деталей, рассматривают автоматизированную подачу. Если требуется обслуживание доступного после сборки узла, практичнее может быть распыление.
Смазка стальных канатов: почему важно проникновение
Смазка стальных канатов должна выполнять задачу внутри конструкции, а не только оставаться на наружной поверхности.
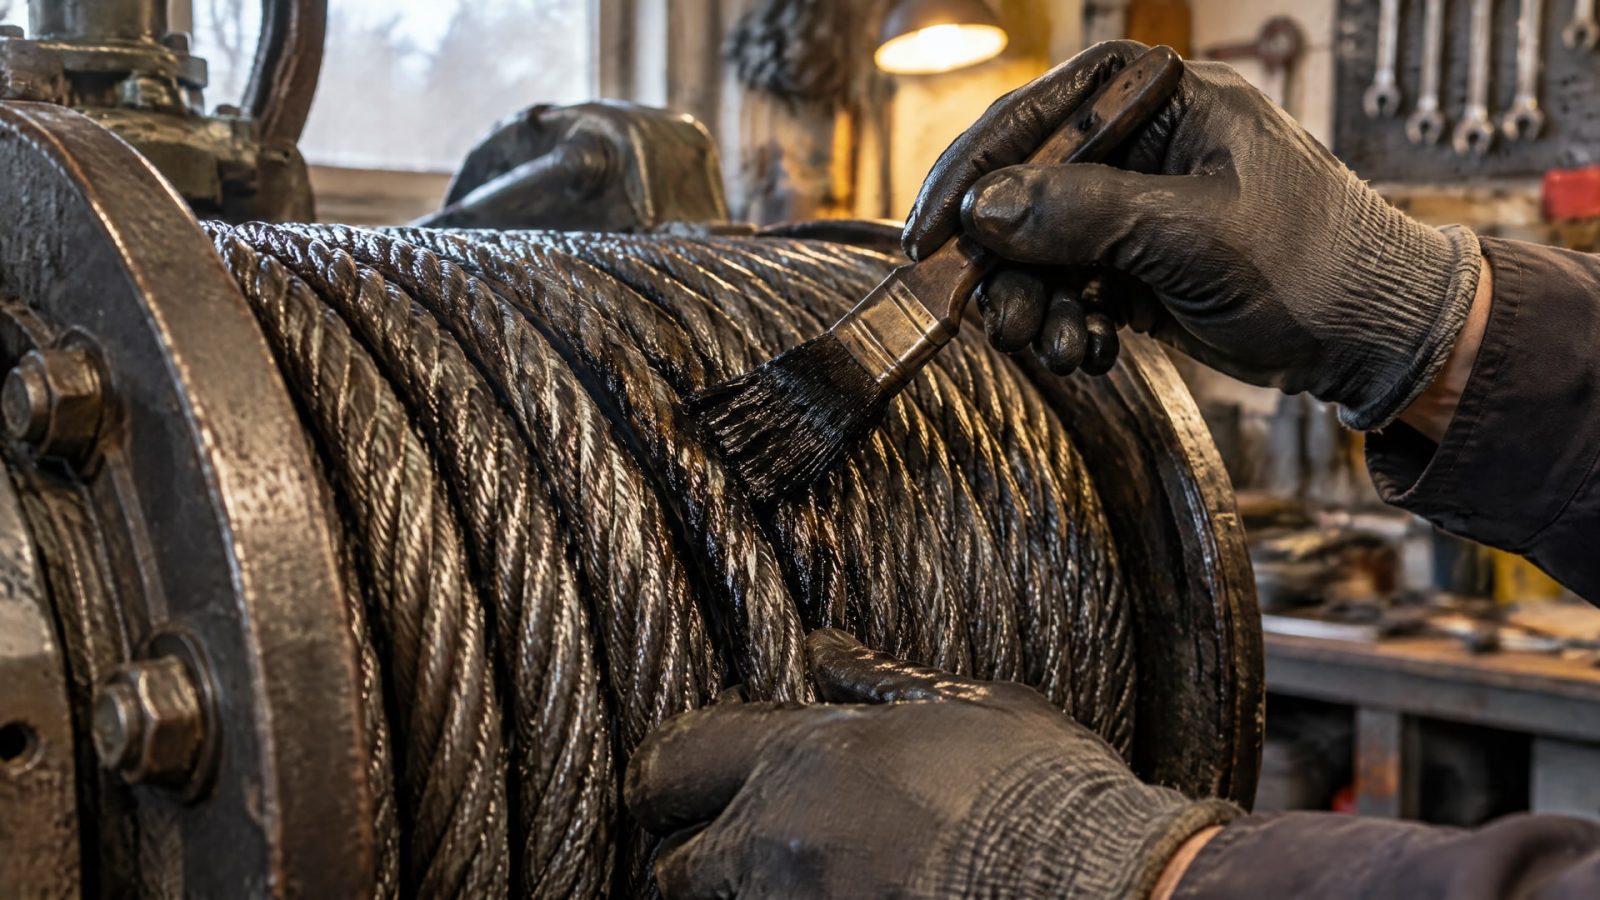
Для канатных смазок в технических материалах подчеркивается капиллярное проникновение к сердечнику. Если состав покрывает только внешние участки, это не подтверждает, что он достиг внутренних элементов каната.
Для таких задач встречаются очень мягкие или проникающие составы: в технических материалах указаны ISO VG 320 и NLGI 000. Эти значения характеризуют конкретные продукты и не подходят как универсальная спецификация для любого каната. При выборе проверяют требования изготовителя оборудования и параметры самого смазочного материала, включая способность проникать в конструкцию.
Один из приведенных ориентиров расхода составляет 1 кг на 50 м каната диаметром 25 мм. Использовать его как готовую норму для другого диаметра, состава или способа нанесения нельзя. Фактический расход зависит от системы и условий обработки; его уточняют по документации выбранного материала и технологическому процессу.
Нанесение из баллончика может быть удобным при обслуживании отдельных участков, если распыление позволяет доставить материал к нужной зоне. Для регулярной обработки канатов на производстве рассматривают более контролируемую подачу, особенно когда необходимо повторять расход. Однако автоматизация сама по себе не гарантирует проникновение к сердечнику: нужно оценивать вязкость или консистенцию состава и то, как он распределяется в канате.
Здесь важно не смешивать смазку каната с сухой пленкой для металлической поверхности. MoS₂ может входить в состав разных материалов, но наличие дисульфида молибдена не отменяет требований к проникновению и не определяет подходящую технологию. Сначала устанавливают задачу - покрытие поверхности или смазывание внутренних элементов каната, - затем выбирают состав и способ нанесения.
Как подготовить процесс и проверить результат
Подготовка начинается с определения объекта смазывания.
Для сухой пленки оценивают материал подложки, геометрию детали и доступность поверхности. Для каната учитывают конструкцию и необходимость проникновения состава внутрь. Если сравнивают ручное и автоматизированное нанесение, параметры процесса должны относиться к одному и тому же типу материала: нельзя напрямую сопоставлять сухое покрытие и пластичную смазку.
Для сухих MoS₂-систем поверхность очищают, обезжиривают и высушивают. Это требование особенно важно, когда от покрытия ожидают равномерности и сцепления с основанием. Если после нанесения предусмотрены сушка или отверждение, температурный режим сверяют с документацией состава. В материалах встречаются сушка при 52-99 °C и режим 150-250 °F для отдельной системы, но эти значения не заменяют технологические указания конкретного производителя.
В производстве полезно заранее определить, что именно будет контролироваться: расход, равномерность покрытия, обработка труднодоступных зон или проникновение в канат. Для серийной обработки можно сопоставить ручное распыление с окунанием и схемами dip/spin. Для локального обслуживания собранного узла оценивают, можно ли направить распыление на нужную поверхность без разборки.
Толщину также интерпретируют в контексте технологии. Ориентир 1-3 мкм относится к тонкой сухой пленке, а диапазон 50-500 мкм - к специализированному термическому напылению. Эти значения не являются целевыми параметрами для любой смазочной операции. Важно не подменять контроль результата попыткой нанести более толстый слой.
Перед запуском процесса технологу и закупщику стоит сверить между собой тип состава, требования к поверхности, способ подачи и режим сушки. Для канатов отдельно фиксируют, как будет оцениваться проникновение материала, а не только внешний вид. Такой порядок помогает сравнивать варианты по производственной задаче, а не только по наличию MoS₂ в названии или составе.
Часто задаваемые вопросы
Можно ли наносить сухую смазку с дисульфидом молибдена на грязный металл?
Для сухих MoS₂-покрытий поверхность очищают, обезжиривают и высушивают. Загрязнение может помешать равномерному нанесению и сцеплению пленки с основанием. Поэтому нанесение поверх пыли или остатков прежней смазки не следует считать корректным процессом. Порядок подготовки и сушки уточняют для выбранной системы.
Чем отличается распыление сухой смазки от автоматизированной подачи?
Распыление из баллончика удобно для локального обслуживания и узлов, доступных после сборки. Автоматизированную подачу выбирают для серийной обработки, когда важны повторяемость расхода и покрытия. При этом автоматизированная схема может подавать не только сухую пленку, но и другие формы смазочных материалов, поэтому сравнивать методы нужно на одном типе состава.
Подойдет ли любая литиевая смазка с дисульфидом молибдена для канатов?
Нет. Наличие MoS₂ и литиевой основы само по себе не подтверждает пригодность смазки для каната. Для такой задачи учитывают проникновение к сердечнику и консистенцию состава. В технических материалах по канатным смазкам встречаются ISO VG 320 и NLGI 000, но эти параметры не универсальны и относятся к конкретным продуктам.
Одинаковы ли смазка с MoS₂ и сухая пленка?
Нет. Дисульфид молибдена применяют в пластичных смазках и маслах, а также в сухих пленках и покрытиях со связующим. После нанесения сухой пленки носитель испаряется, а на поверхности остается твердый смазывающий слой. Пластичная смазка сохраняет другую форму, поэтому способы подачи и требования к применению различаются.
Заключение
Распыление из баллончика подходит для локальной обработки и узлов, доступных после сборки. Автоматизированная подача предпочтительна для повторяющихся серийных операций, где важно контролировать расход и равномерность. Для сухой пленки, пластичной смазки и смазки стальных канатов нужно отдельно оценивать подготовку поверхности, требуемое покрытие и способность состава проникать в конструкцию.
Перед выбором метода составьте карту операции: укажите тип смазочного материала, обрабатываемую поверхность, доступность узла, требуемую повторяемость и необходимость сушки или проникновения к сердечнику. Затем сверяйте параметры состава и процесса с его технической документацией и требованиями оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка с дисульфидом молибдена эффективно защищает стальные канаты, если правильно выбрать состав и способ нанесения.
Смазка для агрессивных сред: температурная стойкость дисульфида молибдена в вакууме и других экстремальных условиях.
Узнайте, как выбрать антизадирное покрытие для стали в нефтегазовом оборудовании, сравнивая MODENGY с импортными аналогами.