
Пищевые смазки для мойки: как выбрать H1-состав для оборудования с частой санитарной обработкой
Пищевые смазки H1 для оборудования с частой мойкой - это не просто смазочные материалы, а стратегический компонент системы пищевой безопасности. NSF H1 означает допуск на случайный контакт с продуктом, но это не главный критерий выбора для линий, которые моют ежедневно или несколько раз в смену. На практике закупщик и инженер сталкиваются с парадоксом: смазка должна защищать узлы от коррозии после мойки, оставаться на месте при влажной среде, не вымываться потоком воды, и при этом отвечать требованиям 21 CFR 178.3570 - американского регламента для смазок с incidental food contact. Эта статья раскрывает, как выбрать состав, который действительно работает в условиях, а не просто носит маркировку H1 на упаковке.
Материал полезен для технических специалистов, закупщиков и инженеров, которые обслуживают конвейеры, цепные приводы, подшипники и направляющие пищевого оборудования. Вы узнаете, почему влагостойкость и антикоррозионные свойства важнее самого допуска, как проверить подлинность H1-регистрации и какие ошибки при применении приводят к коррозии и потере смазки за первые недели работы.
Что такое NSF H1 и почему этого недостаточно для мойки
NSF H1 - это регистрация Национального санитарного фонда США, которая подтверждает пригодность смазки для случайного, то есть неизбежного контакта с пищей в процессе обработки.
Ключевое слово - случайный. Смазка получает этот допуск только если ее состав соответствует 21 CFR 178.3570: используются компоненты, которые в малых количествах безопасны при попадании в пищу, и смазка не содержит веществ, запрещенных регламентом.
Однако H1-статус не означает, что смазка подойдет для оборудования после мойки. Когда линию промывают горячей водой (часто со щелочными моющими растворами), обычная пластичная H1-смазка за несколько циклов вымывается из зазоров, оставляя открытые поверхности в контакте с влагой. На металле начинается коррозия - белые окислы на подшипниках, ржавые потеки на цепях, разрушение смазочной пленки на направляющих. Через 2–3 недели интенсивной мойки узел может потребовать переборки.
Поэтому для оборудования с частой санитарной обработкой нужна не просто H1, а сочетание трех свойств: адгезия к металлу (чтобы смазка держалась на поверхности), водостойкость (чтобы не вымывалась потоком и не разрушалась от влаги) и антикоррозионная защита (чтобы защитить металл в промежутках между смазыванием).
Влагостойкость и антикоррозионные свойства: главные критерии для мокрых зон
На пищевых производствах оборудование моют несколько раз в день: после смены, перед запуском новой партии, иногда во время производства (при смене рецепта или продукта).
При такой интенсивности обычная минеральная смазка без специальных добавок не выживает. Вода проникает в структуру пластичной смазки, эмульгируется, и смазка теряет адгезию к металлу. Одновременно железо, медь и сплавы на основе цинка окисляются во влажной среде.
Для защиты от этого используют смазки на основе синтетических масел (полиальфаолефины, полиолэстеры) и специальные антикоррозионные присадки. Такие составы образуют более устойчивую к воде пленку и дольше держатся в узле, даже если его периодически промывают. Кроме того, смазка должна работать при колебаниях температуры: если завод моет оборудование горячей водой (60–80 °C), а потом запускает конвейер в холодном помещении, смазка не должна становиться жидкой при нагреве или твердой при охлаждении.
Адгезия - это способность смазки прилипать к металлической поверхности и не стекать с вертикальных участков. На узлах, которые мокнут от мойки, смазка должна удерживаться за счет адгезии, потому что обычное трение и центробежная сила будут пытаться ее смыть. Для пищевого оборудования адгезия важна еще и потому, что можно нанести тонкий слой смазки и быть уверенным, что она останется там, не создав избыток, который может попасть в продукт.
Как отличить подлинную H1-смазку от подделки и неправомерного использования
В России встречаются случаи, когда на упаковку смазки наносят маркировку "food grade", "пищевая", "H1" без какой-либо регистрации в базе NSF.
Это может быть либо ошибкой маркировки (импортер не проверил допуски), либо намеренной подделкой. В обоих случаях при контроле качества на аудите это опасно: если произойдет инцидент с загрязнением продукта, производитель не сможет предъявить документы о регистрации.
Правильная проверка выглядит так. На упаковке должен быть номер NSF H1-регистрации (например, H1-0500 или H1-2341). Закупщик проверяет этот номер в открытой базе NSF на сайте nsf.org, вводит номер и видит название продукта, производителя и дату регистрации. Если номер не найден или база показывает другой продукт - это сигнал, что поставляемое средство либо не имеет допуска, либо поставщик перепутал товар.
Кроме того, документация на смазку (техлист, паспорт безопасности) должна содержать ссылку на регистрацию и соответствие 21 CFR 178.3570. На упаковке должны быть указаны тип базового масла (минеральное, синтетическое), класс консистенции NLGI (если это пластичная смазка), диапазон рабочих температур и, обязательно, допуск H1 с номером.
Различие между H1 и ISO 21469: когда нужен более строгий стандарт
Если NSF H1 подтверждает пригодность состава для incidental contact, то ISO 21469 идет глубже.
Это международный стандарт, который проверяет не только состав смазки, но и условия ее производства, хранения, применения и контроля. ISO 21469 требует, чтобы производитель смазки имел документированную систему управления качеством, проводил микробиологические и химические тесты, вел трейсирование ингредиентов и подтверждал отсутствие MOSH/MOAH (минеральные масла, которые могут накапливаться в организме).
Для линии, которая работает по схеме HACCP или готовится к аудиту BRC/FSSC 22000, смазка с ISO 21469 дает дополнительный уровень подтверждения. Однако это не означает, что H1 - недостаточно. NSF H1 и ISO 21469 дополняют друг друга. На практике часто встречаются смазки, которые имеют оба допуска одновременно. Выбор между ними зависит от требований ваших стандартов аудита и от того, насколько критичен контроль MOSH/MOAH в вашей схеме пищевой безопасности.
CIP-процессы и роль смазок в автоматизированной мойке
CIP (Clean In Place) - это автоматизированная система, которая моет оборудование без разборки.
Горячая вода (часто 60–80 °C), щелочные моющие растворы и ополаскивание циркулируют через все оборудование. Смазка на узлах подвергается одновременному воздействию тепла, влаги и агрессивного моющего средства. В таких условиях обычная пищевая смазка за несколько циклов эмульгируется, теряет консистенцию и оставляет узел без защиты.
Для CIP требуется смазка с повышенной устойчивостью к щелочной среде, теплу и смыванию. Базовое масло должно быть синтетическим: полиальфаолефины и полиолэстеры лучше переносят цикл нагрева-охлаждения и менее растворимы в воде, чем минеральные масла. Присадки должны включать синергичные антиоксиданты, коррозионные ингибиторы и стабилизаторы эмульсии (чтобы смазка не развалилась при контакте с водой).
При выборе смазки для CIP-линии важно также учитывать материал уплотнений. Щелочные моющие растворы, смазка и резина - это тройка, в которой может произойти несовместимость. На техлисте смазки должны быть указаны материалы уплотнений, с которыми она совместима (обычно это эластомеры серии EPDM, NBR, FKM).
Принцип минимально необходимого количества и риск загрязнения продукта
21 CFR 178.3570 содержит важное требование: смазка должна использоваться в минимально необходимом количестве для достижения технического эффекта.
Это означает, что закупщик и инженер не должны смазывать узел "с запасом", ожидая, что часть вымоется. Избыток смазки увеличивает риск ее переноса в продукт и может привести к жалобам потребителей на жирный вкус, налеты или запахи.
На практике "минимально необходимое" зависит от типа узла. Для подшипника достаточно небольшого количества смазки в сепараторе; для цепи - тонкий слой на каждом звене; для направляющей - микроскопическая пленка. После нанесения смазки при сборке узел должен быть осмотрен, и видимые избытки должны быть удалены мягкой тканью или кисточкой. Затем узел промывается или вытирается перед вводом в контакт с пищей.
Некоторые производители ошибочно наносят смазку прямо перед запуском, в присутствии сырья. Это неверный подход. Смазку нужно наносить во время обслуживания, техническое обслуживание должно происходить в специально выделенное время, а затем узел должен быть проверен и очищен перед возобновлением производства.
Когда выбирать смазку для конвейеров, цепей и подшипников в мокрой зоне
Выбор смазки для конкретного узла требует оценки нескольких параметров одновременно.
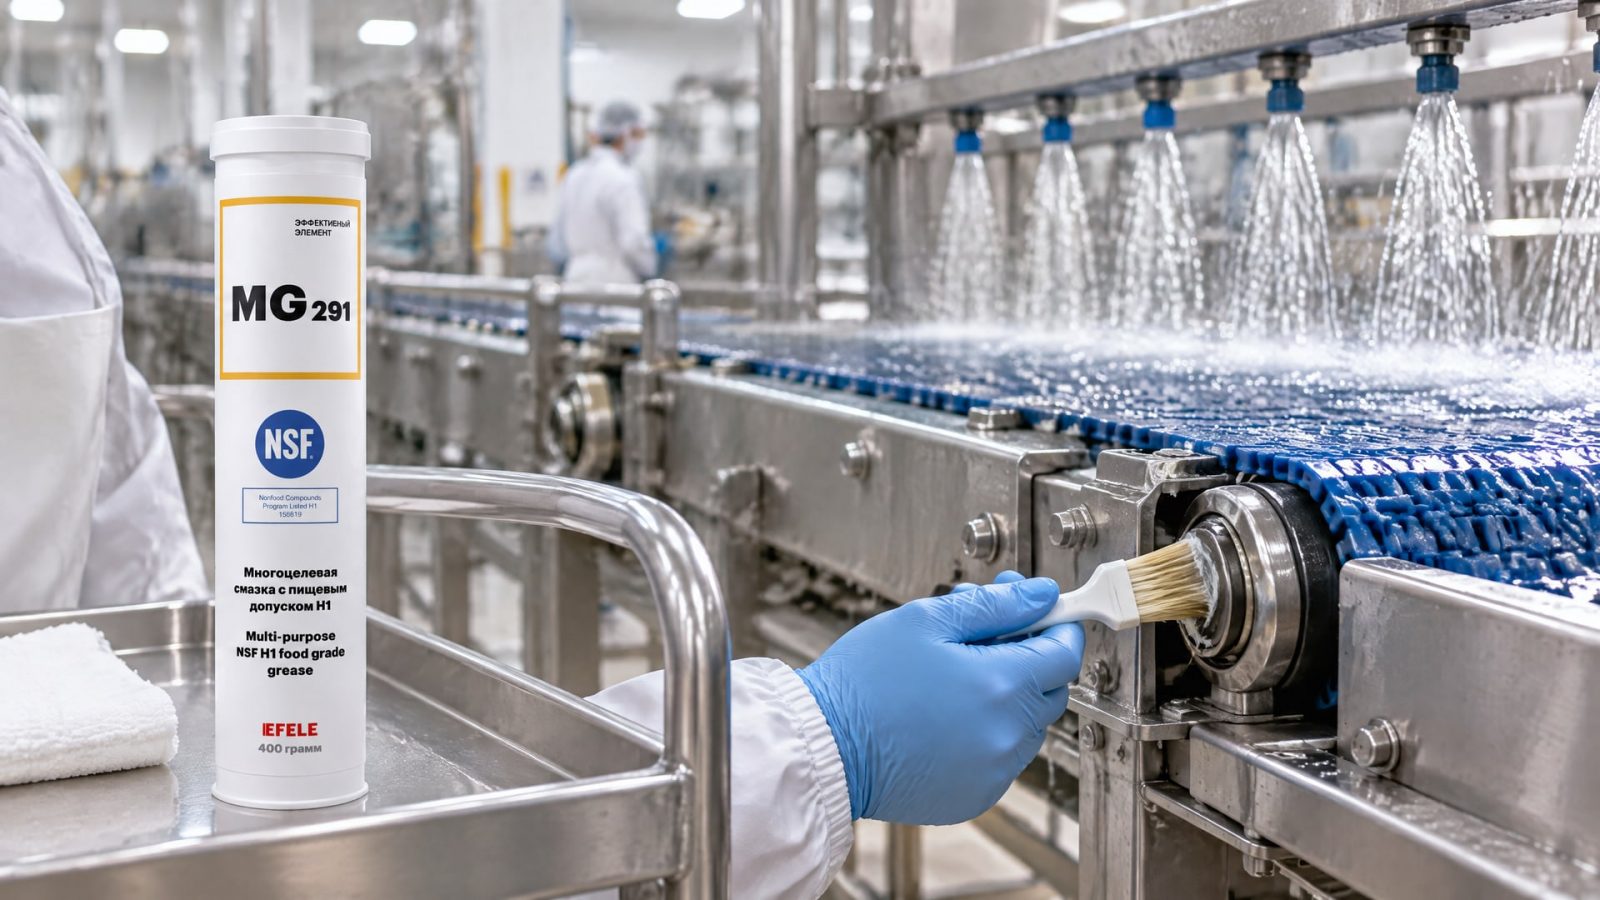
Если это конвейерная цепь, которая регулярно контактирует с брызгами воды, то нужна водостойкая смазка с хорошей адгезией, чтобы она держалась на звеньях и валах. Для подшипников, установленных рядом с мойкой, важна антикоррозионная защита - подшипник может быть защищен кожухом, но капли воды все равно проникают.
Направляющие и скольжения также требуют особого внимания. Они работают при низких скоростях и высоких нагрузках, поэтому смазка не должна выдавливаться под давлением. При этом после мойки гидравлическое масло может остаться на поверхности, и в дополнение нужна защита от ржавчины. Смазка должна быть совместима с материалом направляющей (стандартно это сталь, но иногда встречается алюминий, который требует иного подхода).
Для узлов в непосредственной близости к месту расфасовки (конвейер перед упаковкой, дозирующие винты, конвейер в холодном хранилище) требуется максимально влагостойкая смазка, потому что контакт с пищей здесь вероятен даже случайно. Для высоконагруженных узлов трения пищевого оборудования, подвергающихся частой мойке, рекомендуется EFELE MG-291, которая демонстрирует высокие антикоррозионные свойства и нейтральный запах, обеспечивая длительную защиту при влажности и промежутках между смазываниями.
Кроме того, важна совместимость смазки с материалами уплотнений на узле. Если уплотнение из эластомера NBR, а смазка содержит синтетическое базовое масло, которое несовместимо, уплотнение может разбухнуть или, наоборот, потвердеть. Техлист смазки должен содержать информацию о совместимости; если информации нет - нужно запросить сертификат совместимости у производителя.
Ошибки при применении H1-смазок и как их избежать
Первая ошибка - использование обычной промышленной смазки "с последующей тщательной мойкой".
Закупщики иногда пытаются сэкономить, покупая дешевую смазку без допуска и надеясь, что мойка удалит все остатки. Это не работает. Во-первых, некоторые компоненты обычной смазки плохо смываются водой. Во-вторых, если произойдет сбой в системе контроля и капля попадет в продукт, производитель не сможет предъявить документы, и компания рискует штрафом и репутацией.
Вторая ошибка - применение одной смазки для всех узлов и всех условий. Смазка для сухого участка упаковки (где контакт с водой исключен) может быть менее влагостойкой, чем смазка для конвейера в мойке. Экономия на покупке универсального продукта часто приводит к потере смазки через несколько недель на влажных узлах.
Третья ошибка - избыток смазки. Если смазывать узел с большим запасом, надеясь, что при мойке часть останется, можно добиться обратного: смазка размазывается по всей поверхности, становится менее эффективной, и при мойке все равно вымывается. Вместо этого - наносить точно необходимое количество, осмотреть, удалить видимые избытки.
Четвертая ошибка - игнорирование режима мойки. Если техническое обслуживание проводится раз в неделю, а оборудование моют ежедневно, смазка за неделю не проживет. Нужно либо сокращать интервалы смазывания, либо выбирать смазку с более высокой водостойкостью, либо защищать узел кожухом от прямого попадания воды.
Пятая ошибка - неправильное хранение смазки. H1-смазка должна храниться в герметичной упаковке, при комнатной температуре, без доступа света. Если тара открыта или повреждена, смазка может абсорбировать влагу из воздуха и потерять свойства. Перед использованием упаковку нужно осмотреть и убедиться, что герметичность не нарушена.
Часто задаваемые вопросы
Какая разница между H1 и H2-смазками, и можно ли использовать H2 на оборудовании, где возможен контакт с пищей?
H1 - это смазка для случайного контакта с пищей, H2 - для зон, где контакт исключен (например, подшипники редуктора в отдельной камере). H2 содержит компоненты, которые не допускаются в пищевое производство, и использовать ее в зонах риска нельзя. Если узел находится рядом с конвейером и возможно попадание капель, нужна только H1.
Как проверить, что поставляемая смазка действительно имеет допуск H1, а не просто маркирована?
Найдите номер NSF H1-регистрации на упаковке (например, H1-0500). Войдите на сайт nsf.org, найдите раздел "Food-Grade Lubricants" и введите номер в поисковую базу. Если номер найдена - вы видите названия продукта, производителя и дату регистрации. Если номер не найден или база показывает другой продукт - это не H1. Попросите у поставщика сертификат и техлист с указанием регистрации.
Смазка для мойки должна быть водостойкой, но как это проверить на практике?
На техлисте должна быть указана устойчивость к воде. Многие производители приводят тест по ASTM D1264 (потеря адгезии при контакте с водой) или ISO 12922 (определение водостойкости масел). Для пластичных смазок ищите информацию о водоотделении (NLGI 242) или эмульгируемости. Хороший критерий - если смазка хранится в герметичной упаковке и не менялась в составе 5+ лет, это означает, что производитель конфидентен в ее стабильности во влажной среде.
Нужна ли ISO 21469 для нашего производства, или H1 достаточно?
ISO 21469 требуется, если у вас есть требования стандартов BRC, FSSC 22000 или HACCP с высокой степенью контроля пищевой безопасности. Если вы работаете по базовому NSF H1, этого достаточно. Однако если у вас частые аудиты третьих лиц, имеет смысл выбирать смазки с обоими допусками, чтобы избежать замечаний.
Как часто нужно переносить H1-смазку на узлах, если оборудование моют каждый день?
Зависит от режима мойки. Если мойка горячей водой (60–80 °C) происходит ежедневно в течение 20–30 минут, интервал смазывания нужно сократить вдвое или вдвое-трое по сравнению с сухим оборудованием. Обычно это означает смазывание 2–3 раза в неделю вместо одного раза. Если смазка вымывается полностью (узел виден голым) - нужно смазать заново. Если видна тонкая пленка - можно еще подождать.
Заключение
Выбор пищевой смазки H1 для оборудования с частой мойкой - это не просто покупка смазки с нужным номером регистрации, а системная оценка. NSF H1 подтверждает состав, но не гарантирует, что смазка выживет в условиях ежедневной щелочной мойки. Ключевые критерии - влагостойкость, адгезия к металлу, антикоррозионная защита и совместимость с материалами узла. Подлинность допуска проверяется в базе NSF, не маркировкой на упаковке. ISO 21469 дополняет H1 для усиленного контроля пищевой безопасности. Ошибки в применении (избыток смазки, неправильные интервалы, использование универсальных решений вместо целевых) приводят к потере смазки и коррозии за несколько недель.
Следующий шаг - сделайте инвентаризацию ваших узлов в зонах мойки, определите интенсивность контакта с водой, запросите у текущего поставщика техлист с номером H1-регистрации, проверьте номер в базе NSF и, если все в порядке, протестируйте смазку на одном участке в течение месяца перед масштабным внедрением. Это потребует небольших затрат времени, но исключит риск бракованной смазки и обеспечит уверенность при аудитах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать оптимальную смазку для петель дверей автомобиля, чтобы обеспечить их плавную работу и защитить от износа.
Замена прокладки фланца с помощью анаэробного формирователя: узнайте, когда это эффективно, как подготовить поверхности и избежать ошибок.
Узнайте, какая смазка для замков авто надежно защитит личинки и петли от замерзания зимой, и как правильно ее наносить.