
Смазка дозатора пищевого оборудования: влияние H1 на скорость и точность фасовки
Смазка дозатора пищевого оборудования с допуском H1 не ускоряет фасовку и не повышает точность дозирования сама по себе. Ее задача - допускать случайный контакт смазки с пищевым продуктом и поддерживать стабильную работу механических узлов там, где такой контакт возможен. Косвенно это помогает сохранять производительность: исправные подшипники, направляющие, цепи и редукторы реже становятся причиной нестабильного хода и остановок.
Материал полезен инженерам, техническим специалистам и закупщикам, которые отвечают за фасовочные линии для порошков. Разберем, где H1 уместна, как состояние узлов связано с повторяемостью дозы и скоростью линии, какие документы проверять и как подобрать смазку для конкретного оборудования.
Как смазка дозатора пищевого оборудования связана с точностью фасовки
Масса порции зависит от настройки дозирующего механизма и повторяемости его движения.
Если подшипник изношен, направляющая заедает, а цепь или редуктор работают нестабильно, фактический ход деталей может отличаться от заданного. Это способно влиять на повторяемость цикла и приводить к колебаниям дозы. Смазка не заменяет калибровку и не исправляет неисправный механизм, но правильное обслуживание помогает не допускать дополнительного влияния трения и износа.
На фасовочной машине оценивают всю кинематическую цепь, а не только дозатор. Проверяют подшипники, направляющие, кулачки, цепи и редукторы, а также точки, расположенные рядом с продуктом. Для каждой точки определяют подходящий материал и способ нанесения. Универсальный выбор «одна смазка на все узлы» может не учитывать условия работы конкретных деталей.
H1 важна там, где смазка может случайно попасть в продукт. Это не означает, что ею следует покрывать любые поверхности пищевой линии или наносить ее без ограничения. При обслуживании используют требуемое количество, а излишки контролируют, чтобы они не оказались в зоне продукта. Если обнаружена нестабильная масса порций, проверяют настройку дозатора и состояние механики, а не списывают отклонение на отсутствие H1.
| Фактор | Возможная связь с фасовкой |
|---|---|
| Износ подшипников и направляющих | Нестабильный ход деталей |
| Заедание механизма | Нарушение повторяемости цикла |
| Состояние цепей и редукторов | Изменение работы приводной части |
| Избыток смазки | Риск попадания в продукт и ухудшения санитарного состояния |
Таким образом, смазка влияет на точность фасовки не как средство дозирования, а как часть обслуживания узлов, от которых зависит стабильность движения. При отклонении массы порций полезно сопоставить данные контроля дозы с состоянием механики и графиком обслуживания. Это помогает отделить проблему смазывания от ошибок настройки, износа и других причин.
Как H1 влияет на скорость фасовки порошков
Прямых универсальных данных о том, на сколько процентов H1 увеличивает скорость фасовки, нет.
Скорость зависит от конструкции машины, режима работы, состояния узлов и организации обслуживания. H1 не ускоряет привод и не меняет принцип дозирования. Ее вклад связан с тем, что подходящая смазка помогает поддерживать работу оборудования и снижать санитарные риски в местах возможного случайного контакта.
Для линии важна не только скорость отдельного цикла, но и время стабильной работы между остановками. Износ, заедания и внеплановые разборки способны ограничить выпуск продукции. Если смазочный материал соответствует условиям узла, а обслуживание выполняют по графику, проще поддерживать предсказуемую работу оборудования. При этом нельзя приписывать H1 снижение простоев без оценки конкретной линии: причины остановок нужно фиксировать и анализировать.
В порошковой среде проверяют совместимость смазки с реальными условиями работы оборудования. Пылевая нагрузка, место нанесения и близость к продукту влияют на выбор и порядок обслуживания. Пригодность подтверждают испытанием на машине, а не только названием категории или общим описанием материала. Такой подход позволяет оценить, не мешает ли смазка работе узла и сохраняется ли требуемое санитарное состояние.
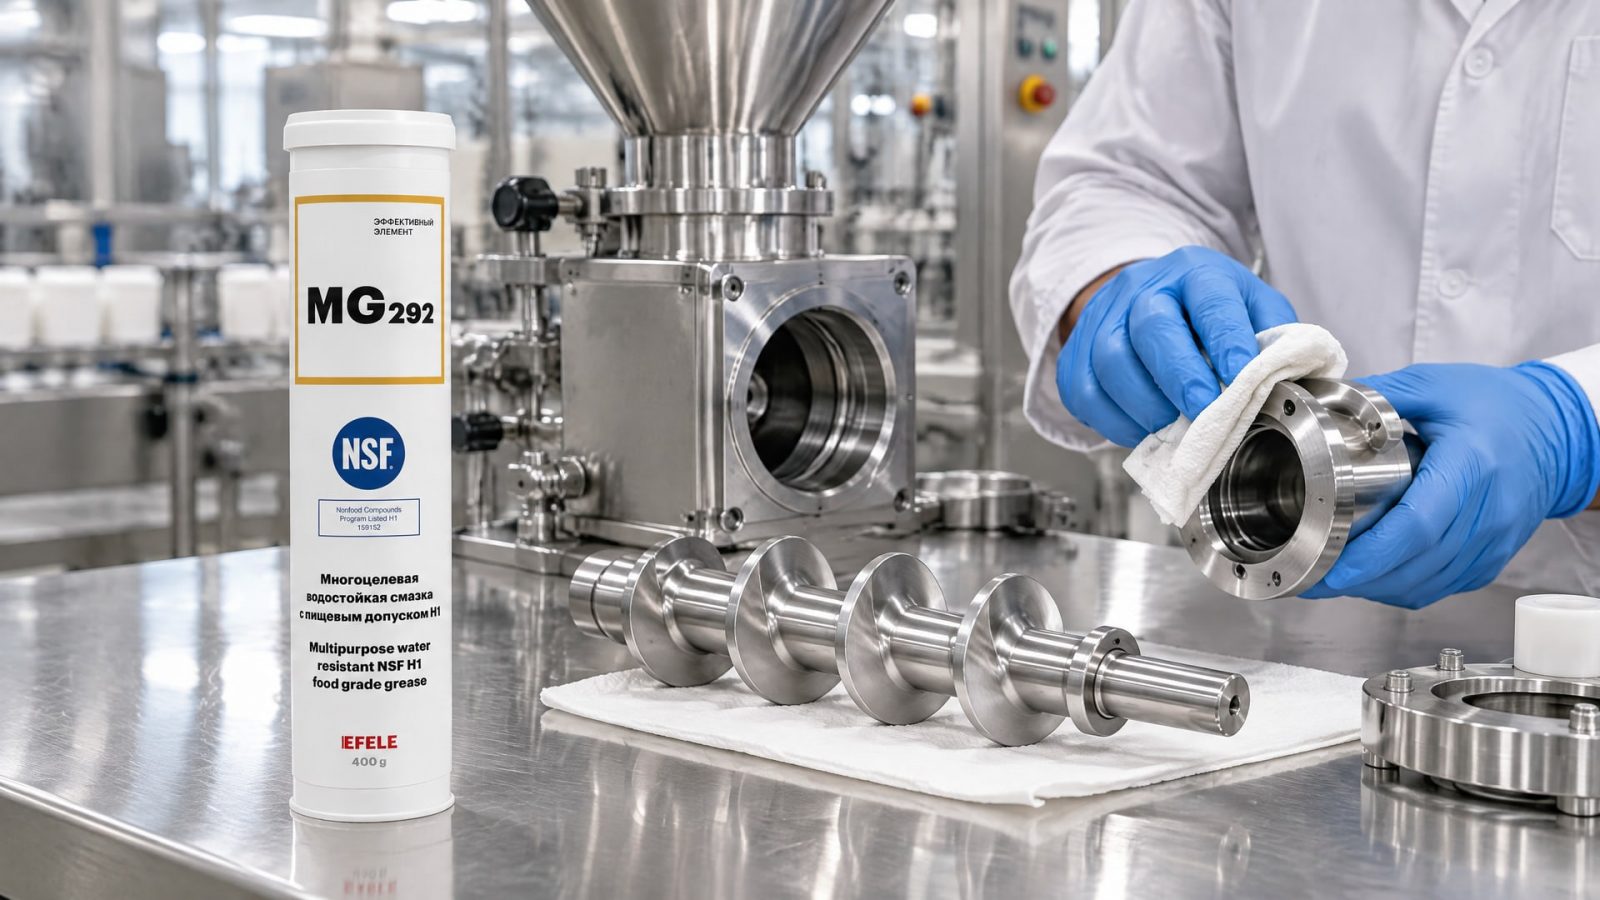
На участках, где есть риск попадания воды при санитарной обработке или эксплуатации, важно учитывать водостойкость смазки. В таких условиях в подборе рассматривают EFELE MG-292: это водостойкая многоцелевая смазка с допуском NSF H1, предназначенная для защиты узлов трения от износа и коррозии. Выбор делают под конкретный узел и его режим, а не по одному признаку. После применения проверяют работу механизма, состояние смазки и отсутствие ее избытка в зоне продукта.
Чтобы оценить влияние обслуживания на производительность, сопоставляют время работы линии, причины остановок и результаты контроля дозы до и после изменений. Без таких наблюдений нельзя отделить эффект смазки от влияния настройки, ремонта и режима производства. Поэтому корректный вывод касается стабильности работы конкретной машины, а не обещанного прироста скорости для всех фасовочных линий.
Где применять H1 и какие документы проверить
H1 выбирают для точек, где возможен случайный контакт смазки с пищей.
Это категория для непреднамеренного контакта, а не разрешение на постоянное соприкосновение материала с продуктом. H2, напротив, предназначена для зон без контакта с пищей: контакт там запрещен. Эти категории не заменяют друг друга и не образуют шкалу от менее строгой к более строгой.
В материалах по H1 указывают требование FDA 21 CFR 178.3570. Там же описан предел случайного контакта с пищей не более 10 ppm. Это значение не следует трактовать как целевое количество смазки для нанесения на оборудование: задача предприятия - не допускать загрязнения продукта и наносить только необходимое количество. Для проверки пригодности смотрят документы на конкретный продукт, а не ограничиваются надписью «для пищевого оборудования».
ISO 21469 относится к гигиеническим требованиям к смазочным материалам и охватывает их формуляцию, производство, применение и обращение. Регистрация NSF H1 и соответствие ISO 21469 - разные признаки, которые могут дополнять друг друга. Первый указывает на пригодность для случайного контакта с пищей, второй связан с гигиеническими требованиями к жизненному циклу смазочного материала.
Перед включением продукта в перечень смазочных материалов предприятия снабженец и технический специалист сверяют:
наличие регистрации NSF H1 или документов о соответствии ISO 21469;
данные о составе и назначении в документации на продукт;
соответствие смазки конкретному узлу и режиму его работы;
место нанесения и вероятность контакта с продуктом;
порядок нанесения, контроля излишков и обслуживания.
Маркировка H1 сама по себе не подтверждает пригодность для любой точки фасовочной машины. При выборе учитывают функцию узла, условия эксплуатации и санитарные требования производства. При необходимости предприятие проверяет продукт в ходе испытаний на реальном оборудовании и фиксирует результаты в документации по обслуживанию.
Как организовать смазывание фасовочной машины
Начинают с карты точек смазывания.
В нее включают узлы машины, для каждого указывают место нанесения, требуемый материал и порядок обслуживания. Такая схема помогает не пропустить подшипники, направляющие, кулачки, цепи и редукторы, а также не применять одну смазку там, где условия различаются. Для участков с возможным контактом с продуктом отдельно отмечают требование H1.
Затем устанавливают график смазывания и контроля. Его привязывают к работе оборудования и фактическому состоянию узлов, не подменяя осмотр формальным нанесением материала. При обслуживании важно использовать только необходимое количество и убирать излишки после сборки, чтобы снизить вероятность попадания смазки в продукт. Если детали работают нестабильно, нанесение большего количества не заменяет диагностику и ремонт.
На порошковой линии дополнительное внимание уделяют пыли и санитарным операциям. Проверяют, как ведут себя узлы в реальных условиях, остается ли смазка на месте и не нарушает ли она порядок очистки. Заводские испытания помогают подтвердить пригодность выбранного решения до его распространения на другие машины. Результаты испытаний фиксируют вместе с наблюдениями о работе узла и состоянии оборудования.
Чтобы понять, помогает ли выбранный порядок смазывания поддерживать производительность, отслеживают несколько показателей: стабильность дозы, повторяемость хода механизма, причины остановок и результаты санитарного контроля. Универсальную цифру прироста скорости по этим данным заранее не задают. Их используют для оценки конкретного участка и корректировки графика обслуживания.
Типичные ошибки при выборе смазки для дозатора
Первая ошибка - считать, что любой продукт с обозначением «food grade» подходит для любой зоны.
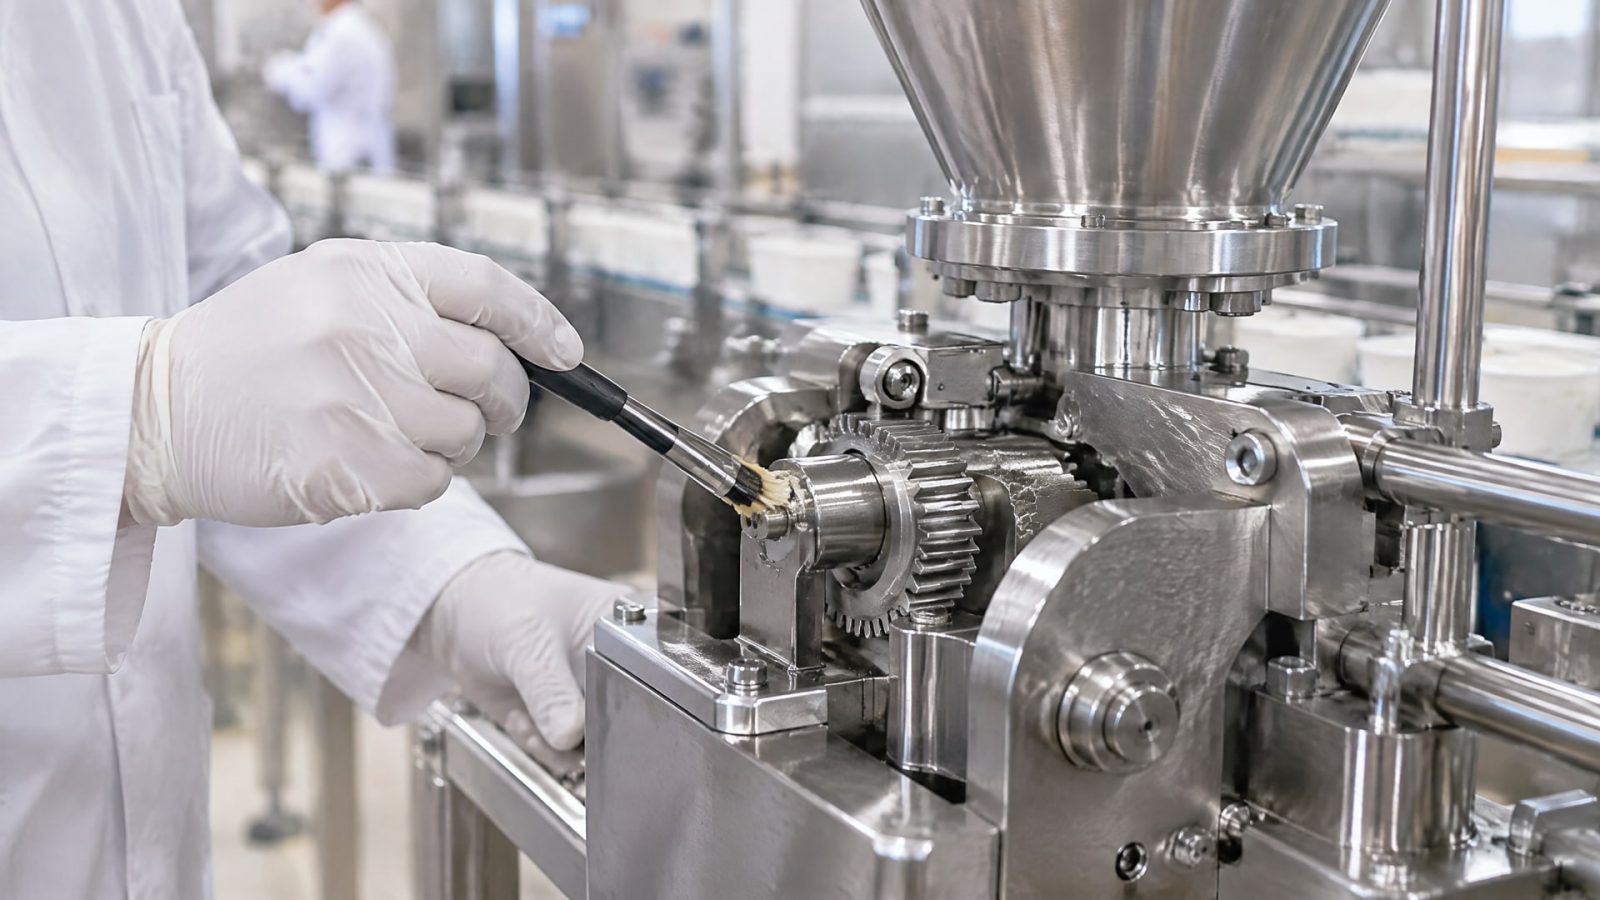
Для пищевого производства принципиально проверить именно категорию H1, если возможен случайный контакт с продуктом. Надпись на упаковке не заменяет регистрационные и технические документы. При подборе сверяются с документацией на конкретную смазку и требованиями предприятия.
Вторая ошибка - ожидать, что H1 автоматически повысит точность фасовки или скорость линии. Смазка не калибрует дозатор и не компенсирует люфт, износ или неверную настройку. Она помогает обслуживать узлы в зонах возможного контакта с пищей, тогда как точность поддерживают настройкой и контролем механики. Производительность оценивают по работе оборудования и причинам остановок, а не по одному допуску.
Третья ошибка - наносить больше смазки «для надежности». Избыток может попасть в зону продукта и ухудшить санитарное состояние оборудования, даже если смазка имеет допуск H1. Важно соблюдать установленный порядок нанесения и контролировать остатки после сборки. H1 допускает случайный контакт, но не отменяет предотвращения загрязнения.
Наконец, не следует выбирать материал только по общему описанию или применять один продукт во всех точках без учета условий. Для порошковых линий подтверждают совместимость с пылевой средой и проверяют результат на реальном оборудовании. Если после обслуживания сохраняются колебания дозы или сбои движения, оценивают настройку и состояние узла. Это точнее, чем менять смазку без диагностики причин.
Часто задаваемые вопросы
Повышает ли H1 точность фасовки порошка?
Нет, H1 не повышает точность как метрологический параметр и не заменяет настройку дозатора. Смазка помогает поддерживать стабильную работу подшипников, направляющих, цепей и редукторов, от которых зависит движение механизма. Для поиска причины отклонения дозы проверяют настройки и состояние узлов, а также соблюдение графика обслуживания.
Можно ли считать H1-смазку безопасной при любом контакте с продуктом?
Нет. H1 допускает только случайный контакт с пищей, но не постоянное соприкосновение смазки с продуктом и не нанесение без ограничения. Излишки контролируют, а выбор делают по документам на конкретный продукт и месту применения. Если контакт предусмотрен как нормальный режим, H1 не следует трактовать как разрешение на такое применение.
Нужна ли ISO 21469, если у смазки есть регистрация NSF H1?
Это разные признаки. NSF H1 относится к применению при возможном случайном контакте с пищей, а ISO 21469 устанавливает гигиенические требования, охватывающие формуляцию, производство, применение и обращение смазочного материала. На предприятии учитывают требования аудита и санитарной прослеживаемости, затем проверяют соответствующие документы на продукт.
Есть ли подтвержденный процент увеличения скорости фасовки от H1?
Универсального процента прироста скорости в имеющихся материалах нет. Влияние на производительность косвенное: подходящее смазывание помогает поддерживать состояние узлов и может снизить риск остановок, связанных с обслуживанием и санитарными несоответствиями. Результат оценивают на конкретной линии по причинам простоев и стабильности работы.
Заключение
Смазка дозатора пищевого оборудования с допуском H1 нужна в точках возможного случайного контакта с продуктом. Она не ускоряет фасовку напрямую и не гарантирует точность дозирования, но помогает поддерживать стабильную работу механических узлов и санитарные требования. Для выбора учитывают назначение точки, режим оборудования, документы на смазку и правила ее нанесения.
Следующий шаг - составить карту точек смазывания фасовочной машины, отметить участки с риском случайного контакта и проверить, где требуется H1. Затем сверить документацию на применяемые материалы, установить график обслуживания и отслеживать состояние узлов, стабильность дозы и причины остановок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку шпинделя станка, обслуживать подшипники и контролировать работу шпиндельных узлов.
Узнайте, чем смазать капот, чтобы петли не скрипели и не ржавели, а замок и тросик работали без сбоев.
Узнайте, какие документы, помимо NSF, подтверждают безопасность смазки с допуском H1 и что в них проверять.