
Типичные ошибки при использовании анаэробных фиксаторов и герметиков
Анаэробные составы - один из самых надежных способов зафиксировать резьбовое соединение или загерметизировать зазор в металлическом контакте. Но при неправильном применении фиксатор либо не схватывается вовсе, либо удерживает вяло, и соединение разбалтывается уже при первой вибрации. Главное: анаэробный состав отверждается в отсутствие воздуха между металлическими поверхностями. Это значит, что если нанести его на открытый воздух или на грязную резьбу, ожидать прочного схватывания не стоит. В этой статье разберем, что именно идет не так при выборе и нанесении анаэробных герметиков, как избежать типичных промахов и как правильно подготовить поверхность для надежной фиксации.
Статья адресована инженерам, техническим специалистам и закупщикам, которые сталкиваются с отказами крепежа на сборочных линиях, в ремонтных мастерских или при монтаже промышленного оборудования.
Главная ошибка: грязная или масляная резьба
Анаэробный состав полимеризуется только при контакте с металлом.
Если на резьбе остались следы минерального масла, технической смазки, старого фиксатора или производственной грязи, молекулы состава не смогут плотно контактировать с поверхностью - и отверждение замедлится или не произойдет вовсе. Нередко техник наносит больше состава, чтобы «перекрыть» загрязнение, но это только усугубляет проблему, потому что основная причина остается.
Перед нанесением анаэробного фиксатора резьбу необходимо очистить механически (щеткой, продувкой сжатым воздухом или ультразвуком) и обезжирить. Используют спирт, ацетон или специальные обезжиривающие жидкости. Если хотя бы один-два витка остаются не подготовлены, адгезионный контур разрывается, и фиксация не срабатывает.
На производственных участках с высокой влажностью или при сборке в помещениях, где идет работа со смазочно-охлаждающей жидкостью, очистке уделяют особое внимание. Опытные сборщики используют тряпку или салфетку, смоченную в обезжиривателе, протирают каждый болт и гайку дважды, а потом дают деталям высохнуть в течение 30–60 секунд перед нанесением фиксатора.
Диагностика: как понять, что причина именно в загрязнении
Если после нанесения состава болт начинает откручиваться или отверждение явно не идет (состав остается жидким даже после часа), первый шаг - повторить сборку с тщательной очисткой резьбы. Часто это решает проблему за раз. Если же состав нанесен правильно, но на грязную резьбу, момент отвинчивания будет в 2–3 раза ниже, чем указан в техническом паспорте.
Вторая частая ошибка: неправильное количество и расположение состава
Многие инженеры думают, что чем больше состава, тем надежнее фиксация.
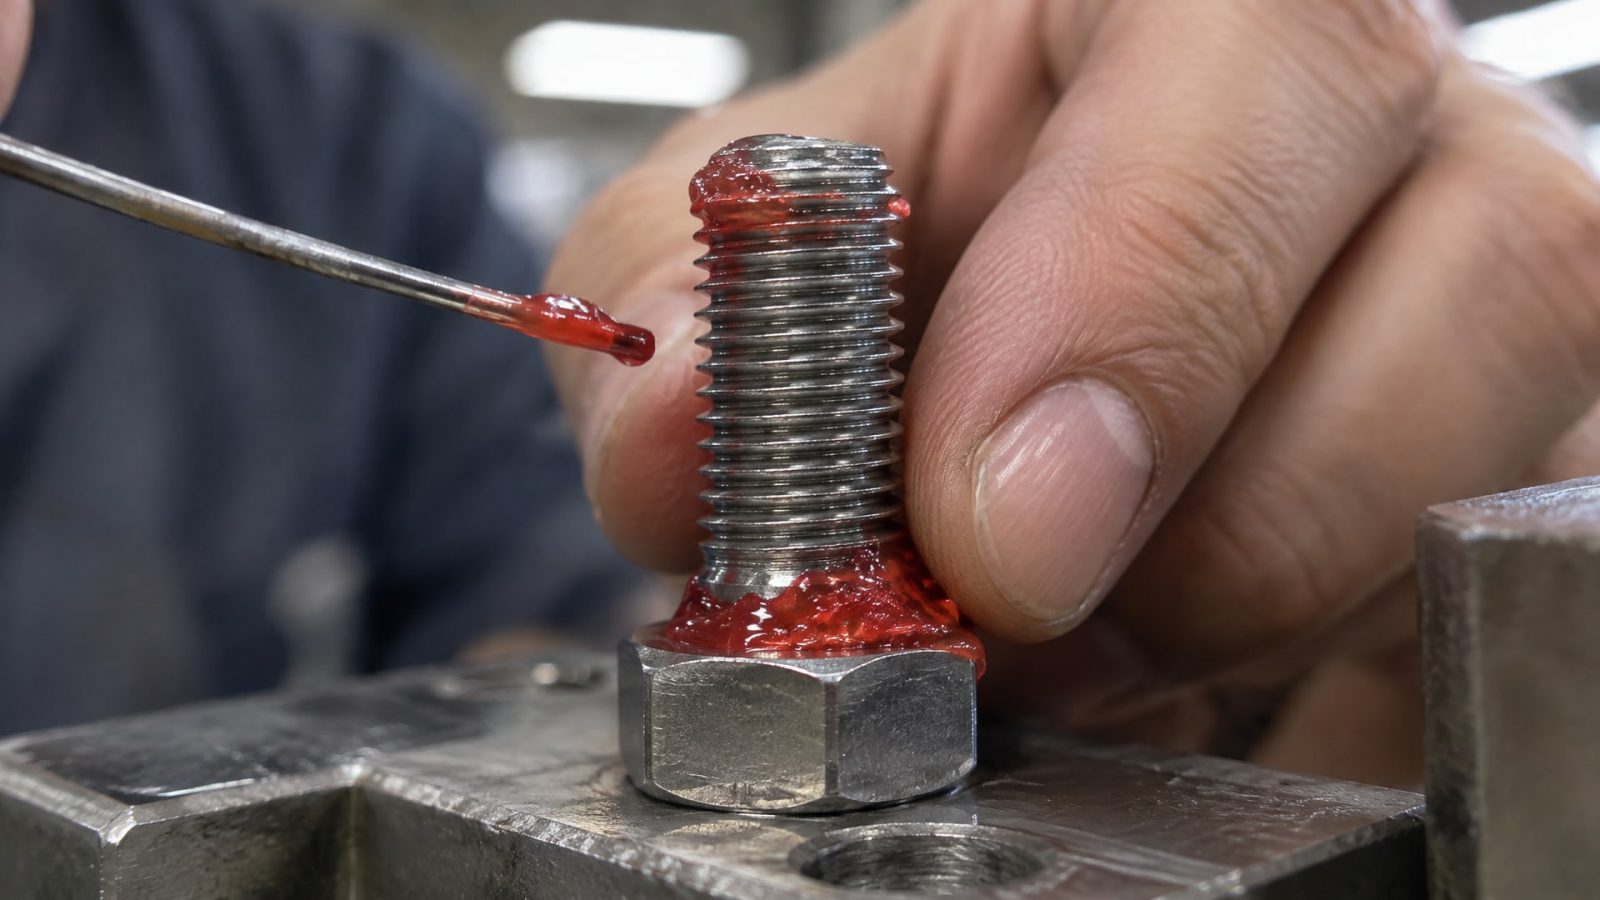
На деле все наоборот. Анаэробный фиксатор работает только в тонком зазоре (0,05–0,25 мм) между витками резьбы. Если нанести состав с избытком, он останется снаружи в открытом воздухе и не отвердеет, а внутри может быть заполнена не вся глубина резьбовой канавки.
Для сквозного отверстия (болт-гайка) состав наносят локально: несколько капель по окружности болта в зоне, где после затяжки будет контактировать гайка. При таком подходе минимизируется перерасход, исключается вытекание излишков и гарантируется заполнение всей резьбовой зоны контакта.
Для глухого отверстия (болт ввинчивается в корпус) тактика другая: состав наносят либо на резьбу болта, либо капают в отверстие корпуса по спирали вглубь. Главное правило - состав должен оказаться именно в зазоре между витками, а не выходить наружу до момента полного отверждения.
Опытные сборщики используют дозаторные насадки или простые пластиковые трубочки-капилляры, которые позволяют подать состав тонкой линией по спирали. Это дает лучший контроль расхода и повышает надежность фиксации.
Совет инженера: когда небольшой зазор требует герметика с нужной вязкостью
Представим: на участке вал-втулочного соединения инженер попробовал обычный фиксатор средней прочности, но состав вытекал из-под втулки и не попадал в зазор до 0,15 мм. Переходить на более вязкую смесь нельзя - она просто не пройдет в такой узкий контакт. Решение: использовать специализированный герметик с оптимальной текучестью именно для малых зазоров. На таких участах по опыту многих инженеров хорошо себя показывают низковязкие составы с контролем розлива. Результат: герметизация прошла с первой попытки, вытеканий не было, соединение стало герметично.
Третья ошибка: использование на неактивных металлах без активатора
Активность металла определяет, насколько быстро он способен инициировать полимеризацию анаэробного состава.
Углеродистая сталь - высокоактивный металл, и фиксатор отверждается в ней за 10–30 минут даже при комнатной температуре. Но нержавеющая сталь, алюминий, медь, титан и их сплавы - низкоактивные материалы, и без активатора/праймера отверждение может идти часами или вообще не произойти.
Когда на нержавеющей гайке или алюминиевом корпусе наносят анаэробный состав без активатора, результат предсказуем: болт раскручивается в первый же день, хотя техник был уверен, что фиксатор надежный. Причина проста - состав так и не отвердел в зазоре.
Активатор наносят тонким слоем на чистую поверхность и дают ему высохнуть (обычно 1–3 минуты). Потом наносят анаэробный состав. Активатор ускоряет полимеризацию в 5–10 раз, и соединение набирает рабочую прочность за 30–60 минут вместо нескольких часов.
Четвертая ошибка: преждевременная нагрузка или вибрация
Анаэробный состав отверждается поэтапно.
На начальном этапе (первые 1–2 часа) прочность низкая, и если подвергнуть соединение вибрации или механическому воздействию, состав может сместиться или даже разорваться в зазоре. Техник видит, что болт крутится, и заключает, что фиксатор не работает, но на самом деле состав просто не набрал достаточную прочность.
Полное отверждение анаэробных фиксаторов при комнатной температуре занимает 12–24 часа в зависимости от типа состава и размера соединения. В первые 2–3 часа фиксация прочная настолько, чтобы выдержать статическую нагрузку, но вибрация в этот период опасна.
На производстве применяют два подхода: либо не трогают собранное соединение в течение нескольких часов, либо ускоряют отверждение нагревом. При 120 °C полное отверждение можно достичь за 30 минут, что позволяет увеличить темп сборки без риска разбалтывания.
Пятая ошибка: выбор неправильного класса прочности
Анаэробные фиксаторы делятся на классы по удерживающему моменту: низкая прочность (для часто разбираемых соединений), средняя (универсальная) и высокая (для критичных и длительно работающих крепежей).
Многие закупщики берут высокопрочный вариант на все случаи, думая «как бы чего не вышло». Но это приводит к проблемам.
Во-первых, высокопрочный фиксатор намного сложнее демонтировать - потребуется больше усилия и специальный инструмент, что замедляет ремонт. Во-вторых, он дороже. В-третьих, если нет необходимости в такой фиксации, состав попросту перекомпенсирует недостатки в подготовке поверхности, и при отказе диагностика становится сложнее.
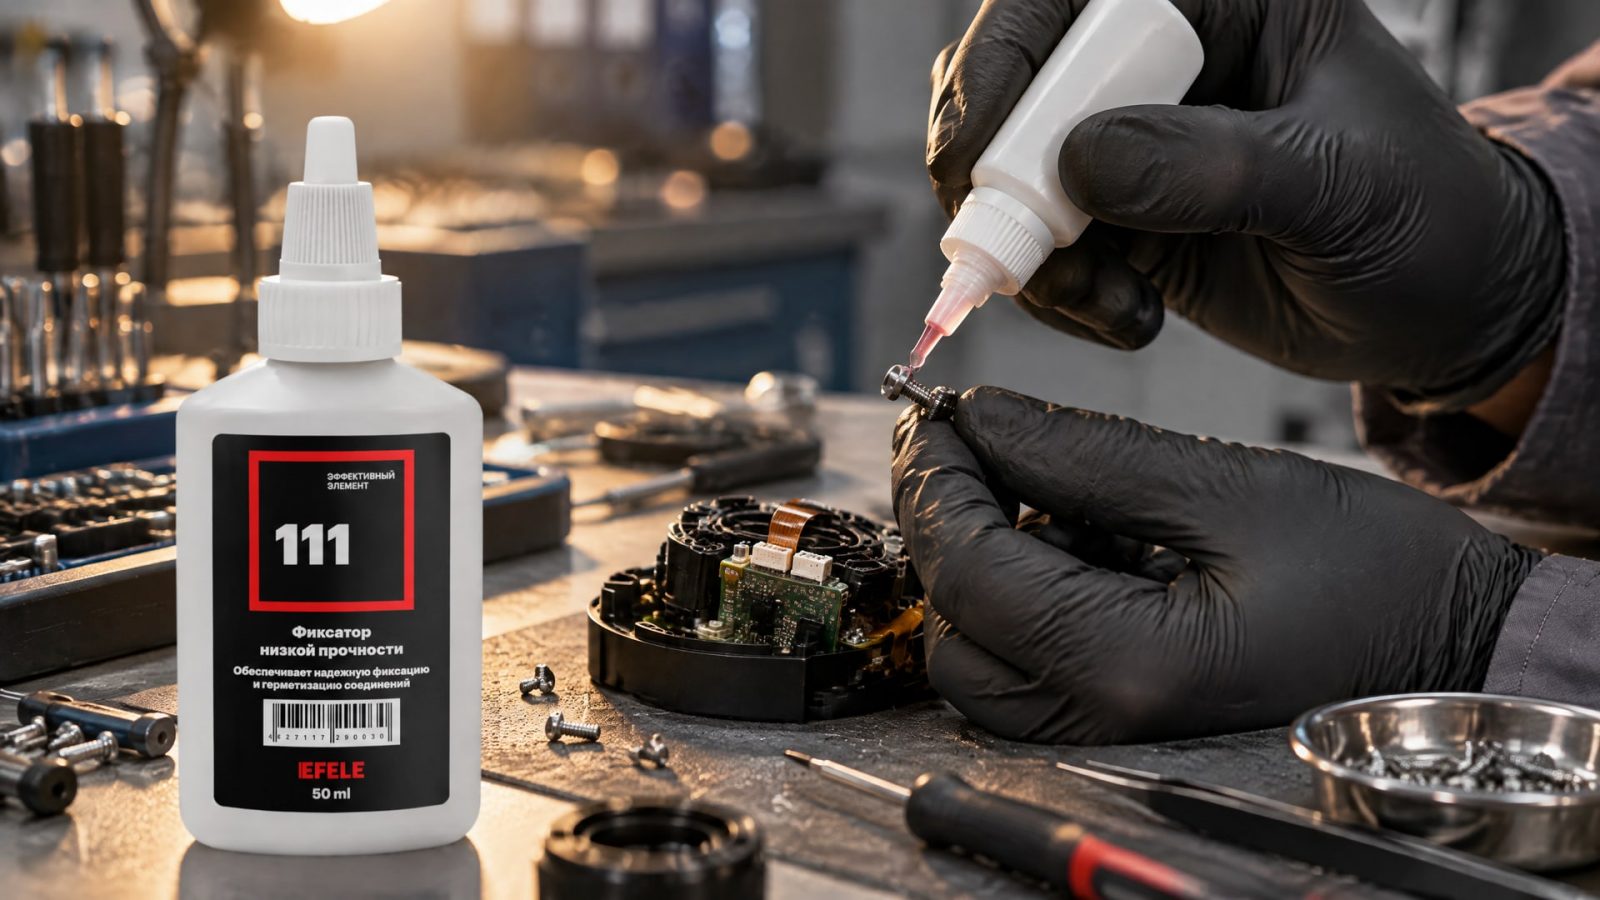
Правильный подход: для болтов, которые нужно откручивать при регулировке или обслуживании, берут низкопрочный класс. Для штатного крепежа агрегатов берут среднюю прочность. Для критичного крепежа под вибрацией или высокими температурами - высокую. На участке с частой разборкой низкопрочный класс, такой как EFELE 111, позволяет технику открутить болт без фена и жидкости для отмачивания, что сокращает время на ремонт и не повреждает резьбу.
Шестая ошибка: применение на несочетаемых материалах или в несочетаемых средах
Анаэробные составы хорошо работают на стали и железе, но некоторые формулировки чувствительны к медным и алюминиевых сплавам, особенно если не используется активатор.
Кроме того, состав может быть несовместим с некоторыми смазками, герметиками или изоляционными покрытиями.
Если корпус из латуни или алюминиевого сплава уже покрыт анодированным слоем или защитным лаком, анаэробный состав может не отвердеть, потому что контакт с активным металлом потерян. В таких случаях требуется либо очистить поверхность до металла, либо использовать активатор, либо выбрать состав специально для таких условий.
Также важно проверить совместимость с рабочей средой. Если соединение находится в среде минерального масла, агрессивной жидкости или при постоянной температуре выше 100 °C, не все фиксаторы подойдут.
Часто задаваемые вопросы
Почему фиксатор резьбы не работает, если я все делаю правильно?
Наиболее частые причины - остатки масла на резьбе, которые не видны невооруженным глазом, применение на неактивном металле без активатора, или нанесение состава в неправильную зону (не в зазор резьбового зацепления). Повторите сборку с тщательной обезжиркой спиртом и убедитесь, что состав попадает именно в витки резьбы, а не на боковую поверхность болта.
Состав жидкий и не застывает на воздухе - это брак?
Нет. Анаэробный состав по определению не отверждается в открытом воздухе - это нормальное его свойство. Он должен застывать в тонком зазоре между металлическими поверхностями. Если вы видите жидкость снаружи на собранном соединении, это ОК; внутри, в зазоре, состав полимеризуется и набирает прочность.
Можно ли наносить анаэробный герметик отвердевание ускорить нагревом?
Да. После сборки соединение можно нагреть до 120 °C на 30 минут, и полное отверждение произойдет за этот период вместо 12–24 часов при комнатной температуре. Это особенно полезно на конвейерных линиях, где нужно повысить темп без потери качества. Не перегревайте выше рекомендуемой температуры, иначе состав может потерять свойства.
Как правильно наносить анаэробный уплотнитель в глухое отверстие?
Состав наносят либо спиралью по внутренней резьбе отверстия по направлению вглубь, либо несколькими точками вдоль спирали. Главное - он должен оказаться в зазоре между витками резьбы болта и стенками отверстия, а не выйти наружу до отверждения. Используйте игловой дозатор или тонкую капиллярную трубочку для точного нанесения.
Нужен ли активатор для углеродистой стали или только для нержавейки?
Для углеродистой стали активатор не требуется - она высокоактивна, и состав отверждается за 10–30 минут. Активатор необходим для нержавеющей стали, алюминия, меди, латуни и других низкоактивных материалов, иначе отверждение будет идти часами или не произойдет совсем.
Заключение
Типичные ошибки при применении анаэробных фиксаторов и герметиков сводятся к пяти основам: загрязнению поверхности, неправильному количеству и расположению состава, отсутствию активатора на неактивных металлах, преждевременной нагрузке и неправильному выбору класса прочности. Соблюдение простых правил подготовки (очистка и обезжиривание), правильное нанесение в зону резьбового контакта и учет материала детали обеспечивают надежную фиксацию с первой попытки.
Проверьте вашу текущую процедуру сборки: проводите ли вы обезжиривание спиртом, используете ли активатор на нержавейке и алюминии, даете ли достаточно времени для отверждения? Если хотя бы один из этих пунктов упускается, причина отказов найдена. Начните со строгого соблюдения подготовки поверхности - в 80 % случаев это решает проблему.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно бороться с пенообразованием СОЖ при высокоскоростной обработке и предотвратить проблемы на производстве.
Узнайте, какой срок годности у пищевых смазок H1, почему он важен и как правильно хранить продукты, чтобы избежать проблем на производстве.
Узнайте, как переход с масляной СОЖ на водосмешиваемую влияет на станки, и минимизируйте риски для производства.