
Толщина антифрикционного покрытия и точные посадочные размеры деталей
Толщину антифрикционного покрытия нужно учитывать в расчете посадки: после нанесения и отверждения слой меняет эффективный размер поверхности. Для сопряженных деталей это может уменьшить зазор или увеличить натяг. Поэтому конструктору важно задать целевую толщину и допустимый диапазон, а технологу - контролировать покрытие после отверждения.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают твердосмазочное покрытие для валов, втулок, резьбовых соединений, шлицев и направляющих. Разберем типичные толщины, влияние способа нанесения и разброса на посадочные размеры, а также порядок проверки допусков перед запуском процесса.
Как толщина антифрикционного покрытия меняет размер детали
Твердосмазочное покрытие формирует на поверхности детали тонкую пленку, но ее вклад в геометрию нельзя считать нулевым.
В технических материалах встречаются значения от 5-13 мкм до 10-30 мкм. Для некоторых процессов указаны 7,6-12,7 мкм, а для ряда несущих применений целевой диапазон составляет 10-20 мкм. Это ориентиры из разных спецификаций и рекомендаций, а не единая норма для всех деталей.
На наружной цилиндрической поверхности покрытие увеличивает диаметр. При равномерном слое диаметральное увеличение составляет примерно две толщины покрытия: пленка нарастает с двух сторон от оси. Во внутреннем отверстии слой уменьшает диаметр отверстия по тому же принципу. Поэтому при расчете пары вал-втулка важно учитывать не только толщину на одной поверхности, но и наличие покрытия на обеих сопрягаемых деталях.
Если на вал и втулку нанесены слои толщиной 8 мкм каждый, радиальный зазор уменьшается в сумме на толщину обеих пленок, то есть на 16 мкм. В диаметральном выражении уменьшение составит 32 мкм. Это расчетное приближение для равномерного слоя; фактический результат зависит от разброса толщины и геометрии поверхности.
Для резьбы, шлицев и направляющих действует тот же принцип: покрытие меняет эффективный размер сопрягаемой поверхности. Особенно внимательно проверяют почти беззазорные соединения и посадки с натягом. Даже один слой 5-10 мкм может занять заметную часть посадочного поля, а при нанесении на две детали влияние суммируется.
Твердосмазочное покрытие и допуски посадки
При проектировании посадки толщину пленки включают в размерную цепь.
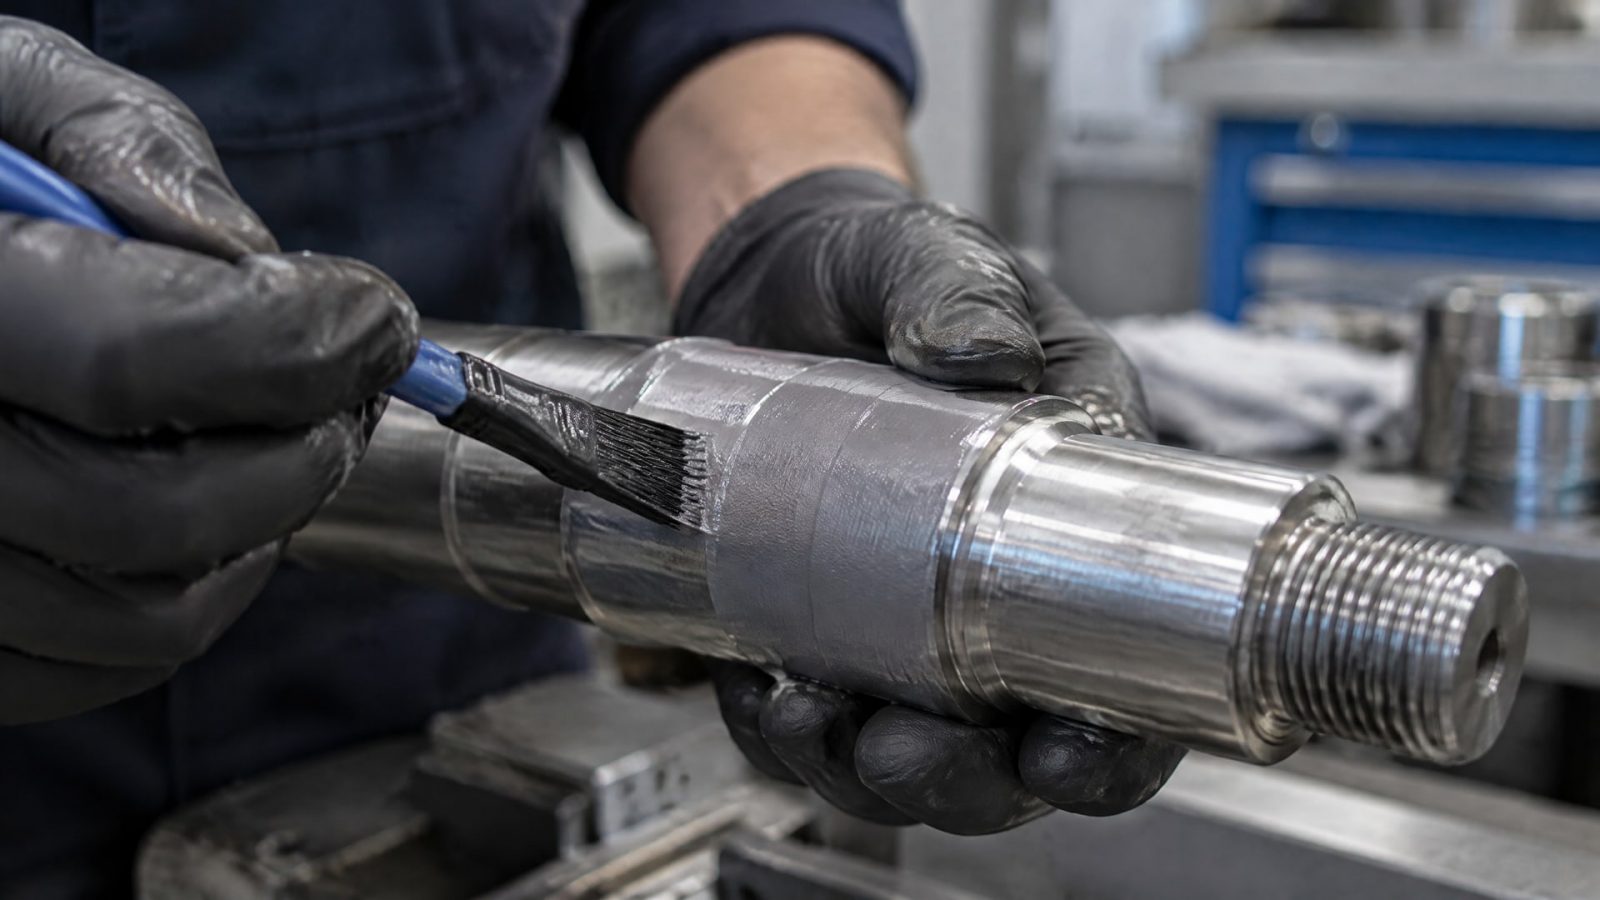
Для наружной поверхности учитывают увеличение размера детали, для внутренней - уменьшение отверстия. Если обе поверхности покрыты, расчет ведут с учетом каждого слоя и его допустимого разброса. Такой подход помогает проверить не только номинальную геометрию, но и наихудший случай при сборке.
Погрешность толщины покрытия может быть сопоставима с посадочным допуском: в одном из обзоров приводится значение ±0,2 mil, или примерно ±5 мкм. Для точного механизма это существенная величина. Если номинальная пленка составляет 10 мкм, то ее вариация на несколько микрометров способна заметно изменить итоговый зазор. Поэтому требование «нанести тонко» не заменяет числового задания толщины и допустимого окна.
Удобно проверять посадку по двум сценариям: минимальный зазор при максимальной толщине покрытия и максимальный зазор при минимальной толщине. В размерной цепи отдельно учитывают допуск исходных деталей и разброс слоя. Например, если пленка предусмотрена на обеих поверхностях пары, нельзя рассчитывать соединение так, будто покрыта только одна деталь.
Для точного узла в документации задают целевую толщину после отверждения, допустимые пределы и поверхности, на которые наносят состав. Для резьбовых и подшипниковых поверхностей могут потребоваться отдельные требования. Такой формат точнее описывает задачу, чем одно требование к коэффициенту трения: покрытие должно обеспечивать нужное скольжение и одновременно укладываться в размерный бюджет.
Как выбрать толщину твердосмазочного слоя
Единого значения для всех узлов нет.
В технических материалах встречаются диапазоны 5-13 мкм, 7-15 мкм, 10-20 мкм и 10-30 мкм. В одной из спецификаций указан средний рабочий слой 8-13 мкм на смазанную поверхность; для других процессов приводятся значения 10-30 мкм. Различия связаны с конструкцией узла, нагрузкой, способом нанесения и требованиями к посадке.
Учитывают и режим работы. Для низких нагрузок в обзоре приведен ориентир 12,5-18 мкм, для высоких - около 7,5 мкм. Эти значения нельзя переносить на любой материал и механизм без проверки применимой спецификации. Они показывают общий принцип: толщину выбирают совместно с условиями трения и допустимыми размерами, а не по правилу «чем больше, тем лучше».
Слишком тонкий слой может ускоренно изнашиваться; для покрытий ниже 5 мкм в одном из справочных материалов отмечено снижение ресурса и коррозионной стойкости. При толщине выше 25 мкм возрастает риск трещин, кохезионного разрушения и проблем с допусками. Избыточный слой также может быть более склонен к скалыванию или отслаиванию. Следовательно, верхний предел должен учитывать не только посадку, но и свойства покрытия.
Практический выбор начинают с геометрии и допустимого зазора, затем определяют требуемый диапазон толщины и проверяют его совместимость с нагрузкой. Если в узле малые зазоры или сборка с натягом, сначала рассчитывают наихудший случай по размерам и пленке. Только после этого закрепляют параметры процесса нанесения и контроля.
Окунание, распыление и контроль толщины
Способ нанесения влияет на фактическую толщину и ее разброс.
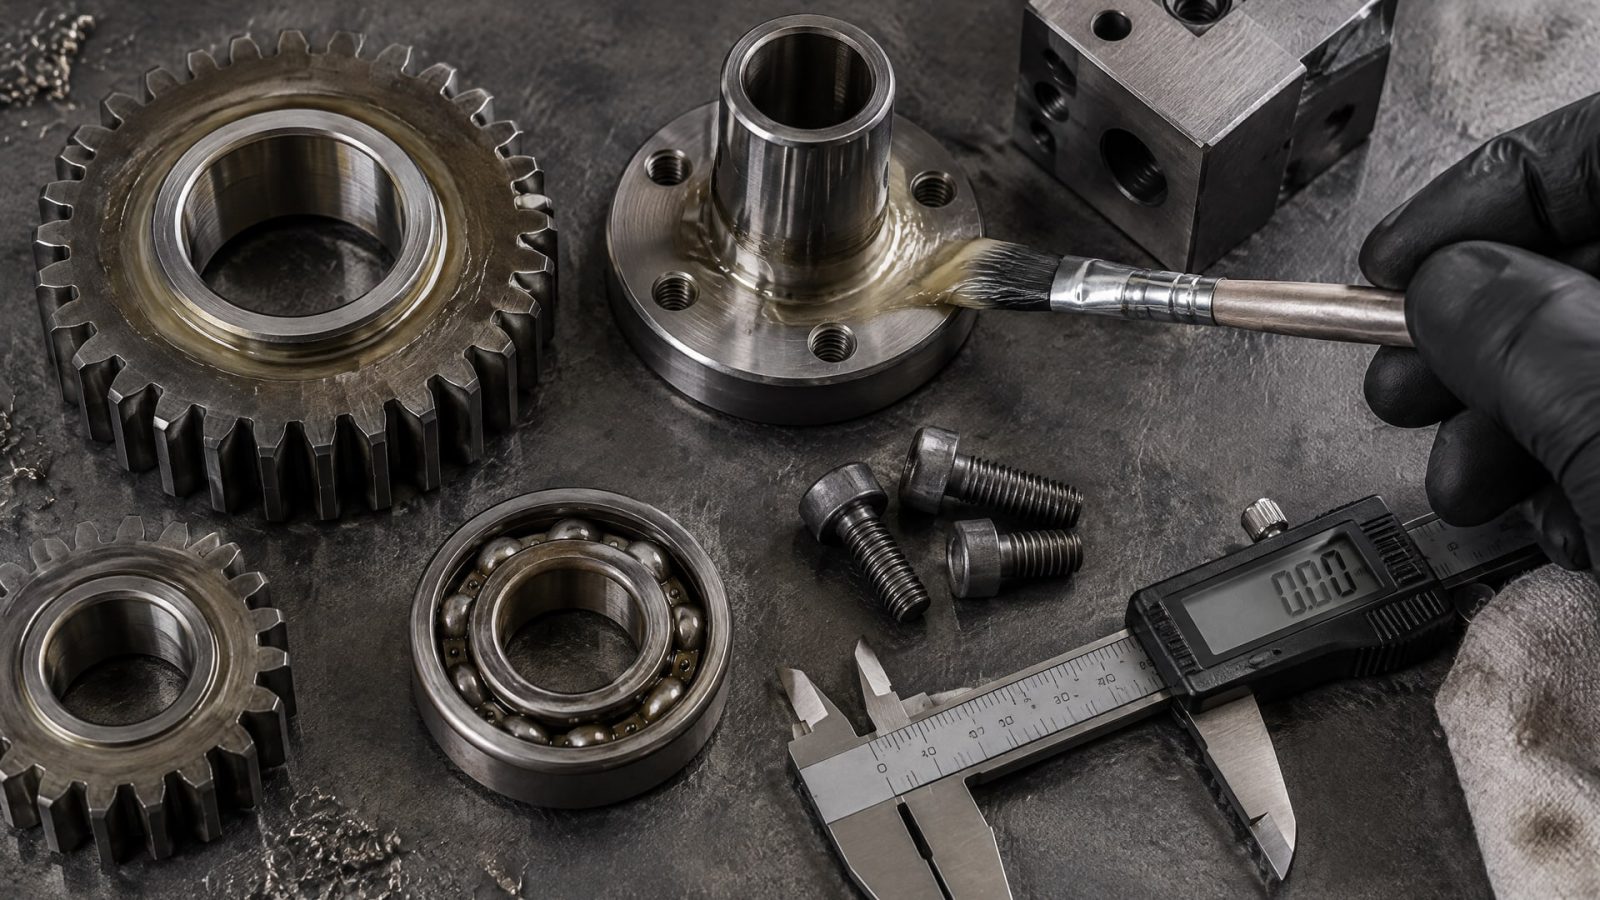
В спецификациях для твердых смазочных пленок встречаются кисть, окунание и распыление. Для распыления приводится типичный диапазон 10-30 мкм, тогда как другие документы задают пределы 5-13 мкм. Эти различия подтверждают, что способ нанесения нельзя отделять от требований к готовой детали.
При окунании, распылении или нанесении кистью процесс должен обеспечивать слой в согласованном с посадкой диапазоне. Если покрытие неравномерно, среднее значение не гарантирует сохранения зазора в каждой точке. Поэтому при точных посадках проверяют несколько участков поверхности и оценивают не только среднюю толщину, но и соответствие минимальному и максимальному пределам после отверждения.
Контроль проводят после того, как покрытие высохло или отвердилось: именно в таком состоянии оно формирует рабочую пленку. В процессных требованиях могут задаваться минимальное и максимальное показания и несколько измерений по поверхности. Для детали с ограниченным посадочным допуском полезно сопоставить результаты измерений с исходными размерами и проверить, что суммарное влияние пленок не превышает доступный припуск.
В технологической документации фиксируют способ нанесения, целевую толщину, допустимое окно и точки контроля. Если на чертеже указана только функция покрытия, а размер слоя не задан, технолог не получает достаточного критерия для оценки посадки. Для точных деталей параметры покрытия следует согласовать с конструкторским допуском до выбора процесса.
Твердая смазка и посадочные размеры в червячном редукторе
В червячном редукторе низкий КПД, фреттинг, холодный пуск и риск вымывания смазочного материала относятся к разным эксплуатационным проблемам.
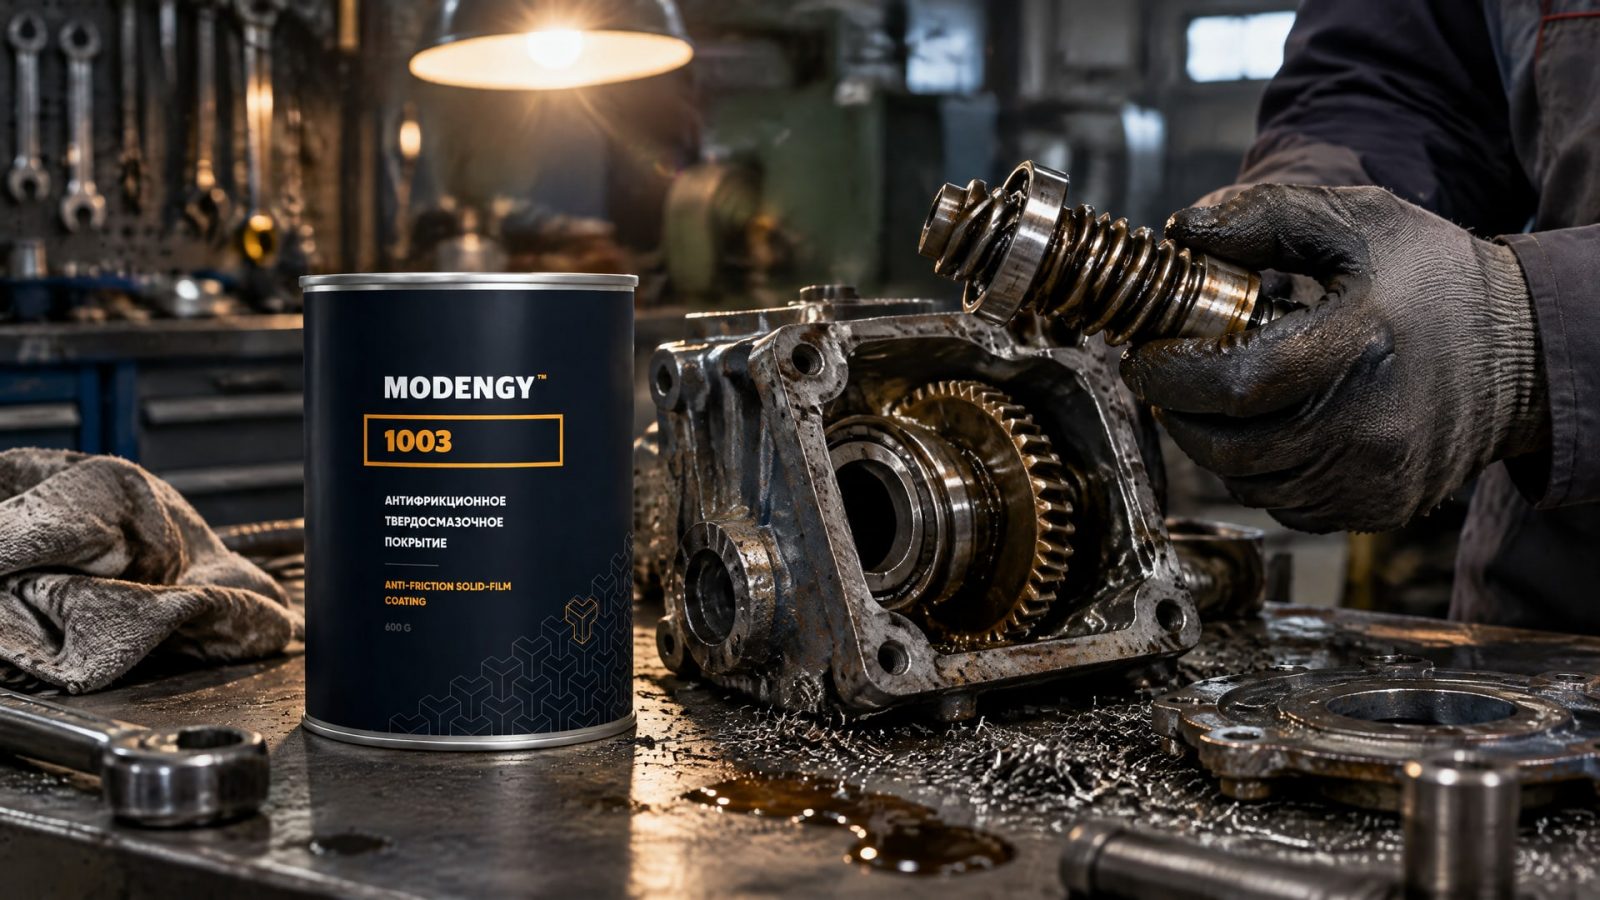
При этом покрытие не должно ухудшить посадку вала, втулки или сопряженных элементов. Поэтому решение выбирают одновременно по условиям трения и по влиянию слоя на геометрию.
Для такой задачи важно заранее определить, какие поверхности покрывают и какие размеры контролируют после обработки. Если слой наносится на обе сопрягаемые детали, его влияние суммируется; если только на одну - размер меняется и на ней. Рабочие ориентиры в источниках варьируют от 5-13 мкм до 10-30 мкм, поэтому диапазон нельзя назначать только по названию узла или типу покрытия.
Когда нужно совместить твердую смазку и контроль посадочных размеров, MODENGY 1003 полимеризуется при +170 °C за 20 минут или при +20 °C за 720 минут. Эти режимы позволяют задать процесс отверждения и контролировать толщину слоя; размерный расчет при этом все равно выполняют для конкретной пары деталей. До обработки проверяют исходные размеры, а после отверждения - толщину покрытия и итоговую геометрию.
Рабочая последовательность для редуктора проста: определить чувствительные к посадке поверхности, рассчитать запас по зазору или натягу, установить целевую толщину и пределы, затем подтвердить результат измерениями. При необходимости технологический процесс корректируют до серийной обработки. Это снижает риск того, что покрытие улучшит условия трения, но затруднит сборку или изменит предусмотренную посадку.
Часто задаваемые вопросы
Нужно ли учитывать покрытие, если его наносят только на одну деталь?
Да. Даже одна пленка меняет эффективный размер поверхности: на наружной детали слой увеличивает размер, на внутренней уменьшает его. Если покрыты обе сопрягаемые поверхности, влияние слоев складывается. Для точной посадки расчет делают с учетом целевой толщины и ее допустимого разброса.
Какая толщина твердосмазочного покрытия встречается чаще всего?
В источниках часто встречаются диапазоны 7-13 мкм и 10-20 мкм, но также приводятся 5-13 мкм и 10-30 мкм. Универсального значения нет: толщина зависит от нагрузки, геометрии, способа нанесения и допуска посадки. Для конкретной детали ориентируются на ее спецификацию и расчет размерной цепи.
Влияет ли распыление или окунание на посадочные размеры?
Да. Способ нанесения связан с толщиной и ее разбросом. Для распыления в справочных материалах указан диапазон 10-30 мкм, а в спецификациях для других систем встречаются 5-13 мкм. После отверждения слой проверяют по заданным пределам, особенно на поверхностях с малым зазором или посадкой с натягом.
Заключение
Толщина антифрикционного покрытия влияет на эффективные размеры деталей, поэтому ее включают в расчет посадки. При покрытии обеих сопрягаемых поверхностей влияние слоев суммируется, а допустимый разброс пленки может быть сопоставим с частью посадочного допуска. Выбирают толщину с учетом нагрузки, геометрии, способа нанесения и риска износа или разрушения слишком толстого слоя.
Следующий шаг - определить покрываемые поверхности и доступный запас по зазору или натягу, затем задать целевую толщину с допустимым окном и метод контроля после отверждения. Такой расчет до запуска процесса помогает сохранить предусмотренную посадку и получить требуемые свойства покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о КПД червячного редуктора, причинах пускового сопротивления и влиянии антифрикционных покрытий на его снижение.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы продлить срок службы форм и противней.
Узнайте, как глицерин влияет на твердосмазочные покрытия, их свойства и стабильность работы оборудования в пищевой промышленности.